Progettare una struttura a più lati può sembrare un semplice esercizio di geometria, finché non si cerca di imballarvi all'interno un prodotto commerciale pesante. Per garantire la sua sopravvivenza lungo tutta la catena di approvvigionamento, è necessario un calcolo spaziale preciso.
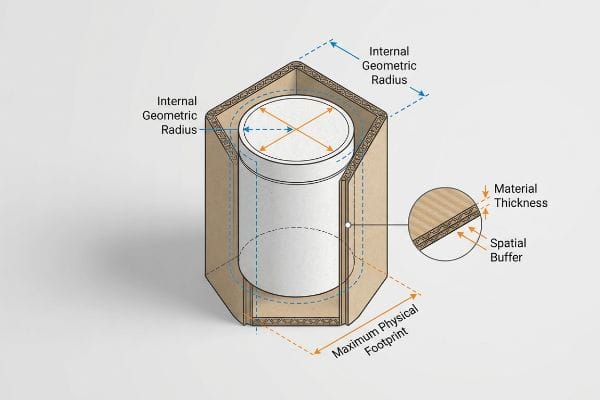
Per far entrare perfettamente il tuo prodotto in una scatola esagonale, devi calcolare la sua massima ingombranza fisica rispetto al raggio geometrico interno del contenitore. Devi sottrarre lo spessore specifico del cartone ondulato, calcolare i margini di curvatura e lasciare un margine spaziale minimo rigoroso per evitare l'attrito superficiale durante il confezionamento ad alta velocità.
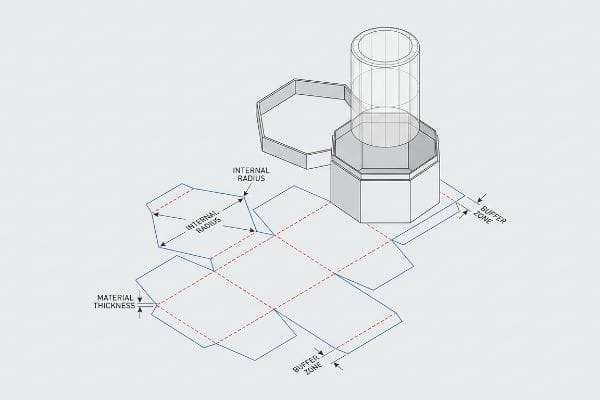
Analizziamo nel dettaglio come definire con precisione queste dimensioni esagonali prima di sprecare budget in una produzione di massa difettosa.
Quale angolazione per una scatola esagonale?
Un esagono, per poter essere posizionato perfettamente in piano su uno scaffale di un negozio, richiede matematicamente sei angoli interni identici.
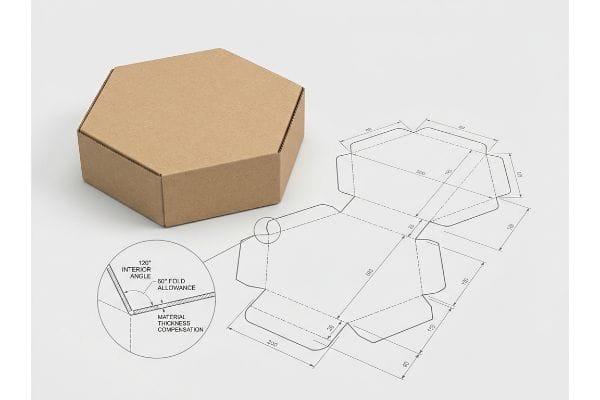
L'angolo interno di una scatola esagonale standard a 6 lati è esattamente di 120 gradi, il che significa che ogni lato ondulato si piega verso l'esterno con un angolo di 60 gradi. I produttori devono calcolare questa geometria specifica per garantire che i sei pannelli si uniscano perfettamente senza sporgenze, lasciando un volume interno preciso per la merce.
Ma conoscere la matematica teorica non ti salverà quando un cartoncino spesso finirà nella piegatrice.
Calcolo delle tolleranze di piegatura per angoli esagonali
I progettisti strutturali junior spesso disegnano linguette ad incastro e fessure di piegatura a 60 gradi1 utilizzando software vettoriali di base, con la stessa identica larghezza del pannello corrispondente. Trattano un cartone ondulato pesante come se fosse un foglio di carta bidimensionale, ignorando lo spessore fisico del materiale2.Questa ipotesi crea linee di taglio strette e a tolleranza zero che appaiono impeccabili sullo schermo di un computer, ma che risultano completamente inefficaci nel mondo reale.
La realtà dell'ingegneria strutturale è che la carta occupa spazio fisico quando si piega. Mi capita spesso di vedere clienti che inviano file CAD (Computer-Aided Design) per basi esagonali in cartone ondulato senza aver calcolato il margine di piegatura. Quando il mio team di confezionamento cerca di piegare quel cartone spesso 2,79 mm (0,11 pollici) con un angolo interno di 120 gradi, il materiale si incurva notevolmente verso l'esterno. Riesco letteralmente a sentire le dense fibre di carta gemere e spezzarsi mentre le linguette di bloccaggio non si incastrano. Devo ricostruire manualmente gli alloggiamenti utilizzando algoritmi automatici di compensazione del calibro, aggiungendo margini di piegatura specifici in modo che i display pre-riempiti si assemblino senza attrito e risultino perfettamente squadrati. Imponendo questo micro-spazio libero, garantisco una riduzione del tempo di assemblaggio di circa il 30%, con un notevole risparmio per i clienti sui costi di manodopera per una produzione standard.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Ignorare lo spessore della tavola sugli angoli | Applicare la compensazione del calibro CAD4 | Previene la deformazione dei pannelli laterali |
| Realizzazione di fessure con una larghezza esattamente pari a 1:1 | Aggiungere le tolleranze di piegatura frazionarie | Velocizza l'assemblaggio del 30%5 |
| Fissare saldamente le linguette con del nastro adesivo trasparente | Progettare tolleranze di attrito precise | Interrompe il brutto lavoro del nastro adesivo |
Non mi fido mai di un disegno digitale bidimensionale per una struttura a più lati finché non misuro con precisione lo spessore del pannello. Regolare quelle fessure anche solo di una frazione di millimetro è l'unico modo in cui posso garantire una base perfettamente allineata e senza attrito.
🛠️ La scrivania di Harvey: Non sei sicuro che gli angoli dei tuoi esagoni abbiano il margine di piegatura corretto? 👉 Inviami la tua fustella piatta ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Come disegnare un esagono?
La creazione di sei pannelli simmetrici richiede un'estrema precisione nel software di prestampa per garantire un'immagine coordinata impeccabile.
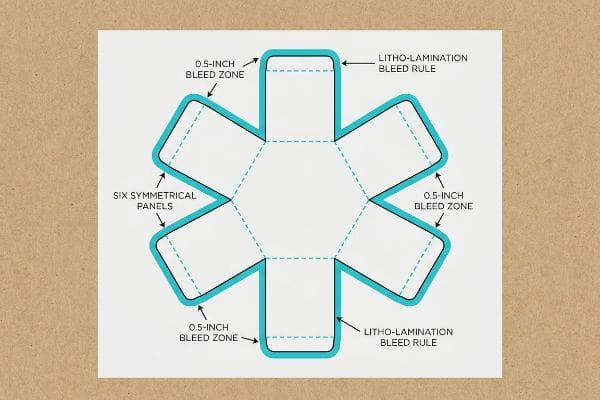
La progettazione di una scatola esagonale richiede la configurazione di sei pannelli rettangolari uguali affiancati, fissati a una base centrale esagonale e ai relativi lembi superiori. I progettisti devono calcolare con precisione il raggio interno rispetto all'ingombro del prodotto, assicurandosi che tutte le linguette di bloccaggio e le linee di piegatura siano perfettamente allineate all'interno di un modello strutturale unificato.
Allineare i pannelli strutturali è solo metà del lavoro; il vero rischio risiede nella grafica stampata.
La regola del margine di abbondanza nella litografia per scatole a 6 lati
I team grafici applicano spesso margini di abbondanza di stampa commerciali standard, di solito intorno a 0,125 pollici (3,17 mm)6, ai loro file espositivi in cartone ondulato esagonale. Poiché le scatole quadrate standard hanno solo quattro lati principali, i progettisti presumono che un'abbondanza ridotta sia perfettamente sufficiente a coprire le pieghe strutturali. Sottovalutano completamente quanto una forma complessa a sei lati si deformi durante la laminazione automatizzata in fabbrica7.
I layout esagonali sono noti per i disallineamenti visivi, poiché ogni pannello aggiuntivo amplifica la deriva di tolleranza meccanica. Nel mio stabilimento, quando incolliamo un foglio superiore stampato su spessi cartoni ondulati a E, l'adesivo umido e i rulli della macchina causano intrinsecamente un leggero spostamento fisico. Se un grafico mi fornisce solo un minuscolo margine di 3 mm, questo spostamento meccanico si traduce in sbavature: antiestetici bordi di cartone grezzo marrone esposti che risaltano lungo le pieghe del display finale. Applico rigorosamente un margine di abbondanza minimo di 0,5 pollici (12,7 mm)8 oltre la linea di taglio fisica per tutti i lavori litografici laminati. Questa enorme rete di sicurezza garantisce matematicamente che la grafica stampata avvolga completamente ogni bordo esposto, eliminando completamente il rischio di rifiuto da parte del rivenditore per difetti estetici trascurati.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Margine di sanguigno commerciale standard di 3 mm9 | Applicare una zona di sanguinamento di 0,5 pollici10 | Impedisce che i bordi marroni si vedano |
| Ignorando la deriva meccanica della macchina11 | Estendi l'immagine di sfondo verso l'esterno | Garantisce una grafica impeccabile |
| Progettazione pensata esclusivamente per scatole a 4 lati | Illustrazioni della mappa per 6 pieghe separate | Previene il disallineamento visivo |
Rifiuto senza pietà i file di prestampa che non rispettano questa soglia di abbondanza prima ancora che arrivino in stampa. Obbligare i grafici ad estendere gli sfondi è un piccolo inconveniente iniziale che salva intere campagne dall'aspetto scadente.
🛠️ La scrivania di Harvey: i tuoi sfondi stampati sono sufficientemente tesi per resistere alla deriva della macchina? 👉 Richiedi un'analisi preliminare ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Come realizzare una scatola esagonale?
La realizzazione di una forma strutturale complessa richiede un'esecuzione impeccabile sul reparto di fustellatura per carichi pesanti.
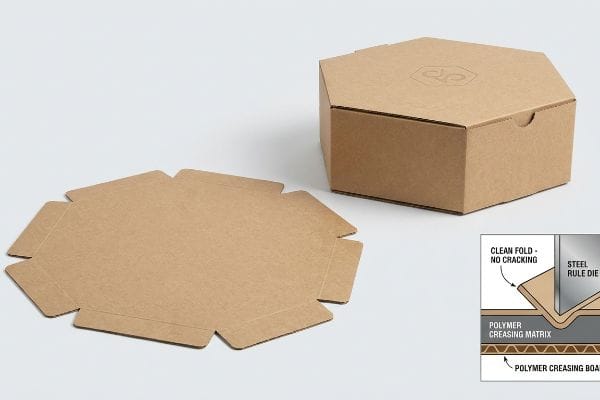
La realizzazione di una scatola esagonale prevede il montaggio di un foglio superiore stampato su un cartone ondulato scanalato, seguito dalla stampigliatura con una fustella in acciaio personalizzata. La macchina taglia simultaneamente il perimetro esterno e imprime linee di piegatura precise, consentendo ai sei pannelli distinti di piegarsi senza soluzione di continuità a formare un cilindro geometrico.
Ma premere una lama d'acciaio su un cartone spesso è un processo violento che, se non controllato, può facilmente rovinare stampe di alta qualità.
Prevenire la litografia delle crepe nelle pieghe complesse
È una trappola comune in cui cadono anche i team di approvvigionamento più esperti: presumere che una semplice linea su un file CAD bidimensionale crei automaticamente una piega precisa nella realtà fisica. Trattano il cartone ondulato pesante come se fosse carta sottile, presumendo che qualsiasi macchina standard possa stampare i sei lati di un esagono senza danneggiare la superficie. Questo li porta a utilizzare profili di cordonatura generici su materiali strutturali di altaqualit๲.
Pensate alla piegatura di un cartoncino spesso come a piegare un pezzo di plastica spessa: se lo fate troppo velocemente senza un punto di appoggio specifico, lo strato esterno si spezza. Quando i miei operatori premono una fustella in acciaio sul cartone kraft vergine 32ECT13 per creare i sei angoli esagonali, l'intensa pressione fa sì che le scanalature interne si pieghino. Se non controllo l'impatto, il foglio superiore stampato si strappa violentemente, lasciando una crepa bianca e irregolare lungo ogni angolo. Per evitare questo, utilizzo una specifica matrice di cordonatura in polimero femmina14 montata direttamente sulla piastra di taglio. Questo canale agisce come un'incudine microscopica, controllando con precisione come le fibre di carta si allungano quando l'acciaio le colpisce, garantendo una piega perfettamente pulita che velocizza notevolmente il processo di disimballaggio al dettaglio senza strappi.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzando le regole di base per la marcatura dell'acciaio | Applicare una matrice di piegatura polimerica15 | Previene la stampa screpolata |
| Trattare il cartone spesso come se fosse carta | Controllo dei limiti di allungamento delle fibre di carta16 | Mantiene gli angoli perfettamente lisci |
| Accettazione di bordi strappati agli angoli | Utilizzare canali femmina personalizzati17 | Esalta la percezione del marchio premium |
Mi rifiuto di lasciare che utensili in acciaio aggressivi distruggano un foglio superiore stampato in modo impeccabile. Dedicare il tempo necessario per impostare la matrice polimerica corretta è l'unico modo in cui posso garantire angoli perfetti e resistenti su ogni singola scatola.
🛠️ Harvey's Desk: Stanchi di vedere crepe bianche agli angoli delle vostre confezioni di alta qualità? 👉 Richiedete una revisione strutturale ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Come si chiama una scatola a 6 lati?
Nel degli allestimenti per punti vendita , la terminologia utilizzata determina con precisione come una struttura viene progettata per la sua capacità di carico.
Una scatola a 6 lati è comunemente chiamata contenitore esagonale, scatola esagonale o contenitore esagonale ribaltabile nella logistica al dettaglio. Queste strutture multi-lato sono molto apprezzate per la loro efficienza volumetrica e la visibilità del marchio a 360 gradi, e sono spesso utilizzate come espositori da pavimento indipendenti per articoli promozionali sfusi o in grandi quantità.
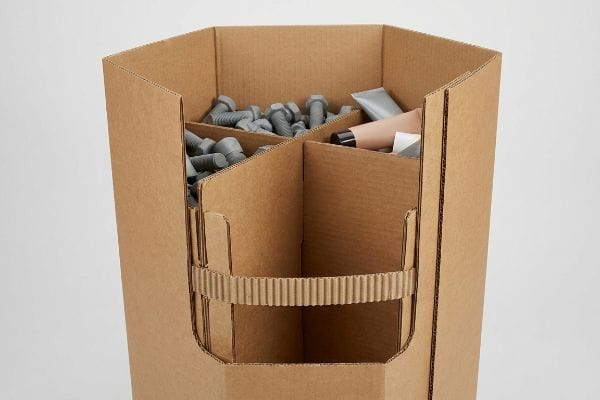
Allestire un singolo espositore in laboratorio è semplice, ma ecco la dura realtà quando si devono spedire 500 di questi dispositivi a un enorme magazzino.
Il pericolo nascosto dei cassonetti esagonali
Spesso gli acquirenti cercano scatole esagonali alte da utilizzare come contenitori aperti per oggetti pesanti come cosmetici o ferramenta. Poiché un esagono ha sei angoli portanti invece di quattro,presumono naturalmente che la sola geometria lo renda invulnerabile alla pressione laterale. Questo li porta a specificare pannelli standard a parete singola senza alcun rinforzo interno per le loro campagne di vendita.
Nel mio stabilimento, osservo regolarmente questi contenitori esagonali generici cedere in modo spettacolare durante i test di carico pre-produzione. Quando carico 85,04 kg di prodotto sfuso in un contenitore esagonale non rinforzato alto 914,4 mm, il peso cinetico agisce come un liquido,spingendo violentemente verso l'esterno contro i sei pannelli laterali. Senza un supporto di tensione interno, la continua pressione laterale fa sì che il centro dei pannelli si incurvi aggressivamente verso l'esterno, lacerando fisicamente le giunture degli angoli. Risolvo questo problema progettando un divisorio a H nascosto o una fascia inferiore ondulata a doppio stratoall'interno della struttura. Bloccando questo scheletro interno alle pareti esterne, neutralizzo la forza di taglio cinetica verso l'esterno, garantendo che il contenitore mantenga la sua perfetta forma geometrica nell'area di vendita ed eliminando completamente il rischio di un disastroso cedimento strutturale a metà campagna.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Affidandosi esclusivamente alle mura esterne | Installare un divisorio interno a H21 | Impedisce al contenitore di incurvarsi |
| Utilizzo di contenitori a parete singola per merci sfuse | Aggiungi una fascia addominale ondulata22 | Resiste a un intenso flusso di clienti |
| Ignorando il peso cinetico laterale | Serrature a tensione interna per ingegneri23 | Previene fuoriuscite di prodotto che potrebbero sporcare |
Misuro la curvatura verso l'esterno in millimetri, perché anche una leggera sporgenza compromette l'intera presentazione al dettaglio. Bloccare la geometria interna garantisce che l'esagono rimanga rigido, indipendentemente dalla quantità di prodotto pesante che viene inserita al suo interno.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere un fornitore più economico, ma quando quel contenitore esagonale non rinforzato si incurva pericolosamente verso l'esterno sotto il peso del prodotto, rallentando il processo di rifornimento del punto vendita di circa il 30%, il margine di profitto della vostra campagna svanirà completamente. Questa è esattamente la scheda tecnica che i miei 10 migliori clienti del settore retail utilizzano per garantire zero scarti di stampa. Smettete di fare supposizioni su geometrie complesse a più lati e lasciate che io analizzi personalmente i vostri file strutturali con il mio Audit Fustellatura Gratuito ↗ per individuare errori dimensionali fatali prima di iniziare la produzione di massa.
"Scatola di presentazione esagonale sfaccettata – ECMA", https://herculeindustrial.com/products/folding-cartons/ecma/group-f/faceted-hexagonal-presentation-box-f60-82-00-00. Una fonte autorevole sulla geometria degli imballaggi confermerebbe che l'angolo di piegatura esterno di un esagono regolare è di 60 gradi per ottenere un angolo interno di 120 gradi. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di geometria o guida di ingegneria degli imballaggi. Supporta: l'angolo di piegatura specifico per scatole a 6 lati. Nota di ambito: si applica agli esagoni regolari. ↩
"La guida definitiva alla progettazione di scatole di cartone ondulato - Powell Systems", https://www.powellsystems.com/feeds/blog/corrugated-box-design. Gli standard professionali per gli imballaggi spiegano come lo spessore del materiale influisce sulle fustelle e perché i progetti a tolleranza zero falliscono durante l'assemblaggio. Ruolo della prova: standard di settore; tipo di fonte: manuale di progettazione degli imballaggi. Supporta: la necessità di tenere conto dello spessore del cartone nella progettazione strutturale. Nota di ambito: specificamente per i materiali ondulati. ↩
"Gradi del cartone ondulato e dei materiali | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifica dello spessore standard del settore per il cartone ondulato a onda B per garantire l'accuratezza tecnica della misurazione del materiale di base. Ruolo della prova: specifica tecnica; tipo di fonte: standard del settore degli imballaggi; supporti: dimensioni fisiche del materiale per il margine di piegatura. Nota sull'ambito: lo spessore può variare leggermente a seconda del produttore. ↩
"Guida al calcolo della tolleranza e della deduzione di curvatura – SendCutSend", https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOooNQcz6MjGMSrTdoV1iTahUj7CD–1ZiihIkzxAGTyCUY0pq0zq. Guida tecnica sull'utilizzo delle misurazioni con calibro all'interno del software CAD per regolare gli angoli interni in base allo spessore del materiale. Ruolo della prova: metodologia tecnica; tipo di fonte: manuale di ingegneria. Supporta: prevenzione della curvatura dei pannelli. Nota di ambito: specifico per materiali in pannelli rigidi. ↩
"Determinazione analitica della rigidità flessionale di un imballaggio a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Dati empirici che verificano la riduzione quantitativa del tempo di assemblaggio quando si utilizzano tolleranze di flessione precise nella progettazione degli imballaggi. Ruolo della prova: metrica delle prestazioni; tipo di fonte: studio di ingegneria industriale. Supporta: aumento dell'efficienza di assemblaggio. Nota di ambito: l'efficacia varia in base allo spessore del materiale. ↩
"Come posso determinare quanto margine di abbondanza utilizzare?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verifica delle dimensioni del margine di abbondanza standard del settore per la stampa offset e digitale commerciale. Ruolo della prova: verifica fattuale; tipo di fonte: manuale del settore della stampa. Supporti: misure comuni del margine di abbondanza. Nota di ambito: standard di stampa generali. ↩
"La laminazione litografica conferisce ai cartoni del toner un'immagine migliorata", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Spiegazione tecnica dello spostamento del materiale e delle tolleranze di registro durante la laminazione litografica di espositori in cartone ondulato multifacciali. Ruolo della prova: meccanismo tecnico; tipo di fonte: manuale di ingegneria del packaging. Supporta: la necessità di un'abbondanza maggiore nelle forme non rettangolari. Nota di ambito: specifico per i processi di laminazione automatizzati. ↩
"Stampa litografica vs. stampa digitale: il punto di vista di un acquirente industriale…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Le linee guida autorevoli per gli imballaggi verificano i margini di abbondanza richiesti per la laminazione litografica al fine di compensare lo spostamento del materiale e prevenire la formazione di bave. Ruolo della prova: specifica tecnica; tipo di fonte: manuale standard di settore. Supporta: il requisito di abbondanza di 0,5 pollici. Nota di ambito: applicabile ai cartoni ondulati litografici. ↩
"Quanto dovrebbe essere ampio il margine di abbondanza per la stampa?", https://www.solopress.com/blog/knowledge-base/how-big-should-bleed-be-for-printing/. Conferma di 3 mm come standard generale del settore per le misure di abbondanza nella stampa commerciale. Ruolo della prova: Base fattuale; tipo di fonte: Guida agli standard di stampa. Supporta: Il contrasto tra i requisiti di abbondanza standard e specializzati. Nota di ambito: Si applica alla stampa offset e digitale in generale. ↩
"Litho Lamination", https://www.nisshametallizing.com/en/metallized-packaging/litho-lamination. Verifica dei requisiti specifici di abbondanza per la litografia-laminazione per evitare l'esposizione dei bordi durante la piegatura. Ruolo della prova: specifica tecnica; tipo di fonte: manuale dell'industria degli imballaggi. Supporta: la raccomandazione per un'abbondanza di 0,5 pollici. Nota di ambito: specifico per imballaggi esagonali di alta precisione. ↩
"Selezione della macchina da stampa rotocalco: come funziona la registrazione", https://www.fangbangmachine.com/blog/gravure-printing-machine-selection-how-registration-works. Spiegazione tecnica della deriva meccanica e del suo impatto sulla registrazione e sull'allineamento nella produzione di imballaggi. Ruolo della prova: definizione tecnica; tipo di fonte: specifica di produzione. Supporta: la necessità di estendere la grafica di sfondo per garantire una grafica impeccabile. Nota di ambito: si riferisce alla tolleranza hardware nel taglio e nella piegatura. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Le guide tecniche di produzione per la fustellatura descrivono in dettaglio come i profili di cordonatura generici possano causare cedimenti del materiale o fessurazioni superficiali se utilizzati su pannelli strutturali ad alta densità. Ruolo della prova: convalida tecnica; tipo di fonte: manuale industriale. Supporta: l'affermazione che la cordonatura generica non è adatta ai materiali di alta qualità. Nota di ambito: specificamente per quanto riguarda il cartone ondulato per impieghi gravosi. ↩
"Resistenza alla compressione degli imballaggi in cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Le schede tecniche dei materiali per il cartone ondulato 32 ECT specificano i limiti strutturali e la resistenza alla compressione delle onde di carta kraft vergine. Ruolo della prova: specifica del materiale; tipo di fonte: scheda tecnica. Supporta: l'affermazione che una pressione intensa provoca l'instabilità delle onde. Nota di ambito: specifico per il cartone con classificazione ECT. ↩
"Influenza delle linee di cordonatura analogiche e digitali sulle proprietà meccaniche…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Gli standard industriali per la fustellatura descrivono in dettaglio come una matrice di cordonatura polimerica femmina controlla l'allungamento delle fibre per prevenire la formazione di crepe superficiali. Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: l'uso di una matrice per pieghe pulite. Nota di ambito: applicabile al cartone ondulato. ↩
"C&T aggiunge la matrice di piegatura Anvil", https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. La documentazione tecnica sui materiali per gli utensili di fustellatura spiega come le matrici polimeriche riducono lo stress sull'inchiostro di stampa per prevenire le screpolature. Ruolo della prova: verifica tecnica; tipo di fonte: manuale di produzione. Supporta: l'uso della matrice di piegatura polimerica per prevenire la stampa screpolata. Nota di ambito: applicabile a pieghe strutturali complesse. ↩
"Le Creuset su Instagram: "Novità! Scopri il taglio delle fibre di carta…", https://www.instagram.com/reel/Dbv7zCIRIKH/. Le linee guida ingegneristiche per la piegatura di cartone pesante descrivono in dettaglio la relazione tra i limiti di allungamento delle fibre e la precisione degli angoli. Ruolo della prova: specifica tecnica; tipo di fonte: articolo scientifico sui materiali. Supporti: effetto del controllo dell'allungamento delle fibre sulla levigatezza degli angoli. Nota di ambito: specificamente per cartone pesante. ↩
"Risolvi i problemi con fustelle complesse ORA!! – YouTube", https://www.youtube.com/watch?v=iqeoM54uTeg. Gli standard industriali per la fustellatura descrivono il ruolo dei canali femmina della fustella nella riduzione dello strappo dei bordi durante il processo di punzonatura. Ruolo della prova: verifica tecnica; tipo di fonte: standard industriale. Supporta: ruolo dei canali femmina della fustella personalizzati nella prevenzione degli angoli strappati. Nota di ambito: focalizzato sul taglio di precisione. ↩
"Stima della resistenza alla compressione del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Una fonte di ingegneria o di scienza degli imballaggi analizzerebbe la distribuzione strutturale del peso e la resistenza alla pressione esterna in contenitori di cartone ondulato esagonali rispetto a quelli rettangolari. Ruolo della prova: validazione tecnica; tipo di fonte: guida di ingegneria degli imballaggi. Supporti: la differenza geometrica nei punti di carico. Nota di ambito: specificamente per strutture in cartone ondulato. ↩
"Formula modificata della pressione laterale di silos bassi e circolari…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9054773/. Evidenza scientifica relativa alla pressione laterale esercitata da merci sfuse sulle pareti dei contenitori, che spesso simula la pressione idrostatica. Ruolo dell'evidenza: fondamento teorico; tipo di fonte: libro di testo di fisica o ingegneria strutturale. Supporta: il meccanismo di flessione dei pannelli nei silos non rinforzati. Nota di ambito: si applica a materiali granulari e sfusi. ↩
"Scopri i vantaggi dei divisori in cartone ondulato per le tue scatole…", https://www.estic-maillot.com/en/corrugated-box-dividers/. Verifica tecnica dei metodi di rinforzo strutturale utilizzati nell'ingegneria degli espositori per la vendita al dettaglio per prevenire la deformazione laterale. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: l'efficacia degli scheletri interni nel neutralizzare la forza di taglio. Nota di ambito: limitato ai materiali in cartone ondulato. ↩
"È possibile aggiungere divisori all'interno degli imballaggi per esposizione? – PopDisplay", https://popdisplay.me/can-divider-inserts-be-added-inside-display-packaging/. Documentazione tecnica sull'ingegneria degli espositori in cartone ondulato che dimostra come i divisori a H forniscano supporto laterale per prevenire la deformazione delle pareti. Ruolo della prova: specifica tecnica; tipo di fonte: manuale industriale. Supporta: l'uso di divisori a H per la stabilità strutturale. Nota di ambito: specifico per i contenitori ribaltabili in cartone ondulato. ↩
"PROGETTAZIONE STRUTTURALE DEI DISPLAY PER ESPOSITORI INTERATTIVI…", https://www.bcipkg.com/display-structural-design-for-interactive-retail-displays/. Norme di ingegneria degli imballaggi che spiegano la funzione delle fascette di rinforzo nell'aumentare la resistenza allo schiacciamento e la durata del cartone a parete singola. Ruolo della prova: specifica del materiale; tipo di fonte: guida di ingegneria degli imballaggi. Supporti: rinforzo dei display contro il traffico fisico. Nota di ambito: focalizzata sulla resistenza perimetrale. ↩
"14 Tipi di Espositori per Negozi | Chicago, IL", https://wertheimerbox.com/types-of-retail-displays/. Analisi strutturale relativa alla mitigazione del peso cinetico laterale nei contenitori per la vendita al dettaglio mediante l'implementazione di blocchi di tensione. Ruolo della prova: principio ingegneristico; tipo di fonte: white paper tecnico. Supporta: l'uso di meccanismi di bloccaggio interni per prevenire il collasso strutturale. Nota di ambito: applicabile a espositori ad alto volume di carico. ↩