
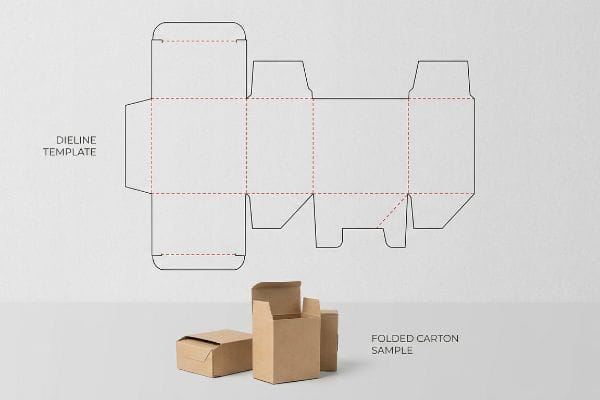
Si passano settimane a perfezionare la grafica, solo per poi vedere la fabbrica spedire scatole con le linguette strappate. Il vero problema, di solito, risiede nella fustellatura strutturale sottostante.
Lavorare con le fustelle per imballaggi implica l'esecuzione di un modello vettoriale 2D preciso che indica dove una scatola fisica verrà tagliata e piegata. Questi progetti strutturali fungono da mappa definitiva per i macchinari di produzione, garantendo che i materiali piani vengano trasformati in strutture di vendita al dettaglio 3D senza giunture e senza guasti meccanici.
Riuscire a definire correttamente le linee in un software è una cosa, ma far sì che resistano al taglio vero e proprio richiede un insieme di regole completamente diverso.
Come realizzare la fustella per il packaging?
Realizzare un progetto strutturale da zero richiede ben più che disegnare dei rettangoli. Serve precisione matematica per garantire che il cartone spesso si pieghi esattamente dove dovrebbe.
La realizzazione di una fustella per imballaggi richiede un software CAD (Computer-Aided Design) specializzato per calcolare con precisione le tolleranze di piegatura del materiale. I progettisti definiscono spazi di piegatura specifici basandosi sull'esatta misura dello spessore delle scanalature, generando un percorso vettoriale preciso che i tavoli da taglio automatizzati della fabbrica leggono per produrre linguette di bloccaggio senza attrito e strutture di vendita al dettaglio perfettamente squadrate.
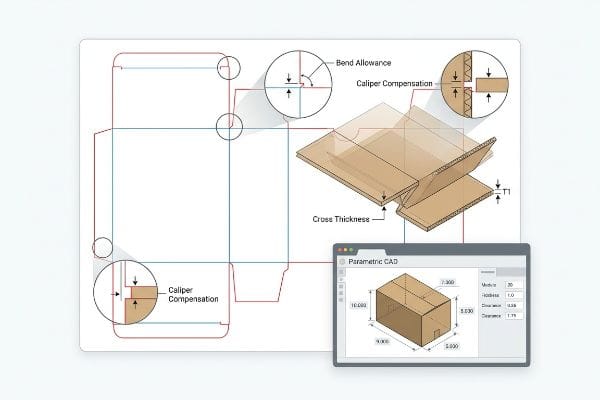
Disegnare una scatola piatta con un software è facile, ma costringere le fibre rigide della carta a piegarsi perfettamente senza strapparsi è dove la maggior parte dei modelli fallisce.
Perché la compensazione del calibro è importante nell'ingegneria del cartone
Anche i designer più esperti spesso presumono di poter creare linguette ad incastro e fessure pieghevoli con un semplice software di illustrazione, disegnandole esattamente della stessa larghezza del pannello corrispondente. Trattano il cartone ondulato spesso come se fosse un microscopico foglio di carta piatta. Questo approccio teorico ignora completamente lo spessore fisico del substratopiegato¹.
Vedo succedere questo ogni settimana quando i marchi cercano di assemblare i loro espositori. Un cartone ondulato a onda B spesso 2,11 pollici (2,8 mm)consuma materiale quando viene piegato di 90 gradi e, se la fessura di ricezione sulla fustella non è allargata per compensare3 quel raggio esterno, l'espositore si incurva notevolmente. Il mese scorso, un cliente ci ha inviato una fustella piatta priva di questa compensazione, costringendo un addetto al confezionamento a sudare sul pavimento del magazzino per quindici minuti solo per riuscire a unire una singola base. Si poteva letteralmente sentire la forte resistenza del cartone kraft vergine che si strappava mentre le linguette si incastravano. Abbiamo dovuto ricostruire completamente le fessure nel nostro software, aggiungendo le tolleranze di piegatura specifiche per garantire che gli espositori pre-riempiti venissero assemblati senza attrito, il che ha infine evitato un calo stimato del 30% nella velocità della linea di assemblaggio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Disegnare linguette esattamente 1:1 con larghezze delle fessure | Applicazione delle tolleranze matematiche di piegatura del calibro4 | Previene l'attrito durante l'assemblaggio del co-confezionatore |
| Utilizzo di strumenti web raster di base | Esportazione di file PDF strutturali parametrici5 | Garantisce che gli angoli strutturali rimangano perfettamente squadrati |
| Ignorando lo spessore del cartone piegato | Aggiunta di spessori di 1 mm agli slot6 | Elimina gli strappi dei teli superiori durante l'installazione |
Affidarsi a un file di illustrazione bidimensionale per la verifica dell'integrità strutturale è un errore. Elaboro sempre la geometria grezza con un software di ingegneria specifico per calcolare il consumo effettivo di carta prima ancora che una singola lama tocchi il cartoncino.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano la corretta tolleranza di curvatura per la scanalatura B? 👉 Richiedi un'analisi gratuita della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Che cos'è una linea di fustellatura nel packaging?
Molti responsabili di marchio fissano i file strutturali dei loro produttori e si chiedono come un insieme disordinato di tratti colorati si traduca in una scatola di vendita al dettaglio in grado di contenere merce pesante.
La linea di fustellatura per imballaggi è un file vettoriale a colori spot che definisce con precisione i tagli e le pieghe per le macchine CNC (Computer Numerical Control). Invece dell'inchiostro, questi tratti colorati specifici indicano al laser di fabbrica esattamente dove tagliare o incidere il cartone ondulato grezzo.
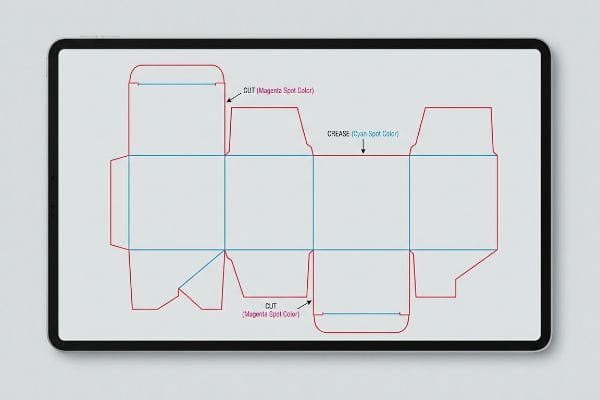
Quelle linee colorate sullo schermo non significano assolutamente nulla se i macchinari della fabbrica non sono in grado di leggere i comandi meccanici incorporati.
Il linguaggio meccanico degli utensili per la colorazione a spot
I grafici spesso inviano i loro modelli strutturali finali utilizzando linee CMYK standard (ciano, magenta, giallo, nero/chiavo) per indicare dove il display deve essere tagliato o piegato. Presuppongono che, se riescono a vedere il contorno sul loro monitor digitale, il tavolo da taglio automatizzato saprà automaticamente cosa fare. Questo trascura la logica software fondamentale che gestisce i macchinari di prestampa industriali7.
Le macchine automatiche per la fustellatura laser non leggono le linee visive CMYK; riconoscono solo i nomi specifici dei colori spot assegnati ai tratti vettoriali⁸.Spesso mi capita di dover intercettare grafiche in cui i percorsi strutturali sono stati lasciati in nero standard, il che significa che il software di prestampa della macchina unisce le linee di taglio direttamente allo strato di stampa. Il risultato è una scatola stampata con contorni neri visibili e antiestetici, ma senza tagli fisici, il che ci costringe a interrompere la linea. La sensazione di polvere di fustellatura non si verifica nemmeno perché la lama non entra in contatto con il materiale. Risolviamo questo problema convertendo tutti i tratti strutturali in colori spot meccanici assoluti⁹—come il magenta al 100% per i tagli — garantendo che le lame entrino in contatto con il cartone mantenendo la grafica stampata impeccabile, evitandovi un'ingente spesa per la ristampa del materiale.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo del nero CMYK per i tracciati strutturali | Assegnazione di colori spot magenta al 100%10 | Elimina i contorni neri stampati sulle scatole |
| Unione di livelli grafici e strutturali | Isolamento dei tagli meccanici su uno strato bloccato11 | Riduce i tempi di validazione della prestampa |
| Affidarsi ai contorni visivi | Tratti vettoriali specifici dello strumento di programmazione12 | Garantisce un taglio automatico preciso |
Trattare le linee strutturali come elementi di design visivo porta al disastro. Richiedo rigorosamente l'uso di colori spot isolati per garantire che i tavoli da taglio eseguano comandi meccanici precisi senza contaminare la grafica del vostro marchio.
🛠️ Harvey's Desk: Le linee di taglio strutturali si sono accidentalmente fuse con il livello di stampa CMYK? 👉 Scarica la tua guida di configurazione ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Quali sono i 7 passaggi fondamentali per la progettazione del packaging?
Gestire con successo il lancio commerciale di un prodotto al dettaglio richiede un approccio sistematico, che parta dalla strategia concettuale iniziale e arrivi fino alla validazione fisica della prestampa, prima dell'inizio della produzione di massa.
I 7 passaggi fondamentali per la progettazione del packaging includono la definizione dei requisiti del prodotto, la progettazione della fustellatura strutturale, la creazione del layout grafico, l'applicazione dei margini di abbondanza litografica in prestampa, la prototipazione di un campione fisico, l'esecuzione di test di conformità per il trasporto e, infine, la produzione in serie.
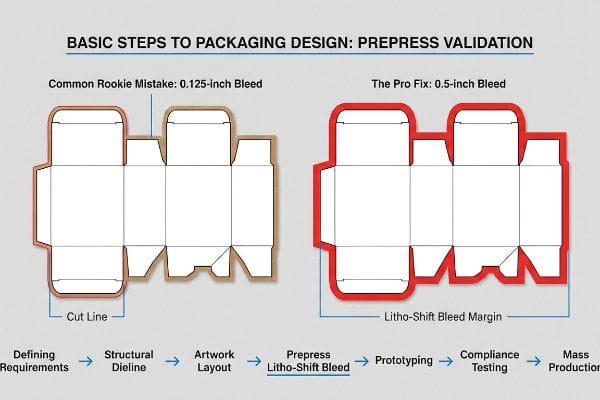
Sebbene le fasi di progettazione creativa ricevano tutta l'attenzione, è nella fase di prestampa tecnica che la maggior parte delle campagne pubblicitarie decide se avere successo o fallire catastroficamente sulla linea di produzione.
Il passaggio del margine di sanguinamento della litografia
Durante la fase di impaginazione, la maggior parte dei grafici commerciali applica un margine di stampa standard di 0,125 pollici (3,1 mm)¹³ ai per espositori in cartone ondulato . Trattano gli espositori spessi per la vendita al dettaglio come normali biglietti da visita o brochure, presumendo che un piccolo margine sia sufficiente a coprire eventuali variazioni meccaniche durante il taglio finale.
Il processo fisico di incollaggio dei fogli superiori stampati su cartoni spessi a onda B implica intrinsecamente una tolleranza meccanica più ampia durante il montaggio automatizzato. Se si utilizza un margine di abbondanza standard, l'inevitabile spostamento del cartone durante la laminazione litografica provoca la comparsa di "sbavature", ovvero bordi di cartone marrone grezzo che risultano improvvisamente esposti sul display piegato finale. Una volta ho visto un bellissimo espositore per cosmetici essere scartato perché uno spostamento di 2 millimetri aveva lasciato un bordo di carta grezzo ben visibile proprio accanto a un logo di alta qualità con lamina. L'odore di colla vinilica (PVA) a base d'acqua che si asciugava era intenso nell'aria quando ci siamo resi conto che l'intero lotto sembrava di scarsa qualità. Ora, applichiamo rigorosamente un margine di abbondanza minimo di 0,5 pollici (12,7 mm)14 oltre la linea di taglio fisica, creando una rete di sicurezza ingegnerizzata che avvolge completamente ogni bordo esposto e previene i rifiuti di qualità del marchio a livello di vendita al dettaglio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzando sfiati commerciali standard da 0,125 pollici15 | Prevedere un margine di abbondanza di 0,5 pollici per la laminazione litografica16 | Previene la visibilità dei bordi del cartone marrone |
| Ignorare le tolleranze di montaggio automatiche | Estensione della grafica di sfondo oltre la parte visibile dello schermo | Mantiene un'immagine di marca di alta qualità |
| Trattare il cartone come carta piatta | Reti di sicurezza ingegneristiche per il cambio di direzione17 | Elimina il rifiuto immediato da parte del rivenditore |
Allungare in modo aggressivo gli sfondi delle illustrazioni durante la fase di prestampa è imprescindibile. Preferisco rifiutare un file fin da subito piuttosto che vedere un intero pallet di stampe rovinato da bordi dall'aspetto scadente.
🛠️ La scrivania di Harvey: la tua grafica attuale ha un margine di abbondanza sufficiente per resistere allo spostamento automatico della laminazione litografica? 👉 Richiedi la tua checklist di prestampa ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Quali sono le quattro C del design del packaging?
La valutazione del layout di un punto vendita al dettaglio richiede un approccio equilibrato per garantire che non si tratti semplicemente di progettare un esterno esteticamente gradevole che non superi i test di resistenza logistica di base.
Le quattro C del design del packaging si riferiscono a Costo, Concetto, Convenienza e Comunicazione. Questo quadro strategico garantisce che la struttura fisica del punto vendita bilanci i budget delle materie prime con la durabilità strutturale, l'efficienza di assemblaggio sulla linea di evasione degli ordini e un'immagine del marchio di grande impatto per il consumatore.
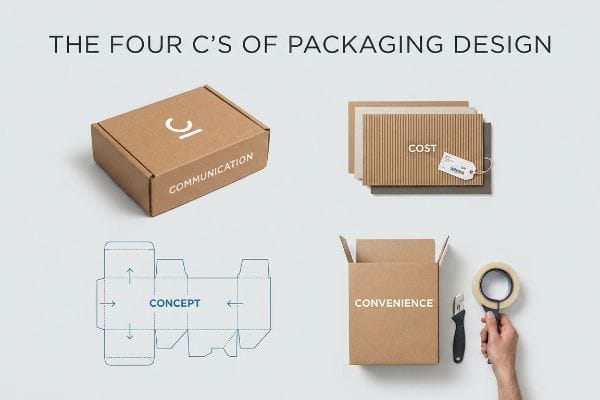
Ma conoscere la teoria non basta quando le macchine entrano in funzione in un vero e proprio stabilimento di produzione.
Perché gli acquisti ossessionati dai costi distruggono le quattro C
I team di brand utilizzano spesso questo framework18 per guidare i loro lanci di vendita al dettaglio fisici, ma i reparti acquisti spesso si isolano e si concentrano esclusivamente sulla metrica principale del "Costo". Tentano di svuotare i pannelli strutturali19 per risparmiare pochi centesimi iniziali, presumendo che gli altri tre pilastri del progetto rimarranno in qualche modo completamente inalterati dal declassamento del materiale.
Nel mio stabilimento, osservo regolarmente i danni causati da questo squilibrio quando gli acquirenti declassano un pannello 32ECT (Edge Crush Test) a un sostituto 26ECT20 solo per finanziare una costosa laminazione con lamina. Quando misuro dinamicamente la geometria finale sui nostri banchi di prova, questo risparmio sui costi riduce la densità critica delle fibre nella scanalatura del nucleo. Il "concetto" fisico si piega letteralmente sotto il peso di un pallet di 85 kg (187,5 libbre) e la "comodità" di assemblaggio viene compromessa perché le linee di fustellatura distorte si lacerano durante la piegatura. Prendo le letture del micrometro e dimostro che, ripristinando matematicamente la struttura allo standard 32ECT originale e sostituendo la lamina con un rivestimento acquoso lucido ad alto contenuto di solidi, recuperiamo la resistenza alla compressione perduta. Imponendo questo equilibrio dei materiali, garantisco che il tempo di assemblaggio del co-packing si riduca di 35 secondi per unità21, facendo risparmiare ai clienti migliaia di dollari in costi di manodopera e prevenendo completamente i danni durante il trasporto.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Riduzione della potenza del circuito stampato per ridurre i costi unitari | Obbligo di utilizzare 32ECT vergine per carichi utili pesanti22 | Previene la deformazione della base sotto il peso del pallet |
| Ossessione assoluta per il prezzo dei materiali | Collegamento tra costi strutturali ed efficienza di assemblaggio | Riduce i costi complessivi della manodopera per l'evasione degli ordini |
| Sacrificare la resistenza per una finitura estetica | Passaggio a rivestimenti acquosi lucidi23 | Mantiene intatte le capacità di carico dinamico |
I team addetti agli acquisti non possono considerare il costo unitario grezzo come una metrica isolata. Collego matematicamente la spesa strutturale direttamente alla convenienza della catena di approvvigionamento a valle, garantendo che il sistema sopravviva al transito senza storni catastrofici.
🛠️ La scrivania di Harvey: I tagli ai costi di approvvigionamento stanno segretamente compromettendo la capacità di carico dinamica dei vostri imballaggi? 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget nella produzione di massa.
Conclusione
Potete scegliere un fornitore più economico, ma quando quella scheda 26ECT di qualità inferiore si rompe in un magazzino umido, provoca un attrito enorme, rallentando la linea di assemblaggio di circa il 30% e azzerando completamente il margine di profitto del progetto. Questa è esattamente la scheda tecnica che i miei 10 migliori clienti al dettaglio utilizzano per garantire zero scarti di stampa. Smettete di fare supposizioni sulle tolleranze strutturali e lasciate che io analizzi personalmente i vostri file con il mio Audit gratuito della linea di fustella ↗ per individuare errori fatali di sbavatura dei bordi prima dell'inizio della produzione di massa.
"Influenza delle linee di piegatura analogiche e digitali sulle proprietà meccaniche…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Un autorevole manuale di ingegneria degli imballaggi spiegherebbe come lo spessore del substrato (calibro) influisce sugli spazi di piegatura e sull'accoppiamento delle linguette. Ruolo della prova: verifica tecnica; tipo di fonte: standard di progettazione industriale. Supporta: la necessità di tenere conto dello spessore del materiale nei progetti strutturali. Nota di ambito: si riferisce specificamente a materiali ondulati e di grosso spessore. ↩
"Gradi di cartone ondulato e materiali | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Le specifiche tecniche per i materiali ondulati verificano lo spessore standard del settore per il cartone ondulato a onda B. Ruolo della prova: verifica; tipo di fonte: manuale tecnico; supporti: dichiarazione sullo spessore del materiale. Nota di ambito: possono verificarsi piccole variazioni a seconda del produttore. ↩
"Determinazione analitica della rigidità flessionale di un materiale a cinque strati...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Le linee guida di ingegneria strutturale per gli imballaggi spiegano come la mancata considerazione dello spessore del materiale nei punti di piegatura causi la deformazione. Ruolo della prova: supporto teorico; tipo di fonte: guida ingegneristica; supporti: necessità di allargamento della fessura. Nota di ambito: si applica ai materiali rigidi piegati. ↩
"Guida al calcolo dell'indennità di piegatura e della deduzione di piegatura – SendCutSend", https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOopVfqWzL62k22DkXdgChwXEZuKjjj0r9ECFe-fCEe5MVFOsTbjn. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il requisito di indennità di piegatura per tenere conto dello spessore del materiale nei disegni strutturali. Nota di ambito: applicabile ai materiali in cartone ondulato e pieghevole. ↩
"Cos'è una fustella nel packaging e nella stampa? – PopDisplay", https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: standard software; tipo di fonte: documentazione tecnica. Supporta: l'uso di file parametrici vettoriali per mantenere la precisione geometrica durante il taglio. Nota di ambito: confronto con alternative basate su raster. ↩
"Resistenza alla compressione di imballaggi in cartone ondulato a bassa...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: convalida metrica; tipo di fonte: linea guida di produzione. Supporta: l'uso di buffer di gioco specifici per prevenire la rottura del materiale durante l'assemblaggio. Nota di ambito: 1 mm è una linea di base comune ma può variare a seconda del tipo di cartone. ↩
"Colori spot vs colori CMYK: differenze essenziali spiegate", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Documentazione tecnica che spiega come le tavole da taglio CNC utilizzano colori spot o livelli tecnici anziché colori di processo CMYK per distinguere le linee di taglio/incisione meccaniche. Ruolo della prova: convalida tecnica; tipo di fonte: manuale industriale. Supporta: il requisito di una formattazione di file specifica negli utensili industriali. Nota di ambito: si applica al software di taglio digitale e di fustellatura. ↩
"CutContour e PerfCutContour: lo standard dei colori spot per la stampa e il taglio", https://pb.pressria.com/blog/cut-contour-spot-color-standard/. La documentazione tecnica per il software di taglio laser CNC spiega il requisito della separazione dei colori spot per distinguere i percorsi di taglio dagli strati di stampa. Ruolo della prova: verifica tecnica; tipo di fonte: manuale del software industriale. Supporta: la necessità dei colori spot per il riconoscimento della macchina. Nota sull'ambito: le specifiche possono variare a seconda del fornitore del software. ↩
"Linee guida grafiche – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Gli standard di settore per la prestampa degli imballaggi specificano l'uso di colori spot non stampabili per definire le linee di fustellatura strutturali ed evitare la fusione con gli strati di inchiostro CMYK. Ruolo della prova: verifica della pratica di settore; tipo di fonte: guida alla progettazione degli imballaggi. Supporta: il metodo per garantire il riconoscimento della linea di fustellatura. Nota di ambito: scelte di colore specifiche come il magenta sono comuni ma non universali. ↩
"Dalla progettazione alla bozza: una guida alle linee di fustellatura per imballaggi", https://admiralpkg.com/post/dielines. Verifica degli standard di settore relativi all'uso di colori spot distinti per differenziare le linee di fustellatura strutturali dalla grafica stampabile. Ruolo della prova: specifica tecnica; tipo di fonte: manuale di prestampa. Supporta: l'uso di colori spot magenta per evitare la stampa involontaria delle linee di fustellatura. Nota sull'ambito: la scelta specifica del colore può variare in base agli standard della tipografia. ↩
"Una guida al processo completo di prestampa del packaging", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Conferma che la separazione dei dati strutturali su livelli dedicati e bloccati ottimizza la validazione della prestampa e previene modifiche accidentali. Ruolo della prova: best practice di processo; tipo di fonte: guida del settore della progettazione grafica. Supporta: efficienza nei tempi di validazione della prestampa. Nota di ambito: si applica principalmente a software vettoriali come Adobe Illustrator. ↩
"Macchina fustellatrice serie RT | Visual Packaging Machinery", https://visualpackaging.com/die-cutting-machine-rt. Evidenza che le macchine da taglio automatizzate richiedono definizioni di tratti vettoriali specifici (peso e tipo) per interpretare correttamente i percorsi di taglio. Ruolo dell'evidenza: requisito tecnico; tipo di fonte: specifica hardware di produzione. Supporta: precisione del taglio automatizzato. Nota sull'ambito: dipende dallo specifico software CNC o plotter utilizzato. ↩
"Quali progressi nella stampa e nella grafica stanno plasmando il…", https://popdisplay.me/what-advances-in-printing-and-graphics-are-shaping-the-look-and-feel-of-corrugated-packaging/. Verifica delle misure di abbondanza standard del settore specificamente per i file di imballaggi in cartone ondulato commerciali. Ruolo della prova: specifica tecnica; tipo di fonte: manuale del settore della stampa. Supporta: l'affermazione che 0,125 pollici è un margine di abbondanza comunemente applicato. Nota di ambito: specifico per la stampa di display per la vendita al dettaglio. ↩
"Stampa diretta sugli inserti delle scatole? – Cartone personalizzato PopDisplay…", https://popdisplay.me/printing-directly-on-box-inserts/. Validazione del margine di abbondanza standard del settore necessario per compensare lo spostamento meccanico nel montaggio del cartone ondulato. Ruolo della prova: specifica tecnica; tipo di fonte: linee guida di stampa/imballaggio. Supporta: la necessità di un margine di sicurezza di 0,5 pollici. Nota sull'ambito: può variare in base alla precisione dell'attrezzatura. ↩
"Come posso determinare quanto margine di abbondanza utilizzare?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Gli standard di settore per la stampa offset e digitale specificano in genere un margine di abbondanza di 1/8 di pollice come base per la sicurezza del taglio. Ruolo della prova: specifica di riferimento; tipo di fonte: manuale di produzione di stampa. Supporta: la misurazione standard del margine di abbondanza per stampe commerciali piatte. Nota di ambito: si applica ai lavori di stampa standard non laminati. ↩
"Stampa litografica vs. stampa digitale: una guida per gli acquirenti industriali a…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Le linee guida tecniche per gli imballaggi in cartone ondulato spiegano la necessità di margini di stampa espansi per compensare lo spostamento di registro durante la laminazione della stampa sul cartone. Ruolo della prova: requisito tecnico; tipo di fonte: guida di ingegneria degli imballaggi. Supporta: il requisito specifico di 0,5 pollici per la laminazione litografica. Nota di ambito: specifica per il processo di montaggio della laminazione litografica. ↩
"La laminazione litografica conferisce ai cartoni del toner un'immagine migliorata", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. La documentazione tecnica sul montaggio automatizzato di fogli stampati su cartone ondulato descrive in dettaglio il verificarsi dello spostamento del cartone e le strategie di progettazione utilizzate per mitigarlo. Ruolo della prova: convalida del processo; tipo di fonte: white paper di produzione. Supporta: la necessità di reti di sicurezza ingegneristiche per lo spostamento del cartone. Nota di ambito: si riferisce all'allineamento fisico dei materiali durante la produzione. ↩
"Come le 4 C del packaging guidano la crescita aziendale", https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Verifica che il framework delle Quattro C sia uno standard di settore riconosciuto e utilizzato dai team di brand per l'implementazione del packaging al dettaglio. Ruolo della prova: convalida; tipo di fonte: manuale di settore o guida professionale. Supporta: validità del framework. Nota di ambito: prassi generale del settore. ↩
"Indagine sull'effetto delle perforazioni sulla capacità portante di…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Evidenza tecnica che mostra come la riduzione del grado del cartone (peso del materiale o ondulazione) influisca negativamente sulla durabilità strutturale. Ruolo dell'evidenza: spiegazione tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: rischio strutturale di riduzione dei costi. Nota di ambito: specifico per materiali in cartone ondulato. ↩
"Comprendere la resistenza delle scatole di spedizione – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqZJdt_DR05gXPss7nU3Lvd0ulG4F-RU6sYRbljbFH6w3hxRd4b. Gli standard tecnici per il cartone ondulato specificano le differenze di capacità portante tra le varie valutazioni del test di schiacciamento dei bordi (ECT). Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: l'affermazione che la riduzione delle valutazioni ECT riduce la resistenza strutturale. Nota sull'ambito: le specifiche possono variare in base alla dimensione dell'onda e al tipo di cartone. ↩
"Imballaggi in cartone ondulato con design innovativo per una maggiore durata...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Studi di ingegneria industriale correlano la consistenza e la piegabilità del materiale con l'efficienza dell'assemblaggio del co-packing. Ruolo della prova: metrica delle prestazioni; tipo di fonte: studio logistico. Supporta: l'affermazione che standard dei materiali più elevati riducono il tempo di lavoro per unità. Nota di ambito: il risparmio di tempo effettivo dipende dalla geometria specifica della scatola e dal livello di automazione. ↩
"Comprendere la resistenza delle scatole di spedizione", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoopLaGc69i783slMZfiolVObznGbXQVR6mNNLkNMAg7ALohmQBG. Gli standard di settore per il cartone ondulato dimostrano che le valutazioni 32ECT (Edge Crush Test) forniscono la necessaria resistenza alla compressione verticale per prevenire l'instabilità della base sotto carichi pesanti pallettizzati. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore. Supporta: l'efficacia del 32ECT per l'integrità strutturale sotto carichi pesanti. Nota di ambito: si applica specificamente agli imballaggi in cartone ondulato. ↩
"Rivestimento acquoso per imballaggi: come ne aumenta l'attrattiva e…", https://www.thecustomboxes.com/blog/aqueous-coating-for-packaging/?srsltid=AfmBOorkRPo9pYOl0rggzyJw5UdbKXWo8ZbCf_mNH4VGaUvAY-ve_Vm5. I dati tecnici sulle finiture degli imballaggi indicano che i rivestimenti acquosi offrono una superficie protettiva che mantiene le capacità di carico dinamico del cartone in modo più efficace rispetto ad alcuni laminati pesanti o finiture a base di solvente. Ruolo della prova: convalida delle proprietà del materiale; tipo di fonte: scheda tecnica. Supporta: l'affermazione che i rivestimenti acquosi preservano la resistenza strutturale. Nota di ambito: si riferisce ad applicazioni di imballaggio pronte per la vendita al dettaglio. ↩



