
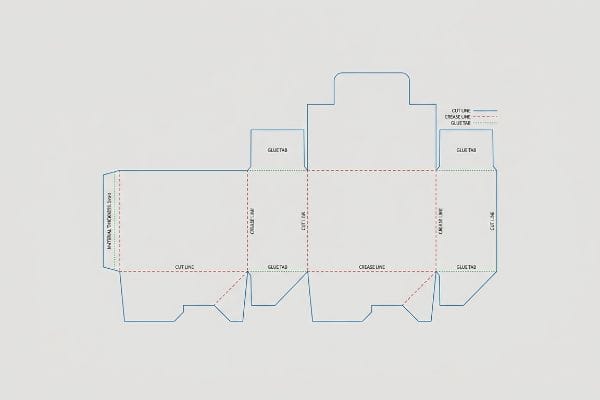
Hai difficoltà con i file strutturali che appaiono perfetti sullo schermo ma si rivelano inadatti in fase di produzione? Progettare imballaggi pronti per la vendita al dettaglio richiede ben più che disegnare semplici forme bidimensionali.
La creazione di una fustella consiste nella progettazione di un modello piatto bidimensionale (2D) preciso che indica dove il cartone ondulato verrà tagliato, piegato e incollato. Questo progetto garantisce che le tolleranze strutturali, lo spessore del materiale e le zone di abbondanza grafica siano perfettamente allineati per un assemblaggio automatizzato senza intoppi e un impilamento dinamico per la vendita al dettaglio.
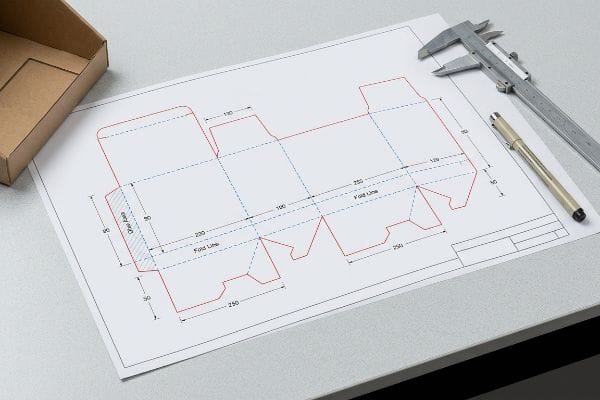
Padroneggiare questo schema strutturale è ciò che distingue un bancone destinato al collasso da un'iniziativa di vendita al dettaglio di grande successo e altamente redditizia.
Come progettare una linea di fustellatura?
Un modello progettato in modo impeccabile rappresenta il perimetro difensivo per i vostri margini di profitto. Comprendere come la massa fisica interagisce con la geometria digitale è il primo passo fondamentale.
La progettazione di una linea di fustellatura richiede il calcolo preciso delle tolleranze di piegatura in base allo spessore esatto del materiale. È necessario regolare matematicamente la larghezza delle fessure di incastro per adattarsi allo spessore fisico del cartone piegato, prevenendo eccessive deformazioni strutturali e garantendo un assemblaggio senza attrito sulla linea di co-confezionamento finale.
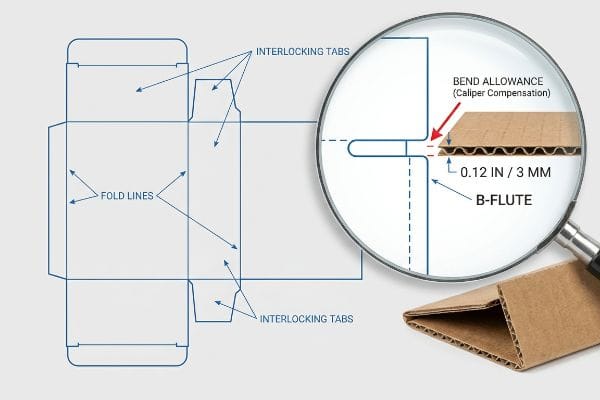
Il passaggio da una disposizione bidimensionale a una struttura tridimensionale verticale richiede un cambiamento fondamentale nel modo in cui si concepisce la fisica dei materiali.
Il calibro nascosto: perché la matematica piatta fallisce
La maggior parte dei grafici realizza linguette a incastro e fessure pieghevoli esattamente della stessa larghezza del pannello corrispondente. Ciò ha senso su un monitor piatto, dove le linee hanno massa nulla. Si presume che se una linguetta è larga due pollici (5,08 cm), anche la fessura di alloggiamento debba essere esattamente larga due pollici (5,08 cm).
Il problema è che il materiale ondulato spesso occupa spazio fisico quando si piega di 90 gradi¹.Se non si allarga la fessura di ricezione sul layout per compensare quel raggio di piegatura esterno, i pezzi si incurveranno eccessivamente o non si assembleranno affatto. Dico sempre al mio team di applicare automaticamente algoritmi di compensazione del calibro a ogni piega. Ad esempio, se stiamo lavorando con un cartone ondulato a onda B spesso 0,12 pollici (3 mm)², dobbiamo ricostruire le fessure con tolleranze di piega specifiche. Questa micro-regolazione garantisce che i display pre-riempiti scorrano insieme senza sforzo, riducendo drasticamente i tempi di lavoro di co-imballaggio e prevenendo strappi dei fogli superiori durante l'assemblaggio manuale.
| Elemento di progettazione | Errore comune dei principianti | Tempo/Costo risparmiato |
|---|---|---|
| Linguette ad incastro | Larghezza della fessura corrispondente esattamente alla larghezza della linguetta | Elimina i fermi della linea di assemblaggio |
| Pieghe del flauto in Si | Ignorando il raggio esterno di 0,12 pollici (3 mm)3 | Previene lo strappo della carta del foglio superiore |
| Inserire i vassoi | Dimenticare lo spessore del materiale nelle parti annidate | Riduce il lavoro manuale del 30%4 |
Mi rifiuto di approvare qualsiasi file piatto che ignori lo spessore fisico del materiale. Ricostruire le fessure con le corrette tolleranze di piegatura è l'unico modo per garantire che la struttura rimanga perfettamente in piano sul pavimento del negozio.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano le tolleranze di piegatura corrette per il cartone ondulato? 👉 Richiedi un'analisi gratuita della fustella ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Come creare una linea di taglio fustellata?
Oltre alle dimensioni strutturali, è necessario stabilire i protocolli di comunicazione esatti richiesti per comandare le apparecchiature automatizzate di fabbrica.
Creare una linea di fustellatura significa assegnare colori spot specifici ai tratti vettoriali all'interno del software di prestampa. Questa mappatura assoluta dei colori indica alle macchine a controllo numerico (CNC) automatizzate esattamente dove tagliare il supporto ondulato senza stampare contorni neri visibili sullo strato finale della grafica.
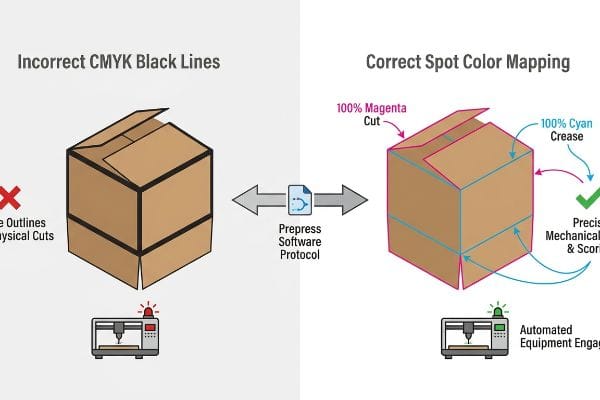
Se i file di prestampa non sono compatibili con il linguaggio delle lame di taglio, l'intera tiratura risulterà inutilizzabile.
Utensili per la colorazione spot: comunicazione con la macchina
Un errore frequente che riscontro nei marchi emergenti è quello di inviare file strutturali utilizzando linee nere standard CMYK (ciano, magenta, giallo, nero/chiavo) per indicare tagli e pieghe. Il designer presume che la fabbrica capirà visivamente dove tagliare il cartone. Sfortunatamente, le macchine da taglio automatizzate non guardano i layout visivi; leggono dati di colore di prestampa molto specifici.5
Quando un software per tavole da taglio riceve un file creato con linee nere standard, si limita a unire queste linee alla grafica. Il risultato è una scatola stampata con contorni neri visibili ma senza tagli fisici effettivi. Per risolvere questo problema, è necessario impostare colori spot assoluti nel software vettoriale, ad esempio assegnando il nome "Taglio" a un campione magenta al 100% e "Piegatura" a un campione ciano al 100%⁶. La conversione di queste linee in colori spot meccanici garantisce che le lame d'acciaio aderiscano con precisione al supporto, mantenendo la stampa del marchio perfettamente intatta ed evitando costosi errori di stampa che potrebbero ritardare il lancio del prodotto.
| Elemento di prestampa | Errore comune dei principianti | Tempo/Costo risparmiato |
|---|---|---|
| Linee di taglio | Utilizzando tratti neri standard CMYK7 | Evita i costi totali di ristampa in batch |
| Linee di piega | Integrare le linee di piegatura nei livelli dell'opera d'arte | Garantisce una valutazione automatizzata accurata |
| Formato file | Esportazione di immagini raster appiattite8 | Risparmio di giorni di rilavorazione in prestampa |
Intercetto e verifico sempre in anticipo le bozze grafiche in arrivo per controllare questi livelli meccanici. Forzare i tratti verso colori spot specifici è il ponte imprescindibile tra la progettazione digitale e la produzione fisica.
🛠️ Harvey's Desk: I tracciati strutturali sono correttamente separati dai livelli grafici CMYK? 👉 Richiedi un controllo prestampa ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Come disegnare una fustella in Canva?
Con l'accelerazione della democratizzazione del design, i team di marketing sono costantemente alla ricerca di modi più rapidi per iterare sulla grafica display utilizzando strumenti basati sul cloud.
Progettare una fustella in Canva richiede l'importazione di un documento PDF strutturale pre-ingegnerizzato come livello base bloccato. Poiché le piattaforme web producono grafica rasterizzata, è necessario sovrapporre il logo aziendale a questo modello CAD (Computer-Aided Design) matematicamente preciso per mantenere l'esatta integrità strutturale richiesta per i carichi pesanti tipici della vendita al dettaglio.
Sebbene la comodità offerta dal web sia eccellente per la velocità di visualizzazione, deve essere rigorosamente ancorata a solide basi ingegneristiche per evitare il collasso.
La regola di ancoraggio PDF dello strumento web
Molti direttori marketing cercano di ridurre i costi facendo disegnare ai loro team grafici delle linguette ad incastro direttamente con strumenti web di base. Tentano di creare una visualizzazione tridimensionale utilizzando una piattaforma progettata principalmente per la grafica dei social media. Questo approccio distrugge completamente le basi matematiche necessarie per gestire un carico dinamico di vendita al dettaglio.
Pensatela come se cercaste di costruire le fondamenta di una vera casa usando un programma di pittura invece di progetti architettonici. Le piattaforme web non possono applicare automaticamente le tolleranze di piegatura o di fessura necessarie per il cartone ondulato 32ECT (Edge Crush Test)9.La mia regola generale è di non disegnare mai la struttura online. Invece, fornisco un documento strutturale pre-ingegnerizzato generato da un software di packaging dedicato. È sufficiente importare questo file bloccato nella propria area di lavoro web, ancorarlo al livello inferiore e applicare rigorosamente la grafica di superficie sopra di esso. Questo garantisce che la vostra splendida grafica si adatti perfettamente alla complessa matematica strutturale, impedendo che l'espositore crolli sotto il peso di 90,7 kg di merce pesante10.
| Elemento di progettazione | Errore comune dei principianti | Tempo/Costo risparmiato |
|---|---|---|
| Base strutturale | Creazione di schede native nelle piattaforme web11 | Previene il collasso totale del carico fisico |
| Gestione dei livelli | Unire le linee di taglio con lo sfondo | Garantisce file funzionali pronti per la fabbrica |
| Formato di output | Invio di esportazioni raster a bassa risoluzione12 | Elimina la necessità di ricostruire completamente la prestampa |
Consiglio a ogni brand manager di trattare il modello strutturale come una geometria intoccabile. Bloccando uno strato di base ingegnerizzato sotto la grafica, si ottiene la praticità del cloud design senza sacrificare la fisica strutturale.
🛠️ Harvey's Desk: Il tuo team ha difficoltà ad allineare la grafica ad alta risoluzione con un modello predefinito? 👉 Richiedi la tua guida di configurazione ↗ — Niente moduli che generano infinite chiamate di vendita. Solo puro valore.
Quali sono le regole per la fustellatura?
Definire i limiti garantisce che le apparecchiature di produzione ad alta velocità possano eseguire il progetto in modo impeccabile, senza sprechi di materiale.
Le normative relative alle fustelle impongono margini di sicurezza per l'umidità e ampie abbondanza di stampa. È necessario implementare regolazioni microscopiche per compensare il rigonfiamento dovuto all'umidità durante il trasporto, garantendo al contempo un'abbondanza di sovrastampa di 12,7 mm (0,5 pollici) per nascondere i bordi grezzi del cartone durante la laminazione litografica automatizzata.
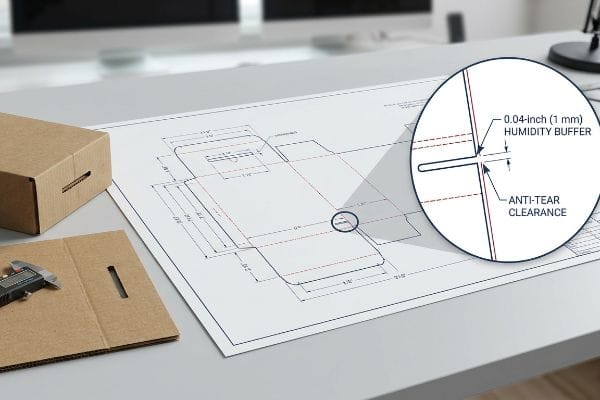
Ma conoscere la teoria non basta quando le macchine entrano in funzione e l'ambiente fisico attacca il cartone.
La realtà della tolleranza al rigonfiamento da umidità
La maggior parte dei team di marketing presume che le tolleranze delle fessure, impostate in un ufficio di progettazione a temperatura controllata, rimarranno perfettamente invariate lungo tutta la catena di fornitura. Si affidano al calibro a secco assoluto del circuito stampato di prova, credendo che la geometria visualizzata sullo schermo sia permanente.
Ho imparato a mie spese che le leggi della fisica ambientale non si curano dei file digitali immacolati. Durante un'imponente campagna di lancio per un grande magazzino in Florida, ho progettato le fessure di ricezione in modo che corrispondessero perfettamente allo spessore a secco del cartone. La realtà si è però rivelata ben diversa sul pavimento del reparto di confezionamento: il materiale ondulato poroso aveva assorbito l'umidità ambientale dell'oceano durante il trasporto e si era gonfiato fisicamente¹³.Le fessure sono diventate incredibilmente strette e il team di assemblaggio ha iniziato a schiacciare le scanalature e a strappare il foglio superiore nel tentativo di forzare i meccanismi di incastro. Per risolvere il problema, ho ricalibrato completamente i nostri parametri digitali, introducendo un margine di tolleranza obbligatorio di 0,04 pollici (1 mm) per l'umidità nelle fessure di ricezione di ogni modello strutturale. Questa precisa regolazione della tolleranza non solo ha impedito alle linguette di bloccarsi, ma ha anche ridotto i tempi di assemblaggio del reparto di confezionamento di 40 secondi per unità¹⁴,facendo risparmiare al cliente ingenti costi di manodopera e garantendo che il lancio sul mercato avvenisse senza ritardi.
| Soluzione ingegnerizzata | Risultato fisico | ROI finanziario/di conformità |
|---|---|---|
| Tampone di umidità da 0,04 pollici (1 mm) | Previene il rigonfiamento della fessura dovuto all'umidità15 | Riduzione dei costi di assemblaggio della manodopera |
| Antistrappo | Impedisce ai flauti di schiacciarsi l'uno contro l'altro16 | Elimina gli sprechi di materiale del foglio superiore |
| Allargamento dinamico della fessura | Garantisce l'inserimento del componente senza attrito | Mantiene i lanci nei tempi previsti |
L'integrazione di sistemi di assorbimento ambientale direttamente nelle linee di base rappresenta la difesa definitiva contro i cedimenti strutturali catastrofici nei magazzini umidi. È la fisica, non la teoria astratta, a dettare la vera affidabilità strutturale.
🛠️ La scrivania di Harvey: Conosci l'esatto contenuto di umidità e la tolleranza al rigonfiamento del cartone ondulato del tuo attuale fornitore? 👉 Richiedi una verifica delle tolleranze ↗ — Analizzo personalmente ogni file strutturale entro 24 ore.
Conclusione
Potreste scegliere un fornitore basandovi su un preventivo iniziale, ma quando il cartone ondulato, sottoposto a shock termico, si gonfia in un magazzino umido, le conseguenti lacerazioni strutturali possono facilmente rallentare la vostra linea di assemblaggio del 30% e compromettere la tempistica di lancio. Oltre 500 brand manager utilizzano la nostra checklist di prestampa per evitare proprio questi errori fatali nelle fasi iniziali. Smettete di rischiare l'intero lancio basandovi su tolleranze non testate e lasciate che io analizzi personalmente i vostri file con il nostro Audit Fustella Gratuito ↗ per individuare errori fisici catastrofici prima dell'inizio della produzione.
"[PDF] La rigidità alla flessione del cartone ondulato", https://www.fpl.fs.usda.gov/documnts/pdf1992/luo92a.pdf. Studi sulla piegatura e la pieghettatura del cartone descrivono come lo spessore finito del cartone crei una regione di piega curva con la deformazione distribuita attorno a un asse neutro, supportando la necessità di tenere conto del calibro del materiale nella geometria a schema piatto. Ruolo della prova: meccanismo; tipo di fonte: carta. Supporta: il materiale ondulato spesso occupa spazio fisico durante una piega di 90 gradi, quindi i layout piatti devono tenere conto del raggio di piega o del calibro. Nota di ambito: ciò supporta il principio della meccanica della flessione in generale; potrebbe non testare direttamente lo specifico design del display a linguetta e fessura descritto nell'articolo. ↩
"Cartone ondulato - Wikipedia", https://en.wikipedia.org/wiki/Corrugated_fiberboard. Le descrizioni di riferimento dei profili delle onde del cartone ondulato indicano comunemente uno spessore del cartone ondulato a onda B di circa 3 mm, a supporto della dimensione di esempio riportata nell'articolo. Ruolo della prova: definizione; tipo di fonte: enciclopedia. Supporta: il cartone ondulato a onda B ha uno spessore di circa 0,12 pollici, ovvero 3 mm. Nota di ambito: lo spessore esatto varia a seconda del produttore, del peso del rivestimento e della compressione, quindi il valore è meglio considerato come una convenzione approssimativa del settore. ↩
"Metodi di prova ed effetti dell'instabilità inter-onde – BioResources", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Una fonte di progettazione di cartone ondulato o di ingegneria degli imballaggi spiega che la progettazione della piega deve tenere conto del calibro del cartone, della geometria dell'ondulazione e del raggio di curvatura per evitare crepe o strappi del rivestimento durante la piegatura. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: le pieghe dell'ondulazione B dovrebbero tenere conto di un raggio esterno di circa 0,12 pollici / 3 mm per evitare lo strappo della carta del foglio superiore. Nota di ambito: ciò supporterebbe il meccanismo di progettazione, ma il valore esatto di 0,12 pollici / 3 mm può variare in base al tipo di cartone, al profilo dell'ondulazione, all'umidità e al metodo di cordonatura. ↩
"Utilizzo di materiali di imballaggio alimentare monouso come stampa... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11022204/. Uno studio sui tempi e movimenti, sull'assemblaggio degli imballaggi o sull'ingegneria di produzione riporta variazioni dei tempi di lavoro associate a un migliore adattamento del vassoio di inserimento o alla considerazione dello spessore del materiale nelle parti annidate. Ruolo dell'evidenza: statistica; tipo di fonte: articolo. Supporta: Tenere conto dello spessore del materiale nelle parti annidate del vassoio di inserimento può ridurre il lavoro manuale del 30%. Nota sull'ambito: la riduzione del 30% è probabilmente specifica del contesto a meno che la fonte non studi direttamente la stessa geometria del vassoio, materiale e processo di assemblaggio. ↩
"ISO 19593-1 – Fasi di elaborazione per l'industria degli imballaggi e delle etichette", https://en.help.durst-group.com/a/1285130-iso-19593-1-processing-steps-for-the-packaging-and-label-industry. La norma ISO 19593-1 e le relative linee guida PDF sulle fasi di elaborazione descrivono come le operazioni di produzione, come il taglio o la cordonatura, possono essere codificate separatamente dalla grafica visibile della pagina, supportando la distinzione tra elementi di progettazione visiva e istruzioni di finitura leggibili dalla macchina. Ruolo della prova: meccanismo; tipo di fonte: istituzione. Supporta: le apparecchiature di taglio automatizzate si basano su dati di prestampa strutturati piuttosto che sulla semplice interpretazione delle linee di layout visibili. Nota sull'ambito: ciò supporta il meccanismo generale di prestampa, ma le singole tavole di taglio e i flussi di lavoro RIP possono implementare regole di denominazione e di elaborazione in modo diverso. ↩
"(PDF) Tecnologia di estrusione dell'alluminio P Saha – Academia.edu", https://www.academia.edu/36395225/Aluminum_Extrusion_Technology_P_Saha. Le linee guida per la prestampa e la produzione di stampa degli imballaggi indicano comunemente ai progettisti di posizionare le linee di fustellatura, le linee di taglio e le linee di piegatura su campioni di colore spot separati, in modo che le operazioni di finitura possano essere isolate dalla grafica stampata. Ruolo della prova: supporto generale; tipo di fonte: istruzione. Supporta: le istruzioni di taglio e piegatura dovrebbero essere definite come colori spot dedicati nella grafica vettoriale piuttosto che come normali tratti di colore di quadricromia. Nota sull'ambito: i nomi specifici dei campioni e i colori di anteprima CMYK sono solitamente dipendenti dal flusso di lavoro o dal fornitore, quindi una fonte può supportare la pratica dei colori spot senza dimostrare che questi nomi esatti siano universali. ↩
"[PDF] Graphic Communication & Print Foundation", https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1169&context=grcsp. Le linee guida per la prestampa degli imballaggi distinguono comunemente gli indicatori di fustellatura o piegatura dalla grafica stampata richiedendo percorsi vettoriali assegnati a colori spot denominati, a supporto del fatto che i normali tratti di colore di quadricromia possono essere interpretati erroneamente come grafica stampabile anziché come istruzioni di finitura. Ruolo della prova: meccanismo; tipo di fonte: istituzione. Supporta: l'utilizzo di tratti neri CMYK standard per le linee di taglio è un errore comune dei principianti nella prestampa perché i percorsi di taglio dovrebbero in genere essere specificati come linee vettoriali di colori spot non stampabili. Nota di ambito: ciò supporta il principio del flusso di lavoro in generale; le convenzioni di denominazione esatte e i requisiti di colore variano a seconda della stampante o del produttore di fustelle. ↩
"[PDF] Formazione sulla produzione di stampa per grafici", https://dr.lib.iastate.edu/bitstreams/fa24e16d-23ca-46b6-ae4d-96e601a0f1d5/download. I riferimenti alla prestampa e alla produzione di stampa descrivono le illustrazioni vettoriali/PDF come in grado di preservare la geometria modificabile, il testo, i colori spot e le separazioni in modo più affidabile rispetto alle immagini raster appiattite, il che supporta l'affermazione che le esportazioni solo raster possono richiedere ulteriori correzioni in prestampa prima della produzione. Ruolo della prova: meccanismo; tipo di fonte: formazione. Supporta: l'esportazione di immagini raster appiattite invece di file di produzione appropriati può creare problemi di prestampa e causare rilavorazioni. Nota di ambito: la fonte giustificherebbe la ragione tecnica del lavoro aggiuntivo, ma la quantità di tempo risparmiato dipende dalla complessità del lavoro e dal flusso di lavoro della tipografia. ↩
"L'efficacia dell'analisi agli elementi finiti (FEA) come strumento di progettazione per gli imballaggi alimentari...", https://www.academia.edu/37451324/The_efficacy_of_finite_element_analysis_FEA_as_a_design_tool_for_food_packaging_A_review. Gli standard e i riferimenti di ingegneria degli imballaggi definiscono l'Edge Crush Test come una misura della resistenza alla compressione laterale del cartone ondulato e descrivono la progettazione strutturale degli imballaggi come dipendente da incisioni, fessure e tolleranze dimensionali controllate. Ruolo della prova: meccanismo; tipo di fonte: istituzione. Supporta: le strutture di visualizzazione in cartone ondulato richiedono controlli ingegneristici come tolleranze di piegatura e tolleranze di fessura, soprattutto quando si utilizza cartone ECT 32. Nota di ambito: ciò supporta la rilevanza ingegneristica dell'ECT e delle tolleranze, ma non dimostra di per sé che ogni strumento grafico basato sul web sia privo di queste funzioni. ↩
"Stima della resistenza alla compressione delle scatole in cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. La ricerca sulla resistenza alla compressione degli imballaggi in cartone ondulato, inclusi modelli come la formula di McKee, mostra che la capacità di carico è correlata alla resistenza allo schiacciamento dei bordi del cartone, alla rigidità flessionale e alla geometria strutturale. Ruolo della prova: meccanismo; tipo di fonte: carta. Supporti: la capacità di un espositore per la vendita al dettaglio in cartone ondulato di trasportare merce pesante dipende dall'ingegneria strutturale piuttosto che dal solo posizionamento della grafica. Nota di ambito: ciò fornisce un supporto contestuale per la progettazione di una struttura in cartone ondulato per un carico specificato, ma non convalida direttamente una capacità di 200 libbre per l'espositore specifico descritto. ↩
"[PDF] SPECIFICHE DI COSTRUZIONE", https://www.dpo.uab.edu/sustainability/images/Documents/pdfs/blueprints/alabama-survivAL-specs.pdf. Fonti sulla progettazione di imballaggi in cartone e sull'ingegneria delle fustelle descrivono linguette, alette e elementi di bloccaggio come componenti strutturali che devono essere progettati tenendo conto dello spessore del materiale, del comportamento di piegatura e dei percorsi di carico; ciò supporta la necessità di una progettazione strutturale specifica piuttosto che di un disegno puramente visivo sul web, sebbene non dimostri che ogni progetto su piattaforma web fallirà fisicamente. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: disegnare linguette nativamente nelle piattaforme web è un errore da principiante perché può portare a debolezza strutturale o collasso del carico nell'imballaggio fisico. Nota di ambito: supporto contestuale; la fonte dovrebbe spiegare la meccanica strutturale degli imballaggi piuttosto che testare direttamente il flusso di lavoro specifico dell'articolo. ↩
"[PDF] Formazione sulla produzione di stampa per grafici", https://dr.lib.iastate.edu/bitstreams/fa24e16d-23ca-46b6-ae4d-96e601a0f1d5/download. Le linee guida per la prestampa e la stampa distinguono comunemente la risoluzione delle immagini raster da quella delle illustrazioni vettoriali e notano che i file raster a bassa risoluzione possono non essere adatti per la stampa o la fustellatura di alta qualità; ciò supporta l'affermazione che le esportazioni raster inadeguate possono richiedere la correzione o la ricostruzione in prestampa, sebbene l'entità della ricostruzione dipenda dal flusso di lavoro della tipografia e dalla complessità del lavoro. Ruolo della prova: supporto generale; tipo di fonte: istituzione. Supporta: l'invio di esportazioni raster a bassa risoluzione è un errore da principianti perché tali file possono non essere adatti alla produzione e possono richiedere la ricostruzione in prestampa. Nota sull'ambito: supporta il rischio generale di prestampa, non l'affermazione assoluta che una ricostruzione completa sia sempre eliminata. ↩
"[PDF] Effetti dell'umidità relativa sulla compressione... – Clemson OPEN", https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf. La ricerca sull'igroscopicità della carta e del cartone ondulato mostra che l'aumento dell'umidità relativa incrementa il contenuto di umidità e può modificare le dimensioni e lo spessore del cartone, supportando il meccanismo con cui le condizioni di trasporto umide possono restringere l'accoppiamento con gli slot. Ruolo della prova: meccanismo; tipo di fonte: carta. Supporta: il materiale ondulato poroso può assorbire l'umidità ambientale durante il trasporto e gonfiarsi fisicamente, influenzando l'accoppiamento con gli slot. Nota di ambito: ciò supporta il comportamento del materiale in generale, ma non documenta la specifica spedizione in Florida descritta nell'articolo. ↩
"[PDF] DFA", https://ocw.mit.edu/courses/2-875-mechanical-assembly-and-its-role-in-product-development-fall-2004/319a0f903d70a1a731d869d2a1c70c7c_class16_dfa04.pdf. Gli studi sulla progettazione per l'assemblaggio e sull'assemblaggio manuale associano l'adattamento delle parti, la difficoltà di inserimento e il bloccaggio correlato alla tolleranza a tempi di assemblaggio più lunghi, fornendo un supporto contestuale all'affermazione che un maggiore spazio libero nella fessura può ridurre il tempo di lavoro; la fonte non ha verificato in modo indipendente la riduzione di 40 secondi per unità riportata. Ruolo della prova: meccanismo; tipo di fonte: documento. Supporta: Alleviare il bloccaggio della fessura attraverso la regolazione della tolleranza può ridurre il tempo di assemblaggio manuale, sebbene la cifra esatta di 40 secondi richieda una prova operativa diretta. Nota di ambito: solo supporto contestuale; il risparmio di tempo esatto richiederebbe uno studio interno dei tempi, un registro di produzione o dati di casi verificati. ↩
"Risposta del cartone ondulato al flusso di umidità: un modello finito 3D...", https://research.fs.usda.gov/treesearch/20229. Una fonte di scienza dei materiali sull'igroscopicità e la variazione dimensionale del cartone supporta la premessa che il cartone ondulato possa assorbire umidità e cambiare dimensione, il che può influire sull'aderenza in fessure o giunzioni. Ruolo della prova: meccanismo; tipo di fonte: carta. Supporta: un buffer di umidità di 0,04 pollici impedisce il bloccaggio della fessura causato dal rigonfiamento correlato all'umidità. Nota di ambito: la fonte supporterebbe il meccanismo di espansione dell'umidità in generale, non necessariamente lo specifico valore del buffer di 0,04 pollici o questo esatto design della fessura. ↩
"Stima della resistenza allo schiacciamento dei bordi del cartone ondulato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. La letteratura tecnica sulla struttura del cartone ondulato supporta l'idea che la geometria delle ondulazioni contribuisca alla resistenza alla compressione e che una compressione eccessiva possa schiacciare o far collassare le ondulazioni, riducendo le prestazioni del cartone. Ruolo della prova: meccanismo; tipo di fonte: articolo. Supporta: il gioco antistrappo impedisce alle ondulazioni di schiacciarsi tra loro. Nota di ambito: la fonte potrebbe suffragare il meccanismo di schiacciamento delle ondulazioni, ma potrebbe non valutare direttamente la caratteristica denominata "gioco antistrappo". ↩



