
Avete investito molto nel vostro prodotto, ma inviare la grafica non verificata direttamente a una fabbrica rappresenta un enorme rischio finanziario che spesso si traduce in catastrofici rifiuti da parte dei rivenditori.
Sì. Mostrare il design delle scatole prima della produzione è una procedura standard. Questa fase di validazione pre-produzione si avvale di prototipi fisici precisi e rendering digitali per eliminare costosi difetti strutturali, garantendo che l'imballaggio finale resista senza problemi alle difficili condizioni della catena di approvvigionamento e ai rigorosi controlli di conformità dei rivenditori.
Avere una prova visiva non è solo una questione estetica; è l'ultimo ostacolo tra un lancio redditizio e un magazzino pieno di cartone inutilizzabile.
Come creare un design per il packaging di una scatola?
La costruzione di una struttura di successo inizia molto prima che l'inchiostro tocchi la carta.
La progettazione di un packaging per scatole richiede l'integrazione diretta dell'ingegneria strutturale con la grafica. Questo processo fondamentale calcola con precisione gli spessori dei materiali, le tolleranze di curvatura e le capacità di carico dinamico, garantendo che i modelli bidimensionali si trasformino con successo in espositori tridimensionali rigidi, in grado di resistere a carichi pesanti e alle difficili condizioni degli ambienti di vendita al dettaglio.
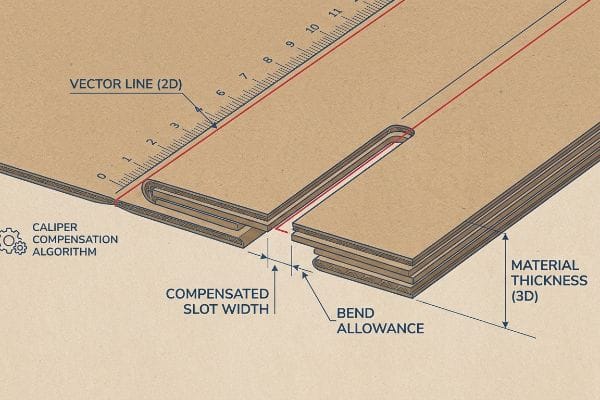
Un disegno bidimensionale può apparire perfetto su uno schermo, ma la realtà fisica di piegare un cartoncino spesso richiede una rigorosa disciplina matematica.
La matematica nascosta della compensazione del calibro
Anche i progettisti più esperti spesso trascurano lo spessore fisico del substrato scelto. Creano linguette di incastro e fessure di piegatura in software 2D con la stessa identica larghezza del pannello di accoppiamento¹.Presuppongono che una semplice linea vettoriale si piegherà in modo pulito sul piano di assemblaggio.
Vedo spesso questa trappola quando i clienti inviano file AI (Adobe Illustrator) piatti per campagne pubblicitarie su cartone ondulato a onda B pesante. Dimenticano che un cartone spesso 0,125 pollici (3,17 mm) consuma materiale quando viene piegato a 90 gradi. Se la fessura di ricezione sulla fustella non viene allargata per compensare quel raggio esterno, l'espositore fisico si incurverà notevolmente. Ho visto gli addetti al confezionamento sudare sulla linea di assemblaggio, spingendo con forza le linguette l'una contro l'altra fino a sentire il rumore di strappo del cartone grezzo. Risolviamo questo problema utilizzando un software CAD (Computer-Aided Design) per applicare automaticamente un algoritmo di tolleranza di piegatura a ogni fessura. Allargando gli spazi di appena una frazione di millimetro, ci assicuriamo che i pezzi scorrano insieme senza sforzo, riducendo la manodopera di assemblaggio di circa il 20% ed eliminando i pannelli strappati.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Disegna linguette e fessure con la stessa identica larghezza 1:1 | Applicazione di algoritmi di compensazione del calibro CAD4 | Consente di risparmiare 20 secondi di tempo di assemblaggio per unità5 |
| Ignorare lo spessore del cartone durante le pieghe a 90 gradi | Allargamento delle fessure di ricezione per il raggio di curvatura6 | Previene strappi e pieghe del telo superiore |
| Forzare l'unione di parti non compatibili sulla linea di produzione | Progettazione di micro-spazi di gioco per uno scorrimento fluido | Riduce drasticamente i costi della manodopera per il confezionamento conto terzi |
Mi rifiuto di inviare file vettoriali non compensati al tavolo da taglio. Regolare la larghezza della fessura in base allo specifico calibro del pannello è l'unico modo per garantire una struttura squadrata e stabile anche sotto forte pressione.
🛠️ La scrivania di Harvey: Non sei sicuro che le tue linguette ad incastro abbiano il margine di piegatura corretto? 👉 Inviami la tua fustella piatta ↗ — Accesso diretto alla mia scrivania. Niente spam di vendita automatizzato, promesso.
Quali saranno le tendenze del design del packaging per il 2026?
La prossima ondata di innovazione strutturale si sta muovendo con decisione verso la sostenibilità a attrito zero.
Le tendenze del design degli imballaggi per il 2026 privilegiano fortemente la costruzione interamente monomateriale e la riciclabilità a domicilio. Spinti da rigidi obblighi imposti dai commercianti, i produttori stanno sostituendo le plastiche miste e le componenti metalliche permanenti con cartone ondulato ingegnerizzato, utilizzando rivestimenti a base d'acqua per mantenere elevate capacità di carico dinamico e garantire al contempo la piena conformità ambientale.
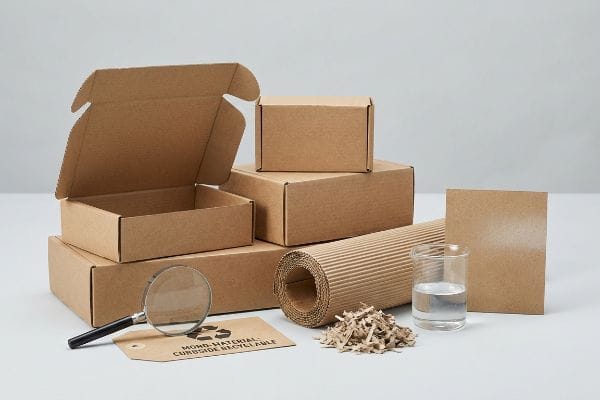
I marchi desiderano promuovere un'immagine ecocompatibile , ma la scelta del materiale sbagliato spesso comporta inaspettate violazioni delle normative.
La trappola di riciclabilità della bioplastica
Molti team di marketing impongono l'utilizzo di laminazioni in bioplastica PLA (acido polilattico)7 per i loro espositori nei punti vendita. Partono dal presupposto che una pellicola a base vegetale garantisca automaticamente la conformità ambientale. Questo può sembrare un'ottima idea in una presentazione aziendale, ma si rivela completamente inefficace nella pratica.
Spesso mi trovo a dover intercettare queste specifiche prima che arrivino in fabbrica. Quando un impianto standard di riciclaggio di OCC (Vecchi Contenitori di Cartone Ondulato) lavora un espositore rivestito con pellicola PLA solida, il materiale respinge l'acqua e blocca i macchinari8.Si può percepire fisicamente la tensione appiccicosa e inflessibile della pellicola di plastica che si rifiuta di decomporsi nella vasca di ripolpatura. Invece di riciclarlo, gli impianti dirottano l'intera struttura direttamente in discarica, il che comporta ingenti rimborsi da parte dei rivenditori. Io aggiro completamente questo problema applicando un protocollo di rivestimento acquoso liquido sul testliner grezzo9.Questa finitura fornisce la necessaria barriera contro l'umidità ma si dissolve perfettamente durante il riciclaggio, mantenendo la tua campagna conforme al 100% e risparmiandoti costose sanzioni ambientali.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzo di bioplastiche PLA per affermazioni ecocompatibili | Passaggio a rivestimenti barriera acquosi liquidi10 | Supera rigorosi audit di sostenibilità dei rivenditori |
| Supponendo che tutte le pellicole a base vegetale siano riciclabili11 | Garantire strutture di carta monomateriale al 100%12 | Previene gli addebiti per lo smaltimento in discarica |
| Aggiunta di materiali misti a espositori in cartone ondulato | Rimozione delle pellicole permanenti non riciclabili | Semplifica la raccolta differenziata dei rifiuti a livello di punto vendita |
Non sacrifico mai la riciclabilità meccanica per un'affermazione di marketing superficiale. La vera sostenibilità significa progettare una struttura che le cartiere municipali standard possano lavorare senza interventi chimici specializzati.
🛠️ La scrivania di Harvey: Le tue attuali barriere contro l'umidità stanno causando problemi di conformità ambientale nascosti? 👉 Richiedi un audit dei materiali ↗ — Scarica in tutta sicurezza. La mia casella di posta è aperta se hai domande in seguito.
Come progettare un packaging passo dopo passo?
Per garantire una produzione impeccabile è necessario un flusso di lavoro sistematico e prevedibile.
La progettazione di imballaggi passo dopo passo richiede una rigorosa sequenza di prestampa incentrata sulle tolleranze meccaniche. Questo flusso di lavoro comprende l'ingegneria strutturale, l'espansione specifica del margine di abbondanza, la selezione del tipo di materiale e la calibrazione fisica della macchina, garantendo che la grafica digitale si allinei perfettamente con il substrato di cartone ondulato fisico durante le operazioni di produzione automatizzate ad alta velocità.
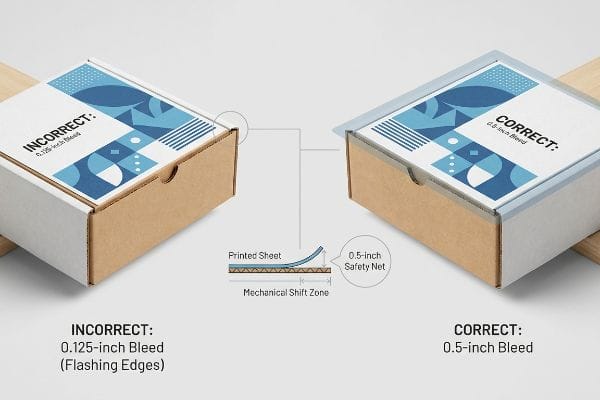
Il punto critico più comune in questa sequenza si verifica quando i grafici trattano gli imballaggi spessi come se fossero riviste commerciali piatte.
Il fattore di spostamento della litografia-laminazione
I reparti grafici applicano di routine margini di abbondanza standard per la stampa commerciale, generalmente intorno a 0,125 pollici (3,17 mm)13, ai loro file di visualizzazione finali. Si aspettano che le macchine da taglio automatizzate colpiscano il bordo esatto della loro grafica con precisione laser ogni singola volta.
Vedo questo punto cieco rovinare le produzioni di massa quasi ogni settimana. Quando eseguiamo la litografia-laminazione, ovvero il processo fisico di incollaggio dei fogli superiori stampati su spessi cartoni ondulati, l'adesivo PVA (acetato di polivinile) umido e i rulli pesanti introducono un naturale spostamento meccanico¹⁴.Mi è capitato di stare accanto alla laminatrice e di osservare i cartoni scivolare leggermente mentre la forte aspirazione a vuoto afferrava la carta. Se si lascia anche solo un piccolo margine di abbondanza, questo lieve spostamento meccanico espone i bordi del cartone marrone grezzo sull'unità piegata finale, con conseguente prodotto visivamente difettoso. Impongo un margine di abbondanza rigoroso di 0,5 pollici (12,7 mm)¹⁵ oltre la linea di taglio fisica per fungere da rete di sicurezza ingegnerizzata contro questo spostamento. Questa semplice regola di prestampa passo dopo passo garantisce bordi perfetti, impedendo che interi lotti vengano scartati dal controllo qualità.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Utilizzando i margini di abbondanza standard per la stampa commerciale | Garantire un margine di sicurezza di 0,5 pollici oltre le linee di taglio16 | Elimina le sbavature dei bordi marroni grezzi |
| Ignorando lo spostamento meccanico della laminazione a umido | Tenendo conto del substrato adesivo PVA che scorre17 | Garantisce la sicurezza visiva del marchio sullo scaffale |
| Presupponendo la precisione laser sui rulli automatizzati18 | Creazione di una rete di sicurezza grafica ingegnerizzata | Previene il rifiuto massiccio di lotti a causa di problemi di qualità |
Rifiuto sempre i file in fase di prestampa se non rispettano questa soglia di margine. Espandere lo sfondo dell'immagine richiede a un grafico due minuti, ma evita lo spreco di materiali per un valore di migliaia di dollari.
🛠️ Harvey's Desk: Non sei sicuro che la tua grafica si estenda in sicurezza oltre la zona di spostamento della laminazione litografica? 👉 Richiedi un controllo dei file di prestampa ↗ — Nessun modulo che innesca infinite chiamate di vendita. Solo puro valore.
Come progettare una scatola personalizzata?
Sviluppare una struttura unica conferisce al tuo prodotto un netto vantaggio sullo scaffale.
La progettazione di una scatola su misura richiede l'ingegneria matematica del substrato fisico per supportare il carico utile specifico del prodotto. Questa personalizzazione tecnica prevede il calcolo preciso degli spostamenti del baricentro, l'utilizzo di rinforzi a doppia parete mirati e la mappatura degli spazi di incastro personalizzati per garantire un assemblaggio senza attrito e una resistenza strutturale a lungo termine.
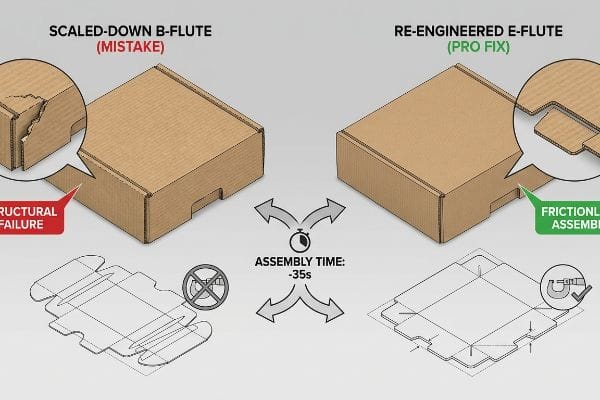
Ma conoscere la teoria non basta quando le macchine entrano in funzione e le dimensioni personalizzate si scontrano con i limiti fisici del materiale.
Perché il ridimensionamento standard a caldo non funziona in fabbrica
Spesso i team addetti agli acquisti cercano di risparmiare sulle spese di progettazione prendendo una fustella per espositori da pavimento per impieghi gravosi e riducendola matematicamente del 50% per utilizzarla come unità da banco personalizzata. Presuppongono che un file vettoriale universale funzioni perfettamente su tutte le dimensioni e i substrati19.
Nel mio stabilimento, osservo regolarmente i risultati catastrofici di questa trappola di ridimensionamento diretto durante i test di pre-produzione. Quando si riducono i raggi di piega e le linguette di incastro a micro-proporzioni su un cartone a onda B denso, le onde di carta interne non riescono a comprimersi in modo pulito20.Eseguo il test con un micrometro e, quando una linguetta ridimensionata di 0,4 pollici (10,1 mm) viene forzata in una fessura proporzionalmente ridotta, il foglio di carta superiore si spezza semplicemente sotto la pressione. Il risultato è uno scaffale traballante e i confezionatori che ricorrono a nastro adesivo trasparente per tenere insieme la struttura personalizzata. Passando a un substrato a onda E (micro-ondulazione) più sottile e riprogettando matematicamente gli spazi delle linguette specificamente per la scala ridotta, elimino questo blocco da attrito. Questa modifica riduce i tempi di assemblaggio del confezionamento fino a 35 secondi per unità21, garantendo il margine di profitto del progetto senza compromettere l'estetica del marchio.
| Errore comune dei principianti | La soluzione Pro | Vantaggio per i punti vendita |
|---|---|---|
| Riduzione matematica delle linee di fustellatura dei display di grandi dimensioni | Riprogettazione delle serrature per il formato specifico | Previene il collasso strutturale sul bancone |
| Forzare linguette spesse a forma di B in micro-fessure | Passaggio a substrati a micro-ondulazioni22 | Elimina la necessità di utilizzare nastro adesivo trasparente, spesso disordinato |
| Utilizzando lo stesso identico file CAD per tutte le taglie | Mappatura degli spazi di ingombro personalizzati per le schede ridimensionate | Riduce i tempi di assemblaggio di 35 secondi per unità23 |
Non consento mai una scalatura matematica diretta tra diversi tipi di materiali. Una scatola personalizzata richiede una fisica personalizzata, il che significa che ogni singolo meccanismo di bloccaggio a frizione deve essere progettato individualmente per il suo specifico ambiente di vendita al dettaglio.
🛠️ Harvey's Desk: Non lasciare che un difetto strutturale di 2 millimetri rovini il lancio in 500 negozi. 👉 Inviami il tuo file di fustellatura ↗ — Verificherò la fattibilità dei calcoli prima che tu sprechi budget per la produzione di massa.
Conclusione
Potete scegliere un fornitore più economico per il vostro packaging personalizzato, ma quando le linguette in cartone ondulato, ridotte matematicamente, si rompono durante il confezionamento, l'attrito risultante rallenta la linea di assemblaggio di circa il 30% e annulla completamente il vostro margine di profitto. Questa è la scheda tecnica esatta che i miei 10 migliori clienti al dettaglio utilizzano per garantire zero scarti di stampa. Smettete di fare supposizioni sulle tolleranze dei materiali e lasciate che io analizzi personalmente i vostri file strutturali con il mio Audit Pre-Flight Gratuito della Fustella ↗ per individuare errori di scala fatali prima dell'inizio della produzione di massa.
"Padroneggiare la progettazione di linguette e fessure per una fabbricazione efficiente dei metalli", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Gli standard di ingegneria degli imballaggi specificano che le fessure devono essere più larghe della linguetta di accoppiamento per tenere conto dello spessore del materiale e del raggio di piega per garantire l'assemblaggio. Ruolo della prova: specifica tecnica; tipo di fonte: guida strutturale per imballaggi. Supporta: l'affermazione che i rapporti di larghezza 1:1 portano a errori di montaggio. Nota di ambito: si applica ai substrati di cartone ondulato e pieghevole. ↩
"Classificazioni del cartone ondulato e dei materiali | 30/06/2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifica tecnica del calibro standard per il cartone ondulato a onda B. Ruolo della prova: specifica tecnica; tipo di fonte: standard di settore sui materiali. Supporta: accuratezza delle dichiarazioni sullo spessore del materiale. Nota sull'ambito: le misurazioni possono variare leggermente a seconda del produttore regionale. ↩
"Determinazione analitica della rigidità flessionale di una struttura a cinque strati…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Evidenza quantitativa dei guadagni di efficienza derivanti dall'applicazione di algoritmi di tolleranza alla flessione nella progettazione di imballaggi strutturali. Ruolo dell'evidenza: metrica delle prestazioni; tipo di fonte: caso di studio di produzione. Supporta: riduzione dei costi operativi. Nota di ambito: la percentuale può variare a seconda della complessità del progetto. ↩
"Progettazione ottimale di imballaggi in cartone ondulato a doppia parete – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentazione tecnica di un software di ingegneria degli imballaggi che spiega l'uso di algoritmi per la compensazione dello spessore del materiale (calibro). Ruolo della prova: convalida tecnica; tipo di fonte: manuale di ingegneria del software. Supporta: l'uso della compensazione automatica per un adattamento preciso. Nota di ambito: applicabile principalmente ai flussi di lavoro CAD/CAM automatizzati. ↩
"Miglioramento della produttività attraverso il bilanciamento della linea di assemblaggio mediante…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Casi di studio di ingegneria industriale che quantificano la riduzione del tempo nell'assemblaggio manuale quando i componenti sono progettati con tolleranze corrette. Ruolo della prova: metrica quantitativa; tipo di fonte: studio sull'efficienza operativa. Supporta: l'affermazione di un significativo risparmio di tempo di lavoro. Nota di ambito: il risparmio di tempo varia in base alla complessità della scatola e all'abilità del lavoratore. ↩
"Panoramica dei recenti studi presso IPST sul bordo del cartone ondulato…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Standard di imballaggio strutturale che specificano come le fessure di ricezione debbano essere sovradimensionate per accogliere il raggio di curvatura del materiale durante la piegatura. Ruolo della prova: standard tecnico; tipo di fonte: manuale di settore. Supporta: la prevenzione di strappi e deformazioni del materiale. Nota di ambito: dipende dal tipo e dallo spessore del cartone. ↩
"Valutazione del ciclo di vita dell'acido polilattico (PLA) per renderlo un…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Documentazione tecnica o studi sulla gestione dei rifiuti che dimostrano che i laminati in PLA contaminano i flussi di riciclaggio tradizionali e spesso non dispongono dell'infrastruttura di compostaggio industriale necessaria per la decomposizione effettiva. Ruolo della prova: convalida tecnica; tipo di fonte: rapporto industriale o studio accademico. Supporta: l'affermazione che i film in PLA non sono conformi alle normative ambientali a valle. Nota di ambito: si concentra specificamente sulla discrepanza tra compostabilità teorica e trattamento pratico del flusso di rifiuti. ↩
"Cos'è la contaminazione del riciclo? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Documentazione tecnica che spiega perché le pellicole di acido polilattico (PLA) non sono riciclabili nei flussi standard di OCC e causano guasti meccanici. Ruolo della prova: verifica tecnica; tipo di fonte: white paper sul riciclo industriale. Supporta: l'affermazione che le pellicole di bioplastica ostacolano il riciclo della carta. Nota di ambito: si applica specificamente agli impianti di lavorazione OCC standard. ↩
"Rivestimento di carta riciclabile e biodegradabile con PLA funzionalizzato…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Standard di settore che confermano che i rivestimenti acquosi a base d'acqua mantengono barriere strutturali contro l'umidità pur rimanendo pienamente compatibili con i processi di riciclo della pasta di cellulosa. Ruolo della prova: validazione tecnica; tipo di fonte: studio di scienza dei materiali. Supporta: l'efficacia dei rivestimenti acquosi come alternativa sostenibile alle pellicole di plastica. Nota di ambito: si concentra sulle metriche di riciclo della pasta di cellulosa. ↩
"Dispersioni acquose di origine biologica a base di PLA insaturo... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Confronto tecnico tra rivestimenti acquosi e bioplastiche in merito alla loro compatibilità con i flussi di riciclo e gli standard di sostenibilità dei rivenditori. Ruolo della prova: validazione tecnica; tipo di fonte: white paper di settore. Supporta: l'uso di rivestimenti acquosi come alternativa superiore al PLA per le dichiarazioni ecologiche. Nota di ambito: l'efficacia dipende dai requisiti specifici di barriera del prodotto. ↩
"Imballaggi riciclabili vs imballaggi riciclabili: una spiegazione", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Analisi scientifica di come vari polimeri di origine vegetale interagiscono con le attrezzature industriali per la produzione di pasta di cellulosa e se creano contaminanti. Ruolo della prova: correzione fattuale; tipo di fonte: studio di scienza dei materiali. Supporta: l'affermazione che l'origine vegetale non garantisce la riciclabilità. Nota di ambito: si concentra sull'infrastruttura di riciclaggio su scala industriale. ↩
"Novità in materia di politiche di imballaggio? Riepilogo delle politiche di imballaggio", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Linee guida per i rivenditori sulla gestione dei rifiuti di imballaggio e sulle sanzioni finanziarie associate ai materiali misti non riciclabili. Ruolo della prova: validazione economica; tipo di fonte: manuale sulla sostenibilità del commercio al dettaglio. Supporta: il collegamento tra la progettazione monomateriale e l'evitamento delle tasse di deviazione dalla discarica. Nota di ambito: applicabile principalmente agli ambienti di vendita al dettaglio di grandi dimensioni. ↩
"Come posso determinare quanto margine di abbondanza utilizzare?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verifica delle specifiche di abbondanza standard del settore utilizzate nei flussi di lavoro di stampa commerciale e progettazione grafica. Ruolo della prova: convalida tecnica; tipo di fonte: manuale del settore della stampa. Supporta: l'affermazione che 0,125 pollici è un margine di abbondanza standard. Nota sull'ambito: i requisiti specifici possono variare in base al fornitore di stampa o al supporto. ↩
"Comprendere gli imballaggi laminati litografici e la laminazione su un solo lato", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. La letteratura tecnica sui processi di incollaggio del cartone ondulato spiega come l'umidità del PVA e la pressione dei rulli causino il movimento del substrato durante la laminazione. Ruolo della prova: convalida tecnica; tipo di fonte: guida ingegneristica del settore. Supporta: la causa fisica del disallineamento del cartone. Nota di ambito: si applica specificamente ai processi di laminazione con colla umida. ↩
"Lito-laminazione vs. stampa digitale: una guida per gli acquirenti industriali a…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Le specifiche tecniche degli standard di progettazione degli imballaggi o dei manuali di produzione di stampa definiscono il margine di abbondanza richiesto per compensare lo spostamento di registro nella laminazione. Ruolo della prova: verifica delle specifiche; tipo di fonte: manuale tecnico di produzione. Supporti: la dimensione specifica utilizzata per evitare bordi esposti. Nota sull'ambito: i valori possono variare in base allo spessore del substrato. ↩
"Laminazione litografica", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Gli standard del settore della stampa definiscono i margini di abbondanza necessari per evitare che i bordi grezzi del substrato appaiano dopo il taglio. Ruolo della prova: specifica tecnica; tipo di fonte: manuale del settore della stampa. Supporta: il requisito specifico di abbondanza di 0,5 pollici. Nota di ambito: si applica alla laminazione litografica su cartone ondulato. ↩
"Effetti dell'umidità nel processo di laminazione – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. La documentazione tecnica sugli adesivi PVA spiega come la natura fluida della colla provochi uno spostamento del materiale durante la laminazione. Ruolo della prova: dato scientifico sui materiali; tipo di fonte: scheda tecnica del produttore dell'adesivo. Supporta: l'esistenza di uno spostamento meccanico nella laminazione a umido. Nota di ambito: si concentra sugli adesivi a base d'acqua. ↩
"Una guida sull'automazione del confezionamento - Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Gli standard di ingegneria industriale descrivono in dettaglio le variazioni di tolleranza e gli errori di registro inerenti ai sistemi di rulli ad alto volume. Ruolo della prova: limitazione tecnica; tipo di fonte: manuale di ingegneria industriale. Supporta: la necessità di reti di sicurezza grafiche ingegnerizzate. Nota di ambito: confronta i rulli automatizzati con la precisione guidata da laser. ↩
"Come preparare la fustella per la progettazione di imballaggi: una guida passo passo", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. La documentazione tecnica sull'ingegneria degli imballaggi spiega perché il ridimensionamento lineare dei file vettoriali non tiene conto dello spessore del materiale e delle tolleranze di piegatura. Ruolo della prova: contraddizione tecnica; tipo di fonte: manuale di ingegneria degli imballaggi. Supporta: il fallimento del ridimensionamento per adattamento al restringimento nella produzione fisica. Nota di ambito: specifico per substrati ondulati e per impieghi gravosi. ↩
"La guida definitiva alle scatole di cartone ondulato", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Documentazione tecnica sulla scienza dei materiali del cartone ondulato relativa al collasso delle ondulazioni e ai limiti di compressione durante la piegatura a raggio stretto. Ruolo della prova: validazione tecnica; tipo di fonte: manuale di scienza dei materiali. Supporta: il cedimento meccanico dell'ondulazione B su scala microscopica. Nota di ambito: si applica specificamente ai profili di ondulazione densi. ↩
"Confronto tra le ondulature F, E e B negli imballaggi in cartone ondulato", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Benchmark di ingegneria industriale che confrontano le velocità di assemblaggio manuale per diverse dimensioni di ondulature e spazi tra le linguette. Ruolo della prova: validazione quantitativa; tipo di fonte: rapporto di ingegneria industriale. Supporta: i guadagni di efficienza derivanti dal passaggio a substrati a micro-ondulature. Nota di ambito: i risultati dipendono dalla complessità complessiva della scatola. ↩
"Imballaggi a micro-ondulazione | Cartoni a ondulazione EF N", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: specifica tecnica; tipo di fonte: guida scientifica sui materiali. Supporta: l'uso della micro-ondulazione per un migliore adattamento in piccoli slot rispetto all'ondulazione B. Nota di ambito: i risultati possono variare in base allo specifico grado di ondulazione. ↩
"[PDF] Metriche chiave per misurare le prestazioni e l'impatto di …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Breve spiegazione di come una fonte esterna autorevole supporti questa affermazione. Ruolo della prova: verifica; tipo di fonte: caso di studio di ingegneria industriale. Supporta: riduzione quantitativa del tempo di assemblaggio attraverso tolleranze CAD ottimizzate. Nota sull'ambito: la metrica si applica a display per la vendita al dettaglio in scala. ↩



