
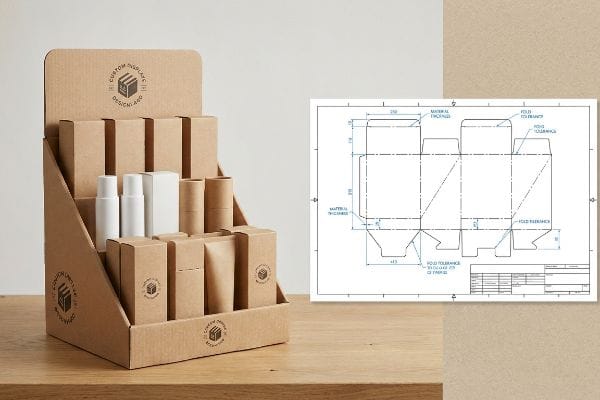
Hentikan kesulitan dengan selotip kemasan yang berantakan dan kardus yang roboh di lantai toko. Membangun display barang dagangan khusus menjadi proses yang mudah jika Anda mengikuti cetak biru struktural yang benar.
Pembuatan kotak pajangan kardus khusus membutuhkan desain cetakan yang memperhitungkan ketebalan material, toleransi lipatan yang presisi, dan langkah-langkah perakitan otomatis. Kemasan struktural yang tepat memastikan penyiapan di titik penjualan yang cepat tanpa hambatan manual, melindungi citra merek visual kampanye ritel Anda sekaligus menopang beban dinamis yang berat selama pengiriman berkecepatan tinggi.
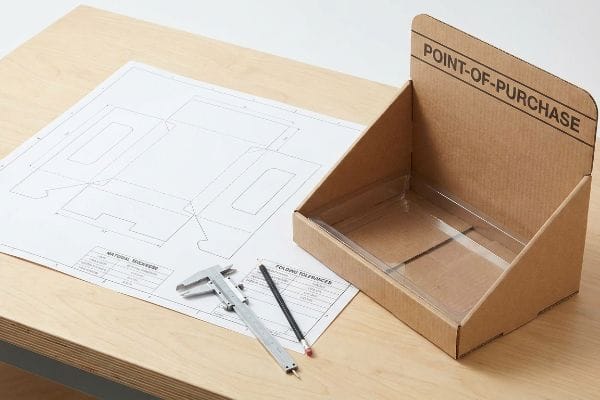
Namun, mengetahui cetak biru teoretis di layar sangat berbeda dengan benar-benar memegang baki.
Bagaimana Cara Membuat Kotak Kardus Kustom Sendiri?
Sebelum Anda mulai memotong testliner datar di atas meja kerja, Anda harus memahami bagaimana perubahan ketebalan material fisik mengubah geometri setelah Anda menekuk panel menjadi bentuk tiga dimensi.
Membuat kotak kardus kustom sendiri membutuhkan kompensasi kaliper yang presisi untuk memperhitungkan ketebalan material. Ketika alur bergelombang yang tebal terlipat sembilan puluh derajat, ia akan menghabiskan karton. Memperluas slot tab secara artifisial memastikan proses perakitan tanpa gesekan yang mencegah pembengkokan struktural dan mempertahankan metrik kekuatan tekan yang ketat.
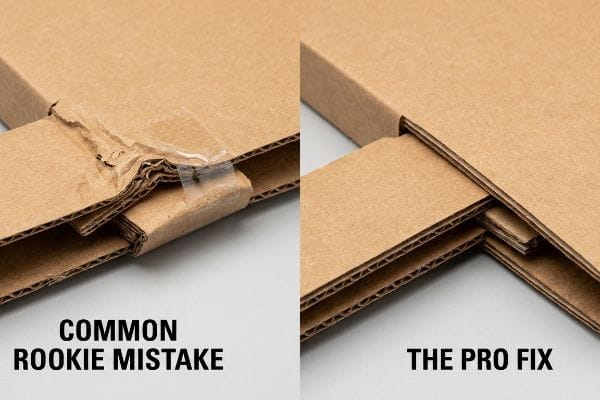
Banyak seniman grafis melewatkan langkah matematis ini, yang menyebabkan kekacauan total ketika tiba saatnya untuk membangun unit fisik.
Mengapa Cetakan Karton Standar Gagal Melipat dengan Sempurna
Sebagian besar tim desain mendekati templat garis potong datar seperti halnya origami kertas standar. Mereka menggambar tab yang saling mengunci dan slot penerima di perangkat lunak vektor mereka dengan lebar yang sama persis dengan panel pasangannya, dengan asumsi kecocokan satu banding satu adalah metode yang paling aman. Pendekatan teoretis ini terlihat sangat rapi pada monitor dengan cahaya latar.
Realita papan B-flute tebal jauh lebih sulit ditangani. Titik buta umum yang bahkan tim berpengalaman pun abaikan adalah mengabaikan ketebalan fisik material. Ketika panel setebal 0,125 inci (3,17 mm)1 dilipat, radius luarnya meregang dan menghabiskan material2.Saya pernah berdiri di lantai menyaksikan seorang pekerja pengemas yang frustrasi berkeringat mencoba memasukkan tab yang ukurannya sesuai dengan perhitungan matematis ke dalam slot penerima selama 15 menit. Kekakuan papan kraft murni sama sekali tidak mau mengalah, akhirnya memaksa mereka untuk menghancurkan alur dan membungkus sudutnya dengan selotip bening yang jelek hanya untuk mencegahnya terbuka. Anda harus menggunakan perangkat lunak CAD (Computer-Aided Design) parametrik untuk secara otomatis menerapkan algoritma kelonggaran tekukan, melebarkan slot sehingga tab yang dilipat dapat masuk dengan mudah.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggambar lebar tab 1:1 | Menerapkan kompensasi kaliper CAD3 | Menghemat waktu perakitan hingga 45 detik4 |
| Memaksa sendi yang kencang | Memperluas slot berdasarkan ketebalan papan yang tepat5 | Mencegah sobeknya lapisan atas |
| Menggunakan selotip bening yang berantakan | Mengandalkan kunci gesekan yang dirancang khusus | Mempertahankan estetika merek premium |
Saya melarang secara permanen rasio slot 1:1 di fasilitas saya karena hukum fisika selalu menang melawan gambar vektor datar. Penambahan toleransi tekukan yang tepat memastikan setiap unit yang sudah terisi terpasang dengan mudah tanpa bergantung pada perekat yang mahal.
🛠️ Meja Harvey: Tidak yakin apakah tab pengunci Anda memiliki ruang yang cukup untuk alur yang tebal? 👉 Minta Audit Toleransi Dieline ↗ — Akses langsung ke meja saya. Tidak ada spam penjualan otomatis, saya janji.
Di mana saya bisa mendapatkan kotak kardus dengan ukuran khusus?
Memilih mitra manufaktur yang tepat menentukan apakah proyek Anda tiba tepat waktu atau malah terperangkap dalam saling menyalahkan antara vendor rantai pasokan yang tidak terkoordinasi.
Untuk mendapatkan kotak kardus ukuran khusus yang aman, diperlukan mitra konsolidasi manufaktur terintegrasi. Mengandalkan vendor yang terpisah-pisah untuk tahap pencetakan, pemotongan, dan perakitan menimbulkan risiko kerusakan mekanis yang serius. Pemasok terpusat menjamin kompatibilitas struktural antar komponen dan menghilangkan biaya kerugian akibat waktu henti mesin yang mahal selama pengemasan akhir.
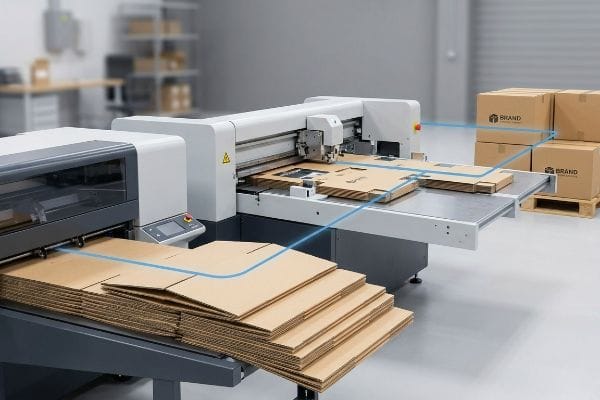
Mendapatkan bahan baku murah dari berbagai fasilitas seringkali menciptakan kewajiban tersembunyi yang menghancurkan margin keuntungan Anda yang sebenarnya.
Biaya Tersembunyi dari Pengadaan Kotak Kustom yang Terfragmentasi
Departemen pengadaan sering kali mencoba menurunkan biaya per unit secara artifisial dengan menggunakan model pengolahan (tolling model)⁶, yaitu mendapatkan komponen karton bergelombang mentah dari satu vendor dan lembaran atas yang dicetak dari vendor lain. Mereka berasumsi bahwa pihak ketiga yang bertindak sebagai pengemas bersama (co-packer) dapat dengan mudah menggabungkan bagian-bagian yang berbeda ini menjadi tampilan ritel. Hal ini terlihat bagus di spreadsheet pembelian.
Saat komponen yang tidak cocok tersebut memasuki jalur perakitan berkecepatan tinggi, sistem akan rusak. Saya sering melihat situasi di mana lembaran laminasi litografi kaku yang berasal dari printer terpisah tiba dengan variasi hanya sepersekian milimeter7, sama sekali tidak sejajar dengan dasar struktural yang dipotong dengan cetakan. Anda dapat langsung mendengar suara berderak keras dan kasar saat mesin otomatis macet pada lipatan yang terlalu besar. Pengemas kontrak hanya menekan tombol berhenti darurat, menghentikan produksi sepenuhnya dan membebankan denda waktu henti mesin per jam yang sangat besar8.Bermitra dengan pemasok turnkey yang mengontrol rekayasa struktural dan perakitan fisik akhir sepenuhnya mengalihkan tanggung jawab kompatibilitas antar komponen dari merek Anda dan menjamin eksekusi tanpa hambatan.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Memisahkan vendor percetakan dan karton | Dengan menggunakan manufaktur terpusat siap pakai | Menghilangkan biaya waktu henti mesin9 |
| Mempercayai model perakitan tol | Tanggung jawab struktural dari satu sumber | Menjamin biaya satuan yang tepat10 |
| Mengabaikan varians komponen | Kontrol dimensi ujung-ke-ujung | Mencegah penolakan pembayaran yang agresif dari perusahaan pengemas bersama11 |
Saya menolak menggunakan material yang terfragmentasi di lini produksi saya karena pengadaan yang tidak terkoordinasi adalah bom waktu. Mengendalikan seluruh alur kerja dari bahan baku uji hingga perakitan akhir adalah satu-satunya cara untuk melindungi anggaran peluncuran Anda.
🛠️ Meja Harvey: Apakah Anda khawatir pemasok cetak dan karton Anda yang terpisah saling menyalahkan? 👉 Dapatkan Penawaran Manufaktur Terpadu ↗ — Unduh dengan aman. Kotak masuk saya terbuka jika Anda memiliki pertanyaan nanti.
Bagaimana Saya Bisa Mendesain Kemasan Saya Sendiri?
Mendesain grafis struktural membutuhkan penggabungan branding kreatif dengan fisika matematis yang ketat, memastikan karya seni beresolusi tinggi Anda benar-benar sesuai dengan bentuk lipatan fisik akhir secara sempurna.
Mendesain kemasan sendiri memerlukan penguncian templat PDF struktural yang telah dirancang sebelumnya ke lapisan terbawah perangkat lunak desain Anda. Alat raster berbasis web merusak toleransi tekukan yang penting dan goresan pemotongan yang presisi. Menerapkan grafik permukaan secara ketat di atas garis potong vektor yang tidak terganggu menjamin integritas struktural dan mencegah kerusakan fatal pada pajangan ritel.
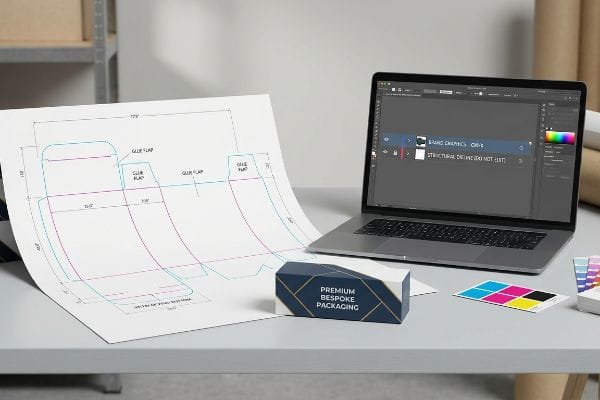
Melemparkan logo warna-warni ke kanvas digital kosong tanpa landasan matematika yang kokoh adalah resep untuk bencana fisik.
Mengapa Alat Desain Web Dasar Merusak Kemasan Kustom?
Tim pemasaran merek sering mencoba menghemat anggaran dengan mengimpor kotak persegi panjang kosong ke platform desain web seret dan lepas yang sederhana. Mereka membentangkan logo dan gambar gaya hidup mereka di seluruh panel teoretis, dengan asumsi mesin cetak akan menentukan sendiri di mana harus memotong dan melipatnya nanti.
Bayangkan seperti mengecat dinding rumah sebelum kontraktor bahkan menuangkan pondasi beton. Bahkan tim desain veteran pun mengabaikan fakta bahwa alat web dasar menghasilkan gambar raster yang tidak terhubung, sepenuhnya menghapus warna titik mekanis yang dibutuhkan oleh mesin pemotong CNC (Computer Numerical Control)12.Saya pernah menerima file di mana tab bawah yang saling terkait rumit sepenuhnya digambar di aplikasi web konsumen. Ketika kami menjalankan uji fisik pertama, saya merasakan debu hasil pemotongan yang bertebaran di udara saat pisau salah membaca garis-garis berpiksel dan sama sekali melewatkan lipatan penahan beban yang penting. Untuk memperbaikinya, selalu mulai dengan PDF vektor hasil rekayasa yang diekspor dari perangkat lunak struktural profesional, kunci ke lapisan bawah Anda, dan terapkan grafik permukaan CMYK (Cyan, Magenta, Yellow, Key/Black) di atasnya sehingga perhitungan struktural tetap utuh.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Mendesain dalam aplikasi raster dasar | Menggunakan lapisan PDF struktural terkunci13 | Memastikan mata pisau memotong dengan tepat |
| Menimpa garis lipatan | Memisahkan grafik dari struktur | Menjaga agar pajangan tetap berdiri tegak |
| Menebak dimensi tab | Mengandalkan templat yang sudah dirancang sebelumnya | Mampu menampung muatan hingga 2.500 lbs (1133,9 kg)14 |
Saya selalu menerapkan protokol lapisan terkunci yang ketat karena jalur struktural yang berpiksel merusak manufaktur otomatis. Memisahkan karya seni kreatif Anda secara rapi dari garis potong matematis memastikan kampanye Anda terlihat menakjubkan secara visual sekaligus bertahan dalam lingkungan toko yang keras.
🛠️ Meja Harvey: Kesulitan menyelaraskan desain merek Anda dengan tab lipat yang rumit di Illustrator? 👉 Dapatkan Templat Dieline Pra-Rekayasa Anda ↗ — Tanpa formulir yang memicu panggilan penjualan tanpa henti. Hanya nilai murni.
Bagaimana Cara Membuat Kotak dari Kardus dengan Mudah?
Meningkatkan skala produksi kemasan dari satu prototipe menjadi lima ratus palet yang sudah terisi membutuhkan rekayasa khusus untuk menghilangkan hambatan perakitan fisik di tingkat pabrik.
Membuat kotak kardus yang mudah dirakit membutuhkan perhitungan matematis untuk mengatur penyangga kelembaban pada slot garis potong yang saling mengunci. Kardus bergelombang menyerap kelembaban sekitar dan mengembang secara fisik selama pengiriman melalui laut. Penambahan toleransi jarak yang ketat menjamin pemasangan tanpa sobekan dan tanpa gesekan bagi perusahaan pengemas, terlepas dari kondisi iklim gudang.
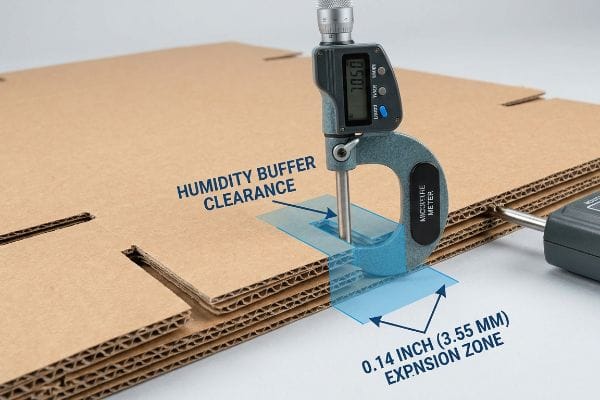
Merakit satu prototipe sempurna di kantor ber-AC memang mudah, tetapi inilah realita pahit ketika Anda mengirimkan muatan kontainer penuh.
Perangkap Kelembapan Tersembunyi dalam Perakitan Kotak yang Mudah
Tim pengadaan sering menyetujui desain kotak yang dipotong sesuai bentuk berdasarkan ketebalan papan yang absolut15, dengan asumsi bahwa pemasangan yang pas sempurna pada layar akan menghasilkan penguncian yang memuaskan dan aman pada jalur perakitan fisik. Mereka menerapkan toleransi yang tepat ini ke produksi massal, mempercayai perhitungan tersebut akan berlaku di seluruh rantai logistik global.
Ini bukan sekadar teori—saya melihat hal ini terjadi di lantai pengujian ketika pengiriman tiba di wilayah dengan kelembapan tinggi seperti Florida. Lapisan uji 32ECT (Edge Crush Test) yang berpori bertindak seperti spons¹⁶,menyerap kelembapan sekitar dan membengkak secara fisik. Ketika saya mengukur celah yang seharusnya sempurna dengan mikrometer, bukaan tersebut sering kali menyusut sebesar 0,14 inci (3,55 mm)¹⁷ karena ekspansi serat. Pengemas bersama terpaksa memukul tab yang membengkak tersebut secara agresif, merobek lembaran atas laminasi litografi premium dalam prosesnya. Dengan menerapkan jarak penyangga kelembapan 0,04 inci (1 mm) tepat ke dalam celah penerima selama tahap CAD awal, saya memastikan perakitan tetap sepenuhnya tanpa gesekan. Koreksi yang tegas dan berbasis data ini berarti waktu perakitan pengemasan bersama turun 38 detik per unit, mengurangi biaya tenaga kerja sekitar 15% tanpa meningkatkan anggaran bahan baku.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggunakan toleransi papan kering | Merekayasa penyangga kelembaban18 | Mencegah sobekan pada lapisan atas |
| Mengabaikan iklim gudang | Slot tab yang diperluas secara matematis19 | Mengurangi waktu perakitan secara drastis |
| Mengandalkan kesesuaian CAD yang tepat | Penyesuaian untuk pembengkakan serat berpori20 | Menghilangkan biaya pengerjaan ulang manual |
Saya secara otomatis memasukkan toleransi kelembapan ke dalam setiap file struktur karena fisika lingkungan tidak peduli dengan desain layar Anda yang sempurna. Mendesain untuk pembengkakan material di dunia nyata menjamin kotak tersebut benar-benar berfungsi dengan sempurna saat dibutuhkan.
🛠️ Meja Harvey: Jangan biarkan cacat struktural 2 milimeter merusak peluncuran di 500 toko. 👉 Kirimkan File Dieline Anda ↗ — Saya akan menguji perhitungannya sebelum Anda membuang anggaran untuk produksi massal.
Kesimpulan
Anda dapat memilih untuk mengabaikan realitas fisik fisika material, tetapi ketika papan 32ECT yang secara matematis sempurna itu mengembang di gudang 3PL (Logistik Pihak Ketiga) yang lembap, hal itu pasti akan memicu gesekan besar, memperlambat jalur perakitan Anda sekitar 30% dan sepenuhnya menghapus margin keuntungan proyek. Lebih dari 500 manajer merek menggunakan daftar periksa pra-cetak saya untuk menghindari kesalahan fatal di tahap awal ini. Berhentilah berjudi dengan toleransi yang sembarangan dan izinkan saya secara pribadi mengaudit file kemasan Anda melalui Audit Dieline Gratis saya ↗ untuk menangkap titik gesekan tak terlihat ini sebelum Anda mengizinkan produksi massal.
"Kardus Bergelombang dan Tingkat Material – Strategi Pengemasan", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifikasi pengukuran standar industri untuk ketebalan material bergelombang B-flute. Peran bukti: spesifikasi teknis; jenis sumber: standar industri pengemasan. Pendukung: akurasi kaliper material. Catatan ruang lingkup: ketebalan tipikal dapat sedikit berbeda tergantung produsen. ↩
"Penentuan Analitis Kekakuan Lentur Lima …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Penjelasan teknis tentang toleransi tekukan dan perpindahan material selama pelipatan karton bergelombang. Peran bukti: prinsip rekayasa; jenis sumber: buku teks teknik mesin atau pengemasan. Mendukung: perlunya mengkompensasi ketebalan material pada garis potong. Catatan ruang lingkup: berlaku untuk semua jenis alur. ↩
"Desain Optimal Kemasan Karton Bergelombang Dinding Ganda – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Manual teknis tentang rekayasa pengemasan menjelaskan bagaimana kompensasi kaliper menyesuaikan garis potong untuk memperhitungkan ketebalan fisik karton bergelombang. Peran bukti: Validasi teknis; jenis sumber: Buku pegangan teknik. Mendukung: Penggunaan penyesuaian berbasis perangkat lunak untuk memastikan akurasi lipatan. Catatan ruang lingkup: Khusus untuk alur kerja pengemasan berbasis CAD. ↩
"Optimasi Proses Produksi Kotak Karton Bergelombang Menggunakan Analisis Dimensi…", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Sebuah studi efisiensi industri atau analisis waktu-gerak yang membandingkan kecepatan perakitan dari dieline karton yang dioptimalkan versus yang tidak dioptimalkan. Peran bukti: Verifikasi kuantitatif; jenis sumber: Studi kasus industri. Mendukung: Manfaat penghematan waktu spesifik dari perbaikan dieline profesional. Catatan ruang lingkup: Penghematan waktu dapat bervariasi berdasarkan skala dan kompleksitas kotak. ↩
"Panduan Utama untuk Kotak Karton Bergelombang", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Standar desain kemasan merinci perlunya menambahkan toleransi pada slot berdasarkan ketebalan karton untuk mencegah tekanan dan robekan material. Peran bukti: Validasi teknis; jenis sumber: Standar desain kemasan. Mendukung: Metode untuk mencegah kegagalan lapisan atas selama perakitan. Catatan ruang lingkup: Berlaku untuk desain tab yang saling mengunci. ↩
"Pengadaan Strategis Kemasan Karton Bergelombang", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: Penguatan praktik pengadaan industri; jenis sumber: Literatur manajemen rantai pasokan. Mendukung: Penggunaan model pengolahan untuk memisahkan pengadaan bahan baku dari layanan penyelesaian untuk mengurangi biaya per unit. Catatan ruang lingkup: Aplikasi khusus untuk kemasan karton bergelombang dan logistik pengemasan bersama. ↩
"[PDF] Penyelarasan akurat material laminasi menggunakan robot berbasis sensor …", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Dokumentasi teknis mengenai toleransi manufaktur untuk material laminasi litografi dan ambang batas presisi yang diperlukan untuk sinkronisasi perakitan otomatis. Peran bukti: spesifikasi teknis; jenis sumber: manual teknik industri. Mendukung: klaim bahwa variasi sub-milimeter menyebabkan ketidaksejajaran mekanis. Catatan ruang lingkup: khusus untuk jalur pengemasan kecepatan tinggi. ↩
"Meminimalkan Waktu Henti Mesin Pengemasan | Kiat Perawatan", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Verifikasi klausul penalti 'penghentian lini produksi' atau 'waktu henti mesin' standar industri dalam perjanjian pengemasan kontrak dan pengemasan bersama. Peran bukti: verifikasi praktik bisnis; jenis sumber: standar perjanjian layanan logistik. Mendukung: klaim bahwa merek menanggung penalti finansial langsung untuk penghentian produksi. Catatan ruang lingkup: bervariasi tergantung pada ketentuan kontrak tertentu. ↩
"Bagaimana Manufaktur Siap Pakai Menyederhanakan Pengadaan", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Penjelasan singkat tentang bagaimana produksi terkonsolidasi mencegah penundaan dan penalti terkait yang disebabkan oleh koordinasi banyak vendor. Peran bukti: hubungan sebab akibat; jenis sumber: analisis industri. Mendukung: manfaat finansial dari manufaktur siap pakai. Catatan ruang lingkup: khusus untuk lini produksi pengemasan. ↩
"Manufaktur Kontrak vs Manufaktur Perantara: Perbedaan Utama", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analisis model pengadaan yang menunjukkan bagaimana tanggung jawab sumber tunggal menghilangkan biaya overhead variabel yang terkait dengan perakitan kontrak. Peran bukti: perbandingan biaya; jenis sumber: studi pengadaan. Mendukung: stabilitas biaya per unit. Catatan ruang lingkup: bergantung pada perjanjian kontraktual tertentu. ↩
"Kesalahan Pengemasan Kontrak Apa yang Memicu Pengembalian Dana dari Pengecer?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Panduan logistik otoritatif yang merinci bagaimana dimensi pengemasan yang tidak konsisten menyebabkan penalti finansial dari pihak ketiga yang melakukan pengemasan bersama. Peran bukti: validasi risiko; jenis sumber: manual operasional. Mendukung: perlunya kontrol dimensi ujung-ke-ujung. Catatan ruang lingkup: berfokus pada lingkungan pengemasan bersama ritel. ↩
"Pemotong Laser – Pemotongan Laser Vektor vs Raster | Operasi", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Dokumentasi manufaktur teknis menjelaskan bagaimana perangkat lunak pemotongan CNC menggunakan warna titik yang berbeda untuk membedakan antara jalur pemotongan dan lipatan, yang tidak dapat diberikan oleh gambar raster. Peran bukti: spesifikasi teknis; jenis sumber: manual teknik industri. Mendukung: perlunya warna titik untuk presisi pemotongan otomatis. Catatan ruang lingkup: Berlaku untuk alur kerja pemotongan die profesional dan pemotongan digital. ↩
"Membuat File Potong Die: Panduan Teknik Presisi", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Dokumentasi teknis tentang perlunya lapisan berbasis vektor untuk jalur pisau CNC dan pemotong die untuk mencegah kesalahan interpolasi raster. Peran bukti: validasi proses teknis; jenis sumber: standar manufaktur. Mendukung: penggunaan lapisan struktural untuk pemotongan presisi. Catatan ruang lingkup: mengacu pada format PDF/X standar industri. ↩
“Estimasi Kekuatan Tekan Karton Bergelombang…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Spesifikasi teknik terperinci yang mengkonfirmasi kapasitas daya dukung beban templat kemasan tugas berat yang telah direkayasa sebelumnya. Peran bukti: verifikasi kuantitatif; jenis sumber: manual teknik. Mendukung: klaim kapasitas berat untuk templat struktural profesional. Catatan ruang lingkup: kapasitas bergantung pada tingkat material (misalnya, bergelombang B-flute vs C-flute). ↩
“Pengaruh Kandungan Kelembaban Kosong pada Perilaku Pembentukan dan …”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Penjelasan singkat tentang bagaimana standar industri untuk pengukuran kaliper berbeda antara kondisi kering dan terkondisi serta dampaknya pada toleransi perakitan die-cut. Peran bukti: validasi teknis; jenis sumber: buku pegangan teknik pengemasan. Mendukung: Risiko penggunaan pengukuran kering untuk perakitan akhir. Catatan ruang lingkup: Berlaku untuk bahan bergelombang berbasis selulosa. ↩
"Pengaruh kelembapan dan suhu terhadap sifat mekanik …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Verifikasi sifat higroskopis testliner bergelombang 32ECT dan bagaimana kelembapan lingkungan menyebabkan ekspansi fisik. Peran bukti: Validasi teknis; jenis sumber: Spesifikasi ilmu material. Mendukung: Klaim bahwa penyerapan kelembapan menyebabkan pembengkakan material. Catatan ruang lingkup: Efek dapat bervariasi berdasarkan lapisan dan grade liner. ↩
""Pengaruh Kelembaban Relatif terhadap Kekuatan Tekan …", https://open.clemson.edu/all_theses/3225/. Data empiris mengenai variasi dimensi tipikal dan penyusutan celah pada karton bergelombang dalam kondisi kelembaban tinggi. Peran bukti: Pembandingan empiris; jenis sumber: Studi kasus rekayasa pengemasan. Pendukung: Pengukuran spesifik penyusutan celah akibat ekspansi serat. Catatan ruang lingkup: Pengukuran aktual bergantung pada tingkat saturasi kelembaban tertentu. ↩
"Apa itu kelembapan relatif dan bagaimana pengaruhnya terhadap kotak Anda?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: solusi teknis; jenis sumber: panduan desain industri. Mendukung: penggunaan toleransi yang dihitung untuk mencegah tegangan material dan kegagalan struktural. Catatan ruang lingkup: Berfokus pada pencegahan sobekan lapisan atas. ↩
"Toleransi RSC untuk Mesin Perakit dan Pengemas Kotak – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: praktik terbaik industri; jenis sumber: manual teknik pengemasan. Mendukung: persyaratan untuk menyesuaikan dimensi slot untuk mencegah gesekan perakitan selama ekspansi material. Catatan ruang lingkup: Diterapkan pada penskalaan industri. ↩
"Bagaimana Kelembapan Mempengaruhi Kotak Karton Bergelombang", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: validasi teknis; jenis sumber: jurnal ilmu material. Mendukung: ekspansi fisik serat selulosa dalam karton bergelombang karena higroskopis. Catatan ruang lingkup: Khusus untuk material berbasis kertas berpori. ↩



