
Anda telah berinvestasi besar-besaran pada produk Anda, tetapi mengirimkan desain yang belum diverifikasi langsung ke pabrik merupakan risiko finansial besar yang seringkali mengakibatkan penolakan penjualan yang sangat buruk.
Ya. Menunjukkan desain kotak Anda sebelum diproduksi adalah protokol standar. Fase validasi pra-produksi ini menggunakan prototipe fisik yang presisi dan rendering digital untuk menghilangkan cacat struktural yang mahal, memastikan kemasan akhir Anda mampu bertahan dalam kondisi rantai pasokan yang keras dan audit kepatuhan pedagang yang ketat tanpa hambatan.
Mendapatkan bukti visual bukan hanya soal estetika; ini adalah penghalang terakhir antara peluncuran yang menguntungkan dan gudang yang penuh dengan kardus yang tidak dapat digunakan.
Bagaimana Cara Membuat Desain Kemasan Kotak?
Membangun struktur yang sukses dimulai jauh sebelum tinta menyentuh kertas.
Menciptakan desain kemasan kotak membutuhkan integrasi teknik struktur secara langsung dengan tata letak grafis. Proses mendasar ini menghitung ketebalan material yang tepat, toleransi tekukan, dan kapasitas beban dinamis, memastikan bahwa templat datar berhasil diubah menjadi kemasan tiga dimensi yang kaku dan mampu bertahan dalam kondisi pengiriman barang berat dan lingkungan ritel yang agresif.
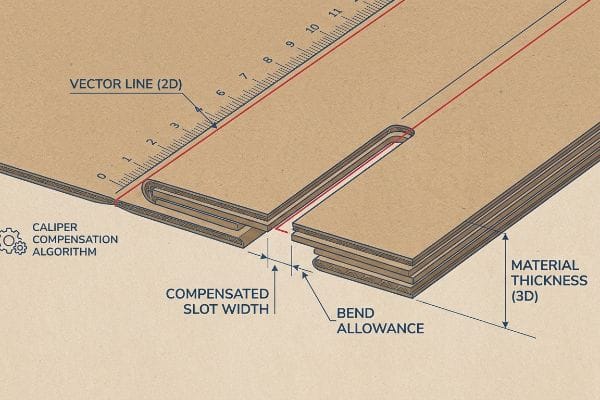
Gambar datar mungkin terlihat sempurna di layar, tetapi realitas fisik melipat karton tebal membutuhkan disiplin matematika yang ketat.
Matematika Tersembunyi di Balik Kompensasi Kaliper
Bahkan desainer veteran pun sering mengabaikan ketebalan fisik substrat yang mereka pilih. Mereka membuat tab pengunci dan slot lipat dalam perangkat lunak 2D dengan lebar yang sama persis dengan panel pasangannya¹.Mereka berasumsi bahwa garis vektor sederhana akan terlipat dengan rapi di lantai perakitan.
Saya sering melihat jebakan ini ketika klien mengirimkan file AI (Adobe Illustrator) datar untuk kampanye karton bergelombang B-flute yang tebal. Mereka lupa bahwa karton setebal 0,125 inci (3,17 mm)2 akan menghabiskan material saat dilipat 90 derajat. Jika slot penerima pada dieline tidak diperlebar untuk mengimbangi radius luar tersebut, tampilan fisik akan sangat melengkung. Saya telah melihat para pekerja pengemas berkeringat di jalur perakitan, dengan paksa mendorong tab bersama-sama sampai terdengar suara sobekan karton mentah. Kami memperbaiki ini dengan menggunakan perangkat lunak CAD (Computer-Aided Design) untuk secara otomatis menerapkan algoritma toleransi tekukan ke setiap slot. Dengan memperlebar jarak hanya sepersekian milimeter, kami memastikan potongan-potongan tersebut meluncur bersama dengan mudah, mengurangi tenaga kerja perakitan sekitar 20%3 dan menghilangkan panel yang sobek.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggambar tab dan slot dengan lebar yang sama persis 1:1 | Menerapkan algoritma kompensasi kaliper CAD4 | Menghemat waktu perakitan hingga 20 detik per unit5 |
| Mengabaikan ketebalan papan saat melipat pada sudut 90 derajat | Memperlebar slot penerima untuk radius tekukan6 | Mencegah sobek dan melengkungnya lapisan atas |
| Memaksa bagian-bagian yang tidak cocok untuk disatukan di jalur produksi | Rekayasa celah mikro untuk luncuran yang mulus | Mengurangi biaya tenaga kerja pengemasan bersama secara drastis |
Saya menolak mengirimkan file vektor yang tidak dikompensasi ke meja pemotongan. Menyesuaikan lebar slot untuk ketebalan papan tertentu adalah satu-satunya cara untuk menjamin struktur yang persegi dan stabil di bawah tekanan beban berat.
🛠️ Meja Harvey: Tidak yakin apakah tab pengunci Anda memiliki kelonggaran tekukan yang tepat? 👉 Kirimkan Garis Potong Datar Anda ↗ — Akses langsung ke meja saya. Tidak ada spam penjualan otomatis, saya janji.
Apa Saja Tren Desain Kemasan untuk Tahun 2026?
Gelombang inovasi struktural berikutnya bergerak agresif menuju keberlanjutan tanpa hambatan.
Tren desain kemasan untuk tahun 2026 sangat memprioritaskan konstruksi mono-material absolut dan kemampuan daur ulang di tempat pembuangan sampah. Didorong oleh mandat ketat dari para pedagang, produsen mengganti plastik campuran dan perangkat keras logam permanen dengan karton bergelombang hasil rekayasa, menggunakan lapisan berbasis air untuk mempertahankan kapasitas beban dinamis yang tinggi sekaligus memastikan kepatuhan lingkungan yang sempurna.
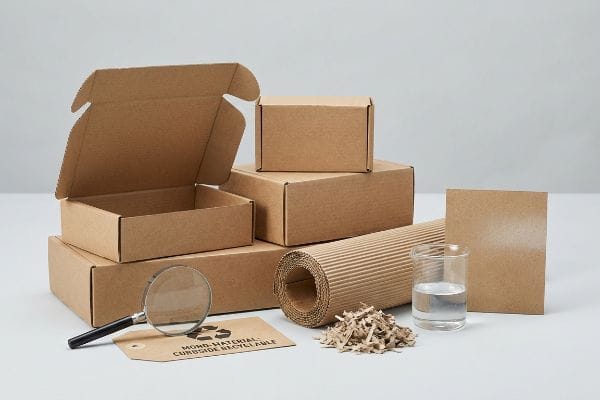
Merek ingin menampilkan ramah lingkungan , tetapi memilih material yang salah seringkali memicu kegagalan kepatuhan yang tidak terduga.
Perangkap Kemampuan Repulpasi Bio-Plastik
Banyak tim pemasaran mewajibkan laminasi bio-plastik PLA (Asam Polilaktat)7 untuk pajangan ritel mereka. Mereka beroperasi dengan asumsi bahwa film berbahan dasar tumbuhan secara otomatis menjamin kepatuhan terhadap lingkungan. Ini terlihat bagus dalam presentasi di ruang rapat, tetapi sepenuhnya gagal di tahap selanjutnya.
Saya sering kali harus mencegat spesifikasi ini sebelum sampai ke lantai pabrik. Ketika fasilitas daur ulang OCC (Old Corrugated Containers) standar memproses display yang dilapisi film PLA padat, material tersebut menolak air dan menyumbat mesin8.Anda dapat merasakan secara fisik ketegangan lengket dan keras dari film plastik yang menolak untuk hancur di dalam bak pengolahan ulang. Alih-alih mendaur ulangnya, fasilitas tersebut mengalihkan seluruh struktur langsung ke tempat pembuangan sampah, yang menyebabkan biaya tambahan besar bagi pengecer. Saya sepenuhnya menghindari hal ini dengan menerapkan protokol pelapisan cair berbasis air pada testliner mentah9.Lapisan ini memberikan penghalang kelembaban yang dibutuhkan tetapi larut dengan sempurna selama daur ulang, menjaga kampanye Anda 100% sesuai dan menyelamatkan Anda dari denda lingkungan yang mahal.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Penggunaan bioplastik PLA untuk klaim ramah lingkungan | Peningkatan ke lapisan penghalang cair berbasis air10 | Lulus audit keberlanjutan pengecer yang ketat |
| Dengan asumsi semua film berbahan dasar tumbuhan dapat didaur ulang11 | Memastikan struktur kertas 100% mono-material12 | Mencegah pengenaan biaya tambahan untuk pengalihan sampah ke tempat pembuangan akhir |
| Menambahkan bahan campuran ke display bergelombang | Membuang lapisan film permanen yang tidak dapat didaur ulang | Mempermudah pemilahan sampah di tingkat toko |
Saya tidak pernah mengorbankan kemampuan daur ulang mekanis demi klaim pemasaran yang dangkal. Keberlanjutan sejati berarti merekayasa struktur yang dapat diproses oleh pabrik kertas kota standar tanpa intervensi kimia khusus.
🛠️ Meja Harvey: Apakah penghalang kelembaban Anda saat ini memicu penangguhan kepatuhan lingkungan yang tersembunyi? 👉 Minta Audit Material ↗ — Unduh dengan aman. Kotak masuk saya terbuka jika Anda memiliki pertanyaan nanti.
Bagaimana Cara Mendesain Kemasan Langkah demi Langkah?
Menjalankan proses produksi yang sempurna membutuhkan alur kerja yang sistematis dan dapat diprediksi.
Mendesain kemasan langkah demi langkah membutuhkan rangkaian pra-cetak yang ketat yang berfokus pada toleransi mekanis. Alur kerja ini melibatkan rekayasa struktural, perluasan margin bleed spesifik, pemilihan jenis material, dan kalibrasi mesin fisik, memastikan bahwa karya seni digital selaras sempurna dengan substrat bergelombang fisik selama operasi manufaktur otomatis berkecepatan tinggi.
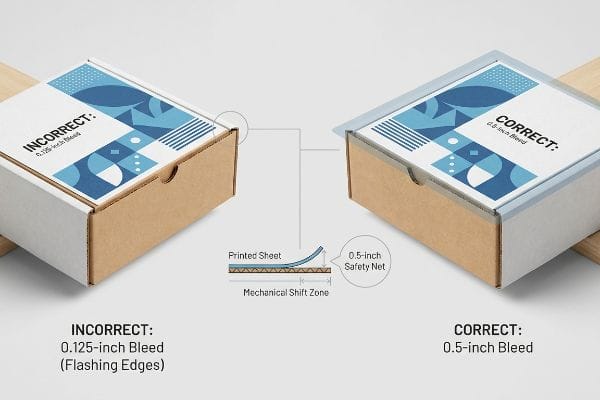
Titik kegagalan paling umum dalam rangkaian ini terjadi ketika para desainer grafis memperlakukan kemasan tebal seperti majalah komersial yang datar.
Faktor Pergeseran Litho-Laminasi
Departemen grafis secara rutin menerapkan margin bleed cetak komersial standar, biasanya sekitar 0,125 inci (3,17 mm)13, pada file tampilan akhir mereka. Mereka mengharapkan mesin pemotong otomatis untuk mengenai tepi karya seni mereka dengan presisi laser setiap saat.
Saya melihat titik buta ini merusak proses produksi massal hampir setiap minggu. Ketika kami melakukan litografi-laminasi—proses fisik merekatkan lembaran cetak ke karton bergelombang tebal—perekat PVA (Polivinil Asetat) basah dan rol berat menimbulkan pergeseran mekanis alami¹⁴.Saya pernah berdiri di samping mesin laminasi dan menyaksikan karton sedikit bergeser saat hisapan vakum yang keras mencengkeram kertas. Jika Anda hanya menyisakan sedikit margin berlebih, pergeseran mekanis kecil itu akan memperlihatkan tepi karton cokelat mentah pada unit lipatan akhir, sehingga menghasilkan produk yang cacat secara visual. Saya menerapkan margin berlebih yang ketat sebesar 0,5 inci (12,7 mm)¹⁵ melewati garis potong fisik untuk bertindak sebagai jaring pengaman yang direkayasa terhadap pergeseran ini. Aturan pra-cetak langkah demi langkah yang sederhana ini menjamin tepi yang sempurna, mencegah seluruh batch ditolak oleh kontrol kualitas.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggunakan margin bleed cetak komersial standar | Menerapkan jarak aman 0,5 inci melewati garis potong16 | Menghilangkan kilatan pada tepi cokelat mentah |
| Mengabaikan pergeseran mekanis laminasi basah | Perhitungan untuk slide substrat perekat PVA17 | Mempertahankan nilai visual merek di rak |
| Dengan asumsi presisi laser pada rol otomatis18 | Membangun jaring pengaman grafis yang direkayasa | Mencegah penolakan kualitas batch secara besar-besaran |
Saya selalu menolak berkas pada tahap pra-cetak jika tidak memenuhi ambang batas margin ini. Memperluas latar belakang karya seni hanya membutuhkan waktu dua menit bagi seorang desainer, tetapi hal itu mencegah pemborosan bahan senilai ribuan dolar.
🛠️ Meja Harvey: Tidak yakin apakah karya seni Anda sudah aman melewati zona pergeseran litografi-laminasi? 👉 Dapatkan Pemeriksaan File Pra-cetak ↗ — Tanpa formulir yang memicu panggilan penjualan tanpa henti. Hanya nilai murni.
Bagaimana Cara Mendesain Kotak Kustom?
Mengembangkan struktur yang unik memberikan produk Anda keunggulan tersendiri di rak toko.
Mendesain kotak khusus membutuhkan rekayasa matematis pada substrat fisik untuk menopang muatan produk spesifik Anda. Kustomisasi teknis ini melibatkan perhitungan offset pusat gravitasi yang tepat, penggunaan penguatan dinding ganda yang ditargetkan, dan pemetaan jarak bebas tab pengunci khusus untuk menjamin perakitan tanpa gesekan dan daya tahan struktural jangka panjang.
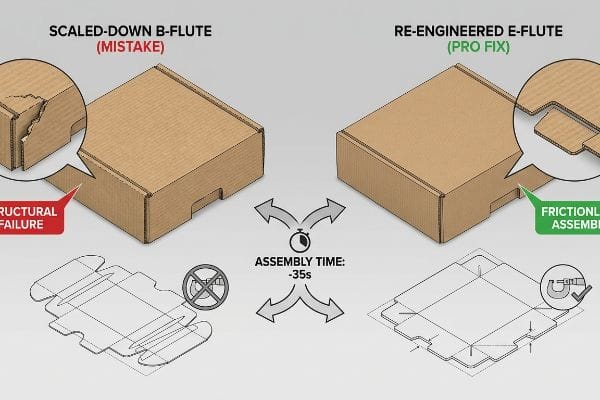
Namun, mengetahui teori saja tidak cukup ketika mesin mulai beroperasi dan dimensi khusus berbenturan dengan batasan fisik material.
Mengapa Penskalaan Standar dengan Metode Susut Sesuai Ukuran Gagal di Lantai Pabrik
Tim pengadaan sering mencoba menghemat biaya rekayasa dengan mengambil desain display lantai yang kokoh dan secara matematis mengecilkannya sebesar 50% untuk dijadikan unit meja khusus. Mereka berasumsi bahwa file vektor universal bekerja dengan sempurna di semua dimensi dan substrat19.
Di fasilitas saya, saya secara rutin melihat hasil bencana dari jebakan penskalaan langsung ini selama pengujian pra-produksi. Ketika Anda mengurangi radius lipatan dan tab pengunci ke proporsi mikro pada papan B-flute yang padat, alur kertas internal tidak dapat terkompresi dengan bersih20.Saya menguji ini menggunakan mikrometer, dan ketika tab berukuran 0,4 inci (10,1 mm) yang diperkecil dipaksa masuk ke dalam slot yang diperkecil secara proporsional, lembaran kertas atas akan langsung patah karena tekanan. Akibatnya, rak menjadi goyah dan para pengemas terpaksa menggunakan selotip bening yang berantakan hanya untuk menahan struktur khusus tersebut. Dengan beralih ke substrat E-flute (mikro-flute) yang lebih tipis dan merekayasa ulang secara matematis jarak tab khusus untuk skala yang lebih kecil, saya mematahkan kunci gesekan ini. Penyesuaian ini mengurangi waktu perakitan pengemasan hingga 35 detik per unit21, mengamankan margin keuntungan proyek tanpa mengorbankan estetika merek.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Mengecilkan garis potong layar besar secara matematis | Merekayasa ulang kunci untuk format spesifik | Menghentikan keruntuhan struktural di konter |
| Memaksa tab seruling B yang tebal masuk ke dalam slot mikro | Peningkatan ke substrat mikro-flute22 | Menghilangkan kebutuhan akan selotip bening yang berantakan |
| Menggunakan file CAD yang sama persis untuk semua ukuran | Memetakan jarak bebas khusus untuk tab berskala | Mengurangi waktu perakitan hingga 35 detik per unit23 |
Saya tidak pernah mengizinkan penskalaan matematis langsung antara berbagai tingkatan material. Kotak khusus membutuhkan fisika khusus, artinya setiap kunci gesekan harus direkayasa secara independen untuk lingkungan ritel yang dituju.
🛠️ Meja Harvey: Jangan biarkan cacat struktural 2 milimeter merusak peluncuran di 500 toko. 👉 Kirimkan File Dieline Anda ↗ — Saya akan menguji perhitungannya sebelum Anda membuang anggaran untuk produksi massal.
Kesimpulan
Anda dapat memilih vendor yang lebih murah untuk kemasan khusus Anda, tetapi ketika tab B-flute yang ukurannya menyusut secara matematis itu patah selama pengemasan bersama, gesekan yang dihasilkan akan memperlambat jalur perakitan hingga sekitar 30% dan sepenuhnya menghapus margin keuntungan Anda. Ini adalah lembar spesifikasi persis yang digunakan oleh 10 klien ritel teratas saya untuk menjamin nol penolakan cetak. Berhentilah menebak toleransi material dan izinkan saya secara pribadi menjalankan file struktural Anda melalui Audit Pra-Penerbangan Dieline Gratis saya ↗ untuk mendeteksi kesalahan penskalaan fatal sebelum produksi massal dimulai.
"Menguasai Desain Tab dan Slot untuk Fabrikasi Logam yang Efisien", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Standar teknik pengemasan menetapkan bahwa slot harus lebih lebar daripada tab pasangannya untuk memperhitungkan ketebalan material dan radius lipatan guna memastikan perakitan. Peran bukti: spesifikasi teknis; jenis sumber: panduan pengemasan struktural. Mendukung: klaim bahwa rasio lebar 1:1 menyebabkan kegagalan pemasangan. Catatan ruang lingkup: Berlaku untuk substrat karton bergelombang dan lipat. ↩
"Kardus Bergelombang dan Tingkat Material | 30-06-2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifikasi teknis kaliper standar untuk material bergelombang B-flute. Peran bukti: spesifikasi teknis; jenis sumber: standar material industri. Pendukung: keakuratan klaim ketebalan material. Catatan ruang lingkup: pengukuran dapat sedikit berbeda tergantung produsen regional. ↩
"Penentuan Analitis Kekakuan Lentur Lima Lapisan …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Bukti kuantitatif peningkatan efisiensi yang dihasilkan dari penerapan algoritma toleransi lentur dalam desain kemasan struktural. Peran bukti: metrik kinerja; jenis sumber: studi kasus manufaktur. Mendukung: pengurangan biaya operasional. Catatan ruang lingkup: persentase dapat bervariasi tergantung pada kompleksitas desain. ↩
"Desain Optimal Kemasan Karton Bergelombang Dinding Ganda – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Dokumentasi teknis dari perangkat lunak rekayasa kemasan yang menjelaskan penggunaan algoritma untuk menyesuaikan ketebalan material (kaliper). Peran bukti: validasi teknis; jenis sumber: manual rekayasa perangkat lunak. Mendukung: penggunaan kompensasi otomatis untuk kesesuaian yang tepat. Catatan ruang lingkup: Berlaku terutama untuk alur kerja CAD/CAM otomatis. ↩
“Peningkatan produktivitas melalui penyeimbangan jalur perakitan oleh…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Studi kasus teknik industri yang mengukur pengurangan waktu dalam perakitan manual ketika komponen direkayasa dengan toleransi yang tepat. Peran bukti: metrik kuantitatif; jenis sumber: studi efisiensi operasional. Mendukung: klaim penghematan waktu kerja yang signifikan. Catatan ruang lingkup: Penghematan waktu bervariasi berdasarkan kompleksitas kotak dan keterampilan pekerja. ↩
"Tinjauan studi terbaru di IPST tentang tepi karton bergelombang…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Standar pengemasan struktural yang merinci bagaimana slot penerimaan harus berukuran lebih besar untuk mengakomodasi radius tekukan material selama pelipatan. Peran bukti: standar teknis; jenis sumber: buku panduan industri. Mendukung: pencegahan robekan dan tekukan material. Catatan ruang lingkup: Bergantung pada jenis dan ketebalan karton. ↩
"Penilaian Siklus Hidup untuk Asam Polilaktat (PLA) untuk Menjadikannya …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Dokumentasi teknis atau studi pengelolaan limbah yang menunjukkan bahwa laminasi PLA mencemari aliran daur ulang tradisional dan seringkali kekurangan infrastruktur pengomposan industri yang diperlukan untuk dekomposisi sebenarnya. Peran bukti: validasi teknis; jenis sumber: laporan industri atau studi akademis. Mendukung: klaim bahwa film PLA gagal memenuhi kepatuhan lingkungan di hilir. Catatan ruang lingkup: secara khusus berfokus pada perbedaan antara kemampuan pengomposan teoritis dan pemrosesan aliran limbah praktis. ↩
"Apa itu kontaminasi daur ulang? | Dalam Alam Kita – Keberlanjutan UW", https://sustainability.uw.edu/blog/recycling-contamination. Dokumentasi teknis yang menjelaskan mengapa film asam polilaktat (PLA) tidak dapat didaur ulang dalam aliran OCC standar dan menyebabkan kerusakan mekanis. Peran bukti: verifikasi teknis; jenis sumber: makalah putih daur ulang industri. Mendukung: klaim bahwa film bio-plastik menghambat daur ulang kertas. Catatan ruang lingkup: berlaku khusus untuk pabrik pengolahan OCC standar. ↩
“Lapisan Kertas yang Dapat Didaur Ulang dan Dapat Terurai Secara Hayati dengan PLA yang Difungsikan…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Standar industri yang mengkonfirmasi bahwa lapisan berbasis air mempertahankan penghalang kelembaban struktural sambil tetap sepenuhnya kompatibel dengan proses daur ulang pulp. Peran bukti: validasi teknis; jenis sumber: studi ilmu material. Mendukung: efektivitas lapisan berbasis air sebagai alternatif berkelanjutan untuk film plastik. Catatan ruang lingkup: berfokus pada metrik kemampuan daur ulang pulp. ↩
"Dispersi Berbasis Air Bio Berbasis PLA Tak Jenuh … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Perbandingan teknis pelapis berbasis air versus plastik bio terkait kompatibilitasnya dengan aliran daur ulang dan standar keberlanjutan pengecer. Peran bukti: validasi teknis; jenis sumber: whitepaper industri. Mendukung: Penggunaan pelapis berbasis air sebagai alternatif yang lebih unggul daripada PLA untuk klaim ramah lingkungan. Catatan ruang lingkup: Efektivitas bergantung pada persyaratan penghalang spesifik produk. ↩
"Penjelasan Kemasan yang Dapat Didaur Ulang vs. Dapat Diolah Kembali", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Analisis ilmiah tentang bagaimana berbagai polimer berbasis tumbuhan berinteraksi dengan peralatan pengolahan pulp industri dan apakah mereka menciptakan kontaminan. Peran bukti: koreksi faktual; jenis sumber: studi ilmu material. Mendukung: Klaim bahwa asal berbasis tumbuhan tidak menjamin kemampuan untuk diolah kembali. Catatan ruang lingkup: Berfokus pada infrastruktur daur ulang skala industri. ↩
"Apa yang Baru dalam Kebijakan Pengemasan? Ringkasan Kebijakan Pengemasan", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Pedoman pengecer tentang pengelolaan limbah kemasan dan sanksi keuangan yang terkait dengan bahan campuran yang tidak dapat didaur ulang. Peran bukti: validasi ekonomi; jenis sumber: buku panduan keberlanjutan ritel. Mendukung: Hubungan antara desain mono-material dan penghindaran biaya pengalihan ke tempat pembuangan sampah. Catatan ruang lingkup: Berlaku terutama untuk lingkungan ritel toko besar. ↩
"Bagaimana cara menentukan seberapa banyak bleed yang harus digunakan?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verifikasi spesifikasi bleed standar industri yang digunakan dalam percetakan komersial dan alur kerja desain grafis. Peran bukti: validasi teknis; jenis sumber: manual industri percetakan. Mendukung: klaim bahwa 0,125 inci adalah margin bleed standar. Catatan ruang lingkup: persyaratan spesifik dapat bervariasi berdasarkan vendor percetakan atau substrat. ↩
"Memahami Kemasan Laminasi Litho & Laminasi Satu Sisi", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Literatur teknis tentang proses pengikatan karton bergelombang menjelaskan bagaimana kelembapan dari PVA dan tekanan rol menyebabkan pergerakan substrat selama laminasi. Peran bukti: validasi teknis; jenis sumber: panduan teknik industri. Mendukung: penyebab fisik ketidaksejajaran papan. Catatan ruang lingkup: berlaku khusus untuk proses laminasi lem basah. ↩
"Laminasi Litografik vs. Pencetakan Digital: Panduan Pembeli Industri untuk …", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Spesifikasi teknis dari standar desain kemasan atau manual produksi cetak menentukan bleed yang diperlukan untuk memperhitungkan pergeseran registrasi dalam laminasi. Peran bukti: verifikasi spesifikasi; jenis sumber: buku panduan produksi teknis. Dukungan: dimensi spesifik yang digunakan untuk mencegah tepi yang terbuka. Catatan ruang lingkup: nilai dapat bervariasi berdasarkan ketebalan substrat. ↩
"Laminasi Litografik", https://packlane.com/support/lithographic-lamination?srsltid=AfmBoopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Standar industri percetakan mendefinisikan margin bleed yang diperlukan untuk mencegah tepi substrat mentah muncul setelah pemotongan. Peran bukti: spesifikasi teknis; jenis sumber: manual industri percetakan. Mendukung: persyaratan bleed spesifik 0,5 inci. Catatan ruang lingkup: berlaku untuk laminasi litografik bergelombang. ↩
"Pengaruh Kelembapan dalam Proses Laminasi – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Dokumentasi teknis tentang perekat PVA menjelaskan bagaimana sifat cair lem menyebabkan pergeseran material selama laminasi. Peran bukti: fakta ilmu material; jenis sumber: lembar data produsen perekat. Mendukung: keberadaan pergeseran mekanis dalam laminasi basah. Catatan ruang lingkup: berfokus pada perekat berbasis air. ↩
"Panduan tentang otomatisasi pengemasan – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Standar teknik industri merinci variasi toleransi dan kesalahan registrasi yang melekat pada sistem rol bervolume tinggi. Peran bukti: keterbatasan teknis; jenis sumber: buku pegangan teknik industri. Mendukung: kebutuhan akan jaring pengaman grafis yang direkayasa. Catatan ruang lingkup: membandingkan rol otomatis dengan presisi yang dipandu laser. ↩
"Cara Menyiapkan Dieline untuk Desain Kemasan: Panduan Langkah demi Langkah", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Dokumentasi teknis tentang rekayasa kemasan menjelaskan mengapa penskalaan linier file vektor gagal memperhitungkan ketebalan material dan kelonggaran lipatan. Peran bukti: kontradiksi teknis; jenis sumber: manual rekayasa kemasan. Mendukung: kegagalan penskalaan shrink-to-fit dalam produksi fisik. Catatan ruang lingkup: khusus untuk substrat bergelombang dan tugas berat. ↩
"Panduan Utama untuk Kotak Karton Bergelombang", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Dokumentasi teknis tentang ilmu material karton bergelombang terkait dengan keruntuhan alur dan batas kompresi selama pelipatan radius sempit. Peran bukti: validasi teknis; jenis sumber: manual ilmu material. Mendukung: kegagalan mekanis alur B pada skala mikro. Catatan ruang lingkup: secara khusus berlaku untuk profil alur yang rapat. ↩
"Membandingkan Flute F, E, dan B pada Kemasan Karton Bergelombang", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Tolok ukur teknik industri yang membandingkan kecepatan perakitan manual untuk berbagai ukuran flute karton bergelombang dan jarak antar tab. Peran bukti: validasi kuantitatif; jenis sumber: laporan teknik industri. Mendukung: peningkatan efisiensi dengan beralih ke substrat mikro-flute. Catatan ruang lingkup: hasil bergantung pada kompleksitas kotak secara keseluruhan. ↩
"Kemasan Mikro-Flute | Karton EF N-Flute", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: spesifikasi teknis; jenis sumber: panduan ilmu material. Mendukung: penggunaan mikro-flute untuk pemasangan yang lebih baik pada slot kecil dibandingkan dengan B-flute. Catatan ruang lingkup: hasil dapat bervariasi berdasarkan tingkat flute tertentu. ↩
"[PDF] Metrik utama untuk mengukur kinerja dan dampak dari …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Penjelasan singkat tentang bagaimana sumber eksternal yang berwenang mendukung klaim ini. Peran bukti: verifikasi; jenis sumber: studi kasus teknik industri. Mendukung: pengurangan kuantitatif dalam waktu perakitan melalui optimalisasi jarak bebas CAD. Catatan ruang lingkup: metrik berlaku untuk tampilan ritel berskala. ↩



