Anda meluncurkan produk ritel, dan kotak pengiriman standar tidak akan cukup. Untuk menarik perhatian di rak-rak yang penuh sesak, Anda membutuhkan bentuk khusus dan rekayasa struktural yang presisi.
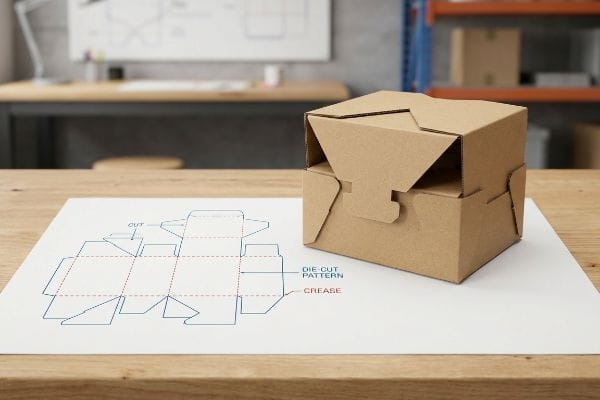
Kotak kemasan die-cut adalah wadah karton bergelombang atau karton tebal yang dirancang khusus dan diproduksi menggunakan cetakan baja atau mesin CNC digital untuk mencetak bentuk, tab, dan mekanisme penguncian tertentu. Proses pemotongan presisi ini memastikan perakitan yang sempurna, integritas struktural, dan tampilan visual yang unik untuk lingkungan ritel yang kompetitif.
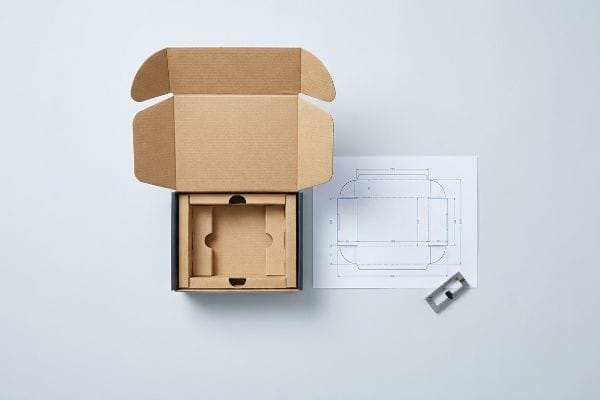
Namun mendesain bentuk khusus pada layar Anda sangat berbeda dengan memproduksinya secara massal agar tahan terhadap lingkungan gudang yang keras.
Apa yang dimaksud dengan "Kemasan Potong Mati"?
Istilah ini terdengar industrial, tetapi sebenarnya ini hanyalah proses persis mengubah lembaran bahan mentah menjadi struktur ritel 3D yang fungsional.
Kemasan potong cetak (die cut packaging) berarti proses manufaktur khusus di mana pisau baja tajam atau mesin pemotong digital memotong karton untuk menciptakan bentuk struktural yang tepat. Teknik ini memungkinkan pembuatan lipatan yang kompleks, potongan jendela khusus, dan panel yang saling mengunci yang tidak dapat ditiru oleh karton berlubang standar di pabrik.
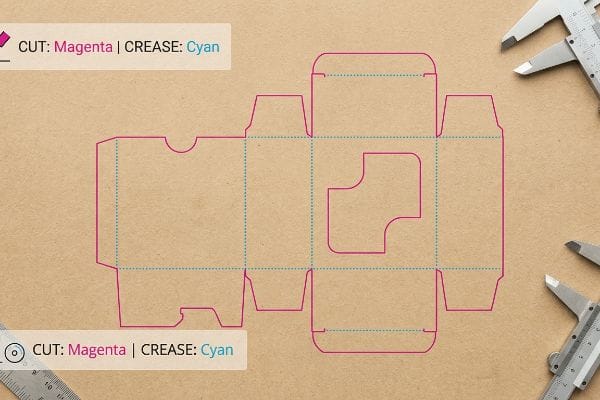
Kedengarannya cukup sederhana, tetapi jembatan antara karya seni digital dan pedang baja fisik adalah tempat sebagian besar kampanye diam-diam gagal.
Bahasa Tak Terlihat dari Peralatan CAD (Desain Berbantuan Komputer)
Bahkan desainer veteran pun sering mengabaikan titik buta dari penerjemahan mekanis. Mereka mengirimkan tata letak struktural yang indah menggunakan garis hitam CMYK (Cyan, Magenta, Yellow, Key) standar¹untuk menunjukkan di mana tampilan harus dipotong atau dilipat. Mereka berasumsi bahwa mesin pabrik otomatis akan secara intuitif memahami karya seni visual mereka dan mengeksekusi pemotongan fisik dengan sempurna.
Saya melihat jebakan ini setiap minggu ketika garis potong datar masuk ke antrian pra-cetak. Kenyataannya adalah bahwa router CNC (Computer Numerical Control) dan pembakar papan potong laser tidak dapat membaca warna visual; mereka hanya aktif ketika mendeteksi goresan warna spot absolut².Ketika seorang desainer mengirimkan file dengan garis luar hitam standar, perangkat lunak mesin menggabungkan garis-garis tersebut ke dalam lapisan karya seni. Saya pernah melihat sebuah printer besar mencetak seluruh rangkaian papan yang tercetak indah dengan batas hitam yang terlihat tetapi tanpa potongan fisik sama sekali, menciptakan hambatan logistik yang besar. Untuk memperbaikinya, saya mewajibkan protokol pemetaan warna yang ketat di mana jalur potong diberi 100% Magenta³dan lipatan diberi 100% Cyan. Penyesuaian mikro ini mencegah kegagalan mesin total, menghemat waktu klien, dan memastikan bagian-bagian papan fisik terpisah dengan sobekan yang bersih dan memuaskan.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggunakan warna hitam CMYK untuk garis potong | Menetapkan warna spot absolut4 | Mencegah kegagalan pemotongan mesin 100% |
| Menggabungkan karya seni dan struktur | Mengisolasi jalur pemotongan di CAD5 | Menghemat waktu berjam-jam yang terbuang karena proses pra-cetak |
| Mengabaikan ketebalan mata pisau | Menambahkan toleransi mikro untuk pemotongan6 | Memastikan tab terkunci dengan lancar |
Saya menolak untuk menebak apa yang ingin dipotong oleh seorang desainer. Dengan menetapkan warna-warna dasar mekanis sebelum papan tersebut sampai ke meja potong, saya menjamin tata letak struktural Anda akan diterjemahkan dengan sempurna ke dalam realitas fisik.
🛠️ Meja Harvey: Tidak yakin apakah lapisan karya seni Anda benar-benar berkomunikasi dengan mata pisau pemotong? 👉 Dapatkan Audit Dieline Gratis ↗ — Akses langsung ke meja saya. Tidak ada spam penjualan otomatis, saya janji.
Apakah pemotongan dengan mesin die-cut lebih mahal?
Kustomisasi biasanya dikenakan biaya tambahan, dan kemasan struktural pun tidak berbeda. Namun, memahami secara pasti apa yang Anda bayar akan mengubah cara Anda mengukur pengembalian investasi yang sebenarnya.
Ya. Kemasan potong cetak memang memiliki biaya awal yang lebih tinggi karena rekayasa struktural khusus dan biaya perkakas fisik. Namun, investasi awal ini secara drastis mengurangi tenaga kerja di tahap selanjutnya dengan menghilangkan selotip kemasan yang berantakan dan mempercepat kecepatan perakitan manual, sehingga seringkali lebih hemat biaya untuk peluncuran ritel dalam volume tinggi.
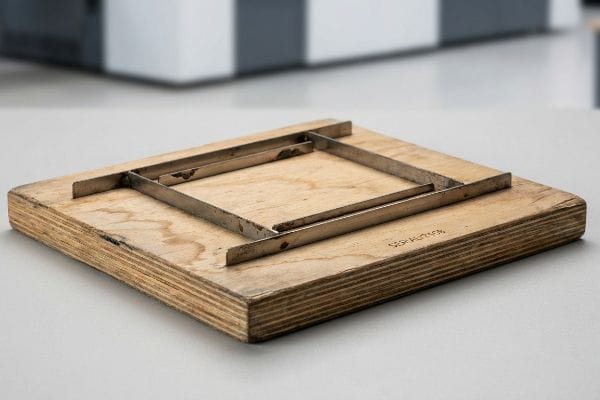
Bahaya finansial yang sebenarnya bukanlah biaya pembuatan perkakas di muka; melainkan apa yang terjadi pada perkakas tersebut setelah proses produksi pertama Anda selesai.
Biaya Tersembunyi dari Papan Perkakas yang Rusak
Tim pengadaan umumnya menerima biaya pengaturan awal untuk cetakan struktural, dengan asumsi bahwa pembelian sekali ini menjamin aset permanen yang tidak dapat dihancurkan. Mereka merencanakan anggaran mereka dengan asumsi bahwa alat yang persis sama ini akan digunakan kembali dengan sempurna selama bertahun-tahun untuk pesanan musiman.
Asumsi ini mengabaikan realitas material dari cetakan baja standar7, yang terdiri dari bilah logam yang tertanam dalam alas kayu lapis mentah. Di fasilitas saya, saya secara rutin melihat bagaimana kayu berpori menyerap kelembapan pabrik selama beberapa bulan, secara fisik melengkungkan alas dan menyebabkan karat pada bilah8.Jika saya mencoba menggunakan kembali papan yang rusak tersebut untuk pesanan ulang Anda, bilah yang tidak sejajar akan merobek lembaran atas yang dicetak alih-alih memotongnya dengan rapi, menghasilkan debu bergelombang yang merusak lapisan tinta dan menciptakan gesekan besar selama perakitan. Untuk melindungi nilai merek Anda, saya menerapkan protokol ketat yang membakar cetakan baru dengan laser untuk setiap proses produksi. Ini sepenuhnya menghilangkan tepi bergerigi dan masalah perakitan, yang pada akhirnya menyelamatkan Anda dari kerugian besar akibat kerusakan integritas struktural.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Menggunakan kembali cetakan kayu lama yang melengkung | Membakar cetakan baru untuk setiap putaran | Menjamin mata pisau yang sangat tajam9 |
| Menyimpan cetakan di zona lembap | Panggung dengan pengaturan suhu terkontrol | Mencegah karat pada mata pisau logam10 |
| Mengejar biaya alat termurah | Berinvestasi pada baja bermutu tinggi11 | Mencegah sobeknya tab pengunci |
Saya tidak pernah mempertaruhkan peluncuran produk ritel skala besar pada sepotong kayu murah yang mudah melengkung karena kelembapan. Menggunakan alat baru untuk setiap batch adalah satu-satunya cara saya dapat menjamin konsistensi struktural yang mutlak.
🛠️ Meja Harvey: Apakah pesanan musiman Anda tiba-tiba mengalami masalah seperti label yang robek dan perakitan yang berantakan? 👉 Minta Tinjauan Peralatan ↗ — Unduh dengan aman. Kotak masuk saya terbuka jika Anda memiliki pertanyaan nanti.
Mengapa Disebut Die Cut?
Terminologi ini berasal dari awal era manufaktur massal, tetapi fisika proses tersebut tetap sama persis hingga saat ini di seluruh lini pengemasan berkecepatan tinggi.
Disebut die cut karena prosesnya menggunakan alat fisik yang dikenal sebagai "die" untuk mencetak bentuk. Mirip dengan pemotong kue yang kuat, pisau logam khusus ini ditekan langsung ke substrat karton dengan kekuatan yang sangat besar untuk memotong bentuk struktural yang tepat.
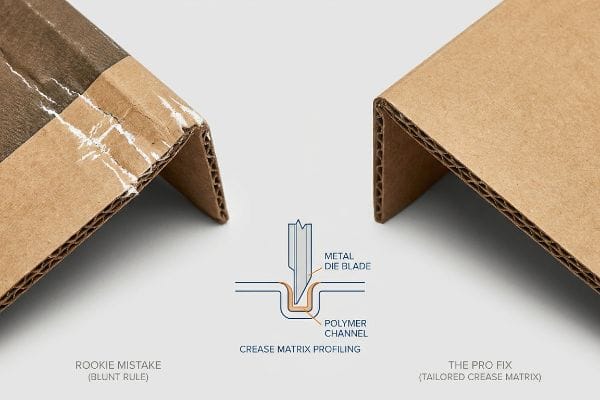
Meskipun memotong bentuk luarnya relatif mudah, mengendalikan bagaimana kertas menekuk di bagian dalamnya adalah tantangan teknik yang sama sekali berbeda.
Fisika Pemprofilan Matriks Lipatan
Para desainer biasanya berasumsi bahwa menempatkan garis lipatan sederhana pada templat digital mereka secara otomatis menghasilkan lipatan 90 derajat yang sempurna. Mereka memperlakukan bahan bergelombang tebal seperti kertas printer biasa, mengharapkan bahan tersebut akan mudah dilipat tanpa hambatan mekanis apa pun.
Saya menyaksikan teori ini runtuh ketika mesin pres industri besar mendorong penggaris lipatan baja tumpul ke papan kraft murni 32ECT yang tebal. Benturan tumpul memaksa alur internal melengkung dengan keras, menciptakan suara patahan yang keras saat serat kertas luar meregang melebihi batasnya dan meretakkan grafik laminasi. Untuk mencegah retakan putih yang jelek ini pada garis lipatan, saya memetakan saluran matriks polimer khusus di bawah pelat pemotong untuk bertindak sebagai landasan. Ini secara tepat mengontrol bagaimana serat meregang selama penekanan, sepenuhnya menghilangkan retakan litografi dengan menerapkan toleransi mikro 0,04 inci (1 mm) yang ketat pada tekukan12.Penyesuaian mikro ini mencegah cacat visual dan mempercepat jalur pengemasan bersama sekitar 20 persen13 karena petugas tidak lagi harus berurusan dengan lipatan yang kaku dan tidak terputus.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Mengandalkan aturan yang kasar | Menggunakan matriks lipatan yang disesuaikan14 | Menghilangkan retakan grafis yang buruk |
| Mengabaikan arah serat kertas | Menyelaraskan lipatan dengan alur15 | Memastikan lipatan berbentuk persegi sempurna |
| Memaksa papan tebal untuk ditekuk | Menghancurkan garis skor terlebih dahulu16 | Mempercepat perakitan manual |
Saya menolak membiarkan tekanan mesin yang kasar merusak grafis premium Anda. Dengan merekayasa tegangan yang tepat pada setiap lipatan, saya memastikan kemasan Anda terlihat sempurna dari pabrik hingga ke kasir.
🛠️ Meja Harvey: Apakah kotak pajangan Anda saat ini menunjukkan retakan putih yang jelek di sepanjang lipatan utama? 👉 Klaim Uji Kekuatan Struktural Anda ↗ — Tanpa formulir yang memicu panggilan penjualan tanpa henti. Hanya nilai murni.
Apa Saja Berbagai Jenis Kotak Potong Mati (Die Cut Box)?
Mulai dari amplop sederhana hingga baki rak modular yang kompleks, kemungkinan bentuk geometrisnya tidak terbatas ketika Anda beralih dari karton pengiriman persegi panjang standar.
Berbagai jenis kotak potong cetak meliputi kotak pengiriman, karton lipat, baki rak siap pajang, dan wadah setengah berlubang. Berbagai format struktural ini menggunakan tab pengunci yang presisi, jendela khusus, dan bibir penahan bersudut untuk mengamankan barang dagangan dengan sempurna sekaligus memaksimalkan visibilitas merek di rak ritel yang ramai.
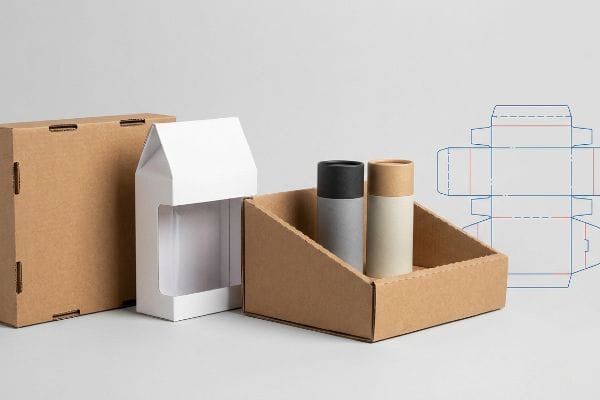
Namun, mengetahui teori saja tidak cukup ketika mesin mulai beroperasi dan beban yang sangat besar ditumpuk di atas bentuk-bentuk khusus.
Mengapa Modifikasi HSC Standar Gagal di Lantai Pabrik?
Tim pengadaan sering kali mencoba membuat wadah ritel terbuka instan hanya dengan memotong bagian atas dari RSC17 (Regular Slotted Container) standar. Mereka berasumsi bahwa penghematan biaya bahan baku pada modifikasi HSC (Half Slotted Container) ini akan menghasilkan baki pajangan yang berfungsi sempurna dan hemat biaya.
Di fasilitas saya, saya secara rutin melihat jalan pintas ini mengakibatkan kegagalan struktural yang parah selama pengujian beban pra-produksi. Ketika Anda menghilangkan penutup atas yang kontinu, Anda sepenuhnya menghilangkan penutup atas 360 derajat, menghancurkan kemampuan kotak untuk mendistribusikan tekanan beban atas dinamis di seluruh dinding vertikalnya. Saya menguji ini menggunakan Uji Hancur Tepi TAPPI T81118, dan sudut-sudut yang tidak ditopang dari HSC dinding tunggal standar akan terlihat melengkung ke luar dan menekuk hanya dengan beban palet 187,5 lbs (85 kg)19.Untuk memperbaikinya, saya secara matematis menyelaraskan kembali serat flute agar benar-benar vertikal dan meningkatkan inti menjadi profil dinding ganda khusus untuk menggantikan tegangan atas yang hilang. Dengan menerapkan penyesuaian material ini, saya sepenuhnya mengembalikan kekuatan tekan, mencegah penghancuran lapisan bawah yang dahsyat yang jika tidak akan memicu pengembalian dana besar-besaran dari pengecer dan pengemasan ulang manual yang mahal.
| Kesalahan Umum Pemula | Perbaikan Profesional | Manfaat bagi Pelanggan Ritel |
|---|---|---|
| Memotong lipatan pada kotak standar | Rekayasa ulang beban vertikal | Mencegah hancurnya lapisan bawah20 |
| Mengabaikan hilangnya ketegangan kelopak mata atas | Peningkatan ke inti berdinding ganda21 | Bertahan terhadap penumpukan palet yang berat |
| Menggunakan serat alur horizontal | Memaksa seruling vertikal sepenuhnya | Memaksimalkan kekuatan tekan tepi22 |
Saya tidak bisa membiarkan Anda mengirim barang dagangan berat dalam kotak yang strukturnya lemah. Meningkatkan profil karton saat Anda melepas tutupnya adalah satu-satunya cara saya dapat menjamin produk Anda selamat dalam rantai pasokan.
🛠️ Meja Harvey: Apakah baki ritel terbuka Anda roboh ketika gudang menumpuk palet Anda dua kali lipat? 👉 Kirimkan File Dieline Anda ↗ — Saya akan menguji perhitungannya sebelum Anda membuang anggaran untuk produksi massal.
Kesimpulan
Anda bisa memilih vendor yang lebih murah untuk kemasan Anda, tetapi ketika kotak terbuka tanpa penyangga ambruk karena tumpukan berat di gudang, hal itu menciptakan gesekan logistik besar yang memicu penolakan langsung dari pengecer. Ini adalah lembar spesifikasi persis yang digunakan oleh 10 klien ritel teratas saya untuk menjamin nol penolakan cetak. Berhentilah menebak toleransi beban vertikal dan izinkan saya secara pribadi mengevaluasi arsitektur Anda melalui Audit Pra-Penerbangan Dieline Gratis saya ↗ untuk menemukan cacat struktural fatal sebelum Anda menjalankan produksi massal.
"Apa Perbedaan Antara Warna Spot (PMS) vs. …", https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Dokumentasi teknis yang menjelaskan standar industri penggunaan warna spot khusus untuk garis potong (die lines) daripada CMYK untuk memastikan keterbacaan mesin. Peran bukti: spesifikasi teknis; jenis sumber: panduan desain profesional. Mendukung: perbedaan antara karya seni visual dan instruksi mekanis. Catatan ruang lingkup: berlaku untuk pencetakan komersial dan pemotongan die. ↩
"10 Masalah dan Solusi Laser Teratas – YouTube", https://www.youtube.com/watch?v=k_fnsQYJYm0. Dokumentasi teknis yang menjelaskan bagaimana perangkat lunak CAM menginterpretasikan warna spot untuk membedakan antara karya seni cetak dan jalur pemotongan. Peran bukti: spesifikasi teknis; jenis sumber: manual manufaktur. Mendukung: perlunya warna spot untuk pemicu mesin. Catatan ruang lingkup: khusus untuk alur kerja pemotongan die berbasis vektor. ↩
"Apa Tujuan dari Kemasan Display Die Cut?", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Pedoman industri untuk pengkodean warna garis potong untuk membedakan antara garis potong, lipatan, dan garis bleed. Peran bukti: standar industri; jenis sumber: panduan produksi pra-cetak. Pendukung: penggunaan Magenta untuk garis potong. Catatan ruang lingkup: konvensi umum tetapi dapat disesuaikan per vendor. ↩
"Pedoman Grafis", https://www.delinebox.com/graphic-guidelines/. Penjelasan teknis tentang bagaimana perangkat lunak RIP membedakan warna spot dari warna proses untuk memicu alat pemotong, bukan tinta cetak. Peran bukti: validasi teknis; jenis sumber: manual industri percetakan. Mendukung: perlunya warna spot untuk akurasi pemotongan mesin. Catatan ruang lingkup: secara khusus berlaku untuk pemotongan die digital dan offset. ↩
"Menjelajahi Pra-cetak Kemasan: Panduan Sederhana – Alpha BPO", https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simplified-guide/. Alur kerja standar industri untuk memisahkan garis potong struktural dari karya seni grafis untuk mencegah kesalahan produksi dan menyederhanakan pra-cetak. Peran bukti: validasi proses; jenis sumber: dokumentasi perangkat lunak CAD/CAM. Mendukung: efisiensi isolasi jalur untuk mengurangi penundaan pra-cetak. Catatan ruang lingkup: berfokus pada alur kerja perkakas CAD industri. ↩
"Menyeimbangkan Toleransi Pemotongan Cetakan dengan Biaya Pemotongan Cetakan", https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Panduan profesional tentang mengkompensasi lebar mata pisau pemotong (kerf) untuk memastikan bahwa tab yang dilipat terkunci dengan aman. Peran bukti: spesifikasi teknis; jenis sumber: panduan teknik pengemasan. Mendukung: dampak ketebalan mata pisau pada kesesuaian struktural. Catatan ruang lingkup: berlaku untuk perkakas pemotongan cetakan fisik. ↩
"LCB vs CB Steel Rule untuk Pemotongan Cetakan – Yitai Precision Machinery", https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Konfirmasi teknis material yang digunakan dalam konstruksi cetakan baja, khususnya kombinasi bilah logam dan alas kayu. Peran bukti: spesifikasi teknis; jenis sumber: manual manufaktur. Pendukung: komposisi fisik alat. Catatan ruang lingkup: Berlaku untuk cetakan baja tradisional, bukan alternatif magnetik atau digital. ↩
"Bagaimana Kelembapan Mempengaruhi Logam, Kayu, Plastik, Karton", https://dehum.com/how-humidity-affects-different-materials/. Bukti ilmu material mengenai sifat higroskopis alas kayu lapis dan kerentanan mata pisau baja karbon terhadap oksidasi di lingkungan pabrik yang lembap. Peran bukti: mekanisme penyebab; jenis sumber: panduan perawatan perkakas. Mendukung: penyebab degradasi perkakas. Catatan ruang lingkup: Dampak lingkungan bervariasi berdasarkan pengendalian iklim fasilitas. ↩
"4 JENIS LENGKUNGAN KAYU (Asal dan Caranya …), https://www.youtube.com/watch?v=NEHowi-_hvw. Analisis tentang bagaimana degradasi papan perkakas berbahan dasar kayu menyebabkan deformasi tepi dan manfaat cetakan baru untuk pemotongan presisi. Peran bukti: validasi proses; jenis sumber: manual percetakan industri. Pendukung: klaim bahwa cetakan baru memastikan kualitas pemotongan. Catatan ruang lingkup: mengacu pada pemotongan cetakan berbahan dasar kayu tradisional. ↩
“PENGARUH SUHU DAN KELEMBABAN TERHADAP …”, https://www.osti.gov/etdeweb/servlets/purl/20468663. Penjelasan teknis tentang bagaimana lingkungan yang terkontrol iklim mengurangi oksidasi dan korosi pada bilah cetakan baja karbon. Peran bukti: verifikasi faktual; jenis sumber: panduan ilmu material. Mendukung: perlunya penataan yang terkontrol iklim untuk umur panjang alat. Catatan ruang lingkup: berlaku khusus untuk baja perkakas non-stainless. ↩
"Grade Baja Perkakas: Panduan Komprehensif – Ryerson", https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide. Perbandingan paduan baja dalam perkakas pemotong cetakan dan bagaimana kekerasan serta ketahanan aus mencegah robekan material dalam kemasan struktural. Peran bukti: spesifikasi teknis; jenis sumber: buku pegangan manufaktur perkakas. Mendukung: korelasi antara kualitas baja dan integritas tab pengunci. Catatan ruang lingkup: berfokus pada cetakan struktural kelas industri. ↩
"GURMEET SINGH – Proses Pemotongan Die dalam Pengemasan", https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Validasi teknis pengukuran toleransi spesifik yang diperlukan untuk mencegah keretakan serat pada substrat karton bergelombang. Peran bukti: spesifikasi teknis; jenis sumber: manual teknik. Mendukung: efektivitas profil matriks yang tepat dalam menghilangkan keretakan litografi. Catatan ruang lingkup: toleransi dapat bervariasi berdasarkan peringkat ECT material. ↩
“Pengaruh Garis Lipatan Analog dan Digital pada Mekanika…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Data empiris atau tolok ukur industri yang mengkorelasikan pengurangan kekakuan lipatan dengan peningkatan kecepatan perakitan dalam pengemasan. Peran bukti: metrik kinerja; jenis sumber: studi kasus industri. Mendukung: peningkatan efisiensi operasional dari matriks lipatan profesional. Catatan ruang lingkup: persentase adalah perkiraan berdasarkan kondisi lini tertentu. ↩
"Pemotongan dan pelipatan karton Anda – Holmen Iggesund", https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Sumber otoritatif menjelaskan bagaimana matriks lipatan berprofil presisi mengelola kompresi material untuk mencegah retak permukaan. Peran bukti: validasi teknis; jenis sumber: manual teknik. Mendukung: efektivitas matriks yang disesuaikan. Catatan ruang lingkup: khusus untuk material dengan GSM tinggi. ↩
"Pemotongan Die untuk Kotak Kertas Kustom", https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php. Panduan teknis tentang kemasan bergelombang merinci bagaimana menyelaraskan lipatan dengan arah alur mencegah distorsi dan memastikan tegak lurus. Peran bukti: prinsip mekanis; jenis sumber: standar industri pengemasan. Pendukung: integritas struktural lipatan. Catatan ruang lingkup: berlaku untuk karton bergelombang. ↩
"Apa itu Pemotongan Die dalam Kemasan? Panduan untuk Kotak yang Dipotong Die – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Standar manufaktur untuk karton tebal menjelaskan manfaat pra-penghancuran untuk mengurangi hambatan selama pelipatan. Peran bukti: optimasi proses; jenis sumber: panduan produksi. Dukungan: kecepatan perakitan. Catatan ruang lingkup: fokus pada perakitan manual substrat tebal. ↩
"Gaya Kotak Dasar", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Standar teknik pengemasan mendefinisikan perbedaan struktural antara Wadah Berlubang Reguler (RSC) dan Wadah Berlubang Setengah (HSC), yang menegaskan penghapusan penutup atas sebagai perbedaan geometris utama. Peran bukti: spesifikasi teknis; jenis sumber: standar industri. Mendukung: deskripsi modifikasi RSC ke HSC. Catatan ruang lingkup: khusus untuk standar karton bergelombang. ↩
“Kekuatan tekan tepi karton bergelombang…”, https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/. Verifikasi penerapan standar TAPPI T811 untuk mengukur kekuatan tekan karton bergelombang. Peran bukti: verifikasi metodologi; jenis sumber: standar teknis. Mendukung: prosedur pengujian spesifik yang digunakan untuk mengidentifikasi kegagalan struktural. Catatan ruang lingkup: berfokus pada protokol pengujian. ↩
"Berapa Berat yang Dapat Ditahan oleh Kotak Karton Bergelombang?", https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Data empiris atau tolok ukur teknik yang mengkonfirmasi kapasitas daya dukung beban dan titik kegagalan wadah setengah berlubang dinding tunggal standar. Peran bukti: verifikasi faktual; jenis sumber: manual teknik atau studi teknis. Mendukung: klaim bahwa berat tertentu memicu tekuk. Catatan ruang lingkup: hasil dapat bervariasi tergantung pada jenis material. ↩
“Menyelidiki Pengaruh Perforasi pada Kapasitas Menahan Beban …”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analisis tentang bagaimana menjaga integritas struktural penutup atau merekayasa ulang jalur beban vertikal mencegah runtuhnya kotak paling bawah dalam tumpukan. Peran bukti: analisis struktural; jenis sumber: whitepaper logistik. Mendukung: hubungan antara rekayasa beban vertikal dan pencegahan kegagalan lapisan bawah. Catatan ruang lingkup: berlaku untuk geometri karton pengiriman standar. ↩
"Opsi Kekuatan Karton Bergelombang Berlapis: Dinding Tunggal vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Perbandingan kekuatan tekan dan kapasitas menahan beban antara karton bergelombang dinding tunggal dan dinding ganda dalam lingkungan palet. Peran bukti: verifikasi kinerja; jenis sumber: standar kemasan industri. Mendukung: penggunaan inti dinding ganda untuk menahan penumpukan berat. Catatan ruang lingkup: hasil dapat bervariasi berdasarkan kombinasi alur tertentu. ↩
"Konfigurasi Uji Tekan Tepi Baru yang Ditingkatkan dengan Bidang Penuh …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Penjelasan teknis tentang bagaimana penyelarasan alur vertikal mengoptimalkan nilai Uji Tekan Tepi (ECT) untuk menahan beban vertikal. Peran bukti: validasi teknis; jenis sumber: buku pegangan teknik pengemasan. Mendukung: klaim bahwa alur vertikal memaksimalkan kekuatan struktural. Catatan ruang lingkup: secara khusus berlaku untuk bahan karton bergelombang. ↩