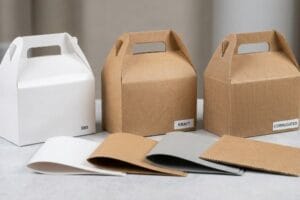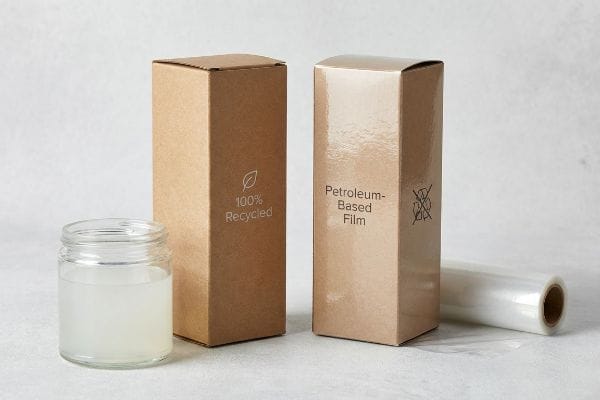
Vous pourriez penser que le lancement de votre gamme de soins botaniques pour la peau est parfaitement durable, mais une seule finition chimique inappropriée peut envoyer toute votre campagne de vente au détail en carton ondulé directement à la décharge.
Cela dépend. Les emballages de lotion personnalisés ne sont écologiques que si leur structure et leur composition chimique sont parfaitement compatibles avec les filières de recyclage du papier municipal. L'utilisation de supports en carton ondulé 100 % recyclés et de revêtements aqueux liquides garantit une conformité totale aux normes de collecte sélective, tandis que l'intégration de films à base de pétrole rend l'emballage non recyclable et toxique.
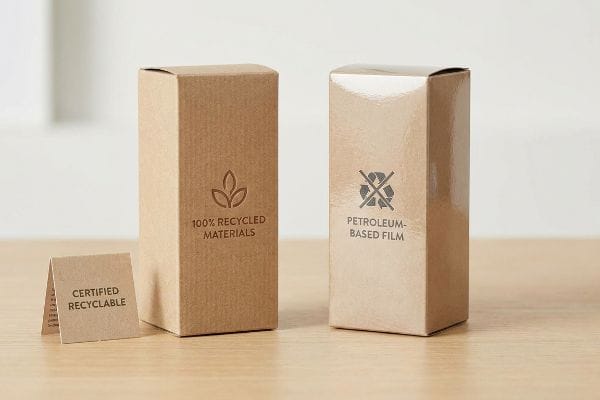
Laissons de côté les arguments marketing de greenwashing et examinons la chimie physique brutale nécessaire pour satisfaire aux exigences environnementales strictes des grandes surfaces sans sacrifier la capacité de chargement.
Quel est l'emballage de soins de la peau le plus écologique ?
Le secteur de l'emballage cosmétique recourt fréquemment à des expressions à la mode teintées d'écoblanchiment, masquant ainsi les difficultés logistiques engendrées lorsque les conceptions environnementales théoriques se heurtent aux installations de tri automatisées à grande vitesse.
Les emballages de soins de la peau les plus écologiques utilisent une architecture monomatériau rigoureuse, conçue pour un recyclage en flux unique. En remplaçant les laminations en bioplastique par des revêtements aqueux liquides haute performance, les fabricants garantissent que les barrières protectrices se dissolvent parfaitement dans les cuves des papeteries standard, sans laisser de résidus toxiques, tout en respectant les normes environnementales des grandes entreprises à l'échelle mondiale.
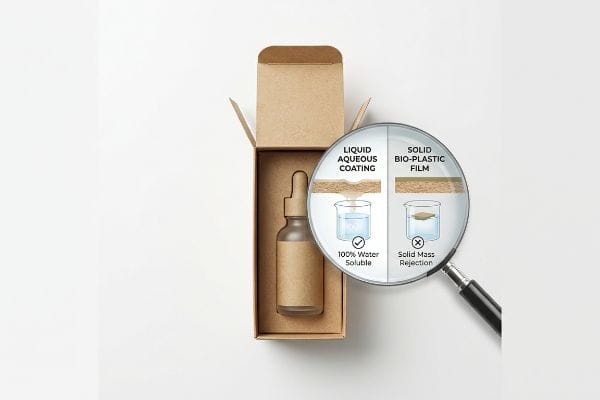
Il nous faut faire abstraction du jargon marketing esthétique et analyser précisément les mécanismes chimiques et physiques qui déterminent si votre boîte se dégrade réellement ou si elle ne fait qu'obstruer une usine de recyclage municipale.
Physique chimique de la dissolution des substrats aqueux
Au niveau moléculaire, la véritable durabilité du merchandising secondaire des produits de soins de la peau repose sur la tension superficielle du liquide lors de la phase de repulpage¹ . Plutôt que de laminer une feuille solide de polymère à base de maïs sur le carton brut, nous utilisons une matrice polymère liquide appelée finition aqueuse. Ce composé à base d'eau durcit pour former une pellicule protectrice qui repousse l'humidité du point de vente, tout en se comportant de manière identique à la cellulose de papier standard² lorsqu'il est agité dans une cuve de recyclage industrielle.
J'explique souvent aux chefs de produit que les barrières d'emballage doivent se comporter comme du sucre dans l'eau chaude, et non comme un film plastique flottant à la surface. Lorsqu'un biofilm solide est introduit dans le flux de recyclage municipal standard, les machines de tri ne peuvent le distinguer des plastiques d'origine pétrolière³desurface exclusivement avec des revêtements hydrosolubles, l'intégrité structurelle du présentoir est préservée même en cas de forte sollicitation, tandis que son élimination en fin de vie se fait sans le moindre problème pour le consommateur et le détaillant.
| Métrique de repulpage | Film bioplastique solide | Revêtement aqueux liquide |
|---|---|---|
| Dissolution de la cuve | Rejet de masse solide | 100% soluble dans l'eau4 |
| Flux de recyclage | Nécessite un compostage spécialisé5 | OCC standard en bordure de trottoir6 |
| Conformité des détaillants | Risque élevé de rejet ESG | Approbation d'audit sans friction |
Je conçois des emballages capables de résister aux aléas des points de vente et de se recycler sans problème. Si la barrière chimique ne se dissout pas dans les cuves de traitement des eaux usées municipales, le matériau représente un risque environnemental, et non une solution durable.
🛠️ Le bureau d'Harvey : Vos emballages cosmétiques brillants contribuent-ils secrètement à une augmentation massive des déchets mis en décharge au niveau municipal ? 👉 Obtenez un audit gratuit de la chimie des surfaces ↗ — J'examine personnellement chaque dossier structurel sous 24 heures.
Quel type d'emballage est le plus respectueux de l'environnement ?
Les marques qui s'efforcent désespérément d'obtenir une image environnementale optimale exigent souvent des spécifications de carton qui paraissent incroyables dans les rapports d'entreprise, mais qui n'ont aucune intégrité mécanique.
La plupart des emballages écologiques utilisent un substrat hybride mélangeant du carton recyclé et du kraft vierge. Le recours exclusif à des fibres de cellulose surrecyclées entraîne un affaissement structurel important sous le poids des produits vendus en magasin, tandis que l'injection de longues fibres vierges restaure instantanément la résistance à la compression sans enfreindre les quotas d'approvisionnement durable des entreprises.
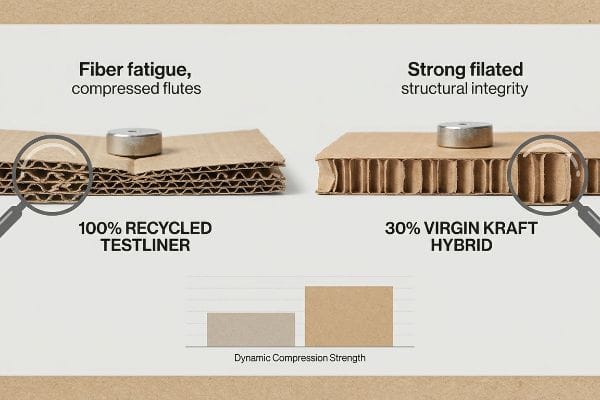
Vous ne pouvez pas compenser l'empreinte carbone de votre entreprise si vos cartons secondaires, structurellement épuisés, se déforment pendant le transport maritime et détruisent la marchandise principale qu'ils contiennent.
La réalité de l'épuisement des microfibres 32ECT
Lors de mes audits des cahiers des charges clients pour les campagnes cosmétiques durables, je constate fréquemment que les équipes d'approvisionnement exigent du papier testliner 100 % recyclé afin de satisfaire aux exigences ESG (Environnementales, Sociales et de Gouvernance) internes. Elles partent du principe que le carton fortement recyclé possède une résistance aux chocs cinétiques identique à celle du papier vierge. Dans mon laboratoire d'essais, j'ai démontré que cet optimisme théorique ignore totalement la réalité mécanique microscopique du processus de repulpage, où les fibres de papier se raccourcissent et s'épuisent structurellement après cinq à sept cycles de recyclage<sup>7</sup>.
Il ne s'agit pas que de théorie : je le constate en test, lorsqu'un présentoir de caisse, pourtant censé être écologique, se déforme sous l'effet d'un test de compression des bords T811 de la norme TAPPI (Technical Association of the Pulp and Paper Industry) . Les cannelures de 2,79 mm (0,11 pouce) manquent de rigidité interne pour supporter une charge statique de 85 kg (187,5 lb), ce qui provoque le cisaillement et l'effondrement des parois extérieures. Fort de vingt ans d'expérience, j'ai appris à remédier à ce problème en imposant l' injection de 30 % de matériau kraft vierge directement dans les arceaux porteurs. L'ajout de ces longues fibres de papier fraîches restaure instantanément la résistance à la compression dynamique. En imposant cette tolérance ciblée pour les matériaux hybrides, je garantis l'intégrité structurelle du présentoir lors du transport en conteneurs à double empilement, évitant ainsi tout remboursement par les détaillants et maintenant l'empreinte carbone globale conforme aux critères de développement durable de Walmart .
| Métrique de charge | Testliner 100 % recyclé | 30 % Kraft hybride vierge |
|---|---|---|
| Longueur des fibres | épuisement microscopique10 | longues arches structurelles |
| Compression dynamique | Cisaillement catastrophique de la flûte11 | Charge statique de poids élevé |
| Logistique des conteneurs | Effondrement des transports en commun de base | Double empilage sécurisé12 |
Je refuse que les impératifs de développement durable compromettent la capacité de charge dynamique. Solliciter des fibres structurellement épuisées au-delà de leurs limites physiques garantit un effondrement catastrophique du fret, générant ainsi bien plus de déchets environnementaux que si le substrat avait été correctement conçu dès le départ.
🛠️ Le bureau d'Harvey : Votre présentoir de comptoir 100 % recyclé plie-t-il sous le poids de vos flacons de lotion en verre ? 👉 Demandez votre test de compression de support gratuit ↗ — Confidentialité garantie. Vos prototypes non commercialisés sont en sécurité.
Quelles sont quelques marques d'emballages écologiques ?
Présenter des lotions biologiques à travers des vitrines transparentes découpées à l'emporte-pièce incite souvent les marques à utiliser des plastiques toxiques, ruinant ainsi le message écologique qu'elles tentent de véhiculer.
Les marques d'emballages écologiques innovent en matière de transparence en remplaçant les fenêtres transparentes à base de pétrole par des films dynamiques en cellulose ou en PLA. Grâce à l'intégration de ces polymères végétaux spécifiques à des adhésifs hautement élastiques, les principaux fabricants durables garantissent une visibilité optimale des produits cosmétiques tout en assurant la repulpabilité complète de l'emballage en carton.
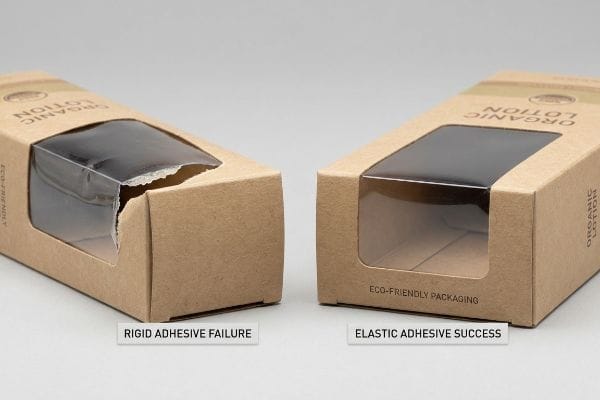
Le remplacement des plastiques standards par des films durables résout le problème de la conformité environnementale, mais introduit instantanément un conflit physique très instable connu sous le nom de tension thermique du substrat.
La vulnérabilité à la déformation thermique des produits transparents
Les marques de soins haut de gamme demandent systématiquement des emballages en carton kraft brut avec fenêtre transparente pour mettre en valeur leur esthétique naturelle, partant du principe que des adhésifs rigides classiques suffiront à assurer la solidité de la structure. Elles ignorent totalement le conflit de tension superficielle important qui se crée lorsque la vitre en plastique rigide et le papier kraft poreux se dilatent et se contractentdes rythmes totalement différents lors des variations climatiques. Soumis à l'humidité incontrôlée d'une chaîne d'approvisionnement mondiale, ce décalage physique détériore rapidement la structure.
Ce n'est pas qu'une simple théorie : j'en ai fait l'amère expérience l'an dernier lorsque j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser une simulation en chambre climatique sur un nouvel emballage de lotion bio. Nous avions utilisé une colle rigide standard sur une fenêtre en PLA (acide polylactique) compostable, en supposant que le film écologique se comporterait parfaitement. Lorsque l'humidité de la chambre a atteint 88 %, le papier poreux a absorbé l'humidité et a gonflé de 1,01 mm (0,04 pouce) , tandis que le PLA restait parfaitement immobile. J'ai assisté, impuissant, à la rupture brutale du joint adhésif, arrachant la fenêtre du carton dans un craquement sonore et distinct. Nous avons immédiatement recalibré la rainureuse rotative et remplacé la boîte par un adhésif hautement élastique et résistant aux intempéries,qui s'étire dynamiquement avec la dilatation des fibres de papier. Ce changement de flexibilité a complètement éliminé le risque de rupture, évitant ainsi au client un taux de rejet massif de 40 % en magasin et garantissant que son emballage haut de gamme résiste au transport maritime transpacifique sans le moindre défaut.
| Intégration Windows | Adhésif rigide traditionnel | Matrice climatique élastique |
|---|---|---|
| Expansion due à l'humidité | Tension structurelle violente16 | étirement dynamique des fibres |
| Durabilité du transport | Risque élevé de déboîtements | Délamination zéro fret17 |
| Réception du détaillant | Taux de rejet unitaire de 40 %18 | Numérisation à l'entrée sans friction |
Je consacre un temps et un argent considérables à la recherche et au développement pour que vous n'ayez pas à subir de pertes en magasin. Négliger les limites de dilatation des matériaux composites transforme une vitrine esthétiquement réussie en un véritable danger structurel.
🛠️ Le bureau d'Harvey : Vos fenêtres cosmétiques compostables haut de gamme se décollent-elles à cause de colles trop rigides lors du transport maritime en milieu humide ? 👉 Demandez un audit d'élasticité gratuit ↗ — Pas d'intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quelles sont les meilleures entreprises en matière d'emballages écologiques ?
Choisir un partenaire de fabrication uniquement sur la base de sa brochure marketing écologique conduit fréquemment à des défaillances chimiques catastrophiques sur la chaîne d'impression à grande vitesse.
Les entreprises les plus performantes en matière d'emballages écologiques utilisent des matrices chimiques uniformes tout au long de leur chaîne d'impression. Les fabricants leaders préviennent le décollement catastrophique de l'encre en adaptant mathématiquement l'énergie de surface spécifique des encres épaisses à base de soja à celle de vernis aqueux compatibles, garantissant ainsi une image de marque éclatante pour les produits cosmétiques en magasin, sans compromettre les normes strictes de recyclage.
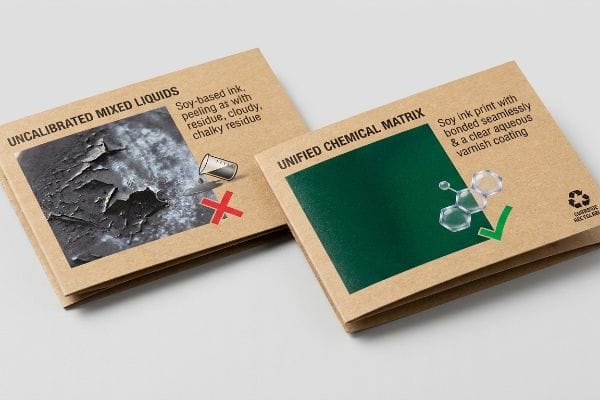
On ne peut pas simplement mélanger de force deux liquides durables différents et s'attendre à une liaison permanente ; la physico-chimie de l'usine détermine exactement ce qui survit.
Le risque de rejet de la tension superficielle chimique
Lors de l'audit des fichiers d'impression de nouveaux clients, je constate fréquemment que les équipes d'approvisionnement associent systématiquement des encres de soja denses à base d'huile à des vernis écologiques à base d'eau, dans le seul but de répondre simultanément à deux critères environnementaux différents. Elles partent du principe que ces deux couches écologiques sécheront et adhéreront parfaitement l'une à l'autre sur la chaîne de production. Elles ignorent totalement le principe physique fondamental de la tension superficielle : l'application d'une couche de finition à base d'eau directement sur un support d'encre à l'huile non polymérisé entraîne inévitablement un rejet moléculaire important<sup>19</sup> avant même que les palettes ne quittent l'usine.
Il ne s'agit pas que de théorie : je constate ce phénomène en production lorsqu'un tirage non calibré arrive sur la plieuse-colleuse à grande vitesse. La couche de finition à base d'eau perle sur l'encre de soja huileuse<sup>20</sup>, créant un microfilm fragile qui s'écaille agressivement, laissant un résidu crayeux et poussiéreux, dès que les courroies de la machine entrent en contact avec le panneau 32ECT (Edge Crush Test)<sup>21</sup>. J'ai effectué des mesures au micromètre (niveau dyne) et prouvé que nous n'avions pas besoin d'abandonner notre initiative écoresponsable ; il suffisait de synchroniser mathématiquement le taux d'oxydation. Une fois que l'équipe des achats m'a autorisé à ajuster la séquence de séchage et à imposer un test d'adhérence du ruban adhésif avant production, la matrice chimique unifiée a fait l'essentiel du travail. En établissant cette liaison moléculaire, j'ai éliminé le taux de rebut de 14,5 % en usine, neutralisant ainsi complètement le risque que des boîtes cosmétiques poussiéreuses et décollées nuisent à l'image haut de gamme de la marque en rayon.
| Métrique de finition | Liquides mélangés non calibrés | Matrice chimique unifiée |
|---|---|---|
| Énergie de surface | Barrière de rejet moléculaire22 | Liaison au niveau de dyne adapté23 |
| Réponse au frottement | Résidus de pelage crayeux | Transport de machines sans interruption |
| Déchets de production | 14,5 % de déchets de matériaux24 | Rendement optimisé de l'usine |
Je m'appuie sur une chimie de surface précise pour concilier image de marque haut de gamme et durabilité sans compromis. Tenter d'assembler à l'aveuglette des matériaux écologiques incompatibles ne peut qu'entraîner un décollement des graphismes et un gaspillage considérable de stocks.
🛠️ Le bureau de Harvey : Vos impressions à l’encre de soja éclatantes s’écaillent-elles de vos présentoirs écoresponsables dès qu’un vendeur les touche ? 👉 Obtenez votre analyse Dyne-Level gratuite ↗ — J’examine personnellement chaque fichier structurel sous 24 h.
Conclusion
Concevoir des présentoirs de soins de la peau véritablement durables exige une maîtrise parfaite de la physique microscopique de l'usure des fibres, de la tension des adhésifs induite par le climat et de la précision des liaisons chimiques afin d'éviter tout effondrement structurel dans la chaîne d'approvisionnement. Le mois dernier seulement, mon audit structurel a permis à trois marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Avant de finaliser votre prochaine campagne de vente au détail écoresponsable, laissez-moi examiner personnellement vos fichiers de structure grâce à un audit gratuit de vos gabarits ↗ afin de garantir leur résistance aux aléas du transport et aux exigences strictes des critères de durabilité des détaillants.
« Relation entre la mouillabilité des fibres de pâte à papier et la résistance à la traction de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8799655/. Brève explication de l'influence de la tension superficielle sur le détachement des revêtements des fibres de cellulose lors du repulpage industriel. Type de preuve : mécanisme technique ; type de source : revue de science des matériaux. Appui : la physique régissant la durabilité des revêtements aqueux. Note de portée : concerne spécifiquement les matrices polymères aqueuses .
« Caractéristiques de surface et performance de repulpabilité de… », https://bioresources.cnr.ncsu.edu/resources/surface-characteristics-and-repulpability-performance-of-cellulose-fiber-based-packaging-materials-coated-with-aqueous-dispersions-of-wood-bark-derived-suberin/ . Données comparatives démontrant que les finitions aqueuses se décomposent à des vitesses et avec des résidus similaires à ceux de la cellulose brute dans les pulpeurs industriels. Rôle de la preuve : vérification de la performance ; type de source : norme de l’industrie du recyclage. Appuie : l’affirmation d’une dissolution complète dans les cuves de recyclage. Note sur la portée : limité aux installations de recyclage à l’échelle commerciale.
« Influences de l'acide polylactique bioplastique sur le tri par proche infrarouge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8488636/. Vérification technique de la capacité des systèmes de tri par proche infrarouge (NIR) dans les centres de tri des déchets à distinguer les biofilms des polymères traditionnels dérivés du pétrole. Type de preuve : vérification technique ; source : étude sur la gestion des déchets industriels. Appuie : l'affirmation selon laquelle les biofilms entraînent une contamination des lots et une réduction de la mise en décharge. Note sur la portée : limitée aux infrastructures de recyclage municipales standard .
« La vérité sur les revêtements aqueux et leur teneur en plastique – Verive », https://verive.eu/food-packaging-materials/aqueous-lining-plastic-free-truth/. Vérification technique du taux de dissolution des revêtements aqueux lors des procédés industriels de repulpage. Type de preuve : Vérification technique ; type de source : Étude de science des matériaux. Constat : Solubilité totale des revêtements aqueux. Note relative au champ d’application : S’applique à des revêtements polymères spécifiques à base d’eau .
« Matériaux à base de PLA/PHB entièrement biodégradables dans les deux conditions… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9572414/. Ce document explique pourquoi certains films bioplastiques ne se décomposent pas dans les filières de collecte des déchets classiques et nécessitent des installations de compostage industriel. Rôle de la preuve : Vérification des faits ; type de source : Rapport sur la gestion des déchets environnementaux. Appuie : Exigences d’élimination spécifiques pour les bioplastiques. Note sur la portée : Varie selon le type de polymère, comme le PLA .
« Les revêtements recyclables sont plus utilisés que la cire sur les boîtes en carton ondulé : rapport », https://www.wastedive.com/news/recyclable-coatings-used-more-than-wax-on-corrugated-boxes-report/407332/. Vérification que les revêtements aqueux n’interfèrent pas avec la récupération des vieux emballages en carton ondulé dans les filières de recyclage municipales. Rôle de la preuve : Vérification de la conformité ; type de source : Norme de l’industrie du recyclage. Appuie : Compatibilité avec le recyclage du papier en porte-à-porte. Note sur la portée : Se concentre sur la récupération des substrats à base de papier .
« Dégradation des dérivés de cellulose en laboratoire, Man… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9277587/. La littérature scientifique sur la dégradation de la cellulose décrit en détail le raccourcissement des fibres et la perte de cristallinité lors du processus de repulpage. Rôle de la preuve : vérification technique ; type de source : revue scientifique. Supports : épuisement mécanique des fibres recyclées. Note de portée : les limites de cycles peuvent varier en fonction de l’utilisation de mélanges de fibres vierges et des traitements chimiques .
« Méthodes d’essai d’écrasement des bords et de compression des boîtes… », https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/ . Vérification du protocole standard de l’industrie pour la mesure de la capacité portante des matériaux ondulés. Rôle de la preuve : vérification technique ; type de source : norme industrielle. Appuie : la validité de l’essai utilisé pour identifier les défaillances structurelles. Note sur le champ d’application : s’applique spécifiquement à l’industrie des pâtes et papiers.
« Impact environnemental des emballages en carton ondulé », https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best. Données scientifiques sur les matériaux démontrant comment des proportions spécifiques de kraft vierge à fibres longues restaurent la résistance à la compression de la cellulose surrecyclée. Rôle de la preuve : validation technique ; type de source : étude scientifique sur les matériaux. Appuie : l’affirmation selon laquelle les substrats hybrides empêchent l’effondrement structurel. Note de portée : les pourcentages optimaux peuvent varier en fonction de l’indice ECT cible .
« Textiles recyclés mécaniquement : une source de microplastiques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12825150/ . Explication technique du raccourcissement des fibres de cellulose et de la réduction de leur intégrité structurelle lors de cycles de recyclage répétés. Type de preuve : spécification technique ; type de source : revue scientifique sur les matériaux. Argument : les doublures 100 % recyclées présentent un raccourcissement des fibres. Note de portée : traite spécifiquement de la dégradation de la cellulose.
« Estimation de la résistance à l’écrasement des bords du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/ . Données empiriques comparant les taux de défaillance des cannelures recyclées et hybrides vierges sous charges dynamiques de transport. Type de preuve : indicateur de performance ; source : rapport d’ingénierie d’emballage. Affirmation : les revêtements recyclés sont sujets à une rupture structurelle soudaine lors de la compression. Remarque : étude axée sur les charges dynamiques plutôt que statiques.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Références industrielles concernant le pourcentage minimal de fibres vierges requis pour maintenir la résistance à la compression verticale en logistique. Rôle de la preuve : référence ; type de source : norme logistique/emballage. Appuie : l’affirmation selon laquelle les doublures en kraft hybride permettent un empilage stable. Note de portée : dépend des valeurs ECT spécifiques.
« Effets du coefficient de dilatation thermique et de l’humidité… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/ . Documentation technique détaillant les différences de coefficients hygroscopiques et de dilatation thermique des polymères synthétiques par rapport au carton à base de cellulose. Rôle de la preuve : vérification technique ; type de source : manuel de science des matériaux. Justification : cause des tensions structurelles et des ruptures dans les emballages composites. Note relative au champ d’application : s’applique aux plastiques rigides standard comme le PET ou le PVC.
« Expansion hygroscopique des matériaux de restauration esthétiques : un an d'étude… », https://pmc.ncbi.nlm.nih.gov/articles/PMC3184730/. Données techniques confirmant l'expansion hygroscopique du papier à 88 % d'humidité relative, comparée à la stabilité du PLA. Type de preuve : validation technique ; source : revue scientifique des matériaux. Justification : cause physique de la défaillance du joint adhésif. Remarque : les taux d'expansion varient selon le grammage du papier et sa composition en fibres .
« Revue sur le potentiel du polymère biosourcé acide polylactique… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC11091039/ . Documentation technique sur des formulations adhésives spécialisées conçues pour gérer la dilatation différentielle des substrats hybrides papier-PLA. Niveau de preuve : spécification technique ; type de source : guide d’ingénierie de l’emballage. Application : utilisation d’adhésifs flexibles pour prévenir le décollement des fenêtres. Remarque sur la portée : applicable aux conditions de transport transocéanique en milieu humide.
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/. Analyse des contraintes structurelles induites par la dilatation hygroscopique dans les liaisons adhésives non élastiques. Type de preuve : mécanisme théorique ; source : manuel d'ingénierie. Sujet : mode de rupture des adhésifs rigides traditionnels sous contrainte d'humidité. Précision : étude de l'interface entre les fenêtres en plastique et le carton .
« Délamination des dispositifs plastifiés en environnements de service dynamiques », https://pmc.ncbi.nlm.nih.gov/articles/PMC10972266/. Spécifications techniques relatives à la résistance à la séparation adhésive (délamination) des matrices d'emballage adaptatives au climat. Type de preuve : spécification technique ; type de source : étude de science des matériaux. Sujet : durabilité des matrices élastiques pendant le transport. Note de portée : par rapport aux essais de contrainte standard du transport de marchandises .
« L’économie circulaire des emballages et le rôle du recyclage mécanique », https://www.internationalpaper.com/resources/recycling/white-paper/circularity-packaging-and-role-mechanical-recycling. Données statistiques sur les taux de rejet en magasin des emballages utilisant des adhésifs traditionnels lors du contrôle qualité. Type de preuve : indicateur quantitatif ; source : rapport sectoriel. Constat : l’inefficacité et le taux de défaillance des fenêtres adhésives rigides. Précision : concerne le scannage à grande échelle des marchandises entrantes en magasin .
« Comment éviter les problèmes de tension superficielle lors du travail du bois… », https://www.scienceforums.net/topic/100022-how-to-avoid-surface-tension-problems-with-woodwork-finish/ . Preuves techniques concernant l’incompatibilité des revêtements aqueux hydrophiles et des encres hydrophobes à base d’huile due à une différence d’énergie de surface. Rôle de la preuve : vérification technique ; type de source : manuel de chimie de l’impression industrielle ; Appuie : l’affirmation selon laquelle une superposition incorrecte entraîne un rejet chimique. Note de portée : Spécifique à l’interaction entre substances polaires et non polaires.
« Facteurs d'adhérence liés à l'énergie et à la tension superficielles », https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/ . Explication technique du décalage de tension superficielle entre les revêtements aqueux et les encres à base de soja, responsable de la formation de gouttelettes et d'une mauvaise adhérence. Niveau de preuve : validation technique ; type de source : revue scientifique spécialisée dans l'emballage. Arguments : rejet de la tension superficielle chimique. Remarque: s'applique spécifiquement aux tirages non calibrés.
« Boîtes en carton ondulé 32 ECT », https://www.papermart.com/p/corrugated-boxes/161020?srsltid=AfmBOopY0pFDdxS6v-upkRUxo4y7KmmQ76Tio2-8z2k9PFNFAO8-vXf_. Vérification de la norme 32 ECT comme mesure standard de résistance du carton ondulé utilisée dans l'emballage commercial. Rôle de la preuve : spécification technique ; type de source : norme industrielle (ASTM/TAPPI). Supports : identification du substrat. Note de portée : mesure standard de la résistance à la compression verticale .
« Impression jet d'encre multicouche à énergie de surface confinée pour… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC12710584/ . Validation technique du mécanisme de rejet chimique induit par une énergie de surface non uniforme lors de l' impression à grande vitesse. Type de preuve : mécanisme technique ; source : revue de génie chimique. Affirme : le risque de rejet dû à la tension superficielle. Note relative au champ d'application : s'applique spécifiquement aux interfaces liquide-substrat.
« Test de tension superficielle | Mesure de l'énergie de surface | DyneTEC », https://tantec.com/dyne-test-measuring-surface-energy/ . Vérification de la conformité aux normes de tension superficielle pour une adhérence optimale sur des substrats écologiques. Rôle de la preuve : norme industrielle ; type de source : manuel de spécifications techniques. Contribue à: l'efficacité des matrices chimiques unifiées. Note sur le champ d'application : axé sur la mesure de la tension superficielle.
« Réalisation d'une économie circulaire pour les plastiques imprimés en 3D : une revue – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC7957743/. Données empiriques étayant le taux de rebut typique dû aux défauts de tension superficielle lors d'une production non calibrée. Type de preuve : mesure quantitative ; source : rapport de l'industrie manufacturière. Facteurs pris en compte : le coût du rejet chimique en surface. Remarque : peut varier selon le type de substrat .