
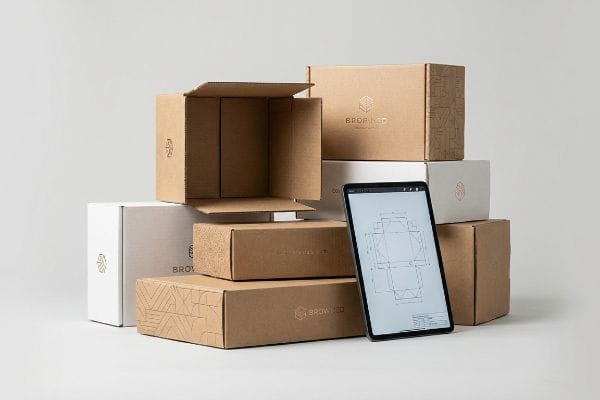
Votre image de marque ne sert à rien si le carton arrive abîmé. J'aide les fournisseurs de grande distribution à concevoir des présentoirs en carton sur mesure d'une robustesse à toute épreuve avant le lancement de la production en série.
L'utilisation d'emballages personnalisés pour la mise en valeur d'une marque exige une parfaite maîtrise du marketing visuel et des principes de la structure. Votre emballage en carton ondulé devient un véritable ambassadeur physique en point de vente. Une conception soignée, associée à des graphismes haute résolution et des finitions tactiles de qualité supérieure, garantit une présentation impeccable, même dans les conditions les plus difficiles de la chaîne d'approvisionnement mondiale.
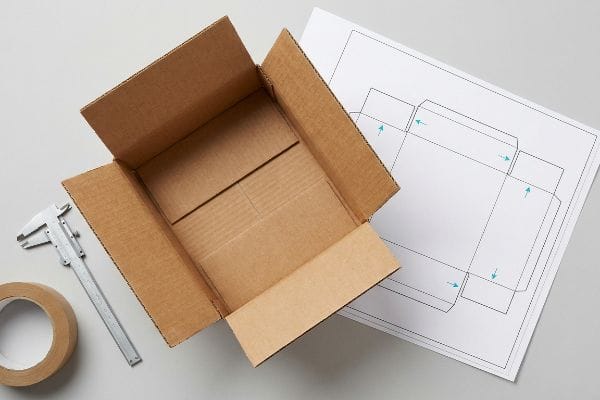
Mais connaître la théorie du marketing ne sert à rien si les fondements de votre production sont défaillants. Examinons donc la réalité technique qui sous-tend ces décisions.
Quels sont les quatre C du design d'emballage ?
Comprendre le cadre de base est la première étape vers la mise en place d'un déploiement de vente au détail physique qui résiste réellement au transport.
Les quatre C de la conception d'emballage représentent le coût, le concept, la praticité et la communication. Les équipes d'approvisionnement ont souvent tendance à dissocier ces variables, or elles sont intrinsèquement liées. Un concept de marque parfaitement communiqué est instantanément anéanti si la praticité structurelle fait défaut, le carton principal se déformant sous le poids des transports.
Mais s'appuyer sur un cadre théorique ne suffit pas lorsque les machines de découpe se mettent en marche et que la gravité reprend le dessus.
Pourquoi la réduction des coûts détruit le concept structurel
Même les équipes d'approvisionnement les plus expérimentées ont souvent tendance à se focaliser uniquement sur le critère du « coût », en rognant sur la qualité des panneaux de particules pour économiser quelques centimes dès la conception. Elles partent du principe qu'un visuel marketing de qualité peut être imprimé sur du papier plus léger sans compromettre la facilité d'assemblage. Ce déséquilibre compromet totalement les trois autres piliers dès que le produit entre dans la chaîne d'approvisionnement.
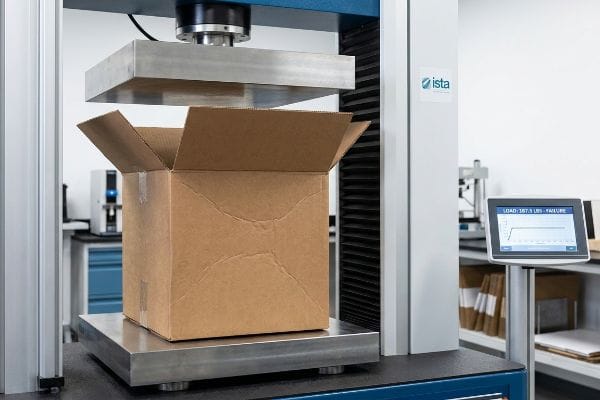
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème chaque semaine sur le terrain. Un client important a bâclé la conception d'un prototype, faisant appel à une agence de branding sans aucune expérience en structures. Cette agence a opté pour un substrat standard 26ECT (Edge Crush Test) Testliner3 afin de financer un laminage coûteux. Je les avais prévenus, mais nous avons quand même lancé le prototype. Sur la table vibrante ISTA (International Safe Transit Association),le capteur de force du test de compression BCT (Box Compression Test) s'est stabilisé à 85 kg (187,5 lbs). La base s'est brisée dans un craquement sinistre, anéantissant complètement la communication visuelle pour laquelle ils avaient tant payé. J'ai immédiatement exigé une refonte géométrique par CAO (Conception Assistée par Ordinateur). Nous avons opté pour une base en cannelure E micro-cannelée, intégrant mathématiquement des plis porteurs invisibles pour absorber les chocs cinétiques sans faire exploser le budget des matières premières. En imposant cette tolérance géométrique spécifique, je garantis que le temps d'assemblage du conditionnement diminue de 14 secondes par unité, éliminant ainsi le risque d'effondrement structurel et permettant au client d'économiser d'importants frais de main-d'œuvre à chaque production.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Pivot à géométrie micro-cannelure | Absorbe les vibrations cinétiques | Empêche les rétrofacturations des détaillants |
| Plis porteurs cachés | Empêche le flambage des coins | Accélère le conditionnement à façon de 25 %5 |
| Rééquilibrage de la ligne de base de l'ECT | Restaure la force du BCT | Élimine la responsabilité en cas de dommages survenus pendant le transport |
Je refuse que les services d'approvisionnement se focalisent uniquement sur les coûts unitaires. Si la structure physique ne résiste pas aux aléas logistiques d'un entrepôt, votre budget marketing est gaspillé pour un carton écrasé.
🛠️ Le bureau de Harvey : Connaissez-vous la capacité de charge dynamique réelle de votre écran actuel avant sa livraison ? 👉 Demandez un audit de nomenclature personnalisé ↗ — J’examine personnellement chaque fichier structurel sous 24 h.
Comment personnalisez-vous votre emballage ?
Appliquer un logo est facile, mais faire en sorte que ce graphisme résiste à la manutention en magasin exige une compréhension approfondie de la chimie physique.
L'identification de votre marque sur vos emballages exige une maîtrise absolue des procédés d'impression. Une véritable identité de marque ne se résume pas au choix d'une couleur sur un écran ; elle requiert une correspondance précise entre les taux d'oxydation de l'encre et les revêtements de surface afin de garantir la résistance de vos graphismes aux frottements mécaniques importants, sans qu'ils ne s'écaillent, ne se décolorent ou ne se décollent.
Mais le fait de voir une épreuve numérique approuvée à l'écran ne signifie rien si les encres se repoussent mutuellement sur la presse.
L'échec chimique du marketing haut de gamme
Les designers ont tendance à privilégier les encres à base de soja, épaisses et huileuses, pour obtenir des couleurs de marque éclatantes, tout en exigeant des vernis aqueux à base d'eau afin de respecter les normes environnementales strictes des détaillants⁶.Ils présument que ces deux couches chimiques distinctes adhéreront naturellement, simplement parce que le rendu est impeccable. Or, cette approche ignore totalement la réalité physique de la tension superficielle des produits chimiques sur une presse lithographique à grandevitesse⁷.
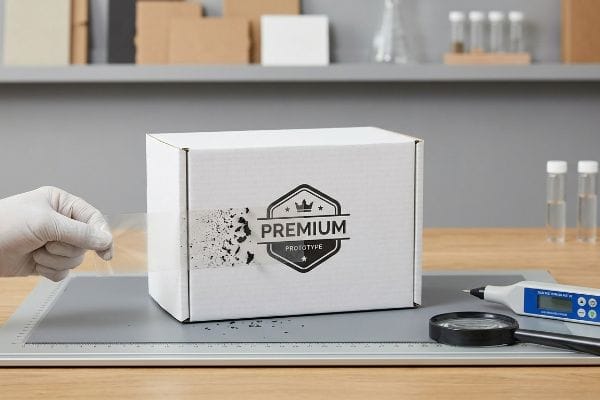
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain, lors de l'intégration de nouveaux clients. L'année dernière, un acheteur exaspéré m'a transféré un courriel furieux d'un détaillant : ses présentoirs haut de gamme étaient dans un état lamentable, comme s'ils avaient été traînés sur du gravier. Le fournisseur précédent avait mélangé sans discernement une encre à l'huile épaisse avec une couche de finition à base d'eau. L'eau repoussant naturellement l'huile, le vernis n'a jamais adhéré, créant un microfilm fragile. En frottant le prototype avec mon pouce au laboratoire, le logo de la marque s'est effrité, laissant un résidu crayeux et poussiéreux. J'ai jeté aux oubliettes le cahier des charges de l'agence et revu entièrement la physico-chimie. Nous avons opté pour un protocole de matrice chimique unifié, en faisant correspondre mathématiquement l'énergie de surface (ou niveau de dyne8) de la couche de finition aqueuse directement au taux d'oxydation de l'encre à l'huile. Un simple ajustement de la viscosité sur notre presse Heidelberg a permis de créer instantanément une liaison moléculaire permanente. En stabilisant cette tension superficielle, je garantis que l'emballage résiste aux frottements brutaux de la chaîne d'approvisionnement, éliminant ainsi complètement le risque de rejet esthétique et prolongeant considérablement la durée de conservation visuelle.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Matrice chimique unifiée | Liaison d'encre moléculaire9 | Élimine les taux de rejet en chirurgie esthétique |
| Calibrage du niveau Dyne10 | Empêche la formation de gouttelettes sur la couche de finition | Assure un positionnement de marque premium |
| Test de bande de préproduction11 | Vérifie la tension superficielle | Empêche la perte graphique par lots entiers |
Peu importe la beauté de votre fichier graphique. Si vous ne maîtrisez pas la physico-chimie de vos encres et vernis, votre image de marque se désintégrera littéralement entre les mains du client.
🛠️ Le bureau d'Harvey : Utilisez-vous sans discernement des encres à base d'huile et des vernis à base d'eau pour vos présentoirs ? 👉 Demandez votre simulation 3D des contraintes structurelles ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Combien coûte la fabrication d'emballages personnalisés ?
L'établissement du budget pour les présentoirs de vente au détail nécessite de ne pas se limiter à la facture des matières premières et de se concentrer sur les coûts cachés de la mise en place des machines.
Le coût de fabrication d'emballages sur mesure dépend entièrement de la qualité des matériaux et de la précision de l'outillage. Au-delà du prix du carton brut, le véritable coût réside dans la mise en place des machines, les tolérances de découpe et la vitesse d'assemblage automatisé. Un outillage structurel mal conçu augmente considérablement les coûts de main-d'œuvre, les taux de rebut et les temps d'arrêt machine.
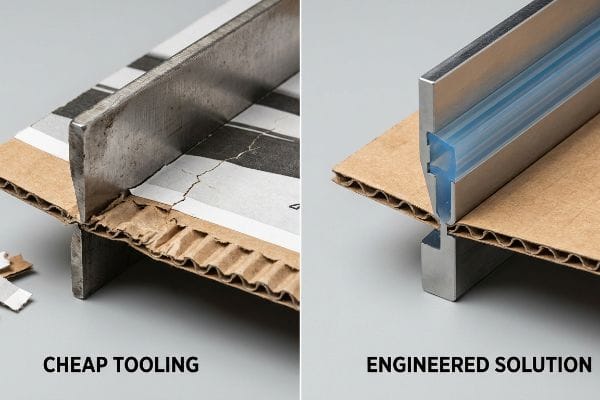
Mais un tableur théorique ne peut pas prédire les pertes financières massives causées par un poinçon défectueux pour la fabrication de règles en acier.
Comment l'outillage bon marché multiplie les coûts de fabrication
Les responsables des achats considèrent souvent les frais ponctuels d'outillage structurel comme un coût de base, partant du principe que n'importe quelle matrice de découpe en acier fera l'affaire pour leur carton. Ils croient à tort qu'économiser quelques centaines d'euros sur des planches à découper bon marché et non calibrées est une opération financière judicieuse. Ils ne réalisent pas que l'utilisation d'acier non calibré pour découper du carton kraft vierge épais modifie fondamentalementles fibres du papier, engendrant des coûts indirects considérables.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience sur mes propres lignes de production. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser un nouveau présentoir de sol robuste avec un carton de découpe importé et moins cher d'un client, soi-disant pour réduire ses coûts d'outillage initiaux. Ce fut une grave erreur. Nous pensions gagner du temps en négligeant le profilage interne de la matrice de rainage. En observant la machine rotative en marche, j'ai entendu un craquement sec et violent et j'ai vu la doublure imprimée extérieure se déchirer complètement au niveau d'un pli à 90 degrés. La matrice non calibrée était dépourvue de canal femelle en polymère 13, si bien que les cannelures intérieures se sont déformées et brisées sous la pression. J'ai immédiatement arrêté la ligne et procédé en urgence à un recalibrage de l'outillage et de la machine. J'ai demandé à mes techniciens de monter physiquement des canaux de rainage en polymère spécifiques directement sur la plaque de découpe pour servir d'enclume de précision. Nous avons ajusté la pression de découpe vers le bas de 1,01 mm (0,04 pouce 14 , contrôlant ainsi dynamiquement l'étirement des fibres de papier lors de l'impact de la règle en acier. Ce réglage de tolérance de 1,01 mm n'a pas seulement permis d'empêcher la fissuration structurelle ; il a réduit le temps d'assemblage du conditionnement de 18 secondes par unité, neutralisant complètement le temps d'arrêt de la machine et permettant au client d'économiser des frais de main-d'œuvre substantiels sur la production finale.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Matrice de plissement polymère | Contrôle l'étirement des fibres | Élimine les déchets de lithographie15 |
| Calibrage précis de la matrice | Empêche l'écrasement des flûtes | Augmente la force de compression globale16 |
| Frappe contrôlée sur l'enclume | Plis parfaits à 90 degrés | Réduit considérablement le temps d'assemblage17 |
Je refuse de faire des compromis sur la qualité et la précision de l'outillage pour économiser un coût initial négligeable. Les matrices bon marché produisent du carton déchiré, et ces dommages structurels invisibles réduisent considérablement vos marges bénéficiaires sur la chaîne de montage.
🛠️ Le bureau d'Harvey : Votre fournisseur actuel utilise-t-il une matrice de dénudage dynamique pour éviter que vos feuilles ondulées ne se fissurent ? 👉 Bénéficiez d'une refonte complète de votre ingénierie structurelle ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs structure.
Quelle est la différence entre le branding et l'étiquetage ?
Il est essentiel de dissocier la psychologie marketing de la logistique automatisée pour réussir le lancement de tout emballage de vente au détail.
La différence entre image de marque et étiquetage réside dans leurs fonctions distinctes au sein de la chaîne logistique. L'image de marque utilise le marketing visuel et l'espace physique pour inciter aux achats impulsifs. À l'inverse, l'étiquetage impose une conformité logistique rigoureuse, garantissant le bon fonctionnement des codes-barres, des données de traçabilité et des mentions légales dans les systèmes de lecture automatisés des entrepôts.
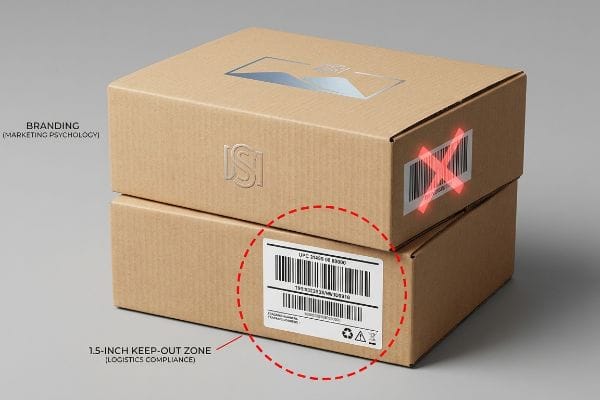
Comprendre cette distinction devient une question de survie opérationnelle une fois que vos palettes arrivent sur un convoyeur de tri 3PL (logistique tierce partie).
Les mécanismes d'ingénierie derrière l'étiquetage de détail
En matière de mise en œuvre en point de vente, l'image de marque joue un rôle psychologique important, mais l'étiquetage reste le principal obstacle technique. Même la présentation visuelle la plus attrayante restera bloquée dans un centre de distribution si les données logistiques obligatoires échouent au test de lecture. Je rappelle systématiquement à mes clients qu'un code-barres UCC-128 illisible ou un avertissement de conformité18 entraînent immédiatement des rejets lors du tri automatisé et d'importantes pénalités de reconditionnement par les prestataires externes.
Lorsque des clients me demandent à quoi ressemble concrètement cette différence mécanique, je leur montre généralement un échantillon physique de carton maître posé sur ma table de laboratoire. Souvent, les graphistes traitent les codes-barres et les étiquettes de conformité comme des éléments de marque secondaires, les plaçant au plus près du bord d'un pli structurel pour gagner de la place. Or, le carton ondulé épais consomme de la matière lorsqu'il est plié. Si une étiquette est placée trop près d'un pli, le papier extérieur s'étire, enveloppant le code-barres tout autour du rayon du bord. Je montre toujours concrètement au chef de produit comment cette distorsion géométrique rend les lignes illisibles pour un scanner optique haute vitesse. Pour éviter cela, j'impose mathématiquement une « zone d'exclusion » stricte de 38,1 mm (1,5 pouce) autour de chaque ligne de pliage<sup>19</sup>. En isolant physiquement les données logistiques des contraintes mécaniques de la structure, je garantis que le faisceau du scanner frappe une surface parfaitement plane, assurant ainsi que le carton circule dans l'entrepôt sans déclencher de rejet automatique.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Zone d'exclusion de 1,5 pouce20 | Protège l'intégrité des codes-barres | Évite les rétrofacturations coûteuses des prestataires logistiques |
| Isolation de la ligne de score21 | Empêche la déformation de l'étiquette | Assure la réception automatisée en entrepôt |
| Graphiques découplés22 | balayage optique plat | Élimine les délais de reconditionnement manuel |
Je considère l'étiquetage comme une contrainte mathématique stricte plutôt que comme une suggestion créative. Si vous souhaitez que vos emballages, pourtant soignés, se retrouvent effectivement en rayon, les données logistiques doivent être protégées à tout prix.
🛠️ Le bureau d'Harvey : Vos codes-barres de carton maître sont-ils actuellement positionnés dans une zone de distorsion géométrique ? 👉 Demandez une vérification du fichier logistique avant expédition ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez privilégier une esthétique visuelle bon marché, mais si le support de base 26ECT, de qualité inférieure, se déforme sous l'effet des vibrations d'un camion de livraison humide, l'effondrement qui en résulte entraînera un refus immédiat du détaillant et anéantira la totalité de votre marge. Le mois dernier seulement, mon audit structurel a permis à trois marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Cessez de risquer votre budget marketing sur des conceptions théoriques fragiles et laissez-moi concevoir personnellement votre prochain lancement ↗ afin de garantir la résistance de votre emballage aux aléas de la chaîne logistique.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Données techniques expliquant comment la réduction de la qualité du carton (par exemple, la diminution des valeurs ECT ou Mullen) diminue la capacité de charge et la stabilité structurelle . Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle la réduction de la qualité du matériau pour réaliser des économies entraîne une défaillance structurelle. Note de portée : spécifique au carton ondulé.
« Comment les 4 C de l'emballage stimulent la croissance des entreprises », https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Définitions sectorielles du cadre des 4 C en conception d'emballages, validant l'interdépendance entre Coût, Concept, Commodité et Communication. Rôle de la preuve : validation conceptuelle ; type de source : norme de conception professionnelle. Appui : fondements théoriques des piliers de l'emballage. Remarque : la terminologie du cadre peut légèrement varier selon les sources .
« Explication des indices ECT : leur importance pour vos emballages en carton ondulé », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOookDfa9QKwp0zmT4RuciKiq4JI8T_zjF9G9-EG0B36FK4mGHXxH . Documentation technique des organismes de normalisation de l’emballage confirmant les spécifications de résistance à la charge et l’application industrielle de 26 matériaux soumis au test d’écrasement des bords (ECT ) . Type de preuve : spécification technique ; source : norme industrielle. Justifie : les limites de résistance structurelle de base du substrat. Remarque : s’applique spécifiquement au carton ondulé.
« Procédures d’essai – Association internationale pour le transport sécuritaire », https://ista.org/test_procedures.php . Directives officielles de l’ISTA détaillant la méthodologie et l’objectif des essais sur table vibrante pour simuler les contraintes de transport sur les emballages. Rôle de la preuve : validation de la méthodologie ; type de source : norme réglementaire. Appuie : la validité de l’utilisation des tables de simulation pour prédire les défaillances structurelles. Note de portée : se concentre sur les protocoles de simulation de transport internationaux.
« Emballages en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Vérification des gains d'efficacité quantitatifs dans les processus de co-emballage résultant de conceptions structurelles porteuses spécifiques. Rôle de la preuve : validation quantitative ; type de source : étude de logistique ou de génie industriel. Appuie : l'affirmation d'une augmentation de vitesse de 25 %. Note de portée : les résultats peuvent varier en fonction du niveau d'automatisation.
« Types d’emballages écologiques pour les cosmétiques – PopDisplay », https://popdisplay.me/types-of-eco-friendly-packaging-for-cosmetics/. Preuve que les certifications de développement durable et les éco-évaluations des détaillants imposent ou encouragent l’utilisation de vernis à base d’eau pour réduire les émissions de COV. Rôle de la preuve : vérification des normes industrielles ; type de source : lignes directrices en matière de développement durable pour le commerce de détail. Appuie : l’affirmation selon laquelle les éco-évaluations influencent le choix des vernis aqueux. Note sur la portée : varie selon l’entité de vente au détail et les réglementations environnementales régionales .
« Encre flexographique à base de soja pour l'impression sur carton », https://scholarworks.wmich.edu/cgi/viewcontent.cgi?article=4835&context=masters_theses. Explication technique de la façon dont la tension interfaciale entre les encres non polaires à base d'huile et les revêtements aqueux polaires empêche une bonne adhérence lors de l'impression à grande vitesse. Rôle de la preuve : validation technique ; type de source : manuel de chimie de l'impression. Appuie : l'affirmation selon laquelle la tension superficielle empêche la liaison de couches chimiques distinctes. Note de portée : s'applique spécifiquement à l'interaction des encres à base de soja et des revêtements aqueux .
« Facteurs d'adhérence liés à l'énergie et à la tension superficielles – Cork Industries », https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Brève explication de la manière dont l'adéquation des niveaux de dynes assure une adhérence optimale entre des couches d'encre et de revêtement incompatibles. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie d'impression. Appuie : l'affirmation selon laquelle la synchronisation de l'énergie de surface prévient les défaillances du revêtement. Note sur le champ d'application : Se concentre sur la chimie de l'impression industrielle .
« Quelles options d'impression sont disponibles pour les emballages cosmétiques ? », https://popdisplay.me/what-printing-options-are-available-for-cosmetic-packaging/. La littérature scientifique sur les matériaux décrit comment les matrices chimiques facilitent la liaison covalente ou ionique entre l'encre et les substrats afin d'éviter le décollement. Type de preuve : démonstration du mécanisme chimique ; source : revue scientifique sur les matériaux. Argument : l'affirmation selon laquelle la liaison moléculaire élimine les taux de rejet des produits cosmétiques. Remarque : la portée dépend de la chimie spécifique de l'encre .
« Guide de la tension superficielle Dyne pour l'emballage et l'impression… », https://kolorguide.com/dyne-surface-tension-guide-packaging-printing-2025-3/?srsltid=AfmBOopHtpYKjrxo3p3tVoyw8t-C2lJVXA0BzEhWh_82OpWnOO59ZuPv . Des sources faisant autorité sur l'énergie de surface expliquent comment l'étalonnage du niveau de dyne empêche la formation de gouttelettes en adaptant la tension superficielle au revêtement. Rôle de la preuve : vérification technique ; type de source : manuel d' ingénierie industrielle. Sujet : relation entre l'énergie de surface et l'adhérence du revêtement. Note sur le champ d'application : applicable aux substrats plastiques et métalliques.
« ASTM F2252 Adhésion de l’encre ou du revêtement », https://pkgcompliance.com/test/inc-or-coating-adhesion-to-flexible-packaging-materials-using-tape/ . Les protocoles de test normalisés (tels que l’ASTM D3359) utilisent des tests d’adhérence au ruban adhésif pour vérifier l’adhérence de l’encre et les propriétés de tension superficielle. Rôle de la preuve : validation de la procédure ; type de source : norme internationale. Appui : l’utilisation de tests d’adhérence au ruban adhésif pour prévenir la perte d’impression sur des lots entiers. Note relative au champ d’application : spécifique à l’évaluation des performances des adhésifs.
« Quel est le meilleur matériau d'emballage pour les présentoirs découpés ? », https://popdisplay.me/which-is-the-best-packaging-material-for-die-cut-display/. Explication technique montrant comment un mauvais étalonnage des matrices provoque l'écrasement des fibres et une fragilisation de la structure du carton kraft épais. Rôle de la preuve : vérification technique ; type de source : guide d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle un outillage inadéquat nuit à l'intégrité du matériau. Note relative au champ d'application : spécifique au carton kraft vierge .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Un guide de référence sur l'ingénierie de la découpe explique comment les matrices de pliage en polymère soutiennent les cannelures du carton ondulé afin d'éviter le flambage et l'écrasement lors du pliage. Rôle de la preuve : Validation technique ; type de source : Manuel industriel. Appuie : L'affirmation selon laquelle l'absence de canaux en polymère entraîne une défaillance structurelle des cannelures. Note de portée : Spécifique à la découpe rotative et à plat du carton ondulé .
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Les spécifications techniques de fabrication détaillent comment des ajustements précis de la pression de découpe contrôlent la tension et l'étirement des fibres de papier afin d'éviter les fissures du revêtement. Rôle de la preuve : Référence technique ; type de source : Norme d'ingénierie. Appuie : L'efficacité des tolérances de pression minimes pour maintenir l'intégrité du matériau. Note de portée : Les mesures précises varient en fonction de la qualité du carton et de l'épaisseur .
« Le secret d’un emballage parfait commence par le bon… », https://www.diecuttingcreasingmatrix.com/news/the-secret-to-perfect-packaging-starts-with-the-right-creasing-matrix-264134.html . La documentation technique sur les matrices de rainage polymères explique comment le contrôle de l’étirement des fibres prévient le craquelage de l’encre (craquelures lithographiques) sur le carton plié. Rôle de la preuve : vérification factuelle ; type de source : manuel technique ou livre blanc industriel. Appuie : l’efficacité des matrices polymères dans la réduction du gaspillage de matériaux. Note de portée : s’applique spécifiquement aux matériaux ondulés imprimés en lithographie.
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Les normes d’ingénierie relatives à la découpe à l’emporte-pièce montrent que la prévention de l’écrasement des cannelures préserve l’intégrité verticale du carton, augmentant ainsi les valeurs du test de compression de boîte (BCT). Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appui : La corrélation entre l’étalonnage des matrices et l’intégrité structurelle. Note sur la portée : Limité aux supports en carton ondulé cannelé .
« Électrique ou hydraulique : la dynamique des machines dans l’emballage… », https://www.husky.co/en/resources/blog/packaging-molding-machine-electric-hydraulic-hybrid/. Des études d’ingénierie industrielle sur l’assemblage d’emballages démontrent que des pliages précis à 90 degrés réduisent le temps consacré à l’alignement et à la correction manuels lors de la mise en place finale. Preuve : indicateur de performance ; type de source : étude de cas de fabrication. Appui : le retour sur investissement opérationnel de l’outillage de précision. Remarque : les résultats peuvent varier en fonction de la complexité de la conception de l’emballage .
« Gestion des exigences de conformité UCC-128 », https://dvunified.com/general/shipping-to-retail-navigating-ucc-128/ . Ce guide de référence sur les normes GS1 et la conformité dans le secteur du commerce de détail confirme que les codes-barres UCC-128 illisibles entraînent des défaillances des systèmes automatisés et des pénalités pour les fournisseurs. Preuve : vérification technique ; type de source : norme industrielle. Sujet : impact opérationnel des défauts d’étiquetage. Remarque : les sanctions varient selon le distributeur.
« Comment imprimer des codes-barres scannables sur des emballages en carton ondulé », https://www.keyence.com/products/marker/inkjet-printers/resources/inkjet-printer-resources/how-to-print-scannable-barcodes-on-corrugated-packaging.jsp . Les normes industrielles d'emballage relatives au placement des codes-barres sur les matériaux en carton ondulé spécifient des distances minimales par rapport aux plis afin d'éviter toute distorsion et de garantir la lisibilité . Niveau de preuve : Spécification technique ; type de source : Manuel d'ingénierie ou directives GS1. Appui : L'utilisation d'une zone tampon spécifique pour préserver l'intégrité du code-barres. Remarque : Les dimensions exactes peuvent varier en fonction de l'épaisseur du carton et de la sensibilité du scanner.
« Où placer le code QR sur les emballages de vente au détail ? », https://www.gs1uk.org/knowledge-hub/qr-codes-powered-by-gs1/where-should-the-qr-code-go-on-retail-packaging. Vérification des dimensions standard des zones de lecture des codes-barres afin de garantir la précision de la lecture et d'éviter les erreurs des prestataires logistiques. Niveau de preuve : spécification technique ; type de source : norme logistique. Conforme aux exigences minimales de dégagement. Précision : Spécifique à la réception automatisée des marchandises en points de vente .
« Conception d'étiquettes rétractables : Considérations pour réduire… », https://www.packagingtechtoday.com/uncategorized/shrink-sleeve-label-design-considerations-for-reducing-shrink-distortion/ . Explication de la pratique d'ingénierie consistant à positionner les étiquettes à distance des lignes de pliage afin d'éviter le décollement ou la déformation de l'adhésif. Preuve : principe d'ingénierie ; type de source : manuel d'emballage. Éléments pris en compte: intégrité physique de l'étiquette. Remarque : s'applique aux emballages pliables en carton ondulé ou en carton.
« Inspection d'étiquettes OpenStation – Catalyx.ai », https://www.catalyx.ai/Machine-Vision/packaging-product-inspection-identification/openstation-label-inspection . Analyse technique de la séparation des éléments esthétiques de marque et des codes-barres fonctionnels afin de garantir une surface plane pour les scanners optiques. Niveau de preuve : bonnes pratiques techniques ; type de source : guide de conception industrielle. Contribue à : l'efficacité de la numérisation automatisée. Note de portée : Ce document porte sur la reconnaissance optique de caractères (OCR) et la lecture de codes-barres.



