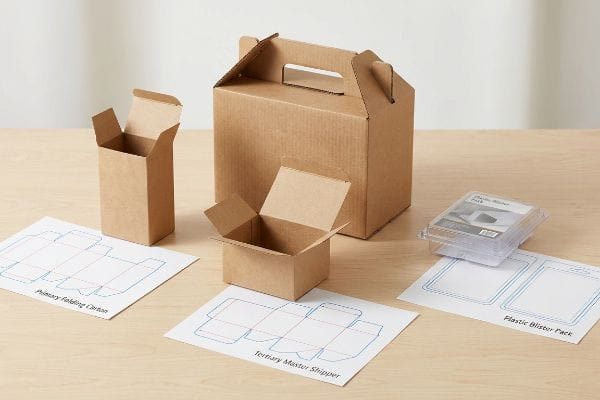
Naviguer dans le commerce de détail physique exige bien plus qu'une simple boîte qui transporte de l'air ; cela requiert une compréhension précise de la façon dont les différentes couches structurelles se comportent sous de fortes contraintes commerciales.
Les emballages personnalisés désignent des solutions structurelles conçues spécifiquement pour les lancements et les chaînes d'approvisionnement à haut risque dans le secteur de la distribution. Des boîtes pliantes primaires aux conteneurs d'expédition secondaires, ces configurations ciblées assurent une protection physique optimale du produit tout en garantissant une visibilité maximale de la marque, aussi bien dans les magasins-entrepôts que dans les grandes surfaces.
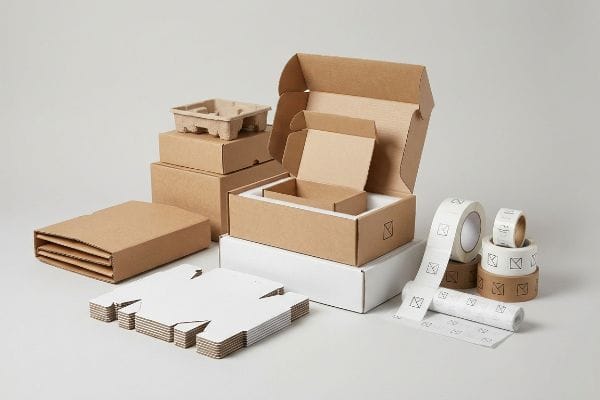
Comprendre ces catégories ne constitue que le point de départ. Le véritable défi commence lorsque ces structures doivent interagir avec la logistique d'entrepôt ultra-rapide, les allées impitoyables des magasins et le comportement agressif des consommateurs.
Quels sont les 7 types d'emballage ?
Qu’il s’agisse du lancement d’une campagne de grande envergure en magasin ou d’un petit présentoir d’achat impulsif en caisse, le choix de l’agencement structurel adéquat déterminera votre succès dans les allées.
Les sept types d'emballage couramment utilisés en merchandising de détail comprennent les présentoirs de sol autoportants, les présentoirs de comptoir, les palettes fractionnées, les plateaux de rayonnage, les présentoirs suspendus, les bornes interactives et les bacs de rangement. La maîtrise de ces formats spécifiques garantit une intégration visuelle réussie et une intégration physique fluide dans les allées des grandes surfaces.
Sur un écran d'ordinateur, la transition d'une campagne entre ces différentes zones de merchandising semble simple, mais les propriétés physiques des matériaux changent radicalement à mesure que l'échelle augmente.
Pourquoi le passage d'un type d'emballage à l'autre (7 types différents) échoue-t-il ?
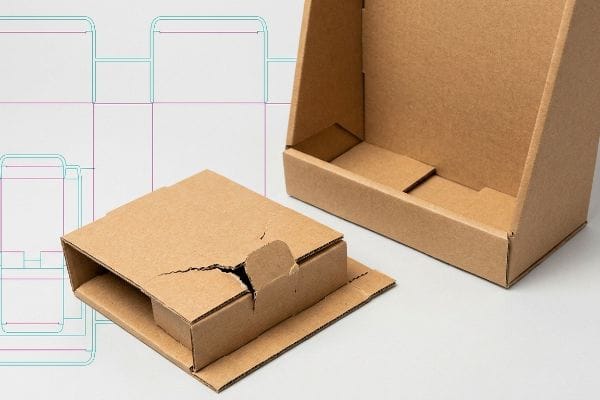
Les marques cherchent souvent à réduire les coûts d'ingénierie CAO (Conception Assistée par Ordinateur) en réduisant de moitié, par calcul, le gabarit d'un présentoir de sol robuste et performant pour en faire un présentoir de comptoir¹.Elles partent du principe qu'un fichier structurel universel est compatible avec toutes les dimensions, ce qui leur évite de payer pour une seconde phase de prototypage. Cette mise à l'échelle théorique paraît parfaitement acceptable sur un fichier PDF.
Même les concepteurs les plus expérimentés négligent souvent cet angle mort lorsqu'ils passent d'un format d'emballage à un autre. Je constate précisément ce problème sur la chaîne de montage lorsqu'un client tente d'intégrer un carton ondulé épais de type B dans un présentoir de comptoir réduit. Lorsque les rayons de pliage et les languettes d'emboîtement sont réduits à des proportions micrométriques, les cannelures internes denses ne peuvent tout simplement pas se plier correctement. On ressent immédiatement la résistance du carton kraft vierge au pliage, suivie du craquement de la feuille de papier supérieure. Les languettes ne se dégagent pas des fentes, obligeant les emballeurs, exaspérés, à utiliser du ruban adhésif transparent peu pratique pour maintenir la structure, ce qui nuit considérablement à l'esthétique haut de gamme de la marque et ralentit la chaîne d'environ 30 %². Pour remédier à cela, j'impose une réduction structurelle complète vers un substrat fin de type E (micro-cannelure)³ et je repense les systèmes de fermeture par friction spécifiquement pour l'encombrement réduit.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de 50 % des gabarits de découpe au sol | S'orienter vers des matériaux minces de type E4 | Élimine l'utilisation désordonnée du ruban adhésif |
| Utilisation de cannelures épaisses pour les petites languettes | Réingénierie des micro-jeux | Gain de 45 secondes de temps d'assemblage5 |
| Imposer des rayons de pliage serrés | Application de tolérances de pliage personnalisées6 | Empêche la feuille de papier supérieure de se déchirer |
En ajustant mathématiquement les jeux de l'étrier pour la qualité spécifique du panneau, je garantis que l'intégrité structurelle reste intacte et que l'équipe de co-emballage bénéficie d'un montage sans friction.
🛠️ Le bureau d'Harvey : Vos languettes de pliage pour comptoirs réduits se cassent-elles lors du pliage ? 👉 Je vérifie votre gabarit ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quels sont les quatre principaux types d'emballage ?
Concevoir un déploiement en magasin sans stratégie équilibrée est la garantie de défaillances catastrophiques de la chaîne d'approvisionnement et de livraisons refusées.
Les quatre principaux types de stratégies d'emballage sont définis par le cadre sectoriel des coûts, du concept, de la praticité et de la communication. L'équilibre entre ces quatre piliers distincts garantit que l'ingénierie structurelle respecte les budgets de matières premières tout en assurant la durabilité physique, un assemblage rapide en co-emballage et une visibilité optimale en rayon.
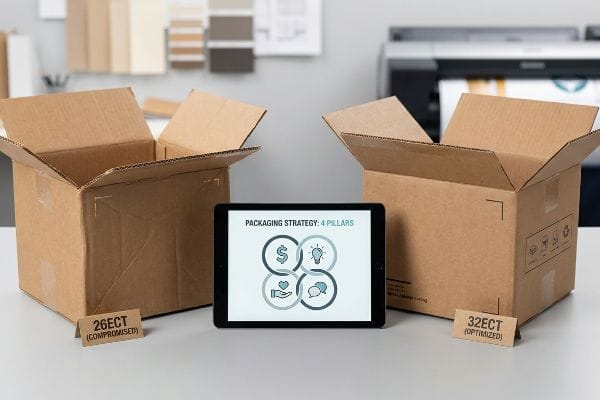
Lorsque les équipes d'approvisionnement perdent de vue cet équilibre stratégique, la production physique en souffre immédiatement, transformant des économies théoriques en un énorme fardeau logistique.
Comment le fait de se focaliser sur le coût ruine les autres principaux types de stratégie d'emballage
C’est un piège courant qui atteint même les équipes d’approvisionnement les plus expérimentées : elles isolent le critère « Coût » du reste du cadre stratégique. Pour atteindre un objectif budgétaire trimestriel ambitieux, elles imposent une réduction de la qualité du carton structurel, passant d’un carton robuste de 32 ECT (Edge Crush Test) à un carton moins cher de 26 ECT<sup>7. Elles supposent que le concept visuel reste identique, ignorant complètement comment cette simple décision financière compromet la résistance physique nécessaire au transport.
Dans mon atelier, je constate constamment les conséquences néfastes de cette approche déséquilibrée lors des tests de résistance en préproduction. Lorsque des clients optent secrètement pour une qualité de carton inférieure afin de financer des laminations décoratives coûteuses, le noyau cannelé perd sa densité de fibres critique. Dès que le matériau passe dans la table de découpe, je peux littéralement sentir la texture poudreuse et sèche de la poussière de découpe, signe d'un mélange de fibres recyclées faible et épuisé. Sous une charge standard de 226,7 kg (500 lbs) en entrepôt, ce matériau fragilisé se déforme, anéantissant toute facilité de manipulation et compromettant la communication de la marque, car les graphismes imprimés sont écrasés. J'interdis formellement de dégrader la qualité des cartons structurels pour des raisons esthétiques ; je restaure plutôt le matériau à une qualité de base vierge de 32ECT et j'utilise des vernis aqueux brillants à haute teneur en solides pour obtenir un aspect haut de gamme sans sacrifier la résistance physique au test de compression BCT .
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction des coûts de l'ECT | Restauration des lignes de base vierges 32ECT10 | Empêche l'écrasement massif des entrepôts |
| Financer l'échec de la force physique | Utilisation de revêtements aqueux à haute teneur en solides11 | Résiste à une forte contrainte de charge supérieure |
| Traiter le budget comme une mesure isolée | Lier le coût à la survie en transit | Élimine les frais de rétrofacturation des détaillants12 |
Le refus de compromettre la structure de base garantit que le produit final répond mathématiquement aux exigences exactes du transport de marchandises lourdes, protégeant ainsi vos marges bénéficiaires globales.
🛠️ Le bureau d'Harvey : Faites-vous aveuglément confiance à votre usine lorsqu'elle vous propose une carte mère de qualité inférieure pour votre prochain lancement ? 👉 Demandez votre audit structurel ↗ — Téléchargement sécurisé. Ma boîte de réception est ouverte si vous avez des questions.
Quels sont les cinq principaux types d'emballage ?
Avant de concevoir un agencement 3D, vous devez identifier précisément la matière première nécessaire pour supporter la charge utile de votre marchandise.
Les cinq principaux types de matériaux d'emballage sont le carton ondulé, les cartons rigides en aggloméré, les films polymères souples, les plastiques rigides et le verre. Dans le secteur de la vente au détail, le choix du matériau de base approprié détermine la capacité de charge maximale, la dispersion des chocs cinétiques et la résistance globale lors de la distribution intensive et du stockage en entrepôt.
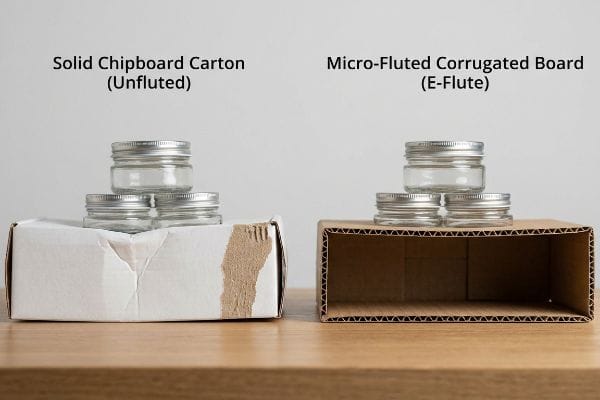
Choisir le mauvais matériau ne se traduit pas seulement par une boîte disgracieuse ; cela élimine directement le mécanisme physique nécessaire pour dissiper l'énergie cinétique.
Le piège à substrat non cannelé pour différents types d'emballage
Les responsables de marques cherchent souvent à adapter leurs emballages primaires en carton compact léger à des plateaux secondaires plus lourds, prêts pour la vente au détail. Du fait de sa densité et de son poids apparents, ils supposent que la densité statique de ce carton correspond à sa capacité de charge dynamique<sup>13</sup>. Ils font l'impasse sur le carton ondulé pour réduire l'épaisseur du matériau et soumettent un dossier de structure reposant exclusivement sur du carton plat et lisse pour supporter de lourdes rangées de conserves<sup>14</sup> ou de bocaux en verre.
Il s'agit d'une incompréhension fondamentale de la physique des matériaux. Les supports non cannelés sont dépourvus des arcs internes ondulés présents dans le carton ondulé, ce qui signifie qu'ils n'ont aucun mécanisme pour disperser dynamiquement les chocs cinétiques. Lorsque je teste ces plateaux en aggloméré à échelle réduite sur la table vibrante, la rupture est immédiate. On entend distinctement le craquement des fibres de papier non renforcées qui cèdent au niveau des rainures. Sous une charge de transport dynamique standard de 68 kg (150 lbs), le panneau rigide se courbe et se déforme, car la densité statique du matériau ne peut compenser le déplacement géométrique dû à la charge<sup>15</sup>. J'impose immédiatement le recours à un carton ondulé micro-cannelé léger, comme le carton ondulé de type E<sup>16. Ce matériau introduit la géométrie arquée interne nécessaire pour absorber l'énergie cinétique en toute sécurité, tout en conservant une structure parfaitement carrée, évitant ainsi les ruptures catastrophiques du support sans augmenter le coût des matières premières.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de carton aggloméré pour les plateaux de vente au détail lourds | Passage à des tôles ondulées microcannelées17 | Absorbe les chocs cinétiques de transit |
| S'appuyant sur la densité statique du plateau | Utilisation de la géométrie de la flûte arquée18 | Prévient les déformations par courbure vers l'extérieur |
| Augmentation de la taille des matériaux de carton primaires | Audit des capacités de charge dynamique19 | Empêche l'effondrement des étagères inférieures |
En adaptant précisément la charge utile physique à un substrat cannelé, je garantis que la structure de l'emballage répartit dynamiquement le poids, assurant ainsi que l'écran arrive intact.
🛠️ Conseils Harvey : Vous vous demandez si votre carton actuel est adapté aux contraintes du transport de marchandises en lots partiels (LTL) ? 👉 Demandez une analyse des matériaux ↗ — Pas de formulaires interminables ni d’appels commerciaux à répétition. Uniquement de la valeur ajoutée.
Quels sont les trois principaux types d'emballage ?
Un simple carton voyage rarement seul ; il doit interagir physiquement avec plusieurs couches de protection externe pour survivre au trajet entre la chaîne de production et le point de vente.
Les trois principaux types d'emballage sont les contenants destinés au consommateur, les plateaux de présentation prêts à la vente et les cartons d'expédition en carton ondulé. Une chaîne logistique performante assure une parfaite coordination de ces trois couches structurelles afin de garantir un déballage aisé et une intégrité structurelle absolue lors du transport maritime, même en cas de fortes contraintes liées au double empilage.
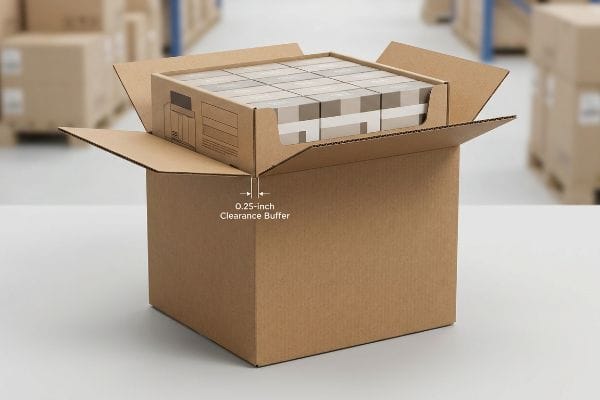
Mais la connaissance de la théorie des couches primaires, secondaires et tertiaires ne suffit pas lorsque les matériaux physiques commencent à provoquer de graves conflits mécaniques sur la surface de vente.
Risque de friction entre les trois principaux types d'emballage
Dans mon atelier, je vois régulièrement des clients soumettre des gabarits de structure où ils ont conçu le carton d'expédition principal tertiaire pour qu'il corresponde exactement aux dimensions extérieures (à l'échelle 1:1) de leurs plateaux de vente secondaires pré-remplis. Leur raisonnement semble logique : un ajustement parfaitement ajusté et emboîté assure une protection maximale pendant le transport et minimise l'espace perdu dans le conteneur. Ils envoient les fichiers CAO en s'attendant à une opération de conditionnement sans accroc, ignorant totalement les fortes contraintes physiques que cela engendre .
Il ne s'agit pas que de théorie : je le constate en test lors de nos simulations initiales de déballage. Le papier d'emballage ondulé brut présente une friction de surface considérable<sup>21</sup>. Lorsqu'un client demande un plateau de 609,6 mm (24 pouces) parfaitement emboîté dans un carton d'expédition de même dimension, les parois du carton s'emboîtent mécaniquement. Lorsque j'essaie de retirer le plateau, je ressens le frottement abrasif des deux surfaces du papier d'emballage brut l'une contre l'autre. La résistance est telle qu'elle oblige les vendeurs à tirer violemment sur les panneaux avant imprimés du présentoir, ce qui déchire inévitablement le rebord de maintien avant même que le présentoir n'atteigne l'allée et entraîne des pertes importantes de produits. Pour éviter cela, j'ai calculé un jeu minimal absolu de 6,35 mm (0,25 pouce)<sup>22</sup> directement dans la cavité interne du carton d'expédition. En imposant cette tolérance de décalage géométrique de 6,35 mm, je garantis une réduction du temps de déballage de 18 secondes par unité, permettant aux marques d'économiser des milliers d'euros en frais de retour pour écrans endommagés.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de dimensions 1:1 pour les boîtes emboîtées | Conception d'un tampon décalé de 0,25 pouce23 | Brise le verrou à friction ondulé |
| En ignorant l'abrasivité brute du testliner24 | Élargir mathématiquement la cavité | Empêche les déchirures de l'écran en maintenant les lèvres en place |
| Forcer un ajustement serré pour l'expéditeur tertiaire | Application des règles de dégagement géométrique | Accélère le réapprovisionnement physique des rayons |
En calculant de manière proactive la résistance au frottement exacte des différentes couches de matériaux, je garantis que l'emballage tertiaire final offre une protection absolue sans transformer le déballage en une véritable lutte.
🛠️ Le bureau d'Harvey : Savez-vous si votre fournisseur principal bride vos stocks secondaires ? 👉 Faites vérifier votre marge de liquidation ↗ — Je vérifierai vos calculs avant que vous n'investissiez inutilement dans la production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si le frottement excessif de votre plateau secondaire à l'intérieur du carton principal provoque des déchirures accidentelles des languettes de maintien imprimées par les vendeurs pressés, vous subirez une baisse immédiate de 30 % de l'attractivité de votre produit en rayon et des frais de refus importants de la part des détaillants. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne laissez plus les marges de sécurité au hasard : laissez-moi analyser personnellement vos fichiers de structure grâce à mon audit de pré-production gratuit ↗ afin d'identifier les risques de frottement avant de lancer la production en série.
« CONCEPTION STRUCTURELLE DES PRÉSENTOIRS INTERACTIFS… », https://www.bcipkg.com/display-structural-design-for-interactive-retail-displays/. Les guides techniques sur la conception structurelle des emballages expliquent pourquoi la mise à l'échelle linéaire ne tient pas compte de l'épaisseur des matériaux ni des exigences de résistance à la charge. Rôle de la preuve : Validation technique ; type de source : Manuel d'ingénierie structurelle. Arguments : L'erreur de la mise à l'échelle structurelle universelle. Note de portée : Spécifique aux présentoirs de vente au détail en carton ondulé .
« Amélioration de la productivité grâce à l'équilibrage des chaînes de montage par l'utilisation de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/ . Preuves quantitatives démontrant comment les dysfonctionnements des matériaux et les interventions manuelles (comme le rubanage) diminuent le rendement de production. Rôle de la preuve : vérification quantitative ; type de source : étude d'efficacité industrielle. Appuie : l'affirmation concernant la perte de productivité. Remarque : les pourcentages peuvent varier en fonction de la complexité de la chaîne.
« Cannelure E vs Cannelure B : Quelle option de carton ondulé est la meilleure ? », https://custompackaginghouse.com/e-flute-vs-b-flute-which-one-is-right-for-your-custom-boxes/?srsltid=AfmBOoqg25iiSJ3DTnzNYndvQY3_KpZ4NdzGOCV5T_Aq1-N74znFFyMO. Spécifications techniques confirmant l'adéquation de la cannelure E aux emballages structuraux de petite taille et aux rayons de pliage plus serrés que la cannelure B. Preuve : validation technique ; source : manuel d'ingénierie de l'emballage. Appuie : la recommandation de la micro-cannelure pour les petits formats. Note de portée : pratique courante du secteur pour les présentoirs PLV .
« Qu'est-ce que le carton ondulé ? », https://www.fibrebox.org/what-is-corrugated/ . Vérification technique des propriétés structurelles du carton ondulé de type E et de son adéquation aux emballages de petite taille par rapport aux cartons ondulés de plus grande dimension. Type de preuve : Spécification technique ; type de source : Manuel d'ingénierie de l'emballage. Arguments : Utilisation de cannelures fines pour des encombrements réduits. Note relative au champ d'application : Spécifiquement pour les supports en carton ondulé.
« 7 stratégies pour maximiser la capacité des machines d'emballage… », https://epssw.com/blog/unlocking-potential-strategies-for-maximizing-machine-capacity-in-packaging-manufacturing. Données empiriques ou références sectorielles concernant le gain de temps lors de l'assemblage en point de vente grâce à l'optimisation des micro-jeux. Rôle de la preuve : Validation métrique ; type de source : Étude d'ingénierie industrielle. Appuie : L'affirmation relative au gain d'efficacité spécifique. Remarque : Le temps d'assemblage peut varier selon la complexité de l'affichage .
« Détermination analytique de la rigidité en flexion d'un matériau à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explication technique du calcul des tolérances de pliage pour prévenir la fatigue et la fissuration des matériaux dans les rayons de pliage serrés. Niveau de preuve : Principe d'ingénierie ; type de source : Manuel de science des matériaux. Application : Prévention de la rupture de la feuille supérieure de papier. Remarque sur la portée : Applicable aux matériaux ondulés pliables .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoonz820ybFPqf_xJa4PYfSo5wb4CIaf2cuG5jzJgo5yXx7Cvxsx. Les normes industrielles relatives au carton ondulé définissent les valeurs ECT comme des mesures de la résistance à l'empilement, confirmant qu'une baisse de 32 à 26 ECT réduit la capacité de charge. Rôle de la preuve : spécification technique ; type de source : norme d'ingénierie. Sujet : L'impact de la réduction de la qualité du carton sur l'intégrité structurelle. Note de portée : Spécifique au carton ondulé .
« Niveaux de cannelures, valeurs ECT et épaisseur de paroi expliquées 2025 », https://anchorbox.com/corrugated-box-strength/. Spécification technique du test d'écrasement des bords (ECT) confirmant la capacité de charge structurelle du carton 32ECT comme référence pour les conteneurs d'expédition. Type de preuve : spécification technique ; source : norme industrielle. Justifie : l'utilisation de 32ECT comme exigence structurelle minimale. Remarque : Spécifique au carton ondulé .
« Effets de l’humidité sur la résistance à la compression », https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Données techniques démontrant que les revêtements aqueux préservent mieux les valeurs du test de compression (BCT) que certains films laminés ou revêtements épais. Rôle de la preuve : validation technique ; type de source : étude en science des matériaux. Appuie : l’affirmation selon laquelle une esthétique haut de gamme peut être obtenue sans réduire la résistance à la compression. Remarque : les résultats peuvent varier en fonction de l’épaisseur du revêtement .
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOorYAbvwWz7oWFJx6ScQJpEU0av_6qDUTHDhX2NGGSyOK7jfTavK . Explication de la manière dont les 32 valeurs de résistance à l'écrasement des bords (ECT) servent de référence technique pour l'intégrité structurelle des cartons d'expédition en carton ondulé. Type de preuve : spécification technique ; source : norme de l'industrie de l'emballage. Objectif : prévention de l'écrasement en entrepôt. Remarque : Spécifique à la résistance du carton ondulé.
« Revue sur les emballages métalliques : matériaux, formes, aliments… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC7270472/. Comparaison de la durabilité structurelle des revêtements aqueux à haute teneur en solides et des feuilles d’aluminium pour résister aux contraintes de charge supérieure dans les emballages de vente au détail. Type de preuve : comparaison en science des matériaux ; type de source : fiche technique. Arguments : capacité à résister à de fortes contraintes de charge supérieure. Note sur la portée : axée sur la durabilité du revêtement de surface .
« Conformité des fournisseurs : comment réduire les refacturations des détaillants », https://www.quickbox.com/blog/vendor-compliance-retail-chargebacks. Preuves démontrant le lien de causalité entre les emballages endommagés pendant le transport et l’imposition de refacturations par les principaux détaillants. Rôle de la preuve : pratique du secteur ; type de source : guide de gestion de la chaîne d’approvisionnement. Appui : avantage économique de lier le coût à la survie des emballages pendant le transport. Note sur la portée : soumis aux conditions contractuelles spécifiques des détaillants .
« Analyse simplifiée de la résistance dynamique du carton… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Des données scientifiques de référence sur les matériaux établissent la distinction entre la densité brute du carton et sa capacité à résister aux contraintes dynamiques et à la compression. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie. Appuie : la distinction entre la densité du matériau et la capacité de charge structurelle. Note de portée : s’applique spécifiquement aux substrats à base de cellulose .
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Les normes de l’industrie de l’emballage définissent les valeurs de référence pour la résistance minimale à la compression verticale requise pour le conditionnement secondaire de contenants lourds en verre ou en métal. Type de preuve : spécification technique ; source : manuel de l’industrie de l’emballage. Argument : nécessité de supports cannelés pour les plateaux de vente au détail à charge utile élevée. Note sur la portée : porte sur la résistance à la compression .
« Conception d'optimisation topologique multi-charges pour les structures… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11356512/. Les principes d'ingénierie de la mécanique des structures expliquent pourquoi le renforcement géométrique est plus performant que la simple densité pour le déplacement de charge et l'absorption des chocs. Preuve : vérification théorique ; source : manuel de génie des structures. Arguments : comparaison de la rupture physique d'un panneau rigide et d'un panneau ondulé. Note sur le champ d'application : applicable aux charges de compression et dynamiques .
« Évaluation des configurations d'ondes dans les cartons ondulés… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/. Les spécifications de l'industrie de l'emballage détaillent l'architecture interne et les capacités d'absorption d'énergie des cartons à cannelures de type E. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Appuie : l'adéquation des cartons à cannelures de type E au maintien de la structure sous charge. Note sur la portée : limité aux variantes à micro-cannelures .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Analyse technique du carton ondulé par rapport au carton compact pour l’absorption des chocs cinétiques. Niveau de preuve : Spécification technique ; type de source : Manuel d’ingénierie. Arguments : Utilisation de micro-cannelures pour l’absorption des chocs. Remarque : Spécifique aux cartons ondulés légers .
« Guide pour comprendre les cannelures des boîtes en carton ondulé – Gentlelever », https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/ . Données d'ingénierie structurelle sur la façon dont la courbure des cannelures résiste à la déformation latérale et au cintrage. Rôle de la preuve : Propriété mécanique ; type de source : Étude de science des matériaux. Objectif : Prévention des défaillances par cintrage. Remarque sur la portée : S'applique aux supports en carton ondulé.
« Réduire la fréquence d'effondrement des palettes : Partie I – Packaging World », https://www.packworld.com/home/article/13372640/reducing-the-occurrence-of-collapsing-pallet-loads-part-i. Comparaison des essais de charge statique et dynamique pour la compression verticale dans les environnements d'empilage de vente au détail. Niveau de preuve : Norme industrielle ; type de source : Guide de logistique d'emballage. Objectif : Prévention de l'effondrement des palettes inférieures. Remarque : Ce document porte sur la résistance à l'empilage .
« Emballage primaire, secondaire et tertiaire – Wayne Automation », https://wayneautomation.com/news/primary-secondary-and-tertiary-packaging/. Vérification des normes industrielles relatives aux jeux et tolérances dimensionnelles requis entre les couches d'emballage secondaire et tertiaire afin de prévenir les frottements et les dommages structurels. Type de preuve : vérification technique ; source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle une correspondance dimensionnelle parfaite (1:1) nuit aux opérations de co-emballage. Note relative au champ d'application : s'applique spécifiquement aux emballages en carton ondulé et prêts à la vente .
« Essai du coefficient de frottement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Vérification du coefficient de frottement des surfaces de testliner ondulées non traitées. Rôle de la preuve : spécification technique ; type de source : base de données en sciences des matériaux. Confirme : l’affirmation selon laquelle le testliner brut présente une résistance de surface élevée. Note relative au champ d’application : s’applique au carton non couché.
« Types d’emballage : primaire, secondaire et tertiaire », https://nmfta.org/resource/types-of-packaging-primary-secondary-tertiary/ . Documentation des tolérances géométriques standard utilisées pour éviter le collage mécanique entre les couches d’emballage imbriquées. Rôle de la preuve : référence technique ; type de source : manuel de conception d’ emballage. Appuie : l’utilisation d’une marge de 6,35 mm (0,25 pouce) pour garantir un retrait sans frottement. Remarque : la tolérance peut varier en fonction du calibre de la carte.
« Avantages clés des emballages prêts à la vente – PopDisplay », https://popdisplay.me/core-benefits-of-shelf-ready-packaging/. Vérification des mesures de décalage standard utilisées dans l’industrie pour prévenir le blocage par friction dans les emballages en carton ondulé emboîtés. Type de preuve : spécification technique ; source : manuel d’ingénierie de l’emballage. Constat : l’efficacité d’une zone tampon de 6,35 mm (0,25 pouce) pour réduire la friction. Remarque : s’applique aux qualités de carton ondulé standard .
« Essais de coefficient de frottement | Centre de conception des emballages et des charges unitaires », https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Documentation technique sur la rugosité de surface du testliner brut et son impact sur l'usure mécanique des composants d'emballage emboîtés. Type de preuve : propriété du matériau ; type de source : revue scientifique sur les matériaux. Appui : Le lien entre l'abrasivité du testliner et la déchirure des languettes de retenue. Remarque sur la portée : Spécifique aux matériaux de testliner non revêtus .