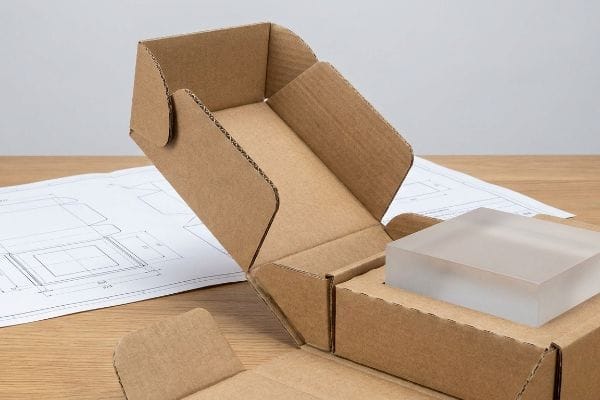
Les marques perdent des milliers d'euros à cause de marchandises endommagées, simplement parce qu'elles choisissent des emballages génériques au hasard. Il faut une conception structurelle, pas un simple emballage en carton pour transporter de l'air.
Un emballage sur mesure est une solution d'ingénierie structurelle conçue pour s'adapter parfaitement aux dimensions, au poids et à l'environnement de vente d'un produit spécifique. Il utilise un carton ondulé adapté, des tolérances de découpe précises et des matériaux de qualité spécifique pour garantir une protection physique et une visibilité optimale de la marque tout au long de la chaîne d'approvisionnement.
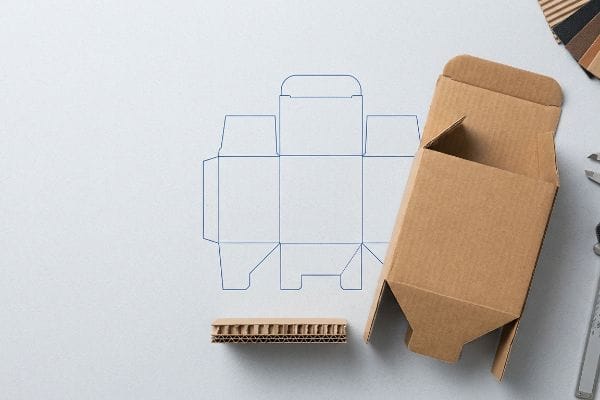
Analysons précisément ce qui distingue un emballage générique d'un emballage de vente au détail conçu avec précision.
Que signifie « boîte personnalisée » ?
Apposer un logo sur un emballage standard ne le rend pas personnalisé. La véritable personnalisation intervient dans les calculs micro-analytiques, bien avant même que l'encre n'atteigne le carton.
Cela signifie qu'une boîte sur mesure nécessite des ajustements paramétriques pour les tolérances structurelles, les tolérances de pliage et l'épaisseur physique du carton. Cela garantit que les languettes et les plis d'emboîtement tiennent compte du calibre exact du matériau ondulé, évitant ainsi les frottements, les déchirures ou les défaillances d'assemblage lors d'un traitement à grande vitesse.
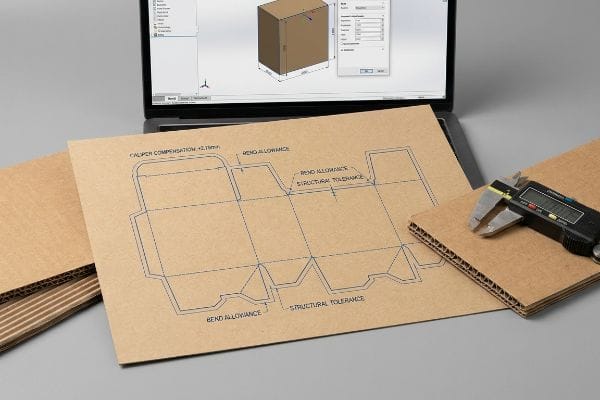
La différence entre une boîte qui fonctionne et une boîte qui se déchire se joue souvent à quelques millimètres.
Les mathématiques cachées derrière une véritable boîte personnalisée
Même les concepteurs les plus expérimentés dessinent souvent des languettes plates et emboîtables dans un logiciel de CAO (Conception Assistée par Ordinateur), en supposant que la fente de réception corresponde parfaitement à la largeur de la languette d'insertion. Ils traitent le papier comme s'il existait dans un vide bidimensionnel, oubliant que les supports physiques occupent un espace réel. Lorsque ce fichier arrive à l'usine, nous découpons du véritable carton ondulé avec des cannelures distinctes qui résistent aux angles aigus.
Une véritable conception sur mesure doit impérativement inclure une compensation d'épaisseur précise. Je constate constamment ce problème : une équipe d'approvisionnement envoie un fichier plat pour un carton cannelé B de 2,79 mm d'épaisseur sans prévoir de tolérance de pliage . Lorsque le sous-traitant tente de plier ce panneau épais à 90 degrés, les fibres du papier absorbent la matière et la fente devient soudainement beaucoup trop étroite. J'ai vu des opérateurs transpirer sur la chaîne de montage, sentant la résistance du carton kraft vierge qu'ils forçaient à plier, pour ensuite entendre la feuille supérieure se déchirer bruyamment. La solution est purement mathématique. J'utilise des algorithmes paramétriques pour élargir artificiellement les fentes de réception de l'épaisseur exacte du carton, garantissant ainsi un assemblage sans frottement et réduisant le temps de conditionnement d'environ 25 %.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Rapport languette/fente de 1:1 | Ajouter le jeu de l'étrier de frein3 | Aucune déchirure lors de l'assemblage |
| Ignorer les rayons de pliage | tolérances de pliage paramétriques4 | La boîte est parfaitement carrée |
| Utilisation d'un logiciel 2D plat | Ingénierie structurelle 3D | Gain de 30 secondes par unité de configuration5 |
Je refuse que des découpes non compensées viennent perturber mes tables de découpe. En calculant précisément la consommation de pliage en amont, j'élimine les frottements mécaniques qui engendrent des retards considérables et des retouches manuelles sur la ligne d'emballage.
🛠️ Le bureau d'Harvey : Vos languettes d'assemblage se déchirent-elles au pliage ? 👉 Envoyez-moi votre gabarit à plat ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Combien coûte une boîte personnalisée ?
Tout le monde souhaite une expérience de déballage haut de gamme, mais une mauvaise gestion de votre budget de production peut instantanément détruire votre produit physique.
Cela dépend. Le prix d'une boîte personnalisée varie de quelques centimes à plusieurs dollars selon le volume, la qualité du carton et les techniques d'impression. Cependant, le fait de réduire discrètement la résistance à l'écrasement des bords pour financer des laminations décoratives coûteuses entraîne inévitablement une rupture catastrophique par compression sous le poids de palettes lourdes.
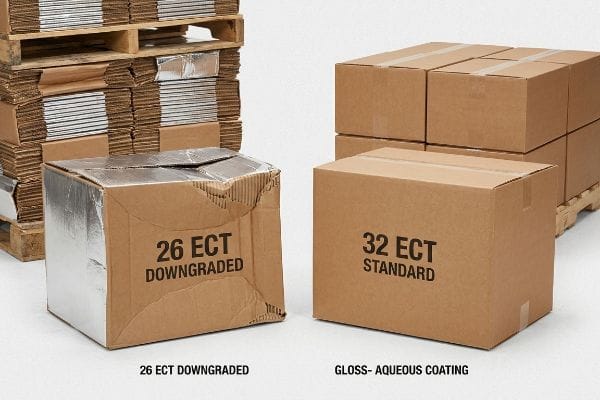
Payer pour une esthétique de luxe ne sert à rien si le colis arrive aplati.
Le piège de la dégradation esthétique dans la tarification des boîtes personnalisées
Les équipes d'approvisionnement considèrent souvent les finitions esthétiques coûteuses, comme les laminations métallisées intégrales ou les films doux au toucher, comme des impératifs marketing incontournables. Afin de respecter le budget, elles réduisent souvent en secret la qualité du panneau structurel brut, passant d'une résistance à la compression des bords de 32 ECT6 à une résistance plus faible de 26 ECT. Elles partent du principe que l'esthétique du panneau masquera la fragilité du noyau.
Ce déséquilibre budgétaire engendre des problèmes majeurs dès l'arrivée de ces cartons dans la chaîne d'approvisionnement. Je me souviens d'un client qui avait sacrifié la qualité de son carton pour financer un épais pelliculage argenté. Lorsque leurs cartons d'emballage de 20,4 kg (45 lbs) étaient empilés par deux dans un entrepôt humide, les cannelures internes fragilisées n'ont pas supporté la charge. On pouvait littéralement entendre le craquement de la structure lorsque le carton du bas s'est déformé, provoquant l'effondrement de toute la palette et le refus immédiat du détaillant. Pour remédier à ce problème, j'ai formellement interdit de modifier le support. Nous avons restauré le carton vierge 32 ECTet remplacé le coûteux pelliculage argenté par un vernis aqueux brillant à haute teneur en solides,garantissant ainsi l'absence de dommages pendant le transport, tout en préservant la brillance optimale et en maîtrisant le coût total.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de la capacité de traitement des électrons (CTE) pour des raisons budgétaires | Maintenir un minimum de 32 ECT9 | Résiste à l'empilement double |
| Pelliculage épais en feuille d'aluminium | revêtement aqueux brillant10 | 100 % recyclable en bordure de rue |
| En ignorant les limites de charge dynamiques | Simulation de transit ISTA11 | Aucun remboursement de la part des détaillants |
Je ne laisse jamais le marketing grignoter le budget d'ingénierie. Votre chaîne d'approvisionnement se fiche de l'apparence de votre emballage ; s'il ne résiste pas au poids, tout votre investissement est anéanti.
🛠️ Le bureau d'Harvey : Votre carton ondulé est-il trop fragile pour une impression haut de gamme ? 👉 Demandez un audit structurel de vos coûts ↗ — Téléchargement sécurisé. N'hésitez pas à me contacter si vous avez des questions.
Qu'est-ce qu'un emballage personnalisé ?
Il ne s'agit pas seulement du conteneur unique qui renferme le produit ; il s'agit de tout l'écosystème synchronisé des plateaux intérieurs, des inserts et des emballages extérieurs.
L'emballage sur mesure est un système structurel complet intégrant les contenants primaires des produits, les présentoirs de vente secondaires et les cartons d'emballage principaux. Il nécessite des décalages géométriques précis et des zones de dégagement entre les composants emboîtés afin d'éviter les frottements et de garantir un déballage facile et une présentation impeccable de la marque à la livraison.
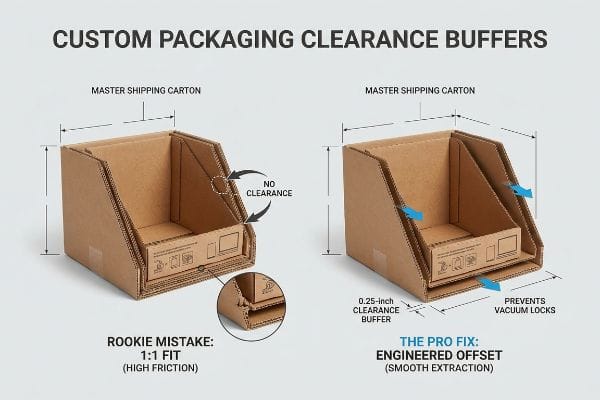
Si les emballages internes et externes s'opposent, c'est le détaillant qui en paie le prix.
Surmonter les frottements des cartons maîtres dans les emballages personnalisés
Les marques conçoivent souvent leurs cartons d'expédition principaux aux dimensions extérieures exactes (à l'échelle 1:1) de leurs plateaux de vente pré-remplis, partant du principe qu'un ajustement précis garantit une protection maximale pendant le transport. Elles conçoivent l'emballage comme un assemblage de poupées russes, ignorant totalement le frottement important généré par le carton ondulé brut non scelléautre lors de l'extraction.
Ce rapport 1:1 crée un effet de vide important lorsqu'un vendeur pressé tente de déballer la marchandise. J'ai vu des employés tirer violemment sur un plateau de 609,6 mm (24 pouces) bien emboîté dans un carton d'expédition. Comme les parois en carton poreux s'emboîtent physiquement , le vendeur arrache inévitablement le rebord de maintien imprimé à l'avant du présentoir, le rendant inutilisable avant même qu'il n'atteigne le rayon. Je remédie à ce problème en imposant une tolérance géométrique stricte, en ajoutant mathématiquement une marge de sécurité de 6,35 mm (0,25 pouce) de périmètre dans la cavité principale. Cela rompt l'effet de vide et garantit un déballage fluide et sans déchirure pour le vendeur.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dimensions des boîtes emboîtables à l'échelle 1:1 | tampon de dégagement de 0,25 pouce15 | Déballage facile des produits de détail |
| En négligeant le frottement du papier | Cartographie du décalage géométrique16 | Prévient les déchirures des lèvres avant |
| L'emballage était trop serré | Tolérance à l'entrefer17 | Réapprovisionnement plus rapide des magasins |
Je conçois des écosystèmes d'emballage, pas de simples contenants isolés. Si votre plateau de vente ne peut être extrait de son emballage sans forcer, sa conception structurelle sur mesure est fondamentalement défaillante.
🛠️ Harvey's Desk : Vos vendeurs abîment-ils vos plateaux prêts à la vente en les déballant ? 👉 Demandez votre avis sur Friction-Lock ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Comment puis-je créer une boîte personnalisée ?
Le passage d'un concept numérique à une production physique en grande série exige le strict respect des protocoles des machines de prépresse.
La fabrication d'une boîte sur mesure nécessite la conversion des illustrations vectorielles structurelles en formats lisibles par machine pour les tables de découpe CNC et les matrices de découpe en acier. Cela implique l'attribution de couleurs d'accompagnement spécifiques aux lignes de découpe et de pliage, empêchant ainsi les logiciels RIP automatisés de fusionner les tracés structurels critiques avec la couche d'impression finale.
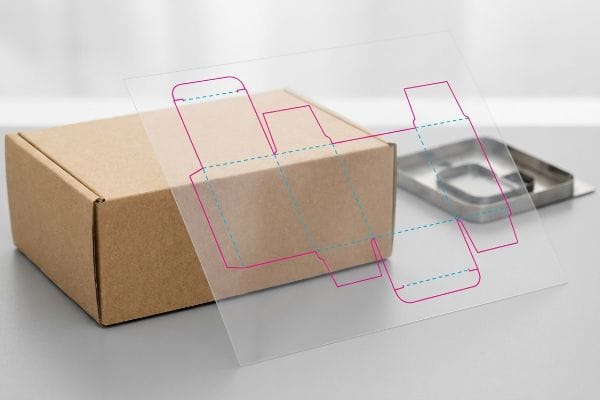
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que les fichiers numériques envahissent l'atelier.
Pourquoi les fichiers CMJN standard échouent-ils en production ?
Les graphistes soumettent souvent les gabarits de découpe pour les emballages personnalisés en utilisant les lignes CMJN (Cyan, Magenta, Jaune, Noir) standard pour indiquer où le support doit être coupé ou plié. Ils supposent que, puisque le contour noir apparaît parfaitement net sur leur écran haute résolution, la machine de découpe de l'usine reconnaîtra automatiquement les bords et traitera le carton en conséquence.
Dans mon atelier, je constate régulièrement que ce format de fichier précis provoque des goulots d'étranglement catastrophiques en production, avant même la première découpe. Les tables de découpe CNC (Commande Numérique par Calculateur) automatisées et les graveuses laser pour carton ne reconnaissent pas l'encre noire ; elles nécessitent des commandes de couleurs d'accompagnement. Lorsqu'un fichier arrive avec des traits CMJN basiques, le système de prépresse les fusionne simplement avec le calque19. Résultat : une presse qui imprime une belle boîte aux contours noirs visibles, mais les lames de découpe restent complètement bloquées, ce qui ne produit aucune découpe et génère une quantité considérable de carton gaspillé. Je résous ce problème en interceptant les fichiers et en attribuant strictement des couleurs d'accompagnement magenta à 100 % pour les découpes et cyan à 100 % pour les pliages. Ce micro-ajustement garantit un engagement parfait de la matrice de découpe, permettant à mes clients d'économiser des milliers d'euros en matériaux.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de traits de découpe noirs CMJN | Attribuer des couleurs d'accompagnement absolues20 | Découpe parfaite à la machine |
| Fusion des calques artistiques et découpés | Isoler les chemins des vecteurs structurels21 | Lignes de coupe imprimées zéro |
| En supposant que les machines lisent les images | Données d'outillage lisibles par machine22 | Empêche les arrêts de production |
Je ne me fie jamais à une simple épreuve visuelle pour piloter une machine d'impression aussi imposante. En contrôlant rigoureusement l'affectation des couleurs d'accompagnement en prépresse, je garantis que l'intégrité structurelle de votre boîte se reflète parfaitement de l'écran au rayon.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur uniquement en fonction de finitions cosmétiques bon marché, mais si ce carton 26ECT de qualité inférieure cède sous le poids d'une palette, vous vous heurterez à un refus immédiat du détaillant et à la perte totale de votre marge bénéficiaire. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne laissez plus les tolérances structurelles au hasard : laissez-moi analyser vos fichiers grâce à mon Audit de Moulage Gratuit ↗ afin de détecter les erreurs de compression et de friction critiques avant la production en série.
« Carton ondulé et qualités de matériaux | 30/06/2021 », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Les normes industrielles relatives aux matériaux ondulés définissent l’épaisseur nominale du carton cannelé B afin de garantir une épaisseur précise. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Éléments pris en compte : épaisseur précise du matériau. Remarque : les mesures peuvent varier légèrement en fonction des tolérances du fabricant.
« Constructions en carton : Calcul de la tolérance de pliage 1 », https://www.youtube.com/watch?v=j1n5ojAbAic . Les guides d'ingénierie de l'emballage détaillent le calcul des tolérances de pliage afin de tenir compte de l'épaisseur du matériau et d'éviter les ruptures structurelles. Rôle de la preuve : méthodologie technique ; type de source : manuel d'ingénierie. Justification : nécessité d'une compensation mathématique dans la conception. Note relative au champ d'application : s'applique au pliage de supports rigides ou semi-rigides.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Documentation technique expliquant comment la prise en compte de l’épaisseur du matériau (calibre) permet de prévenir les contraintes structurelles et les déchirures lors de l’assemblage. Rôle de la preuve : validation technique ; type de source : norme de l’industrie de l’ emballage ; Appui : l’exigence de jeu du matériau dans les lignes de découpe personnalisées. Note de portée : spécifique au carton ondulé et au carton épais.
« Comment calculer la tolérance et la déduction de pliage avec SendCutSend », https://www.youtube.com/watch?v=0mGG4ZtC2a4 . Principes d'ingénierie démontrant comment les tolérances de pliage prennent en compte la déformation du matériau afin de garantir que le produit plié final reste d'équerre. Rôle de la preuve : validation technique ; type de source : manuel de génie mécanique ; Appuie : l'utilisation du calcul paramétrique pour la précision géométrique. Note sur le champ d'application : s'applique à la conception de boîtes pliantes.
« Conception d'emballages structurels : éléments clés et processus », https://www.arkay.com/resources/structural-packaging-design . Études de cas et analyses comparatives de l'efficacité du prototypage structurel 3D par rapport au dessin 2D traditionnel en termes de temps de préparation. Rôle de la preuve : vérification quantitative ; type de source : étude de cas industrielle ; arguments : affirmation de gains de temps grâce à l'ingénierie 3D. Remarque : les gains de temps peuvent varier en fonction de la complexité de l'emballage.
« [PDF] Test Mullen vs. Test d'écrasement des bords – Crown Packaging Corp. », https://crownpack.com/wp-content/uploads/2023/11/Crown-Packaging-Mullen-vs-ECT-Whitepaper.pdf. Données techniques comparant la capacité de charge des cartons 32 ECT et 26 ECT afin de valider l'affirmation d'un affaiblissement structurel. Preuve : spécification technique ; source : norme industrielle (ASTM/TAPPI). Appuie l'affirmation selon laquelle le carton 32 ECT est structurellement supérieur au carton 26 ECT. Remarque : s'applique aux cartons ondulés simple cannelure .
« Explication des indices ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOooXZwLCAFm6ZCq3ugiaRJiCKbdYAYEfE1NkXCa0zfxrfmp8Y3PA . Vérification de l’indice de résistance à l’écrasement des bords (ECT) du carton ondulé et de son adéquation à l’empilage de cartons lourds. Preuve : spécification technique ; source : norme de l’industrie de l’emballage. Justifie : exigences d’ intégrité structurelle pour les charges lourdes. Remarque : s’applique au carton ondulé.
« Guide complet des finitions et revêtements d'emballage », https://www.winpackprinting.com/blog/a-complete-guide-to-packaging-finishes-and-coatings.html. Comparaison des vernis aqueux et des laminations à l'aluminium en termes de qualité visuelle et de coût de production. Type de preuve : comparaison technique ; source : guide de l'industrie de l'imprimerie. Arguments : alternatives de finition haut de gamme économiques. Note : application axée sur les cosmétiques .
« Niveaux de cannelures, valeurs ECT et épaisseur de paroi expliquées 2025 », https://anchorbox.com/corrugated-box-strength/ . Vérification technique des valeurs de résistance à l’écrasement des bords (ECT) et leur corrélation avec la résistance à la compression verticale pour l’empilage en magasin. Rôle de la preuve : Spécification technique ; type de source : Norme de l’industrie de l’emballage. Appuie : Valeur ECT minimale pour la durabilité en magasin. Remarque: La résistance effective dépend des dimensions de la boîte.
« Emballages alimentaires personnalisés : le guide complet pour les marques alimentaires… », https://crateform.com/blog/food-packaging-guide . Comparaison des revêtements aqueux et des laminations en feuille plastique quant à leur compatibilité avec les filières de recyclage du papier standard. Niveau de preuve : fait scientifique sur les matériaux ; type de source : guide de développement durable. Appuie : allégations de recyclabilité en porte-à-porte. Remarque : la recyclabilité varie selon les municipalités.
« Tests d’emballage pour la conformité des emballages de grande surface », https://www.intertek.com/performance-testing/packaging/retail-compliance/. Validation des protocoles de test de l’International Safe Transit Association (ISTA) pour la réduction des dommages liés au transport et des pénalités de vente au détail. Rôle de la preuve : Norme industrielle ; type de source : Organisme de certification. Avantages : Réduction des refacturations aux détaillants. Remarque : La simulation réduit les risques, mais ne peut éliminer tous les dommages liés au transport .
« Essai du coefficient de frottement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Vérification des propriétés de frottement physique des doublures en papier ondulé non scellées et de leur impact sur l’extraction des emballages emboîtés. Rôle de la preuve : validation technique ; type de source : manuel de science des matériaux ou d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle les doublures d’essai brutes créent un frottement important lors du déballage. Note de portée : comparaison entre les doublures couchées et non couchées.
« Résistance à la compression des emballages en carton ondulé à faible… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Brève explication de la manière dont le frottement de surface et les différentiels de pression d'air créent des poches de vide dans les composants en carton emboîtés. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie de l'emballage. Appui : La cause physique du frottement au déballage. Note de portée : Spécifique aux conceptions structurelles emboîtées à haute tolérance .
« Guide des tolérances d'emballage sur mesure pour boîtes et inserts », https://hspackfactory.com/custom-packaging-tolerances-guide/. Brève explication des tolérances géométriques standard utilisées pour éviter le collage dans les emballages tertiaires. Niveau de preuve : Spécification technique ; type de source : Guide de conception structurelle. Éléments pris en compte : Mesure précise de la tolérance de décalage. Remarque : Le jeu optimal peut varier en fonction de l'épaisseur du matériau .
« Comment mesurer les dimensions des boîtes d'emballage : Guide complet », https://epackfactory.com/how-to-measure-packaging-box-dimensions/ . Normes industrielles relatives à l'espace minimal requis entre les boîtes emboîtées afin d'éviter les frottements lors du déballage. Niveau de preuve : spécification technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : la recommandation d'une marge de 6,35 mm (0,25 pouce ) . Remarque : applicable aux matériaux en carton ondulé standard.
« Emballages en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Explication du modèle mathématique utilisé pour ajuster les dimensions des boîtes afin de tenir compte du frottement du matériau et des tolérances structurelles. Rôle de la preuve : vérification de la méthodologie ; type de source : guide de conception structurelle. Appuie : l’utilisation d’un décalage pour éviter les déchirures des bords. Note de portée : concerne les inserts personnalisés de haute précision .
« Tolérances pour les fabricants : une initiative conjointe sur le réapprovisionnement des points de vente – AICC Now », https://now.aiccbox.org/tolerance-for-manufacturers-joint-on-rsc/. Exigences techniques relatives aux tolérances d'espace d'air dans les cartons maîtres afin de faciliter un réapprovisionnement efficace en points de vente. Type de preuve : indicateur opérationnel ; source : livre blanc sur la logistique et la chaîne d'approvisionnement. Confirme : l'affirmation selon laquelle la tolérance d'espace d'air accélère le réapprovisionnement. Note relative à la portée : varie en fonction du volume d'expédition .
« Quand utiliser les tons directs dans la conception de vos emballages ? – PopDisplay », https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. Normes professionnelles d'impression et d'emballage expliquant l'utilisation des tons directs plutôt que du CMJN pour les tracés de découpe structurels. Rôle de la preuve : vérification technique ; type de source : manuel industriel. Contribue à : la distinction entre l'impression cosmétique et les tracés de découpe structurels. Note de portée : protocoles de prépresse standard .
« Qu’est-ce que la prépresse d’emballage ? Vue d’ensemble complète », https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Explication du traitement des couleurs CMJN par les logiciels RIP, en tant qu’encre imprimable, par opposition aux couleurs d’accompagnement, utilisées comme instructions machine. Type de preuve : Explication de processus ; source : Guide de production d’impression. Cas d’utilisation : Défaut de déclenchement des outils de découpe par les lignes CMJN. Remarque : S’applique aux flux de production prépresse automatisés .
« Couleurs d'accompagnement vs. couleurs quadri | Adobe », https://www.adobe.com/creativecloud/design/discover/spot-vs-process-color.html . Les recommandations professionnelles en impression préconisent l'utilisation de couleurs d'accompagnement pour les tracés de découpe afin de les différencier des illustrations CMJN. Niveau de preuve : Norme technique ; type de source : Manuel de l'industrie de l'imprimerie. Justifie : Exigence relative aux couleurs d'accompagnement dans les fichiers de découpe. Remarque concernant le champ d'application : S'applique aux tracés de découpe vectoriels.
« Services de conception d'emballages structurels », https://www.internationalpaper.com/services/structural-design . La séparation des couches structurelles garantit que les machines de découpe ignorent les illustrations et que les presses d'impression ignorent les lignes de découpe. Rôle de la preuve : Vérification du processus ; type de source : Guide technique d'impression. Avantages : Élimination des lignes de découpe imprimées. Remarque sur la portée : Spécifique à la gestion des calques dans les logiciels vectoriels.
« Usure des outils de fraisage CNC – Kaggle », https://www.kaggle.com/datasets/shasun/tool-wear-detection-in-cnc-mill . Les équipements de découpe automatisés nécessitent des attributs de données vectorielles spécifiques, et non des représentations visuelles, pour réaliser les découpes. Rôle de la preuve : Spécification technique ; type de source : Documentation de fabrication. Objectif: Prévention des arrêts de production. Remarque sur la portée : Concerne les équipements CNC et de découpe automatisée.