
Vous recherchez un emballage qui ait une allure haut de gamme en rayon, mais qui ne nécessite pas de compétences techniques particulières pour être assemblé. C'est précisément là que cette structure excelle.
Un emballage à rabat droit est un modèle de boîte pliante dont les panneaux de fermeture supérieur et inférieur se plient dans le même sens. Cette structure garantit une face avant nette et sans bavures apparentes, ce qui la rend idéale pour les emballages haut de gamme de cosmétiques et d'électronique grand public.
Mais connaître la définition ne vous sauvera pas au moment d'augmenter la production. Voyons comment ces structures se comportent concrètement sur le terrain.
Quels sont les différents types de boîtes à goûter ?
Des fermetures inversées aux fonds automatiques, les possibilités semblent infinies. Choisir la bonne option déterminera si votre équipe logistique expédie les commandes à toute vitesse ou si elle est complètement bloquée.
Les différents types de boîtes à rabat comprennent principalement les rabats droits, les rabats inversés et les fonds automatiques. Un rabat inversé replie ses panneaux latéraux dans des directions opposées, tandis qu'un fond automatique est doté d'une base pré-encollée qui s'emboîte instantanément pour former une structure rigide, accélérant considérablement les opérations de conditionnement à haut volume.
Choisir le style ne représente que la moitié du travail ; le véritable test a lieu lorsque le carton se plie réellement.
La réalité de la compensation d'étrier pour les rabats de ceinture
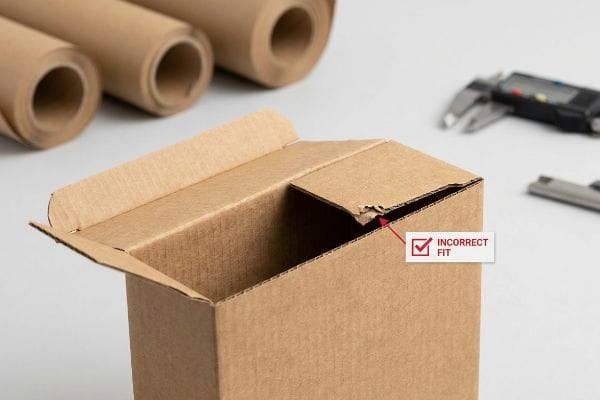
Même les concepteurs chevronnés négligent souvent cet angle mort en dessinant des languettes imbriquées dans un logiciel vectoriel à la même largeur que le panneau correspondant1.Ils traitent une ligne numérique plate comme une vérité absolue, supposant qu'une simple fente acceptera sans problème un rabat plié sans friction.
Je constate ce problème constamment lorsque les acheteurs passent du papier fin au carton ondulé plus épais. Un vendeur essaie de replier le rabat supérieur, mais la rigidité du matériau résiste . Comme la CAO (Conception Assistée par Ordinateur) n'a pas pris en compte l'épaisseurdu carton, le rabat est tout simplement trop large pour la fente. On entend le carton brut se déchirer tandis que le vendeur s'efforce de le fermer, avant d'abandonner et de coller un vilain morceau de ruban adhésif transparent sur votre visuel de qualité.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| En négligeant l'épaisseur du circuit imprimé | tolérances de pliage paramétriques3 | Insertion du lambeau sans friction |
| Rapport languette/fente de 1:1 | Élargir les fentes mathématiquement4 | Empêche le carton de se déchirer |
| lignes de découpe plates de base | PDF structurels 3D verrouillés | Gain de 25 secondes de temps d'assemblage5 |
Je calcule mathématiquement une tolérance de pliage directement dans le tracé de découpe avant même le démarrage de la table de découpe. Ce calcul précis effectué en amont élimine complètement les déchirures de papier sur la chaîne de montage.
🛠️ Le bureau d'Harvey : Vous vous demandez si vos languettes d'emboîtement ont la tolérance de pliage adéquate pour les supports épais ? 👉 Obtenez un audit gratuit de vos gabarits ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Qu'est-ce qu'une boîte à rabat droit ?
La précision est primordiale lorsque les deux extrémités de votre emballage se plient vers l'intérieur sur le même axe. Le mécanisme de ce pli spécifique détermine la présentation physique de votre marque.
Ce type de boîte à rabat droit est doté de rabats de fermeture articulés à l'arrière et se repliant harmonieusement sur le devant. Cette conception évite que les bords bruts du carton n'altèrent l'esthétique principale, offrant ainsi une expérience de déballage haut de gamme, prisée par les marques de cosmétiques de luxe, de logiciels et de produits pharmaceutiques de prestige.
Ce panneau avant sans jointures est superbe sur une maquette numérique, mais sa réalisation nécessite une force physique importante pour créer les charnières.
Contrôle de la matrice de pliage sur les extrémités repliées
Les équipes d'approvisionnement partent souvent du principe qu'un simple pli en pointillés sur une matrice de découpe garantit automatiquement un pli parfait à 90 degrés. Elles partent du principe qu'une matrice de découpe standard en acier découpera proprement la boîten° 6 sans endommager la surface imprimée.
La réalité de la fabrication est bien plus brutale. Lorsqu'une lame d'acier émoussée frappe du papier kraft vierge épais, elle ne se contente pas de le plier ; elle écrase les fibres internes.J'ai vu de magnifiques boîtes à rabat droit, brillantes et impeccables, sortir de la presse pour ensuite subir de graves craquelures lithographiques le long de la charnière principale avantune fois pliées. L'encre blanche éclatante se brise comme de la peinture sèche, exposant les fibres brunes brutes en dessous et ruinant l'esthétique haut de gamme que vous venez de payer.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Pression standard de l'acier | Matrice de plissement polymère9 | Zéro encre brisée |
| En supposant des virages automatiques à 90° | Contrôle de l'étirement des fibres10 | Angles nets et précis |
| Utilisation de planches sèches et poreuses | Matériau à humidité équilibrée11 | Les rabats se replient sans se déchirer |
J'utilise des canaux de rainage femelles spécifiques qui servent d'enclume, contrôlant avec précision l'étirement des fibres du papier lors de la frappe. Ceci garantit des bords d'une netteté absolue, sans la moindre fissure microscopique dans l'encre.
🛠️ Bureau Harvey : Vos charnières imprimées se fissurent-elles et laissent apparaître des fibres brunes brutes lors de l’assemblage ? 👉 Demandez une analyse structurelle ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les trois types de boîtes ?
Dans le secteur de l'emballage, on classe généralement les structures en trois grandes catégories. Savoir à quelle catégorie appartient un emballage permet d'éviter des défaillances catastrophiques pendant le transport.
Les trois types de boîtes sont les boîtes pliantes, les boîtes rigides et les conteneurs d'expédition en carton ondulé. Les boîtes pliantes sont légères et livrées à plat, les boîtes rigides offrent une présentation luxueuse et indéformable, et les boîtes en carton ondulé utilisent des cannelures internes pour absorber les chocs importants lors des transports complexes des chaînes d'approvisionnement mondiales.
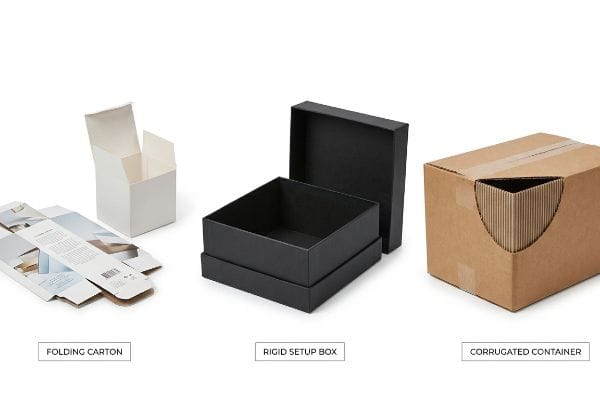
De nombreuses marques confondent à tort ces trois catégories, essayant de faire faire un travail exigeant à un matériau léger.
Le piège du substrat non cannelé dans le commerce de détail
C’est un piège courant qui séduit même les équipes d’approvisionnement les plus expérimentées : elles conçoivent un bel emballage pliant standard en carton compact¹²,puis tentent de l’adapter à une grande surface de vente prête à l’emploi pour réaliser des économies. Elles supposent que la densité du carton brut est synonyme derésistance¹³.
Cependant, la densité statique ne peut remplacer le déplacement géométrique souscharge¹⁴. Le panneau de particules massif est dépourvu de structure interne¹⁵.J'ai récemment évalué un grand plateau à rabats en panneau de particules épais. Sous une charge de 13,6 kg (30 lbs), aucun mécanisme n'a permis de dissiper le choc cinétique. Le panneau rigide s'est simplement courbé vers l'extérieur et a gondolé, provoquant une déformation importante de l'ensemble du présentoir sur l'étagère du magasin.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Mise à l'échelle des panneaux de particules solides | Passage à la flûte électrique16 | Empêche la déformation des étagères |
| En supposant que la densité soit égale à la force | géométrie cannelée intérieure | Absorbe les chocs cinétiques17 |
| Utiliser des emballages à plat pour les articles lourds | Transition micro-flûte18 | Maintient les boîtes parfaitement carrées |
J'interdis formellement l'utilisation de panneaux de particules non cannelés pour les grandes enseignes de distribution. Le passage au carton ondulé micro-cannelé, grâce à sa géométrie interne arquée, permet d'absorber efficacement les charges verticales sans faire exploser le budget matières premières.
🛠️ Le bureau de Harvey : Votre grand carton pliant se déforme-t-il sous le poids de vos produits ? 👉 Demandez votre audit matériel ↗ — Pas de formulaires qui déclenchent des appels commerciaux interminables. Uniquement de la valeur.
Combien coûte généralement une boîte à lunch ?
Le prix unitaire est la première chose que les acheteurs regardent, mais se concentrer uniquement sur le devis initial masque souvent les véritables frais d'exploitation qui vous attendent par la suite.
Le prix d'une boîte standard varie généralement entre 0,30 $ et 1,50 $ l'unité, en fonction du volume de la commande, de l'épaisseur du matériau et des finitions. Cependant, l'intégration d'options coûteuses comme des feuilles métalliques ou des laminations douces au toucher sur de petites séries peut faire grimper considérablement le coût unitaire en raison de la complexité de la mise en place des outillages de production.
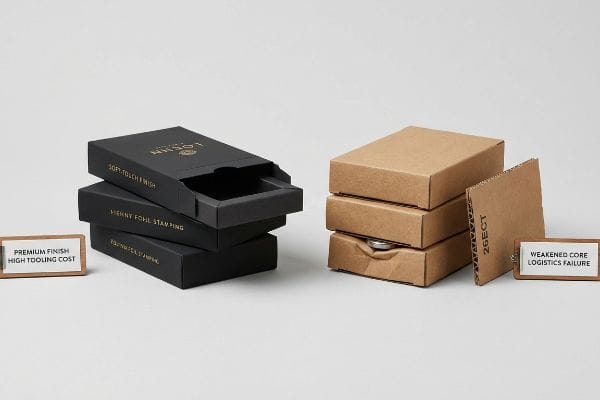
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche ; optimiser les coûts sur une feuille de calcul engendre souvent de véritables cauchemars sur le terrain.
La réalité de la dégradation des ECT cosmétiques
Pour compenser les coûts élevés des emballages haut de gamme destinés à la vente au détail, les équipes d'approvisionnement font souvent une supposition apparemment raisonnable, mais en réalité dangereuse. Elles abaissent secrètement la résistance à la compression des bords (ECT) du matériau de base —en remplaçant un carton robuste 32ECT par un substitut moins cher 26ECT¹⁹—juste pour pouvoir s'offrir un coûteux pelliculage intégral en aluminium à l'extérieur.
Il ne s'agit pas que de théorie : je le constate en test lorsque des cartons haut de gamme s'effondrent sous l'effet de simples contraintes logistiques. Dans mon atelier, lorsque nous chargeons ces boîtes en aluminium de qualité inférieure sur un testeur de compression TAPPI T811 Edge Crush20, la rupture est immédiate. En réduisant la densité de fibres critiques du noyau cannelé pour réaliser des économies, la boîte perd sa structure. Le film aluminium épais peut paraître magnifique, mais lors du test de compression (BCT), la boîte se déforme sous une pression maximale de seulement 19,2 kg. En restaurant le carton à un standard 32ECT21 et en remplaçant le film épais par un vernis aqueux brillant à haute teneur en solides, je garantis une intégrité structurelle à toute épreuve. Ce changement de matériau précis évite les stocks endommagés, épargnant ainsi à nos clients des retours clients importants de la part des détaillants, tout en préservant une image de marque haut de gamme en rayon.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de l'ECT pour des raisons esthétiques | Mandat Virgin 32ECT22 | Résiste à l'empilage en entrepôt |
| Films en aluminium épais et coûteux | revêtements aqueux brillants23 | Réduit le coût unitaire de la nomenclature |
| Ignorer les indicateurs d'échec de la BCT | Validation TAPPI T81124 | Empêche les rétrofacturations des détaillants |
J'interdis formellement de dégrader la qualité des cartons structurels pour financer des dépenses esthétiques superflues. Le choix d'un matériau de base adapté garantit la résistance de vos cartons aux conditions de transport difficiles sans nuire à l'image de votre marque.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez tenter de faire des économies en optant aveuglément pour un carton 26ECT afin de financer des finitions métallisées, mais lorsque ce carton, structurellement fragilisé, se déforme sous le poids des palettes, cela engendre un frottement important, ralentissant la chaîne de production d'environ 30 % et anéantissant vos marges bénéficiaires. C'est précisément la fiche technique que mes 10 principaux clients du secteur de la distribution utilisent pour garantir zéro défaut d'impression. Cessez de jouer avec la densité des matériaux et laissez-moi auditer personnellement les tolérances de vos emballages grâce à mon Audit Pré-Filtrage Gratuit ↗ afin de détecter les risques d'écrasement critiques avant qu'ils n'atteignent la chaîne de production.
« Emballage en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Les guides techniques d’ingénierie d’emballage précisent que la largeur des encoches doit être ajustée en fonction de l’épaisseur du matériau afin d’assurer un assemblage sans frottement des languettes. Rôle de la preuve : Validation technique ; type de source : Manuel d’ingénierie. Justifie : La nécessité de tolérances plutôt qu’une correspondance exacte des largeurs. Note relative à la portée : Spécifique à la conception des boîtes pliantes.
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Ce document technique sur la conception structurelle des emballages explique comment l'épaisseur du matériau doit être prise en compte dans les calculs de découpe afin d'éviter les problèmes d'ajustement. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie. Appuie : le lien de causalité entre une épaisseur de carton négligée dans la CAO et les défaillances d'assemblage. Note de portée : spécifique aux emballages pliables .
« Comment calculer la tolérance et la déduction de pliage avec… », https://www.youtube.com/watch?v=0mGG4ZtC2a4 . Brève explication de l’utilisation des tolérances de pliage paramétriques dans la conception d’emballages CAO pour compenser l’épaisseur du matériau lors du pliage. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Supporte : la méthode professionnelle de correction des erreurs d’épaisseur de carton. Note de portée : spécifique aux logiciels de conception paramétrique.
« Étude de l’effet des perforations sur la résistance à la charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Brève explication des tolérances mathématiques requises pour les rapports fente/languette afin de garantir l’intégrité structurelle du carton. Niveau de preuve : spécification technique ; type de source : norme de l’industrie de l’emballage. Appuie : l’affirmation selon laquelle l’ajustement de la largeur de la fente empêche le déchirement. Remarque sur la portée : varie selon le calibre .
« Conception d'emballages structuraux : éléments clés et processus », https://www.arkay.com/resources/structural-packaging-design. Brève explication des données empiriques comparant la vitesse d'assemblage des gabarits structuraux 3D à celle des gabarits plats 2D. Type de preuve : mesure quantitative ; source : étude d'efficacité industrielle. Argument : gain de temps grâce aux fichiers PDF 3D verrouillés. Remarque : les résultats peuvent varier selon la complexité de la boîte .
« Découpe à l'emporte-pièce avec gabarit en acier – Gabarits en acier | Demande de devis », https://www.americanmicroinc.com/die-cutting/steel-rule-die-cutting/ . La documentation technique sur les mécanismes de découpe explique l'interaction des gabarits en acier avec les supports et les risques de déformation de surface ou de marquage . Rôle de la preuve : vérification technique ; type de source : guide de fabrication. Sujets abordés : efficacité et risques liés aux gabarits en acier. Remarque : s'applique aux matériaux standard pour carton pliant.
« Perspectives de maintien de la résistance du papier et du carton… », https://bioresources.cnr.ncsu.edu/resources/prospects-for-maintaining-strength-of-paper-and-paperboard-products-while-using-less-forest-resources-a-review/ . Brève explication de la manière dont des outils de rainage inadaptés entraînent la rupture et la compression des fibres structurelles du papier kraft. Rôle de la preuve : mécanisme technique ; type de source : manuel d’ingénierie de l’emballage. Facteurs avancés : dégradation du matériau lors du pliage. Remarque concernant la portée : spécifique aux papiers kraft vierges épais.
« Évolution des propriétés de fissuration au pliage et des propriétés mécaniques… – BioResources », https://bioresources.cnr.ncsu.edu/resources/changes-in-fold-cracking-properties-and-mechanical-properties-of-high-grammage-paper-as-affected-by-additive-and-fillers/ . Définition technique de la fissuration lithographique : rupture de l’encre et du revêtement au niveau du pli. Rôle de la preuve : identification des défauts ; type de source : norme de l’industrie de l’imprimerie. Supports : défauts visuels des finitions haut de gamme au niveau des charnières. Note sur la portée : étude axée sur les surfaces couchées/brillantes.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Comparaison technique d'outils de pliage montrant comment les matrices polymères réduisent la tension superficielle pour éviter l'éclatement de l'encre. Type de preuve : Vérification technique ; source : Manuel d'ingénierie de l'emballage. Constat : Efficacité des matrices polymères pour le maintien de l'intégrité de l'encre. Remarque : Applicable aux revêtements à haute pigmentation sur papier cartonné plié .
« Cerclage à base de fibres : un conditionnement durable pour votre entreprise », https://www.atlanticpkg.com/fiber-based-banding-sustainable-bundling-for-your-business/ . Documentation expliquant comment le contrôle de l’étirement des fibres prévient les déformations structurelles et garantit des angles droits précis. Rôle de la preuve : vérification technique ; type de source : norme de fabrication industrielle. Applicabilité : utilisation du contrôle de l’étirement pour les angles vifs. Remarque : spécifique aux cartons à grammage élevé.
« Prévention des fissures des boîtes en carton ondulé par temps extrême », https://www.maheshwaristarchtech.com/corrugated-box-crack-prevention.php. Recherche en science des matériaux sur la relation entre le taux d'humidité du substrat et la prévention de la rupture des fibres lors du pliage. Rôle de la preuve : Vérification technique ; type de source : Étude en science des matériaux. Conclusion : Affirmation selon laquelle une humidité équilibrée prévient les fissures des rabats. Remarque : Dépend de l'environnement de stockage et du type de fibre .
« Matériaux en carton pour emballages pliants – Netpak », https://www.netpak.com/en/packaging-resources/industry-articles/paperboard-material-in-folding-carton/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : spécification technique ; type de source : manuel de l’industrie de l’ emballage. Appuie : composition courante des matériaux des emballages pliants. Note de portée : confirme que le carton compact est un substrat standard.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : principe technique ; type de source : revue scientifique sur les matériaux. Appuie : la distinction entre la densité du matériau et l’intégrité structurelle géométrique. Note de portée : explique pourquoi la densité est une mesure insuffisante pour l’échelle .
« Conception d'optimisation topologique multi-charges pour la structure… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11356512/. Une source technique en mécanique des structures ou en ingénierie de l'emballage expliquerait pourquoi la densité du matériau seule est insuffisante pour supporter la charge, contrairement aux structures géométriques telles que les cannelures. Rôle de la preuve : principe théorique ; type de source : manuel d'ingénierie. Arguments : nécessité de la géométrie structurelle pour l'absorption des chocs. Note de portée : physique des structures générale .
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Un guide de science des matériaux ou de l'industrie de l'emballage confirmerait que le carton compact est un panneau de fibres pressées homogène dépourvu des cannelures internes caractéristiques des matériaux ondulés. Preuve : spécification du matériau ; type de source : manuel technique industriel. Argument : absence d'absorption des chocs du carton compact. Remarque : concerne les supports non cannelés.
« Qu'est-ce que le carton ondulé ? », https://www.fibrebox.org/what-is-corrugated/ . Documentation technique expliquant la résistance à la compression et à la flexion du carton ondulé de type E par rapport au carton compact. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Appui : l' utilisation du carton ondulé de type E pour prévenir le cintrage des étagères. Remarque sur la portée : l'efficacité varie en fonction du poids total de la charge.
« Déchiffrer la géométrie du carton ondulé double paroi à l'aide de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10974599/ . Explication, issue des sciences des matériaux, de la manière dont la structure arquée des matériaux cannelés dissipe l'énergie d'impact. Type de preuve : explication scientifique ; source : revue scientifique spécialisée en sciences des matériaux. Confirme : l'affirmation selon laquelle la géométrie cannelée assure l'absorption des chocs. Remarque concernant la portée : s'applique à des vitesses d'impact spécifiques.
« Emballage en microcannelure | Cartons EF N-Flute », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Analyse comparative des valeurs de résistance à l'écrasement des bords (ECT) et de la capacité des microcannelures à maintenir leur forme d'équerre. Rôle de la preuve : validation technique ; type de source : norme industrielle d'emballage. Apport : utilisation de microcannelure pour maintenir la forme d'équerre des boîtes lourdes. Remarque : concerne les qualités de microcannelure haute performance .
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid. Les normes d'emballage de l'industrie confirment les différences techniques de capacité de charge et de prix entre les cartons ondulés 32 ECT et 26 ECT. Preuve : spécification technique ; type de source : norme de fabrication ; Justifie : la différence relative de coût et de résistance entre ces deux classes d'ECT. Note sur le champ d'application : s'applique aux qualités de carton ondulé standard .
« Nouvelle configuration d'essai d'écrasement des bords améliorée par la mesure de la déformation en champ complet… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Confirmation de la norme TAPPI T811 comme norme industrielle reconnue pour la mesure de la résistance à l'écrasement des bords du carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Appuie : la validité de la méthodologie d'essai mentionnée. Note relative au champ d'application : s'applique spécifiquement aux matériaux ondulés .
« Spécifications des boîtes en carton ondulé 32 ECT : Guide complet – Lansbox », https://lansbox.com/32-ect-corrugated-box-specs/. Vérification de la valeur 32 ECT (Edge Crush Test) comme référence quantitative pour la résistance du carton et sa résistance à la compression. Preuve : spécification technique ; type de source : fiche technique du matériau. Confirme : l’affirmation selon laquelle le retour à 32 ECT garantit l’intégrité structurelle. Remarque : se réfère à la résistance à l’écrasement du bord du carton en livres par pouce (lb/po) .
« Explication des valeurs ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOooFp8iZSidvCDNEyCtivG3ZTWXb4vHwczqPzUSSc-_TOmLgdg9k. Vérification de la valeur 32 ECT comme norme de durabilité structurelle dans les environnements d'empilage en entrepôt. Type de preuve : spécification technique ; source : manuel d'ingénierie de l'emballage. Justifie : l'exigence d'une valeur 32 ECT pour garantir l'intégrité de l'empilage. Remarque : spécifique aux normes relatives au carton ondulé .
« Revêtement aqueux vs revêtement UV : principales différences pour les emballages haut de gamme », https://gentlever.com/aqueous-coating-vs-uv-coating/ . Analyse comparative des coûts de production des revêtements aqueux et des laminations à l'aluminium. Type de preuve : analyse des coûts ; source : rapport de prix du secteur. Conclusion: les revêtements aqueux réduisent le coût unitaire des matériaux. Remarque : les coûts varient selon le volume de la commande.
« Importance de la préparation des échantillons pour les essais de compression sur chant… », https://imisrise.tappi.org/download.aspx?key=18APR219. Documentation de la norme TAPPI T811, norme industrielle mondiale pour la mesure de la résistance à la compression des boîtes en carton ondulé. Rôle de la preuve : norme industrielle ; type de source : organisme de normalisation technique. Appui : L’utilisation de la norme T811 pour la validation des indicateurs BCT afin de prévenir les défaillances structurelles et les refacturations. Note de portée : S’applique aux essais d’emballages en carton ondulé .



