
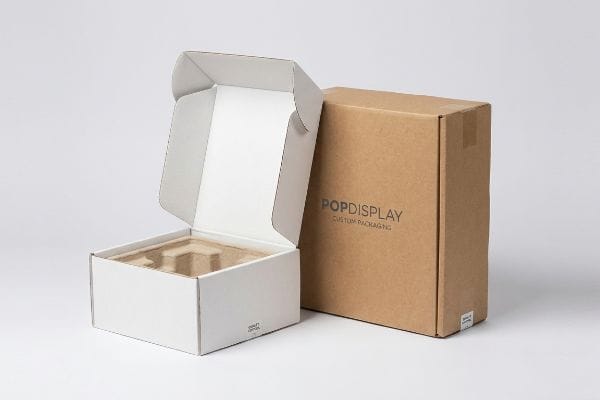
Cessez de vous contenter d'emballages génériques qui nuisent à votre image de marque. Pour survivre dans le monde des grandes surfaces, vos emballages doivent être conçus pour une présence structurelle dominante et un impact visuel saisissant.
Les emballages personnalisés de PopDisplay sont des solutions structurelles de haute technologie conçues pour protéger les produits et optimiser la visibilité des marques sur les circuits de distribution internationaux. Ces emballages en carton ondulé spécialisés bénéficient d'une impression de pointe, d'une découpe précise et de contrôles qualité rigoureux afin de garantir leur intégrité structurelle et de répondre aux normes de conformité les plus strictes des distributeurs à travers le monde.
Mais comprendre la définition de base n'est que la première étape ; c'est l'exécution de ces structures à grande échelle qui pose problème à la plupart des marques.
Qu'est-ce qu'un emballage personnalisé ?
Avant d'aborder le merchandising avancé, il nous faut faire abstraction du jargon marketing et nous pencher sur le support physique.
L'emballage sur mesure est un contenant physique conçu mathématiquement pour s'adapter aux dimensions, au poids et à l'environnement de vente d'un produit spécifique. Contrairement aux cartons standard, ces emballages personnalisés intègrent des graphismes lithographiques propres à la marque et des tolérances de découpe sur mesure afin d'optimiser à la fois l'esthétique et la résistance au transport.
Fabriquer un carton sur mesure semble simple jusqu'à ce qu'on réalise que les fibres de papier bougent, se déplacent et se dilatent sur la chaîne de production.
Les dangers cachés des bavures de lithographie-lamination
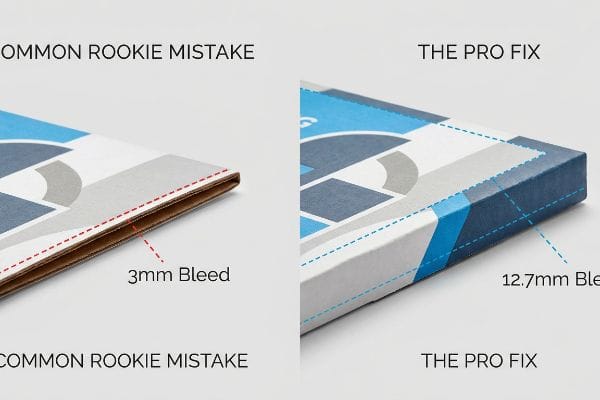
Les graphistes partent du principe qu'un fond perdu standard de 3,17 mm (0,125 pouce) pour l'impression commerciale est parfaitement adapté aux fichiers d'emballages en carton ondulé sur mesure. Ils créent leurs gabarits numériques à partir des règles du papier commercial, s'attendant à ce que les machines automatisées découpent exactement selon leurs tracés numériques.
Je vois ce piège se refermer sur même les graphistes les plus expérimentés chaque semaine. Lorsque la feuille imprimée entre en contact avec la colle PVA (acétate de polyvinyle) encore humide et est pressée sur un carton épais de type B, le support physique se déforme inévitablement².Si vous ne fournissez qu'un fond perdu standard de 3,17 mm, ce décalage mécanique expose les bords bruts et bruns du carton sur votre présentoir final plié. J'entends encore le bruit sec et déchirant d'un emballeur frustré qui tente de forcer l'assemblage d'une boîte mal imprimée, finissant par coller un vil ruban adhésif transparent sur l'espace pour masquer l'erreur. Nous éliminons complètement ce problème en imposant un fond perdu minimum de 12,7 mm (0,5 pouce) au-delà de la ligne de coupe³,garantissant ainsi que vos graphismes s'enroulent parfaitement autour de chaque bord.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d'un fond perdu standard de 3 mm | Appliquer une marge de saignement de 12,7 mm4 | Masque les bords apparents du carton brun |
| En négligeant le décalage litho-laminaire | Prise en compte des tolérances mécaniques de la colle5 | Empêche les erreurs d'alignement graphique |
| S'appuyer sur des règles simples en matière de papier commercial | Utilisation de modèles numériques ondulés dédiés6 | Élimine les résidus de ruban adhésif transparent sur le sol |
Je refuse qu'une erreur numérique microscopique compromette toute une production physique. En imposant des marges de fond perdu extrêmes dès le départ, je protège votre image de marque et garantis une présentation impeccable en point de vente.
🛠️ Le bureau d'Harvey : Vous n'êtes pas sûr que votre illustration soit bien à l'intérieur de la marge de fond perdu ? 👉 Envoyez-moi votre fichier de découpe à plat ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Que sont les boîtes CBD personnalisées ?
Passant des fondamentaux structurels aux catégories à forte marge, les secteurs spécialisés comme l'industrie du bien-être exigent un niveau de précision totalement différent.
Les boîtes CBD personnalisées sont des emballages secondaires hautement spécialisés, conçus spécifiquement pour le marché du cannabidiol. Ces boîtes spéciales combinent des systèmes de fermeture à l'épreuve des enfants, une présentation d'étiquettes rigoureuse et des finitions tactiles haut de gamme afin de protéger les flacons de flacons en verre fragiles, tout en instaurant un climat de confiance dans un secteur de consommation fortement réglementé.
Concevoir un emballage de produits de bien-être conforme aux normes est un défi, mais c'est la protection de l'identité visuelle exacte de la marque pendant la production qui représente le véritable enjeu.
Survivre au piège de l'obscurcissement tactile
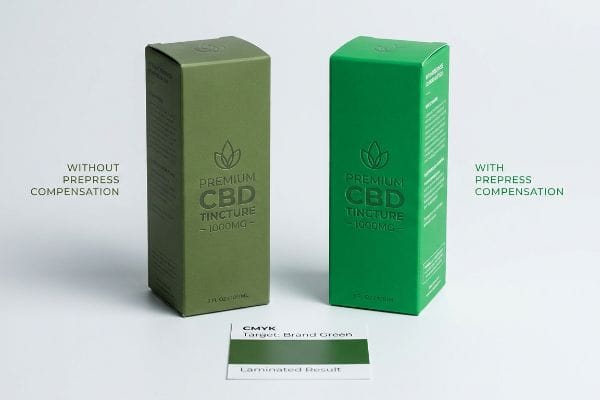
Les marques de bien-être haut de gamme demandent fréquemment une lamination thermique douce au toucher pour conférer à leurs boîtes personnalisées un aspect luxueux et velouté, gage de confiance pour les consommateurs. Elles valident une épreuve numérique CMJN (Cyan, Magenta, Jaune, Noir) aux couleurs éclatantes, partant du principe que le tirage final laminé correspondra parfaitement aux couleurs affichées sur leurs écrans d'ordinateur rétroéclairés.
La réalité de la chimie des emballages est bien plus complexe. Imaginez un film soft touch comme une éponge microscopique : sa structure polymère bi-orientée agit comme un vide absorbant la lumièreet diffusant activement l’éclairage en point de vente. Lorsque je lance ces travaux sans ajustements prépresse, le pelliculage fonce physiquement les pigments imprimés jusqu’à 5 %,provoquant d’importants défauts de couleur (Delta-E). J’ai vu des directeurs marketing s’arracher les cheveux lors des contrôles presse, car le vert emblématique de leur marque avait soudainement viré à un vert olive boueux. Pour remédier à ce problème, j’impose une courbe de compensation de pelliculage stricte dans notre logiciel RIP, en injectant préventivement un boost de cyan de 10 à 12 % pour compenser l’absorption de la lumière par le polymère et garantir une fidélité des couleurs irréprochable en point de vente.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Faire confiance aux épreuves numériques couleur non plastifiées | Application d'une courbe de compensation de prépresse10 | Garantie d'une correspondance exacte des couleurs de la marque |
| En négligeant l'absorption de la lumière par les polymères11 | Augmenter la densité de certaines encres avant l'impression12 | Empêche les graphismes flous et assombris |
| Application aveugle de films doux au toucher | Numérisation des tirages physiques stratifiés | Établit une relation de confiance clinique avec les consommateurs |
Je calibre rigoureusement mes presses en fonction des propriétés physico-chimiques du film de lamination, et non pas seulement du fichier numérique. Cette précision mathématique garantit à votre marque des prix premium sans les coûteux retards de réimpression.
🛠️ Le bureau de Harvey : Vos couleurs de marque changent-elles de façon incontrôlable lorsque vous appliquez des finitions mates ou douces au toucher haut de gamme ? 👉 Demandez un audit couleur gratuit ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les 7 types d'emballage ?
Une fois que vous avez déterminé le substrat et la chimie, vous devez choisir le format architectural exact qui correspond à votre stratégie de vente au détail.
Les sept types d'emballage comprennent généralement les présentoirs de sol, les présentoirs de comptoir, les présentoirs sur palette, les plateaux de rayonnage, les supports suspendus, les dispositifs interactifs et les cartons pliants primaires. Chaque structure distincte impose des dimensions, des capacités de charge et des règles d'assemblage logistiques spécifiques, nécessaires pour une utilisation optimale dans divers environnements de vente au détail et d'entreposage à travers le monde.
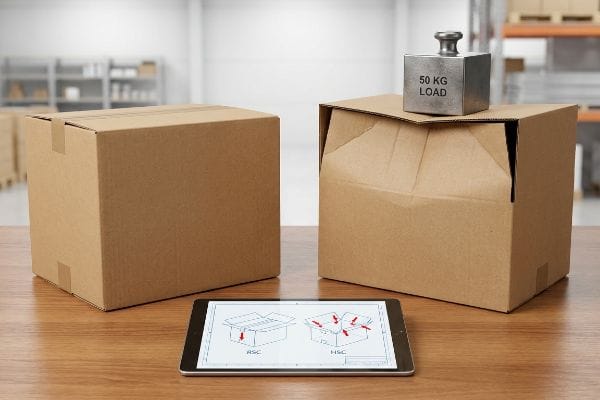
Le choix de la catégorie appropriée est nécessaire, mais le changement de format structurel pour économiser quelques centimes peut entraîner des défaillances catastrophiques de la chaîne d'approvisionnement.
La menace de compression des conteneurs à ciel ouvert
Les équipes d'approvisionnement tentent souvent de transformer leurs emballages logistiques standard en emballages prêts pour la vente au détail en remplaçant un RSC (Regular Slotted Container) par un HSC (Half Slotted Container)13.Elles supposent que le simple fait de retirer les rabats supérieurs crée un bac de vente au détail ouvert instantané et économique sans compromettre la stabilité de la base de la boîte14.
Imaginez une boîte en carton ondulé comme un tabouret à quatre pieds : si vous retirez l’assise qui maintient les pieds ensemble, l’ensemble est bancal. En supprimant les rabats supérieurs continus d’un emballage cartonné rigide (RSC), vous détruisez complètement la structure supérieure à 360 degrés qui répartit la pression exercée par le haut sur les parois verticales<sup>15</sup>. J’ai récemment assisté au lancement d’une importante production de boissons, où un acheteur a demandé précisément cette modification de la structure de l’emballage cartonné rigide (HSC). Sans le couvercle pour stabiliser les coins, les bords ouverts sont devenus extrêmement vulnérables, et je pouvais sentir physiquement le carton brut se déformer vers l’intérieur simplement en appuyant avec mon pouce contre la cannelure. Nous avons compensé mathématiquement la perte de stabilité supérieure en alignant strictement le grain ondulé à la verticale et en optant pour un profil à double paroi, rétablissant ainsi intégralement la résistance à la compression des bords (ECT16 </sup>).
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Échanger RSC contre HSC sans maths | Passage à un profil de panneau à double paroi17 | Résiste à l'empilage de palettes lourdes |
| Négliger la perte de stabilité du volet supérieur | Alignement parfait du grain ondulé à la verticale18 | Empêche le flambement vertical des murs |
| Se fier uniquement à la densité du matériau de base | Conception d'une enceinte structurelle à 360 degrés | Assure un réapprovisionnement sans friction en magasin |
Je ne permets jamais à un service des achats de compromettre la structure d'un bac pour respecter un budget. Grâce à la conception de compensations de charge spécifiques, je garantis que vos bacs prêts pour la vente résisteront parfaitement au transport jusqu'aux rayons.
🛠️ Le bureau de Harvey : Vos emballages prêts à la vente sont-ils trop lourds pour supporter le poids des palettes d'entrepôt ? 👉 Demandez votre évaluation de charge structurelle ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur ajoutée.
Quels sont les avantages de l'utilisation de boîtes personnalisées ?
L'objectif ultime des emballages spécialisés n'est pas seulement esthétique ; il s'agit d'optimiser sa chaîne d'approvisionnement physique pour protéger ses marges et dominer l'espace disponible.
Les avantages des emballages sur mesure sont nombreux : optimisation de la densité du fret logistique, quasi-élimination des dommages liés au transport, réduction drastique des temps d’assemblage et obtention d’un emplacement privilégié en magasin. Des structures bien conçues constituent de véritables atouts pour la chaîne logistique, optimisant le poids volumétrique et évitant ainsi les coûts de retour facturés aux détaillants en cas d’affaissement des palettes en bois.
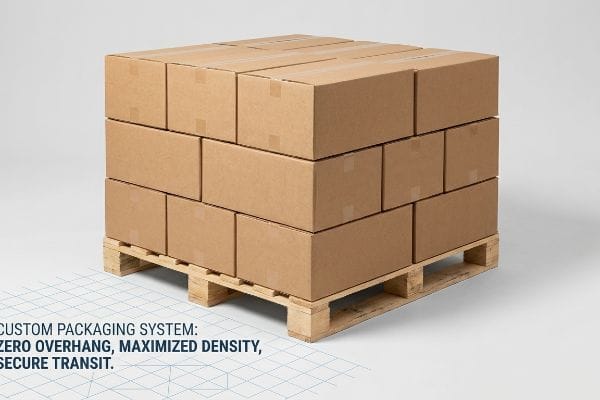
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que votre produit est chargé dans des conteneurs de fret maritime.
Pourquoi les tailles standard échouent en usine
Les équipes d'approvisionnement augmentent souvent les dimensions des cartons d'expédition pour optimiser la densité du chargement, partant du principe que les propriétés de compression du carton ondulé renforcé¹⁹protègent naturellement les marchandises. Elles remplissent le carton au maximum, convaincues que maximiser le volume interne est le seul moyen de rentabiliser l'investissement dans les emballages personnalisés.
Faire tenir un présentoir debout en laboratoire est facile, mais la réalité est tout autre lorsqu'il s'agit d'en expédier 500 à travers le Pacifique. Dans mon atelier, je constate régulièrement que les acheteurs augmentent tellement les dimensions de leurs cartons sur mesure que le carton principal dépasse de seulement 11,4 mm (0,45 pouce) une palette standard GMA (Grocery Manufacturers Association) de 1219 × 1016 mm (48 × 40 pouces). La résistance à la compression d'un carton ondulé dépend jusqu'à 60 % de l'alignement vertical de ses quatre coins. Lorsque je place ces cartons en surplomb sur la presse à compression, la partie inférieure non soutenue se courbe visiblement vers l'extérieur et s'écrase brutalement sous une charge de seulement 85 kg (187,5 lbs), rendant la résistance théorique du matériau totalement inutile. Je résous ce problème en imposant un protocole strict de dépassement nul dans notre logiciel de CAO, réduisant artificiellement l'encombrement maximal autorisé de 12,7 mm (0,5 pouce) afin de garantir le maintien optimal des angles. Cette tolérance de 12,7 mm assure le rétablissement complet de la capacité de charge, permettant ainsi à nos clients d'économiser des milliers d'euros en pertes de stock et d'éviter des retards catastrophiques en magasin.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Débordement de la palette GMA par fractions | Imposer une boîte englobante sans débordement | Restaure 60 % de la résistance à la compression des angles20 |
| Se fier uniquement aux limites ECT des matières premières | Réduction de l'encombrement du carton de 12,7 mm21 | Élimine les frais de transport et les refacturations |
| Maximiser le volume interne à l'aveugle | limites de charge verticale spécifiques à l'ingénierie | Résiste au transport maritime à double empilement22 |
Je conçois des systèmes d'emballage qui respectent les contraintes physiques de la logistique mondiale. En adaptant vos dimensions personnalisées à la géométrie précise des palettes, vous transformez une fragile boîte en carton en un atout indestructible pour votre chaîne logistique.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si cette boîte personnalisée, trop grande, s'effondre sur une palette humide dans un entrepôt, vous provoquez un refus immédiat du détaillant, anéantissant ainsi la marge bénéficiaire de votre projet. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne laissez plus les tolérances des palettes au hasard : laissez-moi auditer personnellement votre logistique grâce à mon Audit de Gabarits Gratuit ↗ afin de détecter ces défauts structurels invisibles avant le lancement de la production en série.
« Comment déterminer la marge de fond perdu à utiliser ? », https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification factuelle ; type de source : norme de l’industrie de l’ imprimerie. Appuie : la vérification des mesures de fond perdu de base utilisées dans la conception d’imprimés commerciaux. Note sur la portée : s’applique spécifiquement à l’impression offset et numérique commerciale standard.
« Comprendre l’emballage lithographié laminé et le simple face… », https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Explication technique de la manière dont les interactions entre l’adhésif PVA et le carton ondulé cannelure B entraînent des décalages de repérage lors du montage. Rôle de la preuve : vérification technique ; type de source : guide d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle les supports se déplacent lors du laminage. Note sur le champ d’application : s’applique aux procédés de laminage à colle humide .
« Emballage lithographié-laminé – Accurate Box Company, Inc », https://accuratebox.com/our-packaging/litho-laminated-packaging/. Vérification des meilleures pratiques de l'industrie concernant les marges de fond perdu en lithographie sur carton ondulé afin d'éviter l'exposition du carton brut due aux déplacements mécaniques. Type de preuve : spécification technique ; type de source : manuel de l'industrie de l'imprimerie. Confirme : la nécessité de marges de fond perdu élargies pour la lamination. Remarque : la portée peut varier selon l'équipement du fabricant .
« Litho-lamination vs. Impression numérique : Guide pratique pour les acheteurs industriels… », https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Vérification de l'exigence technique d'un fond perdu de 12,7 mm (0,5 pouce) pour compenser le décalage du support en litho-lamination. Preuve : spécification technique ; source : manuel d'ingénierie de l'emballage. Éléments justificatifs : largeur de fond perdu requise pour masquer les bords du carton. Remarque : spécifique à la lamination de carton ondulé haute tolérance .
« Microcannelure lithographiée – MM Group », https://mm.group/packaging/technologies/lamination/ . Explication du décalage graphique induit par l'application d'adhésif mécanique et la pression exercée lors du processus de lamination. Type de preuve : causalité technique ; source : guide de l'industrie de l'imprimerie. Justifie : la nécessité de prendre en compte le décalage des fichiers de conception. Note relative au champ d'application : concerne la liaison physique de l'impression à la cannelure.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Distinction technique entre les règles de mise en page du papier commercial mince et les exigences structurelles du carton ondulé. Rôle de la preuve : distinction de processus ; type de source : norme de conception structurelle. Appui : l’ utilisation de gabarits spécialisés pour les emballages en carton ondulé. Note de portée : porte sur les tolérances de pliage et d’épaisseur.
« Films de lamination velours pour emballages haut de gamme », https://www.cosmofilms.com/blog/velvet-lamination-films-for-premium-packaging. Confirmation technique des caractéristiques tactiles de la lamination thermique douce au toucher pour emballages de luxe. Type de preuve : spécification technique ; source : guide de fabrication. Appuie : l’affirmation selon laquelle ce procédé crée un toucher velouté. Note sur le champ d’application : application thermique .
« Évolution de la structure et comportement à la déformation des films de polyéthylène… », https://pmc.ncbi.nlm.nih.gov/articles/PMC6964308/ . Cet article, issu du domaine des sciences des matériaux ou de l’ingénierie de l’emballage, explique comment l’orientation moléculaire des films BOPP/PET dans les finitions douces au toucher influence la réfraction et l’absorption de la lumière. Rôle des preuves : fondements théoriques ; type de source : revue scientifique. Sujet : mécanisme du noircissement tactile des finitions mates. Précision: spécifique aux polymères à orientation biaxiale.
« Qu’est-ce que la précision des couleurs dans l’emballage ? Correspondance Pantone… », https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Un guide technique de l’industrie de l’impression ou une étude de gestion des couleurs valide le pourcentage typique de baisse de la valeur de la couleur et le décalage Delta-E causés par le pelliculage soft-touch. Rôle de la preuve : validation ; type de source : manuel technique. Appuie : quantification du noircissement des pigments. Remarque : la valeur peut varier en fonction de l’épaisseur du film et de la marque .
« Modélisation mathématique et stratégies de compensation pour l'impression… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/ . Explication technique de référence sur la manière dont les courbes de compensation ajustent l'absorption de l'encre et l'interaction avec le support afin de garantir la fidélité des couleurs. Rôle de la preuve : Vérification technique ; type de source : Manuel de l'industrie de l' imprimerie. Appui : L'efficacité des courbes de compensation pour la correspondance des couleurs. Note de portée : S'applique spécifiquement aux flux de production offset et numériques.
« Comprendre le rôle des interactions papier-encre sur… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Explication scientifique de la façon dont les propriétés optiques et l’absorption de la lumière des films polymères modifient la couleur perçue des encres sous-jacentes. Type de preuve : Principe scientifique ; type de source : Revue de science des matériaux ou de physique des couleurs. Arguments : Cause des graphismes ternes et sombres sur les emballages laminés. Note sur la portée : Spécifique aux films polymères translucides et mats .
« Comment augmenter la densité d'encre sur support transparent ? Série HP 300 », https://www.signs101.com/threads/how-to-increase-ink-density-on-clear-material-hp-300-series.178039/. Procédure technique d'ajustement de la densité d'encre en prépresse pour contrer l'assombrissement visuel causé par les films de lamination soft-touch ou mats. Rôle de la preuve : Vérification de la procédure ; type de source : Guide technique de prépresse. Supports : La méthode utilisée pour éviter les graphismes flous. Remarque : Les résultats varient en fonction du matériau de lamination utilisé .
« Styles de boîtes », https://www.acmebox.com/product-offerings/box-styles/ . Définition technique et application des conteneurs à fentes standard et des conteneurs à demi-fentes en logistique. Type de preuve : spécification technique ; type de source : norme de l’industrie de l’emballage. Supporte : la méthode de conversion des emballages d’expédition en bacs prêts à la vente au détail. Note de portée: architecture générale des emballages.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Analyse technique de l’influence de la suppression des rabats supérieurs (conversion du carton ondulé standard en carton ondulé renforcé) sur la résistance à la compression verticale et l’intégrité structurelle des boîtes en carton ondulé. Type de preuve : preuve structurelle ; type de source : étude d’ingénierie de l’emballage. Sujet : Effet de la suppression des rabats sur la capacité de charge. Note de portée : Étude axée sur la compression verticale .
« Modèles de boîtes de base », https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/ . Ces guides techniques expliquent comment les rabats supérieurs en carton ondulé à rainures (RSC ) assurent la stabilité structurelle et la répartition de la charge. Rôle de la preuve : vérification factuelle ; type de source : manuel technique. Sujet : l’impact des rabats RSC sur la pression exercée par le haut. Remarque : s’applique aux emballages en carton ondulé à rainures.
« [PDF] Test Mullen vs. Test de résistance à la compression latérale : boîtes – Crown Packaging Corp. », https://crownpack.com/wp-content/uploads/2023/11/Crown-Packaging-Mullen-vs-ECT-Whitepaper.pdf. Les normes industrielles définissent comment la construction à double paroi augmente les valeurs du test de résistance à la compression latérale (ECT) afin de compenser les pertes structurelles. Rôle de la preuve : validation technique ; type de source : norme industrielle. Appui : Utilisation de profilés à double paroi pour restaurer la résistance à la compression latérale. Note de portée : Se concentre sur la compression verticale .
« Options de résistance du carton ondulé multicouche : simple cannelure vs. … », https://ufppackaging.com/insights/layered-corrugated-strength-options. Les spécifications techniques des emballages en carton ondulé expliquent comment les profils à double cannelure augmentent la capacité de charge des marchandises palettisées. Preuve : validation technique ; type de source : norme d’ingénierie industrielle. Appuie : l’affirmation selon laquelle la double cannelure empêche l’affaissement lors de l’empilage de charges lourdes. Remarque : l’efficacité varie selon la combinaison de cannelures .
« Le rôle du flambage dans l’estimation de la résistance à la compression… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC7602429/ . Les études sur les matériaux des panneaux de fibres ondulés confirment que l’orientation verticale des cannelures maximise la résistance à la compression et minimise le flambage des parois . Type de preuve : vérification factuelle ; source : manuel de science des matériaux. Arguments : nécessité d’un alignement vertical des fibres pour l’intégrité structurelle. Remarque : s’applique principalement aux charges de compression verticales.
« Étude comparative de la résistance à la compression de… », https://repository.rit.edu/theses/285/. Brève explication de la manière dont les normes d’ingénierie de l’emballage valident la relation entre la résistance à la compression des matériaux et la protection du contenu. Rôle de la preuve : vérification technique ; type de source : norme d’emballage industriel. Appuie : la fiabilité technique des indicateurs de matériaux pour la sécurité des produits. Note de portée : se concentre sur les indicateurs des tests d’écrasement des bords (ECT) et de compression des boîtes (BCT) .
« Effet du débordement de la palette sur la résistance à la compression des boîtes », https://admin.fibrebox.org/wp-content/uploads/2025/07/Pallet_Overhang_Phase_1.pdf. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Métrique technique ; type de source : Étude d’ingénierie de l’emballage. Sujet : Relation entre l’absence de débordement et l’intégrité structurelle des boîtes en carton ondulé. Précision : Concerne spécifiquement les palettes GMA .
« Analyse de la réduction de l’empreinte carbone dans le secteur de la construction… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8540435/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Spécification sectorielle ; type de source : Manuel de logistique. Appuie : L’effet d’une réduction précise des dimensions sur la réduction des dommages aux marchandises et des refacturations. Note de portée : Basé sur une conversion standard impériale-métrique pour des ajustements d’un demi-pouce.
« 1918.85 – Opérations de transport de marchandises conteneurisées. – OSHA », https://www.osha.gov/laws-regs/regulations/standardnumber/1918/1918.85 . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Norme d’ingénierie ; type de source : Directive relative au transport maritime de marchandises. Justifie : La nécessité de limites de charge spécifiques pour résister aux pressions d’empilement lors du transport maritime. Remarque sur la portée : Varie selon la qualité du matériau du carton.



