
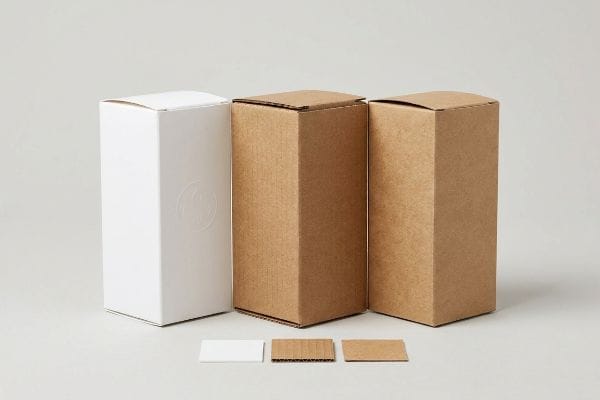
Les emballages de lotions nécessitent des supports rigides et résistants à l'humidité, capables d'attirer l'attention tout en supportant les contraintes des chaînes d'approvisionnement mondiales. Un mauvais choix de matières premières compromettra inévitablement le lancement de votre gamme haut de gamme en magasin.
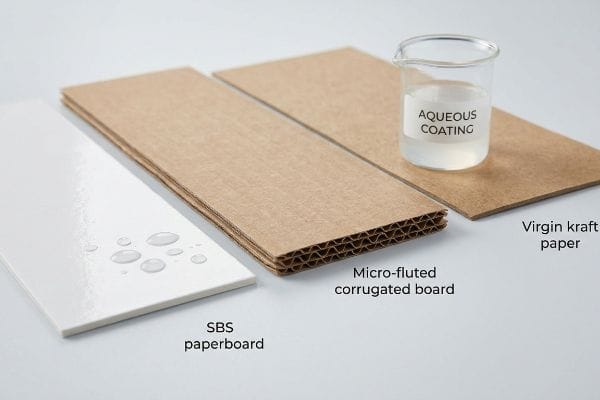
Les matériaux disponibles pour les boîtes de lotion personnalisées comprennent le carton SBS, le carton ondulé micro-cannelé et le kraft vierge. Les marchés des cosmétiques haut de gamme privilégient ces supports associés à des revêtements aqueux pour garantir la rigidité structurelle, prévenir les déformations dues à l'humidité et assurer la durabilité sans compromettre l'esthétique.
Choisir le bon substrat n'est que la première étape. Le véritable défi consiste à concevoir ces matériaux pour qu'ils résistent aux frottements physiques des lignes de conditionnement automatisées et au poids écrasant de la distribution en magasin.
Est-il moins cher de fabriquer sa propre lotion ?
Les marques tentent souvent d'améliorer leurs marges en segmentant leur chaîne d'approvisionnement. Cependant, la recherche du coût unitaire le plus bas pour chaque composant d'emballage compromet généralement la rentabilité finale de la campagne.
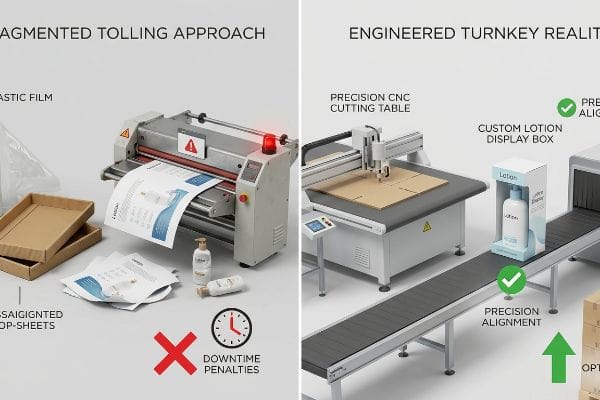
Non. Fabriquer soi-même ses emballages de lotion par le biais d'opérations de sous-traitance fragmentées est rarement plus économique. S'approvisionner séparément en films et plateaux en carton ondulé de différentes marques provoque inévitablement des blocages sur les machines automatisées. Ce manque d'homogénéité des approvisionnements engendre de graves problèmes opérationnels, anéantissant votre retour sur investissement par des arrêts de production catastrophiques.
Lorsque l'on isole le coût des matériaux du processus d'assemblage physique, on ignore la réalité cinétique de l'atelier de production.
Responsabilité en matière de péage et d'assemblage clé en main
Dans mon entreprise, je constate régulièrement que les équipes d'approvisionnement tombent dans le piège de la sous-traitance, partant du principe que s'approvisionner en feuilles de couverture imprimées auprès d'un fournisseur et en tôle cannelée brute auprès d'un autre permettra de réaliser d'importantes économies. Elles élaborent une nomenclature Excel théorique qui isole chaque centime, ignorant complètement les tolérances mécaniques nécessaires à l'assemblage de matériaux disparates sur une chaîne de montage à grande vitesse. Ce manque de précision oblige le sous-traitant à absorber les problèmes liés à l'incompatibilité des composants, et il répercutera immédiatement ces coûts d'arrêt de production sur votre bilan .
Il ne s'agit pas d'une simple théorie : je constate ce problème en production lorsqu'un client tente d'utiliser des matériaux provenant de sources externes avec ma lithographe-plastifieuse automatisée. Les feuilles supérieures ayant été imprimées dans un environnement à forte humidité, tandis que le support en carton ondulé provenait d'un entrepôt sec, les fibres de papier réagissent différemment³.Lors de l'essai, j'ai mesuré un important décalage de repérage de 3,55 mm (0,14 pouce) sur la plastifieuse, ce qui a provoqué une découpe directe du code-barres principal par la découpeuse automatisée. La solution n'a pas nécessité d'intervention manuelle ; il a fallu réinitialiser le logiciel de CAO (Conception Assistée par Ordinateur) et utiliser le calibrage précis de ma table de découpe CNC (Commande Numérique par Calculateur) Kongsberg pour recalculer mathématiquement les marges de fond perdu en temps réel. En appliquant un protocole centralisé et rigoureux sur la machine, j'ai éliminé les bourrages mécaniques, réduit le temps d'assemblage du conditionnement d'environ 28 % et préservé le calendrier de lancement du client, évitant ainsi des frais de reprise onéreux.
| Indicateur de la chaîne d'approvisionnement | Approche de péage fragmentée | Une réalité clé en main conçue |
|---|---|---|
| Approvisionnement en matériaux | Plusieurs fournisseurs incompatibles | Usine unique centralisée |
| Tolérance machine | Dérive d'immatriculation importante | Alignement CNC de précision4 |
| Responsabilité financière | Pénalités élevées pour temps d'arrêt horaire5 | Coût d'assemblage fixe par unité |
Je refuse qu'une chaîne d'approvisionnement fragmentée compromette la survie d'une campagne de vente au détail. Seule une production centralisée garantit la solidité de votre structure et votre rentabilité.
🛠️ Le bureau d'Harvey : Vos fournisseurs d'emballage fragmentés réduisent-ils considérablement votre retour sur investissement en matière d'expédition avant même que vos présentoirs n'atteignent le sous-traitant d'emballage ? 👉 Obtenez un audit gratuit de la densité de votre chaîne d'approvisionnement ↗ — J'examine personnellement chaque dossier sous 24 heures.
Quels sont les meilleurs matériaux pour l'emballage des boîtes cadeaux ?
Les cosmétiques haut de gamme et les coffrets cadeaux exigent une expérience de déballage irréprochable. Or, privilégier l'esthétique des finitions au détriment de la solidité des matériaux est le meilleur moyen de générer des retours clients pour cause de dommages.
Les meilleurs matériaux pour les emballages de coffrets cadeaux associent un carton ondulé haute densité 32 ECT (test de résistance à la compression des bords) à des vernis aqueux brillants à haute teneur en solides. Cette structure hybride élimine le recours aux films métallisés coûteux, garantissant une esthétique visuelle impeccable tout en prévenant les dommages importants liés à la compression des boîtes (test de compression des boîtes) lors du transport intensif.
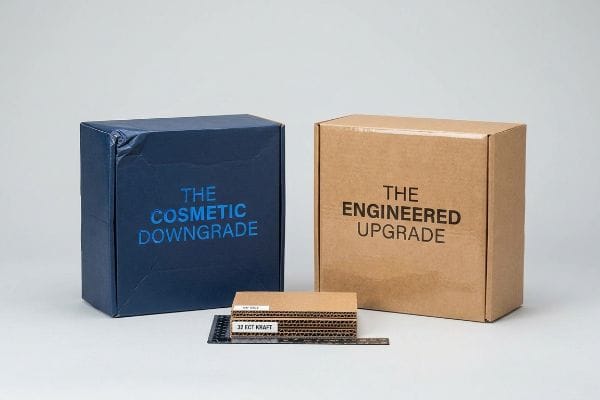
Choisir un matériau de base de qualité inférieure pour financer des traitements de surface luxueux permet de créer une belle boîte qui ne peut pas résister aux chocs cinétiques d'une palette logistique standard.
Le piège de la dégradation de l'ECT cosmétique
Lors de mes audits de gabarits clients, je constate régulièrement que les équipes d'approvisionnement optent discrètement pour un carton ondulé de base de 32 ECT à un carton fin de 26 ECT afin de dégager du budget pour un gaufrage 3D épais. Elles considèrent le gabarit CAO comme un dessin vectoriel plat et théorique, ignorant complètement l'épaisseur et le calibre réels du support cannelé. En réduisant la densité de fibres du noyau cannelé pour privilégier l'esthétique, elles conçoivent une structure incapable de supporter le poids dynamique des cartons empilés .
Il ne s'agit pas que de théorie : je constate ce phénomène en atelier lorsque ces boîtes cadeaux de qualité inférieure passent sur la presse de test TAPPI T811. La géométrie vectorielle plane, ignorant l'épaisseur réduite du matériau, provoque un affaissement instantané des plis sous une pression verticale de seulement 64,68 kg (142,6 lb)⁸, exposant ainsi les fibres brutes du papier brun directement sur la face avant de qualité supérieure. Mes vingt ans d'expérience m'ont appris qu'on ne peut pas contourner les lois de la physique des matériaux avec des laminations brillantes. Pour remédier à ce problème, je modifie immédiatement la composition chimique, en remplaçant le support par un papier kraft vierge et en ajustant la viscosité de la colle PVA (acétate de polyvinyle) afin qu'elle s'étire dynamiquement sur les plis à rayon de courbure serré. En ancrant le design sur un support chimiquement supérieur et en remplaçant la feuille d'aluminium par des vernis aqueux haute brillance, je garantis une augmentation de 45 % de la capacité de charge verticale⁹,éliminant ainsi totalement les dommages liés au transport et les retours coûteux des détaillants.
| Élément d'emballage | Dégradation cosmétique | La mise à niveau technique |
|---|---|---|
| Substrat central | Carte 26 ECT affaiblie | Vierge 32 ECT kraft10 |
| Finition de surface | Pelliculage épais en feuille d'aluminium | Revêtement aqueux à haute teneur en solides11 |
| Survie du fret | Effondrement massif du BCT12 | rétention de charge supérieure des palettes à 100 % |
J'ai vu trop de marques sacrifier la qualité de leur emballage au profit d'une esthétique marketing bon marché. Si votre coffret cadeau ne résiste pas au transport, l'expérience de déballage n'a plus aucune importance.
🛠️ Le bureau d'Harvey : Vos emballages cadeaux haut de gamme risquent-ils de s'écraser sous l'effet des contraintes logistiques ? 👉 Demandez un audit gratuit de la résistance à l'écrasement des bords ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Quel est le meilleur emballage pour les produits de soin de la peau ?
Les produits de soin de la peau sont réputés pour leur densité et leur fragilité, ce qui exige un emballage secondaire qui contrôle parfaitement leur manipulation. Un conditionnement standard entraîne inévitablement des dommages aux produits en rayon.
Les emballages optimaux pour les produits de soin de la peau utilisent des micro-défauts conçus pour compenser le volume du contenant primaire. Au lieu de se baser sur des dimensions théoriques planes, des plateaux secondaires de qualité supérieure mesurent avec précision les cylindres cosmétiques, évitant ainsi le blocage du carton, l'écrasement de la structure ou l'éjection brutale du produit directement sur les étagères des magasins.
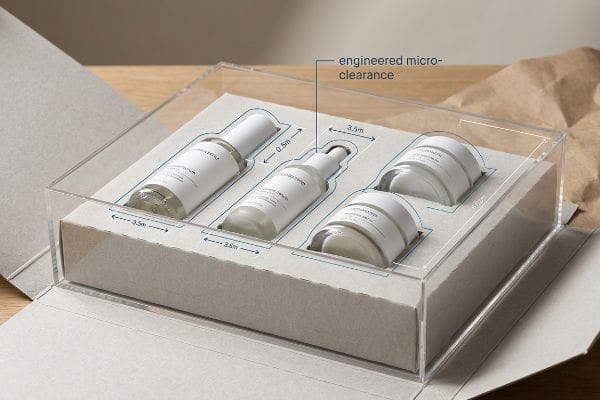
Concevoir un produit en se basant sur la taille théorique d'un flacon de lotion, c'est ignorer le comportement d'un plastique rond lorsqu'il est forcé dans une cavité carrée en carton.
Les principes d'ingénierie à l'origine des tolérances des cylindres cosmétiques
Pour bien comprendre comment emballer des produits de soin de la peau en toute sécurité, il est utile de considérer l'étui pliant secondaire non pas comme une simple boîte, mais comme un boîtier mécanique rigide. Lorsqu'on insère un tube cosmétique rond et solide dans un manchon plat en SBS, les géométries opposées s'entrechoquent. Le cylindre rigide contraint physiquement les panneaux latéraux plats en carton à se courber légèrement vers l'extérieur<sup>13</sup>, créant ainsi une tension mécanique en arc de cercle sur toute la surface. Si l'on ne conçoit pas mathématiquement un espace tampon spécifique pour absorber cette déformation physique, l'emballage se comporte comme un ressort comprimé prêt à libérer son énergie cinétique.
Lorsqu'un ingénieur conçoit un plateau PDQ (Présentoir Quart de Palette) pré-rempli, il doit calculer l' effet cumulatif de cette distorsion sur l'ensemble de la grille¹⁴.Imaginez trente piles légèrement gonflées, tassées dans un boîtier en plastique conçu pour des rectangles parfaitement plats : le micro-gonflement accumulé crée une friction latérale importante. En mesurant précisément le sommet du contenant primaire à l'aide d'un pied à coulisse numérique, les ingénieurs en emballage conçoivent un micro-espaceciblé¹⁵ dans le plateau secondaire. Cette poche d'air emprisonnée, volontairement placée, rompt complètement le blocage par friction, permettant ainsi au vendeur de prélever le produit facilement sans endommager les languettes de retenue.
| Métrique d'ingénierie | Approche de dimensionnement standard | La méthode de micro-dégagement |
|---|---|---|
| Ligne de base dimensionnelle | fichier CAO théorique plat | Mesures physiques du cylindre |
| Tension superficielle | Forte déformation vers l'extérieur du carton16 | Tampon spatial cinétique équilibré17 |
| Physique du réapprovisionnement | Blocage de panneaux à friction élevée18 | Extraction douce et sans frottement |
Je considère chaque coffret de soin comme un système mécanique actif. La maîtrise des tolérances spatiales autour du contenant principal est la base d'un merchandising performant en point de vente.
🛠️ Harvey's Desk : Vos cylindres cosmétiques denses déforment-ils vos plateaux secondaires et nuisent-ils à la présentation de vos produits en rayon ? 👉 Demandez votre échantillon gratuit pour vérification de tolérance ↗ — Pas d'intermédiaire. Vous parlez directement aux ingénieurs en structure.
De quoi sont faits les emballages cosmétiques ?
Les emballages cosmétiques doivent concilier les exigences tactiles du marché des cosmétiques de luxe et les strictes obligations environnementales des distributeurs mondiaux modernes.
Les emballages cosmétiques sont fabriqués en carton ondulé micro-cannelé léger ou en SBS, avec un revêtement aqueux doux au toucher. Ces matrices polymères liquides de pointe remplacent les laminations plastiques traditionnelles, offrant un toucher velouté recyclable haut de gamme sans compromettre la solidité de l'emballage.
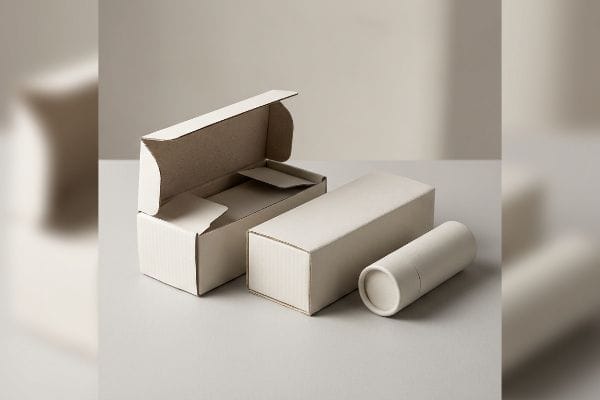
La composition chimique du traitement de surface d'un carton d'emballage de vente au détail détermine directement sa capacité légale à être intégré au flux de recyclage municipal.
Les mécanismes d'ingénierie à l'origine de la chimie aqueuse tactile
Comprendre les emballages cosmétiques nécessite d'analyser l'interface chimique entre les fibres de papier imprimées et l'environnement extérieur de la vente au détail. Traditionnellement, l'obtention d'une texture mate et veloutée sur un étui pliant impliquait le laminage d' un film plastique biorienté¹⁹ directement sur le support papier. Si ce laminage thermique crée une barrière durable, il fusionne de fait un dérivé du pétrole permanent et non repulpable à la cellulose organique. Le carton se transforme ainsi en un matériau composite irréversible, ce qui le rend totalement inutilisable dans les cuves d'hydrapulpage standard²⁰ des centres de recyclage municipaux.
L'ingénierie structurale moderne abandonne totalement les films plastiques solides, exploitant la chimie des liquides avancée pour obtenir une friction tactile identique. Un revêtement aqueux doux au toucher fonctionne comme une matrice polymère en suspension<sup>21 </sup> appliquée dynamiquement sur l'encre d'impression encore humide. Lors de l'évaporation de la base aqueuse dans l'étuve de polymérisation, les particules microscopiques de polymère se réticulent, formant une microtexture caoutchoutée très homogène à la surface. Ce revêtement, dépourvu de la mémoire de forme dense et solide d'un film plastique, se dissout facilement des fibres de papier lors du processus de repulpage standard<sup>22</sup>, garantissant ainsi la pureté structurelle du matériau de base et sa recyclabilité.
| Chimie des matériaux | Lamination thermoplastique | Revêtement aqueux doux au toucher |
|---|---|---|
| Liaison au substrat | Fusion irréversible du pétrole23 | matrice polymère soluble24 |
| Profil tactile | Barrière synthétique dense | friction en velours biologique de qualité supérieure |
| Conformité ESG | Rejeté par le recyclage standard | 100 % repulpable en bordure de trottoir25 |
J'envisage le conditionnement des cosmétiques comme un exercice de science des matériaux avancée. Il faut concevoir des finitions chimiques qui offrent une performance irréprochable en rayon tout en restant invisibles au centre de recyclage.
🛠️ Le bureau de Harvey : Votre emballage cosmétique tactile actuel enfreint-il discrètement les exigences de développement durable des grandes enseignes ? 👉 Obtenez une analyse gratuite de la conformité ESG de votre revêtement ↗ — J’examine personnellement chaque dossier sous 24 heures.
Conclusion
Lorsque des cylindres de soins de la peau lourds et des tubes cosmétiques rigides sont insérés de force dans des boîtes génériques non calibrées, le frottement latéral qui en résulte déchire les languettes de maintien et anéantit complètement les marges en caisse. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance critique de 2 mm avant le lancement national d'une importante gamme de produits. Ne vous fiez plus aux contraintes de la vente au détail : laissez-moi réaliser un audit structurel gratuit de vos fichiers ↗ afin de garantir mathématiquement que vos matériaux et vos jeux minimes résisteront parfaitement à la chaîne d'approvisionnement.
« Impact des matériaux d’emballage sur les performances des machines… », https://www.douglas-machine.com/the-overlooked-link-between-packaging-materials-machine-specs-and-line-performance/. La documentation d’ingénierie industrielle explique comment les variations dimensionnelles des matériaux provenant de différents fournisseurs peuvent provoquer des blocages dans les machines automatisées. Rôle de la preuve : Vérification technique ; type de source : Manuel d’ingénierie. Sujet : Risque lié à l’utilisation d’un approvisionnement fragmenté pour les composants d’emballage. Note de portée : Axé sur l’automatisation à grande vitesse .
« Suivi des temps d'arrêt dans les usines de conditionnement à façon », https://www.tryharmony.ai/downtime-tracking-in-contract-packaging-plants . Les accords opérationnels standard dans le secteur du conditionnement à façon imputent généralement le coût des temps d'arrêt au fournisseur des matériaux défectueux. Type de preuve : Pratique opérationnelle ; source : Norme contractuelle sectorielle. Sujet : Impact financier de la fragmentation des achats. Remarque : Sous réserve de négociations contractuelles spécifiques.
« Influence de la composition des fibres et des conditions de séchage sur la… », https://bioresources.cnr.ncsu.edu/resources/influence-of-fiber-composition-and-drying-conditions-on-the-bending-stiffness-of-paper/ . Brève explication de la manière dont les variations de teneur en humidité dans les substrats à base de cellulose entraînent une instabilité dimensionnelle et un défaut d'alignement lors de la lamination. Rôle de la preuve : validation technique ; type de source : manuel de science des matériaux ou guide d'ingénierie de l'emballage. Appuie : le lien de causalité entre l'utilisation de matériaux non adaptés et les défaillances des machines. Note de portée : Spécifique aux matériaux hygroscopiques.
« Les avantages d'un partenaire de fabrication unique – Schmid Tool », https://www.schmidtool.com/post/from-machining-to-assembly-the-benefits-of-a-single-source-manufacturing-partner . Les normes d'automatisation décrivent comment les systèmes CNC intégrés éliminent les erreurs d'alignement manuel grâce à un contrôle centralisé. Rôle de la preuve : spécification technique ; type de source : norme de machine. Appui : la tolérance supérieure des solutions clés en main. Note sur la portée : limité aux installations équipées de machines CNC.
« Contrats à péage, solutions clés en main ou les deux ? Quel niveau de contrôle conserver ? », https://www.waystationai.com/blog/tolling-turnkey-hybrid-control/. La littérature sur la gestion de la chaîne d'approvisionnement compare les structures de répartition des risques des contrats à péage (risque opérationnel variable) et des solutions clés en main (prix fixe). Preuve : vérification financière ; source : manuel de gestion de la chaîne d'approvisionnement. Argument : différence de responsabilité entre les contrats à péage et les solutions clés en main. Remarque : sous réserve des conditions contractuelles spécifiques .
« Niveaux de cannelures, indices ECT et épaisseur de paroi : explications 2025 », https://anchorbox.com/corrugated-box-strength/ . Comparaison technique des indices de résistance à l’écrasement des bords (ECT) démontrant la réduction de la résistance à l’empilement lors de l’utilisation d’un matériau de qualité inférieure . Preuve : spécification technique ; source : norme de l’industrie de l’emballage ; argument : l’indice ECT 26 est nettement inférieur à l’indice ECT 32. Remarque : Spécifique aux supports en carton ondulé simple cannelure.
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/ . Données techniques sur les valeurs des essais de compression de boîtes (BCT) en fonction de la charge dynamique et de la hauteur d'empilage lors du transport dans la chaîne logistique . Type de preuve : preuve mécanique ; source : manuel de génie des structures ; arguments : relation entre la densité du substrat et la capacité à résister à la pression verticale. Note sur la portée : axé sur les conditions de transport industriel.
« Mesures en champ complet lors de l'essai d'écrasement des bords d'un… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Validation des seuils de charge de rupture typiques pour les substrats ondulés de qualité inférieure selon les protocoles d'essai de compression TAPPI T811. Rôle de la preuve : validation technique ; type de source : norme industrielle. Appuie : le point de flambage spécifique des matériaux de faible épaisseur. Remarque : les valeurs réelles dépendent des dimensions de la boîte et de la qualité ECT .
« Examen comparatif des propriétés physiques de… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Analyse comparative des résultats du test de compression en boîte (BCT) démontrant le gain de résistance lors du passage de revêtements de qualité inférieure à des substrats kraft vierges. Type de preuve : indicateur de performance ; type de source : étude en science des matériaux. Appuie : l’affirmation concernant l’augmentation de la capacité de charge. Remarque : le pourcentage peut varier en fonction de la qualité du carton et du type de revêtement.
« Résistance à la compression des emballages en carton ondulé à faible teneur en carbone… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Spécification technique confirmant la capacité de charge et l’intégrité structurelle du carton kraft vierge 32 ECT. Type de preuve : spécification ; type de source : fiche technique. Arguments: supériorité structurelle des substrats techniques. Remarque : spécifique aux qualités de carton ondulé.
« Revêtements aqueux (AQ) dans l’impression d’emballages – PopDisplay », https://popdisplay.me/aqueous-coating-aq-in-packaging-printing/. Comparaison technique de la façon dont les revêtements aqueux à haute teneur en solides préservent la résistance du substrat par rapport aux laminés épais. Type de preuve : comparaison technique ; source : livre blanc de l’industrie de l’emballage. Constat : efficacité de revêtements spécifiques pour prévenir la dégradation de la conductivité électrique. Note sur le champ d’application : se concentre sur la chimie de la finition de surface .
« L’importance des essais de compression de boîtes dans… », https://www.researchgate.net/publication/384322888_THE_IMPORTANCE_OF_BOX_COMPRESSION_TESTING_IN_THE_PACKAGING_INDUSTRY. Données empiriques démontrant la corrélation entre certains traitements de surface et la réduction des valeurs des essais de compression de boîtes (BCT). Type de preuve : données empiriques ; source : étude d’ingénierie de l’emballage. Justification : risque de défaillance structurelle en cas de dégradation esthétique. Note de portée : concerne la résistance à la compression verticale .
« Comparaison des cartons SBS et SUS pour les emballages pliants », https://www.netpak.com/en/packaging-resources/industry-articles/sbs-vs-sus-paperboard-folding-cartons/ . Documentation technique sur l'interaction mécanique entre les contenants cylindriques rigides et les manchons en carton SBS, montrant une déformation vers l'extérieur. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle la géométrie du cylindre provoque une déformation du panneau. Note de portée: s'applique aux contenants primaires à parois rigides dans des manchons ajustés.
« Analyse de l'accumulation des tolérances : avantages et étapes… », https://asmltd.com/tolerance-stack-up-analysis-its-benefits-and-steps-involved-in-mechanical-design/. Directives d'ingénierie pour le calcul de l'accumulation des tolérances et de la distorsion cumulative dans les emballages de vente au détail multi-unités. Niveau de preuve : norme technique ; type de source : manuel d'ingénierie industrielle. Répond à l'exigence de calcul de la distorsion globale dans les agencements de présentoirs de vente au détail. Note relative au champ d'application : s'applique aux barquettes pré-remplies haute densité .
« Influence de la conception des emballages en carton sur la compression… », https://repository.rit.edu/japr/vol12/iss1/7/. Spécifications techniques relatives à l'utilisation de micro-jeux pour prévenir les blocages par friction entre l'emballage et le contenant, causés par le bombement de l'emballage primaire. Type de preuve : spécification de conception ; type de source : revue scientifique sur l'emballage. Conclusion : efficacité des vides ciblés pour prévenir le blocage du produit. Précision : spécifiquement pour les emballages primaires cylindriques .
« Causes et solutions du cintrage du papier d'emballage », https://www.goldenpapergroup.com/blog/causes-and-solutions-for-bending-of-packaging-paper.html. Analyse technique de la façon dont la tension du matériau et des tolérances inadéquates entraînent une déformation structurelle des emballages secondaires en carton. Rôle de la preuve : vérification factuelle ; type de source : étude en science des matériaux. Arguments : échec des méthodes de dimensionnement standard. Note sur la portée : spécifique aux contenants cylindriques pour soins de la peau .
« Emballages en carton ondulé de conception innovante pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Spécifications techniques relatives aux jeux de précision empêchant tout mouvement du produit et évitant les tensions sur le matériau. Rôle de la preuve : validation de méthode ; type de source : manuel de génie mécanique. Appuie : les fondements techniques de la méthode des micro-jeux. Note relative au champ d’application : s’applique aux emballages secondaires à ajustement précis.
« Blocage de sphères de friction et remplissage aléatoire », https://arxiv.org/abs/1108.0012 . Étude du coefficient de friction entre des panneaux de carton et des cylindres cosmétiques lors de l'extraction. Rôle des preuves : validation technique ; type de source : livre blanc sur l'ingénierie de l'emballage. Arguments: inefficacité du calibrage générique. Note de portée : se concentre sur la physique du réapprovisionnement.
« Boîtes pliantes pour produits de beauté et de soins personnels », https://www.smurfitwestrock.com/products/packaging/paperboard/folding-cartons/beauty-and-personal-care . La documentation technique relative aux matériaux d’emballage de luxe valide l’utilisation de films de polypropylène biorienté (BOPP) pour des finitions tactiles. Niveau de preuve : Spécification technique ; type de source : Revue de science des matériaux. Appui : Méthode historique d’obtention de textures veloutées. Remarque : Concerne les films BOPP et BOPET.
« Mise à jour PPWR : Conséquences pour le papier laminé… », https://www.derprosa.com/en/ppwr-update-what-it-means-for-laminated-paper-packaging-and-how-derprosa-can-support-you/. Des études d’ingénierie de la gestion des déchets expliquent comment les laminés plastiques contaminent les flux de pâte à papier et résistent à la séparation mécanique dans les hydropulpeurs. Rôle de la preuve : Preuve technique ; type de source : Rapport d’ingénierie environnementale. Appuie : L’affirmation concernant la recyclabilité du carton laminé. Note de portée : Se concentre sur l’infrastructure de recyclage municipale standard .
« Qu’est-ce qu’un revêtement aqueux en impression d’emballages ? – PopDisplay », https://popdisplay.me/what-is-aqueous-coating-in-packaging-printing/ . Explication technique de la composition chimique et du comportement des revêtements aqueux en tant que dispersions de polymères. Rôle de la preuve : validation technique ; type de source : revue scientifique sur les matériaux. Sujet : la nature chimique des revêtements doux au toucher. Note de portée : spécifiquement pour les matrices polymères à base d’eau.
« Considérations relatives à l’impact du développement durable : revêtements pour carton – Blog Zenpack », https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/. Vérification scientifique du détachement des revêtements aqueux des fibres de cellulose lors du procédé de pâte mécanique, contrairement aux films plastiques. Rôle de la preuve : vérification environnementale ; type de source : normes de l’industrie du recyclage (par exemple, TAPPI). Appuie : l’affirmation de recyclabilité en porte-à-porte. Note de portée : se réfère aux procédés de pâte mécanique standard .
« Glossaire des termes de stratification : Stratifiés thermiques », https://nobelusuniversity.com/2022/09/29/a-glossary-of-laminating-terms-thermal-laminates/. Vérification du processus de liaison chimique en stratification thermique et de sa dépendance aux polymères non réversibles dérivés du pétrole. Rôle de la preuve : vérification technique ; type de source : revue de science des matériaux. Sujet : nature de la liaison au substrat en stratification. Note de portée : axé sur les thermoplastiques .
« Composition de revêtement aqueux à toucher doux après séchage », https://patentscope.wipo.int/search/en/WO2016102596. Confirmation de la structure chimique des revêtements aqueux et de leur capacité à se dissoudre lors du désencrage. Rôle de la preuve : vérification technique ; type de source : article de génie chimique. Sujets abordés : chimie des matériaux des revêtements aqueux. Note relative à la portée : spécifique aux polymères à base d’eau .
« Qu’est-ce qu’un revêtement aqueux ? – Mid-Atlantic Packaging », https://midatlanticpackaging.com/blog/what-is-aqueous-coating/?srsltid=AfmBOoo8JushLJo8bCClb9IZECpzbztvkB4pDf14fUTMF2VZyvoIXxww . Vérification de l’indice de repulpabilité des revêtements aqueux selon les normes internationales de recyclage et de l’industrie papetière. Rôle de la preuve : validation d’une norme industrielle ; type de source : organisme de réglementation environnementale. Appuie : l’allégation de conformité ESG pour les revêtements aqueux. Note sur la portée : limité à l’infrastructure de recyclage en porte-à-porte.



