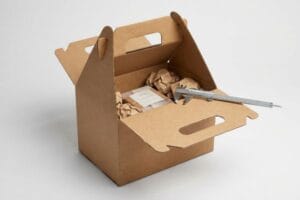
Les marques investissent des sommes considérables dans des présentoirs en carton ondulé sur mesure, pourtant la plupart paraissent complètement dépassés. Faire évoluer sa stratégie structurelle va au-delà de l'esthétique ; c'est la garantie de la pérennité du commerce de détail moderne.
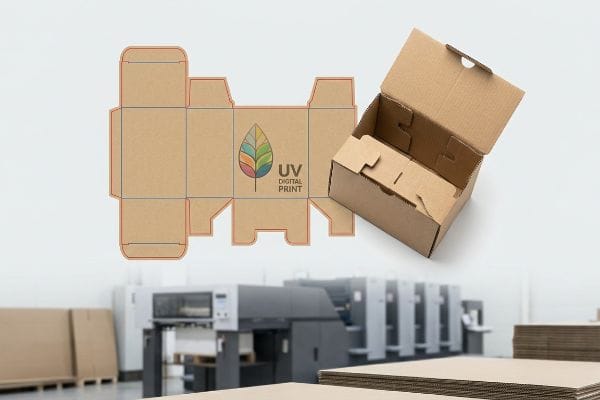
Les tendances les plus marquantes en matière de conception d'emballages en carton ondulé incluent aujourd'hui l'utilisation de matériaux allégés, l'impression numérique UV directe sur carton et les systèmes d'assemblage par friction. Ces avancées technologiques permettent aux marques de se passer des attaches en plastique, de réduire les volumes de transport et de déployer rapidement des campagnes promotionnelles ultra-personnalisées sans être freinées par des coûts d'outillage élevés.
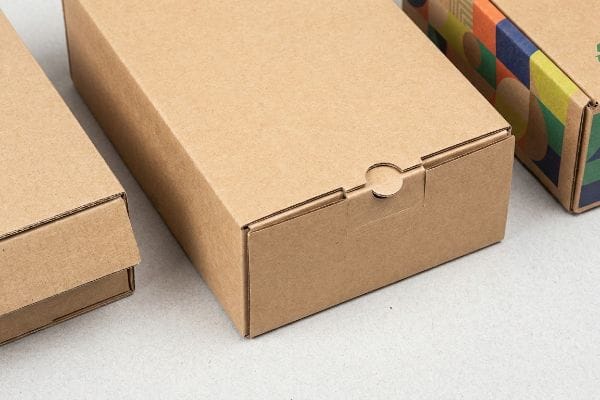
Mais connaître ces grandes tendances de conception ne représente que la moitié du chemin. Si vous ne les intégrez pas correctement dans votre production, votre campagne de pointe se transformera rapidement en un véritable casse-tête logistique.
Quelles sont les dernières tendances en matière d'emballage ?
Lorsque les acheteurs du secteur de la vente au détail exigent des rotations saisonnières plus rapides, la fabrication traditionnelle ne peut tout simplement pas suivre le rythme des promotions modernes.
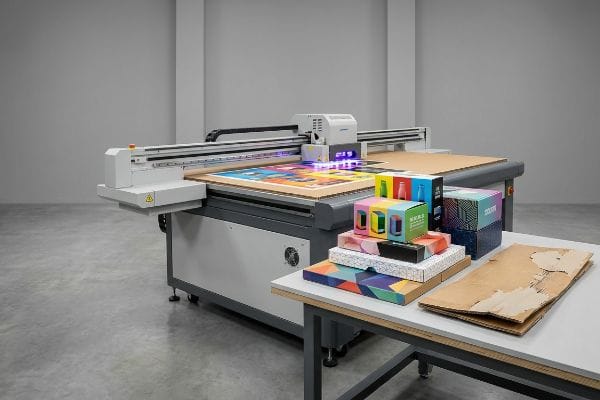
Les dernières tendances en matière d'emballage privilégient l'impression numérique directe sur support et la fabrication sans plaques. Ce procédé permet un séchage instantané des encres polymères liquides sous lumière UV, éliminant ainsi les temps de préparation traditionnels de la lithographie-lamination, prévenant les déformations dues à l'humidité et permettant la réalisation de présentoirs de vente en petites séries, très flexibles et sans minimum de volume.
L'abandon des coûteuses plaques d'impression métalliques est une perspective enthousiasmante, mais l'intégration de cette technologie nécessite une modification de la façon dont vous configurez vos fichiers.
Pourquoi l'impression numérique directe sur panneau domine le marché
Les graphistes conçoivent généralement leurs fichiers pour la vente au détail en vue d'une lithographie-lamination standard. Ils prévoient que l'usine imprime sur une fine feuille de couverture et la colle ensuite sur le support rigide en carton ondulé. Cette méthode traditionnelle convient aux tirages importants, mais elle engendre des semaines de prépresse, des temps de séchage de la colle liquideetdes coûts de mise en route élevés.
Je vois fréquemment des équipes d'approvisionnement paniquer lorsqu'un magasin-entrepôt exige un présentoir promotionnel personnalisé en seulement deux semaines. Elles tentent alors d'accélérer un processus de lithographie-lamination traditionnel, mais la colle PVA (acétate de polyvinyle) humide a besoin de temps pour sécher²,et forcer le séchage trop tôt signifie que je peux littéralement sentir l'odeur de fibres de papier humides tandis que les grands panneaux latéraux se déforment sur la palette. La solution ? L'impression numérique UV à plat. En polymérisant instantanément l'encre directement sur le support, je supprime complètement la colle. Cela permet de gagner environ 30 % sur le délai de production³et d'éliminer totalement les coûts initiaux liés aux plaques, préservant ainsi vos marges pour des déploiements rapides et localisés en magasin.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de la lithographie humide pour les tirages courts | Impression numérique UV directe sur support | Gain de 30 % en temps de production4 |
| Paiement de frais d'outillage de plaques métalliques élevés | Sortie numérique sans plaque | Élimine les frais d'installation initiaux5 |
| Coller trop rapidement des panneaux humides provoque des déformations | polymérisation instantanée de l'encre6 | Assure des étagères parfaitement planes |
Je ne laisse jamais mes clients payer pour des plaques d'impression traditionnelles si le volume de leur campagne est inférieur à un certain seuil. Le passage au séchage numérique permet de concentrer son budget sur l'intégrité structurelle plutôt que sur des chimies de prépresse obsolètes.
🛠️ Le bureau d'Harvey : Vous vous demandez si votre campagne d'impression à court terme gaspille de l'argent en plaques d'impression inutiles ? 👉 Demandez un audit de votre stratégie d'impression ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quel est l'avenir des emballages en carton ondulé ?
Les marques rivalisent d'ingéniosité pour capter l'attention des consommateurs, repoussant sans cesse les limites de ce qu'une simple boîte en carton peut accomplir dans les rayons.
L'avenir des emballages en carton ondulé repose sur l'intégration harmonieuse de l'affichage numérique, des écrans LCD et des dispositifs interactifs, sans compromettre la durabilité. Grâce à l'utilisation d'un système d'assemblage par friction plutôt que de colles industrielles, les usines peuvent intégrer des composants électroniques actifs permettant une extraction instantanée des déchets électroniques.
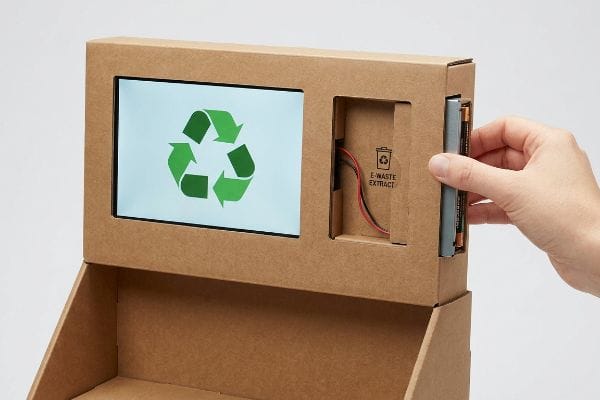
Fusionner la technologie et le papier semble une idée brillante en salle de réunion, mais cela engendre souvent d'énormes problèmes de gestion des déchets en magasin.
La responsabilité en matière de déchets électroniques liés aux écrans interactifs
Les services marketing souhaitent de plus en plus intégrer des lecteurs vidéo en boucle et des LED clignotantes directement dans leurs emballages promotionnels. La méthode classique consiste à faire coller définitivement ces composants en plastique et en métal à l'intérieur de l'étiquette (partie7) afin d'éviter qu'ils ne se détachent pendant le transport.
Le problème survient lorsque la campagne se termine et que le détaillant tente de se débarrasser de l'appareil. J'ai vu des vendeurs pressés arracher violemment les écrans collés, déchirant bruyamment le carton brut et cassant parfois les batteries internes en deux, incapables de séparer les matériaux mélangés. Pour remédier à cela, j'élimine complètement les adhésifs industriels pour composants électroniques. À la place, nous concevons des cavités de verrouillage par friction précises qui permettent à l'écran de se détacher facilement et en toute sécurité d'une simple pression. Ceci garantit une extraction des déchets électroniques sans effort en moins de trois secondes⁸,évitant ainsi au détaillant les amendes pour élimination des déchets dangereux⁹et préservant votre marque de toute inscription sur sa liste noire.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Collage d'écrans sur des présentoirs en carton | cavités pour quincaillerie à verrouillage par friction | Permet un retrait électronique en 3 secondes10 |
| Déchets mélangés | Extraction modulaire des déchets électroniques | Prévient les amendes pour déchets dangereux11 |
| Instructions de démontage inutilement compliquées | Découpe manuelle sans outil | Permet d'économiser du travail lors du démantèlement d'une campagne |
N'obligez jamais un vendeur à utiliser un cutter pour extraire des appareils électroniques de votre présentoir. Concevoir une stratégie de sortie propre pour votre matériel numérique est tout aussi important que le contenu vidéo qu'il diffuse.
🛠️ Le bureau d'Harvey : Risquez-vous des remboursements massifs de la part des détaillants à cause de vos écrans intégrés collés ? 👉 Faites vérifier l'intégration matérielle ↗ — Téléchargement sécurisé. Ma boîte de réception est ouverte si vous avez des questions.
Quelles sont les tendances en matière d'emballage pour 2026 ?
Les réglementations environnementales à venir nous obligent à revoir entièrement la façon dont nous scellons et protégeons les biens de consommation courante.
Les tendances en matière d'emballage pour 2026 imposeront strictement les structures monomatériaux et élimineront progressivement les bioplastiques trompeurs. Les marques remplacent les films PLA (acide polylactique) par des revêtements aqueux liquides, garantissant ainsi que les présentoirs en carton ondulé restent parfaitement lisses lors du recyclage dans les cuves municipales standard et évitant les coûts élevés liés à l'enfouissement dans les décharges commerciales.
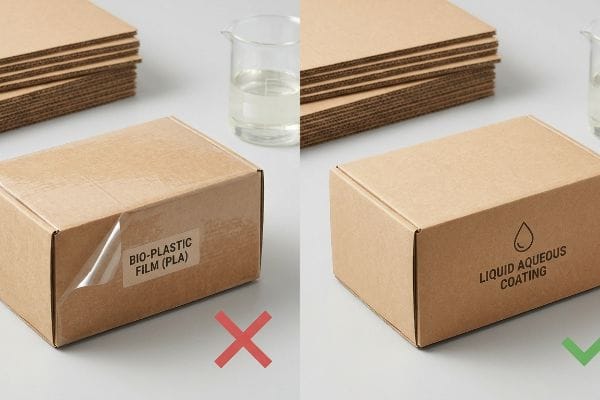
Affirmer que son emballage est écologique est facile, mais réussir un audit environnemental rigoureux pour les grandes surfaces exige une conformité chimique stricte.
Échapper au piège du compostage des bioplastiques
Face au renforcement des exigences en matière de développement durable, de nombreux responsables de marques partent du principe qu'appliquer un film PLA à base de maïs sur leurs emballages en cartongarantit la conformité écologique. Ils traitent ce film de lamination bioplastique exactement comme les films pétroliers traditionnels pour obtenir une finition brillante et imperméable de haute qualité, en supposant que les centres de recyclage l'accepteront sans problème.
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées : jeter un sac plastique biodégradable dans un composteur en espérant qu'il disparaisse. Lorsqu'une papeterie classique intercepte ce film PLA solide lors du tri, les tamis de la cuve se bouchent avec des résidus collants<sup>13</sup>et le lot entier est rejeté. Je résous ce problème en remplaçant les films plastiques solides par des revêtements aqueux liquides. Ce revêtement à base d'eau se dissout complètement sans laisser de résidus importants, garantissant ainsi une recyclabilité à 100 % en collecte sélective<sup>14</sup>. Il vous offre la brillance protectrice nécessaire tout en assurant légalement votre présence sur la liste de contrôle environnemental approuvée par le détaillant.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Laminage avec des films PLA solides | revêtements aqueux liquides15 | Réussit les audits écologiques rigoureux des détaillants |
| En supposant que les bioplastiques se recyclent facilement16 | Ingénierie 100 % monomatériau | Évite le détournement des déchets vers les décharges municipales |
| Sacrifier le raffinement pour la durabilité | Finitions à base d'eau à haute teneur en solides17 | Préserve l'esthétique haut de gamme des étagères |
Je refuse que mes clients utilisent involontairement des films plastiques incompatibles pour faire de l'écoblanchiment dans leurs campagnes. Une véritable durabilité implique de concevoir un support capable de résister aux cuves standard d'une papeterie sans provoquer de catastrophe chimique.
🛠️ Le bureau d'Harvey : Votre lamination actuelle en bioplastique contribue-t-elle insidieusement à détourner les déchets des décharges vers les centres de recyclage ? 👉 Demandez votre audit de conformité des matériaux ↗ — Pas de formulaires ni d'appels commerciaux incessants. Uniquement de la valeur ajoutée.
Quels sont les 5 P de l'emballage ?
Les cadres de marketing stratégique sont parfaits sur un tableau blanc, mais ils s'effondrent rapidement si leur architecture physique est défectueuse.
Les 5 P de l'emballage sont : Produit, Positionnement, Protection, Promotion et Prix. Dans la fabrication du carton ondulé, le pilier Protection est primordial ; si un carton d'emballage n'est pas conçu mathématiquement pour résister aux charges dynamiques des palettes, les dommages liés au transport anéantiront inévitablement la promotion et réduiront à néant les marges prévues.
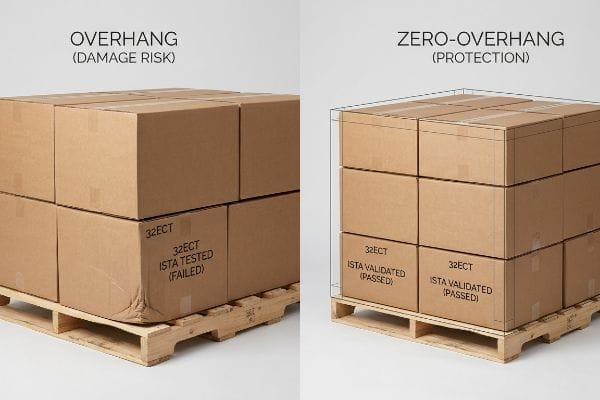
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche, surtout lorsque les acheteurs cherchent à maximiser le volume des expéditions.
Pourquoi la protection théorique échoue-t-elle sur le terrain ?
Les équipes d'approvisionnement cherchent souvent à optimiser le pilier Prix en augmentant les dimensions de leurs cartons d'emballage afin d'y loger davantage d'unités. Elles partent du principe que, pourvu qu'elles spécifient un carton robuste 32ECT (Edge Crush Test)¹⁸, la résistance du matériau protégera aisément les marchandises à l'intérieur, quelle que soit la densité de chargement de la palette GMA (Grocery Manufacturers Association)¹⁹.
Dans mon atelier, je constate régulièrement que cette hypothèse théorique engendre d'importants problèmes logistiques. Lorsqu'un client agrandit un emballage de manière à ce qu'il dépasse du plateau de la palette de 1219 × 1016 mm (48 × 40 pouces) de seulement 6,35 mm (0,25 pouce), les coins rigides du carton se retrouvent suspendus dans le vide. Lors de mes tests de vibration ISTA (International Safe Transit Association)<sup>20</sup>, j'observe ces coins inférieurs non soutenus se déformer violemment sous le poids supérieur, rendant ainsi la norme 32ECT totalement inutile<sup>21</sup>. Je résous ce problème en imposant un dépassement nul dans notre logiciel de CAO (Conception Assistée par Ordinateur), réduisant artificiellement l'encombrement maximal autorisé de 12,7 mm à l'intérieur du périmètre de la palette. En garantissant que les coins verticaux supportent toujours la force de compression directement sur le bois, j'élimine complètement les dommages liés au transport, évitant ainsi les refacturations des détaillants qui peuvent anéantir la marge d'une campagne entière.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Laisser les cartons dépasser de la palette | Boîte englobante CAO sans débordement | Élimine l'écrasement des niveaux inférieurs22 |
| Se fier strictement aux valeurs ECT plates | Validation dynamique du transit ISTA23 | Empêche les rejets de réception en entrepôt |
| Maximiser le volume plutôt que le support structurel | Rétablissement de l'alignement vertical des coins24 | Sécurise le produit pendant le transport LTL |
Je ne laisse jamais le service des achats dicter la géométrie des structures sans avoir préalablement calculé la charge sur la palette. Une boîte parfaitement imprimée ne sert à rien si le niveau inférieur est écrasé en accordéon avant même d'atteindre le quai de chargement.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez optimiser au maximum l'espace d'un conteneur, mais si un léger débordement de palette provoque un gauchissement du niveau inférieur dans un entrepôt logistique, les dommages liés au transport entraîneront un refus immédiat du détaillant et anéantiront vos marges bénéficiaires. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la distribution pour garantir zéro rejet d'impression. Ne vous laissez plus guider par des suppositions sur la géométrie structurelle : laissez-moi évaluer personnellement vos dimensions grâce à mon audit gratuit de pré-production ↗ afin de garantir des tolérances optimales avant le lancement.
« Adhésifs de lamination polymérisables par rayonnement, A. Guilleux, … », https://www.tappi.org/content/enewsletters/eplace/2004/15-2Guilleux.pdf. Les guides techniques relatifs à la production d'emballages détaillent le procédé de litho-lamination en plusieurs étapes et les délais associés à l'impression et à la polymérisation. Rôle de la preuve : vérification technique ; type de source : manuel de fabrication. Points d'appui : inefficacités de la litho-lamination traditionnelle. Remarque : les durées spécifiques peuvent varier selon l'installation .
« Effets de l’humidité sur le processus de lamination – AICC Now », https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/ . Documentation technique sur l’influence des adhésifs à base d’eau sur la planéité et la stabilité du substrat lors du processus de polymérisation en lithographie-lamination. Rôle de la preuve : validation technique ; type de source : manuel de l’industrie de l’ imprimerie. Arguments : cause mécanique du gauchissement dans les méthodes traditionnelles. Note relative au champ d’application : applicable spécifiquement aux substrats sensibles à l’humidité.
« Litho-laminage vs. Impression numérique : Guide d'achat industriel… », https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/ . Analyse comparative des délais de mise sur le marché pour l'impression numérique et les procédés de lamination traditionnels à base de plaques. Type de preuve : validation quantitative ; source : étude comparative de fabrication. Appui : affirmations d'efficacité concernant la vitesse de production. Remarque : les pourcentages moyens peuvent varier en fonction du volume total des commandes.
« Les délais de production de la lithographie vous freinent ? Optez pour l’impression numérique… », https://blog.fantastapack.com/litho-lead-times-got-you-down . Comparaison des délais de production entre la lithographie traditionnelle et l’impression numérique UV pour les emballages en petites séries. Type de preuve : vérification quantitative ; source : rapport de référence sectoriel. Appuie les affirmations relatives à la vitesse de production. Précision : spécifique aux cycles de production en petites séries.
« Emballages imprimés en lithographie vs. emballages imprimés numériquement | GWP Group », https://www.gwp.co.uk/guides/litho-printed-packaging-vs-digitally-printed-packaging/ . Vérification que l’impression numérique élimine les coûts liés à l’outillage physique sur plaques métalliques. Rôle de la preuve : vérification technique ; type de source : analyse des coûts de fabrication. Appuie : les affirmations de réduction des coûts. Note relative au périmètre : concerne spécifiquement l’outillage de prépresse.
« Qu’est-ce que l’impression UV ? Encres polymérisables aux UV pour l’emballage », https://www.troygroup.com/blog/what-is-uv-printing-uv-curable-inks-for-packaging. Explication technique du mécanisme de polymérisation des encres polymérisables aux UV, qui empêche la déformation du substrat par rapport aux colles humides traditionnelles. Type de preuve : explication technique ; source : revue scientifique sur les matériaux. Appui : allégations relatives à la qualité structurelle. Note sur le champ d’application : chimie des encres polymérisables aux UV .
« Étude de marché sur les adhésifs pour carton ondulé 2033 », https://dataintelo.com/report/adhesives-for-corrugated-board-market . Vérification que les adhésifs industriels constituent la norme du secteur pour la fixation des composants électroniques actifs dans les emballages de vente au détail. Preuve : validation technique ; source : manuel de l’industrie de l’emballage. Apport : fondements opérationnels de la responsabilité en matière de déchets électroniques dans les présentoirs en carton ondulé. Note relative au périmètre : se concentre sur l’assemblage par co-emballeur.
« Facilité de démontage des produits pour soutenir les stratégies d'économie circulaire », https://pmc.ncbi.nlm.nih.gov/articles/PMC5989810/ . Validation technique des vitesses de démontage des fixations mécaniques par rapport aux adhésifs dans les emballages électroniques durables. Rôle de la preuve : vérification des indicateurs de performance ; type de source : étude de cas technique ou document technique. Appui : l'efficacité de la conception de verrouillage par friction proposée. Remarque : les performances peuvent varier en fonction de la taille et du matériau des composants.
« Déchets électroniques dangereux (DEEE) », https://dtsc.ca.gov/electronic-hazardous-waste/. Documentation des sanctions réglementaires et des amendes financières infligées aux entreprises pour élimination inappropriée de déchets électroniques. Rôle de la preuve : validation factuelle ; type de source : réglementation environnementale gouvernementale (p. ex., EPA). Appuie : l’affirmation selon laquelle une élimination inappropriée entraîne une responsabilité financière. Note relative à la portée : les amendes relèvent de la compétence locale et nationale .
« Présentoirs en carton : la solution économique », https://atlaspackaginginc.com/cardboard-displays-the-cost-effective-solution/ . Études de cas et analyses techniques démontrant l'efficacité des cavités à verrouillage par friction par rapport au collage adhésif pour l'extraction de composants. Rôle de la preuve : validation des performances ; type de source : spécification technique. Facteurs pris en compte : rapidité d'extraction des composants électroniques. Remarque : les résultats peuvent varier selon la taille du matériel.
« Déchets ménagers dangereux (DMD) | Agence américaine de protection de l'environnement (EPA) », https://www.epa.gov/hw/household-hazardous-waste-hhw. Réglementations environnementales (telles que la directive DEEE ou les lignes directrices de l'EPA) concernant les sanctions pour l'élimination inappropriée de déchets électroniques mélangés à des matériaux en carton ondulé recyclables. Rôle de la preuve : vérification réglementaire ; type de source : réglementation gouvernementale. Appuie : nécessité d'une extraction modulaire des déchets électroniques. Note de portée : les sanctions varient selon les régions .
« Comment recycler les matières recyclables courantes », https://www.epa.gov/recycle/how-do-i-recycle-common-recyclables. La documentation technique relative aux normes de recyclage explique comment les films PLA contaminent les flux de recyclage du papier et ne sont pas traités par les installations municipales standard. Type de preuve : preuve technique ; type de source : norme industrielle. Appuie : l’affirmation selon laquelle le laminage de bioplastiques n’est pas conforme aux normes environnementales dans les flux de recyclage standard. Note relative à la portée : se concentre sur le repulpage municipal .
« Revêtement de papier recyclable et biodégradable avec… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/ . Explication technique de l'interférence des films d'acide polylactique (PLA) avec le processus de repulpage mécanique dans les papeteries. Rôle de la preuve : vérification technique ; type de source : rapport sur le recyclage industriel. Arguments : incompatibilité du PLA avec les flux de papier. Note de portée : spécifique aux cuves de repulpage municipales.
« Atelier californien sur les PFAS : Revêtements aqueux en tant que… », https://dtsc.ca.gov/wp-content/uploads/sites/31/2020/01/3_1_Clay-Mayhood_CA-PFAS-Workshop-Aqueous-Coating-Overview-191219.pdf . Vérification de la compatibilité des revêtements aqueux à base d’eau avec les infrastructures de recyclage municipales standard, sans contamination. Rôle de la preuve : vérification technique ; type de source : norme de certification environnementale. Appui : recyclabilité des finitions aqueuses. Note sur la portée : applicable aux substrats à base de fibres.
« Revêtement aqueux pour emballages – PopDisplay », https://popdisplay.me/aqueous-coating-for-packaging/ . Comparaison technique de la repulpabilité et des profils de durabilité des revêtements aqueux par rapport aux films PLA lors d'audits de conformité en grande distribution. Type de preuve : spécification technique ; source : normes de l'industrie de l' emballage. Appui : utilisation de revêtements aqueux pour réussir les éco-audits. Précision : spécifique aux emballages à base de papier.
« Alternatives biodégradables et compostables aux plastiques conventionnels… », https://pmc.ncbi.nlm.nih.gov/articles/PMC2873018/. Vérification que les bioplastiques contaminent souvent les filières de recyclage traditionnelles, ce qui nécessite une ingénierie des matériaux monomatériaux pour éviter leur enfouissement. Rôle de la preuve : correction factuelle ; type de source : étude environnementale. Appuie : l’affirmation selon laquelle les bioplastiques ne se recyclent pas facilement dans les systèmes municipaux. Note de portée : l’applicabilité dépend de l’infrastructure régionale de gestion des déchets .
« Qu’est-ce qu’un revêtement aqueux ? Avantages, applications et son importance pour… », https://millionpack.com/aqueous-coating/. Analyse des performances esthétiques et des niveaux de brillance des finitions à base d’eau à haute teneur en solides comparées aux stratifiés plastiques traditionnels. Type de preuve : indicateur de performance ; type de source : revue scientifique sur les matériaux. Appui : capacité à maintenir durablement une esthétique haut de gamme pour les étagères. Note sur la portée : se concentre sur la qualité visuelle et l’impact environnemental .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOorQhxNUuvfU3l0lo1FqAZhC7OuUeP-SZUAwE7UNKW55wBqp1XWC. Définition technique des valeurs d'essai de compression des bords (ECT) pour le carton ondulé afin de valider le seuil de résistance spécifique de 32 ECT. Rôle de la preuve : spécification technique ; type de source : norme industrielle ; Appuie : la définition de la résistance du carton 32ECT. Note de portée : l'ECT est une mesure de la résistance à l'empilement .
« Palettes GMA : Dimensions et types – Interlake Mecalux », https://www.interlakemecalux.com/blog/gma-pallet . Vérification des dimensions et exigences normalisées des palettes GMA utilisées en logistique. Rôle de la preuve : norme industrielle ; type de source : association professionnelle ; Appui : validation de la norme relative aux palettes GMA. Note relative au champ d’ application : cette norme concerne principalement le marché nord-américain.
« Procédures de test », https://ista.org/test_procedures.php . Vérification du rôle de l’ISTA en tant qu’autorité mondiale pour la simulation des conditions de transport afin d’identifier les vulnérabilités des emballages. Rôle de la preuve : Validation de la méthodologie ; type de source : Norme internationale. Appui: L’utilisation des protocoles ISTA pour détecter le flambage structurel pendant le transport. Note de portée : Se réfère aux profils de simulation de vibrations standard.
« Étude de l’effet de la rigidité du plateau supérieur des palettes sur le carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Les données techniques d’ingénierie de l’emballage démontrent comment le débordement des palettes réduit considérablement la capacité de charge verticale des boîtes en carton ondulé, neutralisant ainsi la résistance à l’écrasement des bords (ECT). Rôle de la preuve : Vérification technique ; type de source : Manuel technique. Appuie : L’affirmation selon laquelle le débordement provoque une rupture structurelle indépendamment de la résistance à l’écrasement des bords (ECT). Note relative à la portée : S’applique spécifiquement aux cartons du niveau inférieur d’une charge empilée .
« [PDF] Prédiction de l’effet des espaces entre les planches de palette sur… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1053&context=japr. Explication technique de la façon dont l’absence de porte-à-faux préserve la résistance à la compression verticale de la couche inférieure de l’emballage. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : le lien entre le porte-à-faux de la palette et la rupture structurelle. Note sur le champ d’application : s’applique aux conteneurs d’expédition en carton ondulé .
« Tests d’emballage ISTA », https://www.intertek.com/performance-testing/packaging/ista/. Analyse expliquant pourquoi les tests dynamiques de l’International Safe Transit Association (ISTA) fournissent des données de défaillance plus réalistes que les résultats statiques du test d’écrasement des bords (ECT). Rôle de la preuve : validation d’une norme industrielle ; type de source : organisme de certification. Argument : nécessité des tests dynamiques pour prévenir les rejets à l’expédition. Note sur le périmètre : axé sur les normes ISTA .
« Contraintes normales du transport de lots partiels », https://nmfta.org/standards/interpretations/packaging/normal-rigors-of-the-ltl-environment/ . Données d'ingénierie structurelle montrant comment l'alignement vertical des coins optimise la capacité de charge des cartons lors du transport de lots partiels. Rôle de la preuve : preuve structurelle ; type de source : manuel de logistique. Appuie : la relation entre l' alignement des coins et la sécurité du produit. Note de portée : spécifique au transport de lots partiels.