Le choix du bon support pour votre expédition déterminera si votre produit arrivera parfaitement intact ou complètement écrasé lors de la distribution standard de colis.
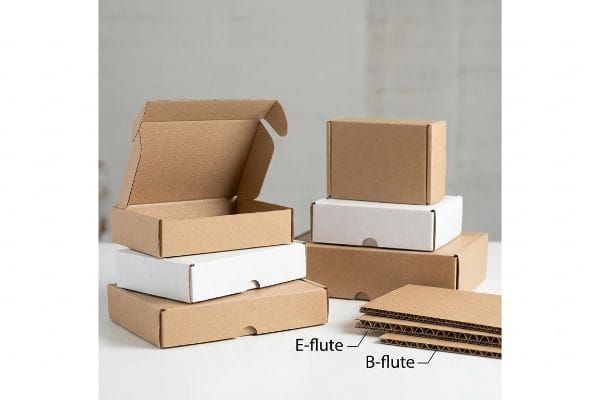
Une boîte d'expédition personnalisée est principalement fabriquée en carton ondulé de type E ou B pour absorber les chocs liés au transport. Ce carton technique utilise des cannelures internes arquées pour disperser les impacts verticaux directs, garantissant ainsi que votre emballage prêt à la vente résiste aux convoyeurs de tri automatisés tout en offrant une expérience de déballage impeccable et haut de gamme.
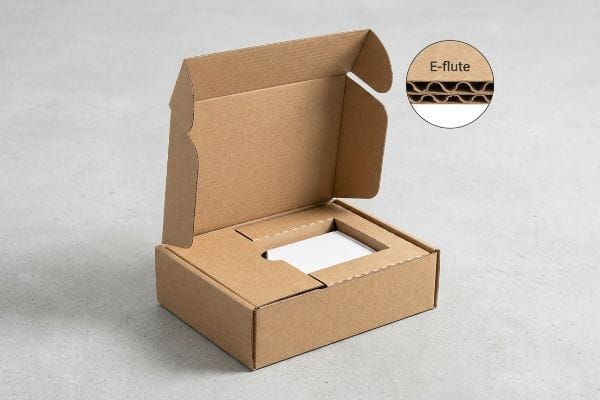
Si la cannelure E standard semble simple sur un gabarit numérique, la réalité physique de la façon dont ces fibres se comportent dans une chaîne d'approvisionnement à grande vitesse est une équation mathématique complètement différente.
Quels sont les meilleurs matériaux pour les cartons d'expédition ?
Déterminer la qualité structurale appropriée pour le transport en vrac nécessite d'isoler les propriétés des matières premières des frottements dynamiques brutaux propres à la logistique d'entrepôt multi-axes.
Les meilleurs matériaux pour les emballages d'expédition sont exclusivement composés de carton ondulé kraft vierge, contrairement aux substrats recyclés usés. Les fibres de cellulose neuves et longues confèrent la rigidité structurelle requise pour réussir le test de résistance à l'écrasement des bords TAPPI T811, absorbant dynamiquement les charges importantes en entrepôt sans se déformer lors du transport maritime à étapes multiples.
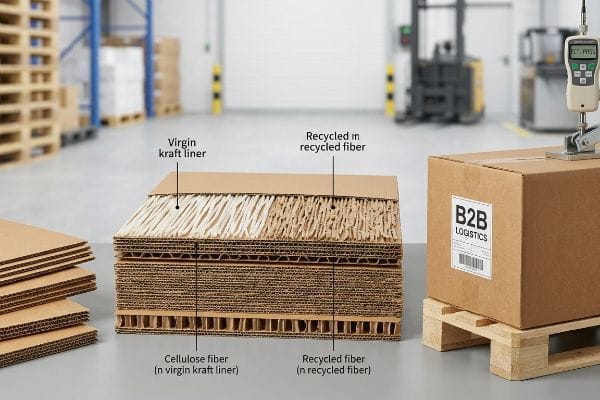
Il est extrêmement fréquent de voir des équipes d'approvisionnement tenter de réduire leurs coûts logistiques en abaissant précisément cette spécification de matériau afin d'économiser quelques centimes au départ.
Limite de fatigue du papier kraft vierge par rapport aux fibres recyclées
Lors de mes audits des spécifications des matières premières, je constate fréquemment que les acheteurs exigent du carton recyclé à 100 % pour la distribution B2B. Ils partent du principe qu'un carton recyclé d'apparence intacte conserve sa résistance d'origine. Ce raisonnement théorique ignore la réalité mécanique microscopique du processus de repulpage du papier. À chaque recyclage, les fibres de cellulose se raccourcissent et leurstructure s'affaiblit, ce qui signifie qu'elles n'ont plus aucune capacité mécanique à absorber les chocs cinétiquessous une forte charge ponctuelle.
Dans mon usine, je constate régulièrement les conséquences désastreuses de cette lacune en matière de matériaux lorsque nous testons ces cartons recyclés sur nos tables vibrantes ISTA (International Safe Transit Association). Les cannelures usées se comportent comme une suspension de voiture défectueuse : au lieu d'absorber la charge supérieure de 85 kg (187,5 lb), les parois latérales du niveau inférieur se déforment visiblement de 11,1 mm (0,44 pouce) et s'effondrent instantanément. Pour remédier à ce problème, je rejette complètement l'obligation d'utiliser du papier recyclé pour les bases structurelles et j'injecte directement dans les cannelures porteuses une proportion précise de 30 % de papier kraft vierge . Cet ajustement spécifique du matériau rétablit mathématiquement la résistance à la compression dynamique, garantissant ainsi que le carton principal résiste facilement aux transports en conteneurs à double empilement et éliminant totalement les refacturations des détaillants pour marchandises endommagées.
| Métrique/Fonctionnalité | Approche générique de recyclage | Réalité vierge conçue |
|---|---|---|
| Longueur des fibres | Raccourci et épuisé | Long et très élastique4 |
| Déflexion sous charge supérieure | Risque élevé d'effondrement de la base5 | Courbure structurelle minimale |
| Refacturations de détail | Forte pénalité de marge | Complètement éliminé |
Je refuse que les marques recyclent des cartons structurellement fragilisés pour les expéditions lourdes destinées à la grande distribution. L'utilisation de fibres vierges pour les cannelures principales garantit que vos coins conservent leur capacité de charge dynamique maximale lors de l'empilage des palettes.
🛠️ Le bureau d'Harvey : Vos cartons d'expédition lourds réduisent-ils considérablement votre retour sur investissement avant même leur arrivée au centre de distribution ? 👉 Demandez un audit gratuit de la densité de fret ↗ — J'examine personnellement chaque dossier de structure sous 24 heures.
Quel est le meilleur matériau pour les enveloppes d'expédition en polyéthylène ?
Le passage des panneaux rigides cannelés aux enveloppes logistiques flexibles exige une réévaluation totale de la façon dont les polymères s'étirent, respirent et résistent aux frottements environnementaux.
Le matériau idéal pour les enveloppes d'expédition en polyéthylène est un film de polyéthylène coextrudé élastique, conçu pour résister aux microfissures mécaniques importantes. Cette matrice polymère très souple s'étire harmonieusement avec le volume interne, empêchant ainsi les déchirures des coutures latérales et garantissant l'intégrité de la barrière contre l'humidité lors de l'acheminement automatisé des colis à grande vitesse.
Le choix de ce polymère de base n'est que la première étape ; la compréhension des limites d'élasticité de la chimie des emballages souples permet d'éviter des défaillances massives dans les climats secs.
L'indice d'élasticité des emballages flexibles
Les emballages d'expédition en polyéthylène fonctionnent selon un continuum physique totalement différent de celui des boîtes en carton ondulé, leur résistance reposant presque exclusivement sur la tension superficielle et l'élasticité du matériau. Un substrat en polyéthylène standard doit pouvoir se déformer dynamiquementsans compromettre son étanchéité à l'oxygène et à l'humidité. Lorsque les marques appliquent des vernis lithographiques rigides standard sur ces films fins et flexibles, elles créent une incompatibilité chimique immédiate. La couche de finition rigide s'oppose à l'étirement naturel du polyéthylène sous-jacent,générant une tension superficielle importante qui compromet l'intégrité de l'ensemble de l'enveloppe flexible.
Pour garantir la continuité structurelle, les ingénieurs en emballage doivent spécifier un film de lamination élastique anti-fissuration pour tous les composants hybrides flexibles. Cette couche polymère spéciale est conçue pour épouser les mouvements du substrat principal au lieu de s'y opposer. Lors de pliages extrêmes à 180 degrés dans les machines de formage-remplissage-scellage verticales, cette couche de finition élastique se plie sans se rompre<sup>8. En alignant précisément l'élasticité chimique du film de base et du film de lamination<sup>9</sup>, l'emballage évite les microfissures de surface, réduisant considérablement les temps d'arrêt machine et protégeant PGC ) de l'humidité ambiante de l'entrepôt.
| Métrique/Fonctionnalité | Couches de finition rigides | Film polymère élastique |
|---|---|---|
| Élasticité du matériau | Fractures sous contrainte10 | S'étire harmonieusement |
| Barrière contre l'humidité | Compromis au niveau des lignes de pliure11 | 100% physiquement intact12 |
| Débit machine | Ralentit le traitement | Scellage automatisé sans frottement |
Je conseille toujours aux responsables de marque de considérer l'emballage souple comme un système chimique unifié plutôt que comme un simple sac imprimé. L'adéquation de l'élasticité de la lamination avec le polymère de base garantit une protection barrière optimale.
🛠️ Le bureau d'Harvey : Vos enveloppes souples présentent-elles des microfissures et des craquelures en surface lors de variations climatiques rapides ? 👉 Demandez une évaluation gratuite de l'adhérence du revêtement ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Les boîtes d'expédition personnalisées sont-elles un bon investissement ?
Le passage des tailles standard du catalogue à des dimensions d'expédition entièrement conçues et spécifiques au produit permet de réaliser d'importantes économies sur la chaîne d'approvisionnement, compensant ainsi facilement les coûts d'outillage initiaux.
Oui. Investir dans des cartons d'expédition sur mesure est tout à fait judicieux, car ils permettent d'éliminer mathématiquement tout volume inutile. En optimisant l'espace intérieur de votre carton principal grâce à une conception précise, vous augmentez considérablement la densité des unités palettisées dans les conteneurs d'expédition et réduisez significativement les pénalités liées au transport dimensionnel.
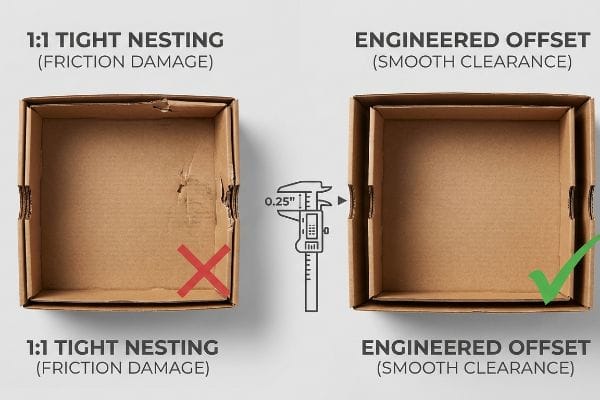
Cependant, le simple fait de resserrer les dimensions de la boîte autour d'un plateau de vente pré-rempli peut engendrer un grave danger physique si les calculs de CAO (conception assistée par ordinateur) manquent de prévoyance pratique.
Le frottement imbriqué et les mathématiques du carton maître
Lors de l'examen des systèmes d'emballage entrants, je constate fréquemment que les conceptions anciennes reposent sur des dimensions extérieures identiques à celles du plateau de vente. Sur le papier, le raisonnement semble logique, partant du principe qu'un ajustement précis garantit une protection maximale pendant le transport. Or, cette correspondance théorique ignore totalement le frottement extrême généré par le testliner brut et poreux13 qui se frotte directement l'un contre l'autre dans un espace restreint.
Ce n'est pas qu'une simple théorie : j'en ai fait l'amère expérience l'an dernier lorsque j'ai demandé à Mark, mon ingénieur packaging principal, de tester un PDQ (Présentoir Quart de Palette) de 60,9 cm (24 pouces) parfaitement imbriqué dans un emballage standard. Lors du test d'extraction, les deux parois en carton ondulé brut se sont bloquées physiquement, exerçant une résistance comparable à celle d'un vide. Je me souviens précisément avoir vu Mark tirer violemment sur le panneau avant pour tenter de briser la friction, déchirant instantanément une entaille de 10,6 cm (4,2 pouces) au niveau du rebord de retenue imprimé. La structure s'est complètement déformée sous la contrainte d'extraction. Pour remédier à ce problème, nous avons immédiatement refait le rainurage de la cannelure B et modifié le tracé de découpe directement sur notre table de découpe Kongsberg, imposant mathématiquement une tolérance géométrique minimale absolue de 6,35 mm (0,25 pouce)intérieur de la cavité. Ce tampon de dégagement précis a brisé le verrou de friction, réduisant le temps de déballage de 35 secondes par unité et éliminant complètement la déchirure physique lors de l'assemblage en magasin, évitant ainsi au client des rejets dévastateurs en magasin.
| Métrique/Fonctionnalité | 1:1 Nidification serrée | Décalage géométrique conçu |
|---|---|---|
| Frottement de surface | Blocage agressif de la planche | Jeu de glissement régulier |
| Force d'extraction | Provoque des déchirures des lèvres imprimées15 | Déballage manuel sans déchirure16 |
| Conformité des détaillants | Risque élevé de rejet17 | Installation sans faille garantie |
J'impose mathématiquement des marges de sécurité dans toutes les configurations d'emballage imbriquées. Laisser suffisamment d'espace à vos plateaux de vente à l'intérieur du carton principal évite des dommages catastrophiques lors de la manutention pendant la mise en rayon.
🛠️ Le bureau de Harvey : Vos plateaux de vente personnalisés sont-ils abîmés par les vendeurs en les sortant simplement de leurs cartons ? 👉 Obtenez gratuitement un calculateur de décalage spatial ↗ — Pas d’intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quel est le meilleur matériau pour une boîte aux lettres ?
Concevoir des emballages destinés à rester exposés dans une boîte aux lettres résidentielle exige des connaissances avancées en matière de matériaux pour lutter contre l'humidité ambiante non régulée et les fluctuations de température extrêmes.
Une boîte aux lettres est fabriquée en carton ondulé de type B, hautement calibré et traité avec des revêtements aqueux spéciaux. Les boîtes aux lettres standard agissant comme des microclimats, le support doit résister de manière dynamique à une absorption rapide de l'humidité ambiante afin d'éviter que les fibres de papier ne gonflent, ne se déforment et n'écrasent les plis.
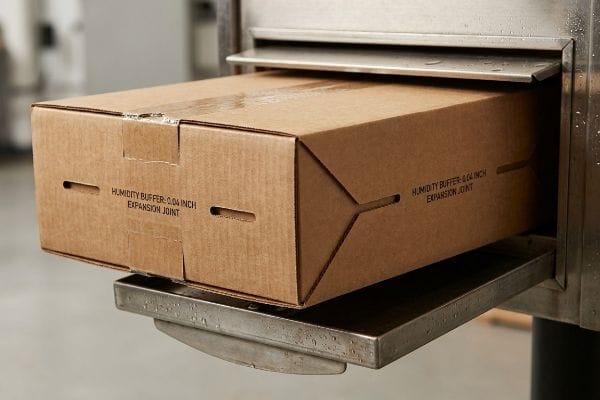
Au-delà de l'application de barrières chimiques extérieures, la gestion de cette humidité environnementale fluctuante nécessite des compensations mécaniques très précises au sein même de la ligne de découpe.
La physique environnementale du gonflement des fibres ondulées
Lorsqu'un emballage en carton poreux est déposé dans une boîte aux lettres métallique non isolée dans une région à forte humidité comme la Floride ou le Texas, le matériau subit des contraintes thermodynamiques importantes. Le papier d'emballage standard absorbe activement l'humidité ambiante emprisonnée<sup>18</sup>, provoquant le gonflement des fibres de cellulose. Si les ingénieurs structurels définissent les tolérances des encoches d'emboîtement uniquement en fonction de l'épaisseur absolue du carton à sec<sup>19 </sup>, cette expansion inévitable du papier entraînera un désalignement des mécanismes de verrouillage, créant ainsi d'importantes tensions internes.
Pour tenir compte mathématiquement de cette réalité environnementale, les gabarits de découpe doivent intégrer une marge d'humidité calculée directement dans l'architecture numérique. En élargissant explicitement les fentes de réception de toutes les languettes d'emboîtement de 1,01 mm (0,04 pouce)20</sup>, l'emballage peut absorber l'humidité ambiante et se dilater sans créer de contrainte mécanique. Ce jeu intentionnel garantit que même si les fibres de papier gonflent lors d'une exposition prolongée dans une boîte aux lettres résidentielle humide, la boîte conserve sa géométrie carrée et rigide, assurant ainsi au consommateur une expérience de déballage fluide et de qualité supérieure, quel que soit le climat local.
| Métrique/Fonctionnalité | Étrier sec absolu | Calculs mathématiques CAO pour la zone tampon d'humidité |
|---|---|---|
| Tolérance de la fente | Se lie lors du gonflement des fibres21 | Comptes pour l'expansion du papier22 |
| Géométrie structurale | Déformation importante des bords23 | Maintient des murs plats et d'équerre |
| Déballage par le consommateur | Blocage par friction frustrant | Ouverture haut de gamme et sans effort |
Je considère les environnements de livraison non isolés comme des zones thermiques hostiles. L'intégration de joints de dilatation calculés mathématiquement dans vos emballages garantit que la présentation physique de votre marque ne se déformera jamais sous l'effet d'une humidité ambiante non contrôlée.
🛠️ Le bureau d'Harvey : Vos emballages d'abonnement se déforment-ils et se coincent-ils après avoir séjourné dans des environnements résidentiels humides ? 👉 Demandez un audit gratuit de tolérance des lignes de découpe ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
La gestion des contraintes physiques extrêmes de la distribution de marchandises exige des corrections CAO extrêmement précises, des marges d'humidité stratégiques et l'intégration de fibres vierges pour éviter l'effondrement des cargaisons sous l'effet de fortes contraintes logistiques. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance critique de 2 mm lors d'un déploiement national majeur, avant même la mise en production. Si vous souhaitez éviter que les déchirures par frottement et l'écrasement dû à une charge excessive n'érodent vos marges, laissez-moi réaliser un test de résistance gratuit sur vos fichiers de structure pour carton maître ↗.
« Effets du recyclage répété sur la résistance du papier », https://scholarworks.wmich.edu/engineer-senior-theses/9/. Recherche en science des matériaux détaillant comment les cycles de repulpage répétés réduisent la longueur des fibres de cellulose et diminuent la résistance à la traction. Rôle de la preuve : validation technique ; type de source : revue scientifique. Facteurs sous-jacents : raccourcissement physique des fibres. Note de portée : comportement général de la cellulose .
« Évolution de la qualité des matériaux en fibres recyclées. Partie 1. Facteurs… », https://bioresources.cnr.ncsu.edu/resources/changing-quality-of-recycled-fiber-material-part-1-factors-affecting-the-quality-and-an-approach-for-characterisation-of-the-strength-potential/ . Analyse technique comparant la résistance à la charge et l’absorption des chocs des fibres de cellulose vierges et recyclées (kraft). Rôle de la preuve : validation des performances ; type de source : rapport technique. Supports : rupture mécanique des fibres recyclées sous charge ponctuelle. Note de portée : compare les substrats vierges et recyclés.
« Résistance à la compression des emballages en carton ondulé à faible teneur en fibres vierges… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Un manuel d’ingénierie de l’emballage ou une étude de science des matériaux permettrait de vérifier la corrélation entre le pourcentage de fibres vierges et la restauration de la résistance à la compression dynamique des supports en carton ondulé. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Appuie : l’efficacité d’un mélange kraft contenant 30 % de fibres vierges pour la résistance aux charges structurelles. Remarque : les performances varient selon la qualité du carton et le profil des cannelures .
« Caractéristiques des fibres recyclées et vierges : une comparaison… », https://www.tappi.org/product_pull/09/dec__05/__16/recycle-vs.-virgin-fiber-characteristics–a-comparison-1992-papermakers-conference-proceedings/ . Comparaison de la morphologie des fibres de cellulose et du module d’élasticité entre la pâte kraft vierge et la pâte recyclée. Type de preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Conclusion: supériorité structurelle des fibres vierges. Précision : étude portant sur la pâte kraft non blanchie.
« Étude de l’effet de la rigidité du plateau supérieur des palettes… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Données empiriques comparant la résistance à la compression et les taux de déformation du carton ondulé recyclé et du carton ondulé vierge sous charges verticales. Rôle des preuves : validation structurelle ; type de source : rapport d’ingénierie d’emballage. Conclusion : vulnérabilité accrue des matériaux recyclés aux défaillances structurelles. Note de portée : en corrélation avec les classifications BCT et ECT .
« Emballages barrières souples : tout ce que vous devez savoir – CarePac », https://www.carepac.com/blog/everything-you-need-know-about-flexible-barrier-packaging/?srsltid=AfmBOoo7acCFOPxhHxWMFNoE2Wb5hH9gCyy9vo0OFKpaWpDeiFzt2ylo . Vérification de la double exigence d’allongement élevé et de performance barrière pour les polymères souples. Rôle de la preuve : validation des propriétés ; type de source : manuel d’ingénierie de l’emballage. Supports : exigences relatives aux matériaux pour les substrats en polyéthylène. Note de portée : se concentre sur les caractéristiques du PEBD et du PEBDL.
« Défauts structuraux et limitations de traitement des films polymères… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC12737061/. Explication technique de la façon dont la différence de module de Young entre les revêtements rigides et les substrats flexibles entraîne la fissuration. Rôle de la preuve : Vérification technique ; type de source : Publication en science des matériaux. Supports : La défaillance mécanique des vernis rigides sur les enveloppes en polyéthylène. Note de portée : Spécifique aux substrats en polyéthylène .
« Rouleaux HFFS et VFFS », https://www.cpflexpack.com/products/printed-rollstock/hffs-vffs-rollstock/. La documentation technique ou les normes d'ingénierie relatives aux machines de formage-remplissage-scellage vertical (VFFS) attestent de la résistance à la fissuration par flexion de certains revêtements élastiques lors de pliages extrêmes. Rôle de la preuve : Vérification technique ; type de source : Spécification d'ingénierie. Sujets abordés : Performance des matériaux dans les machines automatisées. Remarque concernant le champ d'application : S'applique aux stratifiés polymères haute flexibilité .
« Comportement à la rupture d'un polymère 2D à base d'imine – PMC – NIH », https://pmc.ncbi.nlm.nih.gov/articles/PMC11558127/ . La littérature scientifique sur la compatibilité des polymères et l'adéquation des modules explique comment l'alignement des élasticités prévient les contraintes interfaciales et les microfractures subséquentes. Type de preuve : Validation théorique ; type de source : Revue scientifique sur les matériaux. Apports : Mécanisme de réduction des défaillances de matériaux. Note de portée : Cet article porte sur la cohésion des couches coextrudées ou stratifiées.
« Étude directe du comportement à la rupture des films polymères ultra-minces – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9954313/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification des propriétés du matériau ; type de source : étude académique. Éléments justifiant l’ étude: mécanisme de rupture des revêtements rigides. Note relative à la portée : comparaison des polymères fragiles et élastiques.
« Conversion et ses effets sur les propriétés barrières des revêtements… », https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : revue scientifique sur les matériaux. Arguments : défaillance structurelle des revêtements rigides au niveau des plis. Note relative au champ d’application : spécifiquement pour les enveloppes logistiques souples .
« Films trilaminés de polyhydroxybutyrate à barrière améliorée et… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12533225/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification des performances ; type de source : fiche technique de polymères. Appuie : stabilité de la barrière à l’humidité dans les films élastiques. Note de portée: se réfère à la continuité physique sous contrainte.
« Essais de coefficient de frottement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Les données techniques relatives au coefficient de frottement du carton ondulé recyclé (testliner) confirment une résistance de surface élevée dans les espaces réduits. Rôle de la preuve : validation technique ; type de source : étude de science des matériaux ou manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle les ajustements 1:1 entraînent des problèmes de frottement. Note relative au champ d’ application: s’applique spécifiquement aux matériaux ondulés non couchés.
« Étude de l’effet des perforations sur la résistance à la charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : les normes industrielles relatives aux zones de jeu dans la conception de carton ondulé emboîté. Remarque sur la portée : les tolérances peuvent varier en fonction du type de cannelure et de l’épaisseur du matériau.
« Techniques d'emballage avancées — Synthèse du potentiel de l'impression 3D », https://pmc.ncbi.nlm.nih.gov/articles/PMC11205735/ . Analyse technique de la manière dont une force d'extraction élevée dans les boîtes en carton ondulé à ajustement serré entraîne l'abrasion et la déchirure des zones imprimées. Rôle de la preuve : validation technique ; type de source : étude d'ingénierie de l' emballage. Appui : Le lien de causalité entre l'imbrication serrée et les dommages physiques. Note de portée : Spécifique au carton ondulé imprimé.
« L’effet de l’angle de jeu sur la durée de vie de l’outil, les forces de coupe… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10383058/ . Principes d’ingénierie démontrant comment le jeu calculé (décalage) réduit le coefficient de frottement afin d’éviter la rupture du matériau lors du déballage . Niveau de preuve : spécification technique ; type de source : manuel de génie mécanique. Conclusion : avantage des décalages optimisés par rapport aux ajustements serrés. Remarque : nécessite un outillage de précision.
« 7 erreurs d’étiquetage et d’emballage entraînant des refus – ECQA », https://ecqa.com/7-labeling-and-packaging-mistakes-that-cause-rejections/ . Documentation des normes de contrôle qualité pour la vente au détail exigeant que l’emballage soit facilement amovible et non endommagé afin d’éviter le refus des expéditions. Niveau de preuve : norme sectorielle ; type de source : guide de conformité logistique. Sujet : risque associé à un emballage non conforme. Remarque : dépend des SLA spécifiques des détaillants.
« Influence de l'humidité et de la température sur les propriétés mécaniques de… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/ . Analyse de la réaction des matériaux de testliner cellulosiques à une forte humidité par absorption hygroscopique. Rôle de la preuve : vérification technique ; type de source : étude en science des matériaux. Sujet: absorption d'humidité dans le carton. Note de portée : porte sur le testliner standard.
« Effets de l’humidité relative sur la résistance à la compression de… », https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf . Directives pour le calcul des tolérances des encoches dans les emballages en carton ondulé afin de tenir compte de la dilatation hygroscopique par rapport à l’épaisseur à sec. Niveau de preuve : norme d’ingénierie ; type de source : manuel de l’industrie de l’emballage. Justification : défaillance structurelle due à une épaisseur à sec. Remarque sur la portée : limité aux conceptions d’encoches emboîtables.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Vérification technique de la mesure de tolérance spécifique utilisée pour prévenir le collage mécanique des emballages en carton ondulé dû à l’expansion hygroscopique. Rôle de la preuve : validation d’une spécification technique ; type de source : manuel d’ingénierie de l’emballage. Justifie : l’exigence d’un jeu de 1 mm (0,04 pouce) pour les tampons d’humidité. Note relative au champ d’application : applicable aux environnements résidentiels à forte humidité .
« Quels sont les inconvénients des boîtes en carton ondulé ? », https://popdisplay.me/what-about-the-disadvantages-of-corrugated-boxes/. Données scientifiques de référence sur l’expansion hygroscopique des fibres de cellulose dans le carton ondulé et son impact sur les tolérances dimensionnelles. Rôle de la preuve : vérification technique ; type de source : revue scientifique des matériaux. Facteurs sous-jacents : liaison physique des composants due au gonflement des fibres. Remarque : s’applique aux fibres ondulées non traitées .
« Conception optimale des emballages en carton ondulé double paroi », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Normes d'ingénierie pour le calcul des décalages dimensionnels dans les modèles CAO afin de tenir compte du coefficient de dilatation hygroscopique du papier. Rôle de la preuve : validation de la méthodologie ; type de source : guide d'ingénierie CAO. Appuie : l'efficacité du calcul des marges de sécurité pour maintenir la planéité des parois. Remarque sur la portée : nécessite des données précises sur le coefficient d'humidité pour les matériaux spécifiques .
« Étude des propriétés mécaniques du carton… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr . Documentation technique relative à la dilatation différentielle des couches de papier dans le carton ondulé , entraînant un gauchissement sous l’effet des variations d’humidité. Type de preuve : démonstration d’un mécanisme physique ; source : manuel d’ingénierie de l’emballage. Justification : apparition d’une défaillance géométrique structurelle. Précision : spécifique au carton non couché.