Vous voulez que votre produit résiste au transport et fasse bonne impression auprès du client. Un simple carton brun ne suffira pas pour les lancements en magasin à haut risque.
Une boîte d'expédition sur mesure est un emballage en carton ondulé de haute précision, conçu spécifiquement pour les dimensions de votre produit. Grâce à l'absence de dimensions standard, ces boîtes spécialisées intègrent des languettes d'emboîtement et des matériaux de qualité spécifique pour garantir un ajustement parfait, éliminant ainsi le besoin de rembourrage inutile ou de ruban adhésif d'emballage salissant.
Mais connaître la théorie ne suffit pas lorsque les machines automatisées se mettent en marche et que la physique du fret prend le dessus.
Quel est le prix des boîtes d'expédition personnalisées ?
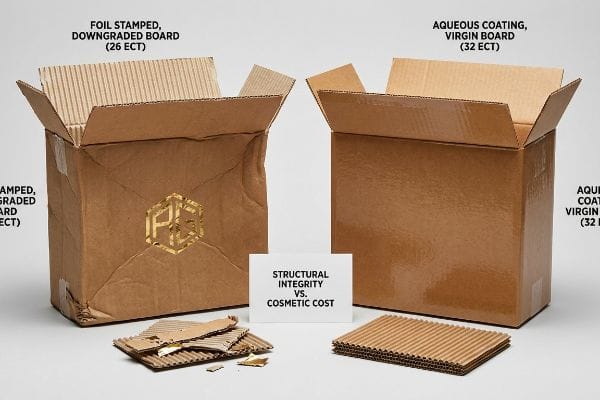
Le prix d'un emballage personnalisé ne se résume pas aux coûts d'impression. Il s'agit de trouver un équilibre entre la solidité de la structure et l'esthétique.
Le prix des boîtes d'expédition personnalisées dépend entièrement de la qualité du matériau et des spécifications d'impression. Si une boîte d'expédition basique en carton ondulé de type E peut coûter quelques centimes, l'ajout de finitions haut de gamme comme le pelliculage à chaud fait rapidement grimper le budget, obligeant les marques à faire des compromis dangereux sur la qualité du carton pour atteindre leurs objectifs de marge.
Malheureusement, le recours à des tableurs standard de réduction des coûts conduit généralement à un retour brutal à la réalité sur le terrain.
Le piège de rétrogradation ECT (Edge Crush Test)
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées. Pour financer un marquage à chaud coûteux sur une enveloppe, elles optent discrètement pour un carton ondulé de qualité inférieure, passant d'un indice de résistance à la compression des bords (ECT) de 32 à un indice de 26 ECT¹ . Elles partent du principe qu'un aspect extérieur attrayant masquera la fragilité du carton ondulé intérieur.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain. Lors d'un premier prototype pour une grande marque d'électronique , j'avais supposé que la carte, pourtant moins performante, tiendrait le coup. J'avais tort. J'ai vu l'indicateur de compression (BCT) se stabiliser à seulement 85,04 kg (187,5 lbs) lorsque la base a cédé sur la table vibrante. Le film s'est décollé et les coins se sont instantanément déformés. Il a fallu revoir notre approche. Au lieu d'accepter cette perte catastrophique au test de compression, j'ai entièrement repensé le profil du matériau. J'ai restauré le substrat à partir d'un ECT 2 vierge de 32 pouces pour lui redonner son intégrité structurelle et j'ai remplacé le coûteux film par un revêtement aqueux brillant à haute teneur en solides, calibré mathématiquement. Ce simple ajustement a permis d'éliminer le défaut structurel, d'accélérer le pliage automatisé de 15 secondes par unité et d'éviter au client des frais de retour de transport exorbitants.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Mise à niveau Virgin 32 ECT3 | Restaure la charge dynamique BCT | Prévient les dommages liés au transport de marchandises |
| Revêtement aqueux à haute teneur en solides4 | Remplace le film aluminium coûteux | Réduit considérablement le coût unitaire |
| Score de pliage pré-calibré5 | Élimine le flambage des coins | Accélère le temps d'assemblage |
Je refuse de dégrader la qualité des cartons structurels pour financer des dépenses esthétiques superflues. On ne peut pas sacrifier la densité des cannelures du noyau juste pour rendre une boîte brillante, car une boîte premium abîmée reste une marchandise refusée.
🛠️ Le bureau d'Harvey : Vos enveloppes d'expédition actuelles, estampées à chaud, cachent-elles des cannelures de qualité inférieure qui céderont sous la pression de l'empilage en entrepôt ? 👉 Auditez votre nomenclature d'emballage ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Les boîtes d'expédition personnalisées sont-elles un bon investissement ?
Si vous recherchez simplement l'emballage le moins cher pour l'expédition aérienne, les cartons standard peuvent convenir. En revanche, la protection des marchandises lourdes destinées aux entreprises (B2B) exige une ingénierie spécialisée.
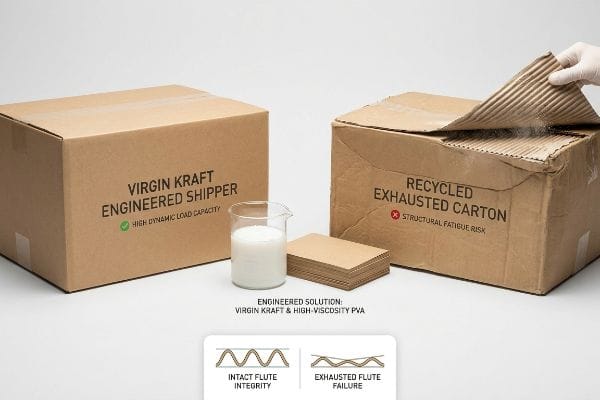
Oui. Investir dans des emballages d'expédition sur mesure est un choix judicieux pour les marchandises de grande valeur. Utiliser des cartons recyclés, structurellement fragiles, risque de provoquer un affaissement catastrophique des coins sous le poids de marchandises palettisées lourdes. À l'inverse, les emballages en carton ondulé neuf conservent leur capacité de charge dynamique optimale, évitant ainsi les dommages liés au transport et les retours clients coûteux lors de la gestion logistique complexe.
Mais opter pour un emballage personnalisé ne représente que la moitié du chemin si votre fournisseur rogne discrètement sur la qualité des matières premières.
L'échec de fatigue de la flûte invisible
Les startups tentent souvent de réduire leurs coûts logistiques en réutilisant les cartons d'emballage B2C (Business-to-Consumer) entrants pour l'expédition vers les points de vente. Elles voient un carton d'apparence intacte et supposent à tort qu'il a conservé sa solidité d'origine, ignorant complètement que les cannelures du carton agissent comme des amortisseurs mécaniques qui se dégradentà chaque impact.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Un client m'a récemment envoyé son prototype d'emballage recyclé qui venait d'échouer à une ISTA 6-Amazon SIOC7 (Expédié dans son propre conteneur). En déchirant la feuille supérieure de l'échantillon, j'ai pu sentir la poudre et les fibres de papier, structurellement épuisées, frotter contre mes doigts. Les cannelures étaient complètement aplaties par des micro-impacts et l'humidité. Le fond s'était affaissé sous une charge de seulement 43,3 kg. J'ai immédiatement mis en œuvre une amélioration du matériau. En remplaçant le support par une feuille de test kraft vierge et en augmentant la viscosité de la colle PVA (acétate de polyvinyle)à 8 sur l'onduleuse, nous avons rétabli la résistance à la compression des coins. Cette modification physico-chimique a empêché l'affaissement immédiat du fond, garantissant ainsi la résistance des cartons d'expédition au transport en double empilement et évitant à la marque les frais de refus des détaillants.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Testliner en kraft vierge9 | Restaure la compression de la flûte | Empêche les rétrofacturations des détaillants |
| Conformité ISTA 6 SIOC10 | Valide la survie cinétique | Élimine les frais de dommages des prestataires logistiques tiers |
| Viscosité accrue du PVA11 | Renforce les joints internes des panneaux | Augmente la capacité d'empilage des palettes |
J'impose l'utilisation exclusive de matériaux vierges pour tous les envois de marchandises lourdes. Refuser de recycler des cartons structurellement endommagés est le seul moyen de garantir que leurs coins conservent leur capacité de charge dynamique optimale.
🛠️ Le bureau d'Harvey : Votre fournisseur utilise-t-il secrètement des fibres recyclées courtes et usées dans vos enveloppes d'expédition ultra-résistantes ? 👉 Demandez un test d'intégrité des matériaux ↗ — Confidentialité garantie. Vos modèles commerciaux non commercialisés sont en sécurité.
À quoi servent les boîtes d'expédition ?
Les boîtes d'expédition permettent d'organiser, de protéger et de présenter des marchandises allant des kits d'abonnement aux composants industriels lourds. Elles constituent la première ligne de défense contre les aléas de la chaîne d'approvisionnement.
Les boîtes d'expédition servent à transporter en toute sécurité les abonnements, les produits de vente directe au consommateur et les appareils électroniques fragiles. Grâce à leurs parois latérales à double paroi et leurs rabats anti-poussière emboîtables, ces boîtes pliantes offrent une expérience de déballage exceptionnelle tout en protégeant les objets fragiles des chocs violents, sans nécessiter de ruban adhésif.
Mais concevoir une expérience de déballage élégante sur un écran d'ordinateur ne signifie rien lorsque les lois de la physique environnementale s'attaquent aux fibres du papier.
Le gonflement dû à l'humidité et le verrouillage de l'assemblage
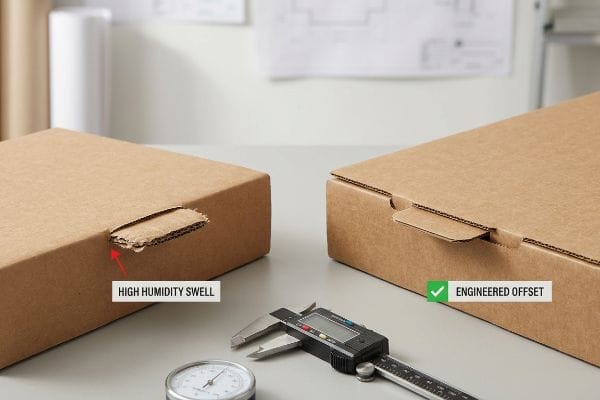
Les concepteurs travaillant dans des bureaux climatisés définissent souvent les tolérances des fentes de découpe en fonction du calibre sec absolu de la carte12.Ils supposent qu'une fente mesurant exactement 0,12 pouce (3,04 mm) acceptera parfaitement une languette d'accouplement de la même épaisseur lors de l'assemblage en entrepôt.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience dans notre propre laboratoire de R&D. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de tester un emballage plat destiné au transport maritime vers la Floride. Nous pensions gagner du temps en négligeant les calculs standard de marge d'humidité. Trois jours plus tard, dans la chambre climatique, j'ai entendu le craquement sinistre du carton cannelé E qui se déformait lorsque Mark a tenté d'emboîter les languettes. Le support poreux avait absorbé l'humidité ambiante et gonflé de13 cm, bloquant complètement la géométrie. Nous avons dû réagir immédiatement en ajustant l'outillage et le calibrage de la machine. J'ai personnellement recalibré la table de découpe CNC (Commande Numérique par Calculateur) pour ajouter dynamiquement 1,01 mm de jeu dans chaque fente de réception. Ce léger décalage géométrique a complètement absorbé la dilatation du papier, réduisant le temps d'assemblage de 42 secondes par unité et permettant au client de réaliser d'importantes économies sur la main-d'œuvre.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Décalage du tampon d'humidité | Absorbe le gonflement des fibres de papier14 | Empêche les déchirures d'emballage |
| Élargissement de rainure CNC15 | Arrête le frottement d'enclenchement | Réduit les coûts de main-d'œuvre liés au conditionnement à façon |
| mise à l'échelle du testliner poreux16 | Correspond aux réalités environnementales | Assure un assemblage sans frottement |
J'intègre mathématiquement les contraintes environnementales dans chaque tracé de découpe avant même la découpe physique d'une carte. On ne peut pas lutter contre l'humidité ambiante, mais on peut facilement la maîtriser grâce à des ajustements de tolérance précis.
🛠️ Le bureau d'Harvey : Votre gabarit de découpe actuel tient-il compte du gonflement inévitable dû à l'humidité lors du transport maritime ? 👉 Demandez un audit géométrique CAO gratuit ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Que signifie « boîte personnalisée » ?
Qualifier une boîte de « personnalisée » ne se limite pas à imprimer son logo sur le couvercle. Une véritable personnalisation exige de concevoir avec précision les tolérances de pliage du papier.
Une boîte sur mesure nécessite la conception d'un gabarit structurel spécifique qui tient compte mathématiquement du poids exact de votre produit et de l'épaisseur physique du carton ondulé. Cette conception paramétrique précise garantit des languettes d'emboîtement parfaites, un assemblage sans frottement et une résistance à l'empilage supérieure, des performances que les emballages standard du commerce ne peuvent égaler.
Pourtant, même les créations sur mesure échouent de façon catastrophique lorsque les artistes numériques ignorent l'épaisseur physique du support plié.
Le cauchemar de la compensation des étriers
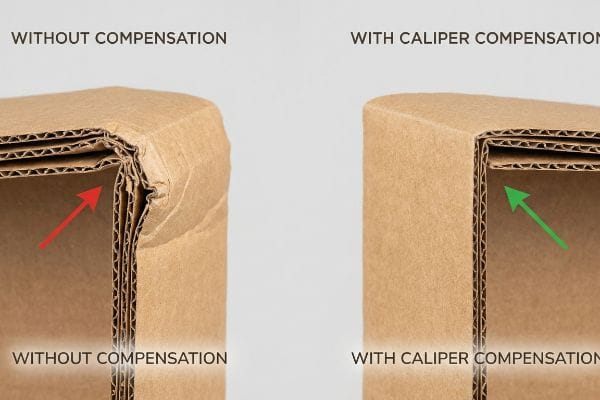
Les graphistes conçoivent systématiquement des languettes emboîtables dans les logiciels numériques, avec une largeur identique à celle du panneau correspondant. Ils traitent une boîte pliée comme un dessin numérique 2D, sans tenir compte du diamètre physique du panneau plié17.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Une grande marque d'électronique nous a envoyé son gabarit d'enveloppe très détaillé, affirmant qu'il était prêt pour la production en série. Lors du premier contrôle physique de leur échantillon blanc, j'ai arraché la feuille supérieure et j'ai constaté une forte friction à l'endroit où le rabat principal refusait de s'emboîter. Le panneau rigide se courbait fortement vers l'extérieur car le pli à 90 degrés consommait de la matière, rendant la languette trop large pour la fente non ajustée. L'ensemble de la structure s'est bloqué sous une pression de 14,7 kg. J'ai relevé les mesures au micromètre et prouvé que nous n'avions pas besoin de fermetures en plastique coûteuses ni de panneaux plus fins : il nous fallait simplement une tolérance de pliage plus serrée de 1,5 mm. Grâce à la conception paramétrique de notre système ArtiosCAD, j'ai appliqué des algorithmes de compensation automatique d'épaisseur¹⁸ pour élargir les fentes de réception et compenser le rayon extérieur du pli. Cette solution structurelle sans friction a remplacé le gaspillage de matériaux excessif par une ingénierie hyper-précise, accélérant les vitesses de remplissage des lignes de plus de 20 %19 et éliminant complètement les blocages coûteux des machines automatisées.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Code de compensation d'étrier | Comptes pour la perte de pliage du plateau20 | Élimine le blocage des machines |
| décalage paramétrique ArtiosCAD21 | Élargit les fentes structurelles | Accélère le traitement des lignes |
| tolérance de flexion à 90 degrés22 | Empêche la déformation des panneaux extérieurs | Élimine les déchets matériels |
Je redessine les gabarits numériques plats pour qu'ils respectent l'épaisseur physique du substrat ondulé. Lorsqu'une carte se plie, elle prend de la place, et ne pas compenser cette épaisseur peut perturber votre chaîne de montage.
🛠️ Le bureau de Harvey : Vos plis à 90 degrés se déchirent-ils actuellement aux coutures parce que votre concepteur a ignoré le calibre physique du profilé E ? 👉 Obtenez une simulation de contraintes 3D ↗ — J’examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez choisir un fournisseur moins cher qui néglige les décalages physiques du calibre, mais si ce carton cannelé non compensé se déchire lors du pliage automatisé, provoquant de graves bourrages et un ralentissement de la chaîne de montage estimé à 30 %, la marge bénéficiaire de votre projet s'évapore. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Cessez de gaspiller votre budget logistique avec des emballages défectueux et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir un retour sur investissement maximal de votre chaîne d'approvisionnement.
« Explication des indices ECT : leur importance pour vos emballages en carton ondulé », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoo0xgRxdeSUsAnWmua_cxnG8c3BVJsBJHLG2p2YCwR6-WtCltCD. Les spécifications techniques relatives aux indices de résistance à l’écrasement des bords (ECT) indiquent la différence quantitative de résistance à l’empilement entre les grades ECT 32 et 26. Preuve : spécification technique ; source : norme industrielle d’emballage. Justifie : l’impact structurel de la dégradation des grades de matériaux. Remarque : limité aux indicateurs de performance du carton ondulé .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOop0UwEc1kDmnte3frB339yl9JuYfyW7eJMxdjlq-lcs5ch_lzy5. Les normes industrielles relatives au carton ondulé spécifient la capacité de charge et la résistance à la compression du matériau 32 ECT (Edge Crush Test). Preuve : spécification technique ; source : norme de fabrication d'emballages. Appuie : l'affirmation selon laquelle le matériau 32 ECT offre l'intégrité structurelle nécessaire aux cartons d'expédition. Remarque : les valeurs réelles de résistance à la compression dépendent des dimensions du carton et du type de cannelure .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. La documentation technique relative aux normes du carton ondulé explique comment l’augmentation de l’indice ECT améliore les valeurs du test de compression de boîte (BCT). Rôle de la preuve : validation technique ; type de source : norme industrielle. Appuie : la relation entre l’ECT et la capacité de charge structurelle. Note de portée : spécifique aux emballages en carton ondulé .
« Qu’est-ce qu’un revêtement aqueux ? Avantages, applications et pourquoi… », https://millionpack.com/aqueous-coating/. Une analyse comparative des finitions d’emballage démontre que les revêtements aqueux constituent une alternative moins coûteuse au pelliculage à l’aluminium tout en conservant des propriétés de barrière spécifiques. Type de preuve : analyse coûts-avantages ; source : guide de fabrication. Objectif : réduction des coûts grâce au remplacement du revêtement. Remarque : dépend des exigences spécifiques en matière de barrière .
« Pliage précis, emballage stable : pourquoi les écarts dimensionnels sont… », https://www.baumerhhs.com/precise-folding-stable-packaging . Les guides d’ingénierie de l’emballage expliquent en détail comment le rainurage de précision prévient les fissures de tension et le gauchissement des coins lors du pliage. Niveau de preuve : spécification technique ; type de source : manuel d’ingénierie. Avantages : amélioration de l’intégrité structurelle lors de l’assemblage. Remarque sur le champ d’application : s’applique à la fabrication de boîtes pliantes.
« Résistance à la compression des emballages en carton ondulé à faible… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Une source d'ingénierie ou de science des matériaux expliquerait comment les cannelures verticales du carton ondulé perdent en résistance à la compression et en intégrité structurelle sous l'effet de la fatigue après des charges ou des impacts répétés. Rôle de la preuve : Validation technique ; type de source : Revue de science des matériaux ou manuel d'ingénierie de l' emballage. Appuie : L'affirmation selon laquelle les boîtes réutilisées présentent une résistance structurelle diminuée. Note de portée : S'applique spécifiquement à la construction en carton ondulé.
« Tests d'emballage ISTA 6 Amazon | Tektronix », https://www.tek.com/en/services/testing-services/ista-6-amazon-package-testing. Vérification des protocoles de test spécifiques et de l'acceptation par l'industrie de la norme ISTA 6-Amazon SIOC pour l'expédition. Rôle de la preuve : validation de la norme technique ; type de source : organisme de certification sectoriel. Justification : validité du protocole de test. Remarque sur la portée : limité aux exigences Amazon SIOC .
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/ . Explication technique de l'influence de la viscosité de l'adhésif sur la résistance du collage et la capacité de compression verticale des cannelures du carton ondulé. Rôle de la preuve : vérification des propriétés mécaniques ; type de source : revue de science des matériaux. Appuie : l'affirmation selon laquelle les ajustements de viscosité rétablissent la résistance des angles. Note sur la portée : application générale à la fabrication du carton ondulé.
« Examen comparatif des propriétés physiques de… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Documentation technique sur les performances des papiers, expliquant comment les fibres kraft vierges conservent leur intégrité structurelle et leur résistance à la compression par rapport aux fibres recyclées. Type de preuve : spécification technique ; type de source : revue de science des matériaux. Appui : utilisation du kraft vierge pour restaurer la compression des cannelures. Note de portée : compare les performances des fibres vierges et recyclées.
« Procédures de test », https://ista.org/test_procedures.php. Directives officielles de l’ISTA (International Safe Transit Association) pour la certification « Expédié dans son propre conteneur » (SIOC) afin de prouver la durabilité des colis pendant le transport. Rôle de la preuve : norme industrielle ; type de source : organisme de réglementation. Appui : validation de la résistance cinétique au transport. Note relative à la portée : spécifique aux protocoles de test SIOC .
« Guide des adhésifs PVA pour le travail du bois et l'emballage industriels », https://bondrite.co.uk/news/pva-adhesive-guide-for-industrial-woodworking-and-packaging?srsltid=AfmBOooDm5qU8hG-aRmq4VDQEMQCFjBSSYaxyBS9O6nRlC11J16hn3en. Données de génie chimique concernant la relation entre la viscosité de l'acétate de polyvinyle (PVA) et la résistance du collage des joints de carton ondulé. Type de preuve : propriété technique ; source : fiche technique de fabrication de produits chimiques. Conclusion : une viscosité plus élevée renforce les joints internes, augmentant ainsi la capacité d'empilage. Portée : application des adhésifs dans l'emballage .
« Influence de l'humidité et de la température sur les propriétés mécaniques… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/ . Explication technique montrant que les mesures absolues à sec au pied à coulisse ne tiennent pas compte de la dilatation hygroscopique du carton ondulé. Rôle de la preuve : Validation technique ; type de source : Manuel de science des matériaux. Justification : Risque de blocage d'assemblage lorsque les tolérances d'encoches sont trop faibles. Remarque sur la portée : S'applique principalement aux emballages à base de papier.
« Effet de l’humidité du support sur le comportement au formage et… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr . Vérification technique du gonflement des supports cellulosiques dans le carton ondulé sous l’effet d’une forte humidité, ce qui affecte l’ajustement des languettes d’emboîtement. Type de preuve : validation technique ; source : revue de science des matériaux ou manuel d’ingénierie de l’ emballage. Appui : mécanisme physique du gonflement induit par l’humidité dans les boîtes d’expédition. Remarque : s’applique spécifiquement aux supports non couchés ou poreux.
« Influence de l’humidité sur les boîtes en carton ondulé », https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Données techniques expliquant comment l’absorption d’humidité provoque l’expansion des fibres de papier et comment des dispositifs de compensation technique atténuent cet effet. Rôle de la preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Appui : le résultat physique des dispositifs de compensation d’humidité. Note relative au champ d’application : concerne spécifiquement les matériaux d’emballage à base de cellulose .
« Guide essentiel des lames de rainurage rotatives pour l'emballage – Maxtor Metal », https://maxtormetal.com/rotary-slotter-blades-uses-in-packaging-industry-guide/ . Documentation technique relative à l'utilisation de la découpe CNC de précision pour ajuster les tolérances et éliminer les frottements lors de l'assemblage. Rôle de la preuve : validation technique ; type de source : manuel de fabrication. Ce document présente la méthode permettant de réduire les frottements lors de l'assemblage. Note relative au champ d'application : applicable à l'assemblage automatisé à grand volume.
« 📦 Conception résistante à l'humidité pour les emballages en carton ondulé », https://www.linkedin.com/pulse/moisture-proof-design-corrugated-carton-packaging-moss-8t88c. Analyse de la manière dont l'ajustement de la porosité et de l'échelle des toiles de test permet aux emballages de conserver leur intégrité structurelle sous différentes conditions d'humidité. Preuve : spécification des matériaux ; source : norme d'emballage industriel. Appui : utilisation de toiles de test adaptées aux réalités environnementales. Précision : axé sur les environnements de la chaîne d'approvisionnement sensibles à l'humidité .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Les guides de conception d'emballages faisant autorité soulignent la nécessité mathématique de prendre en compte l'épaisseur du matériau (calibre) afin d'éviter les interférences structurelles et de garantir un assemblage correct. Rôle de la preuve : validation technique ; type de source : norme professionnelle d'emballage. Appuie : l'affirmation selon laquelle négliger l'épaisseur du matériau entraîne un échec d'assemblage. Note relative au champ d'application : s'applique spécifiquement au carton ondulé et au carton épais .
« Conception d'emballages avec un logiciel de CAO : Guide étape par étape », https://www.esko.com/en/blog/packaging-design-with-cad-software. Une source faisant autorité en ingénierie d'emballage ou en documentation logicielle confirmerait que la compensation d'épaisseur est une fonction paramétrique standard utilisée pour ajuster les lignes de découpe en fonction de l'épaisseur du carton afin d'assurer un ajustement parfait. Rôle de la preuve : vérification technique ; type de source : documentation logicielle ou manuel d'ingénierie. Sujet : méthodologie technique pour obtenir une précision structurelle. Remarque sur la portée : spécifique aux outils de CAO pour l'emballage .
« Ligne d'emballage automatisée : Guide complet pour 2026 », https://automate-x.com.au/knowledge-hub/automated-packaging-line . Les références sectorielles en matière de production au plus juste et d'efficacité d'emballage permettraient de démontrer comment la réduction des frottements et des blocages de machines accroît le rendement opérationnel. Rôle des preuves : validation quantitative ; type de source : livre blanc sectoriel ou étude de cas logistique. Appui : avantage opérationnel d'une ingénierie structurelle précise. Note de portée : spécifique aux environnements d'assemblage automatisés.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explication technique du fonctionnement du réglage de l'épaisseur du matériau (calibre) afin d'éviter sa compression ou son étirement lors du pliage. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Justifie : la finalité fonctionnelle du code de compensation du calibre. Note relative au champ d'application : particulièrement pertinent pour les matériaux en carton ondulé .
« Esko ArtiosCAD – Application de conception structurelle pour l'emballage – YouTube », https://www.youtube.com/watch?v=ldD0ydEKez4. Spécifications logicielles détaillant l'utilisation des décalages paramétriques pour ajuster dynamiquement les dimensions dans la conception d'emballages. Rôle de la preuve : spécification d'outil ; type de source : documentation logicielle. Fonctionnalités : utilisation des décalages paramétriques pour élargir les fentes structurelles. Remarque : limité aux fonctionnalités du logiciel ArtiosCAD .
« Calculateur de tolérance de pliage pour tôles », https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOoqVSyB71IW7c0XpDHYurwvjY8oJvfjwvZO3q7QGtARDJmf7mZc5 . Norme d'ingénierie pour le calcul de la quantité de matériau nécessaire à la réalisation d'un pli précis à 90 degrés sans déformation du panneau. Niveau de preuve : norme technique ; type de source : guide de fabrication. Confirme : l'affirmation selon laquelle une tolérance de pliage appropriée empêche le cintrage du panneau vers l'extérieur. Remarque concernant le champ d'application : s'applique aux supports rigides pliables.