Les marques négligent souvent l'emballage, partant du principe que n'importe quel carré de carton peut survivre à la chaîne d'approvisionnement mondiale. Cette négligence, en théorie, anéantit les marges bénéficiaires des détaillants avant même le lancement des campagnes.
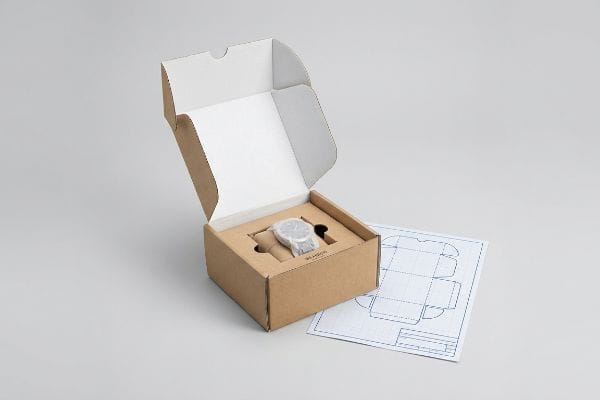
Une boîte d'expédition est un emballage structuré conçu spécifiquement pour la vente directe aux consommateurs et la présentation des marques en point de vente. Ces boîtes utilisent des languettes découpées avec précision et s'emboîtant parfaitement, au lieu de ruban adhésif, créant ainsi un support rigide qui protège efficacement les produits tout en contribuant à une expérience de déballage attrayante.
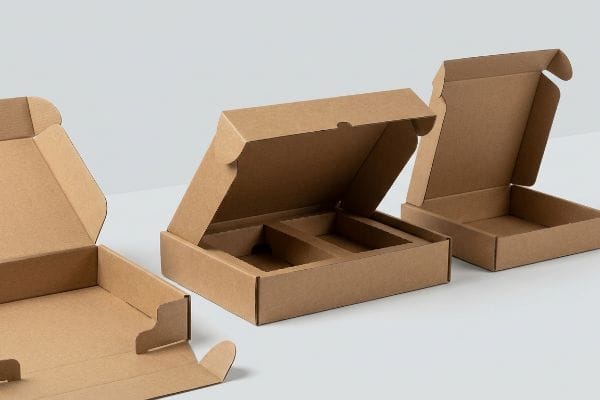
Comprendre les différences structurelles microscopiques entre les catégories d'expédition et la géométrie de présentation, c'est ce qui distingue un lancement commercial rentable d'un échec logistique retentissant.
Quelles sont les différences entre les boîtes d'expédition et les boîtes d'envoi ?
Comparer un emballage prêt à la vente au détail à un carton d'expédition standard en vrac est un jeu dangereux.
La différence entre les boîtes d'expédition et les conteneurs réside dans leur structure. Les boîtes d'expédition utilisent des rabats prédécoupés et emboîtables pour une présentation soignée sans ruban adhésif, tandis que les conteneurs standard sont dotés de rabats supérieurs continus conçus pour résister aux fortes contraintes liées au transport et aux opérations de préparation de commandes complexes.
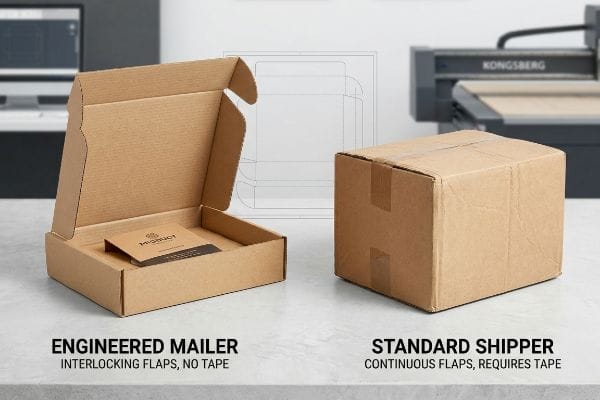
Lorsque les équipes d'approvisionnement confondent ces deux concepts structurels distincts, elles s'exposent inévitablement à une lassitude importante liée aux délais de livraison et à des sanctions financières en cascade.
La défaillance par fatigue du « courrier recyclé »
Lors de mes audits de gabarits clients, je constate fréquemment que des startups tentent de réduire leurs coûts logistiques en réutilisant des cartons e-commerce B2C standard pour leurs expéditions B2B. Elles partent du principe qu'un carton ondulé standard (RSC) visuellement intact conserve sa solidité d'origine et peut facilement remplacer une enveloppe de présentation dédiée. Cette approche simplifiée, basée sur une nomenclature Excel, ignore totalement les propriétés mécaniques des cannelures du carton, qui agissent comme des amortisseurs microscopiques¹ . Lors du transport initial des colis, ces cannelures absorbent les vibrations et l'humidité, ce qui fragilise durablement les fibres du papier² et rend la structure creuse et extrêmement vulnérable.
Il ne s'agit pas que de théorie : je constate ce problème en atelier lorsqu'un client soumet un conteneur réutilisé pour la validation ISTA 6-Amazon SIOC³.Sous la presse à compression, les coins, pourtant théoriquement stables, se déforment visiblement sous une pression de seulement 85,04 kg (187,5 lb), écrasant complètement le contenu. Pour remédier à ce problème sans faire exploser le budget, j'ai imposé une refonte structurelle rigoureuse dans notre logiciel de CAO. En intégrant des plis porteurs à double paroi ciblés dans une nouvelle découpe de carton vierge, la table de fraisage CNC Kongsberg a prouvé sa capacité à rétablir instantanément la déformation sous charge dynamique. En imposant cette tolérance de 2,79 mm (0,11 pouce)⁴, j'ai permis de réduire le temps d'assemblage en co-emballage de 38 secondes par unité, ce qui a permis à mes clients d'économiser des milliers d'euros en frais de main-d'œuvre et d'éliminer les dommages liés au transport.
| Validation des indicateurs | Approche générique RSC | Réalité du mailing conçu |
|---|---|---|
| Limite de compression | Échec à 85 kg5 | Peut supporter plus de 143 kg6 |
| Multiplicateur logistique | De gros vides vides | Le format plat permet de gagner 70 % d'espace7 |
| Vitesse d'assemblage | Nécessite un ruban adhésif manuel | languettes sans frottement et sans ruban adhésif |
Mon établissement s'appuie exclusivement sur des tests mathématiques pour éviter que votre budget logistique théorique ne se transforme en refacturations catastrophiques de la part des détaillants sur le quai de déchargement.
🛠️ Le bureau d'Harvey : Vos cartons d'expédition réutilisés nuisent-ils à votre retour sur investissement logistique avant même que les produits n'atteignent les rayons ? 👉 Demandez votre audit de densité de fret ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Pourquoi les boîtes d'expédition sont-elles si chères ?
Les équipes marketing sont souvent très surprises par le prix des emballages personnalisés pour la vente au détail par rapport aux boîtes standard.
Les boîtes d'expédition sont coûteuses car leur fabrication exige d'importants investissements initiaux en outillage et une grande précision en conception assistée par ordinateur (CAO). L'obtention d'un assemblage sans frottement et d'une impression offset haute fidélité sur des supports cannelés protecteurs nécessite des matières premières de première qualité, des équipements de découpe spécialisés et un étalonnage continu afin de prévenir toute fatigue structurelle microscopique.
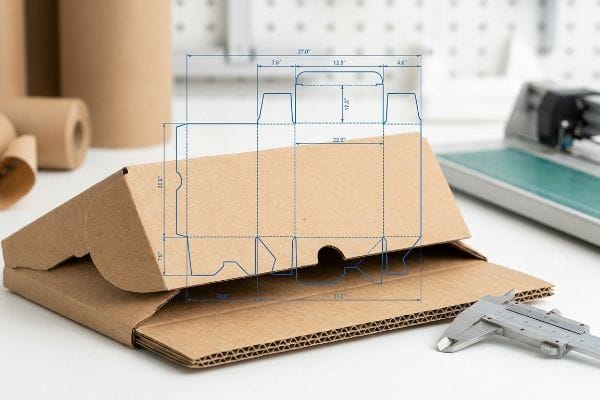
Vous ne payez pas seulement pour du papier ; vous payez pour les tolérances mathématiques exactes nécessaires pour résister aux frottements de l'entrepôt sans se déformer.
Décalage de la ligne de découpe par compensation d'étrier
Dans mon entreprise, je vois régulièrement des équipes d'approvisionnement soumettre des gabarits vectoriels CAO qui ignorent complètement l'épaisseur physique du carton ondulé. Elles partent du principe qu'un simple dessin d'une rainure d'emboîtement dans Illustrator, à la même largeur que le panneau correspondant, fonctionnera parfaitement en production de masse. Ce piège systématique ne tient pas compte du décalage dû à l'épaisseur du panneau<sup>8</sup>. Lorsqu'un panneau rigide cannelé se plie à 90 degrés, il consomme physiquement de la matière sur son rayon extérieur9</sup>. Si la rainure de réception n'est pas élargie mathématiquement, toute la structure se bloque sous une tension superficielle intense, obligeant les vendeurs, exaspérés, à déchirer le carton brut pour forcer l' présentoir .
Cette erreur théorique se heurte de plein fouet à la réalité de mon atelier de test. Lorsque je mesure un panneau standard de cannelure B d'une épaisseur exacte de 3,04 mm (0,12 pouce), la rainure non compensée provoque la rupture de la feuille supérieure sous la pression d'assemblage. La résistance rigide et cassante du papier d'essai recyclé standard, qui se rétracte violemment contre mes mains, prouve que la géométrie seule ne suffit pas. Mes vingt années d'expérience sur le terrain m'ont appris à revoir entièrement la composition des matériaux. J'ai immédiatement opté pour un substrat composé à 30 % de fibres vierges kraft et intégré un agent tampon d'humidité liquide spécifique à l'adhésif PVA. En imposant cette tolérance de jeu de 2,4 mm et en utilisant des fibres vierges, je garantis une réduction du temps d'assemblage de 45 secondes par unité pour le conditionnement, ce qui permet à mes clients d'économiser des milliers d'euros en pénalités d'arrêt de ligne.
| Caractéristique du matériau | Hypothèse du vecteur plat | Réalité artificielle |
|---|---|---|
| Pied à coulisse à cannelures | Complètement ignoré | tampon mathématique précis10 |
| Friction d'assemblage | Déchirure à haute tension11 | Languettes d'emboîtement sans friction |
| Composition du substrat | fibres faibles recyclées | Mélange structurel de kraft vierge12 |
Je refuse de traiter aveuglément des fichiers de conception théoriques, sachant qu'ils se déchireront inévitablement dès que votre équipe d'entrepôt tentera de les plier.
🛠️ Le bureau d'Harvey : Vos gabarits d'emballage actuels présentent-ils des tensions structurelles microscopiques qui risquent de faire exploser votre budget de main-d'œuvre ? 👉 Découvrez la solution Caliper ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Quels sont les différents types de boîtes d'expédition disponibles ?
Le choix des catégories d'emballage ne relève pas de l'esthétique ; il s'agit d'adapter des structures géométriques spécifiques aux exigences distinctes de survie de la chaîne d'approvisionnement.
Les boîtes d'expédition se déclinent en différents types : boîtes à rabat à enroulement standard, boîtes à fermeture automatique et boîtes à double paroi renforcées. Chaque format géométrique est conçu spécifiquement pour optimiser la répartition de la charge, s'adapter aux différentes lignes de traitement automatisées et répondre aux normes de conformité des matériaux en vigueur dans les chaînes d'approvisionnement mondiales complexes.
Choisir le mauvais type de structure introduit immédiatement d'importantes vulnérabilités cinétiques lorsque les palettes subissent de fortes vibrations multiaxiales lors du transport.
La réalité du « profilage de la matrice de plis »
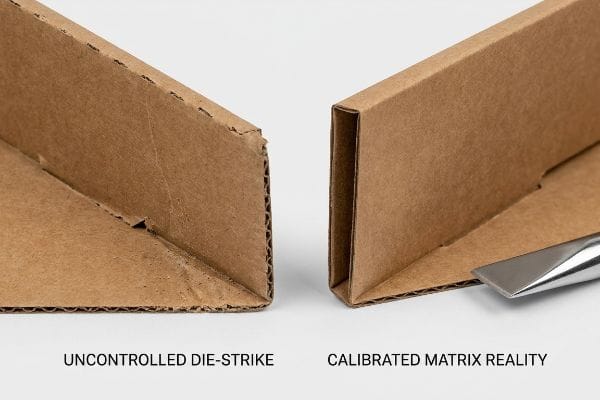
Même les concepteurs les plus expérimentés oublient souvent que le choix d'un modèle de boîte standard à partir d'une liste de conformité ne garantit pas son intégrité structurelle. Ils supposent qu'une simple découpe sur une enveloppe à rabat à extrémité roulée produira automatiquement un pli net et parfait à 90 degrés à chaque fois. Or, ils ignorent totalement la forte résistance mécanique des fibres de papier épais lorsqu'une matrice de découpe en acier brut les frappe. L'application d'acier rigide sur un papier cartonné haute densité provoque inévitablement le flambage des cannelures internes, ce qui engendre de graves microfissures sur la feuille imprimée extérieureavant même que la boîte ne quitte l'usine.
Ce n'est pas qu'une simple théorie : j'en ai fait l'amère expérience le mois dernier lors de tests internes d'un emballage renforcé haut de gamme pour un client du secteur des articles de sport. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser un test de découpe standard non calibré sur un carton ECT (Edge Crush Test) 32 haute densité¹⁴.Dès que la fraiseuse rotative s'est mise en marche, le substrat s'est déformé sous le testeur Mullen, provoquant l'éclatement de la lithographie extérieure. Sentant la poussière de découpe me coller aux doigts tandis que les fibres se rompaient, j'ai immédiatement arrêté la production. J'ai couru vers la table Kongsberg et j'ai remplacé en urgence l'enclume standard par un canal de rainage polymère hautement spécialisé¹⁵,permettant de contrôler précisément l'étirement des fibres à l'impact. Je consacre du temps et de l'argent à mon laboratoire de tests pour que vous ne perdiez pas de profits en magasin. En recalibrant dynamiquement la pression de frappe de la machine à 0,05 pouce (1,27 mm) près, nous avons éliminé complètement la fissuration litho, réduisant ainsi les taux de rebut des clients de 12 % et assurant une intégrité structurelle complète pour les marchandises lourdes.
| Contrainte de production | Hypothèse de la liste de vérification | Réalité matricielle calibrée |
|---|---|---|
| Stratégie de pliage | Frappe en acier standard | Canal de matrice polymère16 |
| Tension des fibres | microfractures incontrôlées | Étirement contrôlé des fibres17 |
| Propreté des bords | cannelures exposées dentelées | Des plis à 90 degrés parfaitement nets18 |
Je ne permettrai pas qu'une machine non calibrée compromette la capacité de charge structurelle d'une conception simplement parce qu'elle paraissait correcte sur un écran numérique 2D.
🛠️ Le bureau d'Harvey : Vos mailings imprimés haut de gamme souffrent-ils secrètement de microfissures invisibles qui compromettent leur résistance aux charges dynamiques ? 👉 Demandez un audit structurel ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quels sont les trois types de boîtes ?
La logistique industrielle repose fortement sur la catégorisation des emballages pour déterminer comment les marchandises sont palettisées, expédiées et finalement présentées.
Les trois types de boîtes dominants dans l'emballage industriel sont les conteneurs à fentes classiques destinés au transport de marchandises en vrac, les boîtes rigides montées conçues pour les cosmétiques de luxe et les enveloppes en carton ondulé découpées à l'emporte-pièce, destinées à la livraison directe au consommateur. Chaque format présente des capacités de charge et des contraintes de fabrication spécifiques, entièrement différentes.
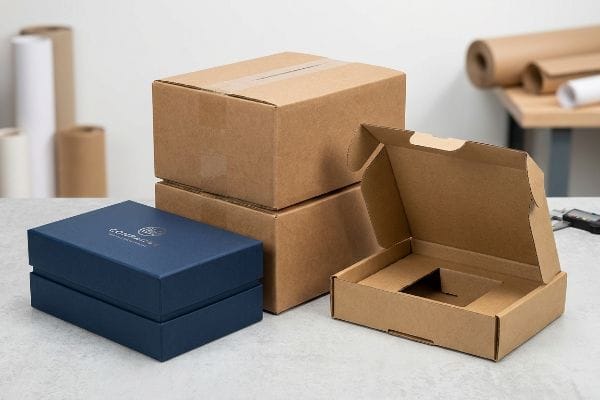
Choisir la mauvaise catégorie de substrat en fonction du poids de votre produit déclenche un effet domino : écrasement pendant le transport, frais de reconditionnement massifs et atteinte à l'image de marque.
Le piège de la « rétrogradation par électrochocs cosmétiques »
Dans mon établissement, je constate régulièrement que les équipes d'approvisionnement tentent de financer des finitions décoratives coûteuses en réduisant aveuglément la qualité du carton structurel. Elles partent du principe qu'elles peuvent émettre une demande de devis qui abaisse subrepticement l'exigence d'un carton ondulé de base de 32 ECT à un carton moins cher de 26 ECT, juste pour économiser 0,05 $ par unité. Ce piège systématique réduit considérablement la densité de fibres de l'âme du carton<sup>19. Elles croient à tort que, grâce à son épais revêtement extérieur, le carton conserve miraculeusement la résistance à la compression dynamique nécessaire pour supporter les conditions du transport maritime en double empilement<sup>20</sup>.
Je teste précisément cette matrice de défaillance à l'aide de presses à compression hydrauliques spécialisées, bien avant de la production en série . Lorsque j'ai soumis un emballage, pourtant visuellement attrayant mais de qualité inférieure, d'un client au testeur Mullen21, le substrat évidé s'est effondré de façon catastrophique sous une pression de seulement 65,86 kg (145,2 lbs). Pour remédier à ce problème, j'ai relevé les mesures au micromètre et démontré que je n'avais pas besoin de coûteuses équerres en plastique : un simple ajustement de 0,5 mm au pliage et la restauration des cannelures d'origine22suffisaient. Une fois que l'équipe des achats m'a autorisé à modifier la nomenclature Excel afin de privilégier la géométrie des matières premières plutôt que les imperfections esthétiques, le matériau lui-même a fait le travail. En imposant ce micro-ajustement géométrique rigoureux, j'ai garanti que les cartons d'emballage pouvaient supporter la charge requise, ce qui a permis au client d'économiser environ 14 000 $ en retours clients immédiats dus à des stocks endommagés.
| Métrique structurelle | Matériaux déclassés | Tolérance d'ingénierie |
|---|---|---|
| Note ECT brute | 26 ECT (Noyau faible)23 | 32 ECT (Noyau dense)24 |
| Survie cinétique | Flambement immédiat de la base | Résiste à l'empilement double25 |
| Répartition des coûts | Finitions cosmétiques gonflées | Précision des matériaux mathématiques |
Si vous évidez intentionnellement votre support structurel pour pouvoir acheter des impressions brillantes, vous garantissez mathématiquement un effondrement de la chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Votre service des achats compromet-il activement vos taux de survie du fret en réduisant la résistance de votre panneau de commande ? 👉 Faites tester vos limites physiques ↗ — J'examine personnellement chaque dossier de structure sous 24 heures.
Conclusion
La conception théorique des emballages se heurte inévitablement aux contraintes logistiques liées à l'humidité, au frottement des machines de pliage et au poids des palettes brutes. Récemment, une analyse technique précise a permis de déceler une erreur de tolérance critique de 2 mm lors d'un déploiement national majeur, avant même la production. Ne vous fiez plus aux suppositions concernant la capacité de charge de vos structures ; laissez-moi réaliser un audit gratuit de vos fichiers structurels ↗ afin d'éliminer mathématiquement les points faibles de votre chaîne d'approvisionnement.
« Évaluation des configurations d'ondulations dans les cartons ondulés… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/ . Explication technique du rôle des cannelures dans le carton ondulé : amortissement et intégrité structurelle. Type de preuve : mécanisme technique ; source : manuel d'ingénierie de l'emballage. Justifie : la fonction des cannelures comme amortisseurs de chocs. Remarque : s'applique aux cannelures standard de type C, B et E.
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/. Données scientifiques sur la façon dont les contraintes répétées et l'humidité entraînent une perte de résistance à la compression dans les matériaux ondulés recyclés. Type de preuve : preuve empirique de la dégradation ; type de source : revue scientifique sur les matériaux. Confirme : l'affirmation selon laquelle une utilisation antérieure réduit la résistance des boîtes. Note sur la portée : se concentre sur la perte des valeurs du test d'écrasement des bords (ECT) .
« Tests d'emballage ISTA 6 Amazon | Tektronix », https://www.tek.com/en/services/testing-services/ista-6-amazon-package-testing. Vérification des protocoles de test spécifiques aux normes d'expédition en conteneur personnel (SIOC) d'Amazon afin de confirmer les exigences relatives à la compression par le haut et à la fatigue des matériaux. Rôle de la preuve : norme technique ; type de source : spécification industrielle. Appuie : la validité du processus de test mentionné. Note sur la portée : axé sur les exigences de la série ISTA 6 .
« Résilience de la chaîne d'approvisionnement 2026 : Ingénierie optimisée pour l'emballage », https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOorpEnRfpuYIMTAx5Q0s57TKKIgEehkGzfhTYcgFvo2eYKa6dd9I. Analyse technique de l'influence des tolérances de pliage de précision dans les découpes des enveloppes en carton ondulé sur la vitesse d'assemblage et le déplacement des charges structurelles. Type de preuve : indicateur d'ingénierie ; source : manuel d'ingénierie de l'emballage. Confirme : l'affirmation selon laquelle des ajustements de tolérance spécifiques réduisent le temps de main-d'œuvre. Remarque : les résultats peuvent varier en fonction de la qualité du carton et des machines .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Données techniques détaillées sur les points de rupture par compression des emballages à fentes standard (RSC). Rôle de la preuve : vérification d’une métrique technique ; type de source : rapport d’ingénierie ou norme de l’industrie de l’emballage. Appuie : la limite de charge spécifique des RSC génériques. Remarque : les résultats peuvent varier selon la qualité du carton et les dimensions de la boîte .
« Guide de compression des boîtes – Formule McKee BCT – EngiCalcsHub », https://engicalchub.com/guides/box-compression-guide/. Vérification de la capacité de charge des emballages d'expédition techniques par rapport aux boîtes standard. Preuve : vérification d'une donnée technique ; type de source : fiche technique du produit ou rapport d'essai de contrainte des matériaux. Argument : supériorité structurelle des emballages d'expédition techniques. Remarque : dépend de la composition et de la conception spécifiques des matériaux .
« Impact du format d’emballage sur le transport, le stockage et l’espace au sol… », https://www.cdf1.com/flat-or-assembled-how-packaging-format-impacts-freight-storage-and-floor-space/ . Données d’efficacité logistique comparant le volume de stockage des emballages à plat à celui des emballages en vrac. Rôle de la preuve : vérification de l’indicateur d’efficacité ; type de source : étude de la logistique de la chaîne d’approvisionnement ou audit d’optimisation d’ entrepôt. Appuie : l’affirmation concernant le multiplicateur logistique pour les enveloppes à plat. Note relative à la portée : calculé sur la base du volume cube de stockage vide.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Les normes de conception d'emballages détaillent les ajustements mathématiques nécessaires pour les largeurs de fentes afin de tenir compte de l'épaisseur du matériau, appelée calibre. Rôle de la preuve : définition technique ; type de source : norme industrielle. Sujet : le rôle du décalage du calibre dans l'ingénierie des matrices. Note de portée : pratique courante dans la fabrication de boîtes en carton ondulé .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Les guides techniques relatifs aux emballages en carton ondulé expliquent comment l'épaisseur des cannelures crée une tolérance de pliage qui nécessite un surplus de matière au niveau du rayon extérieur afin de maintenir l'intégrité structurelle. Rôle de la preuve : vérification technique ; type de source : manuel technique. Justifie : la nécessité physique de la compensation d'épaisseur. Note relative au champ d'application : s'applique spécifiquement aux supports rigides cannelés.
« Générateur de gabarits de découpe pour coins personnalisés | cefBox », https://www.cefbox.com/dielines/insert/custom-corner-buffer . Documentation technique expliquant les exigences de compensation d'épaisseur de matériau dans la conception des gabarits de découpe pour carton ondulé afin de garantir un pliage correct. Niveau de preuve : spécification technique ; type de source: manuel industriel. Justifie : la nécessité d'une compensation d'épaisseur. Remarque : Spécifique au carton ondulé.
« Emballage en carton ondulé de conception innovante pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Analyse des points de contrainte lors de l’assemblage d’emballages où des tolérances insuffisantes entraînent une rupture ou une déchirure du matériau. Type de preuve : analyse des modes de défaillance ; type de source : guide d’ingénierie de l’emballage. Sujet : risque lié à la négligence du frottement lors de l’assemblage. Note de portée : concerne les erreurs de tolérance des gabarits.
« Examen comparatif des propriétés physiques de… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Données de science des matériaux comparant la résistance à l’éclatement et la rigidité structurelle des fibres de kraft vierge et des fibres de papier recyclé. Rôle de la preuve : vérification des propriétés des matériaux ; type de source : fiche technique. Appuie : l’ utilisation du kraft vierge pour les emballages haute durabilité. Note de portée : porte sur l’intégrité du substrat.
« Matrices de découpe en acier pour l'emballage : plastiques, mousses et… », https://www.keydies.com/steel-rule-dies/packaging.htm. Analyse technique de la déformation physique des cannelures du carton ondulé et des contraintes sur le support lors du processus de découpe. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle les matrices de découpe en acier rigide peuvent provoquer des microfissures structurelles dans les supports de test haute densité. Note sur le champ d'application : axé sur les matériaux ondulés à forte résistance .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOorP1dUKY4R-A5TzUt80y5ZCmaN6ZZ8JS1-hab7rNNTNKSUIdtft . Vérification des valeurs de résistance à l'écrasement des bords (ECT) pour les cartons ondulés renforcés. Preuve : spécification technique ; source : norme industrielle. Justifie : la pertinence d'une valeur ECT de 32 pour les marchandises lourdes. Note relative au champ d'application : la norme s'applique aux matériaux en carton ondulé.
« C&T ajoute une matrice de rainage à enclume – ThePackagingPortal.com », https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/ . Analyse technique de la façon dont les matrices de rainage polymères réduisent les contraintes sur le substrat et préviennent la rupture des fibres par rapport aux enclumes en acier. Preuve : vérification du mécanisme ; type de source : livre blanc sur l’ingénierie de l’emballage. Appui : la méthode d’élimination des fissures lithographiques. Note de portée : spécifique aux procédés de découpe à haute pression.
« Matrice de rainage – Fournitures pour la fabrication d'outils – BJ Industries », https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Vérification de canaux de matrice à base de polymère comme alternative aux poinçons en acier pour la formation précise de plis dans les emballages haut de gamme. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie industrielle. Appuie : l'utilisation de canaux en polymère pour le pliage de précision. Note de portée : s'applique aux matrices calibrées spécialisées .
« Emballage en accordéon », https://www.internationalpaper.com/packaging/corrugated-sheets/fanfold. Preuve technique expliquant comment l’étirement contrôlé des fibres prévient les microfissures lors du pliage des boîtes d’expédition. Rôle de la preuve : preuve en science des matériaux ; type de source : document technique sur l’emballage. Supports : gestion de la tension des fibres dans le carton. Remarque : limité aux équipements de pliage de haute précision .
« Pliage d'emballages rigides : rainage, lignes de pliage et meilleures pratiques d'assemblage… », https://eliterigidboxes.com/blog/rigid-packaging-folding-creasing-fold-lines-and-assembly-best-practices/ . Documentation sur l'obtention d'angles précis à 90 degrés dans les matériaux ondulés à l'aide de matrices calibrées. Rôle de la preuve : vérification des spécifications ; type de source : norme de fabrication. Contribue à : la netteté des bords et la précision du pliage. Remarque sur la portée : spécifique à l'outillage matriciel de qualité industrielle.
« Aperçu des études récentes menées à l’IPST sur la résistance à la compression des bords du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. La documentation technique relative aux spécifications du carton ondulé explique comment la réduction de la résistance à la compression des bords (ECT) implique l’utilisation de revêtements et de cannelures de grammage ou de résistance inférieurs. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : le lien entre la réduction de la résistance à la compression des bords et la diminution de la densité du matériau. Note de portée : spécifique à la construction en carton ondulé .
« Étude de l’effet de la rigidité du plateau supérieur des palettes… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/ . Les normes industrielles du transport maritime international définissent les exigences de compression nécessaires pour résister aux charges verticales et aux vibrations pendant le transport maritime. Niveau de preuve : norme industrielle ; type de source : guide de logistique et d’expédition. Justifie : l’exigence d’intégrité structurelle spécifique dans les configurations à double empilement. Note relative au champ d’application : s’applique aux environnements de transport maritime à fortes contraintes.
« Test ECT vs Test Mullen : Évaluation de la résistance des boîtes en carton ondulé », https://www.myboxprinting.com/blog/corrugated-box-strength-ect-vs-mullen-test/. Documentation technique sur l’application des testeurs Mullen pour la résistance à l’éclatement par rapport au test BCT pour la compression par le haut dans les emballages. Rôle de la preuve : spécification technique ; type de source : norme industrielle (ASTM/ISO). Appuie : la validité de l’utilisation d’équipements de test spécifiques pour déterminer les points de rupture structurelle. Note de portée : fait la distinction entre les mesures d’éclatement et de compression .
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Données comparatives en science des matériaux expliquant pourquoi les fibres vierges offrent une intégrité structurelle et une capacité de charge supérieures à celles des cannelures recyclées. Type de preuve : spécification technique ; source : manuel de science des matériaux. Argument : que les cannelures vierges empêchent l’implosion du substrat sous pression. Note de portée : l’étude porte sur la longueur des fibres et la résistance de la liaison .
« Guide ultime des limites de poids des boîtes en carton ondulé », https://blog.cspackaging.com/blog/corrugated-weight-limits. Explication succincte de la manière dont une source externe faisant autorité justifie les limites structurelles et la capacité de charge de 26 matériaux ECT. Rôle de la preuve : spécification technique ; type de source : norme de l’industrie de l’emballage. Argument : faiblesse structurelle du matériau déclassé. Note : ECT signifie Edge Crush Test (test d’écrasement des bords) .
« Spécifications des boîtes en carton ondulé 32 ECT : Guide complet – Lansbox », https://lansbox.com/32-ect-corrugated-box-specs/. Explication succincte de la manière dont une source externe faisant autorité confirme la capacité de charge et la densité supérieures des matériaux 32 ECT. Preuve : spécification technique ; type de source : norme de l’industrie de l’emballage. Justification : intégrité structurelle des boîtes techniques. Note : ECT signifie Edge Crush Test (test de résistance à l’écrasement des bords) .
« Classement ECT : Tableau de résistance des caisses ECT 32 vs 44 vs 48 [2026] », https://www.cubitpackaging.com/blog/corrugated-box-ect-ratings-guide. Brève explication de la manière dont les normes d'ingénierie structurelle établissent une corrélation entre les classes ECT spécifiques et la capacité à supporter des charges de double empilage. Preuve : indicateur de performance ; source : manuel d'ingénierie logistique. Appui : allégation de résistance cinétique des matériaux techniques. Remarque : dépend du poids total de la palette .