
Vous avez investi massivement dans votre produit, mais envoyer des illustrations non vérifiées directement à une usine représente un risque financier énorme qui entraîne souvent des rejets catastrophiques en magasin.
Oui. Présenter le design de vos boîtes avant la fabrication est une procédure standard. Cette phase de validation en préproduction utilise un prototypage physique précis et des rendus numériques pour éliminer les défauts structurels coûteux, garantissant ainsi que votre emballage final résiste aux conditions difficiles de la chaîne d'approvisionnement et aux audits de conformité rigoureux des distributeurs sans problème.
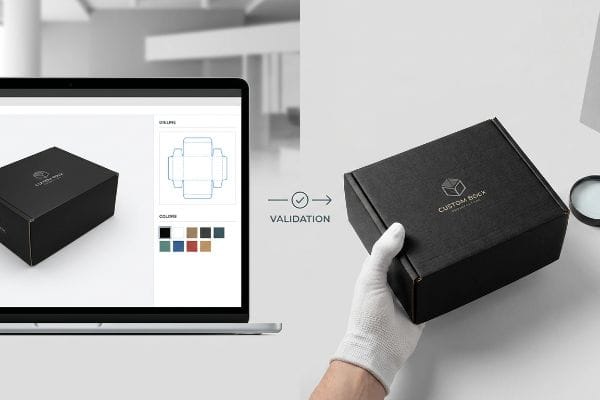
Obtenir une preuve visuelle ne relève pas seulement de l'esthétique ; c'est le dernier rempart entre un déploiement rentable et un entrepôt rempli de cartons inutilisables.
Comment créer un design d'emballage de boîte ?
La construction d'une structure performante commence bien avant que l'encre ne touche le papier.
La conception d'un emballage nécessite l'intégration directe de l'ingénierie structurelle et de la mise en page graphique. Ce processus fondamental permet de calculer avec précision l'épaisseur des matériaux, les tolérances de pliage et les capacités de charge dynamique, garantissant ainsi la transformation réussie des gabarits plats en présentoirs tridimensionnels rigides, capables de résister au transport de marchandises lourdes et aux environnements de vente au détail exigeants.
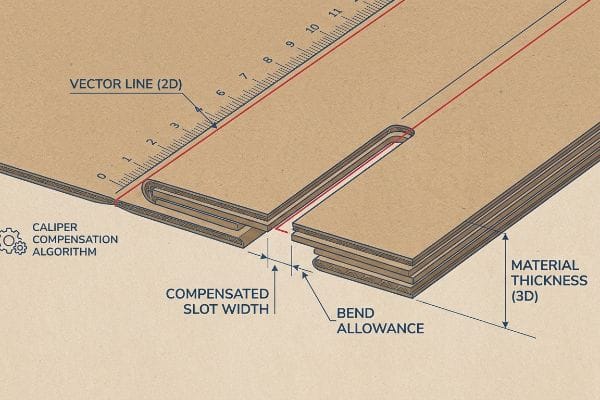
Un dessin à plat peut paraître parfait sur un écran, mais la réalité physique du pliage de carton épais exige une rigueur mathématique stricte.
Les mathématiques cachées de la compensation d'étrier
Même les concepteurs les plus expérimentés négligent souvent l'épaisseur physique du substrat choisi. Ils créent des languettes d'emboîtement et des fentes de pliage dans un logiciel 2D avec une largeur identique à celle du panneau correspondant¹.Ils supposent qu'une simple ligne vectorielle se pliera correctement sur la chaîne de montage.
Je constate constamment ce problème lorsque les clients soumettent des fichiers AI (Adobe Illustrator) plats pour des campagnes sur carton ondulé de type B. Ils oublient qu'un carton de 3,17 mm d'épaisseur consomme de la matière lorsqu'il est plié à 90 degrés. Si la rainure de réception sur la découpe n'est pas élargie pour compenser ce rayon extérieur, l'affichage physique sera fortement déformé. J'ai vu des opérateurs de conditionnement s'épuiser sur la chaîne de montage, forçant les languettes jusqu'à entendre le craquement du carton brut. Nous résolvons ce problème en utilisant un logiciel de CAO (Conception Assistée par Ordinateur) pour appliquer automatiquement un algorithme de tolérance de pliage à chaque rainure. En élargissant les jeux d'une fraction de millimètre seulement, nous garantissons un assemblage fluide des pièces, réduisant ainsi le travail d'assemblage d'environ 20 % et éliminant les panneaux déchirés.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Languettes et fentes dessinées à la même largeur exacte de 1:1 | Application des algorithmes de compensation de l'étrier CAO4 | Gain de 20 secondes de temps d'assemblage par unité5 |
| Négliger l'épaisseur du carton lors des pliages à 90 degrés | Élargissement des fentes de réception pour le rayon de courbure6 | Empêche les déchirures et les déformations de la couche supérieure |
| Assembler de force des pièces incompatibles sur la chaîne de production | Micro-jeux d'ingénierie pour un glissement en douceur | Réduit considérablement les frais de main-d'œuvre liés au conditionnement à façon |
Je refuse d'envoyer des fichiers vectoriels non compensés à la table de découpe. L'ajustement de la largeur de la fente en fonction de l'épaisseur du panneau est le seul moyen de garantir une structure d'équerre et stable sous forte charge.
🛠️ Le bureau d'Harvey : Vous hésitez sur le jeu de pliage de vos languettes d'emboîtement ? 👉 Envoyez-moi votre gabarit à plat ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quelles sont les tendances en matière de design d'emballage pour 2026 ?
La prochaine vague d'innovation structurelle s'oriente résolument vers une durabilité sans friction.
Les tendances en matière de conception d'emballages pour 2026 privilégient fortement les emballages monomatériaux et le recyclage en bordure de rue. Sous la pression des exigences strictes des distributeurs, les fabricants remplacent les plastiques mélangés et les éléments métalliques fixes par du carton ondulé technique, utilisant des revêtements à base d'eau pour maintenir une résistance élevée aux charges dynamiques tout en garantissant une conformité environnementale optimale.
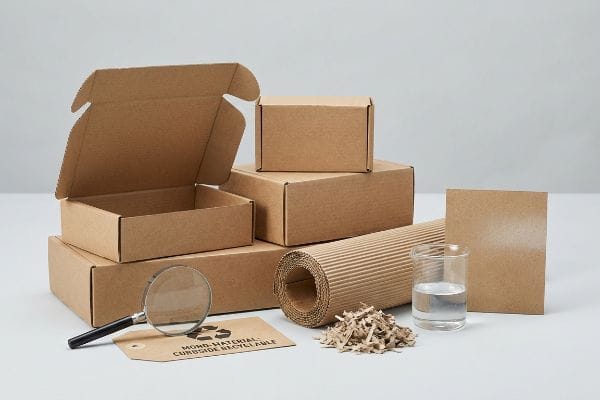
Les marques souhaitent projeter une écoresponsable , mais le choix de matériaux inadaptés entraîne souvent des manquements inattendus en matière de conformité.
Le piège de repulpabilité des bioplastiques
De nombreuses équipes marketing imposent le laminage en PLA (acide polylactique) bioplastique pour leurs présentoirs en magasin. Elles partent du principe qu'un film d'origine végétale garantit automatiquement le respect de l'environnement. Cet argument séduit lors des présentations en salle de réunion, mais se révèle totalement erroné à long terme.
Je dois souvent intercepter ces spécifications avant même qu'elles n'atteignent la chaîne de production. Lorsqu'une installation de recyclage standard de carton ondulé traite un présentoir recouvert d' un film PLA solide, le matériau est hydrofuge et bloque les machines<sup>8</sup>. On peut sentir physiquement la tension collante et persistante du film plastique qui refuse de se décomposer dans la cuve de repulpage. Au lieu de le recycler, les installations envoient directement la structure entière à la décharge, ce qui entraîne des refacturations importantes aux détaillants. Je contourne complètement ce problème en appliquant un protocole de revêtement aqueux liquide sur le support de test brut<sup>9</sup>. Cette finition assure l'étanchéité requise tout en se dissolvant complètement lors du recyclage, garantissant ainsi la conformité totale de votre campagne et vous évitant des sanctions environnementales coûteuses.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de bioplastiques PLA pour des allégations écologiques | Passage aux revêtements barrières liquides aqueux10 | Réussit les audits rigoureux de développement durable des détaillants |
| En supposant que tous les films à base de plantes soient repulpables,11 | Garantir des structures en papier 100 % monomatériau12 | Empêche les refacturations liées au détournement des déchets d'enfouissement |
| Ajout de matériaux mixtes aux présentoirs en carton ondulé | Retrait des films permanents non recyclables | Simplifie le tri des déchets en magasin |
Je ne sacrifie jamais la repulpabilité mécanique pour un argument marketing superficiel. Une véritable durabilité implique de concevoir une structure que les papeteries municipales classiques peuvent traiter sans intervention chimique spécialisée.
🛠️ Le bureau d'Harvey : Vos barrières anti-humidité actuelles entraînent-elles des blocages de conformité environnementale cachés ? 👉 Demandez un audit des matériaux ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Comment concevoir un emballage étape par étape ?
Pour assurer le bon déroulement d'une production, il est nécessaire de suivre un flux de travail systématique et prévisible.
La conception d'emballages étape par étape exige une séquence de prépresse rigoureuse axée sur le respect des tolérances mécaniques. Ce processus comprend l'ingénierie structurelle, l'expansion spécifique des marges de fond perdu, la sélection de la qualité du matériau et le calibrage physique des machines, garantissant ainsi un alignement parfait des illustrations numériques avec le support physique en carton ondulé lors des opérations de fabrication automatisées à grande vitesse.
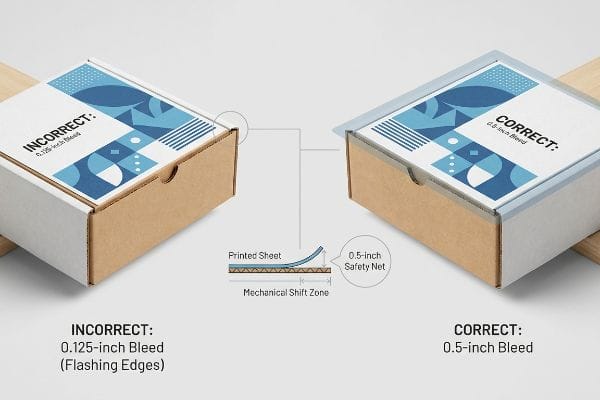
Le point faible le plus fréquent de ce processus survient lorsque les graphistes traitent les emballages épais comme un magazine commercial plat.
Facteur de décalage de lithographie-lamination
Les services graphiques appliquent systématiquement des marges de fond perdu standard pour l'impression commerciale, généralement d'environ 3,17 mm (0,125 pouce)¹³, à leurs fichiers d'affichage finaux. Ils attendent des machines de découpe automatisées qu'elles découpent avec une précision laser parfaite le bord exact de leurs illustrations, à chaque fois.
Je constate presque chaque semaine que ce défaut majeur compromet des productions de masse. Lors de la lithographie-lamination (le collage de feuilles imprimées sur des cartons ondulés épais), l'adhésif PVA (acétate de polyvinyle) humide et les rouleaux lourds induisent un léger décalage mécanique¹⁴ . J'ai observé, à côté de la plastifieuse, le léger glissement des cartons sous l'effet de l'aspiration bruyante. Un débordement minime suffit à exposer les bords bruts du carton brun sur le produit plié final, ce qui engendre un défaut visuel. J'impose une marge de débordement stricte de 12,7 mm¹⁵ au -delà de la ligne de coupe, constituant ainsi une sécurité contre ce décalage. Cette simple règle de prépresse garantit des bords impeccables et évite le rejet de lots entiers par le contrôle qualité.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation des marges de fond perdu standard pour l'impression commerciale | Appliquer une marge de sécurité de 1,27 cm (0,5 pouce) au-delà des lignes de coupe16 | Élimine les reflets des bords bruns crus |
| En négligeant le décalage mécanique de la stratification humide | Prise en compte de la lame de substrat adhésif PVA17 | Garantit la valeur visuelle de la marque en rayon |
| En supposant une précision laser sur des rouleaux automatisés18 | Création d'un filet de sécurité graphique technique | Prévient les rejets massifs pour non-conformité des lots |
Je refuse systématiquement les fichiers en prépresse s'ils ne respectent pas cette marge. Agrandir le fond de l'illustration ne prend que deux minutes au graphiste, mais cela permet d'éviter des milliers d'euros de gaspillage de matériaux.
🛠️ Le bureau d'Harvey : Vous hésitez à demander une vérification de vos fichiers prépresse Pas de formulaires ni d'appels commerciaux interminables. Uniquement de la valeur ajoutée.
Comment concevoir une boîte personnalisée ?
Développer une structure unique confère à votre produit un avantage distinct en rayon.
La conception d'un boîtier sur mesure exige une modélisation mathématique précise du support physique afin de supporter le poids de votre produit. Cette personnalisation technique implique le calcul précis des décalages du centre de gravité, l'utilisation de renforts à double paroi ciblés et la définition d'espacements spécifiques pour les languettes d'emboîtement, garantissant ainsi un assemblage sans frottement et une durabilité structurelle optimale.
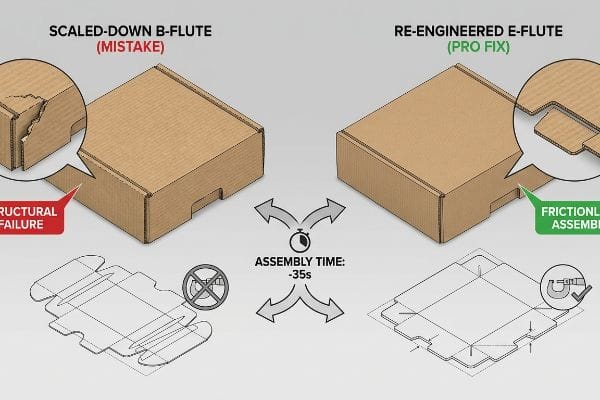
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche et que les dimensions personnalisées se heurtent aux limites physiques des matériaux.
Pourquoi la mise à l'échelle standard par rétrécissement échoue en usine
Les équipes d'approvisionnement tentent souvent de réduire les frais d'ingénierie en diminuant de moitié, par calcul, le gabarit d'un présentoir de sol robuste pour en faire un présentoir de comptoir sur mesure. Elles partent du principe qu'un fichier vectoriel universel fonctionnera parfaitement quelles que soient les dimensions et les supports<sup>19</sup>.
Dans mon atelier, je constate régulièrement les conséquences catastrophiques de ce piège de la mise à l'échelle directe lors des tests de préproduction. Lorsque l'on réduit les rayons de pliage et les languettes d'emboîtement à des micro-proportions sur un carton cannelé B dense, les cannelures internes du papier ne peuvent plus se comprimer correctement<sup>20</sup>. Je le vérifie à l'aide d'un micromètre : lorsqu'une languette réduite à 10,1 mm (0,4 pouce) est insérée de force dans une fente proportionnellement rétrécie, la feuille de papier supérieure se casse net sous la pression. On se retrouve alors avec une étagère bancale et les sous-traitants d'emballage doivent recourir à du ruban adhésif transparent peu pratique pour maintenir la structure sur mesure. En optant pour un support cannelé E (micro-cannelure) plus fin et en recalculant mathématiquement les jeux des languettes spécifiquement pour cette échelle réduite, je supprime ce blocage par friction. Cet ajustement réduit le temps d'assemblage pour le sous-emballage jusqu'à 35 secondes par unité<sup>21</sup>, garantissant ainsi la marge bénéficiaire du projet sans compromettre l'esthétique de la marque.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction mathématique des gabarits de grands écrans | Réingénierie des verrous pour le format spécifique | Empêche l'effondrement de la structure du comptoir |
| Enfoncer de force des languettes épaisses de type B dans des micro-fentes | Passage aux substrats à micro-flûtes22 | Élimine le besoin de ruban adhésif transparent salissant |
| Utilisation du même fichier CAO pour toutes les tailles | Cartographie des dégagements personnalisés pour les languettes mises à l'échelle | Réduit le temps d'assemblage de 35 secondes par unité23 |
Je n'autorise jamais de mise à l'échelle mathématique directe entre différentes qualités de matériaux. Une boîte sur mesure exige une physique sur mesure, ce qui signifie que chaque serrure à friction doit être conçue indépendamment pour son environnement de vente au détail prévu.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher pour vos emballages personnalisés, mais lorsque ces languettes en carton ondulé B, dont la taille est calculée avec précision, cassent lors du conditionnement, le frottement qui en résulte ralentit la chaîne de montage d'environ 30 % et anéantit complètement votre marge bénéficiaire. Voici la fiche technique exacte que mes 10 principaux clients du secteur de la vente au détail utilisent pour garantir zéro défaut d'impression. Cessez de deviner les tolérances des matériaux et laissez-moi analyser personnellement vos fichiers structurels grâce à mon audit de pré-production gratuit ↗ afin de détecter les erreurs d'échelle critiques avant le lancement de la production en série.
« Maîtriser la conception des languettes et des encoches pour une fabrication métallique efficace », https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Les normes d'ingénierie de l'emballage précisent que les encoches doivent être plus larges que la languette correspondante afin de compenser l'épaisseur du matériau et le rayon de pliage et ainsi garantir l'assemblage. Preuve : spécification technique ; type de source : guide d'emballage structurel. Confirme : l'affirmation selon laquelle un rapport de largeur de 1:1 entraîne un défaut d'ajustement. Note relative au champ d'application : s'applique aux supports en carton ondulé et en carton pliant .
« Carton ondulé et qualités de matériaux | 30/06/2021 », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Vérification technique de l'épaisseur standard du carton ondulé de cannelure B. Rôle de la preuve : spécification technique ; type de source : norme industrielle des matériaux. Justifie : précision des affirmations concernant l'épaisseur des matériaux. Remarque: les mesures peuvent varier légèrement selon les fabricants régionaux.
« Détermination analytique de la rigidité en flexion d'une structure à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Preuve quantitative des gains d'efficacité résultant de l'application d'algorithmes de tolérance de flexion dans la conception d' emballages structuraux. Rôle de la preuve : indicateur de performance ; type de source : étude de cas de fabrication. Avantages : réduction des coûts opérationnels. Remarque : le pourcentage peut varier en fonction de la complexité de la conception.
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentation technique d'un logiciel d'ingénierie d'emballage expliquant l'utilisation d'algorithmes pour compenser l'épaisseur du matériau (calibre). Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie logicielle. Permet : l'utilisation d'une compensation automatique pour un ajustement précis. Remarque sur la portée : s'applique principalement aux flux de travail CAO/FAO automatisés .
« Amélioration de la productivité grâce à l'équilibrage des chaînes de montage… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/ . Études de cas en génie industriel quantifiant la réduction du temps d'assemblage manuel lorsque les pièces sont conçues avec des tolérances correctes. Type de preuve : mesure quantitative ; type de source : étude d'efficacité opérationnelle. Confirme : l'affirmation de gains de temps de travail significatifs. Note de portée : les gains de temps varient en fonction de la complexité de la boîte et des compétences de l'opérateur.
« Aperçu des études récentes menées à l’IPST sur la résistance à la compression des bords du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Normes d’emballage structurel détaillant le surdimensionnement des fentes de réception afin de compenser le rayon de courbure du matériau lors du pliage. Niveau de preuve : norme technique ; type de source : manuel industriel. Objectif : prévenir la déchirure et le flambage du matériau. Remarque : dépend de la qualité et de l’épaisseur du carton .
« Analyse du cycle de vie de l’acide polylactique (PLA) pour en faire un… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Documentation technique ou études de gestion des déchets démontrant que les films de PLA contaminent les filières de recyclage traditionnelles et ne disposent souvent pas des infrastructures de compostage industriel nécessaires à leur décomposition. Rôle de la preuve : validation technique ; type de source : rapport industriel ou étude universitaire. Appuie : l’affirmation selon laquelle les films de PLA ne respectent pas les normes environnementales en aval. Note de portée : se concentre spécifiquement sur l’écart entre la compostabilité théorique et le traitement pratique des flux de déchets .
« Qu’est-ce que la contamination liée au recyclage ? | In Our Nature – UW Sustainability », https://sustainability.uw.edu/blog/recycling-contamination. Documentation technique expliquant pourquoi les films d’acide polylactique (PLA) ne sont pas repulpables dans les flux de carton ondulé usagé (OCC) standard et provoquent des défaillances mécaniques. Rôle de la preuve : vérification technique ; type de source : livre blanc sur le recyclage industriel. Appuie : l’affirmation selon laquelle les films bioplastiques entravent le recyclage du papier. Note de portée : s’applique spécifiquement aux usines de traitement d’OCC standard .
« Revêtement de papier recyclable et biodégradable à base de PLA fonctionnalisé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Normes industrielles confirmant que les revêtements aqueux à base d'eau maintiennent des barrières structurelles contre l'humidité tout en restant pleinement compatibles avec les procédés de repulpage. Rôle de la preuve : validation technique ; type de source : étude de science des matériaux. Appuie : l'efficacité des revêtements aqueux comme alternative durable aux films plastiques. Note de portée : se concentre sur les indicateurs de repulpabilité .
« Dispersions aqueuses biosourcées à base de PLA insaturé… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/ . Comparaison technique des revêtements aqueux et des bioplastiques concernant leur compatibilité avec les filières de recyclage et les normes de développement durable des distributeurs. Type de preuve : validation technique ; source : document technique industriel. Arguments : Utilisation des revêtements aqueux comme alternative supérieure au PLA pour les allégations environnementales. Remarque: L’efficacité dépend des exigences spécifiques de barrière du produit.
« Emballages recyclables et repulpables : explications », https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/ . Analyse scientifique de l’interaction de divers polymères d’origine végétale avec les équipements de mise en pâte industriels et de la possible contamination de ces derniers . Rôle de la preuve : correction factuelle ; type de source : étude en sciences des matériaux. Appuie : l’affirmation selon laquelle l’origine végétale ne garantit pas la repulpabilité. Note sur la portée : se concentre sur les infrastructures de recyclage à l’échelle industrielle.
« Quoi de neuf en matière de politique d’emballage ? Tour d’horizon des politiques d’emballage », https://sustainablepackaging.org/2026/07/29/packaging-policy-news/ . Directives à l’intention des détaillants concernant la gestion des déchets d’emballage et les sanctions financières liées aux matériaux mixtes non recyclables. Rôle des preuves : validation économique; type de source : guide de développement durable pour le commerce de détail. Appuie : Le lien entre la conception monomatériau et l’évitement des frais de détournement des déchets des décharges. Note sur la portée : Applicable principalement aux grandes surfaces.
« Comment déterminer la marge de fond perdu à utiliser ? », https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use . Vérification des spécifications de fond perdu standard utilisées dans les flux de production d'impression commerciale et de conception graphique. Rôle de la preuve : validation technique ; type de source : manuel de l'industrie de l'imprimerie. Appuie : l'affirmation selon laquelle 0,125 pouce est une marge de fond perdu standard. Remarque : les exigences spécifiques peuvent varier en fonction du fournisseur d'impression ou du support.
« Comprendre l’emballage lithographié et le contrecollage simple face », https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging . La documentation technique sur les procédés de collage du carton ondulé explique comment l’humidité du PVA et la pression des rouleaux provoquent un mouvement du substrat pendant le contrecollage. Rôle de la preuve : validation technique ; type de source : guide technique industriel. Appuie : la cause physique du désalignement du carton. Note de portée : s’applique spécifiquement aux procédés de contrecollage à colle humide.
« Litho-laminage vs. Impression numérique : Guide d'achat industriel… », https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/ . Les spécifications techniques des normes de conception d'emballages ou des manuels de production d'impression définissent le fond perdu requis pour compenser le décalage de repérage lors du laminage. Rôle de la preuve : vérification des spécifications ; type de source : manuel technique de production. Supports : la dimension spécifique utilisée pour éviter les bords exposés. Remarque : les valeurs peuvent varier en fonction de l'épaisseur du support.
« Plamination lithographique », https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo . Les normes de l’industrie de l’imprimerie définissent les marges de fond perdu nécessaires pour éviter l’apparition des bords bruts du support après la découpe. Rôle de la preuve : spécification technique ; type de source : manuel de l’industrie de l’ imprimerie. Supporte : l’exigence spécifique de fond perdu de 12,7 mm (0,5 pouce). Note sur le champ d’application : s’applique à la lithographie sur carton ondulé.
« Effets de l’humidité sur le processus de lamination – AICC Now », https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. La documentation technique sur les adhésifs PVA explique comment la fluidité de la colle provoque des déformations du matériau lors de la lamination. Type de preuve : fait scientifique ; source : fiche technique du fabricant d’adhésif. Conclusion : existence de déformations mécaniques lors de la lamination en milieu humide. Précision : ce document porte sur les adhésifs à base d’eau .
« Guide sur l'automatisation de l'emballage – Rollon UK », https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/ . Les normes d'ingénierie industrielle détaillent les variations de tolérance et les erreurs de repérage inhérentes aux systèmes de rouleaux à haut volume. Niveau de preuve : limitation technique ; type de source : manuel d'ingénierie industrielle. Justifie : la nécessité de filets de sécurité graphiques. Note de portée : compare les rouleaux automatisés à la précision du guidage laser.
« Comment préparer le tracé de découpe pour la conception d'emballages : un guide étape par étape », https://packccp.com/how-to-prepare-dieline-for-packaging-design/ . La documentation technique sur l'ingénierie de l'emballage explique pourquoi la mise à l'échelle linéaire des fichiers vectoriels ne tient pas compte de l'épaisseur du matériau ni des tolérances de pliage. Élément de preuve : contradiction technique ; type de source : manuel d'ingénierie de l'emballage. Argument: l'échec de la mise à l'échelle par retrait lors de la production physique. Remarque sur la portée : spécifique aux supports ondulés et renforcés.
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Documentation technique sur la science des matériaux du carton ondulé concernant l'affaissement des cannelures et les limites de compression lors du pliage à rayon serré. Rôle de la preuve : validation technique ; type de source : manuel de science des matériaux. Sujet : défaillance mécanique de la cannelure B à l'échelle micrométrique. Note de portée : s'applique spécifiquement aux profils de cannelure denses .
« Comparaison des cannelures F, E et B dans l’emballage en carton ondulé », https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Étude comparative en ingénierie industrielle des vitesses d’assemblage manuel pour différentes tailles de cannelures et différents dégagements de languettes. Type de preuve : validation quantitative ; source : rapport d’ingénierie industrielle. Constat : gains d’efficacité liés au passage aux supports à micro-cannelures. Remarque : les résultats dépendent de la complexité globale de la boîte .
« Emballage à micro-cannelure | Cartons EF à cannelure N », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : spécification technique ; type de source : guide de science des matériaux. Appuie : l’utilisation de la micro-cannelure pour un meilleur ajustement dans les petites fentes par rapport à la cannelure B. Remarque : les résultats peuvent varier selon la qualité de cannelure.
« [PDF] Indicateurs clés pour mesurer la performance et l’impact de… », https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification ; type de source : étude de cas en génie industriel. Appuie : réduction quantitative du temps d’assemblage grâce à l’optimisation des jeux CAO. Note sur la portée : cet indicateur s’applique aux présentoirs de vente au détail à l’échelle .



