Vous approuvez un prototype impeccable en salle de réunion, mais les unités destinées à la vente arrivent déformées et défectueuses. La cause ? Un fossé invisible entre les conditions de laboratoire parfaites et les lois de la physique industrielle.
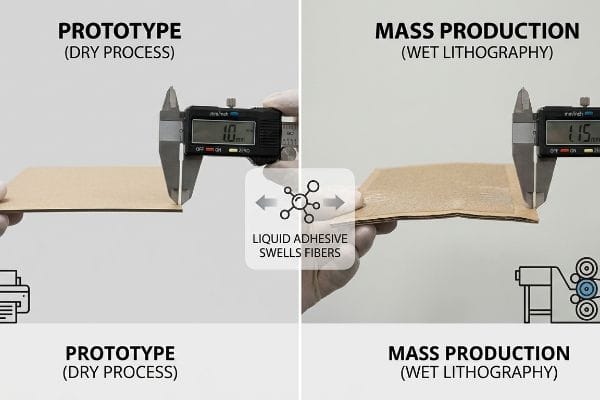
Les différences d'épaisseur du carton entre les échantillons et la production en série s'expliquent par le fait que le prototypage repose sur l'impression numérique à sec, tandis que la production en série nécessite un procédé de lithographie humide. L'adhésif liquide fait gonfler les fibres poreuses du papier, modifiant légèrement l'épaisseur finale du matériau par rapport aux maquettes initiales réalisées en laboratoire dans des conditions climatiques contrôlées.
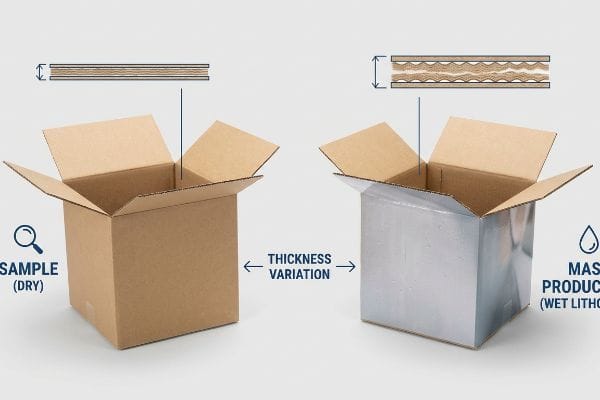
Pour comprendre pourquoi une maquette blanche immaculée se comporte différemment d'un produit imprimé destiné à la vente, il faut quitter le confort du bureau pour se retrouver dans l'environnement bruyant et humide de l'usine. C'est là que les marges s'amenuisent, entre la théorie et la pratique.
Quelles sont les différentes épaisseurs de carton ?
Même les équipes d'approvisionnement les plus expérimentées partent souvent du principe qu'une qualité de carton donnée se comporte de manière identique dans toutes les chaînes d'approvisionnement mondiales. Elles considèrent les dimensions du papier brut comme des constantes mathématiques immuables.
L'épaisseur du carton varie généralement, allant des micro-cannelures ultra-minces destinées aux emballages haut de gamme pour la vente au détail aux profilés double cannelure renforcés conçus pour un empilage optimal des marchandises. L'épaisseur précise du matériau détermine directement la capacité du contenant physique à absorber les chocs liés au transport avant toute rupture.
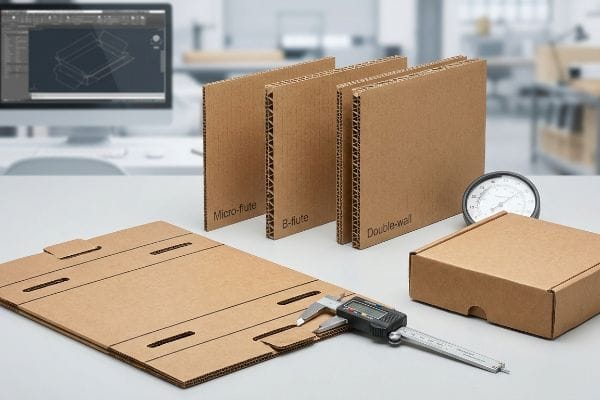
Mais connaître les dimensions théoriques d'un profil de cannelure ne suffit pas lorsque vos conteneurs de fret subissent un transport maritime en milieu humide. C'est là que les hypothèses habituelles deviennent caduques.
Le piège à gonflement dû à l'humidité sur le sol de l'usine
Dans des bureaux climatisés, les concepteurs définissent souvent les tolérances des découpes d'emballage en se basant sur l'épaisseur absolue du carton à sec. Ils partent du principe que si une encoche s'emboîte parfaitement dans une languette dans leur logiciel de CAO (Conception Assistée par Ordinateur), l'assemblage se fera tout aussi facilement sur une ligne d'emballage 3PL à cadence élevée. Ils ignorent complètement les contraintes environnementales liées au transport d'un matériau poreux par voie maritime ou à son stockage dans des centres de distribution régionaux humides.
Il ne s'agit pas que de théorie : je suis confronté à cette distorsion environnementale sur le terrain. Un client nous avait fourni un prototype à plat qui fonctionnait parfaitement comme échantillon sec en laboratoire. Mais lorsque j'ai sorti les unités de production de masse de notre chambre de conditionnement environnemental, la carte 32ECT1 avait absorbé l'humidité ambiante et gonflé de quelques fractions de millimètre. En essayant de plier la base, la rigidité du papier gonflé a bloqué les languettes d'emboîtement, déchirant la feuille supérieure imprimée. J'ai immédiatement modifié les fichiers de structure pour insérer automatiquement une zone tampon d'humidité de 1 mm (0,04 pouce)2 dans chaque encoche. En compensant dynamiquement ce gonflement dû à l'humidité, j'ai éliminé les frottements importants sur la ligne d'emballage, accélérant le processus de co-emballage d'environ 20 % et évitant tout risque de déchirure lors de l'assemblage en magasin.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Injecter une mémoire tampon CAO de 1 mm3 | Absorbe l'expansion de l'humidité | Élimine les stocks déchirés |
| fentes d'emboîtement cibles | Empêche le blocage par friction | Réduit de 20 % les coûts de main-d'œuvre liés au conditionnement à façon4 |
| Tests environnementaux | Simule le transit océanique | Garantit la conformité des détaillants |
Je refuse de me fier aveuglément aux dimensions mesurées en laboratoire lorsque l'humidité réelle détermine la tolérance d'assemblage finale. Les environnements difficiles exigent des marges de sécurité structurelles proactives.
🛠️ Le bureau d'Harvey : Savez-vous exactement de combien votre substrat en cannelure B va gonfler lors d'un transport maritime de 30 jours ? 👉 Auditez vos tolérances structurelles ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
En quelle unité se mesure l'épaisseur du carton ?
Le recours aux logiciels de conception graphique standard pour définir les dimensions physiques des points de vente crée un angle mort dangereux. Les pixels ne correspondent pas précisément à l'épaisseur physique du carton brut.
L'épaisseur du carton est généralement mesurée à l'aide d'un micromètre industriel afin de déterminer son diamètre exact. Cette valeur de référence mathématique précise est essentielle pour calculer les tolérances de pliage structurelles, garantissant ainsi que les fentes de découpe conservent des tolérances de frottement optimales lors des opérations d'assemblage automatisées à grande vitesse dans le monde entier.
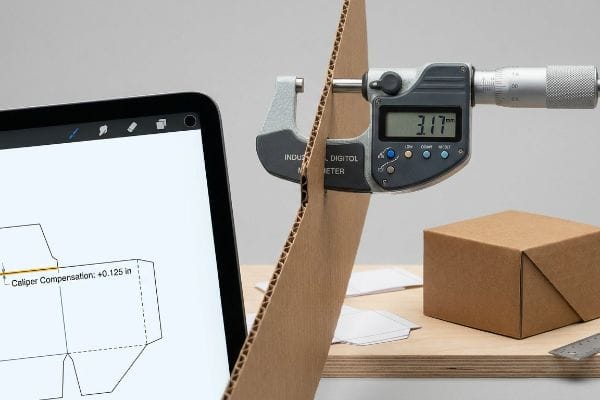
Passer d'un écran 2D à une structure physique 3D exige un changement fondamental dans notre façon de calculer la géométrie spatiale. Mesurer l'épaisseur revient à calculer le volume des angles repliés.
Les mécanismes d'ingénierie sous-jacents à la compensation d'étrier
Lorsqu'ils conçoivent des plateaux emboîtables dans un logiciel de dessin vectoriel basique, les graphistes dessinent généralement une fente de pliage de la même largeur que le panneau correspondant. Ils omettent de prendre en compte le fait que, lorsqu'un support épais et cannelé se plie à 90 degrés, le matériau occupe un espace physique le long du rayon extérieur. Si la fente de réception n'est pas élargie mathématiquement pour compenser cette épaisseur, le boîtier obtenu sera fortement déformé ou ne s'emboîtera pas correctement.
Lorsque des clients me demandent pourquoi leurs gabarits fournis par l'agence ne fonctionnent pas en production, je leur montre généralement le bruit sec de la matrice de découpe qui heurte la table de presse. La matrice découpe exactement ce que le concepteur a dessiné, mais la géométrie est intrinsèquement imparfaite. Je traite systématiquement ces fichiers plats avec un logiciel paramétrique afin d'appliquer des algorithmes de compensation automatique d'épaisseur. En mesurant l'épaisseur physique exacte du panneau et en élargissant les fentes pour correspondre à la tolérance de pliage extérieure,je garantis un pliage parfaitement droit des panneaux rigides. Lorsqu'un plateau de marchandises repose parfaitement à plat sans avoir recours à du ruban adhésif transparent, la pression dynamique exercée par le haut se répartit uniformément,éliminant ainsi tout risque d'écrasement du plateau inférieur sous le poids des marchandises empilées en entrepôt.
| Solution technique | Résultat physique | Retour sur investissement logistique |
|---|---|---|
| Compensation d'étrier | Élargit le rayon du pli extérieur | Empêche la déformation de la boîte |
| Décalage CAO paramétrique | Correspond exactement à la profondeur de la planche | Garantit l'empilage à plat des palettes |
| largeur de fente sans frottement | Permet un pli net à 90 degrés | Accélère la mise en place du point de vente |
Je ne laisse jamais un fichier de conception 2D dicter la réalité physique sans avoir préalablement calibré la géométrie du pliage en fonction de la lecture micrométrique exacte du substrat brut.
🛠️ Le bureau d'Harvey : Vos graphistes créent-ils les gabarits d'emballage sans calculer précisément la tolérance de pliage du carton ondulé brut ? 👉 Demandez une analyse de votre compensation Caliper ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Comment appelle-t-on le carton très épais ?
Les acheteurs exigent souvent le carton le plus épais possible pour protéger leurs marchandises, partant du principe qu'une épaisseur brute est synonyme d'invincibilité. Or, la composition chimique de ce carton est bien plus importante que son épaisseur visuelle.
Dans l'industrie manufacturière mondiale, le carton très épais est techniquement appelé carton ondulé double ou triple cannelure. Ce support renforcé utilise plusieurs couches alternées d'arceaux cannelés internes et de film de renfort plat pour multiplier considérablement sa résistance à la compression, protégeant ainsi efficacement les marchandises lourdes lors du transport.
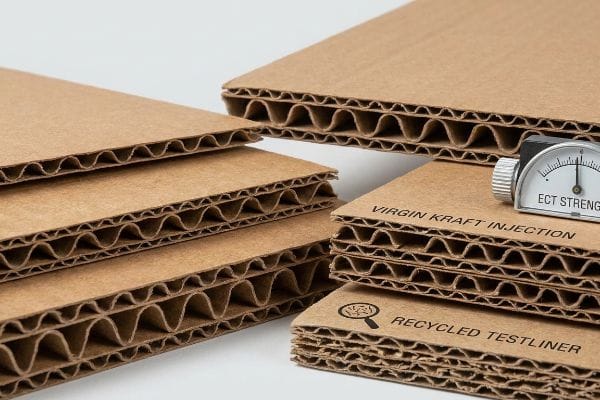
Opter pour un matériau plus épais semble être une solution facile pour les cargaisons écrasées, mais cela introduit une toute nouvelle dimension dans le domaine des matériaux de structure.
Les mécanismes d'ingénierie à l'origine de l'épuisement des fibres
De nombreuses marques soucieuses de développement durable demandent des présentoirs double paroi robustes, entièrement fabriqués à partir de testliner 100 % recyclé. Elles partent du principe que l'épaisseur brute des cannelures B et C combinées supportera sans problème des charges importantes pour la vente au détail. Cependant, elles ignorent complètement la réalité mécanique microscopique du processus de repulpage du papier, où les fibres de cellulose se raccourcissent et s'épuisent structurellement après cinq à sept cycles de recyclage<sup>7</sup>.
Lorsque les clients insistent pour obtenir ces panneaux robustes entièrement recyclés, je les emmène voir notre presse hydraulique et leur présente les du test de résistance à la compression TAPPI T811 (ECT8 . Je leur explique comment les cannelures épaisses, entièrement recyclées, se déforment instantanément sous une force verticale de 85 kg (187,5 lbs) en raison du manque de rigidité intrinsèque des fibres courtes. Pour remédier à ce problème, j'impose un matériau hybride, intégrant un pourcentage précis de 30 % de kraft vierge directement dans les cannelures porteuses du noyau(9) . Cet apport ciblé de longues fibres de papier vierges restaure instantanément la résistance à la compression, garantissant ainsi la robustesse du panneau à double paroi, même lors des transports maritimes à double empilement, sans compromettre les critères de conformité environnementale fondamentaux de la marque.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Injection de kraft vierge | Allonge les fibres de cellulose | Restaure la force de l'ECT |
| Double paroi ciblée | Renforce les cannelures principales | Empêche l'effondrement de la palette |
| mélange de matériaux hybrides | Concilie force et objectifs écologiques | Élimine les dommages causés au fret |
Je privilégie une formulation précise des fibres plutôt que d'ajouter aveuglément des couches de papier recyclé de faible qualité, garantissant ainsi que la résistance structurelle ne soit jamais reléguée au second plan par rapport à l'aspect esthétique.
🛠️ Le bureau de Harvey : Vos présentoirs industriels actuels présentent-ils une usure insoupçonnée des fibres sous l’effet des charges dynamiques maximales de votre entrepôt ? 👉 Demandez un audit de densité des matériaux ↗ — Pas d’intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quelle est l'épaisseur du papier cartonné ?
Les équipes marketing valident souvent une maquette blanche non imprimée, en supposant que le produit final destiné à la vente en masse aura exactement la même épaisseur et la même planéité. Elles ignorent ainsi les nombreuses variations chimiques introduites lors de l'impression à grande vitesse.
L'épaisseur du carton est déterminée par le calibre précis du support brut et la hauteur géométrique des cannelures internes. Les présentoirs commerciaux standard à simple paroi mesurent généralement environ 3 mm d'épaisseur, offrant un compromis optimal entre rigidité structurelle et densité d'expédition pour les volumes importants.
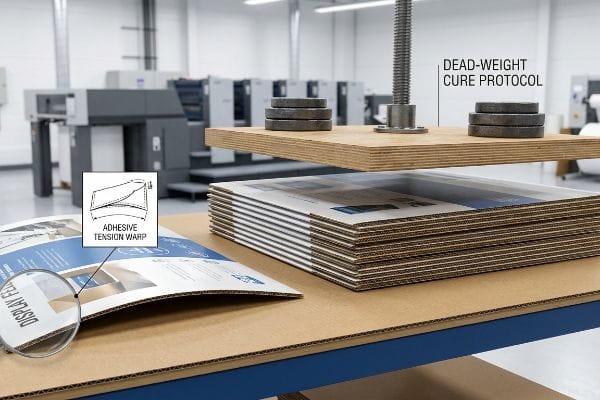
Mais la connaissance de l'épaisseur brute initiale n'a absolument aucune importance dès lors qu'on applique des adhésifs liquides et une forte tension sur le sol de l'usine.
L'effet de déformation par humidité du PVA
Les clients présument souvent qu'un film imprimé de haute qualité collé sur un carton ondulé rigide permet d'obtenir un panneau d'affichage parfaitement plat. Ils approuvent un échantillon imprimé numériquement et s'attendent à ce que la production en série le reproduise à l'identique. Ils ignorent les phénomènes physico-chimiques liés à la fabrication, où des adhésifs à base d'eau sont appliqués sur de vastes surfaces, modifiant profondément la tension structurelle et l'épaisseur finale du matériau .
J'ai rapidement pris conscience de ce problème lors d'une des premières séries de production de grands panneaux latéraux. J'ai retiré la feuille supérieure d'un présentoir fortement déformé et j'ai constaté l'humidité importante des fibres brutes en dessous. Nous utilisions un adhésif PVA (acétate de polyvinyle) standard pour le procédé de lithographie-lamination<sup>11</sup>. En séchant à l'air ambiant de l'usine, la colle humide s'est rétractée, créant une tension superficielle considérable qui a provoqué une déformation importante vers l'intérieur de l'ensemble du panneau structurel de 152 cm (60 pouces). J'ai immédiatement arrêté la chaîne de production et mis au point un protocole de séchage sous pression constante. En empilant les panneaux humides sous une pression constante précise<sup>12</sup> pendant 24 heures afin d'obtenir un séchage parfaitement plat, j'ai neutralisé la tension, garantissant ainsi la parfaite verticalité des panneaux en magasin et évitant au client un rejet massif en point de vente.
| Solution technique | Résultat physique | Retour sur investissement logistique |
|---|---|---|
| Protocole de cure de poids mort13 | Neutralise le retrait adhésif | Empêche la déformation des panneaux |
| Lamination PVA contrôlée14 | Stabilise la tension du papier | Garantit une esthétique impeccable |
| mise en scène en appartement 24 heures sur 24 | Géométrie structurelle des serrures | Empêche les rétrofacturations des détaillants |
Je ne laisse jamais la vitesse brute d'une machine à laminer compromettre la géométrie structurelle finale ; un séchage à plat forcé est non négociable pour une visibilité optimale en magasin.
🛠️ Harvey's Desk : Vos grands panneaux d'affichage se courbent-ils vers l'intérieur sur le sol du magasin en raison d'une tension incontrôlée de l'adhésif de lamination ? 👉 Demandez une analyse de votre processus de lamination ↗ — J'examine personnellement chaque dossier de structure sous 24 heures.
Conclusion
Vous pouvez continuer à considérer les échantillons secs non imprimés comme la vérité absolue, mais lorsque la feuille supérieure lithographiée se rétracte et déforme vos panneaux latéraux dans une allée très fréquentée, le gauchissement structurel qui en résulte entraînera un refus immédiat du détaillant et anéantira complètement la marge bénéficiaire de votre campagne. Ce contrôle technique précis a récemment permis de déceler une erreur de tolérance fatale de 2 mm lors d'un déploiement national majeur, avant même la production. Cessez de gaspiller votre budget marketing en prototypes théoriques voués à l'échec et laissez-moi personnellement concevoir votre prochain déploiement ↗ afin de garantir une endurance maximale de votre chaîne d'approvisionnement.
« [PDF] Spécifications du carton ondulé – Fibre Box Association », https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Les données techniques relatives à la résistance à l'écrasement des bords (ECT) confirment les propriétés physiques et les tolérances structurelles du carton 32ECT. Type de preuve : spécification technique ; source : norme industrielle. Ce document met en évidence la sensibilité du matériau au gonflement induit par l'humidité. Il porte sur la physique du carton ondulé .
« Le guide ultime de la conception des boîtes en carton ondulé – Powell Systems », https://www.powellsystems.com/feeds/blog/corrugated-box-design . Les manuels de référence en ingénierie de l'emballage fournissent des tolérances recommandées pour la dilatation des matériaux due à l'humidité. Rôle de la preuve : référence technique ; type de source : manuel d'ingénierie. Confirme : la validité d'une marge de 1 mm pour le gonflement dû à l'humidité. Note relative au champ d'application : applicable aux environnements à forte humidité.
« Effets du coefficient de dilatation thermique et d’absorption d’humidité… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Les normes techniques d’ingénierie relatives aux emballages en carton ondulé permettraient de vérifier si 1 mm est une norme reconnue pour la compensation du gonflement dû à l’humidité. Preuve : spécification technique ; type de source : manuel d’ingénierie. Éléments justifiant l’étude : résultat physique des modifications de conception. Remarque concernant la portée : dépend de la qualité du carton .
« Étude de l’effet des perforations sur la capacité de charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Une étude de cas industrielle ou une analyse comparative logistique permettrait de quantifier la réduction de la main-d’œuvre obtenue grâce à une conception optimisée des fentes. Rôle de la preuve : validation statistique ; type de source : rapport industriel. Apport : retour sur investissement financier de la conception technique. Remarque concernant la portée : peut varier selon le volume de production .
« Détermination analytique de la rigidité en flexion d'un assemblage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Guide technique de génie mécanique expliquant comment ajuster la largeur des fentes en fonction de l'épaisseur du matériau (calibre) pour obtenir des plis droits. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie. Justifie : la nécessité d'une tolérance de pliage lors de la découpe. Note relative au champ d'application : se concentre sur les matériaux en carton ondulé et en carton compact .
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Étude structurelle démontrant comment l’alignement et le pliage précis préviennent les points de contrainte localisés et l’écrasement du niveau inférieur dans les emballages empilés. Type de preuve : preuve structurelle ; type de source : document technique de l’industrie de l’ emballage. Appui : la relation entre la géométrie et la résistance à la charge. Note sur la portée : applicable aux emballages prêts à la vente.
« [PDF] Que deviennent les fibres cellulosiques lors de la fabrication et du recyclage du papier… », https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Vérification technique du nombre précis de cycles de recyclage menant à l’épuisement des fibres structurales dans le papier cellulose. Type de preuve : spécification technique ; source : revue scientifique sur les matériaux. Appuie : l’affirmation concernant les limites physiques du papier testliner recyclé. Remarque : les résultats peuvent varier légèrement selon le type de pâte .
« Mesures en champ complet lors de l'essai d'écrasement des bords d'un carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Vérification de la norme technique officielle TAPPI relative à la mesure de la résistance à la compression du carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Appuie : la validité de la méthode d'essai utilisée pour mesurer les points de flambage. Note relative au champ d'application : s'applique spécifiquement au carton ondulé .
« Résistance à la compression des emballages en carton ondulé avec… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Preuves scientifiques concernant l’impact des proportions de fibres kraft vierges longues sur le test de compression latérale (ECT) et la rigidité structurelle des cartons recyclés. Rôle de la preuve : référence technique ; type de source : étude en science des matériaux. Confirme : l’affirmation selon laquelle un mélange à 30 % de fibres vierges restaure la résistance à la compression cinétique. Remarque : les résultats peuvent varier selon la source des fibres .
« Influence de l'humidité et de la température sur les propriétés mécaniques de… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Explication technique du mécanisme par lequel l'introduction d'humidité par les adhésifs aqueux provoque le gonflement des fibres et le retrait différentiel du carton. Type de preuve : mécanisme technique ; type de source : revue de science des matériaux/manuel de fabrication. Appuie : l'affirmation selon laquelle les adhésifs modifient la tension structurelle. Note de portée : concerne spécifiquement les matériaux hygroscopiques utilisés en imprimerie .
« Effets de l’humidité dans le processus de lamination – AICC Now », https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/ . La documentation technique sur les adhésifs PVA utilisés dans la transformation du papier confirme que le séchage par évaporation provoque des tensions dues au retrait et une déformation du substrat. Rôle de la preuve : validation technique ; type de source : manuel de science des matériaux. Appuie : le lien de causalité entre le séchage du PVA et la déformation des panneaux. Note de portée : spécifique aux adhésifs à base d’eau.
« Minimiser le gauchissement dû au durcissement – Forum Formlabs », https://forum.formlabs.com/t/minimizing-warping-from-curing/33912 . Les normes industrielles relatives au durcissement du laminage décrivent l'utilisation de la compression ou du lestage pour compenser le retrait de l'adhésif et maintenir la planéité. Rôle de la preuve : validation procédurale ; type de source : guide de fabrication. Appuie : l'efficacité du durcissement sous pression pour neutraliser le gauchissement. Note relative au champ d'application : s'applique aux supports rigides grand format.
« Meilleure colle pour carton : Sélection des meilleures colles pour un collage résistant – Pompes ARO », https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/ . Documentation technique décrivant le procédé d'utilisation de poids pour compenser le retrait de l'adhésif pendant le durcissement. Niveau de preuve : définition technique ; type de source : manuel de fabrication. Sujet : Méthode de neutralisation du retrait de l'adhésif. Aspect : Applicable au pelliculage de papier épais.
« Facteurs affectant la stabilité dimensionnelle des papiers décoratifs… », https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Analyse chimique et structurale de l'impact de l'adhésif à base d'acétate de polyvinyle (PVA) sur la tension du support papier. Type de preuve : preuve en science des matériaux ; type de source : article scientifique. Conclusion : L'application contrôlée de PVA stabilise la tension. Remarque : Cette étude porte sur les supports sensibles à l'humidité .