Vous venez d'approuver un design d'emballage brillant et éclatant sur votre écran, mais transférer ces couleurs exactes sur du carton physique représente un obstacle de fabrication considérable.
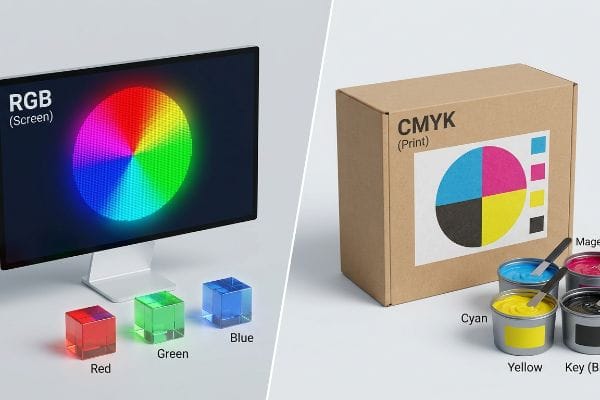
Le modèle de couleurs RVB (Rouge Vert Bleu) est spécifiquement conçu pour les écrans numériques, émettant de la lumière pour créer des images éclatantes. Il est totalement rejeté pour les emballages commerciaux, car l'impression physique nécessite des encres CMJN (Cyan Magenta Jaune) pour absorber la lumière et garantir une reproduction fidèle de la marque sur des supports physiques.
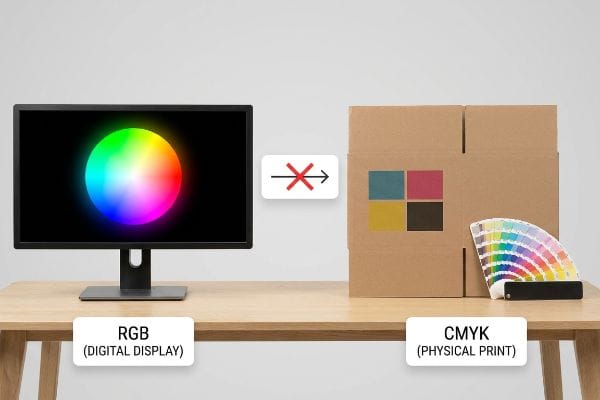
Comprendre les principes physiques qui régissent la transformation de vos illustrations numériques en encre liquide sur une chaîne de production est le seul moyen de protéger votre identité de marque et d'éviter des retards de production coûteux.
Pourquoi les imprimantes n'utilisent-elles pas le RGB ?
Utiliser un espace colorimétrique inadapté crée une déconnexion invisible entre votre équipe marketing et l'impression papier.
Les imprimeurs évitent le format RVB car les presses d'imprimerie ne peuvent pas physiquement produire de la lumière. Au lieu de combiner des pixels lumineux, les machines de fabrication déposent des couches de pigment liquide sur du carton brut. Cette soustraction mécanique de la lumière exige des profils d'encre standardisés afin d'éviter des variations de couleur importantes lors de la production de masse.
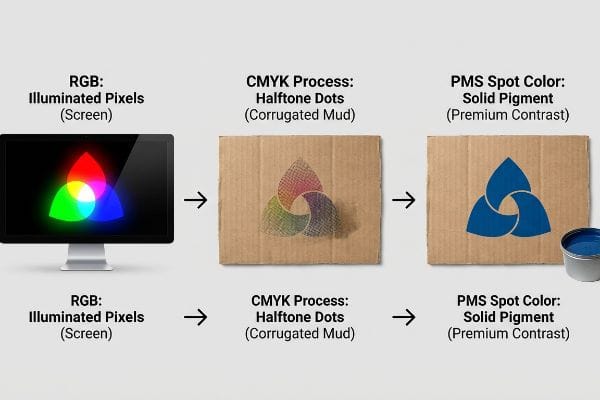
Le passage d'un écran rétroéclairé à une surface physique poreuse nécessite une approche totalement différente en matière d'ingénierie des couleurs.
Le piège à boue en demi-teintes dans l'impression sur carton ondulé
De nombreux graphistes juniors se contentent d'exporter leurs fichiers RVB dans un convertisseur automatisé standard avant de les envoyer à l'imprimerie. Ils supposent que le logiciel traduira sans problème leurs logos lumineux en un fichier prêt à imprimer identique, ignorant complètement la nature structurelle des fibres physiques dupapier¹.
Même les graphistes les plus expérimentés négligent souvent ce point faible lorsqu'ils passent des brochures commerciales haut de gamme aux présentoirs de vente robustes. Lors de l'impression d'un fichier converti, le procédé standard repose sur de minuscules points de trame superposés. Sur un écran d'ordinateur, ces couleurs se mélangent optiquement avec la lumière. Mais en atelier, lorsque nous appliquons ces points sur du papier testliner 32ECT (Edge Crush Test) brut et non scellé,les fibres du papier absorbent l'encre humide de manière irrégulière, à la manière d'une éponge. Il en résulte un logo granuleux, délavé et brouillé, qui perd tout contraste sous l'éclairage fluorescent intense des points de vente. Ce défaut optique réduit la visibilité de la marque en rayon, freine les achats impulsifs et, au final, anéantit le retour sur investissement de votre campagne.
Je résous ce problème en imposant un protocole d'impression en aplat de couleur pour tous les éléments principaux de la marque. Au lieu d'utiliser une impression matricielle convertie, je contourne complètement l'impression en quadrichromie pour le logo principal. Je mélange une seule encre PMS (Pantone Matching System) dense et j'imprègne le carton ondulé de ce pigment opaque. Cela élimine totalement le grain de la trame , créant ainsi une barrière visuelle nette et contrastée qui capte l'attention du client à six mètres de distance, confirmant instantanément le positionnement haut de gamme de votre marque en point de vente.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| S'appuyer sur une conversion logicielle automatisée | Imposer un fond uni de couleur PMS5 | Élimine complètement le grain de trame brouillé |
| Impression de logos en aplats à l'aide de points superposés | Mélange dans un seul et unique bac à encre dédié6 | Optimise le contraste de la marque à une distance de 6 mètres |
| En négligeant les taux d'absorption du carton | Sceller le testliner avec un pigment épais7 | Contribue à limiter les achats impulsifs en rayon |
Je vois chaque semaine de magnifiques concepts numériques se transformer en taches brunes illisibles parce que quelqu'un a fait davantage confiance à un algorithme logiciel qu'à la chimie physique de l'encre.
🛠️ Le bureau d'Harvey : Vous craignez que votre logo numérique ne devienne illisible sur du carton ondulé brut ? 👉 Obtenez un contrôle couleur prépresse gratuit ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Le modèle RGB est-il le modèle de couleur adapté à l'impression ?
Si vous tentez d'intégrer directement des données issues d'un écran dans une chaîne de production mécanique, le système tombera en panne.
Non. Le format RGB n'est pas la norme acceptée pour les chaînes de production. Les usines exigent impérativement des profils d'encre soustractifs ou des couleurs d'accompagnement dédiées pour programmer les presses automatisées. L'envoi direct de fichiers sérigraphiés au service prépresse entraîne systématiquement des erreurs d'interprétation, une dégradation visuelle importante et un rejet immédiat par le contrôle qualité.
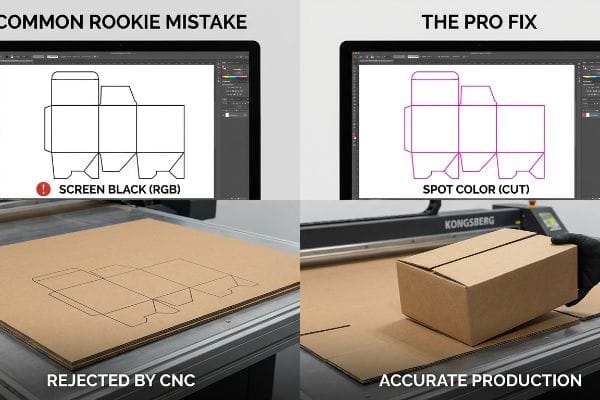
La couleur n'est pas seulement utilisée à des fins esthétiques ; dans le secteur manufacturier, des codes couleurs spécifiques permettent de guider physiquement les machines lourdes.
Comment les couleurs des écrans numériques perturbent les machines CNC
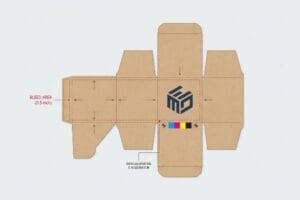
Les marques tentent souvent d'accélérer la phase de conception structurelle en demandant à un graphiste junior de tracer les lignes de découpe à l'aide de traits noirs standard dans leur logiciel. Travaillant dans un espace non calibré, ces tracés de pliage et de découpe critiques sont exportés sous forme de valeurs de couleur standard à l'écran, en supposant que les machines de l'usine reconnaîtront visuellement les lignes noires comme des limites physiques .
Je reçois constamment des fichiers où les chemins structurels critiques sont tracés en noir de base. Les tables de découpe CAO (Conception Assistée par Ordinateur) automatisées et les graveuses laser pour plaques ne sont pas « voyantes » ; elles ne peuvent pas lire les lignes affichées à l’écran. Elles sont programmées pour lire des noms de couleurs spécifiques , comme un trait magenta à 100 % identifié uniquement comme une commande de découpe. Si un fichier arrive avec des lignes noires standard, notre logiciel RIP les fusionne directement dans le calque du dessin . Il m’est arrivé de rester planté près d’une table CNC Kongsberg, à la regarder effectuer une passe complète de cinq minutes, pour finalement me retrouver avec une feuille de carton intacte, car la machine n’avait jamais enclenché ses lames. Cette erreur ruine instantanément l’échantillon, gaspille des matières premières coûteuses et interrompt complètement la production.
Pour garantir un assemblage sans accroc, je contrôle rigoureusement tous les fichiers entrants en amont afin de m'assurer que les tracés structurels sont associés à des couleurs d'accompagnement précises¹¹.Si un fichier contient des lignes noires génériques, mon équipe de prépresse l'intercepte, sépare les calques et convertit les traits en commandes mécaniques¹².Ceci garantit que les lames en acier s'engagent physiquement et précisément dans le carton ondulé , assurant ainsi un assemblage parfait des présentoirs pré-remplis sur la ligne de conditionnement et permettant à nos clients d'économiser des milliers d'euros en retouches manuelles.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Tracé des contours à l'aide d'un noir de procédé | Attribuer 100 % de magenta aux tracés de découpe13 | Garantit la précision des coupes des machines CNC |
| Fusion des lignes de découpe avec le calque de l'illustration | Isoler mécaniquement les coups structurels14 | Élimine le gaspillage de matières premières coûteuses |
| S'appuyer sur des lignes visuelles pour la production | Utilisation d'une nomenclature stricte en prépresse CAO15 | Garantit un assemblage de co-emballage sans friction |
On ne peut pas négocier avec une table de découpe ; si on lui fournit des données de pigments numériques erronées, elle ne baissera tout simplement pas la lame.
🛠️ Le bureau d'Harvey : Vos calques de découpe structurelle sont-ils correctement séparés de votre fichier graphique avant l'envoi à l'usine ? 👉 Demandez un audit de vos fichiers structurels ↗ — Téléchargement sécurisé. Je reste à votre disposition pour toute question.
Quelles sont les limites du modèle de couleur RGB ?
Un écran d'ordinateur dispose d'une réserve infinie d'électricité pour projeter des couleurs vives dans vos yeux, contrairement au papier.
Les limitations du modèle RVB tiennent entièrement à son impossibilité physique dans le monde réel. Un écran numérique peut générer une luminosité néon que les pigments organiques ne peuvent tout simplement pas reproduire sur du papier test poreux, créant ainsi un écart visuel considérable entre l'écran lumineux du concepteur et le carton imprimé final.
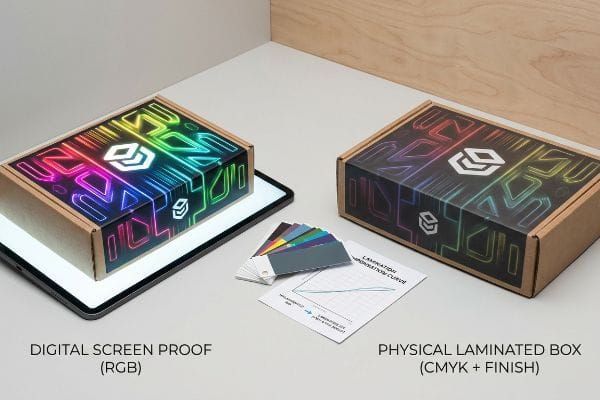
Même correctement converties pour l'impression, les couches de finition physiques appliquées sur l'encre modifieront considérablement la façon dont la lumière interagit avec votre motif.
L'emballage physique sous vide absorbant la lumière
Les équipes marketing exigent souvent des finitions haut de gamme, comme le pelliculage thermique doux au toucher, partant du principe que le film transparent laissera leurs visuels imprimés sous-jacents intacts. Elles considèrent l'épreuve numérique comme une garantie absolue, sans se rendre compte que l'ajout de couches de polymères physiques sur l'encre modifie considérablement la façon dont la lumière se réfléchit sur la surfacede l'écran.
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées. Un client approuve un fichier converti aux couleurs éclatantes, mais une fois le film de lamination appliqué, la structure polymère microscopique à orientation biaxiale agit comme un aimant à lumière. Je peux littéralement sentir la surface veloutée et rugueuse de la lamination emprisonner la lumière ambiante dans l'atelier. Cette réalité chimique assombrit intrinsèquement les pigments imprimés jusqu'à 5 %<sup>17</sup>, provoquant d'importants écarts de conformité Delta-E<sup>18</sup> lorsque le responsable marketing compare l'emballage physique à son PDF numérique non laminé. Les couleurs paraissent ternes, le logo perd de son impact et l'esthétique haut de gamme est complètement ruinée, ce qui conduit souvent à des refus catégoriques de la part des acheteurs.
Je contourne cette limitation physique par une ingénierie mathématique, en imposant une courbe de compensation de lamination stricte lors de la prépresse<sup>19. Avant le lancement de la production en série, j'augmente préventivement la densité de certaines encres, en injectant un supplément de cyan de 10 à 12 %<sup>20 </sup> directement dans le fichier. En combinant ce calcul avec une analyse spectrophotométrique d'un échantillon laminé, je contourne mathématiquement le polymère absorbant la lumière pour garantir une parfaite fidélité des couleurs et préserver ainsi l'image de marque en rayon.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| En supposant que la lamination soit parfaitement transparente | Injection d'une courbe de compensation de prépresse21 | Maintient le dynamisme de la marque sous les projecteurs des points de vente |
| Approbation des épreuves couleur non plastifiées | Numérisation des tirages physiques stratifiés | Prévient les défaillances visuelles coûteuses liées au delta-E22 |
| Négliger la diffusion physique de la lumière | Augmentation de la densité de l'encre cyan spécifique23 | Garantit la valeur de la marque haut de gamme |
Les écrans numériques vous mentent, mais la physique de la lumière et la chimie des polymères révéleront toujours la vérité sur la chaîne de montage.
🛠️ Harvey's Desk : Vos stratifiés haut de gamme ternissent-ils insidieusement les couleurs de votre marque à votre insu ? 👉 Demandez votre test gratuit d'atténuation des effets du stratifié ↗ — Pas de formulaires intempestifs. Uniquement de la valeur.
Quelle est la couleur RVB pour l'impression ?
Trouver une correspondance parfaite (1:1) pour un pixel numérique nécessite de se débarrasser des illusions créées par la technologie grand public moderne.
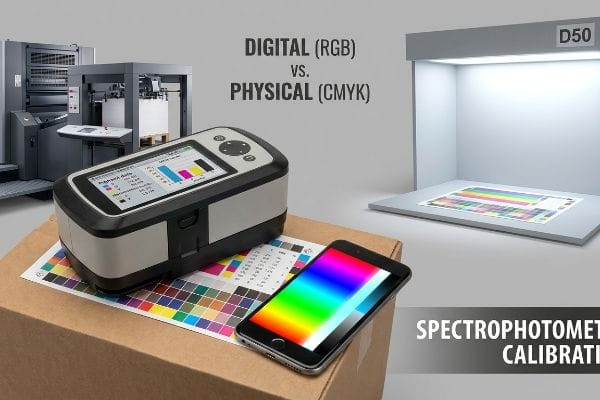
Pour obtenir un équivalent RVB pour l'impression, il faut une conversion mathématique en une formulation d'encre soustractive exacte. Comme les pixels numériques n'ont pas de densité physique, les techniciens de prépresse utilisent des spectrophotomètres calibrés pour calculer les quantités d'encre précises nécessaires afin de reproduire la luminosité de votre écran sans saturer le support en carton poreux.
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche et que les biais humains entrent en jeu dans le processus de contrôle qualité.
Pourquoi la traduction des pixels numériques nécessite des spectrophotomètres physiques
Dans mon atelier, je vois régulièrement des responsables marketing tenter de valider les couleurs finales en se tenant à côté d'une presse offset en marche et en présentant l'écran de leur smartphone à la feuille imprimée. Ils partent du principe que l'affichage d'un code hexadécimal spécifique sur leur téléphone constitue une référence objective pour évaluer l'encre encore humide sur le support. Cette méthode ignore totalement la nature dynamique et trompeuse des appareils électroniques grandpublic.
Il ne s'agit pas que de théorie : je le constate en test, lorsqu'un acheteur refuse un tirage parfaitement calibré sous prétexte qu'il ne correspond pas à son iPhone. Le problème réside dans le fait que les smartphones modernes utilisent la correction automatique algorithmique, la technologie True Tone et une luminosité dynamiquequi modifient constamment le rendu visuel en fonction de l'éclairage ambiant. Lorsque j'analyse le tirage dans notre cabine d'éclairage standardisée D50, la lumière crue et clinique des lampes d'inspection révèle la vérité. Un smartphone avec un rétroéclairage de 400 nits donnera toujours à l'encre un aspect relativement terne. Se fier à ce matériel de poche non calibré incite les clients à exiger une quantité d'encre excessive, ce qui dépasse la limite d'encre totale dusupport, ralentit considérablement le processus de séchage et risque de provoquer d'importantes bavures lors du pliage.
Je relève les mesures au micromètre et prouve qu'il est inutile de surcharger la plaque de pigment ; un étalonnage objectif suffit. J'exige que la correspondance des couleurs se fasse exclusivement par numérisation d'échantillons physiques à l'aide d'un spectrophotomètre industriel sous un éclairage D50 strict<sup>27. En remplaçant les vérifications visuelles subjectives sur smartphone par des données mathématiques précises sur les pigments, je garantis un fonctionnement optimal de la presse, sans bavures d'encre. Cette rigueur d'ingénierie réduit notre temps de séchage automatisé d'environ 15 %<sup>28</sup>, évitant ainsi les goulots d'étranglement en aval lors du conditionnement et permettant au client d'économiser des milliers d'euros en pertes de stock potentielles.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d'un smartphone pour l'approbation des couleurs | Numérisation avec un spectrophotomètre industriel29 | Empêche les débordements d'encre et les bavures |
| Ignorer l'éclairage ambiant de l'entrepôt | Inspection à l'intérieur d'une cabine D50 calibrée30 | Garantit la cohérence des couleurs de la marque |
| Demander plus d'encre pour plus de luminosité | Application stricte de la limite totale d'encre (calcul31) | Réduit le temps de séchage et accélère l'exécution des commandes |
Si vous essayez de duper une presse Heidelberg six couleurs avec un téléphone portable non calibré, la physique de l'encre liquide vous remettra vite à votre place.
🛠️ Le bureau d'Harvey : Connaissez-vous la limite d'absorption d'encre maximale que votre carton ondulé actuel peut supporter avant de baver ? 👉 Envoyez-moi votre fichier de découpe ↗ — Je vérifierai les calculs avant que vous n'investissiez votre budget dans une production en série.
Conclusion
Vous pouvez choisir d'ignorer les limitations physiques des modèles de couleurs numériques, mais lorsqu'un fichier mal converti produit des graphismes en demi-teintes brouillés sur un support poreux, entraînant une perte considérable de visibilité de la marque, le distributeur refusera immédiatement votre produit, anéantissant ainsi la marge bénéficiaire de votre projet. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne vous fiez plus aux tolérances d'encre : laissez-moi analyser personnellement vos fichiers grâce à mon Audit de Matrices Gratuit ↗ afin de détecter ces erreurs de conversion avant de lancer la production en série.
« Comprendre le rôle des interactions papier-encre sur… – PMC – NIH », https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. Cet article technique sur la science des substrats explique comment la porosité et la composition des fibres du papier influencent la pénétration de l’encre et la constance des couleurs. Type de preuve : mécanisme technique ; type de source : revue scientifique sur les matériaux. Confirme : l’hypothèse selon laquelle la structure du substrat a un impact sur le rendu des couleurs numériques à l’impression. Remarque sur le champ d’application : s’applique principalement aux matériaux absorbants comme le carton ondulé .
« Modélisation mathématique et stratégies de compensation pour l'impression de points… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/ . Vérification des propriétés d'absorption d'encre et des caractéristiques de gain de point d'un support de test 32ECT non scellé, comparé à des supports couchés. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage ou norme de l'industrie de l' impression. Appuie : l'affirmation selon laquelle les fibres non scellées entraînent une absorption d'encre irrégulière. Note de portée : traite spécifiquement des supports ondulés poreux.
« PMS vs CMJN pour l'emballage : lequel est le meilleur ? – PAX Solutions », https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. Explication succincte de la manière dont les encres PMS fournissent des couleurs standardisées et prémélangées pour garantir une homogénéité sur tous les supports, sans recourir à des superpositions CMJN. Niveau de preuve : définition technique ; type de source : norme industrielle. Appui : utilisation de couleurs d'accompagnement pour une meilleure cohérence de la marque. Note sur le champ d'application : application générale à tous les supports d'impression .
« Trame et tramage en impression flexographique – Flexopedia », https://flexopedia.net/halftone-and-screening-in-flexo/ . Explication technique de la manière dont l’application d’encres de tons directs évite l’utilisation des trames de demi-teintes nécessaires au mélange des couleurs en quadrichromie. Rôle de la preuve : Vérification des faits; type de source : guide technique d’impression. Appuie : L’affirmation selon laquelle le pigment solide supprime le motif de points visible. Note sur la portée : Particulièrement applicable aux supports poreux comme le carton ondulé.
« Différence entre les tons directs et les tons CMJN », https://www.deprintedbox.com/blog/spot-vs-process-color/ . Les guides techniques d'impression expliquent comment l'utilisation d'une seule couleur Pantone permet d'éviter les effets de moiré et les artefacts « boueux » causés par les points de trame CMJN. Preuve : vérification technique ; source : manuel de l'industrie de l' imprimerie. Avantages : élimination du grain de trame. Remarque : spécifique aux supports ondulés.
« Couleurs d'accompagnement vs. couleurs quadri | Adobe », https://www.adobe.com/creativecloud/design/discover/spot-vs-process-color.html . Les normes de formulation d'encre démontrent que les couleurs d'accompagnement prémélangées offrent une saturation et une densité optique supérieures à celles des points quadri superposés. Preuve : vérification des performances ; source : spécifications du fabricant d'encre. Objectif: optimisation du contraste de la marque. Périmètre : emballages de vente au détail à haute visibilité.
« Encres halochromiques appliquées sur carton pour la détection de la détérioration des aliments… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/ . Cette étude, publiée dans la revue Packaging Science, explique comment des concentrations élevées de pigments empêchent l’encre de pénétrer dans les fibres poreuses du support, préservant ainsi la couleur de surface. Type de preuve : vérification des propriétés des matériaux ; source : revue de Packaging Science. Objectif : réduction de l’absorption du carton. Précision : s’applique aux supports de carton recyclés absorbants.
« Adobe Illustrator – Quelle couleur utiliser pour les lignes de découpe ? », https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines . Les normes industrielles pour la prépresse et la découpe CNC précisent que les lignes de découpe doivent être définies par des couleurs d'accompagnement ou des vecteurs techniques plutôt que par le noir standard pour être reconnues par l'automatisation. Rôle de la preuve : validation technique ; type de source : guide des normes industrielles. Justifie : la nécessité de marqueurs non RVB/CMJN pour la production physique. Note de portée : applicable à la découpe automatisée et aux traceurs.
« Maîtriser la découpe plasma CNC : technologie, fonctionnement et FAO », https://www.youtube.com/watch?v=wtriVCfRIK0. Les manuels techniques des systèmes de découpe CNC et laser spécifient l’utilisation de couleurs d’accompagnement pour différencier les tracés de découpe des graphismes d’impression. Rôle de la preuve : Spécification technique ; type de source : Documentation du fabricant. Justifie : Exigence relative aux couleurs d’accompagnement dans la production automatisée. Note de portée : Norme pour les principaux logiciels de CAO/FAO du secteur .
« Logiciel RIP avec stratégie de simulation précise des tons directs », https://printplanet.com/threads/rip-software-with-accurate-spot-color-simulation-strategy.19554/. La documentation des processeurs d'images raster (RIP) explique que les couleurs non définies comme tons directs sont traitées comme des images rasterisées et non comme des commandes vectorielles. Rôle de la preuve : Explication du processus ; type de source : Manuel technique. Problème : Défaut de déclenchement des commandes mécaniques par les lignes noires standard. Remarque : Dépend de la configuration spécifique du RIP .
« [PDF] Spécifications de prépresse – Graphic Packaging International », https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. Vérification que les flux de production prépresse professionnels utilisent des couleurs d'accompagnement dédiées pour différencier les tracés structurels non imprimables (découpe/pliage/perforation) des fichiers CMJN imprimables. Rôle de la preuve : norme technique ; type de source : manuel industriel. Justifie : l'exigence de couleurs d'accompagnement pour les tracés mécaniques. Remarque sur la portée : spécifique à la découpe et à la prépresse CNC .
« Conversion facile de photos en vecteurs CNC avec Carveco Maker ! », https://www.youtube.com/watch?v=oWChvjzSFFs&vl=en-US. Explication du processus technique de conversion de données vectorielles en code G ou en coordonnées machine lisibles par machine pour les équipements de découpe automatisés. Preuve : validation du processus ; type de source : spécification technique. Supporte : la conversion d’images numériques en mouvements physiques de machine. Remarque : applicable aux systèmes de découpe automatisés .
« Couleurs d'accompagnement vs. quadrichromie – Seattle Printworks », https://seattleprintworks.com/prepress/how-to-build-professional-files-with-spot-colors/ . Guide technique sur les normes de prépresse pour les trajectoires de découpe CNC utilisant des couleurs d'accompagnement afin de différencier les lignes de découpe de l'encre d'impression CMJN. Rôle de la preuve : Spécification technique; type de source : Manuel industriel. Supporte : L'utilisation de couleurs d'accompagnement à contraste élevé pour la reconnaissance machine. Remarque : La norme varie légèrement selon le fabricant de la machine.
« Guide de découpe laser – École d'art et de design – Université de l'Illinois », https://art.illinois.edu/about/resources-for-current-students/facilities/digital-labs/tutorials-templates/tutorial-laser-cutter-guide/ . Documentation sur la préparation des fichiers pour les systèmes de découpe numérique, notamment l'isolation des tracés vectoriels des calques d'image. Niveau de preuve : Bonnes pratiques ; type de source : Manuel technique. Appuie : L'affirmation selon laquelle la séparation des calques évite le gaspillage de matière première. Remarque sur la portée : Spécifique aux flux de production vectoriels.
« Conseils sur la dénomination des fichiers CAO – Atelier d’instrumentation – Collège Carleton », https://www.carleton.edu/instrument-shop/learn-cad/file-names/ . Directives sur la dénomination normalisée des fichiers et des calques pour les lignes d’ assemblage automatisées de production et de conditionnement. Rôle de la preuve : Norme de processus ; type de source : Procédure opératoire normalisée de fabrication. Objectif : Établir le lien entre des conventions de dénomination strictes et l’efficacité de l’assemblage. Remarque sur la portée : Appliqué au conditionnement de détail à grand volume.
« Comparaison des laminations mates et brillantes pour l’emballage – PopDisplay », https://popdisplay.me/comparing-matte-vs-gloss-lamination-for-packaging/. La documentation technique sur la finition d’impression explique comment les films polymères transparents modifient l’indice de réfraction et l’équilibre entre la réflexion spéculaire et diffuse sur les supports imprimés. Preuve : vérification technique ; source : manuel de l’industrie de l’imprimerie ou ouvrage de physique optique. Confirme : l’affirmation selon laquelle les couches additives modifient l’interaction de la lumière. Remarque : les résultats varient selon la finition du film (mate ou brillante) .
« Qu’est-ce que le pelliculage Soft Touch pour l’emballage ? Un guide détaillé », https://shoprigidboxes.com/what-is-soft-touch-lamination/?srsltid=AfmBOoq1pyH1dq0seNjfwdNv_W1ETzPPelw-YCvVh0JQ7eWkg60WsIi_. Une source faisant autorité en colorimétrie et finition d’impression fournit des données quantitatives sur la réduction de la luminosité induite par les films Soft Touch. Preuve : vérification quantitative ; type de source : spécification technique d’impression. Éléments pris en compte : la mesure spécifique du noircissement des pigments. Remarque : l’impact peut varier en fonction de la porosité du support .
« Qu’est-ce que la précision des couleurs dans l’emballage ? Correspondance Pantone, Delta E… », https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/ . La documentation technique sur les normes colorimétriques explique comment le pelliculage modifie les valeurs de couleur au-delà des seuils Delta E acceptables. Preuve : validation technique ; type de source : norme de l’industrie de la colorimétrie. Confirme : l’affirmation selon laquelle le pelliculage entraîne un écart de couleur mesurable. Remarque : les seuils de conformité varient selon les chartes graphiques des marques.
« Guide du processus complet de prépresse d'emballage – Esko », https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Les normes industrielles relatives aux flux de production prépresse documentent l'utilisation de courbes de compensation pour garantir la cohérence des couleurs sur différents supports. Rôle de la preuve : vérification du processus ; type de source : norme professionnelle des arts graphiques. Appui : application d'une courbe de compensation en prépresse. Note relative au champ d'application : spécifique à la production d'emballages haut de gamme .
« Variations de densité d'encre en impression offset – PrintPlanet.com », https://printplanet.com/threads/offset-printing-ink-density-variations.259868/. Les guides techniques de gestion des couleurs pour l'emballage confirment l'utilisation d'augmentations de densité d'encre pour compenser les variations de couleur induites par le pelliculage. Preuve : validation technique ; source : manuel technique de l'industrie de l'imprimerie. Éléments pris en compte : plage spécifique d'augmentation de densité d'encre pour le cyan. Remarque : les pourcentages spécifiques varient selon l'épaisseur du pelliculage et le type de polymère .
« Comment compenser la variation de couleur du pelliculage mat ? », https://printplanet.com/threads/how-to-compensate-for-the-color-shift-of-matte-lamination.293877/ . Explication du fonctionnement des courbes de compensation, qui ajustent les niveaux d'encre pour compenser les propriétés optiques des films de pelliculage. Type de preuve : procédure technique ; source : manuel de l'industrie de l'imprimerie. Justifie : l'utilisation des courbes de compensation pour une meilleure précision des couleurs. Remarque : spécifique au pelliculage.
« Delta quoi ? – Introduction au Delta E – Packaging Impressions », https://www.packagingimpressions.com/post/delta-introduction-delta-e/. Définition technique du Delta E (ΔE) comme mesure standard de la différence perçue entre deux couleurs. Rôle de la preuve : définition de la mesure ; type de source : manuel de colorimétrie. Appui : utilisation du Delta E pour identifier les défauts de couleur. Note de portée : fait référence à l’espace colorimétrique CIELAB .
« [PDF] Impression verte : Analyse colorimétrique et densitométrique des solvants… », https://scholar.lib.vt.edu/ejournals/JOTS/v35/v35n2/pdf/dharavath.pdf . Analyse de l’influence de la diffusion de la lumière dans les films de lamination sur les canaux d’encre spécifiques, nécessitant souvent une augmentation de la densité de l’encre cyan . Type de preuve : propriété physique ; type de source : étude d’ingénierie de l’emballage. Conclusion : nécessité d’adapter la densité de l’encre aux supports physiques. Précision : cible spécifiquement l’encre cyan.
« Garantir la satisfaction de vos clients en sérigraphie grâce à des impressions précises… », https://anatol.com/keeping-your-screen-printing-customers-happy-with-accurate-print-colors/. La littérature scientifique sur la couleur explique que les écrans grand public utilisent la lumière RVB additive et ne sont pas calibrés de manière standardisée, ce qui les rend inadaptés comme références objectives pour l’impression soustractive. Rôle de la preuve : validation technique ; type de source : norme industrielle. Appuie : le manque de fiabilité de l’approbation des couleurs basée sur l’écran. Remarque sur la portée : limité au matériel grand public .
« Pourquoi True Tone ? – TidBITS Talk », https://talk.tidbits.com/t/why-true-tone/17479 . La documentation technique confirme que ces fonctionnalités ajustent la température de couleur et la luminosité en fonction de la lumière ambiante, ce qui rend l’écran peu fiable comme référence de couleur. Preuve : spécification technique ; source : documentation du fabricant. Argument : pourquoi les smartphones ne conviennent pas à l’ étalonnage professionnel des couleurs. Remarque : s’applique aux écrans OLED et LCD modernes des smartphones.
« Gestion de la couverture d'encre en conception d'impression : Guide de la couleur sélective… », https://www.printing.org/content/2024/04/23/adjustinginklimits.april2024 . Les normes de prépresse définissent la limite totale d'encre (LTE) comme le pourcentage maximal combiné d'encres CMJN qu'un support peut absorber avant qu'un défaut de séchage/polymérisation ne survienne. Niveau de preuve : norme industrielle ; type de source : manuel d'impression/norme ISO. Ce document prend en compte les risques physiques liés au sur-encrage pour correspondre aux écrans rétroéclairés. Remarque concernant la portée : varie selon la porosité du support.
« Contrôle colorimétrique D50 pour les arts graphiques | JUST-Normlicht », https://www.just-normlicht.com/us/d50-color-checking-graphic-arts.html . Une source de référence du secteur confirme que le D50 est l'illuminant standard pour la correspondance des couleurs dans les arts graphiques. Rôle de la preuve : Vérification technique ; type de source : Norme ISO ; Application : Exigence d'éclairage D50 pour la précision des spectrophotomètres. Note relative au champ d'application : Applicable aux normes internationales de production d'impression.
« Quel est le temps de séchage des encres éco-solvants ? – DPI-Supply », https://dpi-supply.com/blogs/news/what-is-the-drying-time-for-eco-solvent-inks?srsltid=AfmBOop54V9ykc-QsNcGKH_3Qq3U3zNDJFhS7ayvOwTa17tXpc5YtG4k. Les données techniques relatives aux limites d'encre confirment que la réduction de l'excès de pigment prévient la saturation de l'encre et diminue le temps de séchage. Type de preuve : Validation quantitative ; source : Étude d'ingénierie d'impression ; arguments : Corrélation entre la précision des limites d'encre et la vitesse de séchage. Remarque : Les résultats dépendent de la formulation de l'encre et de la porosité du carton .
« Analyse comparative de spectrophotomètres portables à bas coût pour… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11679304/. Comparaison de la précision des mesures spectrales entre spectrophotomètres et capteurs RGB de smartphones pour l'homologation professionnelle des couleurs. Rôle de la preuve : validation technique ; type de source : comparaison scientifique/spécifications d'équipement. Arguments : nécessité de l'utilisation de spectrophotomètres plutôt que de smartphones pour l'homologation des couleurs. Note sur la portée : l'étude porte sur la précision des mesures et les données spectrales .
« Qu’est-ce que le D50 pour les arts graphiques et l’impression ? – Waveform Lighting », https://www.waveformlighting.com/color-matching/what-is-d50-for-graphic-arts-printing. Vérification que le D50 (5 000 K) est la norme ISO pour les conditions de visualisation dans l’industrie des arts graphiques afin de garantir une cohérence objective des couleurs. Rôle de la preuve : validation technique ; type de source : norme industrielle. Appui : utilisation de cabines D50 pour la cohérence des couleurs de la marque. Note sur la portée : spécifique aux normes des arts graphiques et de l’impression .
« Limiter la densité d'encre – Trilemma Adventures », http://blog.trilemma.com/2019/11/limiting-ink-density.html. Explication technique montrant comment limiter le pourcentage cumulé d'encres CMJN évite la sursaturation et réduit le temps de séchage. Preuve : validation technique ; source : manuel technique d'impression. Argument : la maîtrise de la densité d'encre réduit le temps de séchage et accélère la production. Remarque : applicable à différents types de supports .