Lors du lancement d'une nouvelle campagne de vente au détail, les acheteurs craignent constamment de se retrouver piégés dans des séries de production massives juste pour obtenir un emballage structurel correct.
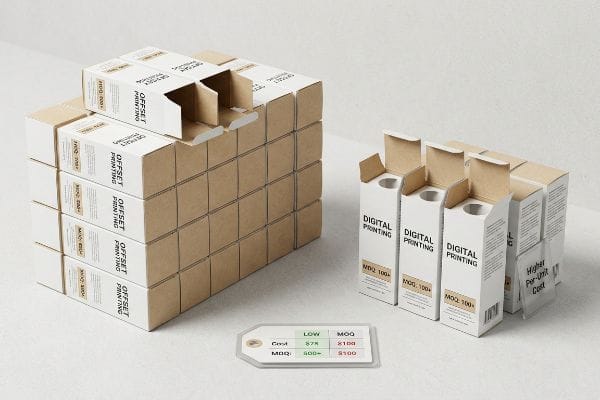
Oui. Les quantités minimales de commande pour les boîtes de lotion personnalisées commencent généralement autour de 500 unités pour l'impression offset, bien que les configurations numériques spécialisées puissent descendre jusqu'à 100 unités. Les volumes plus faibles entraînent généralement un coût unitaire plus élevé, car les frais d'étalonnage des machines lourdes et de mise en place de l'outillage sont répartis sur un nombre réduit d'articles.
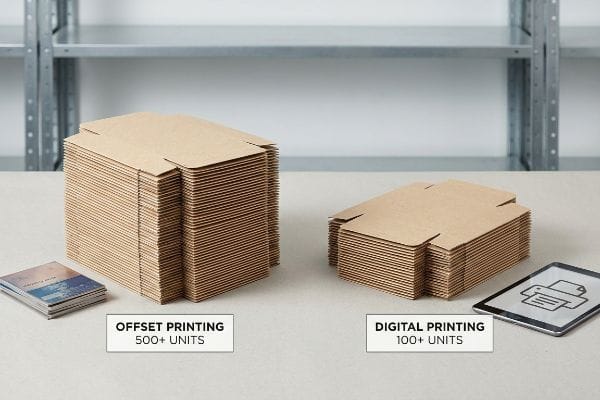
Mais connaître la définition théorique des seuils de commande ne vous permettra pas de faire des économies une fois sur le terrain, dans le secteur de la production.
Quelles sont les quantités minimales de commande pour les boîtes personnalisées ?
La plupart des équipes d'approvisionnement partent du principe que les petits lots impliquent automatiquement de se contenter d'impressions numériques de mauvaise qualité ou de découpes numériques fragiles afin d'éviter des frais de mise en place importants.
Les quantités minimales de commande pour les boîtes personnalisées dépendent fortement de la technologie d'impression choisie. Les tirages offset lithographiques traditionnels nécessitent généralement au moins 500 unités pour compenser les coûts d'outillage et de plaques d'acier, tandis que l'impression numérique UV (ultraviolette) à plat moderne permet aux marques agiles de produire seulement 50 unités.
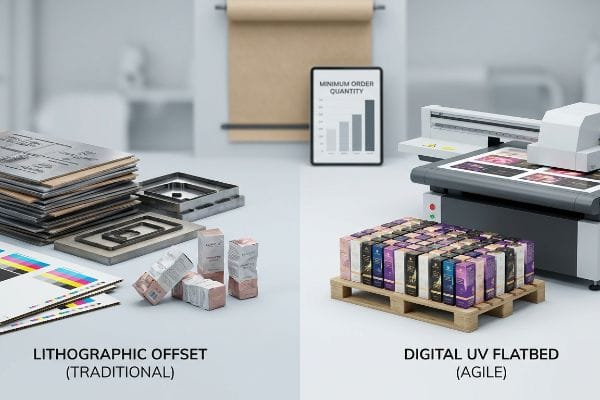
Ça paraît idéal sur le papier, mais atteindre ces petits chiffres avec une qualité premium introduit une friction mécanique brutale.
Pourquoi l'impression en petites séries échoue-t-elle en production ?
Même les équipes d'approvisionnement les plus expérimentées pensent souvent pouvoir réduire leur cahier des charges de 10 000 unités à 250 unités sans modifier la chaîne de production. Elles supposent qu'une usine se contentera d'utiliser les imposantes presses offset six couleurs pendant une durée considérablement réduite. Or, la lithographie traditionnelle nécessite des plaques d'impression métalliqueset des matrices de découpe en acier sur mesure, ce qui signifie que les coûts fixes de mise en place annulent mathématiquement le prix unitairepour les petits tirages.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment sur le terrain. Le trimestre dernier, j'ai observé une marque de cosmétiques tenter de réaliser un lot promotionnel de 150 unités avec une lithographie-lamination standard sur un testliner 32ECT (Edge Crush Test).Je les avais prévenus du surcoût lié à la mise en place, mais ils ont insisté. Résultat ? Les frais d'outillage initiaux ont fait exploser leur coût unitaire de plus de 400 %, et les presses, pourtant imposantes, peinaient à maintenir le repérage des couleurs avec un temps de chauffe aussi court. Les 45 premières feuilles étaient complètement désalignées, présentant un décalage de couleur Delta-E de 3,4. Pour y remédier, j'ai immédiatement abandonné les plaques offset et transféré la production sur notre presse numérique UV à plat4.En polymérisant instantanément l'encre liquide directement sur le support, sans aucun outillage physique, j'ai obtenu une fidélité des couleurs irréprochable pour les 150 unités exactes requises. Ce pivot sans plaque a permis de réduire le temps de préparation total de trois jours et de diminuer les coûts de production en petite série d'environ 40 %, préservant ainsi intégralement la marge du projet.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Impression UV directe sur support | Élimine les plaques métalliques physiques5 | Réduction du coût unitaire de 40 %6 |
| polymérisation instantanée de l'encre | Verrouillage étanche de l'enregistrement des couleurs | Réduit le temps d'installation de 3 jours7 |
| Découpe à plat sans outillage | Supprime l'exigence de matrice de règle en acier | Élimine les frais fixes d'outillage |
Si vous recherchez simplement le fournisseur d'emballages en carton ondulé le moins cher pour un volume important, je ne suis pas la personne qu'il vous faut. Je conçois des déploiements en point de vente agiles et performants qui préservent votre trésorerie grâce à des campagnes ultra-ciblées.
🛠️ Le bureau d'Harvey : Savez-vous si votre fournisseur actuel vous facture secrètement l'outillage en acier permanent pour vos présentoirs saisonniers en petites séries ? 👉 Auditez votre nomenclature structurelle ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Combien coûte la fabrication de boîtes sur mesure ?
Les marques sont obsédées par l'obtention du prix unitaire le plus bas possible, traitant l'emballage personnalisé comme une simple marchandise pouvant être soldée à l'infini sans conséquence.
Le coût de fabrication de boîtes sur mesure varie de 0,50 $ pour les emballages en carton ondulé de base à plus de 5,00 $ pour les boîtes haut de gamme prêtes à la vente avec un pelliculage épais. Le prix unitaire final dépend de la qualité du matériau, des dimensions globales, de la méthode d'impression, des besoins en outillage et du volume total de production commandé.
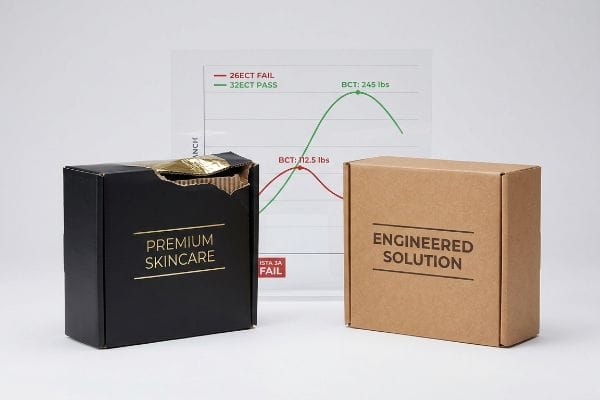
Calculer le prix unitaire théorique est facile, mais ces économies réalisées grâce aux tableurs disparaissent dès que vos matériaux moins chers sont confrontés à une simulation de transport réelle.
Le coût caché des déclassements en électroconvulsivothérapie esthétique
Les équipes marketing exigent souvent des finitions esthétiques coûteuses, comme un pelliculage doux au toucher couvrant toute la surface, mais refusent d'augmenter le budget global du projet. Pour compenser ces coûts esthétiques élevés, les services d'approvisionnement réduisent secrètement la résistance du carton ondulé de base –passant d'un indice de robustesse de 32 ECT à un indice de fragilité de 26 ECT8– afin d'économiser quelques centimes par unité. Ils supposent à tort qu'un film extérieur brillant compensera d'une manière ou d'une autre une structure interne altérée.
Ce n'est pas qu'une simple théorie : je suis confrontée à ce problème sur le terrain. Le mois dernier, j'ai reçu un appel paniqué d'une marque de soins de la peau dont les plateaux PDQ (Pre-packed Display Quantities), pourtant conçus pour un budget optimisé, échouaient aux tests de chute ISTA (International Safe Transit Association) dans leur entrepôt logistique. Ils avaient fait appel à un fournisseur bon marché qui avait discrètement dégradé la qualité des cannelures du noyau pour financer un revêtement extérieur haut de gamme. Dans mon laboratoire, j'ai placé l'un de leurs échantillons sous la presse à compression hydraulique. Le capteur de force du test de compression de boîte (BCT) s'est stabilisé à seulement 51 kg. J'ai entendu le craquement sinistre de la cannelure E fragilisée qui s'est déformée, déchirant en deux la coûteuse feuille de protection en aluminium. Pour remédier à ce problème, j'ai mis au rebut leur nomenclature défectueuse. J'ai mathématiquement restauré le substrat à un standard kraft 32ECT vierge , en retirant le film aluminium épais et en le remplaçant par un revêtement aqueux brillant à haute teneur en solides. Cette amélioration précise des matériaux a permis de rétablir la résistance à la compression dynamique à 111,1 kg (245 lb) tout en préservant la qualité supérieure du revêtement. En stoppant les dommages liés au transport, j'ai contribué à éliminer une perte totale de stock de 12 %, inversant ainsi la tendance à la baisse de leurs marges.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| Mise à niveau 32ECT Virgin Kraft11 | Restaure la densité interne des cannelures | Élimine 12 % des pertes de stock liées au transport12 |
| Substitution de brillance aqueuse | Remplace les laminations en feuille épaisse | Équilibre le budget des matériaux en toute sécurité |
| recalcul du seuil BCT | Double la capacité de charge dynamique13 | Prévient les rétrofacturations coûteuses des détaillants |
Cessez de considérer la qualité de vos cartons structurels comme un budget marketing. Je conçois des emballages où les propriétés physiques internes invisibles soutiennent parfaitement l'esthétique extérieure haut de gamme.
🛠️ Le bureau de Harvey : Sacrifiez-vous la densité interne critique des cannelures pour obtenir un pelliculage brillant et doux au toucher sur vos emballages actuels ? 👉 Demandez un test de résistance structurelle ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Quelles sont les quantités minimales de commande pour les étiquettes personnalisées ?
L’achat d’étiquettes imprimées ou de feuilles de finition laminées en petites quantités semble simple, mais obtenir une esthétique irréprochable sur de courtes séries implique des réactions chimiques agressives que la plupart des acheteurs ignorent.
Les quantités minimales de commande pour les étiquettes personnalisées commencent généralement à 1 000 unités pour l’impression flexographique, tandis que l’impression numérique permet des lots aussi faibles que 100 unités. Les procédés numériques éliminent le recours aux plaques d’impression métalliques coûteuses, permettant ainsi aux marques de commander des étiquettes adhésives d’emballage hautement personnalisées en petites séries sans frais de mise en place exorbitants.
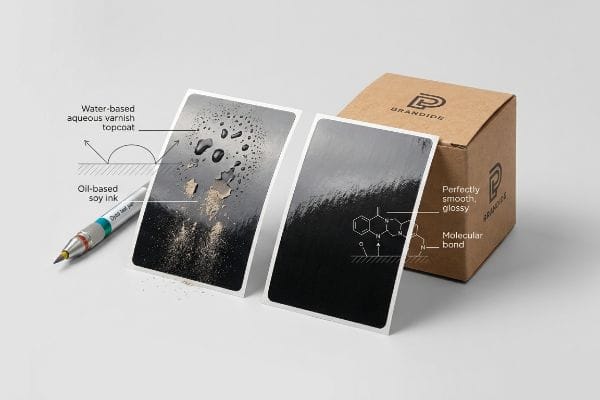
Bien sûr, vous pouvez commander un petit lot d'étiquettes, mais le vrai cauchemar commence lorsque vous essayez de coller ces finitions sur du carton ondulé brut.
Le cauchemar du rejet de la tension superficielle
Les jeunes graphistes préconisent souvent des encres à base de soja, riches en huile, pour obtenir des couleurs de marque éclatantes, tout en exigeant des vernis aqueux pour se conformer aux normes environnementales strictes des distributeurs<sup>14</sup>. Ils supposent que ces deux couches chimiques distinctes se superposeront parfaitement et naturellement lors d'une production personnalisée de courte durée. Ils ignorent complètement la réalité physique microscopique de la tension superficielle des produits chimiques, oubliant que l'eau repousse naturellement l'huile<sup>15</sup>.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience dans ma propre usine. En 2021, j'ai demandé à Mark, mon ingénieur packaging principal, de produire un lot de 500 étuis pour boîtes de lotion haut de gamme. Nous pensions gagner du temps en pulvérisant la couche de finition aqueuse requise directement sur un lit d'encre à l'huile dense et non polymérisé, sans modifier la séquence de séchage de la machine. Trois jours plus tard, dans la chambre climatique, j'ai constaté l'échec total du lot. En passant mon pouce sur la surface, un résidu poudreux s'est détaché agressivement et s'est collé à mes mains. Le vernis à base d'eau avait perlé, ne parvenant pas à adhérer à l'encre à l'huile.Pour remédier immédiatement au problème, j'ai arrêté la ligne et ajusté manuellement la matrice chimique sur l'unité de revêtement. J'ai précisément adapté l'énergie de surface (niveau de dyne) de la couche de finition aqueuseau taux d'oxydation de l'encre à l'huile, en augmentant la température de séchage infrarouge de 15 degrés. Ce calibrage mécanique a permis de créer une liaison moléculaire permanente et inaltérable. Ce réglage précis a complètement éliminé notre taux de défauts d'éraflure, évitant ainsi au client un rejet total par les détaillants et une pénalité de réimpression estimée à 4 500 $.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| alignement de surface du niveau Dyne18 | Adhère au vernis à l'eau et à l'encre à l'huile | Empêche un taux de rejet de 100 % en magasin |
| augmentation de la température de séchage infrarouge19 | Accélère l'oxydation du lit d'encre | Accélère le séchage de 24 heures20 |
| Test de bande de préproduction | Vérifie l'adhérence microscopique du film | Élimine les frais de réimpression élevés pour les clients |
Je refuse de laisser des théories chimiques non éprouvées compromettre une production en cours. Je m'appuie sur un étalonnage mécanique rigoureux et des calculs de tension superficielle dynamique pour garantir la pérennité de votre marque tout au long de la chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Votre imprimeur actuel a-t-il déjà testé la résistance à la traction (en dynes) du revêtement aqueux de vos emballages par rapport à votre profil d'encre spécifique ? 👉 Demandez votre audit prépresse gratuit ↗ — Pas d'intermédiaires. Vous échangez directement avec des ingénieurs en structure.
Quel est l'ordre correct des dimensions de la boîte ?
Se tromper dans les dimensions physiques sur un bon de commande est le moyen le plus rapide de garantir que votre produit se baladera à l'intérieur ou éclatera à travers les parois latérales pendant le transport.
L'ordre correct des dimensions d'une boîte est toujours Longueur, Largeur et Profondeur (L x l x P). En ingénierie de l'emballage, la longueur correspond au côté le plus long de la boîte ouverte, la largeur au côté le plus court et la profondeur à l'espace vertical intérieur, de l'ouverture supérieure au rabat inférieur.
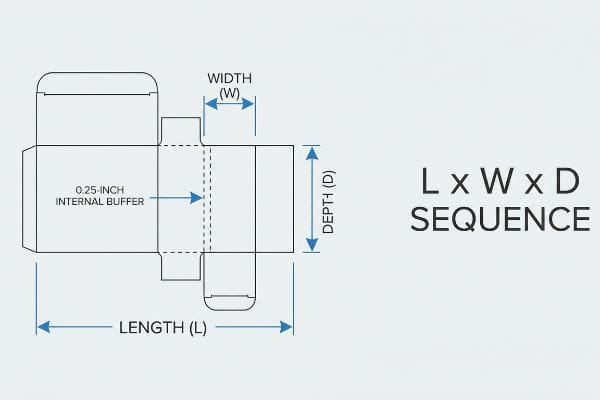
Connaître la séquence L x l x P permet de garder la documentation propre, mais appliquer ces chiffres au carton plié exige des décalages géométriques stricts.
Les mécanismes d'ingénierie à l'origine du frottement imbriqué
Lorsque des clients me demandent comment dimensionner correctement un emballage sur mesure pour leurs boîtes de lotion, j'explique toujours la différence cruciale entre les dimensions extérieures théoriques et le volume intérieur utile. Le carton ondulé épais occupe de l'espace lorsqu'il est plié à 90 degrés21</sup>. Si les dimensions extérieures de votre produit principal correspondent exactement aux dimensions intérieures de l'emballage, vous créez un effet de vide mécanique<sup>22.
Lorsqu'un nouveau chef de produit arrive dans mon atelier, je prends généralement un carton standard à cannelures B pour lui montrer précisément ce problème dimensionnel. Je lui explique comment le papier d'emballage ondulé brut présente une friction de surface extrême<sup>23. Si les dimensions internes (L x l x P) ne sont pas calculées avec un jeu périmétrique minimal de 6,35 mm (0,25 pouce)24</sup>, les articles emboîtés s'emboîtent comme les pièces d'un puzzle. Lorsqu'un vendeur pressé tente d'extraire le plateau de lotion de ce carton d'expédition trop serré, la forte résistance l'oblige à déchirer le rebord de maintien imprimé avant même que le produit n'atteigne l'étagère. En contrôlant précisément l'ordre dimensionnel et en intégrant ce jeu physique microscopique dans le fichier CAO (Conception Assistée par Ordinateur), je garantis un déballage parfaitement fluide pour les employés du magasin.
| Solution technique | Résultat physique | Retour sur investissement financier/conformité |
|---|---|---|
| normalisation L x l x P | Harmonise les plans de fabrication mondiaux | Prévient les erreurs coûteuses liées à l'inadéquation des dimensions |
| tampon périmétrique interne de 0,25 pouce25 | Brise le verrouillage par friction de la surface du carton | Empêche les dommages causés par le déballage par le vendeur |
| Largeur de fente compensée par l'étrier26 | Prend en compte le pli du matériau à 90 degrés | Réduit la frustration liée à l'assemblage manuel |
Définir correctement vos dimensions n'est que la première étape. J'intègre des décalages physiques précis dans chaque plan afin que votre emballage fonctionne parfaitement en situation réelle.
🛠️ Le bureau d'Harvey : Votre concepteur a-t-il pensé à calculer les déductions pour pliage avant de vous envoyer les dimensions finales de votre carton (L x l x P) ? 👉 Obtenez une analyse CAO de précision ↗ — J'analyse personnellement chaque fichier de structure sous 24 h.
Conclusion
Vous pouvez chercher le fournisseur le moins cher pour vos emballages personnalisés en petites séries, mais si son choix de matériau 26ECT de qualité inférieure provoque un affaissement total de la base sous le poids de la palette, le détaillant refusera immédiatement vos emballages et anéantira toute votre marge bénéficiaire promotionnelle. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes liées à la mise au rebut des stocks et aux refacturations des détaillants. Cessez de risquer votre budget marketing sur des calculs structurels erronés et laissez-moi concevoir personnellement votre prochain lancement ↗ pour garantir une livraison sans dommages.
« Litho-lamination vs. Impression numérique : Guide pratique pour les acheteurs industriels… », https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Explication technique du procédé d'impression offset nécessitant des plaques physiques pour le transfert d'encre. Type de preuve : spécification technique ; source : guide de l'industrie de l'emballage. Sujets abordés : exigences d'outillage pour la lithographie-lamination. Remarque : spécifique aux procédés offset traditionnels .
« 7.2 La structure des coûts à court terme », https://pressbooks-dev.oer.hawaii.edu/principlesofeconomics/chapter/7-2-the-structure-of-costs-in-the-short-run/. Analyse de la relation entre les coûts fixes de mise en place et les coûts unitaires dans la production en petites séries. Rôle de la preuve : principe économique ; type de source : manuel de comptabilité analytique. Appui : impact financier des petites séries. Note de portée : logique générale des coûts de production .
« Nouvelle configuration de test d'écrasement des bords améliorée avec champ complet… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Brève explication de la manière dont les valeurs ECT mesurent la résistance à l'empilement des revêtements en carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Appui : utilisation d'une qualité de matériau spécifique dans l'emballage professionnel. Note de portée : l'ECT est la mesure standard de la résistance du carton en Amérique du Nord .
« Impression UV numérique directe sur substrat pour la fabrication métallique | EVS », https://evsmetal.com/2020/02/what-is-direct-to-substrate-printing/. Explication succincte du processus de polymérisation instantanée des encres UV sur les substrats, éliminant ainsi le besoin de plaques d'impression. Rôle de la preuve : validation technique ; type de source : guide de fabrication. Appuie : l'affirmation selon laquelle l'impression numérique supprime les coûts de réglage pour les petites séries. Remarque concernant la portée : Spécifique aux technologies de polymérisation par LED UV ou lampe à mercure .
« Guide comparatif de l'impression flexographique et des autres méthodes », https://luminite.com/flexo-vs-other-printing . Explication technique du fonctionnement de l'impression UV numérique, qui s'affranchit des plaques d'impression physiques utilisées en offset ou en flexographie. Rôle de la preuve : vérification technique ; type de source : guide des technologies d'impression. Avantage : suppression des coûts liés aux plaques. Précision : spécifique aux flux de production numériques directs sur support.
« Pourquoi nous avons opté pour une imprimante UV et ce que vous devez savoir ! », https://www.youtube.com/watch?v=InpNtJl45Rs&vl=en-US . Analyse comparative des coûts, réalisée par un acteur majeur du secteur, entre l'impression UV numérique et l'impression offset traditionnelle pour les petites séries. Preuve : vérification quantitative ; type de source : rapport de coûts sectoriel. Données : pourcentage de réduction du coût unitaire. Remarque : applicable aux productions en faible volume.
« Impression UV vs. Impression traditionnelle : laquelle est la plus avantageuse pour votre entreprise ? », https://www.mtutech.com/BlogforUVPrinter/UV-Printing-vs-Traditional-Printing-Which-is-Better-for-Your-Business-770.html . Documentation technique sur les différences de temps de préparation entre les procédés de polymérisation numérique et la préparation traditionnelle sur plaques. Type de preuve : indicateur opérationnel ; source : livre blanc technique. Avantages: réduction du temps de préparation. Remarque : la portée varie selon la taille de l’usine.
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqyZ5SrccNS9QlK_Vzuu5-L3edv-JJDNtDLwwnPJf9y02MdGUTX. Vérification technique des différences structurelles et de coût entre les normes de résistance à la compression des bords (ECT) de 32 et 26 pour le carton ondulé. Type de preuve : spécification technique ; source : normes de l'industrie de l'emballage ; appuie : l'affirmation selon laquelle la réduction de la résistance à la compression des bords (ECT) diminue le coût unitaire au détriment de la solidité. Remarque : s'applique spécifiquement aux emballages d'expédition en carton ondulé .
« Procédures de test – Association internationale pour le transport sécurisé », https://ista.org/test_procedures.php. Vérification des protocoles standard de l’industrie pour l’évaluation de la durabilité des emballages pendant le transport par des tests de chute. Rôle de la preuve : norme de validation ; type de source : organisation sectorielle. Appui : à l’utilisation de tests de transport standardisés pour identifier les défaillances d’emballage. Note sur le champ d’application : s’applique à la logistique générale et aux emballages de vente au détail .
« Spécifications des boîtes en carton ondulé 32 ECT : Guide complet – Lansbox », https://lansbox.com/32-ect-corrugated-box-specs/. Spécifications techniques confirmant les propriétés structurelles et les résistances à la compression du carton ondulé kraft vierge 32 ECT. Type de preuve : spécification technique ; source : fiche technique du matériau. Justifie : le choix d’une qualité de matériau spécifique pour augmenter la résistance à la compression de la boîte. Note relative au champ d’application : spécifique à l’industrie de l’emballage en carton ondulé .
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : spécification du matériau ; type de source : fiche technique. Appuie : effet du kraft vierge sur la densité interne des cannelures. Note de portée : compare les fibres vierges et recyclées.
« Impact environnemental des emballages en carton ondulé », https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification quantitative ; type de source : étude logistique sectorielle. Appuie : impact des améliorations des matériaux sur la réduction des pertes. Note relative à la portée : spécifique aux environnements de transport à fortes contraintes.
« Analyse simplifiée de la résistance dynamique du carton… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : relation entre les seuils BCT et la capacité de charge. Note de portée : s’applique aux essais normalisés sur le carton ondulé .
« Types d’emballages écologiques pour les cosmétiques – PopDisplay », https://popdisplay.me/types-of-eco-friendly-packaging-for-cosmetics/. Vérification des tendances du secteur où les détaillants exigent des vernis aqueux à faible teneur en COV pour obtenir une meilleure note de durabilité. Rôle de la preuve : validation d’une norme sectorielle ; type de source : rapport de développement durable de l’entreprise. Appuie : l’affirmation selon laquelle les vernis aqueux sont utilisés pour la conformité environnementale. Note sur la portée : spécifique aux exigences d’emballage de détail .
« Amélioration de l'adhérence des encres à base d'eau… », https://www.sciencedirect.com/science/article/abs/pii/S0300944023003612. Explication de l'immiscibilité chimique des liquides polaires et non polaires et de la façon dont la tension superficielle empêche l'adhérence entre les couches d'huile et d'eau. Rôle de la preuve : validation technique ; type de source : manuel de chimie. Appuie : l'affirmation selon laquelle l'eau repousse l'huile. Note de portée : principe chimique général appliqué à l'impression .
« J'ai verni quelques-unes de mes anciennes peintures universitaires… », https://www.instagram.com/reel/DVMDr4lgPSL/?hl=en. Explication scientifique du décollement et de la formation de gouttelettes causés par les différences de tension superficielle entre les revêtements polaires à base d'eau et les encres à l'huile non polaires. Rôle de la preuve : mécanisme causal ; type de source : référence en science des matériaux. Appui : Le défaut physique décrit dans l'anecdote. Note de portée : Principe général de la tension interfaciale .
« Facteurs d'adhérence liés à l'énergie et à la tension superficielles », https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Vérification de la norme industrielle garantissant l'adhérence des revêtements par l'adéquation de l'énergie superficielle (niveau de dyne) du revêtement à celle du substrat. Rôle de la preuve : validation technique ; type de source : guide technique de l'industrie de l'impression. Confirme : l'affirmation selon laquelle l'adéquation du niveau de dyne permet d'éviter le rejet des revêtements. Note relative au champ d'application : axé sur les substrats d'encres à base d'huile .
« Comment utiliser un stylo Dyne pour tester l’énergie de surface – Keylink Technology », https://www.keylinktech.com/blog/dyne-test/dyne-pen-testing-after-plasma-pre-treatment/. Explication technique du fonctionnement des niveaux de dyne pour mesurer l’énergie de surface et garantir une bonne adhérence du vernis sur l’encre. Rôle de la preuve : vérification technique ; type de source : manuel de l’industrie de l’imprimerie. Sujet : relation entre l’énergie de surface et l’adhérence de l’encre. Note : s’applique aux emballages souples et aux étiquettes .
« [PDF] Méthodes de séchage des encres d'imprimerie », https://jged.uns.ac.rs/index.php/jged/article/download/457/1280/1205. Bases scientifiques de l'accélération du séchage oxydatif des encres d'imprimerie par rayonnement infrarouge. Rôle des preuves : validation de procédés chimiques ; type de source : revue de science des matériaux. Arguments : efficacité du séchage infrarouge par rapport à l'oxydation naturelle. Remarque : la portée varie selon la composition chimique de l'encre .
« Combien de temps faut-il pour sécher l'encre de sérigraphie ? Guide complet », https://fannoninfrared.com/feeds/blog/how-long-does-screen-printing-ink-take-dry . Comparaison des temps de séchage entre le séchage infrarouge forcé et l'oxydation standard à température ambiante. Type de preuve : mesure quantitative ; source : fiche technique du fabricant. Appuie les affirmations concernant le gain de temps lié au séchage infrarouge. Remarque : dépend du volume et de l'épaisseur de l'encre.
« Détermination analytique de la rigidité en flexion d'un emballage à cinq sections… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explication technique de la marge de pliage et de l'influence de l'épaisseur du matériau sur le volume utile interne après rainurage. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie de l'emballage. Sujets abordés : Impact de l'épaisseur du matériau sur les dimensions. Remarque concernant la portée : S'applique spécifiquement aux supports en carton ondulé .
« Tolérances RSC pour les assembleuses et emballeuses de caisses – AICC Now », https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/ . Explication de la manière dont l'absence de tolérance dans les emballages entraîne une résistance au déplacement d'air et des blocages par friction. Rôle de la preuve : Vérification technique ; type de source : Norme de logistique et d'emballage. Sujet : Les conséquences physiques d'un manque de tolérances de jeu. Note de portée : Concerne l'interaction entre l'emballage primaire et secondaire.
« Essai du coefficient de frottement », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html . Les données de science des matériaux identifient le coefficient de frottement du carton ondulé non couché afin de valider sa capacité à maintenir les articles emboîtés ensemble. Rôle de la preuve : validation des propriétés physiques ; type de source : étude de science des matériaux. Justification : cause du verrouillage des articles emboîtés. Remarque : les niveaux de frottement peuvent varier selon la qualité du papier et son taux d’humidité.
« Le guide ultime de la conception des boîtes en carton ondulé – Powell Systems », https://www.powellsystems.com/feeds/blog/corrugated-box-design. Les normes d'ingénierie de l'emballage spécifient la tolérance nécessaire entre les dimensions intérieures du produit et celles de l'emballage principal afin d'éviter les dommages dus aux frottements. Preuve : spécification technique ; type de source : manuel d'ingénierie. Avantages : la marge de sécurité requise pour un déballage aisé. Remarque : les valeurs minimales peuvent varier en fonction du volume total de la boîte et de l'épaisseur du matériau .
« Emballages en carton ondulé de conception innovante pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Vérification des tolérances standard de l'industrie pour les cales internes des boîtes conçues pour prévenir le frottement et le blocage des matériaux. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie de l'emballage. Supporte : la norme de cale de 6,35 mm (0,25 pouce ) . Remarque sur la portée : peut varier selon l'épaisseur du carton.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explication technique de l'utilisation des mesures au pied à coulisse pour ajuster la largeur des fentes en fonction de l'épaisseur du matériau lors d'un pliage à 90°. Rôle de la preuve : principe d'ingénierie ; type de source : norme de fabrication. Appui : utilisation de largeurs compensées au pied à coulisse pour l'assemblage. Note de portée : applicable au carton ondulé .