
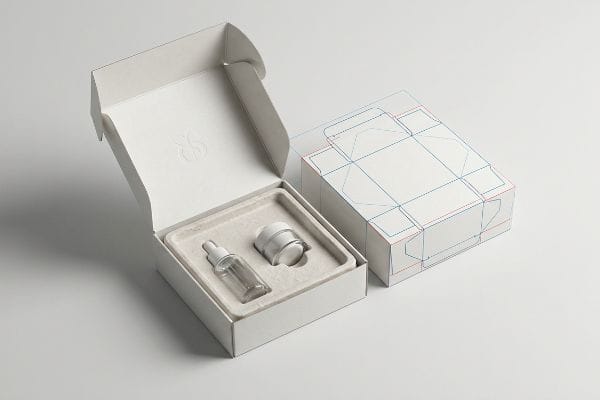
Concevoir un emballage cosmétique exige de trouver un équilibre entre une esthétique luxueuse et les contraintes impitoyables de la chaîne logistique. Si vous ne vous concentrez que sur l'apparence, votre produit est voué à l'échec avant même d'arriver en rayon.
Les éléments clés de la conception d'un emballage cosmétique comprennent l'intégrité structurelle, la compatibilité des matériaux, l'identité visuelle et la conformité réglementaire. Un emballage cosmétique efficace allie esthétique et précision technique, en utilisant des inserts sur mesure et des matériaux spécifiques pour protéger les contenants fragiles tout en optimisant la visibilité en rayon et l'intérêt du consommateur.
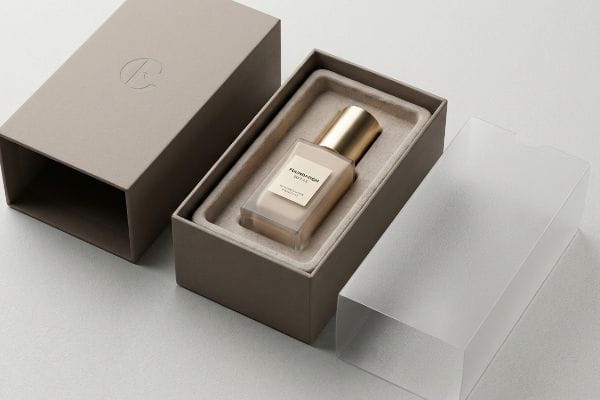
Créer un flacon de fond de teint esthétique en 3D est facile. Le vrai défi commence lorsque ce même emballage doit résister au transport et tenir parfaitement droit dans un magasin bondé.
Quels sont les éléments clés pris en compte dans la conception d'un emballage ?
La compréhension de ces éléments essentiels fait la différence entre une expérience de déballage de qualité et un désastre logistique.
Les éléments clés à prendre en compte dans la conception d'un emballage comprennent les dimensions structurelles, l'épaisseur du matériau, l'application graphique et l'absorption des chocs. La maîtrise de ces éléments garantit que les produits fragiles restent bien en place dans leurs emballages secondaires, évitant ainsi tout dommage pendant le transport et les refus coûteux des détaillants.
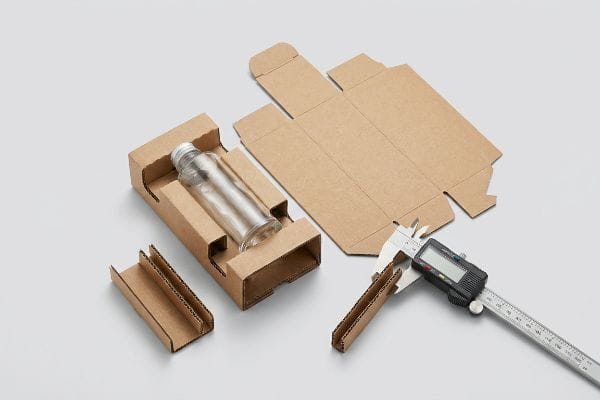
C’est au moment de traduire ces éléments théoriques en un produit concret que de nombreuses marques perdent leurs marges bénéficiaires.
Pourquoi les dimensions théoriques écrasent les cosmétiques fragiles
La plupart des marques de cosmétiques émergentes déterminent les dimensions de leurs boîtes de maquillage secondaires en mesurant précisément l'extérieur de leur emballage primaire¹,comme un flacon de fond de teint en verre. Elles partent du principe qu'un emballage cartonné parfaitement ajusté offre une protection maximale. Cela paraît parfaitement logique sur un écran d'ordinateur.
Je constate constamment cette erreur lorsque mes clients m'envoient leurs fichiers initiaux. Sans un espace tampon interne conçu à cet effet, le moindre impact sur le carton extérieur rigide transmet intégralement l'énergie du choc cinétiqueà l'emballage principal. J'ai déjà entendu le craquement distinct et terrible d'une bouteille en verre brisée parce qu'un vendeur a accidentellement laissé tomber un carton bien rempli sur un sol en béton. Pour remédier à ce problème, j'impose un protocole de suspension qui augmente les dimensions intérieures afin d'intégrer un insert en carton thermoformé ou découpé sur mesure. Ce simple décalage suspend l'emballage fragile avec un dégagement minimal de 3,17 mm (0,125 pouce) par rapport à toutes les parois extérieures,utilisant l'air emprisonné pour absorber le choc de la chute et éliminer totalement les dommages liés au transport.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dimensions de boîte serrées 1:1 | Inserts de suspension techniques4 | Empêche le bris de verre |
| En négligeant le choc de chute, on peut ignorer ce dernier | Entrefer de 0,125 pouce (3,17 mm)5 | Élimine les dommages liés au transport |
| contact avec du carton brut | Berceaux thermoformés sur mesure6 | Préserve l'intégrité des étiquettes primaires |
Je veille à ce que les produits cosmétiques fragiles ne touchent jamais les parois extérieures de leur emballage secondaire. Créer cette minuscule poche d'air est la meilleure protection contre les réclamations catastrophiques des détaillants.
🛠️ Le bureau d'Harvey : Vous hésitez sur l'espace disponible dans votre carton secondaire pour vos bouteilles en verre ? 👉 Envoyez-moi votre fichier de gabarit ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quelles sont les 7 étapes fondamentales de la conception d'un emballage ?
Suivre un flux de travail structuré est le seul moyen de garantir le respect des délais et du budget de votre lancement.
Les 7 étapes fondamentales de la conception d'emballages définissent le périmètre du projet, l'ingénierie structurelle, la création des gabarits, l'application graphique, le prototypage, les tests de transport et la production en série. Le respect de ces 7 étapes permet d'éviter des retards de fabrication coûteux en garantissant un calcul précis des tolérances physiques avant même la production des plaques d'impression.
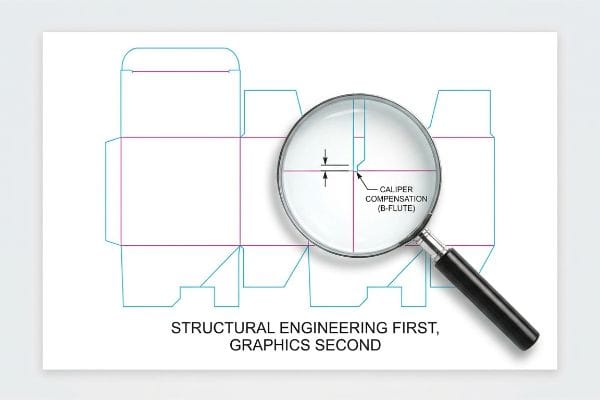
Omettre ne serait-ce qu'une seule de ces étapes structurelles crée un effet domino qui ruine le produit final.
Le danger caché des lignes de découpe plates à l'étape trois
Les marques me demandent souvent pourquoi leurs fichiers graphiques, pourtant magnifiquement conçus, ne s'assemblent pas correctement sur la chaîne d'emballage. Généralement, cela s'explique par le fait que les graphistes négligent l'étape d'ingénierie structurelle et dessinent directement les encoches d'emboîtement dans le logiciel, à l'aide de lignes plates et théoriques. Ils considèrent le papier plié comme s'il n'avait aucune épaisseur physique .
J'ai vu des opérateurs d'emballage frustrés s'efforcer d'insérer une languette dans une fente trop étroite, tout en entendant le carton brut se déchirer au niveau des coutures. Lorsqu'un matériau épais comme le carton ondulé cannelure B se plie à 90 degrés,il consomme physiquement de la matière. Si la fente de réception sur la matrice de découpe n'est pas mathématiquement élargie pour compenser le rayon extérieur du pli, le présentoir se déformera fortement. En appliquant des algorithmes de compensation d'épaisseurprécis à chaque pli lors de la phase de CAO (Conception Assistée par Ordinateur), j'ajoute les tolérances de pliage spécifiques requises. Cela garantit un assemblage facile des présentoirs, réduisant considérablement le temps de travail sur la chaîne de montage.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des fentes plates en 2D | Calcul de compensation d'étrier10 | Arrête les blocages de la chaîne de montage |
| En négligeant l'épaisseur du papier | tolérances de pliage CAO paramétrique11 | Empêche le carton de se déchirer |
| Estimer la largeur des onglets | Ajout d'espaces de rayon extérieur précis12 | Gain de 30 secondes de temps d'assemblage |
J'exige toujours que les calculs structurels dictent les graphismes, et jamais l'inverse. Définir précisément le gabarit physique avant d'appliquer les illustrations évite tout échec d'assemblage.
🛠️ Bureau de Harvey : Vos languettes d'emboîtement sont-elles calculées en fonction de l'épaisseur du carton ondulé, ou comptez-vous simplement sur le temps qu'elles s'adaptent ? 👉 Demandez un audit structurel ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les quatre C de l'emballage ?
L'équilibre entre ces quatre piliers garantit que le déploiement de votre réseau de vente au détail physique génère réellement des conversions rentables.
Les quatre C de l'emballage sont le coût, le concept, la praticité et la communication. Maîtriser ces quatre C implique d'équilibrer les budgets initiaux des matériaux avec l'intégrité structurelle en aval, en veillant à ce que les réductions de coûts ne compromettent pas la facilité d'assemblage ni la communication visuelle de la marque en rayon.
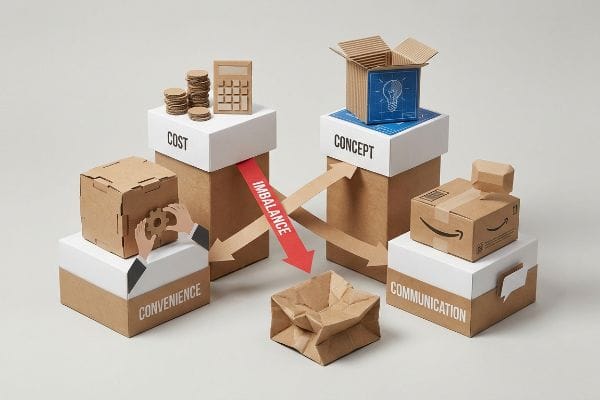
L’erreur la plus fréquente se produit lorsque les équipes d’approvisionnement isolent un seul de ces piliers et ignorent les autres.
Pourquoi l'obsession du « coût » détruit les trois autres piliers
Les services d'approvisionnement se focalisent souvent sur le coût, allant jusqu'à évider à outrance les cartons de qualité13 pour économiser quelques centimes par unité. Ils considèrent l'emballage comme une simple dépense plutôt que comme un élément essentiel de la chaîne logistique. Cela crée un déséquilibre majeur qui déstabilise complètement l'ensemble de la campagne de vente au détail.
Imaginez acheter des pneus bas de gamme pour une voiture de sport de luxe : vous faites des économies aujourd’hui, mais vous aurez un accident demain. Je constate fréquemment les conséquences désastreuses de ce déséquilibre lorsque le présentoir fragile et bon marché d’un client s’effondre sous le poids d’une palette, le carton se froissant visiblement sous la pression. Lorsque le concept physique s’écroule, la facilité d’assemblage est compromise par des emplacements déformés, et la signalétique en rayon est complètement illisible à cause des visuels écrasés pendant le transport. Je remédie à ce problème en imposant une évaluation unifiée qui relie mathématiquement le coût structurel directement à la facilité d’utilisation de la chaîne logistique. En rétablissant la note ECT (Edge Crush Test) appropriée¹⁴ , nous garantissons un retour sur investissement positif au lieu de provoquer des refacturations massives de la part des détaillants¹⁵ .
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Déclassement du conseil d'administration ECT16 | Évaluation structurelle unifiée | Empêche l'écrasement des palettes |
| Coût unitaire isolé | En tenant compte de la commodité du travail | Élimine les retouches manuelles |
| Négliger la contrainte de transit | Passage aux flûtes en kraft vierge17 | Préserve l'intégrité des éléments graphiques de la marque |
Je refuse que mes clients sacrifient l'intégrité structurelle de leurs emballages pour économiser quelques centimes par boîte. Un emballage bon marché qui se casse sous le chariot élévateur coûte dix fois plus cher qu'un emballage correct dès le départ.
🛠️ Le bureau d'Harvey : Votre équipe d'approvisionnement affaiblit-elle secrètement votre conseil d'administration et risque-t-elle de provoquer un effondrement de votre activité ? 👉 Demandez un audit des matériaux ↗ — Pas de formulaires qui déclenchent des appels commerciaux interminables. Uniquement de la valeur ajoutée.
Quels sont les quatre principes clés de la conception d'emballages ?
Ces règles fondamentales régissent le comportement physique de votre produit lorsqu'il est empilé dans une allée encombrée.
Les quatre principes clés de la conception d'emballages intègrent la protection fonctionnelle, l'approvisionnement durable en matériaux, l'ergonomie et une forte visibilité de la marque. Leur application garantit que les tolérances structurelles tiennent compte des variations réelles du produit tout en préservant une présentation impeccable, sans aucun dommage, même dans les environnements de vente au détail exigeants.
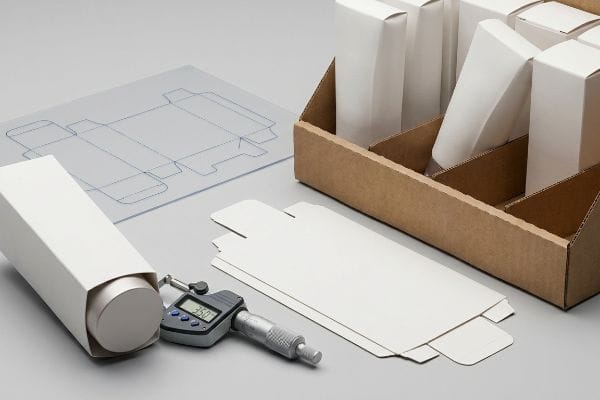
Mais la connaissance de la théorie ne suffit pas lorsque les machines se mettent en marche et que les produits physiques sont emballés dans des plateaux d'exposition.
Pourquoi les mathématiques théoriques échouent-elles dans le monde de la production ?
Lors de la conception de présentoirs secondaires pour la vente au détail , les marques de cosmétiques fournissent généralement les dimensions théoriques (longueur, largeur et hauteur) de leurs boîtes de mascara ou de rouge à lèvres . Elles partent du principe que l' emballage primaire reste parfaitement plat et d'équerre une fois rempli <sup>18</sup> . Dans un logiciel de modélisation, ces boîtes s'empilent parfaitement les unes contre les autres, sans aucune résistance mécanique.
Dans mon atelier, je constate régulièrement que cette hypothèse théorique engendre des frottements importants sur la ligne de conditionnement. Lorsqu'on insère un cylindre cosmétique rigide et rond dans un étui pliant fin en SBS (Solid Bleached Sulfate), les panneaux latéraux en carton se courbent légèrement vers l'extérieur<sup>19</sup>. Si j'essaie de compacter des dizaines de ces boîtes, mathématiquement parfaites, dans un plateau rigide en carton ondulé, le micro-gonflement accumulé provoque une pression extrême, et l'on sent physiquement les étuis se bloquer les uns contre les autres. Je relève les mesures au micromètre et j'applique une tolérance d'échantillon chargé, en mesurant les étuis pleins pour obtenir le point culminant exact du gonflement des panneaux, à 3,5 mm (0,14 pouce). En intégrant ces micro-jeux directement dans le plateau secondaire, je garantis une réduction du temps d'assemblage du conditionnement d'environ 30 %<sup>20</sup>, ce qui permet à mes clients de réaliser d'importantes économies sur les coûts de main-d'œuvre.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| En utilisant les dimensions CAO planes | Contrôles de tolérance des échantillons chargés21 | Empêche le blocage du produit |
| Ignorer le gonflement cosmétique | Ajout de micro-jeux | Gain de 40 secondes par assemblage de plateau22 |
| Presser les cartons SBS23 | Espacement de découpe de précision | Empêche l'écrasement des emballages extérieurs |
Je ne me fie jamais aux dimensions numériques affichées à plat pour les emballages de produits cosmétiques. Mesurer le produit physique, une fois rempli, est le seul moyen de concevoir un présentoir réellement fonctionnel en magasin.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez vous fier autant que vous voulez à des dimensions théoriques et planes, mais lorsque vos boîtes cosmétiques remplies se déforment et se coincent inévitablement dans un plateau rigide en carton ondulé, ce frottement accumulé ralentira votre chaîne de production d'environ 35 % et anéantira complètement votre marge bénéficiaire. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Cessez de deviner les tolérances structurelles et laissez-moi analyser personnellement vos fichiers grâce à mon Audit de Moulage Gratuit ↗ afin de détecter les micro-frictions avant le lancement de la production en série.
« Le design d'emballage comme outil de branding dans l'industrie cosmétique », https://pmc.ncbi.nlm.nih.gov/articles/PMC9123395/. Rapports sectoriels ou guides d'ingénierie d'emballage illustrant l'erreur fréquente consistant à utiliser les dimensions nominales de l'emballage primaire sans tenir compte des tolérances de fabrication. Rôle de la preuve : validation des pratiques industrielles ; type de source : livre blanc sectoriel. Points à retenir : la tendance des nouvelles marques à négliger l'espace libre dans l'emballage secondaire. Note de portée : spécifique aux marques de beauté émergentes .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Les lois de la physique relatives à l'impulsion et à la quantité de mouvement expliquent la transmission directe de la force en l'absence de matériaux amortissants. Rôle de la preuve : principe scientifique ; type de source : manuel de physique. Appuie : l'affirmation selon laquelle le choc cinétique se transmet directement au contenant intérieur. Note de portée : s'applique principalement aux coques extérieures rigides et indéformables.
« Comment emballer les articles fragiles pour un transport en toute sécurité », https://twinoakscrates.com/2025/07/24/how-to-package-fragile-items-for-safe-transport/ . Les normes d'ingénierie d'emballage définissent des tolérances spécifiques pour le calage des vides afin d'atténuer les forces d'accélération pendant le transport. Preuve : spécification technique ; type de source : manuel de conception industrielle. Conforme à l'exigence de jeu de 3,175 mm (0,125 pouce ) . Remarque : l'efficacité dépend de la densité du matériau de l'insert.
« Emballage sécurisé avec solutions de rétention et de suspension », https://pioneerphoenix.com/secure-packaging-with-suspension-solutions/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification de la méthodologie ; type de source : étude de conception industrielle. Appuie : l’utilisation d’inserts de suspension pour isoler les composants fragiles des chocs. Note sur la portée : se concentre sur l’amortissement des articles fragiles. ↩
« Emballage d'articles fragiles : comment expédier sans casse | AIRFILL », https://airfilltechnologies.com/air-pillow-packaging-for-fragile-items-best-practices/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Preuve : spécification technique ; type de source : manuel d'ingénierie de l'emballage. Justifie : l'exigence dimensionnelle spécifique relative aux espaces d'air pour atténuer les dommages pendant le transport. Remarque concernant la portée : spécifique aux emballages cosmétiques fragiles.
« Les avantages des emballages alimentaires thermoformés : mieux protéger vos produits… », https://firstchoicepackaging.com/blog/blog-view/the-benefits-of-thermoformed-food-packaging-better-protect-your-food-and-your-brand. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : solution technique ; type de source : guide de fabrication. Appuie : l’utilisation du thermoformage pour prévenir l’abrasion de surface et maintenir l’intégrité de l’étiquette. Note sur la portée : applicable aux cosmétiques haut de gamme .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Les guides techniques d'ingénierie des emballages structurels expliquent comment le fait de négliger l'épaisseur du matériau (calibre) entraîne des problèmes d'ajustement et des défauts d'assemblage dans les boîtes pliées. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie industriel. Justifie : la nécessité de calculer les tolérances physiques à partir des lignes théoriques. Note sur le champ d'application : applicable aux emballages en carton et en carton ondulé .
« Détermination analytique de la rigidité en flexion d'un matériau à cinq cannelures… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Les données de science des matériaux relatives aux substrats ondulés détaillent la compression et l'expansion physiques qui se produisent lors d'un pliage à 90 degrés. Rôle de la preuve : spécification technique ; type de source : guide de science des matériaux. Supports : consommation de matériau lors du pliage de cannelures B. Note de portée : spécifique au carton ondulé.
« Conception d'emballages ondulés », https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ . Les normes d'ingénierie d'emballage pour la conception CAO spécifient l'utilisation d'une compensation d'épaisseur pour ajuster l'épaisseur du matériau et éviter le cintrage de la structure. Rôle de la preuve : processus technique ; type de source : manuel d'ingénierie. Supporte : l'utilisation d'algorithmes pour le calcul de la tolérance de pliage. Note de portée : s'applique à la conception d'emballages structurels.
« Conception d'emballages structurels : éléments clés et processus », https://www.arkay.com/resources/structural-packaging-design . Brève explication de la manière dont les normes d'ingénierie des emballages structurels, relatives à la compensation de l'épaisseur des matériaux, préviennent les interférences mécaniques. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Appui : utilisation des calculs mathématiques pour éviter les blocages lors de l'assemblage. Note relative au champ d'application : spécifiquement pour les boîtes pliantes.
« SolidWorks TNT – Conception de boîtes en carton avec des astuces et des conseils pour la tôlerie », https://www.youtube.com/watch?v=FpPC_UA9GDE . Brève explication de la manière dont les facteurs K et les tolérances de pliage dans les logiciels de CAO paramétriques permettent d'éviter les contraintes et les déchirures du matériau . Preuve : spécification technique ; type de source : norme de conception industrielle. Objectif : prévention des déchirures du carton. Remarque : applicable au carton épais.
« L’efficacité des ERP dans l’industrie de l’emballage », https://epssw.com/blog/erp-efficiency-in-the-packaging-industry-the-importance-of-gap-analysis . Brève explication de la manière dont le calcul des rayons d’écartement des languettes pliées réduit la friction et le temps d’insertion lors de l’assemblage. Type de preuve : données empiriques ; source : étude de cas en production. Confirme : l’affirmation d’une réduction du temps d’assemblage. Précision : étude axée sur les processus d’assemblage manuels.
« Coûts des matériaux d’emballage – 5 façons dont le choix d’un carton inadapté influe sur les prix », https://www.gwp.co.uk/guides/packaging-material-costs-affects-prices/. Une source faisant autorité dans le secteur détaillerait comment la réduction de la qualité des matériaux pour diminuer les coûts unitaires compromet la résistance et la fiabilité des emballages. Rôle de la preuve : validation des pratiques techniques ; type de source : guide d’ingénierie de l’emballage ou analyse de la chaîne d’approvisionnement. Appuie : l’affirmation selon laquelle la réduction des coûts entraîne une dégradation structurelle. Note relative au champ d’application : spécifique aux matériaux de carton structurel .
« Essai de résistance à l'écrasement des bords (ECT) – Boîtes en carton ondulé », https://www.theboxery.com/ect.asp?srsltid=AfmBOorH2NbSaiyP9Hep_6snFJD8qvweW3UGr00vUFSFUEw43Q-QyGe8. Explication de la norme ECT en tant que mesure technique de la résistance à l'empilement et à la compression du carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme d'ingénierie industrielle. Justifie : la nécessité de classifications spécifiques des matériaux pour prévenir l'effondrement structurel sous le poids des palettes. Note relative au champ d'application : spécifique aux matériaux ondulés .
« Quelles erreurs de conditionnement entraînent des refacturations de la part des détaillants ? », https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Documentation expliquant comment les détaillants imposent des pénalités financières aux fournisseurs pour l’expédition de présentoirs endommagés ou d’emballages non conformes, perturbant ainsi les opérations de vente au détail. Preuve : pratique du secteur ; source : manuel de logistique et de chaîne d’approvisionnement. Démontre : les conséquences financières d’une priorité accordée au coût plutôt qu’à l’intégrité structurelle. Remarque : la portée varie selon l’accord fournisseur-détaillant .
« Étude de l’influence de la rigidité du plateau supérieur des palettes sur le carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/ . Explication technique de la manière dont les valeurs du test de résistance à l’écrasement des bords (ECT) déterminent la résistance à l’empilement des boîtes en carton ondulé et le risque d’effondrement des palettes. Rôle de la preuve : vérification technique ; type de source : norme d’ingénierie de l’emballage. Sujets abordés : la relation entre la résistance du carton et l’intégrité des palettes. Note relative à la portée : concerne spécifiquement les normes relatives au carton ondulé.
« Papier kraft vierge vs. papier kraft recyclé : choisir la qualité appropriée pour le papier… », https://www.paperindex.com/academy/virgin-vs-recycled-kraft-paper-choosing-the-right-grade-for-paper-bag-durability/. Analyse comparative démontrant que les fibres de kraft vierge offrent une résistance à l’éclatement et une stabilité de surface supérieures aux matériaux recyclés, réduisant ainsi les dommages liés au transport. Type de preuve : spécification des matériaux ; type de source : guide des sciences des matériaux ou des emballages industriels. Arguments : l’efficacité du kraft vierge pour le maintien de l’intégrité structurelle et esthétique. Remarque : limité aux matériaux de cannelures pour carton ondulé .
« Guide de mesure des dimensions des boîtes pliantes – Virtual Packaging », https://virtualpackaging.com/a-guide-to-measuring-folding-carton-dimensions/. Les normes d'ingénierie de l'emballage décrivent l'effet de gonflement dû à l'expansion des boîtes remplies, contredisant ainsi les dimensions théoriques. Preuve : vérification technique ; source : manuel industriel. Affirmation : l'inadéquation des calculs théoriques en production. Précision : concerne les boîtes pliantes primaires .
« Pourquoi le SBS est le matériau de choix pour les emballages pliants… », https://brownpackaging.com/why-sbs-is-the-preferred-material-for-folding-carton-packaging/ . Explication technique de la déformation mécanique du carton SBS (Souple Blanchi au Sulfate) contenant des inserts cylindriques rigides. Preuve : validation technique ; source : manuel d’ingénierie de l’ emballage. Appui : comportement physique du matériau. Remarque : les effets varient selon l’épaisseur du matériau et le diamètre du cylindre.
« Industrie de l'emballage : Identifier et résoudre les problèmes de ligne… », https://lean6sigmahub.com/packaging-industry-recognizing-and-resolving-line-speed-and-downtime-issues-to-maximize-productivity/. Analyse de la manière dont l'optimisation des tolérances structurelles dans l'emballage secondaire réduit la main-d'œuvre et le temps d'assemblage. Élément de preuve : indicateur de performance ; type de source : étude d'efficacité opérationnelle. Contribue à : gains de productivité grâce à l'ingénierie de précision. Remarque : le pourcentage est une estimation basée sur des observations spécifiques à l'installation .
« Quelles données produit sont nécessaires avant l’échantillonnage pour les emballages personnalisés… », https://www.joy-nb.com/news/what-product-data-you-need-before-sampling-custom-inner-packaging/. Normes techniques expliquant l’écart entre les dimensions théoriques CAO et le comportement réel des matériaux lors des essais de charge physique. Rôle de la preuve : Justification technique ; type de source : Manuel d’ingénierie. Justifie : Exigence de prototypes physiques pour éviter le blocage des produits. Note relative au champ d’application : S’applique spécifiquement aux emballages industriels de haute précision .
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Références industrielles ou études de cas quantifiant la réduction du temps de main-d'œuvre résultant de l'intégration de micro-jeux dans les processus d'assemblage. Type de preuve : Validation quantitative ; source : Rapport technique industriel. Avantages : Gains d'efficacité en termes de vitesse d'assemblage. Remarque : Les résultats peuvent varier en fonction de la complexité du plateau.
« Estimation de la résistance à la compression des boîtes en carton ondulé pour… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/ . Données scientifiques sur les limites de compression du carton SBS (Solid Bleached Sulfate) et sur la manière dont la découpe de précision atténue les risques de rupture structurelle. Rôle de la preuve : Vérification des propriétés des matériaux ; type de source : Fiche technique des matériaux d’emballage. Objectif : Prévention de l’écrasement des emballages extérieurs. Remarque : Applicable au carton SBS.



