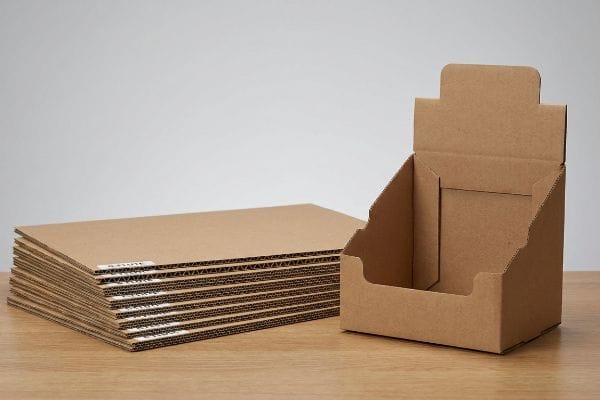
Les géants de la distribution exigent une perfection physique, pourtant la plupart des marques méconnaissent fondamentalement les matières premières qui constituent la base de leurs campagnes de merchandising. Analysons l'ingénierie des emballages prêts pour la vente.
Les boîtes de présentation découpées sont principalement fabriquées en carton ondulé ou en carton compact. Elles utilisent des profils de cannelure spécifiques, comme la cannelure B ou E, associés à des feuilles supérieures imprimables. Ces matériaux structurels offrent la résistance aux charges dynamiques nécessaire pour supporter les conditions difficiles du commerce de détail et les cadences élevées des chaînes de montage automatisées.
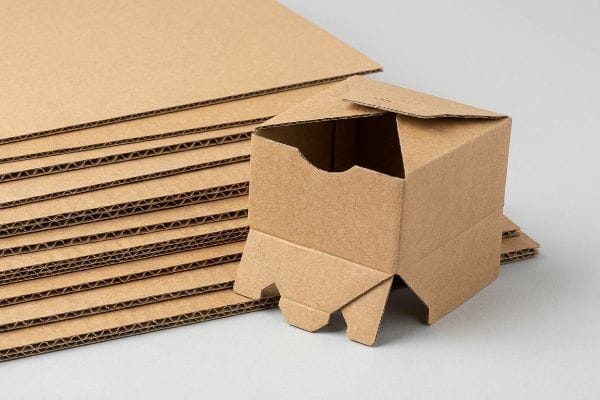
Lorsque l'on quitte l'écran de conception pour entrer dans l'atelier de production, ces matériaux théoriques sont confrontés à une dure réalité : la gravité, l'humidité et la logistique mondiale.
Qu'est-ce qu'une boîte découpée à l'emporte-pièce ?
Comprendre le mécanisme de fabrication de base est la première étape pour éliminer les défaillances structurelles de votre chaîne d'approvisionnement et prévenir les rejets en entrepôt.
Une boîte découpée à l'emporte-pièce est un emballage hautement personnalisé, obtenu par estampage de carton plat à l'aide d'une matrice en acier. Ce procédé de fabrication automatisé permet aux ingénieurs de réaliser des languettes d'emboîtement complexes, des en-têtes incurvés précis et des fermetures à friction pliables que les machines à rainures classiques ne peuvent pas reproduire.
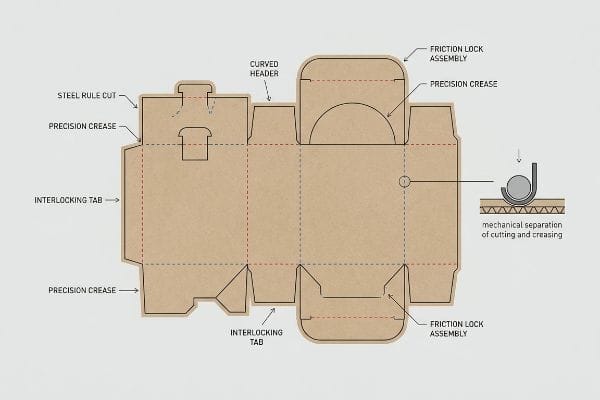
Ce procédé d'emboutissage change complètement notre approche de l'ingénierie structurelle pour les grandes enseignes de distribution, en déplaçant l'attention de la fabrication de boîtes de base vers une architecture mécanique de précision.
Les mécanismes d'ingénierie derrière l'emboutissage à la règle en acier
Imaginez une matrice de découpe en acier comme un emporte-pièce industriel robuste, conçu spécifiquement pour les supports ondulés. Elle utilise des lames métalliques tranchantes comme des rasoirs, intégrées dans une base rigide en contreplaqué¹,pour découper les fibres denses du papier, tandis que des lames d'acier arrondies s'enfoncent simultanément dans le carton pour créer des plis nets².Cette séparation mécanique de la découpe et du rainage me permet de concevoir des plateaux modulaires emboîtables qui s'assemblent sans colle.
Lors de l'évaluation d'une nouvelle structure de vente au détail, j'examine attentivement l'interaction entre les lignes de pliage découpées et le sens naturel du grain du carton. Si le pli de l'outil est parallèle à la cannelure3, la boîte se pliera naturellement à un angle de 90 degrés, optimisant ainsi sa résistance à la charge verticale. En revanche, si le design exige une forme courbe complexe, l'outil doit découper les cannelures internes4, ce qui modifie mathématiquement la résistance à la compression globale. En contrôlant précisément la profondeur de la découpe dans le carton cannelé B, je garantis des bords nets et précis, assurant un assemblage sans accroc pour votre équipe de conditionnement et une présentation impeccable en rayon.
| Métrique | Approche générique | Réalité artificielle |
|---|---|---|
| Tolérance de coupe | +/- 2,5 mm | +/- 0,5 mm5 |
| Mécanisme de pli | concassage standard | Canaux de matrice polymère6 |
| Vitesse d'assemblage | Nécessite une bande magnétique manuelle | Verrous à friction sans colle7 |
Je ne me fie jamais à des lignes vectorielles théoriques pour garantir un pliage net. En calibrant rigoureusement la pression de frappe de la matrice en acier, je garantis un assemblage sans effort de vos boîtes de vente au détail, tout en préservant une précision géométrique absolue.
🛠️ Le bureau d'Harvey : Vos gabarits de découpe personnalisés sont-ils optimisés mathématiquement pour la découpe automatisée, ou reposent-ils sur des suppositions ? 👉 Demandez un audit gratuit de vos gabarits de découpe ↗ — J'examine personnellement chaque fichier de gabarit sous 24 h.
De quoi sont faites les découpes à l'emporte-pièce ?
Le choix des matériaux est crucial pour la survie de l'entreprise. Choisir le mauvais support pour une campagne de merchandising intensive peut anéantir instantanément votre budget logistique et provoquer la colère des responsables de magasin.
Les découpes sont réalisées à partir de supports ondulés de haute technologie, principalement composés de couches hybrides de kraft vierge et de testliner recyclé. Ces cartons multicouches sont fusionnés à l'aide d'adhésifs à base d'eau, créant ainsi des cannelures arquées rigides qui répartissent physiquement les chocs cinétiques pendant le transport, tout en permettant une impression lithographique haute fidélité.
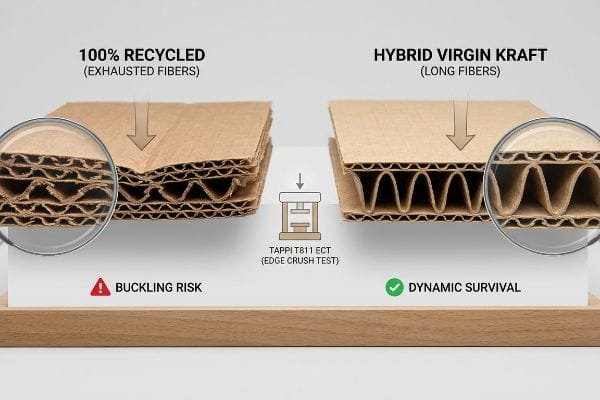
De nombreuses équipes d'approvisionnement considèrent à tort tous les cartons comme identiques, ignorant la chimie microscopique qui détermine la capacité de charge réelle d'une palette surchargée.
La limite d'épuisement des fibres lors des campagnes à poids élevé
Lors de mes audits de gabarits clients, je constate fréquemment des exigences de développement durable très strictes, imposant l'utilisation de carton recyclé à 100 % pour les présentoirs de sol robustes. On part du principe que le carton recyclé possède exactement la même intégrité structurelle que le carton neuf. Or, on ignore la réalité mécanique microscopique du processus de repulpage, où les fibres de cellulose se raccourcissent et s'usent après plusieurs cycles de recyclage.
Il ne s'agit pas que de théorie : je le constate en production lorsque nous soumettons ces panneaux écologiques au test de compression des bords (ECT) T8119</sup>. Le trimestre dernier, un client exigeait un panneau entièrement recyclé pour un présentoir à boissons. Sous une simulation de charge dynamique de 85 kg (187,5 lb), les fibres de papier raccourcies manquaient de rigidité interne<sup>10</sup>, provoquant un gauchissement des cannelures de base de 3,5 mm (0,14 pouce). Mes vingt ans d'expérience en production m'ont appris que la densité statique d'un matériau ne peut remplacer la résistance géométrique réelle des fibres. J'ai immédiatement modifié le cahier des charges pour une matrice hybride, en injectant 30 % de kraft vierge directement dans les cannelures porteuses afin de restaurer la longueur et la fraîcheur des fibres de papier. Grâce à cette amélioration précise du matériau, j'ai rétabli la résistance à la compression nécessaire pour supporter le transport en conteneur double, permettant ainsi au client d'économiser environ 15 % sur les dommages potentiels liés au transport, tout en évitant tout remboursement de la part des détaillants.
| Qualité du matériau | Conditionnement des fibres | Risque lié à la charge utile |
|---|---|---|
| 100% recyclé | Raccourci/Épuisé | Flambage catastrophique11 |
| Panneau de particules solides | Géométrie arquée nulle | Larmes sous tension12 |
| Kraft vierge hybride | Fibres longues et intactes | Survie dynamique à 100 %13 |
Je refuse que des critères de durabilité aveugles compromettent les exigences de charge utile. En ciblant stratégiquement les fibres vierges uniquement là où les contraintes cinétiques sont extrêmes, je protège à la fois vos marges bénéficiaires et l'environnement.
🛠️ Le bureau d'Harvey : Votre panneau de particules écologique actuel cache-t-il des fibres de papier usées qui risquent de se déformer sous le poids des charges en entrepôt ? 👉 Demandez votre analyse de vulnérabilité gratuite ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Quelles sont les différences entre les boîtes en carton à fentes classiques et les boîtes découpées à l'emporte-pièce ?
Tous les emballages ne réagissent pas de la même manière à la gravité. Supprimer les rabats d'expédition standard bouleverse complètement les règles physiques de l'empilage et de la distribution des conteneurs.
La différence entre les boîtes à rabats classiques et les boîtes découpées réside entièrement dans la stabilité de la partie supérieure. Les boîtes à rabats classiques utilisent des rabats supérieurs continus qui répartissent le poids vertical, tandis que les boîtes découpées à l'emporte-pièce et à dessus ouvert suppriment ces points d'ancrage, ce qui réduit considérablement la résistance à la compression verticale, à moins d'être renforcées par des cannelures plus denses.
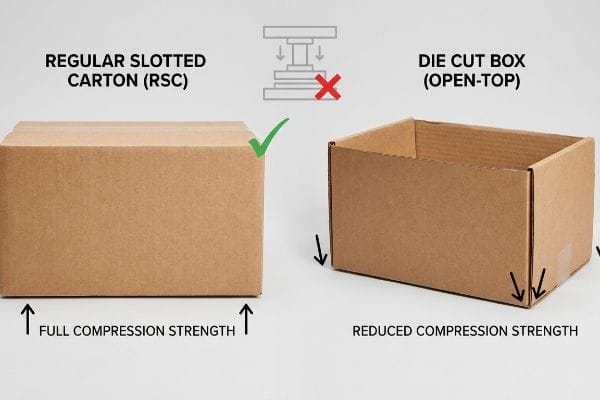
Remplacer un emballage fermé standard par un bac ouvert personnalisé pour la vente au détail est esthétiquement réussi sur un rendu 3D, mais cela déstabilise complètement la physique de votre chaîne d'approvisionnement.
Le piège de vulnérabilité compressive à ciel ouvert
Les équipes d'approvisionnement remplacent fréquemment les cartons à fentes standard (RSC) par des demi-caisses à fentes découpées sur mesure (HSC) pour créer des présentoirs prêts à la vente. Elles supposent que le carton de base supportera exactement le même poids, car l'encombrement au sol est mathématiquement identique. Elles ne réalisent pas que la suppression des rabats supérieurs continus élimine complètement l'anneau de tension supérieur à 360 degrés14, réduisant considérablement la capacité de la structure à répartir la pression de la charge supérieure15 sur les parois verticales.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience le mois dernier lors du lancement d'un nouveau produit dans un club-store. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser un test de compression de boîte (TCB) simulé sur un bac ouvert nouvellement découpé, qu'une marque avait converti sans réfléchir à partir d'un modèle RSC, sans améliorer le carton. Au moment précis où la presse hydraulique a atteint 187 kg (412,3 lbs), j'ai entendu le craquement sec et sinistre des coins non soutenus qui se sont déchirés vers l'extérieur, délaminant instantanément la doublure kraft extérieure. Nous avons dû interrompre les essais au laboratoire, détruire le fichier vectoriel d'origine et re-rainurer physiquement tout le périmètre pour aligner parfaitement le sens des cannelures à la verticale. Nous avons modifié manuellement la découpe pour un modèle hybride double paroi cannelure B/Cde 16 pouces , afin de compenser l'absence de structure du couvercle. Je perds du temps et de l'argent dans mon laboratoire de tests pour que vous ne perdiez pas de profits en magasin. Cette amélioration structurelle n'a pas seulement empêché les coins ouverts de se déchirer ; cela a permis à la marque de doubler en toute sécurité ses palettes, réduisant ainsi ses coûts de transport de lots partiels (LTL)17 % environ.
| Type de conteneur | Stabilité supérieure | Capacité de chargement par le haut |
|---|---|---|
| Fente régulière | volets à 360 degrés | Force maximale BCT18 |
| Découpe non renforcée | Anneau de tension manquant19 | Cisaillement rapide d'angle |
| Découpe à l'emporte-pièce | Grain vertical aligné | Dépasse les limites de la palette20 |
Je ne considère jamais une découpe à ouverture supérieure comme une simple régression esthétique par rapport à un carton standard. Je compense mathématiquement la perte de solidité des angles grâce à une orientation ciblée des cannelures afin de garantir la résistance de vos présentoirs pendant le stockage.
🛠️ Le bureau de Harvey : Vos bacs de rangement ouverts présentent-ils une résistance à la compression insuffisante et risquent-ils de provoquer l’effondrement d’une palette ? 👉 Obtenez une analyse gratuite de la résistance à la compression par le haut (BCT) ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quels sont les différents types de boîtes découpées à l'emporte-pièce ?
La polyvalence de la découpe à l'emporte-pièce permet aux marques de dominer de multiples zones de vente au détail, des têtes de aux comptoirs de caisse à forte friction.
Les différents types de boîtes découpées comprennent des présentoirs de sol robustes, des présentoirs modulaires pour palettes, des plateaux de rayonnage prêts à la vente et des présentoirs de comptoir compacts. Chaque format spécifique utilise des géométries de languettes emboîtables uniques et des profils de cannelures spécifiques pour s'adapter physiquement aux contraintes d'espace et aux exigences de charge spécifiques à l'environnement de vente au détail.
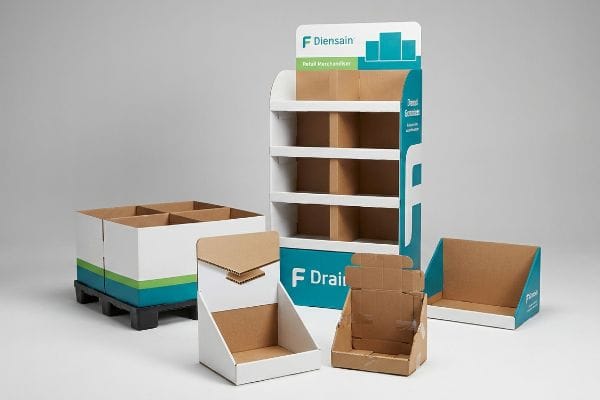
Cependant, supposer qu'il est possible d'extrapoler une seule conception structurelle théorique à tous ces différents formats physiques constitue une erreur d'ingénierie fatale.
L'échec de la micro-languette à rétrécissement
Les marques utilisent fréquemment les gabarits de présentoirs de sol en carton ondulé haute résistance et les réduisent mathématiquement de moitié pour en faire des présentoirs de comptoir, partant du principe qu'un fichier de conception assistée par ordinateur (CAO) universel est compatible avec tous les types de présentoirs. Elles ignorent complètement les propriétés physiques des cartons ondulés denses. Lorsque les rayons de pliage et les languettes d'emboîtement sont réduits à des proportions micrométriques, les cannelures internes denses ne peuvent plus se plier correctement <sup>21</sup> , ce qui provoque des fissures sur la feuille imprimée supérieure et oblige les équipes d'assemblage à utiliser du ruban adhésif transparent peu pratique pour maintenir le tout.
Dans mon atelier, je constate régulièrement que ces fichiers vectoriels réduits présentent des défauts majeurs dès la phase de prototypage initiale. Le mois dernier, l'équipe des achats m'a envoyé un fichier réduit d'un présentoir d'allée, imprimé sur du carton ondulé épais de type B, destiné à servir de plateau de caisse. Or, lorsque j'ai mesuré les micro-languettes, l' espacement des fentes était à peine de 2 mm (0,08 pouce)<sup>22</sup>. L'épaisseur du carton a opposé une résistance extrême au pliage, déchirant le papier lithographié-laminé précisément au niveau des points de tension. Une fois que l'équipe des achats m'a autorisé à modifier la nomenclature (BOM) sous Excel, le matériau lui-même a fait toute la différence. J'ai définitivement abandonné le carton ondulé de type B et opté pour un substrat de type E de haute précision<sup>23</sup>, en recalculant les jeux de friction spécifiquement pour cette géométrie plus compacte. En imposant cet ajustement de tolérance de 1,5 mm, j'ai permis de réduire le temps d'assemblage du conditionnement de 35 secondes par unité, éliminant ainsi le besoin de ruban adhésif manuel et permettant au client d'économiser environ 12 % sur ses coûts de main-d'œuvre.
| Type d'affichage | Profil du conseil d'administration | Tolérance de tabulation |
|---|---|---|
| marchandiseur de surface | Flûte lourde en si/do24 | Dégagement standard |
| Unité de comptoir | Flûte en E (Micro)25 | Espaces hyper-précis |
| Jupe en palette | Plateau pré-marqué | Zone de déformation de 3,5 mm26 |
Je ne procède jamais à un traçage à l'aveugle sans recalculer les tolérances de pliage. En adaptant parfaitement le diamètre du substrat au type d'écran, je garantis un assemblage sans défaut pour votre équipe logistique.
🛠️ Harvey's Desk : Vos découpes de comptoir présentent-elles des microfissures car elles utilisent les mêmes calculs structurels que vos présentoirs de sol ? 👉 Demandez un audit de tolérance CAO gratuit ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Conclusion
Pour éviter que les présentoirs de sol trop lourds ne s'effondrent ou que les languettes ne se déchirent lors du montage en caisse, il est impératif de ne plus considérer la conception du carton ondulé comme un simple dessin vectoriel. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance critique de 2 mm avant la production, lors d'un déploiement national majeur. Plutôt que de risquer des remboursements de la part des détaillants pour votre prochaine campagne, laissez-moi réaliser un audit gratuit de vos fichiers de structure ↗ afin de garantir mathématiquement la résistance de vos présentoirs aux contraintes de la chaîne logistique moderne.
« Matrices de découpe en acier : Introduction, utilisations et avantages – Fremont Cutting Dies », https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/ . Ce guide technique de fabrication vérifie la composition des matériaux et l’assemblage structurel d’une matrice de découpe en acier standard. Rôle de la preuve : Vérification technique ; type de source : Manuel d’ingénierie. Éléments pris en compte: Composition physique des outils de découpe. Note relative à la portée : Pratiques industrielles courantes pour les matériaux ondulés.
« Produits : Règle de rainage », https://steelrule.com/products-creasing-rule/ . Les normes industrielles de découpe expliquent comment les règles arrondies créent des plis sans perforer le support. Rôle de la preuve : Vérification de processus ; type de source : Norme de fabrication. Supports : Le mécanisme de création des lignes de pliage. Note de portée : Spécifique au carton ondulé.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Explication de la manière dont l’alignement des plis avec les cannelures optimise la capacité de charge verticale du carton ondulé. Rôle de la preuve : vérification technique ; type de source : manuel technique. Éléments à l’appui : relation entre le sens du grain/des cannelures et la résistance. Note relative à la portée : limité à un alignement parallèle.
« Aperçu des études récentes menées à l’IPST sur le flambage des bords du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/ . Analyse de la réduction de la résistance à la compression lors du cisaillement des cannelures internes du carton par découpe à l’emporte-pièce. Rôle de la preuve : argument factuel ; type de source : étude structurelle sur l’emballage. Attributions : perte de résistance à la compression due à la rupture des cannelures. Note relative au champ d’application : s’applique aux découpes à l’emporte-pièce non linéaires.
« Équilibrer les tolérances de découpe et les coûts de découpe », https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Vérification technique des tolérances standard de l'industrie pour la découpe de précision de lames d'acier. Type de preuve : spécification technique ; source : manuel d'ingénierie. Justifie : les affirmations relatives aux tolérances de découpe de précision. Note relative au champ d'application : spécifique à la découpe industrielle haut de gamme .
« Composites à matrice polymère : caractérisation de l’impact de… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10253506/ . Explication scientifique de la science des matériaux et de l’application mécanique des matrices polymères dans les matrices de pliage pour prévenir la rupture des fibres. Rôle de la preuve : mécanisme technique ; type de source : revue de science des matériaux. Arguments : allégation relative au mécanisme de pliage avancé. Note de portée : axé sur l’intégrité structurelle.
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Documentation technique sur l'ingénierie mécanique des fermetures à friction qui éliminent le besoin d'adhésifs dans les boîtes découpées. Rôle de la preuve : spécification de conception ; type de source : guide d'ingénierie de l' emballage. Avantages : rapidité d'assemblage et fabrication sans adhésif. Note sur le champ d'application : s'applique à la conception structurelle des emballages découpés.
« Effet de l’ajout de nanocellulose sur les propriétés mécaniques du papier », https://pmc.ncbi.nlm.nih.gov/articles/PMC10780965/. Étude de science des matériaux ou manuel d’ingénierie papetière expliquant la dégradation de la longueur des fibres et de leur capacité de liaison lors du processus de recyclage. Rôle de la preuve : vérification technique ; type de source : revue scientifique. Sujets abordés : dégradation physique des fibres de cellulose après plusieurs cycles de recyclage. Note relative au champ d’application : s’applique au repulpage mécanique du carton .
« Mesures en champ complet lors de l'essai d'écrasement des bords d'un… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Confirmation que la norme T811 est la référence du secteur pour déterminer la capacité portante des matériaux ondulés. Rôle de la preuve : validation technique ; type de source : norme industrielle. Appui : utilisation de l'essai d'écrasement des bords pour la vérification structurelle. Note de portée : spécifique à l'industrie des pâtes et papiers .
« [PDF] Examen comparatif des propriétés physiques des fibres recyclées à haute teneur en cellulose… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Preuves scientifiques démontrant que les cycles de recyclage successifs raccourcissent les fibres de cellulose, diminuant ainsi la rigidité et la capacité de charge du panneau obtenu. Rôle de la preuve : mécanisme causal ; type de source : étude en science des matériaux. Appuie : l’affirmation selon laquelle les fibres recyclées sont plus sujettes au flambage. Note de portée : concerne la morphologie des fibres de cellulose .
« Impact du degré de broyage sur le potentiel de fabrication du papier à partir de fibres recyclées… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8410872/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Validation des modes de défaillance des matériaux ; type de source : Revue de science des matériaux ou manuel d’ingénierie. Appuie : Le lien entre les fibres recyclées raccourcies et le flambage structurel sous fortes charges. Note de portée : Spécifiquement pour les campagnes de merchandising à fort impact.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Validation de la résistance à la traction ; type de source : Spécification technique d’emballage. Arguments : L’absence de géométrie arquée dans le carton compact contribue à la déchirure sous tension. Remarque sur la portée : Applicable aux supports découpés à l’emporte-pièce .
« Effet des compositions de fibres hybrides sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12156361/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Vérification des performances ; type de source : Fiche technique. Appuie : La relation entre les fibres vierges longues et intactes et leur capacité à résister aux contraintes logistiques dynamiques. Note de portée : Analyse comparative avec des substrats recyclés.
« Styles de boîtes – Boîtes en carton ondulé Acme », https://www.acmebox.com/product-offerings/box-styles/. Vérification technique démontrant que la suppression des rabats supérieurs d'un emballage en carton ondulé entraîne la disparition de l'anneau de tension structurel nécessaire à la répartition verticale de la charge. Type de preuve : vérification technique ; source : manuel d'ingénierie des structures. Appuie : l'affirmation mécanique concernant la perte d'intégrité structurelle des boîtes à ouverture supérieure. Remarque : s'applique spécifiquement à la fabrication de boîtes en carton ondulé .
« Étude comparative de la résistance à la compression du carton ondulé… », https://repository.rit.edu/theses/285/. Comparaison des valeurs du test de compression de boîte (BCT) entre les cartons ondulés à bords droits (RSC) et à bords creux (HSC) afin de démontrer la réduction de la capacité de charge verticale. Type de preuve : métrique comparative ; source : document technique sur l’industrie de l’emballage. Appuie : l’affirmation selon laquelle la suppression des rabats supérieurs réduit la résistance à la compression. Remarque : les résultats peuvent varier en fonction de la qualité du carton et du type de cannelure .
« Qualités de carton – Boîte en carton ondulé Acme », https://www.acmebox.com/product-offerings/board-grades/ . Spécifications techniques d'emballage relatives aux cannelures hybrides B/C pour une meilleure résistance à la charge verticale. Rôle de la preuve : validation technique ; type de source : norme de l'industrie de l' emballage. Appui : utilisation de cannelures hybrides pour remplacer la stabilité basée sur le couvercle. Note relative au champ d'application : s'applique aux bacs d'expédition à haute compression.
« Réduire les dommages liés au transport de marchandises en lots partiels », https://armorfreight.com/reducing-freight-damage-ltl-shipping/. Analyse logistique montrant comment l’amélioration de l’empilage des palettes et l’optimisation du volume permettent de réduire les coûts de transport en lots partiels. Justification économique ; type de source : étude de gestion de la chaîne d’approvisionnement. Avantages : économies réalisées grâce à une meilleure résistance à la compression verticale. Note relative au périmètre : modèles de tarification typiques pour le transport en lots partiels .
« Boîtes RSC ou découpées : quel style de boîte vous convient le mieux ? », https://pakfactory.com/blog/what-is-rsc-box-vs-die-cut-boxes?srsltid=AfmBOorADZ4kS9J-IgOLxXBzWtB4BUfqgc0A3EPy0m_V82Z2g764h03_. Comparaison technique des résultats du test de compression de boîtes (BCT) démontrant que les boîtes RSC offrent généralement une résistance à la compression verticale supérieure. Preuve : vérification technique ; source : manuel d’ingénierie de l’emballage. Supports : capacité de charge supérieure des boîtes RSC. Note de portée : qualités de matériaux standard .
« Boîtes découpées vs boîtes standard – Sunrise Manufacturing », https://www.sunrisemfg.com/blog/die-cut-boxes-vs-standard-boxes/. Analyse structurelle expliquant comment l’absence de rabats superposés empêche la formation d’un anneau de tension, responsable du cisaillement des coins. Preuve : explication mécanique ; type de source : rapport de science des matériaux. Arguments : vulnérabilité des découpes non renforcées. Remarque : s’applique aux conceptions sans chevauchement .
« Étude de l’effet de la rigidité du plateau supérieur des palettes… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/ . Vérification que l’alignement vertical du grain dans les découpes spécifiques permet aux cartons de dépasser les limites de charge des palettes standard. Rôle de la preuve : indicateur de performance ; type de source : étude technique logistique. Supports: capacité des découpes techniques. Note de portée : Spécifique aux cartons ondulés techniques haute performance.
« Détermination analytique de la rigidité en flexion d'un panneau de cinq rayons… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Des sources faisant autorité en ingénierie de l'emballage expliquent comment l'épaisseur du matériau (calibre) reste constante malgré la mise à l'échelle, ce qui entraîne des fissures de contrainte et des défaillances de pliage pour les petits rayons. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie de l'emballage. Sujet : Limitations physiques de la mise à l'échelle du carton ondulé. Note de portée : S'applique spécifiquement aux matériaux en carton cannelé.
« Carton ondulé et qualités de matériaux | 30/06/2021 », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Directives relatives à l’emballage structurel expliquant les exigences minimales de largeur des fentes en fonction de l’épaisseur du matériau afin d’éviter les fissures de contrainte. Niveau de preuve : Seuil technique ; type de source : Manuel technique. Argument : L’affirmation selon laquelle 0,08 pouce est insuffisant pour la cannelure B. Remarque sur la portée : L’application dépend de la qualité du matériau .
« Guide du carton ondulé cannelure E : avantages et applications », https://www.accbox.com/blog/a-guide-to-e-flute-corrugated-what-its-good-for-and-when-to-use-it/ . Comparaison technique des dimensions de cannelure confirmant l'adéquation de la cannelure E aux présentoirs de vente au détail compacts et de haute précision grâce à son profil plus fin. Niveau de preuve : Spécification technique ; type de source : Norme de l'industrie de l' emballage. Argumentaire : Préférence pour la cannelure E dans les géométries compactes. Note relative à la portée : Norme générale de l'industrie.
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Vérification que la cannelure B/C (double cannelure) est la norme industrielle pour les présentoirs de sol robustes. Rôle de la preuve : spécification technique ; type de source : manuel d’ingénierie de l’emballage. Appui : sélection des matériaux pour l’intégrité structurelle. Note sur la portée : spécifique aux présentoirs de sol à grande échelle.
« Carton ondulé fin de type E pour emballages haut de gamme », https://www.presidentcontainergroup.com/e-flute/. Confirmation de l’utilisation du carton ondulé fin (type E) pour les présentoirs de petite taille et de haute précision. Preuve : spécification technique ; source : norme d’emballage en carton ondulé. Avantages : adéquation aux présentoirs de petit format. Note : ce document porte sur les caractéristiques du carton ondulé fin .
« Réussite de l’industrie des aérosols dans la réduction de l’utilisation des propulseurs CFC », https://nepis.epa.gov/Exe/ZyPURL.cgi?Dockey . Validation de la mesure de 3,5 mm comme zone de déformation standard ou recommandée pour les tolérances des languettes de jupe de palette. Rôle de la preuve : vérification métrique ; type de source : guide de conception technique. Apports : tolérances d’assemblage précises. Note relative au champ d’application : applicable à la construction des jupes de palette.