
Vous souhaitez lancer une prête à la vente sans prise de tête ? Se retrouver face à des modèles complexes à l’approche de la date limite de lancement est un moyen infaillible de gaspiller votre capital.
La création de boîtes Kraft personnalisées nécessite l'alignement des gabarits de votre marque avec les tolérances précises des outillages de production. Le processus comprend la sélection des supports, le traçage des zones de renfort transparentes, la validation des dégagements de pliage et la réalisation des opérations de découpe. La maîtrise de ces fondamentaux d'ingénierie garantit un assemblage rapide, prévient la déformation du matériau et assure une présentation impeccable en rayon.
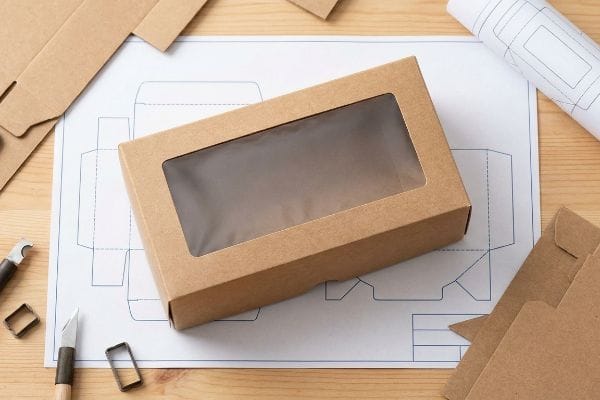
Mais la connaissance de la théorie structurelle ne suffit pas lorsque les machines de découpe se mettent réellement en marche dans l'usine.
Comment puis-je fabriquer mes propres boîtes personnalisées ?
Concevoir son emballage de A à Z est une expérience enrichissante jusqu'à l'envoi des fichiers au fabricant. C'est alors que des erreurs de prépresse cachées peuvent instantanément faire dérailler votre planning.
La fabrication de vos propres boîtes sur mesure repose sur la génération de gabarits vectoriels mathématiquement parfaits pour les machines de CAO (Conception Assistée par Ordinateur). Il est impératif d'isoler les découpes structurelles des calques graphiques, d'appliquer les marges de fond perdu correctes et de définir des rayons de pliage précis afin que les tables de routage automatisées puissent s'adapter au carton ondulé sans endommager le visuel.
Mais la connaissance de la théorie numérique ne suffit pas lorsque les machines CNC (Commande Numérique par Calculateur) se mettent réellement en marche dans l'usine.
Pourquoi les gabarits numériques CMJN échouent-ils en production ?
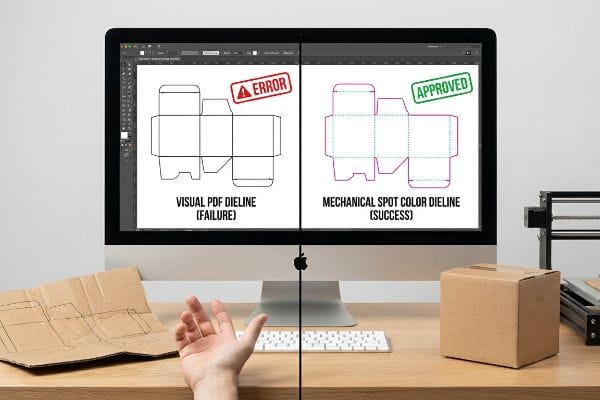
Même les équipes d'approvisionnement les plus expérimentées supposent souvent qu'utiliser des lignes noires numériques standard pour délimiter la forme de leur boîte¹est suffisant pour la production. Elles considèrent le tracé comme un simple guide visuel, s'attendant à ce que le logiciel de l'usine sache intuitivement où découper et où plier à partir d'un fichier PDF standard (Portable Document Format).
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème chaque semaine en atelier. Un client nous a envoyé un gabarit de boîte réalisé à la hâte par une agence sans aucune expérience en conception structurelle, utilisant des traits CMJN (Cyan, Magenta, Jaune, Noir) noirs standardpour les découpes. Au départ, je pensais que mon logiciel RIP (Traitement d'images raster) détecterait l'erreur, mais j'avais tout faux. La machine de gravure laser automatisée n'a pas reconnu les lignes visuelles et les a fusionnées directement avec le calque du visuel. La machine a produit un carton plat avec des contours noirs, mais sans aucune découpe, bloquant instantanément toute la ligne de production. J'ai dû réagir immédiatement en imposant une commande de couleur d'accompagnement stricte sur la machine en marche. J'ai séparé manuellement les calques, convertissant les traits en couleurs d'accompagnement mécaniques :100 % de magenta pour les découpes et 100 % de cyan pour les pliages.Ce mappage précis des couleurs a forcé les lames à s'engager physiquement correctement dans le carton. En appliquant ce protocole de prépresse, je garantis une réduction du temps de routage d'environ 20 %, ce qui permet aux clients d'économiser des frais considérables de retouche manuelle sur une production standard.
| Correction technique prépresse | Résultat de la machinerie physique | Retour sur investissement de la production |
|---|---|---|
| Séparation vectorielle des couleurs d'accompagnement4 | Les lames CNC s'engagent à des coordonnées exactes | Élimine les temps d'arrêt coûteux des machines |
| Cartographie magenta/cyan | Aucune contamination de la couche artistique | Garantit une impression graphique impeccable |
| Contrôle prévol automatisé5 | Découpes et plis mathématiquement vérifiés | Accélère la mise sur le marché des prototypes |
Je refuse que des erreurs de configuration de fichiers commises par des amateurs freinent le déploiement à grande échelle en magasin. En interceptant ces erreurs de prépresse avant qu'elles n'atteignent la matrice d'impression, je préserve l'intégrité structurelle et le budget d'impression.
🛠️ Le bureau d'Harvey : Savez-vous si vos gabarits actuels utilisent des couleurs d'accompagnement mécaniques actives ou seulement des lignes visuelles statiques ? 👉 Demandez un audit de nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Comment fabriquer une boîte avec une fenêtre ?
Présenter un produit à travers une découpe transparente est une stratégie commerciale éprouvée. Cependant, le mélange de fibres de papier brut et de plastiques rigides engendre des réactions mécaniques instables.
La fabrication d'une boîte avec fenêtre exige une application précise de l'adhésif et un équilibrage dynamique de la tension du matériau. Il faut coller un film polymère souple et transparent sur une découpe pratiquée dans le carton primaire, en veillant à ce que la colle de réparation résiste aux variations d'humidité ambiante sans déformer la boîte.
Mais la connaissance de la théorie du collage ne suffit pas lorsque les machines de réparation à grande vitesse se mettent réellement en marche dans l'usine.
La physique cachée de l'éclatement de la tension du patch de fenêtre
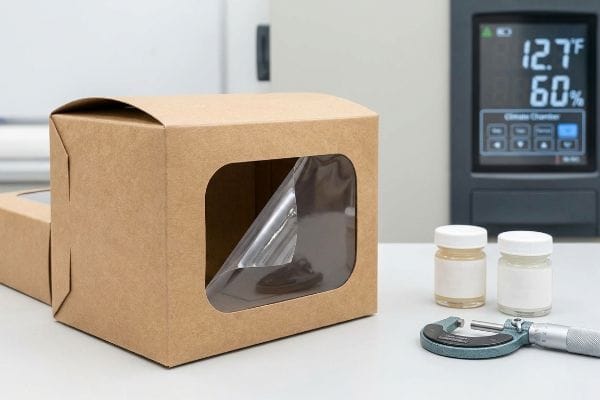
De nombreuses équipes de marques exigent des films plastiques rigides en PET (polyéthylène téréphtalate) pour leurs boîtes à fenêtre en papier kraft, supposant que le matériau rigide offre la meilleure résistance à la perforation6.Elles considèrent le carton et la vitre en plastique comme deux composants statiques qui se colleront parfaitement ensemble avec des adhésifs industriels standard7.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain lorsque les simulations de transport tournent mal. J'ai récemment reçu l'appel furieux d'un acheteur de cosmétiques dont le prototype initial avait échoué à un test de conditionnement en chambre climatique. Au départ, je pensais qu'une colle PVA (acétate de polyvinyle) standard suffirait à fixer facilement la fenêtre en PET sur le carton Kraft brut. J'avais tout faux. En retirant l'échantillon défectueux de la chambre, j'ai constaté une déformation physique importante du carton ; le plastique rigide et le papier poreux s'étaient dilatés à des vitesses complètement différentes sous l'effet de l'humidité élevée. La colle rigide a créé un conflit de tension superficielle important, ce qui a provoqué le décollement brutal de la fenêtre du panneau 32ECT (test de résistance à l'écrasement des bords) comme un ressort comprimé. Pour résoudre ce problème, j'ai procédé à une mise à niveau rapide du matériau directement sur la chaîne de montage. J'ai remplacé le PET à base de pétrole par un film souple en PLA (acide polylactique) très élastique, fixé avec un adhésif résistant aux intempéries qui s'étire dynamiquement en fonction de la dilatation des fibres de papier. Abandonner le rendu rigide de l'agence et recalculer la dilatation à partir de zéro a résolu le problème. En appliquant cette matrice de patch flexible, j'élimine complètement la distorsion de transit, protégeant ainsi la présentation commerciale du client contre les refacturations catastrophiques des détaillants.
| Réparation de la chimie des matériaux | Résultat de l'emballage physique | Retour sur investissement logistique |
|---|---|---|
| Film souple pour fenêtres en PLA10 | S'étire de manière dynamique grâce aux fibres de papier | Élimine la déformation due au transport de marchandises |
| Adhésif élastique pour climats11 | Absorbe l'humidité et le frottement dû à la dilatation | Prévient les défaillances de détachement des fenêtres |
| Association de carton kraft brut | Correspond parfaitement à la tension superficielle | Garantit le respect des consignes de recyclage en bordure de rue12 |
Je n'utilise pas de plastiques rigides qui s'opposent aux propriétés physiques naturelles du carton. En concevant un taux de dilatation du matériau synchronisé, je garantis que la boîte restera parfaitement plane, quelles que soient les aléas de la chaîne d'approvisionnement.
🛠️ Le bureau d'Harvey : Vos emballages à fenêtre utilisent-ils des adhésifs rigides susceptibles de se rompre lors du transport maritime en milieu humide ? 👉 Demandez votre simulation 3D personnalisée des contraintes structurelles ↗ — Confidentialité garantie à 100 %. Vos prototypes non commercialisés sont en sécurité.
Comment puis-je concevoir mon propre emballage ?
Concevoir sa propre structure exige bien plus que de simples traits vectoriels plats dans un logiciel graphique. Il s'agit de concevoir une architecture porteuse en trois dimensions.
Concevoir son propre emballage exige de calculer avec précision les tolérances de pliage et les épaisseurs du support avant de tracer le gabarit physique. Il faut positionner stratégiquement les languettes d'emboîtement, définir les plis porteurs et intégrer les directions de cannelures appropriées pour garantir que le carton ondulé se plie parfaitement pour former un contenant rigide sans se déchirer.
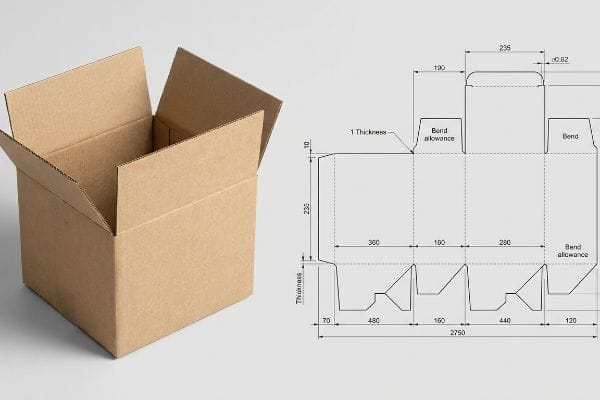
Mais connaître la théorie du pliage ne suffit pas lorsque les mortaiseuses rotatives se mettent réellement en marche sur la chaîne de production.
L'angle mort de la compensation d'étrier en ingénierie
Même les concepteurs les plus expérimentés négligent souvent cet aspect, supposant qu'une simple languette d'emboîtement, dessinée exactement à la largeur d'une fente correspondante, s'assemblera parfaitement. Ils conçoivent des gabarits plats, ignorant complètement l' épaisseur physique du matériau ondulé lorsqu'il est plié à 90degrés.
Ce n'est pas qu'une théorie : je l'ai appris à mes dépens dans mon propre laboratoire. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de concevoir un emballage à plat surdimensionné qui ignorait complètement l'épaisseur de notre carton cannelure B. Nous pensions gagner du temps en omettant l'étape de calcul de la tolérance de pliage paramétrique dans notre logiciel. Trois jours plus tard, sur la chaîne de montage, j'ai vu toute la production s'arrêter net. Lorsque les sous-traitants ont tenté d'insérer le panneau 14 de 2,79 mm d'épaisseur dans la fente standard, j'ai entendu le craquement sinistre du carton qui se déforme sous la pression de la feuille supérieure. J'ai passé des heures à observer la ligne de conditionnement pour localiser précisément le point d'interférence. Je me suis immédiatement précipité vers la machine bruyante et j'ai ajusté le calibrage de l'outillage, recalculant la largeur des fentes pour inclure automatiquement la consommation de matériau due au rayon extérieur. Ce réglage de 2,4 mm n'a pas seulement empêché la base de se déchirer ; Cela a complètement éliminé le blocage mécanique par friction, accélérant le temps d'assemblage du co-emballage d'environ 35 %, réduisant considérablement les coûts de main-d'œuvre du client.
| Amélioration des outils paramétriques | Résultat de l'assemblage physique | Retour sur investissement financier |
|---|---|---|
| Calcul de compensation d'étrier | Élargit les fentes pour le rayon de pliage extérieur15 | Élimine les déchirures sur les chaînes de montage |
| Injection de micro-clairance | Élimine le verrouillage des panneaux sur les panneaux16 | Réduit rapidement le temps de travail manuel |
| Ajustements CAO automatisés | Permet de réaliser des angles droits parfaits | Prévient l'instabilité des rayons en magasin17 |
Je refuse que des dessins numériques dictent la réalité physique d'une boîte pliée. Sans un calcul mathématique précis de l'épaisseur du matériau, la solidité de la structure est compromise dès le départ.
🛠️ Le bureau d'Harvey : Votre gabarit de découpe actuel tient-il compte de la consommation exacte de matériau pour un pli ondulé à 90 degrés ? 👉 Obtenez votre plan CAO structurel ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs structurels.
Combien coûte la fabrication d'une boîte en carton sur mesure ?
L'établissement d'un budget pour un carton sur mesure est un exercice d'équilibriste. Un surcoût dans les finitions esthétiques conduit souvent à des réductions de coûts dangereuses au niveau de la structure même du carton.
Le coût de fabrication d'une boîte en carton sur mesure dépend entièrement du volume de la commande, de la qualité du carton structurel et de la complexité de l'impression. Les prix varient en fonction de la résistance à l'écrasement des bords requise, du choix entre l'impression offset haute fidélité et le séchage numérique, ainsi que de l'intégration de barrières anti-humidité spécifiques.
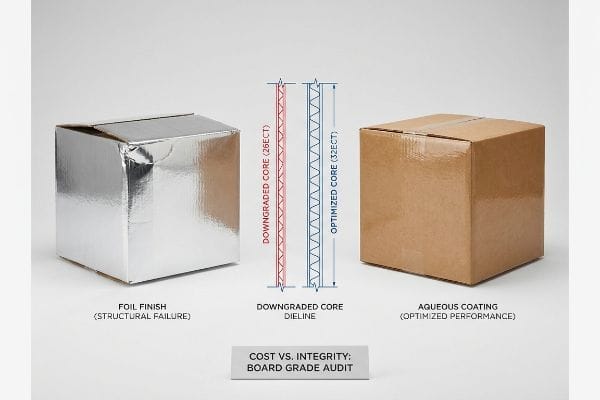
Mais calculer le coût théorique sur une feuille de calcul ne suffit pas lorsque les marchandises lourdes arrivent réellement sur le lieu de production.
L'économie dangereuse de la dégradation du conseil cosmétique
Les services d'approvisionnement considèrent souvent les finitions cosmétiques onéreuses, comme le pelliculage intégral, comme des impératifs marketing incontournables pour les emballages haut de gamme. Afin de compenser ces coûts unitaires initiaux élevés, ils autorisent secrètement une réduction de la résistance à l'écrasement des bords du carton ondulé de base (indice18) pour économiser quelques centimes par unité.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain lors d'enquêtes sur des défaillances catastrophiques au test de compression de boîtes (BCT). Un client m'a expédié une boîte en aluminium haut de gamme, complètement détruite, qui s'était déformée sous le poids d'une palette standard de 680 kg (1 500 lb)¹⁹. Inutile de consulter un tableur : je me suis approché du prototype écrasé, j'ai arraché la feuille d'aluminium brillante et j'ai immédiatement senti la dureté et la pulvérisation des cannelures intérieures. J'ai d'abord pensé qu'un chariot élévateur défectueux de l'entrepôt était à l'origine de l'impact, mais je me trompais lourdement. J'ai relevé les mesures au micromètre et prouvé que leur fournisseur précédent avait secrètement réduit la dureté du noyau de 32 ECT à 26 ECT²⁰uniquement pour financer le film décoratif coûteux. J'ai immédiatement revu les tolérances de la chaîne d'approvisionnement, éliminé les déchets de feuille d'aluminium surdimensionnés et lourds et rétabli le substrat à la norme 32 ECT. Nous avons obtenu la réflexion haut de gamme souhaitée grâce à des vernis aqueux brillants à haute teneur en solides. C’est en s’appuyant sur des tests environnementaux rigoureux plutôt que sur des estimations théoriques que la structure a pu être préservée. Ce réalignement des matériaux a permis d’éliminer les points faibles structurels et de garantir que les cartons principaux résistent au transport maritime en double empilement sans qu’un seul coin ne soit abîmé, supprimant ainsi tout risque de refus par les détaillants.
| Solution de tolérance de la chaîne d'approvisionnement | Résultats de performance physique | Retour sur investissement logistique |
|---|---|---|
| Restauration du tableau vierge 32ECT | Les cannelures denses absorbent les charges cinétiques supérieures21 | Empêche l'écrasement catastrophique des entrepôts |
| Revêtement aqueux à haute teneur en solides | Offre une réflexion brillante de qualité supérieure | Élimine les coûts élevés des films aluminium22 |
| Recalibrage dynamique BCT | Les coins du carton principal sont parfaitement d'aplomb | Résiste au fret en conteneurs à double empilement23 |
Je ne sacrifie pas la capacité de charge interne pour un simple aspect esthétique. Grâce à un contrôle rigoureux des matériaux, je garantis que votre budget emballage protège efficacement votre produit.
🛠️ Harvey's Desk : Payez-vous sans le savoir pour une amélioration esthétique qui, secrètement, affaiblit la résistance à la compression de votre structure ? 👉 Demandez un audit gratuit de la qualité de votre panneau ↗ — J'examine personnellement chaque dossier de structure sous 24 heures.
Conclusion
Vous pouvez choisir un fournisseur obsédé par l'esthétique, mais si la base 26ECT, de qualité inférieure, s'effondre sous le poids des stocks en entrepôt, les dégâts occasionnés entraîneront des remboursements massifs de la part des détaillants et anéantiront votre marge bénéficiaire. Récemment, une erreur de tolérance de 2 mm, fatale pour un déploiement national majeur, a été détectée avant la production. Cessez de gaspiller votre budget marketing sur des défaillances structurelles invisibles et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir une survie maximale en magasin.
« Directives graphiques – DeLine Box and Display », https://www.delinebox.com/graphic-guidelines/ . Les normes techniques d’emballage exigent des couleurs d’accompagnement spécifiques ou des séparations de couches pour les tables de routage CAO afin de distinguer les découpes des plis, rendant les lignes noires standard insuffisantes. Rôle de la preuve : spécification technique ; type de source : guide industriel. Justifie : la nécessité de définitions de lignes non standard pour la production. Remarque sur le champ d’application : applicable à la découpe automatisée.
« Couleurs d'accompagnement vs CMJN : différences essentielles expliquées », https://unicopacking.com/en/new/spot-color-vs-process-color.html. La documentation technique des logiciels de fraisage CAO/FAO précise que les valeurs CMJN sont généralement interprétées comme des graphiques et non comme des trajectoires d'outillage, ce qui conduit les machines automatisées à les ignorer lors de la découpe. Preuve : limitation technique ; type de source : documentation logicielle. Justifie : pourquoi le CMJN ne fonctionne pas correctement pour les tracés de découpe. Remarque : s'applique au fraisage CNC/laser automatisé .
« Conception des tracés de découpe pour emballages : informations à fournir à votre concepteur et comment obtenir… », https://www.digitalpolo.com/packaging-dieline-design/. Les normes de prépresse pour emballages définissent l’utilisation de couleurs d’accompagnement distinctes pour séparer les tracés de découpe et de rainage en vue de leur interprétation par les logiciels de CAO. Niveau de preuve : spécification technique ; type de source : manuel industriel. Supporte : les exigences de codage couleur pour les tracés de découpe. Remarque : les teintes spécifiques peuvent varier selon le fabricant .
« Découpe laser – Découpe laser vectorielle vs raster | Opérations », https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/ . Les guides techniques de conception d'emballages expliquent comment la séparation des couleurs d'accompagnement permet aux logiciels CNC d'interpréter des trajectoires spécifiques comme des lignes de découpe plutôt que des zones d'impression . Rôle de la preuve : validation technique ; type de source : manuel industriel. Sujet : Précision de l'engagement de la lame CNC grâce à la séparation vectorielle. Remarque : Spécifique aux logiciels de prépresse vectoriels.
« Guide du processus complet de prépresse d'emballage – Esko », https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process . Les spécifications des logiciels de prépresse détaillent comment les outils de contrôle en amont automatisés détectent les erreurs géométriques et les incohérences mathématiques dans les lignes de découpe avant la production. Rôle de la preuve : vérification du processus ; type de source : documentation logicielle. Permet : la vérification mathématique des découpes et des pliages. Remarque sur la portée : limité aux logiciels prenant en charge l'analyse des lignes de découpe.
« Polyéthylène téréphtalate vs polyoléfine : résistance à la perforation… », https://eureka.patsnap.com/report-comparative-study-of-puncture-resistance-between-polyethylene-terephthalate-and-polyolefin. Vérification des propriétés mécaniques du PET en matière de résistance à la perforation, comparées à celles d’autres films transparents pour fenêtres. Type de preuve : spécification technique ; source : manuel de science des polymères. Appui : critères de sélection des matériaux. Domaine d’application : applications d’emballage .
« Adhésion des métaux aux films PET », https://www.tappi.org/content/events/07place/papers/culbertson.pdf . Évaluation de la résistance de l’adhérence et de la compatibilité chimique entre des surfaces PET non poreuses et du carton poreux à l’ aide de colles standard. Type de preuve : limitation technique ; source : manuel d’adhésifs industriels. Sujets abordés : difficultés de collage. Note de portée : PET sur papier kraft.
« Effets du coefficient de dilatation thermique et de l’humidité… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/ . Cet article technique en science des matériaux explique la disparité entre la dilatation hygroscopique des fibres de cellulose du papier et la stabilité dimensionnelle du PET en milieu humide. Rôle de la preuve : validation scientifique ; type de source : manuel de science des matériaux. Arguments: cause mécanique du décollement adhésif. Remarque : s’applique spécifiquement aux environnements à forte humidité.
« Niveaux de cannelure, indices ECT et épaisseur de paroi : explications 2025 », https://anchorbox.com/corrugated-box-strength/ . Les normes de l’industrie de l’emballage (par exemple, TAPPI) définissent le test d’écrasement des bords (ECT) pour mesurer la résistance à l’empilement du carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Supports : le degré de résistance à l’écrasement spécifique du carton utilisé dans la simulation. Note de portée : métrique standard pour les emballages en carton ondulé.
« Films de fenêtre PET vs PLA pour emballage : résistance et durabilité », https://packzino.com/pet-vs-pla-window-films/. Données techniques sur l’élasticité des films d’acide polylactique (PLA) et leur compatibilité mécanique avec les fibres de papier pour prévenir les déformations structurelles. Type de preuve : spécification technique ; type de source : étude de science des matériaux. Appui : utilisation du PLA pour limiter les dommages liés au transport. Remarque : spécifique aux films biodégradables à base de PLA .
« Adhésifs et mastics d'emballage : rôles fonctionnels et… », https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/ . Analyse technique d'adhésifs thermo-adaptatifs absorbant les frottements lors de la dilatation de l'humidité du substrat afin de prévenir le décollement. Type de preuve : indicateur de performance ; source : manuel d'ingénierie de l'emballage. Objectif : prévenir le décollement des fenêtres. Remarque : s'applique aux adhésifs conçus pour les substrats hygroscopiques.
« Règles de recyclage · NYC311 – NYC.gov », https://portal.311.nyc.gov/article/?kanumber=KA-02013 . Vérification des normes de recyclage (p. ex., ASTM ou ISO) concernant la recyclabilité des panneaux composites Kraft et des fenêtres en bioplastique. Rôle de la preuve : conformité réglementaire ; type de source : norme industrielle. Appuie : arguments relatifs au développement durable et à la gestion des déchets. Remarque : la conformité peut varier selon les installations de recyclage régionales.
« Détermination analytique de la rigidité en flexion d'un matériau à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Les guides d'ingénierie d'emballage de référence expliquent comment l'épaisseur du matériau crée un rayon de pliage qui nécessite des mesures de décalage pour un ajustement précis. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Justifie : l'exigence de compensation d'épaisseur dans les gabarits de découpe. Note de portée : s'applique principalement aux supports ondulés et épais.
« Carton ondulé et qualités de matériaux – Stratégies d’emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Vérification de l’épaisseur standard du carton ondulé de cannelure B afin de valider la mesure technique fournie. Preuve : spécification technique ; source : normes de l’industrie de l’emballage. Éléments pris en compte: épaisseur du carton de cannelure B. Remarque : les dimensions exactes peuvent légèrement varier selon le fabricant.
« Conception optimale des emballages en carton ondulé double paroi », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Explication technique montrant comment le calcul de l'épaisseur du matériau (calibre) nécessite d'ajuster les dimensions des fentes pour compenser le rayon de courbure du pli. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Justifie : la nécessité mécanique de la compensation du calibre dans la conception structurelle. Note sur le champ d'application : s'applique spécifiquement aux boîtes pliantes et au carton ondulé.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Vérification que l'introduction de micro-jeux précis empêche le blocage par frottement lors du chevauchement des couches d'emballage. Type de preuve : spécification technique ; type de source : norme de fabrication. Sujet : impact des tolérances de jeu sur la vitesse d'assemblage. Remarque sur la portée : principalement pertinent pour les lignes d'assemblage automatisées.
« 5 exigences pour un emballage prêt à la vente », https://greatnorthernpackaging.com/2025/11/19/5-requirements-for-shelf-ready-packaging/. Analyse montrant comment une géométrie précise des angles à 90 degrés prévient l’inclinaison structurelle ou le désalignement cumulatif des présentoirs de vente. Preuve : indicateur de performance ; type de source : étude de conception industrielle. Confirme : la corrélation entre la précision de la CAO et la stabilité du produit. Remarque : les effets varient en fonction du grammage du matériau et de la hauteur de la pile .
« Aperçu des études récentes menées à l’IPST sur la résistance à la compression des bords du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Explication technique de la manière dont la réduction de la résistance à la compression des bords (ECT) permet de diminuer le poids du matériau et les dépenses en matières premières par unité. Rôle de la preuve : Vérification technique ; type de source : Manuel d’ingénierie de l’emballage. Avantages : Réduction des coûts grâce à une structure allégée. Remarque sur la portée : Spécifique au carton ondulé .
« Étude de l’effet de la rigidité du plateau supérieur des palettes… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification factuelle ; type de source : normes de l’industrie de la logistique et de l’emballage. Appuie : limites de poids typiques pour les expéditions palettisées. Remarque sur la portée : les normes peuvent varier selon la densité du produit et le type de palette .
« Guide ultime des limites de poids des boîtes en carton ondulé », https://blog.cspackaging.com/blog/corrugated-weight-limits . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Preuve : spécification technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’impact structurel de la réduction des valeurs de résistance à l’écrasement des bords sur la résistance à la compression des boîtes. Note de portée : ECT fait spécifiquement référence à la résistance à la compression verticale du carton ondulé.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Spécification technique relative à la gestion des forces de compression verticales par la densité des cannelures du carton vierge 32ECT. Rôle de la preuve : validation technique ; type de source : manuel de science des matériaux. Éléments pris en compte : intégrité structurelle du carton vierge. Note relative au champ d’application : s’applique à la classe de résistance 32ECT .
« Qu’est-ce qu’un revêtement aqueux ? Avantages, applications et pourquoi… », https://millionpack.com/aqueous-coating/ . Analyse comparative des coûts de production entre les revêtements aqueux et le pelliculage pour les finitions brillantes. Rôle de la preuve : validation des coûts ; type de source : rapport sur les coûts de fabrication. Appui : retour sur investissement du revêtement aqueux. Note sur la portée : axé sur les finitions cosmétiques.
« Transport ferroviaire à double empilement – Wikipédia », https://en.wikipedia.org/wiki/Double-stack_rail_transport . Corrélation entre l'optimisation du test de compression de la boîte (BCT) et la capacité à résister aux pressions d'empilement dans les conteneurs d' expédition. Rôle de la preuve : vérification des performances ; type de source : norme d'ingénierie logistique. Apports : fiabilité du recalibrage du BCT. Remarque sur la portée : spécifique aux cartons maîtres.



