
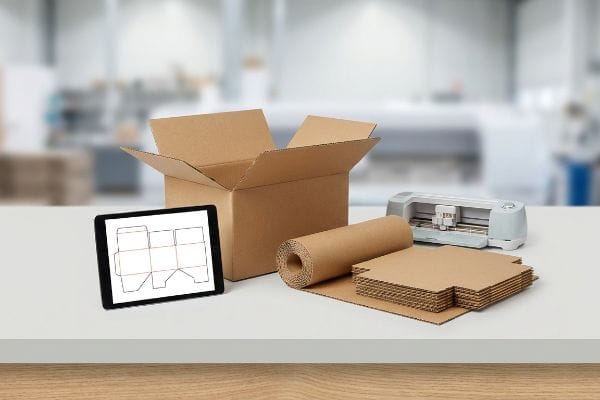
Vous avez besoin rapidement de boîtes simples et personnalisées, mais les modèles génériques entraînent souvent des produits endommagés et un gaspillage de budget. Réussir du premier coup est plus facile qu'il n'y paraît.
La fabrication de boîtes simples sur mesure nécessite un logiciel de conception structurelle pour générer des gabarits précis, suivi d'une découpe et d'un pliage numériques du carton ondulé ou du carton compact. Ce processus de fabrication d'emballages transforme des matériaux plats en contenants protecteurs tridimensionnels, optimisés pour une logistique sécurisée, la mise en rayon et la distribution sécurisée au sein de la chaîne d'approvisionnement.
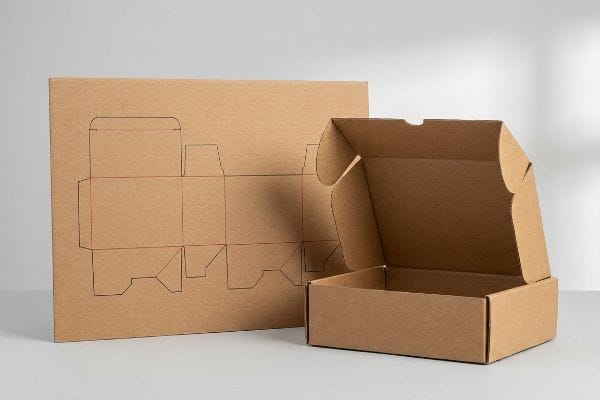
Mais connaître la définition théorique ne suffit pas lorsqu'il s'agit de passer à la production à grande échelle. Voyons concrètement comment cela se traduit en production.
Comment puis-je fabriquer mes propres boîtes personnalisées ?
Passer d'une esquisse sommaire à un contenant physique exige une approche structurée et mécanique plutôt que de la conjecture.
La fabrication de vos propres boîtes personnalisées commence par l'obtention d'un gabarit de découpe standardisé dans un format vectoriel évolutif tel que le PDF. Ce gabarit définit avec précision les lignes de découpe, les lignes de pliage et les languettes de verrouillage nécessaires pour plier à plat les matériaux ondulés et obtenir des emballages robustes capables de supporter un poids vertical important.
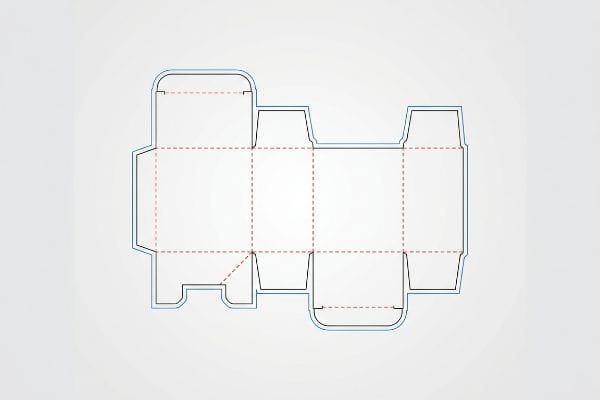
C’est lors du passage de ce plan numérique à un prototype physique que la plupart des marques trébuchent lors de leur première tentative.
Maîtriser le processus de découpe des boîtes personnalisées
L'approche classique pour les débutants consiste à dessiner la forme de la boîte souhaitée à l'aide d'un logiciel de graphisme basique. Les équipes marketing esquissent souvent des panneaux plats et des languettes emboîtables en se basant uniquement sur les dimensions principales de leur produit, partant du principe qu'un ajustement parfait offre la meilleure protection. Elles privilégient l'aspect visuel, négligeant la conception structurelle.
Je constate constamment ce problème de conception lorsqu'un client soumet un simple fichier Adobe Illustrator sans aucune logique mécanique. Si vous cherchez simplement l'emballage le moins cher possible pour expédier du vide, je ne suis pas la personne qu'il vous faut ; je conçois des emballages pour les lancements en grande distribution à haut risque. Une erreur fréquente chez les débutants est de créer des languettes personnalisées sans calculer les jeux physiques. J'ai vu un jour un employé d'entrepôt transpirer pendant dix minutes à essayer d'assembler un emballage dessiné par un client ; le carton kraft vierge 32ECTétait si rigide et la languette si serrée que j'ai entendu le craquement des fibres de papier brut lorsqu'il a forcé l'assemblage. La règle d'or est simple : demandez toujours un gabarit de découpe pré-conçu à votre partenaire de fabrication avant même d'ajouter le moindre pixel de votre illustration.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des boîtes à partir de zéro dans Illustrator | Utilisation de gabarits d'usine pré-conçus2 | Élimine les déchirures structurelles |
| Taille conforme au produit | Ajout de vides de suspension internes3 | Empêche les marchandises écrasées |
| En ignorant les dégagements de pliage | Tolérances de conception précises des languettes | Gain de 40 secondes sur le temps de conditionnement4 |
Je refuse de laisser mes clients deviner à l'aveuglette l'architecture de leurs emballages, car partir de modèles standardisés accélère considérablement la mise sur le marché tout en neutralisant instantanément les frictions d'assemblage.
🛠️ Le bureau d'Harvey : Vous avez du mal à déterminer la largeur idéale de vos languettes emboîtables ? 👉 Demandez un gabarit de découpe gratuit ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Où puis-je trouver des modèles de boîtes gratuits ?
La recherche de plans de structures sur Internet aboutit souvent à des résultats visuellement attrayants mais mécaniquement désastreux.
Il est possible de trouver des modèles de boîtes gratuits grâce à diverses bibliothèques de conception d'emballages en ligne, des sites web de graphisme vectoriel et des plateformes d'édition web. Cependant, pour garantir des tolérances de pliage précises, une intégrité structurelle optimale et une intégration parfaite avec les machines de découpe automatisées, il est indispensable de créer des modèles fiables à l'aide d'un logiciel de CAO (Conception Assistée par Ordinateur) spécialisé.
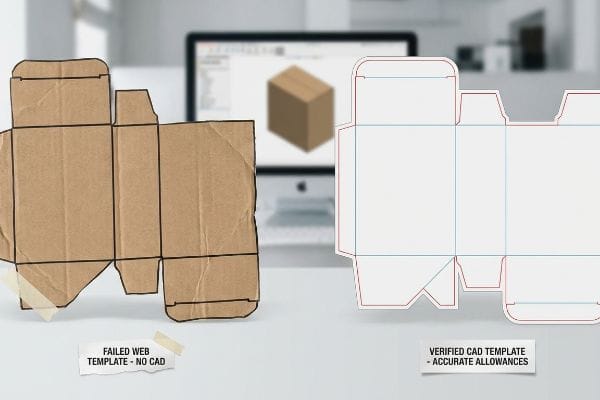
Utiliser un modèle préétabli sur un site web basique peut sembler efficace, mais cela introduit des risques cachés considérables dans votre chaîne d'approvisionnement.
Le danger des modèles de boîtes à outils Web
Les startups tentent souvent de réduire leurs coûts initiaux en téléchargeant des modèles génériques sur des plateformes de conception en ligne comme Canva. Elles partent du principe que si l'image ressemble à un emballage standard ou à un plateau de vente, elle fonctionnera correctement une fois imprimée et découpée. Cette approche ignore complètement les contraintes mathématiques de l'ingénierie de l'emballage⁵.
La question qui revient le plus souvent est de savoir si ces modèles web basiques peuvent supporter le poids des produits de grande consommation. La réponse est non, car les outils web génèrent uniquement des images raster ou vectorielles non assemblées, sans appliquer de tolérances de pliage automatiques⁶.Même les graphistes expérimentés négligent souvent ce point faible, supposant les lignes parfaitement précises. Je me souviens d'avoir testé un modèle téléchargé par un client : les languettes d'emboîtement étaient parfaitement alignées à l'écran, mais lors de l'assemblage physique, l' épaisseur du carton ondulé a engendré une forte tension superficielle⁷,bloquant le pli. Il a fallu utiliser du ruban adhésif transparent pour maintenir le tout, ce qui a ruiné l'expérience de déballage haut de gamme et ralenti la chaîne de montage d'environ 30 %. Assurez-vous toujours que votre PDF structurel repose sur une véritable conception CAO avant d'appliquer des éléments graphiques.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de modèles raster non joints | Sources de PDF CAO verrouillés8 | Garantit des coupes CNC d'une précision extrême |
| En négligeant l'épaisseur du matériau | Application des tolérances de pliage automatisées9 | Verrouillage par languette sans friction |
| Modifier les lignes de coupe dans Canva | Verrouillage de la couche inférieure structurelle10 | Élimine le ruban adhésif de chaîne de montage |
Je verrouille mathématiquement tous les tracés critiques dans un calque de base avant de les transmettre aux équipes créatives, garantissant ainsi que les calculs structurels complexes ne soient pas écrasés par une simple manipulation des pixels.
🛠️ Le bureau d'Harvey : Vos gabarits téléchargés contiennent-ils des tolérances de pliage structurelles insuffisantes pour résister au transport ? 👉 Vérifiez l'intégrité de vos gabarits ↗ — Téléchargez en toute sécurité. N'hésitez pas à me contacter si vous avez des questions.
Comment fabriquer une boîte soi-même ?
La fabrication manuelle d'un conteneur structurel exige plus que de simples ciseaux et du carton ; elle requiert une compréhension du déplacement des matériaux.
La fabrication artisanale d'une boîte consiste à rainurer, découper et plier du carton plat selon des lignes mathématiques précises afin de créer une forme tridimensionnelle. Cette phase de prototypage manuel constitue une validation essentielle du concept, permettant aux créateurs de tester concrètement les mécanismes de fermeture, l'ajustement du produit et la résistance du matériau avant la production en série.
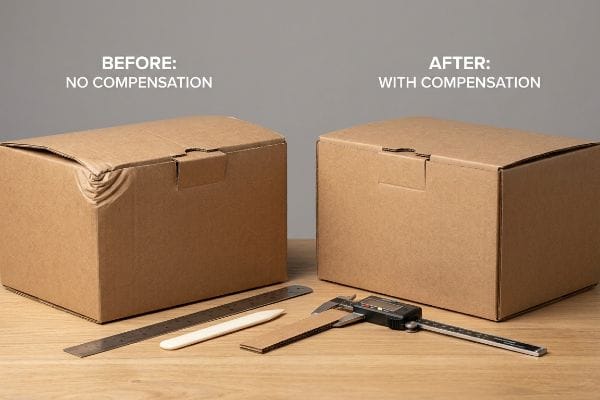
Si la fabrication manuelle est idéale pour un prototype unique, ignorer la physique des fibres de papier compromettra instantanément vos objectifs à plus long terme.
Navigation dans la compensation d'étrier dans les boîtes faites maison
Une méthode courante chez les débutants qui fabriquent un prototype à la main consiste à mesurer les dimensions extérieures exactes du produit et à découper le carton en conséquence. Ils traitent alors le carton ondulé épais comme s'il s'agissait d'une simple feuille de papier. Cette approche néglige l' épaisseur intrinsèque ducarton .
Imaginez un carton épais comme un matelas : lorsqu’on le plie en deux, le matériau intérieur se comprime tandis que l’extérieur s’étire, occupant ainsi de l’espace. Lorsque les concepteurs dessinent des languettes d’emboîtement à la largeur exacte du panneau correspondant, ils omettent de prendre en compte cette dimension physique. J’ai examiné un prototype artisanal où un panneau de cannelure B de 2,79 mm d’épaisseur (0,11 pouce) était plié à 90 degrés sans fente d’insertion élargie. La résistance était si importante que je sentais les cannelures internes se déformer sous mes pouces, et l’ensemble du panneau s’est fortement bombé vers l’extérieur. La règle la plus simple est d’ajouter systématiquement l’épaisseur exacte du panneau à la largeur de la fente pour compenser le rayon extérieur du pli (13) .
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Traiter le carton comme du papier 2D | Ingénierie pour l'étrier de planche physique14 | Garantit des angles parfaitement droits |
| Fentes trop serrées | Élargissement des fentes pour correspondre au rayon extérieur15 | Empêche la déformation des panneaux latéraux |
| Enfoncer de force les languettes épaisses | Ajout d'un tampon de micro-jeu16 | Élimine le broyage des fibres de papier |
J'utilise un logiciel de conception paramétrique pour appliquer automatiquement des algorithmes de compensation d'épaisseur à chaque pli, garantissant ainsi un assemblage parfait et un positionnement parfaitement d'équerre de vos écrans pré-remplis.
🛠️ Le bureau de Harvey : Votre prototype artisanal se déforme-t-il aux angles à cause de rainures trop étroites ? 👉 Obtenez un tracé de matrice corrigé au pied à coulisse ↗ — Pas de formulaires qui déclenchent des appels commerciaux interminables. Uniquement de la valeur.
Puis-je créer ma propre box en ligne ?
Concevoir son emballage via des éditeurs en ligne offre une rapidité incroyable, mais il faut combler le fossé entre la commodité du numérique et les contraintes physiques de la fabrication.
Oui. Vous pouvez créer votre propre boîte en ligne grâce à des plateformes web spécialisées qui génèrent des dimensions personnalisées, appliquent des illustrations 3D et exportent des fichiers prêts pour la production. Toutefois, ces fichiers numériques doivent impérativement respecter les tolérances de prépresse industrielles, notamment les marges de fond perdu et les tracés d'outillage pour les couleurs d'accompagnement, afin d'éviter tout défaut d'alignement lors de la fabrication.
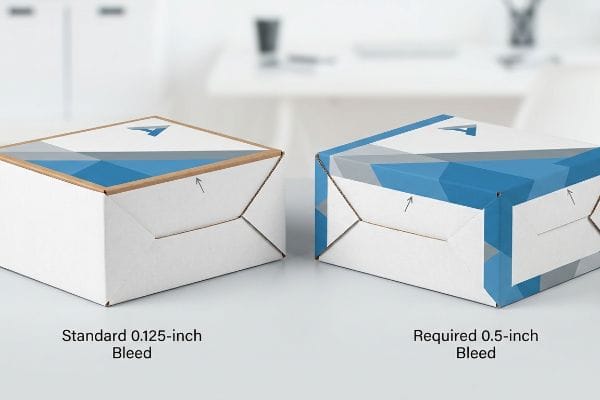
Mais la connaissance de la théorie ne suffit pas lorsque les machines de lithographie automatisées se mettent à fonctionner à grande vitesse.
Pourquoi la purge en ligne standard échoue-t-elle en usine ?
Les concepteurs qui utilisent des outils de création de boîtes en ligne font souvent une hypothèse apparemment raisonnable : les paramètres de fond perdu standard pour l’impression commerciale conviennent parfaitement aux emballages épais. Ils appliquent généralement une marge de fond perdu standard de 3,17 mm (0,125 pouce) au-delà de la ligne de coupe physique, comme pour une carte de visite ou un dépliant. Ils partent du principe que les paramètres d’exportation par défaut de la plateforme numérique sont parfaitement optimisés pour tous les supports industriels.
Il ne s'agit pas que de théorie : je le constate en test lorsque les fichiers générés pour le web arrivent sur notre ligne de lithographie-lamination. Dans mon atelier, je vois régulièrement des fichiers pourtant magnifiquement conçus échouer lamentablement, car le processus physique de collage des feuilles imprimées sur du carton ondulé épais de type B (cannelure18) implique intrinsèquement une tolérance mécanique plus large. Lorsque je mesure le décalage de montage automatisé, un fond perdu standard de 3 mm est totalement insuffisant pour compenser les variations du carton. Il en résulte des bavures, où les bords bruts du carton brun exposés gâchent le produit fini plié. J'ai effectué des mesures au micromètre et prouvé qu'il n'était pas nécessaire de ralentir toute la machine ; il suffisait d'une marge de fond perdu minimale stricte de 12,7 mm (0,5 pouce) (19 après la ligne de coupe. En imposant cette marge de sécurité contre le décalage de lamination, je garantis que le visuel imprimé recouvre parfaitement chaque bord exposé, ce qui évite tout rejet par les détaillants et permet à mes clients d'économiser des frais de retouche prépresse considérables.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d' un fond perdu standard de 0,125 pouce20 | Appliquer une marge de fond perdu de 0,5 pouce | Empêche l'apparition des bords bruns |
| Faire confiance aux paramètres par défaut de la plateforme web | Fichiers d'étalonnage pour la lithographie21 | Garantit des graphismes impeccables pour les points de vente |
| En ignorant le décalage mécanique du plateau22 | Concevoir un filet de sécurité pour les œuvres d'art | Élimine les retards de retouche prépresse |
Je refuse systématiquement, au stade de la prépresse, les fichiers qui ne respectent pas ce seuil, obligeant ainsi les graphistes à étendre les fonds des illustrations pour que le produit final soit impeccable en rayon.
🛠️ Le bureau d'Harvey : Savez-vous si votre gabarit généré en ligne inclut le fond perdu de 12,7 mm (0,5 pouce) nécessaire à la lithographie ? 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai les calculs avant que vous n'investissiez dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si la marge de fond perdu insuffisante de 3,17 mm (0,125 pouce) se déplace lors de la lithographie-lamination automatisée, vous vous retrouvez avec des bords bruts bruns exposés, ce qui entraîne un refus immédiat du détaillant et des semaines de retouches manuelles coûteuses. Voici la fiche technique exacte que mes 10 principaux clients du secteur de la distribution utilisent pour garantir zéro rejet d'impression. Cessez de deviner les tolérances mécaniques et laissez-moi examiner personnellement vos fichiers plats grâce à mon audit gratuit de pré-production ↗ afin de détecter les erreurs de prépresse critiques avant qu'elles ne compromettent la rentabilité de votre projet.
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs . Document de référence du secteur détaillant la valeur ECT (Edge Crush Test) des matériaux en carton ondulé afin de vérifier la résistance et la rigidité du carton kraft vierge 32ECT. Rôle de la preuve : Spécification technique ; type de source : Norme de fabrication. Éléments pris en compte: Propriétés physiques et rigidité du matériau. Note relative au champ d'application : S'applique aux normes d'emballage en carton ondulé.
« Comprendre les structures métalliques préfabriquées – Paramount Metal Systems », https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures . Explication de l’optimisation mathématique des gabarits de découpe standardisés en usine pour les points de contrainte des matériaux afin de prévenir les déchirures structurelles. Rôle de la preuve : Validation technique ; type de source : Guide d’ingénierie de l’emballage. Appui : Utilisation des gabarits de découpe en usine pour la stabilité. Remarque sur la portée : S’applique principalement au carton ondulé.
« Pourquoi utiliser l’emballage de suspension pour vos produits ? | Combleurs de vides », https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/ . Explication technique du fonctionnement des vides de suspension, qui créent des zones d’amortissement essentielles pour absorber les chocs et prévenir la compression du produit. Preuve : Validation technique ; source : Normes logistiques et d’emballage. Avantages : Prévention de l’écrasement des marchandises. Remarque : Particulièrement efficace pour les produits fragiles.
« Modélisation des erreurs d'assemblage et optimisation des tolérances… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Analyse de la façon dont l'optimisation des tolérances des languettes réduit les frottements lors de l'assemblage manuel et diminue le temps de cycle unitaire dans le conditionnement industriel. Rôle de la preuve : Vérification métrique ; type de source : Étude d'ingénierie industrielle. Appui : Gains de temps liés à une ingénierie de précision. Remarque : Les gains peuvent varier en fonction de la complexité du boîtier .
« Détermination analytique de la rigidité en flexion d'un matériau à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Documentation technique ou manuels d'ingénierie de l'emballage confirmant que l'intégrité structurelle exige des calculs précis de l'épaisseur du matériau et des tolérances de pliage. Rôle de la preuve : preuve fondamentale ; type de source : manuel d'ingénierie ou norme industrielle. Appuie : la nécessité de recourir à des calculs d'ingénierie plutôt qu'à de simples modèles graphiques. Note de portée : s'applique spécifiquement aux supports physiques .
« Comment calculer la tolérance et la déduction de pliage », https://www.youtube.com/watch?v=21Ky5ayg_q8 . Brève explication du calcul de l'épaisseur des matériaux pour les plis par les logiciels de CAO professionnels , comparé aux outils vectoriels de base. Rôle de la preuve : validation technique ; type de source : norme d'ingénierie. Justifie : l'insuffisance structurelle des modèles en ligne. Note relative au champ d'application : s'applique aux matériaux ondulés.
« Qualités de carton », https://www.acmebox.com/product-offerings/board-grades/. Vérification de l’influence de l’épaisseur du matériau de la cannelure E sur la résistance physique et le blocage au pliage, si celle-ci n’est pas prise en compte dans le plan. Preuve : spécification du matériau ; source : guide de l’industrie de l’emballage. Éléments pris en compte : défaillances d’assemblage physique dans les gabarits non CAO. Remarque : spécifique à la qualité de cannelure E.
« Préparation des fichiers CAO pour la découpe laser – Kanyana Engineering », https://kanyanaengineering.com.au/file-for-laser-cutting/ . Documentation technique sur l'usinage CNC expliquant pourquoi les fichiers PDF CAO vectoriels offrent des trajectoires précises, contrairement aux images raster, pour une découpe de haute précision. Rôle de la preuve : Vérification technique ; type de source : Manuel d'ingénierie. Supporte : Précision de découpe CNC. Remarque : S'applique aux équipements de découpe compatibles avec les formats vectoriels.
« Qu'est-ce que le facteur K ? | Explication de la tolérance de pliage des tôles – YouTube », https://www.youtube.com/watch?v=kUizKC1gkg0 . Normes d'ingénierie de l'emballage détaillant comment le calcul de la tolérance de pliage garantit un pliage correct des matériaux pour un verrouillage sûr et sans frottement des languettes. Rôle de la preuve : Validation technique ; type de source : Norme de l'industrie de l'emballage. Supporte: Fonctionnalité de verrouillage des languettes. Note de portée : Spécifique aux matériaux de substrat pliés.
« Conception d'emballages structuraux : éléments clés et processus », https://www.arkay.com/resources/structural-packaging-design. Guides de conception industrielle expliquant comment le maintien de l'intégrité de la couche de base structurelle d'un gabarit garantit un assemblage sûr sans adhésifs secondaires. Rôle de la preuve : vérification opérationnelle ; type de source : guide de conception industrielle. Avantages : suppression du ruban adhésif d'assemblage. Remarque sur la portée : concerne l'assemblage de boîtes découpées à l'emporte-pièce .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : Définition technique ; type de source : Manuel d’ingénierie de l’emballage. Appuie : La nécessité de tenir compte de l’épaisseur du matériau (calibre) pour garantir des dimensions internes correctes. Note relative au champ d’application : Concerne spécifiquement le carton ondulé et le carton épais.
« Carton ondulé et qualités de matériaux – Stratégies d'emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Les spécifications d'emballage standard de l'industrie vérifient la plage d'épaisseur typique du carton ondulé de cannelure B. Rôle de la preuve : spécification technique ; type de source : norme industrielle. Supports : épaisseur spécifique du matériau de cannelure B. Remarque : l'épaisseur peut varier légèrement selon le fabricant .
« Conception d'emballages ondulés – Google Groups », https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ . Les manuels techniques sur la conception d'emballages structurels expliquent comment calculer la tolérance de pliage pour éviter le flambage du matériau et garantir un ajustement parfait. Éléments de preuve : principe d'ingénierie ; type de source : guide technique. Supports : méthode d'ajustement de la largeur de la fente en fonction de l'épaisseur du matériau. Remarque : applicable aux cartons épais.
« Transformer une équerre de charpentier en grand pied à coulisse grâce au travail du bois… », https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry . Explication de la manière dont la prise en compte de l'épaisseur du matériau (pied à coulisse) évite les défauts d'alignement structurels et garantit des angles droits . Preuve : validation technique ; source : manuel d'ingénierie de l'emballage. Justifie : la nécessité de la compensation du pied à coulisse pour la précision des angles. Remarque : s'applique principalement au carton ondulé et au carton épais.
« Étude de l’effet des perforations sur la capacité portante… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Recommandations techniques sur l’ajustement des tolérances des rainures pour compenser le rayon de courbure du matériau et prévenir toute déformation structurelle. Rôle de la preuve : vérification géométrique ; type de source : guide de conception structurelle. Éléments pris en compte : la relation entre la largeur de la rainure et la planéité du panneau. Note relative à la portée : axé sur les assemblages pliables.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Explication de la manière dont les tolérances de jeu empêchent une contrainte de compression excessive sur les fibres de papier lors de l’assemblage. Rôle de la preuve : vérification en science des matériaux ; type de source : norme technique de l’industrie papetière. Objectif : prévention de la rupture des matériaux aux points de jonction. Note relative à la portée : spécifique aux assemblages mécaniques à encoche et languette.
« Guide des formats et dimensions des cartes de visite (2026) », https://www.jukeboxprint.com/blog/business-card-sizes-dimensions . Ce guide d'impression de référence, ou norme industrielle, confirme que 0,125 pouce est la marge de fond perdu standard pour l'impression commerciale petit format. Preuve : vérification des spécifications techniques ; type de source : manuel industriel. Appuie : la pratique de conception courante décrite. Remarque: s'applique généralement aux supports papier.
« Le pelliculage lithographique améliore l’image des boîtes de toner », https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Ce guide de référence sur l’emballage en carton ondulé explique pourquoi le pelliculage lithographique exige des tolérances plus strictes que l’impression directe en raison des variations du support. Preuve : validation technique ; source : manuel industriel. Facteurs étudiés : variations mécaniques du pelliculage. Remarque : s’applique aux cannelures B et aux supports ondulés similaires .
« Emballage lithographié-laminé – Accurate Box Company, Inc », https://accuratebox.com/our-packaging/litho-laminated-packaging/ . Les spécifications de prépresse pour l'emballage détaillent le fond perdu nécessaire pour éviter les bavures lors du montage des supports imprimés sur le carton ondulé. Rôle de la preuve : spécification technique ; type de source : norme de production. Supporte : mesure précise des marges de fond perdu. Remarque : les valeurs peuvent varier en fonction de la précision de la machine.
« Quelles options d’impression sont disponibles pour les présentoirs en carton ondulé… », https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/. Les recommandations techniques d’impression pour les emballages en carton ondulé confirment l’insuffisance des marges de fond perdu standard pour les petits formats afin d’éviter l’exposition des bords lors de la découpe. Type de preuve : spécification technique ; source : manuel industriel. Supports : largeurs de fond perdu recommandées pour l’emballage. Remarque : spécifique aux supports en carton ondulé .
« Certification GMI pour l'emballage offset lithographique – Netpak », https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/. Les spécifications de fabrication pour la lithographie-lamination expliquent la nécessité d'un étalonnage précis des fichiers afin de garantir la qualité d'image lors de l'impression sur papier et du laminage sur carton ondulé. Rôle de la preuve : vérification du processus ; type de source : manuel technique. Supporte : exigences d'impression spécialisées. Note de portée : applicable aux supports graphiques haut de gamme pour la vente au détail .
« Influence de l'humidité et de la température sur les propriétés mécaniques du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. La documentation industrielle décrit comment les mouvements physiques du carton lors des processus de transformation et de pliage entraînent un désalignement des illustrations. Rôle de la preuve : définition conceptuelle ; type de source : guide de fabrication. Justification : mise en place de marges de sécurité pour les illustrations. Note de portée : relatif aux tolérances du carton ondulé .



