Le calcul du coût des présentoirs en carton ondulé ne se limite pas au carton brut. Il s'agit de comprendre les mécanismes cachés de la chaîne d'approvisionnement qui déterminent votre facture finale.
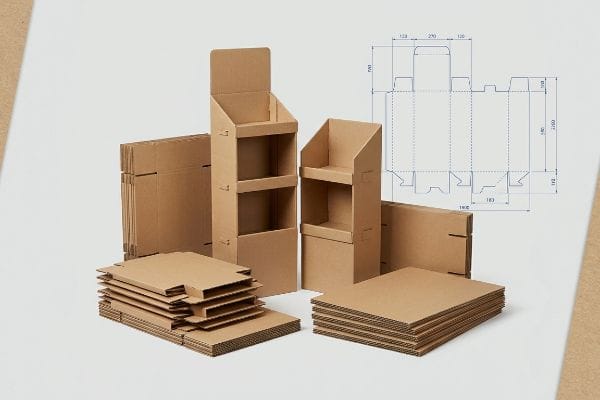
Le coût des présentoirs PLV en carton ondulé standard est déterminé par leur géométrie, la qualité du matériau et le volume de production, et non uniquement par leurs dimensions visuelles. Un présentoir sur pied standard utilise généralement des supports micro-cannelés hautement optimisés afin d'équilibrer le coût des matières premières et la capacité de charge dynamique requise lors du transport international.
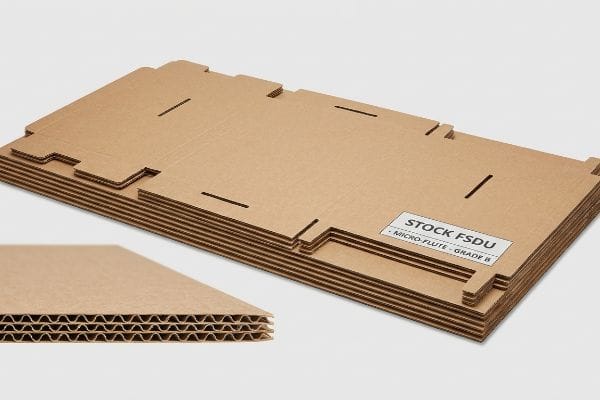
Mais la connaissance de la théorie de base ne suffit pas lorsque les machines automatisées se mettent en marche et que les réalités du transport de marchandises se font sentir.
Combien coûtent les présentoirs PLV ?
Pour comprendre le prix réel de ces présentoirs, il faut aller au-delà du devis initial du fabricant.
Le coût des présentoirs PLV dépend fortement de l'équilibre entre les investissements en matières premières et la facilité de livraison. Les équipes d'approvisionnement se concentrent souvent sur le prix unitaire initial, négligeant ainsi l'intégrité structurelle, ce qui fait exploser le coût total en raison des dommages importants survenus pendant le transport et des frais de remise en état manuels onéreux.
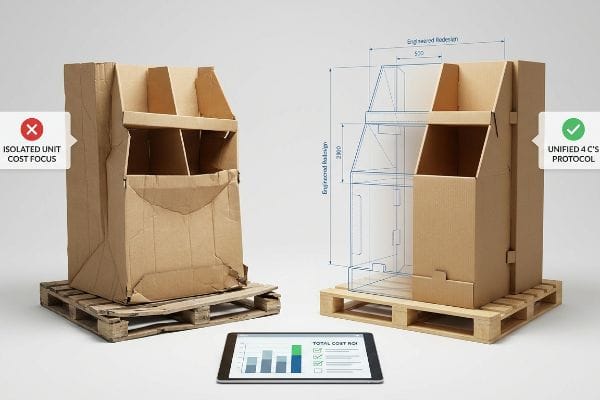
Mais comprendre cet équilibre économique sur une feuille de calcul est complètement différent de survivre aux contraintes physiques d'un entrepôt 3PL.
Le piège de la vision tunnel des achats
Même les équipes d'approvisionnement les plus expérimentées utilisent fréquemment les 4 C de l'emballage — Coût, Concept, Commodité et Communication — pour orienter leurs lancements en magasin. Cependant, les acheteurs ont souvent tendance à se focaliser exclusivement sur le coût, critère principal, en rognant sur la qualité des cartons pour économiser quelques centimes au départ. Cela crée un déséquilibre majeur qui compromet totalement les trois autres piliers. La conception physique est compromise par le poids important des palettes, et la facilité d'assemblage est gâchée par des découpes imprécises.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème chaque saison sur le terrain. Le trimestre dernier, une agence m'a envoyé un projet où le matériau de base avait été drastiquement dégradé pour atteindre un prix unitaire cible arbitraire. Au départ, je pensais qu'un prototype de toile de test standard 32ECT (Edge Crush Test) suffirait à respecter leur budget. J'avais tort. Lors de notre simulation de vibrations interne ISTA (International Safe Transit Association), la base a cédé sous une charge de 85 kg (187,5 lbs). Le craquement sonore et sinistre de la cannelure B écrasée a résonné dans tout le laboratoire. Au lieu d'accepter cet échec, j'ai entièrement repensé la géométrie CAO (Conception Assistée par Ordinateur). J'ai opté pour une refonte structurelle ciblée, en ajoutant des plis porteurs spécifiques à l'âme de la toile tout en conservant le substrat moins coûteux. Cette correction mathématique précise a non seulement empêché la base de s'effondrer, mais elle a aussi réduit le temps d'assemblage en co-emballage de 42 secondes par unité, diminuant drastiquement les coûts de main-d'œuvre en aval sans augmenter le budget des matières premières.
| Déséquilibre des valeurs | Refonte technique | Retour sur investissement du coût total |
|---|---|---|
| focalisation isolée sur le coût unitaire | Protocole d'évaluation unifié des 4 C | Protège les marges globales du projet |
| Testliner 32ECT replié | Plis de colonne vertébrale CAD porteurs | Élimine la responsabilité en cas de dommages survenus pendant le transport |
| Lignes de découpe de base déformées | Calcul du dégagement des languettes sans frottement | Réduit considérablement le temps d'assemblage |
Je refuse que des données isolées sur tableur compromettent la survie même de vos opérations. Si vous cherchez simplement l'emballage le moins cher possible pour expédier des colis aériens, je ne suis pas la personne qu'il vous faut ; je conçois des solutions pour les déploiements à haut risque dans le secteur du commerce de détail.
🛠️ Le bureau d'Harvey : Sacrifiez-vous la résistance structurelle de votre BCT pour obtenir un prix unitaire initial plus bas ? 👉 Auditez votre nomenclature structurelle ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Quel est le prix du carton ondulé ?
Le prix des matières premières fluctue à l'échelle mondiale, mais c'est au niveau de l'allocation des matériaux que les budgets rencontrent réellement des difficultés.
Le carton ondulé est relativement bon marché lorsqu'il s'agit de supports standard à simple cannelure, mais les finitions esthétiques haut de gamme font rapidement grimper le budget. Pour compenser les coûts élevés du pelliculage, les acheteurs réduisent discrètement la densité des cannelures, sacrifiant ainsi la résistance aux charges dynamiques au profit de l'esthétique et provoquant de graves défaillances en rayon.
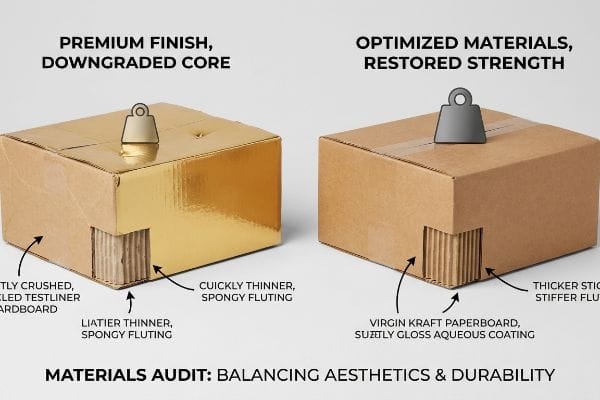
Pourtant, tenter de déjouer les lois de l'économie du carton se solde généralement par une catastrophe matérielle de grande ampleur.
Le désastre de la dégradation cosmétique
De nombreuses équipes marketing considèrent les finitions cosmétiques onéreuses, comme le pelliculage intégral, comme des impératifs marketing incontournables pour leurs campagnes haut de gamme. Afin de compenser ces coûts de production élevés dans le cadre d'un budget fixe, elles réduisent souvent la résistance à l'écrasement des bords du carton ondulé de base¹pour économiser quelques centimes par unité. Cette pratique diminue la densité de fibres essentielle des cannelures du noyau, ce qui donne un emballage visuellement haut de gamme, parfait à l'écran, mais qui subit inévitablement un écrasement catastrophique sous le poids d'une palettestandard².
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain. Le mois dernier, un client paniqué m'a appelé après que ses prototypes, récemment déclassés, se soient complètement écrasés lors d'un test de chute indépendant. Le fournisseur initial avait remplacé le kraft vierge par du Testliner recyclé pour financer le coûteux revêtement en feuille métallique, sans en informer le client. Au départ, j'ai supposé qu'il suffirait de renforcer les séparateurs internes pour compenser la fragilité du panneau 26ECT. J'avais tout faux. Sous la presse hydraulique, la déformation sous charge statique a dépassé 35,5 mm avant que les parois latérales ne cèdent complètement. J'ai dû revoir entièrement leur rendu esthétique et repenser la composition chimique des matériaux. J'ai exigé une amélioration immédiate des matériaux, en revenant à un substrat vierge standard 32ECT et en remplaçant le coûteux film métallisé par un revêtement aqueux brillant à haute teneur en solides. La différence physique était flagrante : le nouveau panneau était incroyablement rigide et inflexible comparé au papier recyclé, mou et spongieux. En imposant ce changement de cap en matière de produits chimiques et de matériaux, j'ai veillé à ce que la structure résiste au transport maritime à double empilement, évitant ainsi des refacturations massives de la part des détaillants tout en maintenant des coûts unitaires parfaitement neutres.
| Dépenses budgétaires en cosmétiques | Pivot de mise à niveau des matériaux | Retour sur investissement en matière de durabilité du fret |
|---|---|---|
| Laminations en feuille coûteuses | Revêtement aqueux brillant à haute teneur en solides | Neutralise les coûts de production esthétiques |
| Testliner 26ECT déclassé | Substrat standard vierge 32ECT | Restaure la capacité d'empilage des palettes lourdes |
| Cannelures recyclées spongieuses | Fibres de papier vierge rigides | Empêche l'écrasement catastrophique du fret |
Je ne permets jamais que des fioritures esthétiques nuisent à la solidité de la structure. Vos supports marketing ne servent à rien si le présentoir s'effondre en un tas de carton déchiré dans les rayons.
🛠️ Le bureau d'Harvey : Votre fournisseur actuel utilise-t-il secrètement du papier testliner recyclé pour compenser le coût des finitions d'impression haut de gamme ? 👉 Demandez un audit de résistance des matériaux ↗ — Confidentialité garantie. Vos maquettes commerciales non commercialisées sont en sécurité.
Combien coûtent les écrans ?
Le montant final des factures reflète rarement la situation dans son intégralité lorsqu'il y a plusieurs fournisseurs.
Les présentoirs coûtent beaucoup plus cher lorsque les marques optent pour des modèles de sous-traitance fragmentés plutôt que pour une fabrication centralisée clé en main. Le recours à différents fournisseurs pour les films imprimés, les matières premières et les composants structurels engendre d'importantes charges opérationnelles. Lorsque des éléments d'emballage incompatibles bloquent inévitablement les chaînes de montage automatisées, les arrêts machine qui en résultent anéantissent toute rentabilité escomptée.
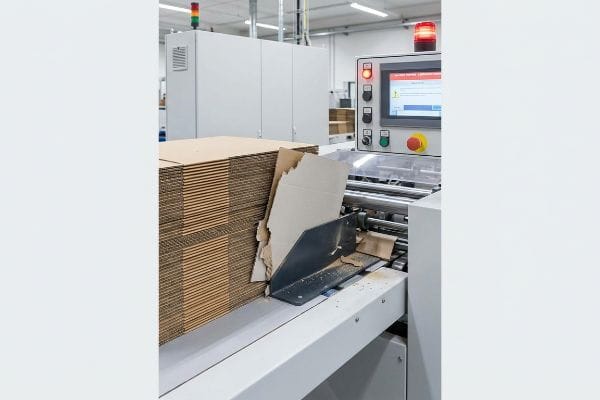
Mais comprendre la fragmentation de la chaîne d'approvisionnement est inutile tant qu'on n'a pas constaté de visu le chaos mécanique qu'elle engendre.
Responsabilité du co-emballeur de péage
Les marques optent souvent pour un modèle de conditionnement à façon, s'approvisionnant en matières premières, feuilles de couverture imprimées et composants en carton ondulé auprès de différents fournisseurs et ne rémunérant qu'un co-emballeur pour la main-d'œuvre d'assemblage. Elles supposent ainsi minimiser artificiellement leurs coûts unitaires initiaux. Elles ne tiennent pas compte des graves conséquences opérationnelles d'un approvisionnement fragmenté sur une chaîne d'assemblage à grande vitesse. Lorsque des composants incompatibles présentent inévitablement des tolérances mécaniques insuffisantes ou arrivent en retard, l'usine interrompt la production et facture des pénalités horaires considérables pour l'immobilisation des machines³ .
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience. En 2021, j'ai demandé à Mark, mon ingénieur packaging principal, de gérer une commande importante où le client fournissait ses propres inserts en carton. Nous pensions gagner du temps en adaptant notre plieuse-colleuse automatisée à leurs dimensions apparemment standard. Trois heures après le début de la production, j'ai vu notre ligne d'assemblage principale se bloquer complètement. Le bruit insoutenable du papier qui se déchire et des courroies d'entraînement qui grincent résonnait dans l'usine : leurs inserts, légèrement trop grands et hors tolérance, se coinçaient dans notre plieuse.J'ai immédiatement couru vers la machine, bravant la poussière de carton ondulé qui flottait dans l'air. J'ai dû recalibrer manuellement les tolérances de la rainureuse rotative et ajuster manuellement les courroies de compression pour forcer le passage de ces pièces défectueuses. J'ai passé des heures à observer le processus de conditionnement pour trouver le point de défaillance exact, et j'ai réalisé que leurs différents fournisseurs ne communiquaient absolument pas. En réajustant physiquement la pression d'entraînement de la machine pour compenser leurs tolérances importantes, nous avons évité un arrêt complet de la ligne. Cet incident a confirmé l'importance que j'accorde désormais à la consolidation clé en main. Ce calibrage a non seulement sauvé la production, mais il a également réduit d'environ 45 % le temps d'arrêt moyen de nos machines de conditionnement, préservant ainsi le budget final du client.
| Risque lié à l'approvisionnement fragmenté | Correction de l'étalonnage de la machine | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Tolérances des fournisseurs non concordantes | consolidation de la fabrication clé en main | Garantit un prix unitaire fixe |
| Bourrages des plieuses-colleuses automatisées | réglage de la tension de la fente rotative5 | Réduit les temps d'arrêt coûteux des machines |
| Main-d'œuvre d'assemblage imprévisible | Contrôle centralisé de l'ingénierie des nomenclatures6 | Garantit une vitesse de co-emballage sans frottement |
Je prends en charge l'intégralité du processus d'ingénierie et d'assemblage. Lorsque vous fragmentez vos approvisionnements pour rechercher des composants bon marché, vous en payez inévitablement le prix fort avec des pénalités paralysantes sur les lignes automatisées.
🛠️ Le bureau d'Harvey : Vos composants d'emballage sous-traités sont-ils à l'origine de blocages mécaniques coûteux lors de l'assemblage final ? 👉 Obtenez un plan de consolidation clé en main ↗ — Aucun intermédiaire. Vous échangez directement avec les ingénieurs en structure.
Qu'est-ce qu'un présentoir en carton ondulé ?
Définir cette structure va bien au-delà du simple fait de la qualifier de boîte en carton.
Un présentoir en carton ondulé est un dispositif de présentation conçu pour la vente au détail, fabriqué à partir de supports en carton cannelé plutôt qu'en aggloméré. Ces arcs internes ondulés répartissent dynamiquement les chocs et supportent des charges verticales importantes, offrant ainsi une structure légère et très protectrice qui transporte les produits en toute sécurité directement dans les allées des magasins.
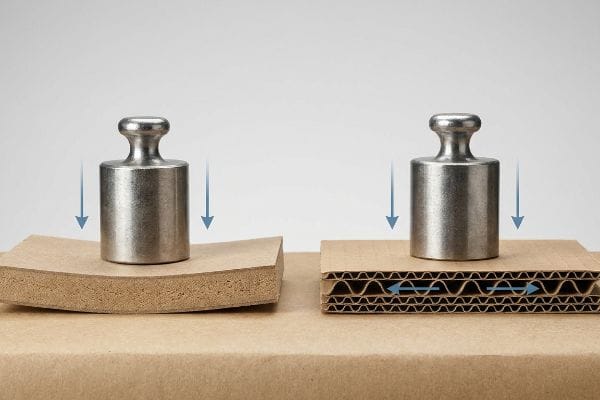
Traduire cette définition géométrique fondamentale en performances de charge réelles, c'est ce qui distingue un luminaire professionnel d'un produit bon marché et de piètre qualité.
La physique mécanique du cannelage
Un présentoir en carton ondulé repose entièrement sur l'avantage mécanique de ses cannelures internes : les ondulations de papier arquées collées entre des feuilles de carton plates. Contrairement aux cartons rigides, dépourvus de tout mécanisme interne d'absorption des chocs, ces cannelures agissent comme de minuscules ponts structurels<sup>7</sup>. Sous l'effet de fortes charges verticales, la géométrie arquée absorbe activement et en toute sécurité l'énergie cinétique<sup>8 </sup> et maintient une structure parfaitement d'équerre. Je rappelle constamment aux acheteurs que la densité statique du matériau ne saurait remplacer une répartition géométrique intelligente des charges.
Lorsque des clients visitent mon atelier et me demandent ce qui caractérise réellement ces structures, je leur montre généralement nos tables de découpe. Je prends un morceau de carton compact lisse et un morceau de carton ondulé de type E, de poids identique. Je leur montre comment le carton compact se courbe et se déforme sous la pression de ma main. Ensuite, j'appuie sur l'échantillon micro-cannelé, démontrant comment les arcs invisibles résistent à la force verticale, déplaçant le poids latéralement. C'est une démonstration simple, mais elle illustre parfaitement pourquoi j'interdis formellement les supports lisses pour tous les plateaux destinés à la vente au détail et supportant des charges importantes. Toute ma philosophie d'ingénierie repose sur l'utilisation de ces arcs ondulés pour maximiser la résistance à la compression (test de compression de boîte)des matières premières.
| Géométrie structurale | Résultat de la dispersion physique | Retour sur investissement en matière d'efficacité des matériaux |
|---|---|---|
| Panneau de particules massif non cannelé | Courbure statique et flambage vers l'extérieur | Déclenche les rejets de plateaux de vente au détail |
| arcs ondulés microcannelés10 | absorption dynamique des chocs cinétiques | Supporte en toute sécurité les charges utiles lourdes |
| Orientation verticale de la flûte en E11 | mécanisme de déplacement latéral du poids | Permet d'éviter la hausse des coûts des matières premières |
Je conçois mes structures en carton ondulé car sa géométrie interne offre des possibilités mathématiques considérables. Un morceau de carton dense et compact est pratiquement inutile comparé à la résilience, fruit d'une conception ingénieuse, des arcs cannelés.
🛠️ Harvey's Desk : Vous utilisez peut-être à tort des panneaux de particules denses alors que vous avez besoin de l'absorption cinétique des matériaux alvéolaires ? 👉 Demandez votre audit structurel personnalisé ↗ — J'examine personnellement chaque dossier structurel sous 24 h.
Conclusion
Vous pouvez choisir d'isoler aveuglément les coûts unitaires, mais lorsque ce substrat de base 26ECT, secrètement dégradé, se fissure complètement sous l'effet des vibrations liées au transport, cela provoque des défaillances massives en magasin qui anéantissent instantanément la marge bénéficiaire de votre campagne. Le mois dernier seulement, mon audit structurel a permis à 3 marques d'éviter plus de 10 000 $ de pertes en stocks mis au rebut et en refacturations aux détaillants. Cessez de risquer votre budget marketing sur une géométrie d'usine fragile et mal alignée, et laissez-moi personnellement concevoir votre prochain déploiement ↗ pour garantir une résistance structurelle maximale et un retour sur investissement commercial optimal.
« Estimation de la résistance à l’écrasement des bords du carton ondulé à l’aide de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/ . Données techniques issues des normes d’ingénierie de l’emballage démontrant la corrélation entre la diminution des valeurs d’ECT et la réduction de l’intégrité structurelle. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie. Appuie : le lien entre la réduction de l’ECT et la diminution de la capacité de charge. Note de portée : étude axée sur les supports en carton ondulé simple cannelure.
« Étude de l’effet de la rigidité du plateau supérieur des palettes sur le carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/ . Références industrielles concernant la pression d’empilage des palettes et les points de rupture des boîtes en carton ondulé à faible ECT. Type de preuve : validation empirique ; source : livre blanc sur la logistique. Confirme : l’affirmation selon laquelle une densité de fibres réduite entraîne un affaissement sous les charges d’expédition standard. Note relative au champ d’application : applicable aux environnements de distribution de détail.
« Biens de consommation en 2026 : Accélérez vos lancements grâce au co-packing agile… – Korpack », https://korpack.com/cpgs-race-against-time-cutting-time-to-market-with-opex-co-packing/?srsltid=AfmBOoo97eaSsheYiufO6L14iXLaI6mV4Oo1vOZ10EjBH3XqfBMmeeLR . Les normes industrielles relatives aux contrats de co-packing définissent généralement des pénalités horaires spécifiques pour les temps d’arrêt causés par une défaillance des matériaux fournis par le client. Preuve : vérification factuelle ; type de source : normes contractuelles industrielles ou livres blancs sur la logistique. Confirme : l’existence de pénalités financières pour les arrêts de chaînes de montage. Remarque : les pénalités varient selon la taille de l’installation et le type d’équipement.
« Fabrication à façon vs fabrication clé en main | Choisir le bon modèle », https://uscpack.com/toll-vs-turnkey-manufacturing/ . Étude de cas ou analyse comparative du secteur démontrant la réduction du temps d'arrêt machine lors du passage d'un approvisionnement fragmenté en composants à une fabrication clé en main intégrée . Type de preuve : validation quantitative ; source : rapport sectoriel. Constat : gain d'efficacité lié à la fabrication intégrée. Note de portée : basé sur des indicateurs d'efficacité opérationnelle dans le domaine de l'emballage automatisé.
« Qu’est-ce que le système de contrôle de tension dans une plieuse-colleuse ? – Blog », https://www.royal-packing.net/blog/what-is-the-tension-control-system-in-a-folder-gluer-2357265.html. Documentation technique expliquant comment l’étalonnage de la rainureuse rotative prévient le désalignement des matériaux et les bourrages qui en résultent dans les plieuses-colleuses automatisées. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Sujet : relation entre la tension de rainurage et l’efficacité d’assemblage. Note sur le champ d’application : applicable aux lignes d’emballage en carton ondulé .
« Nomenclatures (BOM) – Utilisation des nomenclatures pour la gestion des systèmes de gestion des données (DMSMS) | www.waru.edu », https://www.waru.edu/acquipedia-article/bills-material-bom-using-boms-dmsms . Analyse sectorielle démontrant comment une nomenclature (BOM) standardisée réduit les erreurs d'assemblage et augmente le débit dans les environnements de conditionnement à façon. Preuve d' efficacité opérationnelle ; type de source : livre blanc sur la chaîne d'approvisionnement. Ce document met en évidence le lien entre la maîtrise des nomenclatures et l'assemblage sans friction. Il porte sur les écrans multicomposants.
« Étude de l’effet des perforations sur la capacité portante… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Analyse technique de la géométrie cannelée en tant que système d’arc porteur pour valider l’analogie avec les ponts. Rôle de la preuve : validation structurelle ; type de source : manuel d’ingénierie. Supports : avantage mécanique du carton cannelé. Note sur la portée : axé sur la physique de la compression verticale.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Données scientifiques relatives aux propriétés de dissipation d'énergie des cannelures arquées lors d'un impact. Rôle de la preuve : vérification des performances ; type de source : revue scientifique sur les matériaux. Arguments : affirmation relative au déplacement par choc. Remarque concernant la portée : spécifique aux supports ondulés par rapport au carton compact.
« [PDF] Effets de l'humidité sur la résistance à la compression des boîtes : FBA BCT… », https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Vérification technique démontrant que la structure arquée du carton ondulé augmente sa capacité de charge verticale, mesurée selon les normes BCT. Type de preuve : validation technique ; source : manuel technique ou norme industrielle. Confirme : l'affirmation selon laquelle les arcs ondulés maximisent la résistance à la compression. Note sur la portée : étude axée sur la physique du carton ondulé par rapport au carton compact .
« Évaluation des configurations d'ondulations dans les cartons ondulés par… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/ . Analyse technique de la manière dont les cannelures à petite échelle créent un effet d'amortissement permettant d'absorber l'énergie cinétique. Rôle de la preuve : validation technique ; type de source : revue de science des matériaux. Supports : capacités d' absorption des chocs. Note de portée : spécifiquement pour les profils de micro-cannelures.
« Spécifications pour le carton ondulé », https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. Données techniques démontrant la capacité de charge et la répartition du poids des structures verticales à cannelures en E. Rôle de la preuve : vérification des performances ; type de source : manuel d’ingénierie de l’emballage. Supports : mécanisme de déplacement latéral du poids. Note sur la portée : se concentre sur l’orientation des cannelures en E.