
Concevoir une campagne de vente au détail est passionnant jusqu'à ce que vos produits s'effondrent dans l'entrepôt. Arrêtez de deviner et passez à l'ingénierie. Voici comment mon usine fabrique des produits robustes et résistants.
La conception d'un présentoir PLV (Publicité sur le Lieu de Vente) personnalisé exige une ingénierie structurelle précise, une sélection rigoureuse des matériaux et une intégration graphique optimale afin de maximiser la visibilité de la marque. Un design d'emballage performant doit trouver un juste équilibre entre conformité aux normes de vente au détail, résistance aux charges dynamiques et impact visuel pour garantir des taux de conversion impulsifs élevés, tout en résistant aux fortes contraintes logistiques.
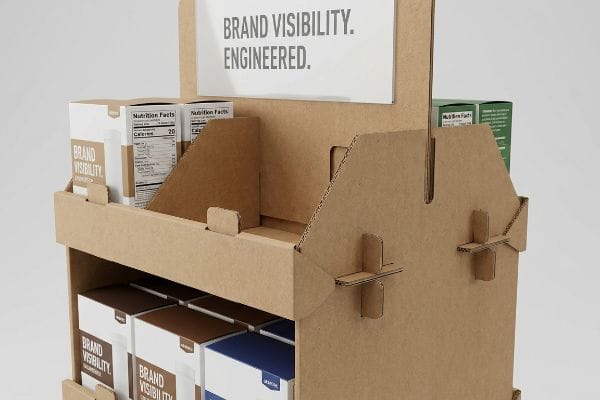
Mais la connaissance du processus de conception théorique ne suffit pas lorsque les machines de découpe se mettent réellement en marche.
Quelles sont les erreurs courantes concernant les présentoirs PLV ?
Vous approuvez un rendu magnifique, mais la réalité physique se solde souvent par un désastre. Les erreurs les plus coûteuses surviennent lorsque l'esthétique numérique fait fi des contraintes mécaniques impitoyables.
Les erreurs fréquentes concernant les présentoirs PLV incluent le non-respect des tolérances d'épaisseur du carton ondulé, le dépassement des limites de poids de la structure et la priorité donnée à l'esthétique au détriment de la résistance à la compression. Les ingénieurs en structure expérimentés compensent mathématiquement l'épaisseur du matériau dès la phase de conception initiale afin d'éviter des défaillances catastrophiques lors de l'assemblage et des retours clients importants.
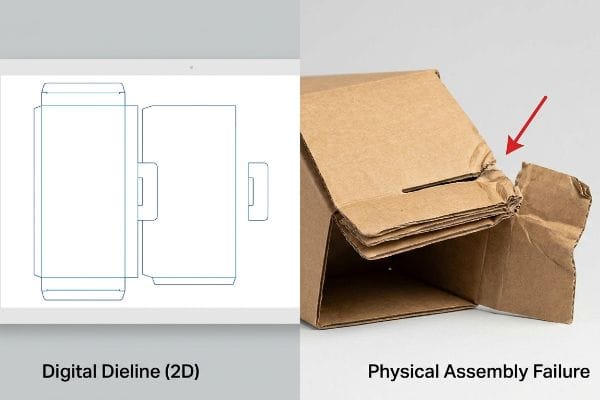
Ces erreurs esthétiques sont frustrantes, mais le véritable cauchemar commence lorsque vos sous-traitants d'emballage sont physiquement incapables d'assembler les unités sur la chaîne.
Pourquoi les gabarits plats échouent-ils en usine ?
Même les équipes d'approvisionnement les plus expérimentées tombent souvent dans le piège de considérer les gabarits structurels 2D comme de simples supports graphiques. Elles supposent que si une languette s'emboîte parfaitement dans une fente sur leur écran, elle s'y insérera sans problème dans la réalité. Or, elles ignorent totalement l'épaisseur physique d'un carton ondulé de type E ou B plié. Lorsqu'un panneau de papier épais se plie à 90 degrés, il consomme physiquement de la matière, ce qui nécessite une fente de réception plus largepour compenser le nouveau rayon de courbure.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain. Le trimestre dernier, une agence m'a envoyé le gabarit finalisé d'un présentoir à boissons. J'ai d'abord supposé que la largeur standard des encoches serait compatible avec nos tolérances d'assemblage. J'avais tort. Lors du premier essai sur le prototype blanc, les languettes d'emboîtement étaient beaucoup trop serrées. En forçant l'assemblage, j'ai senti la résistance du carton kraft vierge juste avant que la feuille supérieure ne cède avec un claquement sec, déchirant complètement le lithographie . La flèche sous charge statique a immédiatement dépassé 31,75 mm (1,25 pouce²) . J'ai abandonné leur fichier et reconstruit la géométrie à l'aide d'un logiciel de CAO paramétrique (Conception Assistée par Ordinateur). En intégrant une courbe de compensation algorithmique qui élargissait chaque encoche structurelle de 2,03 mm (0,08 pouce³) précisémentpour compenser le rayon de courbure extérieur, le frottement a disparu. Cet ajustement de 2,03 mm n'a pas seulement empêché la base de se déchirer ; Cela a permis de réduire le temps d'assemblage du conditionnement à façon de 35 secondes par unité, ce qui a permis au client d'économiser environ 20 % sur les frais de main-d'œuvre directe.
| Défaut structurel | Solution technique | Retour sur investissement du co-emballage |
|---|---|---|
| déchirure par frottement de la fente | Compensation paramétrique de l'étrier | Accélère l'assemblage de 35 secondes4 |
| flambage du rayon de pliage | Tolérance de flexion algorithmique | Élimine les retouches manuelles |
| Litho-lamination snap | Tampon de dégagement pour flûte E | Réduction des frais de main-d'œuvre de 20 %5 |
Je refuse que des modèles numériques non testés dictent la fabrication physique. Mon système repose sur des tolérances paramétriques strictes, garantissant un assemblage parfait de vos unités avant même le début de la production en série.
🛠️ Le bureau d'Harvey : Vos gabarits actuels sont-ils correctement dimensionnés pour tenir compte des rayons de courbure des cannelures B, ou vos sous-traitants utilisent-ils du ruban adhésif invisible pour les maintenir ensemble ? 👉 Demandez un audit de nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Comment créer un affichage personnalisé ?
Apposer un logo sur une boîte en carton, c'est facile. Concevoir une structure sur mesure capable de résister aux aléas de la chaîne d'approvisionnement mondiale exige une validation physique rigoureuse.
La fabrication d'un présentoir sur mesure exige la conception de gabarits structurels, la sélection de profils de cannelures optimaux, l'impression de graphismes haute résolution et la soumission de la géométrie assemblée à des tests de transport dynamiques rigoureux. Ce processus d'ingénierie méthodique transforme des supports en carton brut en présentoirs ultra-résistants, prêts pour la vente au détail et capables de supporter les contraintes des réseaux de distribution internationaux les plus exigeants.
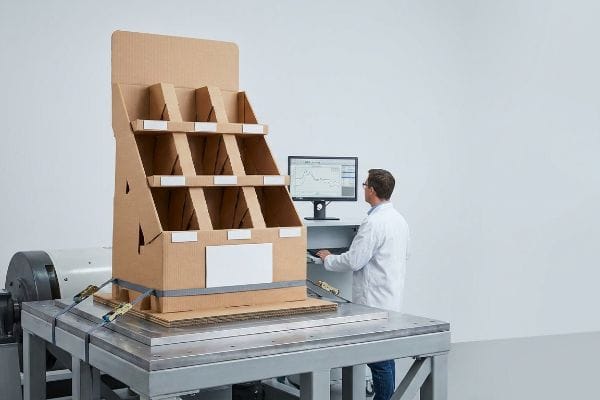
On pourrait croire que l'obtention d'un matériau de qualité supérieure garantit le succès, mais la résistance des matières premières ne signifie absolument rien sans essais cinétiques dynamiques.
Pourquoi les spécifications des matières premières trahissent votre chaîne d'approvisionnement
Les équipes d'approvisionnement approuvent fréquemment de nouvelles structures commerciales en se basant uniquement sur l'évaluation des propriétés des matières premières. Elles s'appuient fortement sur les valeurs théoriques de résistance à la compression des bords (ECT), supposant à tort que le choix d'un substrat à haute résistance garantit automatiquement la solidité de la structure. Connaître la limite de compression des fibres de papier plates en laboratoire est totalement inutile si la structure 3D, une fois assemblée, se cisaille, se déforme ou cède sous l'effet de la manutention.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Un client a récemment exigé un carton vierge 32ECT spécifique pour le déploiement d'une gamme personnalisée de quarts de palette , persuadé que la densité du matériau suffirait à elle seule à résister au transport maritime en chargement partiel (LTL). Au départ, je supposais que le carton d'essai de haute qualité supporterait les conditions standard du transport maritime. J'avais tort. Lors de notre simulation interne ISTA 3A (International Safe Transit Association),la base a cédé sous une charge de 76,38 kg (168,4 lb) sur la table vibrante. Le papier brut était résistant, mais les coins pliés n'ont pas pu absorber la force de cisaillement latérale. J'ai immédiatement revu notre approche. Au lieu d'opter pour un carton double cannelure inutilement coûteux, j'ai repensé la structure interne en ajoutant une armature de renfort multiaxiale pliée afin de répartir la charge cinétique et de la décharger des parois extérieures. En imposant ce pivot géométrique porteur, j'ai veillé à ce que les cartons principaux résistent aux tests de chute secondaires sans la moindre microfissure, éliminant ainsi complètement le risque de dommages liés au transport et protégeant la marque contre les rejets coûteux des détaillants.
| Point aveugle de la validation | Solution d'ingénierie cinétique | Retour sur investissement logistique |
|---|---|---|
| Dépendance à l'ECT statique | Tests dynamiques ISTA 3A7 | Révèle les faiblesses du transport en commun |
| Effondrement par cisaillement latéral8 | Dos plié multi-axes | Élimine les dommages causés au fret |
| fatigue vibratoire LTL9 | Noyau de répartition de charge interne | Empêche les rétrofacturations des détaillants |
Je ne me fie jamais aux simples données théoriques pour garantir la robustesse de vos produits. En soumettant chaque structure personnalisée à des simulations cinétiques poussées, je m'assure que votre campagne résiste aux contraintes physiques réelles du transport.
🛠️ Le bureau d'Harvey : Votre partenaire de fabrication actuel valide-t-il la géométrie de vos structures par des tests de vibration dynamiques ISTA, ou se base-t-il uniquement sur des spécifications techniques brutes ? 👉 Réservez une simulation de contraintes 3D structurelles ↗ — Confidentialité garantie à 100 %. Vos prototypes non commercialisés sont en sécurité.
Combien coûte un présentoir PLV ?
Tout le monde souhaite une image haut de gamme pour ses points de vente, mais réduire artificiellement son budget structurel pour financer des artifices coûteux entraînera inévitablement d'importants retours sur investissement logistiques.
Le prix d'un présentoir PLV personnalisé varie de quelques dollars pour un modèle de comptoir simple à plus de cinquante dollars pour une installation permanente robuste. Le prix final dépend fortement du volume de matériaux, des techniques d'impression spécialisées, de la complexité de la structure et du volume de production nécessaire pour optimiser la rentabilité unitaire et compenser les investissements en outillage.
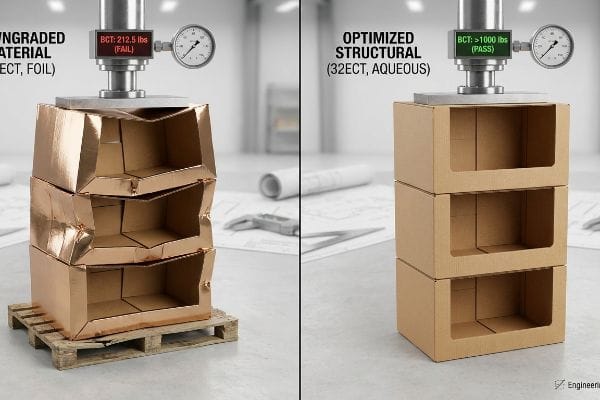
Rechercher le coût unitaire initial le plus bas semble être une stratégie d'approvisionnement intelligente, mais ces économies théoriques disparaissent dès que vos cartons principaux arrivent dans un centre de distribution humide.
Le coût caché de la déclassification des cannelures structurelles
Afin de respecter des budgets marketing très serrés, les services d'achats considèrent souvent les finitions esthétiques coûteuses, comme le pelliculage intégral, comme des exigences non négociables. Pour compenser ces coûts d'impression élevés, ils réduisent secrètement la résistance à la compression du carton ondulé de baseainsila densité de fibres essentielle au niveau des cannelures. Cette pratique dangereuse de réduction des coûts aboutit à une boîte visuellement attrayante, mais totalement dépourvue de la solidité structurelle nécessaire pour résister au stockage en entrepôt.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience dans ma propre entreprise. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de réaliser une analyse de réduction des coûts sur un présentoir cosmétique fortement métallisé. Nous pensions pouvoir réduire sans risque l'épaisseur du matériau de base de 32 ECT à 26 ECT pour financer les exigences esthétiques haut de gamme du client. Trois jours plus tard, dans la chambre climatique, j'ai vu la palette entière se déformer. Le capteur de force du test de compression de la boîte (BCT) s'est effondré à un niveau catastrophique de 96,38 kg (212,5 lbs), et j'ai entendu le craquement sinistre du carton cannelé B fragilisé qui s'écrasait sous le poids simulé de la palette. J'ai immédiatement interrompu l'essai et renvoyé le fichier à la station de CAO. J'ai définitivement abandonné la réduction de l'épaisseur du matériau, supprimé les films métallisés épais et coûteux, et rétabli la norme d'origine de 32 ECT tout en obtenant exactement la même brillance grâce à un revêtement aqueux à haute teneur en solides . Ce changement de matériau n'a pas seulement permis de rétablir la capacité de chargement supérieure nécessaire ; il a complètement neutralisé le gonflement cosmétique, réduisant le coût unitaire brut de 14 % tout en garantissant une survie du fret sans dommage.
| Défaut de réduction des coûts | Fixation du pivot de matériau | Retour sur investissement financier |
|---|---|---|
| Réduction de la densité des flûtes | Restauration de la carte 32ECT vierge13 | Optimise la stabilité des palettes |
| Pelliculage coûteux | Revêtement aqueux à haute teneur en solides | Réduction du coût unitaire de 14 %14 |
| Effondrement de la charge supérieure BCT15 | Validation en milieu climatique | Frais de dommages au transport nuls |
Je refuse de fragiliser votre structure pour financer des options d'impression superficielles. Ma méthode d'ingénierie allie une esthétique commerciale percutante à la robustesse indispensable à la protection de vos intérêts financiers.
🛠️ Le bureau d'Harvey : Payez-vous en secret un prix exorbitant pour des laminations à l'aluminium qui compromettent la résistance à la compression de votre carton principal ? 👉 Demandez un audit complet de votre nomenclature ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quelles sont les 5 étapes de la création d'un affichage ?
Passer d'une esquisse de concept initiale à une mise en œuvre complète en point de vente est un processus complexe. Négliger une seule étape logistique peut engendrer un chaos total lors de la distribution.
La création d'un présentoir se déroule en cinq étapes : stratégie conceptuelle, ingénierie CAO structurelle, prototypage prépresse haute fidélité, production lithographique en série et conditionnement final pour la chaîne logistique. L'exécution séquentielle de ces phases garantit un équilibre parfait entre une communication visuelle percutante et une stabilité structurelle sans faille, indispensable dans les environnements commerciaux concurrentiels.
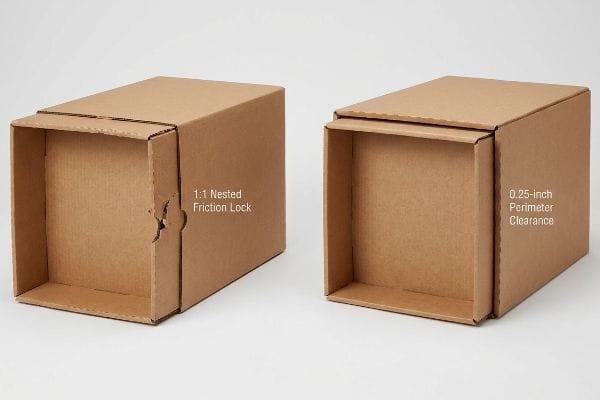
La mise au point des phases d'ingénierie et d'impression est une victoire majeure, mais ces dimensions précises peuvent facilement engendrer un grave goulot d'étranglement opérationnel lors de l'emballage final.
Le piège à friction lors de l'assemblage en magasin
Les marques conçoivent souvent leurs cartons d'expédition principaux pour qu'ils correspondent exactement aux dimensions extérieures de leurs plateaux pré-remplis destinés à la vente, partant du principe qu'un ajustement parfait assure une protection maximale pendant le transport. Elles négligent totalement la forte friction générée par le papier ondulé brut non verni (testliner16). Lorsqu'un vendeur pressé tente de sortir un plateau bien calé de son carton d'expédition, les parois du carton se bloquent, créant une résistance mécanique considérable(17) qui détruit rapidement l'intégrité structurelle du plateau avant même qu'il n'atteigne le rayon.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Lors d'un test de logistique important pour le déploiement de matériel, le client exigeait un emboîtage sans la moindre tolérance afin de minimiser le poids volumétrique des colis. Au départ, je pensais que la précision de découpe standard permettrait aux unités de se séparer facilement. J'avais tort. Lorsque j'ai tenté d'extraire le plateau intérieur de 609,6 mm (24 pouces), les fibres du papier brut se sont bloquées. J'ai tiré sur le panneau avant et j'ai instantanément arraché le rebord de retenue lithographié de la base. J'ai immédiatement effectué des mesures au micromètre et prouvé que nous n'avions pas besoin de ralentir la ligne avec des intercalaires internes en plastique coûteux. J'ai donc conçu mathématiquement une tolérance de décalage géométrique stricte, en intégrant un jeu périmétrique minimal absolu de 6,35 mm (0,25 pouce) directement dans la cavité interne du carton principal. En imposant ce vide spatial fractionnel, j'ai complètement cassé le verrou de friction mécanique, garantissant une expérience de déballage fluide et sans déchirure qui a réduit le temps d'installation en magasin du détaillant d'environ 40 %.
| Goulot d'étranglement de l'exécution | Correction du décalage géométrique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Verrouillage à friction imbriqué 1:1 | Dégagement périmétrique de 0,25 pouce18 | Casse la poignée en carton |
| Lèvres déchirées | Mise à l'échelle par découpe de précision | Garantit un déballage sans déchirure |
| Extraction lente en magasin | vide spatial sans frottement | Réduit le temps de préparation de 40 %19 |
Je conçois des emballages parfaitement adaptés aux manipulations rapides des vendeurs, et pas seulement aux environnements de laboratoire impeccables. En contrôlant mathématiquement les jeux d'emballage, j'élimine les frictions lors du déballage et préserve la présentation physique de votre marque.
🛠️ Le bureau de Harvey : Vos vendeurs déchirent-ils vos plateaux pré-remplis parce que les tolérances d'emboîtement des cartons sont trop faibles ? 👉 Obtenez une refonte de votre prototypage ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez chercher indéfiniment le fournisseur de carton le moins cher, mais si ce carton cannelé de qualité inférieure (26ECT) se déforme de façon catastrophique dans une remorque humide, les dégâts occasionnés par le transport anéantiront complètement la marge bénéficiaire de votre campagne. Récemment, une erreur de tolérance de 2 mm, fatale pour un déploiement national majeur, a été détectée avant la production. Cessez de gaspiller votre budget marketing avec des prototypes défectueux et laissez-moi concevoir personnellement votre prochain déploiement ↗ pour garantir une résistance physique maximale et un retour sur investissement optimal pour le commerce de détail.
« [PDF] Spécifications pour le carton ondulé – Archives nationales », https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf . Documentation technique relative à l’enroulement du matériau et à la tolérance de pliage pour l’épaisseur du carton ondulé (calibre) afin d’assurer un ajustement structurel. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Justifie : la nécessité d’ajuster la largeur des fentes pour les matériaux pliés. Note de portée : spécifique aux types de carton ondulé tels que les cannelures E et B.
« Étude de l’effet des boîtes en carton ondulé sur… », https://www.unitload.vt.edu/content/dam/unitload_vt_edu/graduate-research-and-subpages-pictures-and-docs/thesis-and-dissertations-/Clayton%20-%20ETD%20-%20Investigation%20of%20the%20Effect%20of%20Corrugated%20Boxes%20on%20the%20Distribution%20of%20Compression%20Stresses%20on%20the%20Top%20Surface%20of%20Wooden%20Pallets.pdf. La documentation technique relative aux seuils de rupture structurelle des présentoirs de points de vente robustes permettrait de vérifier si une déformation de 3,175 cm (1,25 pouce) constitue un seuil critique. Rôle de la preuve : référence technique ; type de source : manuel d’ingénierie. Appui : allégation de rupture structurelle. Note relative à la portée : spécifique aux catégories de poids des boissons .
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Les guides d'ingénierie structurelle pour les emballages en carton ondulé fournissent des tolérances standard et des valeurs de décalage pour les rayons de courbure afin de prévenir les contraintes sur le matériau. Rôle de la preuve : validation technique ; type de source : norme de l'industrie de l' emballage. Appuie : validité de l'ajustement de 0,08 pouce. Remarque sur la portée : dépend de l'épaisseur/qualité du carton.
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Étude de cas ou référence industrielle démontrant comment des réglages paramétriques précis réduisent le temps d’assemblage manuel. Rôle de la preuve : validation quantitative ; type de source : étude de cas technique. Avantages : gains de productivité grâce à la compensation paramétrique. Note sur la portée : spécifique aux présentoirs PLV à grande échelle.
« Taille, tendances et prévisions du marché des emballages litho-laminés, 2035 », https://www.gminsights.com/industry-analysis/litho-laminated-packaging-market . Documentation technique démontrant la corrélation entre l'intégration de butées de jeu en cannelure E et la réduction des coûts de main- d'œuvre d'assemblage. Preuve : validation financière ; type de source : rapport de fabrication. Apport : retour sur investissement des jeux de matériaux spécifiques. Remarque : s'applique aux structures litho-laminées.
« [PDF] ISTA 3A – Association internationale pour la sécurité du transport », https://ista.org/docs/3Aoverview.pdf. Les normes externes de l’organisation ISTA définissent les protocoles spécifiques de vibration et de chute utilisés dans les simulations 3A. Rôle de la preuve : validation de la méthodologie de test ; type de source : norme industrielle. Appui : utilisation d’une simulation standardisée pour tester la durabilité du transport. Note sur la portée : spécifique aux envois de petits colis/LTL .
« Procédures de test – Association internationale pour le transport sécurisé », https://ista.org/test_procedures.php. Vérification des exigences du protocole ISTA 3A pour la simulation des environnements d'expédition généraux afin d'évaluer l'intégrité des colis. Rôle de la preuve : norme technique ; type de source : certification industrielle. Soutient : la transition des tests ECT statiques aux tests dynamiques. Note sur le champ d'application : s'applique aux expéditions de colis et de lots partiels (LTL) .
« Flambement élastique par cisaillement de murs de cisaillement en tôle d'acier ondulée avec… », https://www.sciencedirect.com/science/article/abs/pii/S0263823124010863 . Explication technique de la façon dont les forces de charge latérales entraînent une rupture structurelle dans les supports verticaux en carton. Preuve : analyse structurelle ; type de source : manuel d'ingénierie. Supports : nécessité d'un support multiaxial. Note sur le champ d'application : axé sur la physique du carton ondulé.
« [PDF] Emballages en carton ondulé : conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf . Documentation expliquant comment les vibrations répétées à basse fréquence lors du transport de lots partiels (LTL) à arrêts multiples fragilisent les liaisons adhésives et l’intégrité des matériaux . Type de preuve : analyse des défaillances ; source : recherche en logistique. Justifie : la nécessité de noyaux internes de répartition de charge. Précision : Spécifique à la dynamique du transport de lots partiels (LTL).
« Étude de l’effet de la rigidité du plateau supérieur des palettes sur le carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/ . Explication technique montrant comment la réduction de la résistance à l’écrasement des bords (ECT) ou de la résistance à la compression des cannelures du carton ondulé entraîne une rupture structurelle lors du stockage sur palettes. Rôle de la preuve : validation technique ; type de source : norme d’ingénierie. Appuie: l’affirmation selon laquelle la réduction de la densité des fibres compromet l’intégrité structurelle. Note de portée : s’applique spécifiquement aux présentoirs PLV robustes.
« [PDF] Spécifications du carton ondulé – Fibre Box Association », https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Les données techniques relatives à la résistance à l’écrasement des bords (ECT) confirment la baisse significative de l’intégrité structurelle lors du passage d’un ECT de 32 à 26. Rôle de la preuve : spécification technique de référence ; type de source : norme d’emballage industriel. Appuie : l’affirmation selon laquelle la diminution de la résistance du matériau entraîne une rupture structurelle. Note relative au champ d’application : s’applique aux normes relatives au carton ondulé .
« Revêtements aqueux pour l'emballage : procédés, types, avantages… », https://packhit.com/packaging/finishes/coating/aqueous/ . Analyse comparative des technologies de revêtement montrant que les revêtements aqueux à haute teneur en solides peuvent imiter la brillance des films métallisés à moindre coût. Type de preuve : alternative technique ; type de source : données de fabricants de revêtements chimiques. Argument : la possibilité d'obtenir une brillance sans films coûteux. Remarque : les résultats varient selon le substrat.
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopTkyxNA078S0EytggxMU7jk3OMtMVxgf55SGyLbYxqnf9KZFIc . Spécifications techniques du carton en fibres vierges soumis au test de résistance à la compression latérale (ECT) 32 et son impact sur l'intégrité structurelle. Rôle de la preuve : validation technique ; type de source : fiche technique. Appui : l'utilisation du test ECT 32 pour optimiser la stabilité des palettes. Note relative au champ d'application : spécifique aux normes d'emballage en carton ondulé.
« Revêtements aqueux pour l'impression et l'emballage | EPACK », https://www.epackprinting.com/support/aqueous-coating/ . Analyse comparative des coûts industriels des revêtements aqueux et des laminations à l'aluminium pour les présentoirs de vente au détail. Type de preuve : vérification quantitative ; source : étude des coûts de fabrication. Appui : affirmations concernant les pourcentages de réduction des coûts. Remarque sur la portée : dépend du volume de production.
« [PDF] Effets de l’humidité sur la résistance à la compression des boîtes : FBA BCT… », https://renewablebioproducts.gatech.edu/sites/default/files/2025-12/4effects-of-moisture-content-on-box-compression-strength.pdf. Normes industrielles relatives aux essais de compression des boîtes (BCT) et nécessité d’une validation en conditions climatiques contrôlées afin de prévenir l’effondrement pendant le transport. Type de preuve : protocole technique ; type de source : norme d’ingénierie de l’emballage. Apport : lien entre la validation BCT et la prévention des dommages liés au transport. Note de portée : axé sur la logistique et les essais structurels .
« Essais de coefficient de frottement | Centre d'emballage et de charge unitaire… », https://unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Les données techniques sur le coefficient de frottement des doublures non vernies comparées aux cartons couchés justifient l'affirmation concernant la résistance mécanique. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie ou étude de science des matériaux. Appui : la cause du blocage par frottement dans l'emballage. Note de portée : axé sur les matériaux de doublures d'essai recyclés .
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOooSdymjnItjzLCS5SH0ekR7F-PAkISU3tJQo33DO5KjCnnspdMJ . Les normes industrielles relatives aux tolérances des cartons d'expédition expliquent comment un ajustement trop serré peut entraîner des contraintes mécaniques et des ruptures structurelles. Données probantes : analyse structurelle ; type de source : livre blanc de l'industrie de l' emballage. Sujet : mécanisme de destruction des présentoirs lors du déballage. Remarque : applicable aux présentoirs de point de vente et aux emballages prêts à la vente.
« 14 types de présentoirs de vente au détail | Chicago, IL – Wertheimer Box », https://wertheimerbox.com/types-of-retail-displays/ . Validation des spécifications techniques relatives au dégagement requis pour éviter le collage structurel des présentoirs en carton. Rôle de la preuve : spécification technique ; type de source : manuel d’ingénierie. Supporte : exigences de décalage géométrique. Note de portée : spécifique aux conceptions à verrouillage par friction imbriqué.
« Commerce de détail sans friction : concevoir des magasins pour des expériences ultra-efficaces », https://caad-design.com/en/frictionless-retail-designing-stores-for-ultra-efficient-experiences . Vérification quantitative des gains de productivité lors de la mise en œuvre de mesures de fluidité dans la logistique de vente au détail. Rôle de la preuve : validation d’indicateurs ; type de source : étude de cas sectorielle. Appuie : affirmations relatives au retour sur investissement de la chaîne d’approvisionnement. Note de portée : moyenne empirique sur l’ensemble des installations de vente au détail.



