Lancer une ligne de produits de beauté est passionnant, mais transformer un design numérique en un emballage physique destiné à la vente au détail donne souvent l'impression de naviguer sur un terrain miné, entre retards de la chaîne d'approvisionnement et défaillances structurelles.
La fabrication d'un coffret cosmétique exige une ingénierie structurelle précise, une sélection rigoureuse des matériaux et un calibrage prépresse strict. Le processus intègre la découpe à l'emporte-pièce, la création de gabarits de pliage sur mesure et des finitions spécialisées. La maîtrise de ces étapes fondamentales de production permet d'éviter les retards catastrophiques et garantit la résistance de votre emballage aux conditions difficiles du commerce de détail, tout en protégeant vos produits de beauté délicats.
Mais connaître les étapes théoriques ne constitue que le point de départ. Voyons maintenant comment cela fonctionne concrètement en usine, lorsque de véritables enjeux financiers sont en jeu.
Ai-je besoin d'une licence pour vendre des cosmétiques faits maison ?
Avant d'investir un budget dans des emballages personnalisés, il faut se confronter à un environnement réglementaire strict qui encadre la vente de produits de beauté dans les rayons des commerces de détail.
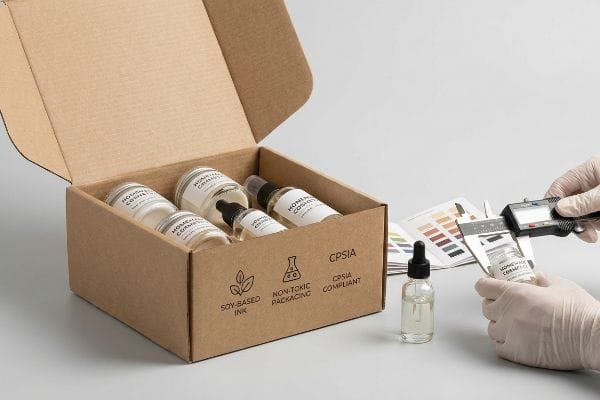
Cela dépend. La vente locale de cosmétiques faits maison ne nécessite peut-être pas de licence fédérale, mais le développement commercial exige le respect strict de la réglementation. Vous devez vous conformer aux normes de sécurité des ingrédients, d'étiquetage clair et d'emballage non toxique pour éviter un refus immédiat par les équipes de contrôle des grandes surfaces et les inspecteurs sanitaires.
La compréhension de ces obstacles juridiques détermine la manière dont nous concevons l'emballage physique de votre produit.
La chimie du conditionnement derrière la vente de cosmétiques faits maison
La plupart des fondateurs de start-ups indépendantes partent du principe que, tant que la lotion à l'intérieur du produit est sans danger, l'emballage extérieur peut être imprimé avec n'importe quelle encre bon marché et aux couleurs vives disponible en ligne. Ils envoient de beaux fichiers numériques à un imprimeur lambda, sans se soucier de la composition chimique de l'emballage final.
Je constate constamment ce piège lorsque de nouvelles marques prennent de l'ampleur. On suppose que les encres UV standard conviennent, mais lorsqu'un acheteur demande un audit environnemental, on réalise que ces solvants lourds dépassent les limites de toxicité actuelles¹.Je me souviens encore de l'odeur chimique âcre des encres à solvant non polymérisées sur un lot de plateaux de maquillage. Pour remédier à cela, j'utilise systématiquement des encres à base de soja conformes à la loi CPSIA (Consumer Product Safety Improvement Act)² et des vernis à base d'eau pour tous les produits en contact avec la peau. Cela élimine complètement les émissions de composés toxiques, garantissant ainsi que votre marque réussisse sans difficulté les audits sanitaires rigoureux des distributeurs et respecte votre calendrier de lancement.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation d'encres à solvants toxiques | Encres à base de soja obligatoires selon la loi CPSIA 3 | Réussit les audits sanitaires des grandes surfaces |
| Négliger le dégagement gazeux du revêtement | Passez aux vernis à base d'eau4 | Élimine les odeurs de produits chimiques toxiques |
| Instructions d'usine vagues | Appliquer des fiches techniques de matériaux strictes | Évite les blocages de conformité coûteux |
Je refuse qu'un design soigné échoue à un audit de sécurité élémentaire. En contrôlant rigoureusement la composition chimique de vos encres, je préviens les problèmes réglementaires avant même le démarrage de la presse.
🛠️ Le bureau d'Harvey : Vous vous demandez si votre imprimeur utilise des encres non toxiques et conformes aux normes pour le lancement de votre produit beauté ? 👉 Demandez un audit des matériaux ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Comment fabriquer mes propres boîtes d'emballage ?
Concevoir ses propres emballages de vente au détail semble aujourd'hui très accessible grâce aux outils web de type glisser-déposer, mais cette facilité numérique engendre souvent d'importantes frictions physiques sur la chaîne de montage.
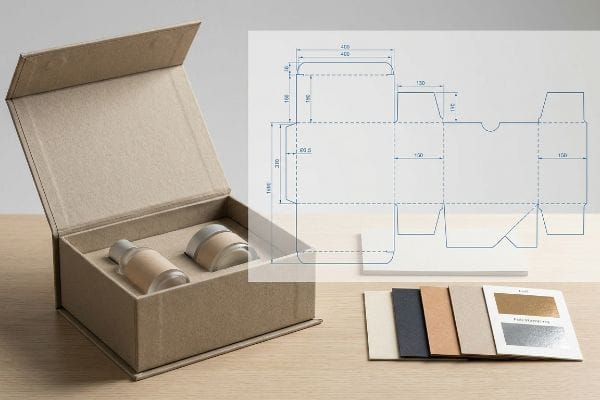
La fabrication de vos propres emballages nécessite de passer d'un dessin numérique à plat à des gabarits structurels d'une précision mathématique. Vous devez utiliser un logiciel de CAO (Conception Assistée par Ordinateur) spécialisé pour calculer l'épaisseur du matériau, les tolérances de pliage et de cintrage, afin de garantir que le carton protège parfaitement votre produit lors du transport et de la manutention à grande vitesse.
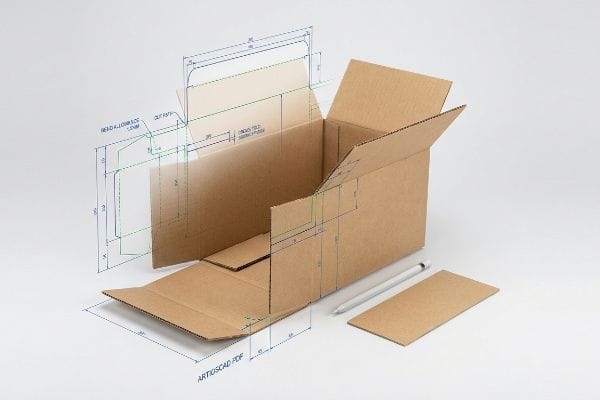
Créer un joli graphisme est facile ; concevoir une boîte qui se plie parfaitement est une tout autre affaire.
Pourquoi les logiciels de glisser-déposer ruinent les emballages
Les nouvelles marques tentent souvent de faire des économies en demandant à de jeunes graphistes de dessiner directement les languettes d'emboîtement sur des plateformes web basiques. Elles supposent que les lignes vectorielles standard se transformeront comme par magie en un emballage commercial parfaitement pliable.
Le problème survient lorsque ces fichiers arrivent sur mes tables de découpe. Les outils web ne peuvent pas appliquer automatiquement les tolérances de pliage pour un carton cannelé E de 1,5 mm d'épaisseur⁵.J'ai vu des vendeurs transpirer à grosses gouttes, déchirant le carton brut en forçant des languettes mal alignées, jamais dimensionnées mathématiquement pour le rayon extérieur du pli. Ma règle est simple : toujours verrouiller un PDF ArtiosCAD pré-conçu sur le calque inférieur avant d'appliquer les graphismes. Cet ancrage spatial strict garantit que les calculs structurels complexes ne sont pas écrasés par de simples manipulations de pixels web, réduisant ainsi le temps d'assemblage d'environ 30 % parunité⁶.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des onglets dans les outils web de base | Utilisez les PDF générés par ArtiosCAD7 | Empêche le déchirement du papier |
| En négligeant l'épaisseur du matériau | Appliquer les tolérances de flexion automatisées8 | Gain de 20 secondes de temps d'assemblage |
| Aplatissement de tous les calques vectoriels | couche de découpe structurelle de verrouillage9 | Garantit une précision de coupe exacte |
Je ne fais jamais confiance aux simples lignes numériques tracées en dehors d'un environnement d'ingénierie structurelle dédié. Ancrer votre dessin à la réalité mathématique garantit un assemblage sans accroc et préserve vos marges.
🛠️ Le bureau d'Harvey : Vos languettes de boîte personnalisées se déchirent ou se déforment-elles lorsque vous pliez les échantillons physiques ? 👉 Téléchargez mon guide de découpe ↗ — Téléchargement sécurisé. Ma boîte de réception est ouverte si vous avez des questions.
Comment devenir formulateur de produits cosmétiques ?
Si la maîtrise des ingrédients d'un produit nécessite des années de travail en laboratoire, les mêmes principes chimiques rigoureux doivent s'appliquer à l'emballage extérieur qui renferme vos formules.
Devenir formulateur de cosmétiques implique de maîtriser les interactions chimiques, les tests de stabilité et le dosage des ingrédients. Cette même rigueur scientifique doit être appliquée à la chimie structurelle de vos emballages. Garantir la compatibilité chimique entre les films protecteurs, les encres et les supports prévient la dégradation physique et préserve l'aspect impeccable de votre marque en rayon.
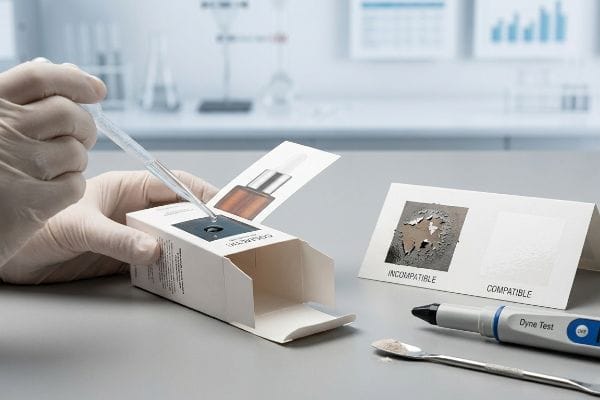
Vous ne mélangeriez pas des huiles incompatibles et de l'eau dans une lotion, vous ne pouvez donc pas mélanger des encres et des revêtements incompatibles sur votre boîte.
La chimie de la tension superficielle des formulateurs de cosmétiques
Les acheteurs spécifient souvent des encres à base d'huile de soja épaisses pour des couleurs de marque éclatantes, tout en exigeant des vernis à base d'eau écologiques. Ils supposent que ces deux couches chimiques distinctes sécheront ensemble sans problèmesurle carton.
C’est exactement le même conflit chimique auquel un formulateur est confronté lorsqu’une émulsion se rompt. L’eau repoussant naturellement l’huile, la pulvérisation d’une couche de finition aqueuse sur une encre à l’huile non polymérisée crée une liaison moléculaire faible<sup> 12</sup> . J’ai moi-même frotté mon pouce sur un lot fraîchement imprimé et senti un résidu poussiéreux et friable, le vernis s’étant détaché de la surface de manière agressive. Pour éviter cela, j’exige que l’énergie de surface (ou niveau de dyne) de la couche de finition<sup> 13 </sup> corresponde mathématiquement au taux d’oxydation de l’encre. Cette matrice chimique unifiée garantit une liaison moléculaire permanente, éliminant ainsi tout risque d’éraflures pendant le transport.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Mélanger de l'encre à l'huile avec un vernis aqueux | Énergie de surface de niveau dyne14 | Élimine les dépôts de poussière |
| Omission des contrôles d'adhérence | Exiger des tests de bande avant production15 | Empêche les éraflures sur les graphismes |
| Accélérer le temps de guérison | Synchronisation des vitesses d'oxydation et de séchage16 | Résiste aux fortes frictions de transport |
J'accorde à la chimie des emballages la même importance qu'un formulateur accorde à un sérum haut de gamme. L'harmonisation de ces interactions moléculaires empêche la qualité de votre produit de s'écailler au contact du client.
🛠️ Le bureau de Harvey : Vos revêtements mats ou brillants haut de gamme se rayent-ils facilement lors de l’emballage dans les cartons ? 👉 Demandez une analyse de chimie ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Comment puis-je créer ma propre marque de cosmétiques ?
Lancer son propre empire de la beauté exige de trouver un équilibre entre des budgets marketing ambitieux et la froide réalité physique de la logistique mondiale du fret et de l'entreposage.
Lancer sa propre marque de cosmétiques exige d'harmoniser le développement produit avec une stratégie de distribution à grande échelle. Au-delà de la formulation et du marketing, il est essentiel d'optimiser sa chaîne d'approvisionnement. Concilier des finitions esthétiques haut de gamme et un emballage robuste garantit la sécurité du produit tout au long des processus logistiques complexes et favorise la conversion des consommateurs en point de vente.
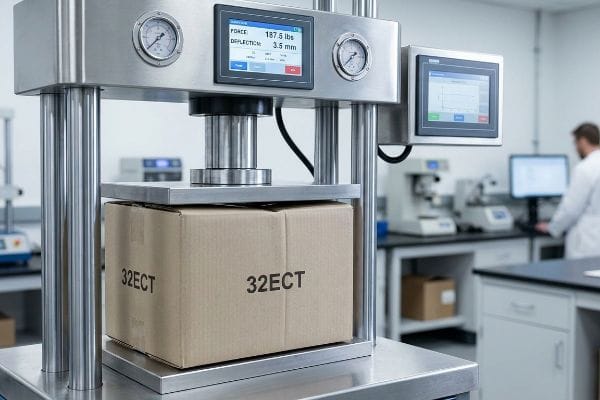
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche et que de lourdes palettes sont empilées.
Pourquoi les dégradations structurelles ruinent le lancement de votre marque de cosmétiques
Dans une tentative désespérée de financer le coûteux marquage à chaud et les laminations douces au toucher, les équipes d'approvisionnement dégradent souvent secrètement la note ECT (Edge Crush Test) du carton ondulé de base17.Elles supposent qu'une finition extérieure visuellement époustouflante compensera en quelque sorte le creusement des cannelures internes du papier.
Faire tenir un écran debout en laboratoire est facile, mais la réalité est tout autre lorsqu'il s'agit d'en expédier 500 à travers le pays. Dans mon atelier, je constate régulièrement les conséquences catastrophiques du passage d'un panneau robuste 32ECT à un panneau fragile 26ECT¹⁸,simplement pour économiser quelques centimes. Lorsque je mesure le rendement sous une presse à compression hydraulique à chargement par le haut de 85 kg (187,5 lbs), cette légère chute de 6 points provoque un gauchissement des coins de la structure de 3,5 mm (0,14 pouce) vers l'intérieur. La solution est implacable : j'interdis formellement de dégrader la qualité des panneaux de base pour financer des améliorations esthétiques. Je privilégie un matériau vierge de qualité 32ECT et j'utilise des vernis aqueux brillants à haute teneur en solides pour obtenir une réflexion optimale. En maintenant cette densité structurelle, nous évitons l'écrasement catastrophique de la base, ce qui permet à nos clients d'économiser environ 15 % sur les remplacements destock¹⁹ par conteneur standard.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de la capacité de traitement électronique (ECT) pour le budget des feuilles d'aluminium | Maintenir une carte vierge 32ECT stricte20 | Empêche l'écrasement du niveau inférieur |
| S'appuyant sur des films esthétiques | Utiliser des revêtements aqueux à haute teneur en solides21 | Réduit le coût des matières premières |
| Ignorer le chargement dynamique en haut | Effectuer des tests de compression hydraulique22 | Survit au transport à double étage |
Je ne vous laisserai pas sacrifier la solidité de votre chaîne d'approvisionnement pour un logo tape-à-l'œil. Privilégier une structure robuste plutôt que des films cosmétiques superflus garantit la pérennité de votre marque jusqu'en rayon.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si cette carte 26ECT de qualité inférieure se détériore dans un entrepôt humide, ralentissant la chaîne de tri d'environ 30 % et entraînant des refacturations massives de la part des détaillants, les économies initiales s'évaporent. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne laissez plus les tolérances structurelles au hasard : laissez-moi analyser personnellement vos fichiers grâce à mon audit de découpe gratuit ↗ afin de détecter ces points de friction invisibles avant l'impression.
« Des métaux lourds toxiques présents dans 14 % des emballages de vente au détail », https://www.packagingdigest.com/flexible-packaging/toxic-heavy-metals-found-in-14-percent-of-retail-packaging. Les lignes directrices techniques des agences de santé environnementale précisent les concentrations maximales autorisées de COV et de métaux lourds dans les encres d’impression commerciales. Rôle de la preuve : Validation technique ; type de source : Norme réglementaire. Appuie : L’affirmation selon laquelle certaines encres UV échouent aux audits environnementaux. Note de portée : Les limites spécifiques dépendent de la juridiction (par exemple, REACH dans l’UE, EPA aux États-Unis) .
« Maîtriser la certification américaine CPSIA pour les produits destinés aux enfants », https://www.eurofins.com/en/consumer-product-testing/softlines-hardlines/news-articles/mastering-us-cpsia-children-s-product-certificate-a-compliance-manager-s-guide/ . Une source réglementaire faisant autorité confirme que la CPSIA fixe des limites pour le plomb et les phtalates dans les produits de consommation, y compris les matériaux d'impression sur les emballages. Rôle de la preuve : Validation juridique ; type de source : Réglementation gouvernementale. Justifie : L'exigence de conformité des encres non toxiques dans les emballages. Note relative au champ d'application : Applicable aux biens de consommation commercialisés aux États-Unis.
« Loi sur l’amélioration de la sécurité des produits de consommation (CPSIA) », https://www.cpsc.gov/Regulations-Laws–Standards/Statutes/The-Consumer-Product-Safety-Improvement-Act. Vérification que les normes de la CPSIA réglementent les substances toxiques dans les emballages et que les encres à base de soja constituent une alternative conforme et non toxique pour la sécurité des produits en vente au détail. Rôle de la preuve : conformité réglementaire ; type de source : législation gouvernementale ou norme de sécurité. Appuie : l’affirmation selon laquelle les encres à base de soja réussissent les audits sanitaires. Note sur la portée : principalement applicable aux lois fédérales américaines sur la sécurité des consommateurs .
« COV aéroportés à l’intérieur des bâtiments provenant de revêtements à base d’eau – PMC – NIH », https://pmc.ncbi.nlm.nih.gov/articles/PMC12734227/. Preuves techniques démontrant que les vernis à base d’eau réduisent significativement les émissions de composés organiques volatils (COV) par rapport aux vernis à base de solvants. Type de preuve : spécification technique ; source : étude de génie chimique ou fiche technique industrielle. Appuie l’affirmation selon laquelle le changement de vernis élimine les odeurs chimiques toxiques. Note de portée : porte sur la réduction des COV dans les revêtements d’impression .
Guide des épaisseurs de carton, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqoydbBw_-0JwYPOYBdwAbQyO1YDFyv_Pq9SELfQNn2C0mxLUzI. Vérification de l'épaisseur standard du carton ondulé de type E afin de justifier l'exigence de tolérances de pliage précises. Preuve : spécification technique ; type de source : norme industrielle/fiche technique du matériau. Contribue à : la précision de l'épaisseur du matériau. Remarque : l'épaisseur peut légèrement varier d'un fabricant à l'autre .
« Découpe dans l’emballage : définition, conception, impression et gabarit – Packhit », https://packhit.co.uk/packaging/dieline/ . Données quantitatives démontrant le gain d’efficacité grâce à l’utilisation de découpes CAO optimisées par rapport aux gabarits manuels ou génériques. Rôle de la preuve : validation métrique ; type de source : étude de cas industrielle. Appuie : affirmation de réduction du temps. Remarque : les résultats peuvent varier en fonction de la complexité du carton.
« Logiciel de conception d'emballage (structure) », https://boards.core77.com/t/package-design-software-structure/17140 . Expliquez comment un logiciel de CAO professionnel comme ArtiosCAD garantit l'intégrité structurelle et la précision géométrique afin de prévenir les défaillances matérielles. Rôle de la preuve : validation technique ; type de source : documentation logicielle. Sujet: Utilisation d'un logiciel de CAO professionnel pour l'intégrité structurelle. Précision : Exportation PDF pour la production.
« Comment la conception d'emballages structuraux réduit les déchets et les coûts », https://www.bcipkg.com/how-structural-packaging-design-reduces-waste-and-costs/ . Fournit des données techniques sur la façon dont la prise en compte de l'épaisseur du matériau par le biais de tolérances de pliage réduit les frottements et le temps d' assemblage . Type de preuve : mesure quantitative ; type de source : manuel de fabrication. Appuie : Gains d'efficacité grâce à des tolérances de pliage précises. Remarque : Les gains de temps peuvent varier selon le matériau et la taille de la boîte.
« Guide complet des lignes de découpe pour l'emballage personnalisé et… », https://gentlever.com/dielines-for-custom-packaging-and-printing/ . Confirme la norme industrielle de séparation et de verrouillage des couches de lignes de découpe afin d'éviter tout déplacement accidentel des vecteurs pendant la production. Rôle de la preuve : validation de processus ; type de source : guide de production d'impression. Supporte : précision de la découpe automatisée. Remarque sur le champ d'application : applicable aux processus CNC et de découpe.
« (PDF) Encres de soja à base d'eau pour l'emballage », https://www.academia.edu/145028395/Water_Based_Soy_Inks_for_Packaging. Analyse chimique de la tension interfaciale et de l'adhérence entre les encres de soja hydrophobes et les revêtements hydrophiles à base d'eau. Type de preuve : contradiction/validation technique ; source : revue scientifique sur les matériaux. Appuie : l'affirmation concernant l'interaction chimique des encres et vernis superposés. Note sur la portée : se concentre sur la compatibilité du séchage et du durcissement .
« Encres classiques vs encres végétales : quelle différence ? », https://tpsgp.osu.edu/blog/regular-vs-plant-based-inks-what%E2%80%99s-difference. Documentation technique sur la charge pigmentaire et la saturation des encres à base de soja comparées aux encres traditionnelles à base de pétrole. Rôle de la preuve : validation factuelle ; type de source : fiche technique. Appuie : l’affirmation selon laquelle les encres à base de soja offrent des couleurs éclatantes. Note sur le champ d’application : s’applique à l’impression offset commerciale .
« Facteurs d'adhérence liés à l'énergie et à la tension superficielles », https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/ . Vérification technique de l'incompatibilité chimique et de la faible adhérence résultant de l'application de revêtements aqueux polaires sur des encres à l'huile non polaires non polymérisées. Type de preuve : validation technique ; source : manuel de science des matériaux. Confirme : l'hypothèse selon laquelle l'immiscibilité des phases entraîne un défaut d'adhérence. Précision : Spécifique à l'application de vernis d'impression.
« Le niveau de dyne ne garantit pas l’adhérence de surface », https://www.enerconind.com/plasma-treating/library-resource/dyne-level-does-not-guarantee-surface-adhesion/. Confirmation que l’alignement de la tension superficielle (niveau de dyne) d’un revêtement avec le substrat assure un mouillage et une adhérence optimaux. Type de preuve : spécification technique ; source : manuel de génie chimique. Appui : l’utilisation des niveaux de dyne pour prévenir le décollement et l’abrasion. Note sur le champ d’application : concerne le traitement de surface et la science des revêtements .
« Test de Dyne | Mesure de l'énergie de surface | DyneTEC – Tantec », https://tantec.com/dyne-test-measuring-surface-energy/. La documentation technique sur la tension superficielle et les niveaux de dyne explique comment l'adéquation de l'énergie de surface empêche la séparation de l'encre et du revêtement. Rôle de la preuve : validation technique ; type de source : manuel de génie chimique. Appuie : la nécessité d'une adéquation des niveaux de dyne pour l'adhérence du revêtement. Note sur le champ d'application : s'applique spécifiquement à l'impression sur support .
« Méthodes d’essai normalisées pour l’évaluation de l’adhérence par test au ruban adhésif », https://store.astm.org/d3359-23.html. Les normes industrielles, telles que l’ASTM D3359, définissent les tests au ruban adhésif comme une méthode empirique de référence pour vérifier l’adhérence des revêtements. Rôle de la preuve : norme de procédure ; type de source : organisation internationale de normalisation. Appui : l’utilisation des tests au ruban adhésif pour prévenir l’abrasion des graphismes. Note sur la portée : limité aux méthodologies d’essai d’adhérence .
« Séchage, partie 3 : Encres en pâte – Papier, film et feuille… », https://www.pffc-online.com/print/inks/6097-drying-part-paste-0401. La chimie des polymères explique comment la synchronisation des vitesses d’oxydation et d’évaporation garantit un durcissement complet, prévenant ainsi l’usure de surface pendant le transport. Preuve : principe chimique ; source : manuel de revêtements industriels. Appuie : le lien entre la synchronisation des vitesses de durcissement et la résistance au frottement. Remarque : Spécifique aux systèmes d’encres à durcissement oxydatif .
« Estimation de la résistance à l’écrasement des bords du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/ . Les spécifications techniques définissent l’ECT comme la mesure standard de la résistance à l’empilement et à la compression du carton ondulé. Rôle de la preuve : Spécification technique ; type de source : Norme de l’industrie de l’emballage. Appuie : L’affirmation selon laquelle les valeurs d’ECT déterminent la durabilité structurelle de l’emballage. Note de portée : La norme s’applique spécifiquement aux matériaux ondulés.
« Comprendre la résistance des cartons d'expédition », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq5UFA7Q89vwp8Pm24Zhg6gdHe9uqgZrmCNODvTKj2jdiZdtYFH . Les normes industrielles relatives aux valeurs d'ECT (Edge Crush Test) fournissent des données techniques sur la corrélation entre une réduction du score ECT et une diminution de la résistance à la compression verticale et de la stabilité structurelle. Type de preuve : spécification technique ; source : norme d'ingénierie industrielle. Confirme : l'affirmation selon laquelle une baisse du score ECT compromet l'intégrité de l'emballage. Remarque : concerne spécifiquement la résistance du carton ondulé.
« Conception d'emballages pour réduire les pertes (Guide ECR) », https://ecrloss.com/research-paper/packaging-design-to-reduce-shrink/ . Cette étude en logistique et gestion de la chaîne d'approvisionnement quantifie la réduction des marchandises endommagées (pertes) obtenue grâce à l'optimisation de la densité des matériaux d'emballage et des indices ECT . Type de preuve : indicateur quantitatif ; source : rapport de recherche en logistique. Conclusion : avantage économique lié au maintien de normes structurelles élevées pour prévenir les dommages lors du transport. Remarque : le pourcentage d'économies est une estimation basée sur les pertes standard de chargement de conteneurs.
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOopqUH1QyKqprwJZZGa5lmTNJN9gTb4YSUoqEDaJFLQIXD-XAgaP . Spécification technique attestant que le carton vierge 32ECT (Edge Crush Test) est une norme pour prévenir les défaillances par compression dans les emballages de vente au détail. Preuve : spécification technique ; source : manuel d'ingénierie de l'emballage. Conforme aux exigences d' intégrité structurelle. Précision : spécifique au carton ondulé.
« Qu’est-ce qu’un revêtement aqueux ? Avantages, applications et son importance pour… », https://millionpack.com/aqueous-coating/. Analyse comparative démontrant que les revêtements aqueux à haute teneur en solides permettent de réduire les coûts des matières premières par rapport aux films plastiques, tout en offrant une protection similaire. Type de preuve : analyse coûts-avantages ; source : guide d’impression industrielle. Objectif : réduction des coûts des matières premières. Remarque : analyse comparative des revêtements aqueux et des films .
« Essais de compression – Centre de conception d’emballages et de charges unitaires », https://www.unitload.vt.edu/facilities/distribution-packaging-lab/package-compression-testing.html . Norme d’ingénierie confirmant que les essais de compression hydraulique simulent la contrainte dynamique de charge supérieure subie lors du transport de marchandises empilées en double. Rôle de la preuve : protocole d’assurance qualité ; type de source : norme d’emballage logistique. Données prises en compte: taux de survie pendant le transport. Note relative à la portée : concerne la simulation de charges dynamiques.