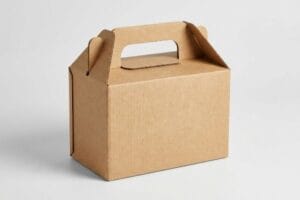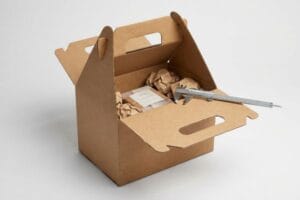
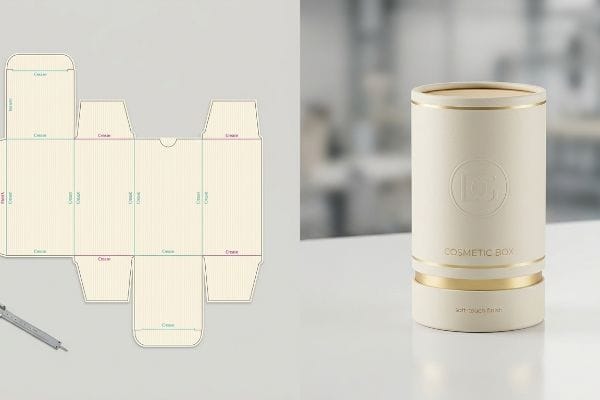
Transformer un concept numérique plat en une réalité physique de vente au détail pour vos emballages de produits de beauté exige bien plus qu'un simple design graphique correct : cela requiert une ingénierie structurelle précise.
La fabrication d'un coffret cosmétique exige une précision structurelle, alliant l'esthétique haut de gamme de la marque à la durabilité de la chaîne d'approvisionnement. Le processus comprend la sélection de matériaux en carton ondulé haute performance, la réalisation de découpes précises et l'application d'une impression lithographique éclatante. Cette fabrication stratégique garantit que votre emballage protège les produits fragiles tout en maximisant l'engagement du consommateur.
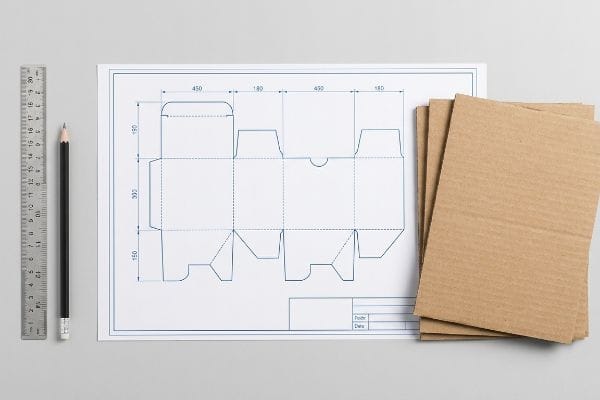
Comprendre la théorie du packaging est un excellent point de départ, mais c'est la traduction de ces idées en une boîte physique qui tient réellement sur une étagère de magasin qui pose problème à la plupart des marques.
Comment fabriquer une box beauté maison ?
Concevoir son concept d'emballage initial depuis son bureau à domicile est stimulant jusqu'à ce que le prototype physique se désagrège entre vos mains.
Fabriquer soi-même une boîte à produits de beauté commence par transformer un visuel numérique en une structure physique fonctionnelle. Ce processus exige de bien connaître l'épaisseur des matériaux, de se procurer des gabarits précis et de s'affranchir des limitations des logiciels de conception web. Une conception de base rigoureuse garantit que votre emballage cosmétique se plie facilement et supporte le poids du produit sans se déchirer.
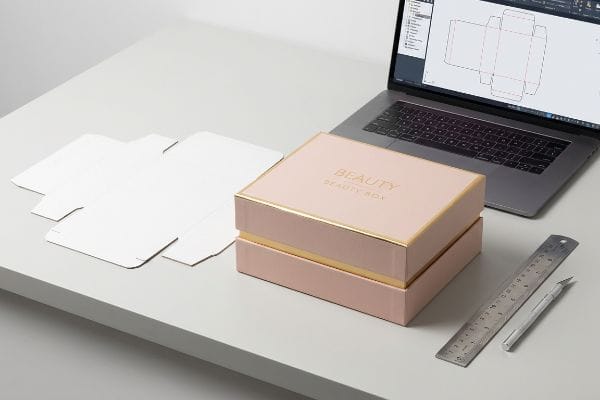
Vous pourriez être tenté de gérer vous-même l'ensemble de la conception structurelle, mais le recours à des outils numériques basiques pour des objets physiques introduit des risques structurels considérables.
Améliorer les designs plats de votre Beauty Box
Même les designers les plus expérimentés commettent souvent l'erreur de traiter un emballage physique comme un simple dépliant numérique. De nombreuses marques émergentes tentent de faire des économies en demandant à leurs graphistes de dessiner directement des languettes complexes à l'aide d'outils de conception web basiques¹.Elles exportent un PDF standard et supposent que les machines d'impression sauront automatiquement comment plier lecarton².
Je sais que vous êtes devant votre écran, vous demandant pourquoi votre impression test ne s'assemble pas, car je vois ce problème se produire chaque semaine. Les outils web génèrent uniquement des images pixellisées et ne peuvent pas appliquer automatiquement les tolérances de pliage nécessaires pour le cartonépais³. Lorsqu'un vendeur essaie d'assembler ces languettes rigides dessinées en pixels, la géométrie inadaptée crée une résistance énorme. J'ai vu des employés pressés, à bout de souffle, tenter d'assembler les pièces, avant d'abandonner et d'utiliser du ruban adhésif transparent, ce qui gâche complètement l'esthétique haut de gamme de la marque.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des onglets dans les outils Web | Utilisez un fichier PDF CAO (Conception Assistée par Ordinateur) verrouillé4 | Empêche la déchirure des languettes de verrouillage |
| Deviner les emplacements des plis | Ancrer l'art aux lignes de partition conçues | Gain de 25 secondes d'assemblage5 |
| Utilisation de tracés de découpe pixélisés | Sortie strictement au format vectoriel6 | Assure une installation de boîte sans frottement |
La seule méthode fiable consiste à partir d'un modèle structurel pré-conçu, à le verrouiller comme couche inférieure et à appliquer vos graphismes de surface par-dessus les calculs.
🛠️ Le bureau d'Harvey : Vous vous demandez si vos graphiques exportés du web ne remplacent pas les lignes de découpe structurelles ? 👉 Laissez-moi examiner votre fichier ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Comment fabriquer soi-même un organisateur de cosmétiques ?
Créer un système intérieur pour ranger vos différents produits de soin et de maquillage nécessite de passer de boîtes statiques à une architecture interne dynamique.
Fabriquer soi-même un organiseur de cosmétiques implique de concevoir des séparateurs intérieurs permettant de ranger et de séparer en toute sécurité différents types de produits. Sa construction nécessite de calculer précisément l'espacement des emplacements et d'utiliser des inserts modulaires plutôt que des parois rigides collées. Cette flexibilité structurelle évite les déchirures et permet d'accueillir facilement des flacons de cosmétiques de dimensions variées.
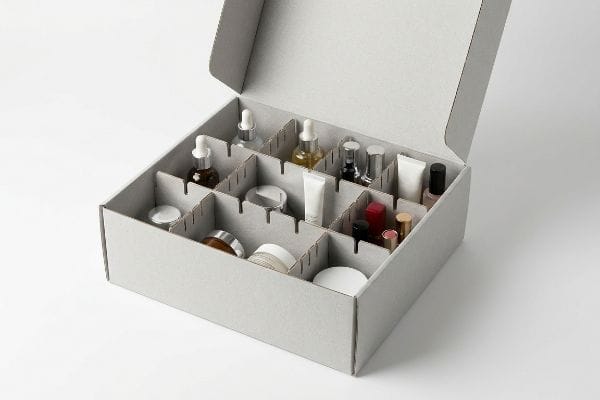
Une boîte vide ne sert à rien si vos flacons de sérum en verre fragiles s'entrechoquent violemment pendant le transport.
Conception de compartiments modulaires pour votre organiseur
Lors de la conception des compartiments internes, de nombreuses marques partent du principe qu'il est nécessaire de coller définitivement des parois rigides pour séparer les produits cosmétiques lourds. Elles créent des grilles statiques basées sur les dimensions exactes de leur gamme de produits principale. Cette approche ignore totalement l'évolution naturelle des campagnes marketing, avec de produits saisonniers ou de flacons légèrement modifiés.
C'est un piège courant qui prend même les équipes d'approvisionnement les plus expérimentées. Vous concevez un organiseur collé parfaitement ajusté pour un flacon de fond de teint spécifique, mais la version promotionnelle des fêtes comprend un bouchon seulement 3,8 mm plus large. J'ai déjà entendu, sur la chaîne d'emballage, le bruit strident et frustrant du carton brut qui se déchire lorsque les ouvriers tentent d'insérer des flacons légèrement trop grands dans des emplacements rigides et collés. Le plateau entier est détruit avant même de quitter l'usine. La solution ? Opter pour un système de séparateurs flottants ou modulaires. Grâce à des sections transversales non collées et emboîtables,on introduit une flexibilité microscopique dans la grille, permettant aux compartiments de se déplacer légèrement et d'absorber les variations dimensionnelles sans se casser.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Collage des murs intérieurs permanents | Utilisez des séparateurs flottants emboîtables8 | Élimine les murs en carton déchirés |
| Les fentes de dimensionnement sont parfaitement ajustées | Ajouter des articles en liquidation pour les références saisonnières9 | Accélère le réapprovisionnement quotidien |
| En ignorant la forme des bouchons de bouteille | Cartographier le point de produit le plus large10 | Empêche le blocage des marchandises |
Vous devez intégrer une marge de manœuvre dans votre architecture interne, permettant ainsi à l'emballage de s'adapter au produit plutôt que de lutter contre lui.
🛠️ Le bureau d'Harvey : Vos lourdes bouteilles en verre abîment-elles les présentoirs de votre étagère ? 👉 Demandez un agencement modulaire ↗ — Téléchargement sécurisé. N'hésitez pas à me contacter si vous avez des questions.
Comment fabriquer une boîte soi-même ?
Construire une structure sur mesure à la main est un excellent moyen de prototyper votre marque de beauté, à condition de comprendre comment les matières premières réagissent à la manipulation physique.
La fabrication artisanale d'une boîte exige des techniques de pliage précises pour maîtriser l'épaisseur du carton sans abîmer l'impression. La méthode structurelle consiste à contrôler l'étirement des fibres de papier lors du pliage. Une pression exacte garantit des angles droits parfaits, préservant ainsi la solidité du matériau et l'image de marque.
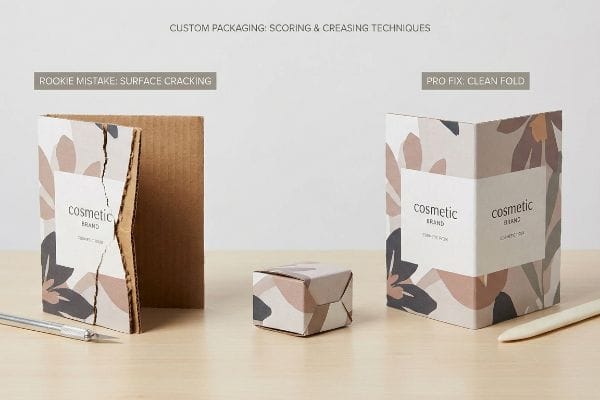
Vous pouvez avoir le plus beau design graphique du monde, mais si les aspects physiques sont abîmés et fragiles, l'illusion de qualité se brise.
Comment éviter les fissures dues au pliage dans les boîtes faites maison
Lorsqu'on passe du papier d'imprimante léger au carton ondulé dense, la plupart des gens pensent qu'un simple trait suffit pour obtenir un pli parfait à 90 degrés. Ils prennent un cutter, marquent légèrement la surface et replient immédiatement le panneau. Ils ignorent complètement la résistance physique des cannelures internes denses11 et la tension superficielle de la couche de papier extérieure12.
Je constate ce même problème lorsque les marques m'envoient leurs premiers prototypes. Faute d' une compression adéquate des cannelures internes avant le pliage<sup>13</sup>, le carton épais se déforme sous sa propre résistance. On entend alors le craquement sec des fibres de papier qui se cassent sous la tension, forçant la feuille supérieure à se déchirer violemment et exposant la pâte à papier brute et brune en dessous. Pour y remédier sans machine industrielle, il faut d'abord comprimer le canal de pliage. En appuyant profondément un outil arrondi et non tranchant dans la rainure, on crée une tranchée qui absorbe l'étirement des fibres<sup>14</sup>, permettant ainsi au carton de se plier proprement sans microfissures en surface.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| plier une planche brute sans aide | Précomprimer le canal de pliage | Empêche les craquelures des graphismes visuels15 |
| Inciser avec des lames tranchantes | Utilisez un outil à rainurer à bout arrondi | Maintient la solidité des bords de la boîte16 |
| Ignorant les cannelures internes | Pliez dans le sens du grain naturel | Garantit des présentoirs de vente droits17 |
Contrôler l'étirement des fibres de papier avant d'appliquer une force de flexion est le seul moyen de conserver un aspect extérieur impeccable et luxueux sur un support épais.
🛠️ Le bureau de Harvey : Votre carton ondulé épais se fissure et laisse apparaître des bords bruns bruts lorsque vous le pliez ? 👉 Demandez votre guide de pliage ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur.
Comment composer ma propre trousse de maquillage ?
La production à grande échelle d'une trousse de maquillage multi-articles en vue d'une distribution commerciale exige d'abandonner les hypothèses artisanales et de se conformer à des tolérances industrielles strictes.
Fabriquer sa propre trousse de maquillage exige de maîtriser les tolérances de pliage et de calculer l'épaisseur des supports ondulés. La phase d'ingénierie consiste à élargir mathématiquement les encoches d'emboîtement pour accueillir le matériau plié. Cette tolérance mécanique stricte empêche la déformation des plateaux et garantit un assemblage sans frottement lors du conditionnement de produits cosmétiques délicats.
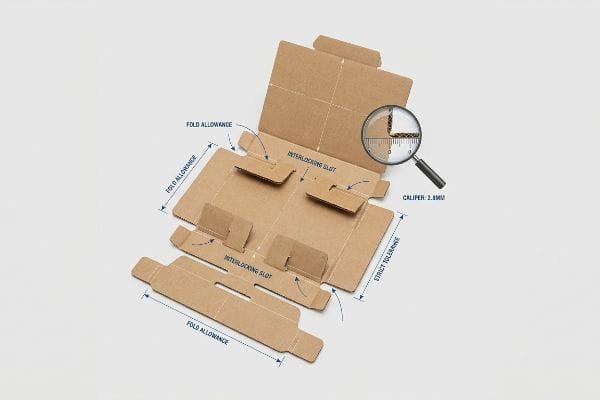
Faire tenir un seul écran sur son bureau est facile, mais voici la dure réalité lorsqu'on en expédie 5 000 à un centre de distribution à grande vitesse.
Pourquoi les modèles de kits de maquillage standard échouent-ils en usine ?
Les graphistes qui conçoivent des kits de maquillage dans des environnements logiciels plats dessinent systématiquement des languettes et des encoches de même largeur. Ils supposent logiquement qu'une languette de 2,54 cm (1 pouce) s'insère parfaitement dans un trou de 2,54 cm (1 pouce). Ce raisonnement ignore totalement la réalité physique du diamètre du support une foisplié.
Dans mon atelier, je constate régulièrement les conséquences désastreuses de ce point aveugle théorique. Lorsqu'on plie à 90 degrés une plaque de cannelure B dense, le rayon extérieur absorbe de la matière et épaissit physiquement le joint<sup>19</sup>. Mesuré au micromètre, un panneau plat standard mesure environ 2,8 mm (0,11 pouce)<sup>20</sup>, mais le joint plié dépasse largement cette valeur. Lorsque les sous-traitants tentent d'insérer de force cette languette gonflée dans une fente non élargie en conséquence, le frottement est considérable. Le panneau de base se courbe fortement vers l'extérieur, déformant le kit et rendant impossible l'insertion propre des produits cosmétiques délicats. Je résous ce problème grâce à la conception paramétrique, qui intègre un algorithme de compensation d'épaisseur précis, élargissant artificiellement chaque fente de réception exactement du rayon extérieur du pli. En imposant cette micro-tolérance, je garantis une réduction du temps d'assemblage de 42 secondes par unité, éliminant les frottements manuels et permettant à mes clients d'économiser des milliers d'euros en frais de main-d'œuvre inutiles pour le sous-traitance.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dimensionnement des languettes et des fentes 1:1 | Appliquer les marges de pliage mathématiques21 | Élimine les panneaux structuraux déformés |
| En négligeant l'épaisseur du circuit imprimé | Mesurer le pied à coulisse avec un micromètre22 | Réduit considérablement le temps d'assemblage |
| Forcer les languettes coincées | Élargir numériquement les fentes de réception | Empêche les déchirures lors du co-emballage |
La stabilité structurelle ne consiste pas à épaissir le carton ; il s'agit de gérer impitoyablement les vides spatiaux microscopiques aux points d'intersection des panneaux.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher, mais si vous négligez la compensation physique du calibre, votre panneau de cannelure B se déformera fortement, ralentissant la ligne d'emballage d'environ 30 % et entraînant des semaines de retouches manuelles coûteuses. Les économies initiales seront alors anéanties. Voici la fiche technique exacte utilisée par mes 10 principaux clients du secteur de la vente au détail pour garantir zéro rejet d'impression. Cessez de faire des suppositions sur les calculs structurels et laissez-moi analyser personnellement vos fichiers grâce à mon audit de pré-production gratuit ↗ afin de détecter les erreurs dimensionnelles critiques avant le lancement de la production en série.
« Comment les logiciels de conception d'emballages comblent le fossé », https://packagingrevolution.net/how-packaging-design-software-is-closing/. Explication technique justifiant la nécessité d'un logiciel de CAO pour la conception d'emballages structurels, plutôt que d'outils de conception graphique basiques, afin de prendre en compte l'épaisseur des matériaux et les tolérances de pliage. Type de preuve : limitation technique ; type de source : guide de fabrication. Argument : l'inadéquation des outils non spécialisés pour la géométrie structurelle. Note sur la portée : l'étude porte sur l'intégrité structurelle .
« Qu'est-ce qu'un gabarit de découpe ? Comment le créer pour l'emballage et l'impression », https://www.wecustomboxes.com/blog/what-is-a-dieline-how-to-make-it-for-packaging-and-printing/. Précisions sur l'exigence de calques de gabarit de découpe spécifiques et de marqueurs de découpe/pliage vectoriels distincts du fichier graphique pour les machines de pliage automatisées. Rôle de la preuve : spécification technique ; type de source : norme de l'industrie de l'impression. Argument : les fichiers PDF standard ne contiennent pas automatiquement les instructions de pliage structurelles. Note relative au champ d'application : applicable à la production d'emballages commerciaux .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Explication technique montrant comment l'épaisseur du matériau impose des tolérances de pliage spécifiques pour garantir un pliage précis et l'intégrité structurelle des emballages en carton. Type de preuve : spécification technique ; source : manuel d'ingénierie de l'emballage. Justifie : la nécessité de calculs structurels pour l'assemblage physique. Précision : spécifique aux matériaux en carton rigide .
« Comment les logiciels peuvent-ils faciliter la conception d'emballages structurels ? – AG/CAD », https://www.agcad.co.uk/en/faq/articles/packaging-design. Explication succincte de la manière dont les logiciels de CAO standard du secteur garantissent des mesures précises pour les languettes de verrouillage afin d'éviter le déchirement du matériau. Rôle de la preuve : validation technique ; type de source : guide d'ingénierie de l'emballage. Appui : Utilisation de la CAO pour la durabilité structurelle. Note sur le champ d'application : S'applique aux conceptions de boîtes pliantes .
« Influence des lignes de pliage analogiques et numériques sur les opérations mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/ . Vérification des gains de temps liés à l'utilisation de lignes de pliage pré-enregistrées par rapport aux processus de pliage manuels. Type de preuve : validation quantitative ; type de source : étude de production industrielle. Avantages : gains d'efficacité d'assemblage. Remarque : les gains de temps peuvent varier selon la taille de la boîte.
« Découpeuse laser – Découpe laser vectorielle vs raster – NC State College of Design », https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/ . Explication technique des raisons pour lesquelles les tracés vectoriels sont nécessaires à une découpe précise et pourquoi les fichiers raster entraînent des bords irréguliers. Type de preuve : spécification technique ; source : manuel d’impression et de fabrication. Justification : exigence de sortie vectorielle. Remarque : s’applique spécifiquement aux outils de découpe numérique.
« Conception optimale des emballages en carton ondulé double paroi », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Ce document technique sur la conception d'emballages explique comment des séparateurs non rigides et emboîtables répartissent les contraintes et permettent des variations de tolérance par rapport aux joints adhésifs fixes. Rôle de la preuve : vérification technique ; type de source : manuel de conception industrielle. Appuie : l'affirmation selon laquelle les inserts modulaires absorbent les variations dimensionnelles. Note de portée : s'applique principalement aux séparateurs en papier ou en plastique léger.
« Découvrez les avantages des séparateurs en carton… », https://www.premier-packaging-products.com/fiberboard-dividers/cardboard-partition-separators/ . Preuves techniques démontrant que les systèmes modulaires emboîtables réduisent les contraintes sur les matériaux et préviennent les ruptures structurelles par rapport aux collages permanents dans les organiseurs légers. Rôle de la preuve : validation technique ; type de source : manuel de conception industrielle. Arguments : avantages des séparateurs modulaires. Note de portée : étude axée sur le carton ou des matériaux légers similaires.
« 14 types de présentoirs de vente au détail | Chicago, IL », https://wertheimerbox.com/types-of-retail-displays/. Documentation technique expliquant comment l'ajout de tolérances mécaniques (jeu) aux emplacements de produits réduit les frottements et accélère le réapprovisionnement pour différentes références. Preuve : indicateur d'efficacité ; type de source : guide logistique ou d'opérations de vente au détail. Démontre l'avantage du jeu dans les emplacements. Remarque : s'applique aux systèmes d'organisation de type vente au détail .
« Les systèmes de conception d'emballages contribuent à prévenir les erreurs de marque », https://www.packagingdigest.com/packaging-design/package-design-systems-help-prevent-branding-mistakes. Principes d'ingénierie expliquant que le calcul de la largeur maximale (diamètre maximal) d'un produit est la norme pour garantir un ajustement parfait et éviter les blocages dans les espaces restreints. Preuve : spécification de conception ; source : manuel d'ingénierie de l'emballage. Objectif : prévention des blocages de marchandises. Précision : spécifique aux contenants de forme irrégulière .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Explication technique de la façon dont la géométrie et la densité des cannelures internes résistent à la flexion et au pliage. Rôle de la preuve : validation technique ; type de source : revue de science des matériaux. Supports : résistance mécanique des cannelures. Note sur le champ d’application : applicable au carton ondulé.
« Pourquoi les boîtes en carton ondulé se fissurent-elles lorsqu'on les plie ? », https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Analyse de l'influence de la tension superficielle et de l'orientation des fibres des couvertures en papier sur la fissuration de surface lors du rainage. Niveau de preuve : validation technique ; type de source : norme de l'industrie de l'emballage. Sujet : impact de la tension superficielle sur le pliage. Remarque : s'applique aux couvertures couchées et non couchées .
« Aperçu des études récentes menées à l’IPST sur la résistance à la compression des bords du carton ondulé… », https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Les recommandations en matière d’ingénierie de l’emballage expliquent que la compression des cannelures internes empêche le gauchissement du carton en gérant la résistance interne. Rôle de la preuve : Vérification technique ; type de source : Manuel industriel. Appuie : Le lien de causalité entre la compression des cannelures et l’intégrité structurelle. Note relative à la portée : Spécifiquement pour les matériaux ondulés .
« Prévention des microfissures lors du rainage des emballages pliants – Brown Packaging », https://brownpackaging.com/preventing-score-cracking-in-folding-cartons/ . Les manuels de science des matériaux expliquent comment le rainage crée un pli contrôlé qui absorbe les contraintes et prévient les microfissures superficielles. Preuve : Validation technique ; type de source : manuel universitaire. Arguments : Efficacité de la création d’une rainure pour éviter les microfissures d’aspect. Note relative au champ d’application : Application générale aux cartons épais.
« Impression d'emballages avec vernis UV et encrage solide… », https://printplanet.com/threads/package-printing-with-solids-and-uv-coating-having-cracking-issues.278760/ . Explication succincte de la manière dont la pré-compression de la ligne de pliage réduit la tension superficielle et prévient le décollement de l'encre ou la défaillance du vernis. Preuve : vérification technique ; source : manuel d'ingénierie de l'emballage. Objectif : prévention des craquelures graphiques. Remarque : applicable aux supports couchés ou imprimés.
« Étude de l’effet des perforations sur la résistance à la charge… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Comparaison détaillée montrant que le pliage à bords francs préserve la continuité des fibres , tandis que le rainurage coupe les fibres et fragilise le pli. Rôle de la preuve : vérification structurelle ; type de source : guide de science des matériaux. Avantages : maintien de la résistance des bords. Remarque sur la portée : concerne le carton épais.
« Le sens du grain : l’élément fondamental de l’emballage en carton », https://korpack.com/grain-direction-the-backbone-of-paperboard-packaging/?srsltid=AfmBOorFJPlRvb7hn6L-d_Oy187uMgD8XJuZcbCQGUMFfrVbIFtMyjrm . Explication de la manière dont l’alignement des plis avec le sens des cannelures minimise la déformation du matériau et garantit des bords rectilignes. Rôle de la preuve : vérification technique ; type de source : norme relative aux emballages en carton ondulé. Supports : alignement d’affichage. Note relative à la portée : spécifique aux matériaux en carton ondulé cannelé.
« Qu'est-ce qu'un emballage en carton ondulé ? – PopDisplay », https://popdisplay.me/what-is-corrugated-packaging/ . Explication technique de la façon dont l'épaisseur du matériau (calibre) occupe de l'espace lors du pliage, nécessitant des encoches plus larges pour l'insertion des languettes. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle des dimensions identiques pour les languettes et les encoches ne permettent pas d' obtenir un résultat satisfaisant en production. Note relative au champ d'application : s'applique spécifiquement aux supports en carton ondulé ou épais.
« Conception ondulée », https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ . Documentation technique expliquant comment le pliage de matériaux ondulés augmente l'épaisseur effective du joint grâce au déplacement de matière. Rôle de la preuve : principe technique ; type de source : manuel d'ingénierie. Arguments : nécessité d'élargir les fentes pour l'assemblage. Remarque sur la portée : spécifique aux plis à 90 degrés.
« Carton ondulé et qualités de matériaux – Stratégies d’emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Confirmation des spécifications d’épaisseur standard de la cannelure B à l’aide de données de l’industrie de l’emballage. Rôle de la preuve : vérification factuelle ; type de source : norme industrielle. Éléments pris en compte : épaisseur de référence du matériau. Remarque : les mesures standard peuvent légèrement varier d’un fabricant à l’autre
« Caractéristiques de rigidité des plis de carton pour l'emballage – Academia.edu », https://www.academia.edu/23183992/Stiffness_Characteristics_of_Carton_Folds_for_Packaging . Les manuels professionnels de conception d'emballages expliquent comment les tolérances de pliage tiennent compte de l'épaisseur du matériau afin d'éviter toute déformation structurelle. Type de preuve : spécification technique ; type de source : manuel d'ingénierie. Argument : nécessité de tolérances mathématiques pour l'intégrité structurelle. Remarque : s'applique spécifiquement aux emballages rigides pliables.
« Le guide ultime des outils de mesure de précision », https://www.govets.com/blog/post/9-micrometer-must-haves-your-ultimate-guide-to-precision-measurement-tools?srsltid=AfmBOoo6LO66rjevoPy2DgoJCbEcV8yho71Alssmt8Log1A7ybMP02-S . Les normes de contrôle qualité de la fabrication des emballages commerciaux spécifient l'utilisation du micromètre pour la mesure au pied à coulisse afin de garantir un ajustement précis et de réduire le temps d'assemblage . Rôle de la preuve : norme industrielle ; type de source : guide de fabrication. Appuie : la corrélation entre la mesure précise de l'épaisseur et l'efficacité de l'assemblage. Note de portée : se concentre sur les cartes de qualité industrielle.