Vous tenez entre vos mains une planche brune et plate, vous demandant comment la faire ressortir dans les rayons bondés des magasins sans exploser votre budget. Vos premiers choix en matière de structure sont déterminants.
Choisir les bons éléments de design implique de maîtriser l'ingénierie structurelle, la science des matériaux et le branding percutant en point de vente. Il est essentiel d'évaluer stratégiquement le sens des cannelures du carton, le taux d'absorption d'encre sur le papier test vierge et l'ergonomie du déballage. La maîtrise de ces variables fondamentales garantit une logistique optimale et une conversion immédiate du consommateur en caisse.
Ne vous contentez pas de deviner l'esthétique de votre marque ; analysons comment concevoir des éléments physiques performants en magasin.
Quels sont les quatre C du design d'emballage ?
L'équilibre entre l'esthétique et les contraintes de la chaîne d'approvisionnement est le point faible de la plupart des campagnes de vente au détail, avant même le début de l'impression.
Les quatre C du design d'emballage représentent le coût, le concept, la praticité et la communication. Ce cadre stratégique détermine comment les distributeurs équilibrent les budgets de matières premières avec l'esthétique structurelle, la rapidité de la chaîne d'approvisionnement et la clarté du message destiné au consommateur, garantissant ainsi un déploiement réussi en magasin sans compromettre la valeur de la marque sur le marché.
Connaître la théorie est utile, mais appliquer ces quatre piliers dans un environnement de production bruyant et rapide exige une discipline technique rigoureuse.
Pourquoi une focalisation excessive sur les coûts détruit le concept et la commodité
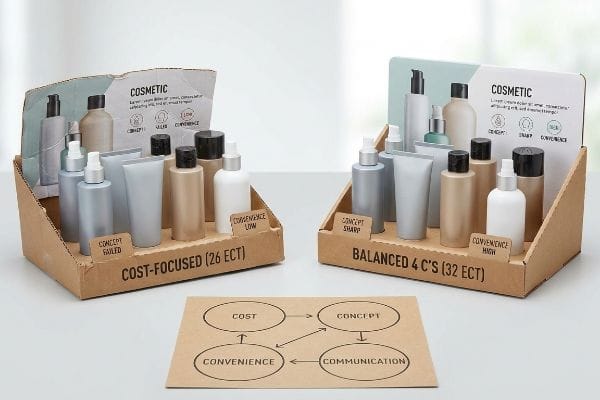
Les équipes marketing utilisent fréquemment le modèle des 4 C¹pour orienter le déploiement de leurs points de vente physiques. Cependant, les services achats ont souvent tendance à se focaliser exclusivement sur le critère principal du « Coût », allant jusqu'à utiliser des panneaux de qualitéinférieure² pour économiser quelques centimes par unité. Ils supposent à tort qu'un panneau de qualité inférieure conservera la forme physique du concept original.
Je constate constamment ce piège commercial lorsque les clients exigent du carton ECT 26 (Edge Crush Test)bon pour un plateau de présentation. La réduction de la densité des fibres de papier au niveau des cannelures du noyau compromet la présentation. Le concept physique est mis à mal par le poids des produits, la facilité d'assemblage diminue en raison du mauvais alignement des découpes, et la visibilité en rayon est altérée par des graphismes déformés. Pour remédier à cela, j'impose une évaluation unifiée : lier directement le coût des matériaux à la performance en magasin. Revenir à un carton ECT 32 rigide garantit une présentation esthétique impeccable et réduit le temps de conditionnement manuel d'environ 30 %ainsifacilement le coût du matériau de meilleure qualité.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction des performances de la carte électronique pour réduire les coûts5 | Évaluation unifiée des matériaux et de la main-d'œuvre | Empêche l'écrasement des graphiques pendant le transport |
| Sans tenir compte de la facilité d'assemblage | Respect des tolérances de découpe précises | Réduit le temps de conditionnement à façon de 30 %6 |
| Traiter les 4 C comme des silos séparés | Concilier concept et physique | Élimine totalement les rétrofacturations des détaillants7 |
Sacrifier l'intégrité de votre structure pour atteindre un objectif budgétaire fictif compromettra inévitablement la présentation de votre marque dans les rayons des magasins.
🛠️ Le bureau d'Harvey : Vos objectifs d'approvisionnement compromettent-ils votre intégrité structurelle ? 👉 Laissez-moi auditer votre nomenclature ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Comment concevoir une boîte personnalisée ?
La conception d'un conteneur sur mesure nécessite bien plus que le simple dessin d'un graphique plat sur un écran.
Pour concevoir un emballage sur mesure optimal, les marques doivent intégrer des tolérances structurelles spécifiques à des exigences esthétiques précises. Ce processus rigoureux implique le calcul précis des tolérances de pliage, l'évaluation des capacités de charge dynamique et la prise en compte des dimensions spécifiques des allées de vente, garantissant ainsi la résistance parfaite de l'emballage final aux conditions difficiles du transport international.
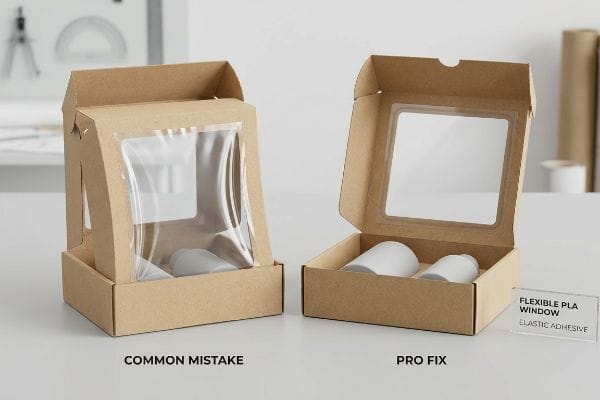
Traduire ce rendu numérique en carton physique implique de composer avec la physique imprévisible des matières premières.
Le désastre de la tension du patch de fenêtre sur le kraft cru
Les marques demandent fréquemment des boîtes à fenêtre en papier kraft personnalisées pour permettre aux consommateurs de voir le produit à l'intérieur. La méthode standard consiste à coller un film polymère plat et transparent sur une découpe prévuecet effet dans la face avant, en supposant que le plastique rigide serve simplement de paroi transparente.
Même les designers les plus expérimentés négligent parfois l'interaction des matériaux dans les environnements de vente au détail fluctuants. Le plastique PET (polyéthylène téréphtalate) rigide et le papier kraft poreux se dilatent et se contractent à des rythmes différents<sup>9</sup>. Lorsque le taux d'humidité en magasin varie, le film rigide peut déformer le carton plat vers l'intérieur, compromettant ainsi l'esthétique impeccable des rayons. Pour remédier à ce problème, j'impose un protocole de patch de fenêtre flexible utilisant un adhésif élastique et résistant aux intempéries qui s'étire sans laisser de traces. De plus, je remplace le film plastique rigide par une fenêtre en PLA (acide polylactique) haute transparence, qui se plie naturellement<sup>10</sup> avec le carton kraft, garantissant une présentation parfaitement plane à la livraison en magasin.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Utilisation de PET rigide sur du kraft poreux | Films de fenêtre souples en PLA11 | Empêche le plastique de se déchirer |
| Colle rigide standard sur fenêtres | Adhésif élastique résistant aux intempéries12 | Empêche le carton de se déformer vers l'intérieur |
| En ignorant les taux d'expansion | Propriétés de flexibilité du matériau correspondantes13 | Garantit un aspect impeccable en rayon |
Des amortisseurs de tension flexibles, conçus sur mesure pour chaque découpe de fenêtre, garantissent que votre emballage conserve une esthétique haut de gamme et parfaitement plane une fois exposé.
🛠️ Le bureau de Harvey : Vous craignez que votre fenêtre en plastique rigide ne déforme votre carton kraft pendant le transport ? 👉 Demandez une vérification de tolérance des matériaux ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les 10 éléments du design ?
L'application des principes visuels théoriques à l'emballage physique change complètement la donne.
Les 10 éléments du design comprennent la couleur, la typographie, la forme, le volume, l'espace, la texture, la ligne, la valeur, la hiérarchie et l'échelle. Appliqués systématiquement aux emballages de vente au détail, ces variables visuelles fondamentales influencent l'engagement psychologique du consommateur, assurant ainsi une visibilité optimale de vos produits dans les allées souvent encombrées des magasins.
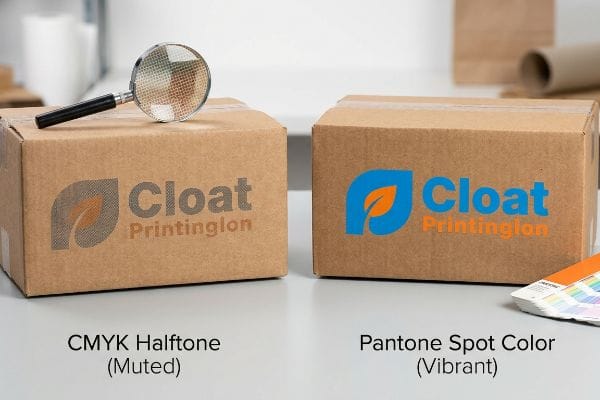
La transposition de ces éléments visuels haut de gamme sur des fibres de papier non scellées introduit des risques mécaniques considérables.
Le piège de la boue en demi-teintes : application de la théorie des couleurs au kraft poreux
Les équipes marketing convertissent fréquemment des logos d'entreprise solides en formats CMJN standard, en supposant que l'impression en quadrichromie correspondra parfaitement à leurs écrans numériques14.Elles comptent sur le fait que l'élément de conception « couleur » et « valeur » fonctionne parfaitement en théorie, s'attendant à un résultat vibrant et à contraste élevé sur la boîte finale.
L'impression directe de profils colorimétriques numériques standard sur du papier testliner ondulé poreux donne souvent des résultats décevants en magasin. L'impression quadrichromique standard repose sur de minuscules points de trame qui se chevauchent et s'imprègnent de manière irrégulière dans les fibres du papier<sup>15</sup>, ce qui donne un rendu terne et fade qui ne capte pas l'attention des consommateurs. Le mélange optique ne ressort tout simplement pas sous l'éclairage intense des magasins. Pour pallier ce problème, j'applique un protocole strict d'impression en aplat de couleur. En remplaçant le mélange optique de points par une encre Pantone de couleur d'accompagnement précisément dosée, j'obtiens un aplat de pigment vibrant et homogène qui maximise la visibilité de la marque à contraste élevé jusqu'à 6,09 m (20 pieds16</sup> dans l'allée du magasin.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Impression CMJN sur kraft brut17 | Inondation de couleur Pantone d'accompagnement | Élimine les logos ternes et délavés |
| S'appuyant sur des points de trame optiques | Application unique de pigment prémélangé18 | Crée un contraste à haute visibilité |
| En négligeant l'absorption du substrat | Formulation d'encre pour fibres non scellées19 | Maintient une stricte précision des couleurs de la marque |
Les profils d'impression commerciale standard ne doivent jamais être utilisés sur du carton kraft non scellé lorsque votre marque nécessite un contraste à haute visibilité pour attirer les clients de passage.
🛠️ Le bureau de Harvey : Vous craignez que vos couleurs numériques ne virent au jaunâtre sur du carton ondulé ? 👉 Obtenez un audit personnalisé de votre profil d'encre ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur ajoutée.
Quelles sont les principales tendances en matière de design d'emballage pour 2026 ?
À l'avenir, l'industrie impose un changement radical dans la façon dont les matériaux physiques interagissent avec l'environnement.
Les principales tendances actuelles en matière de conception d'emballages privilégient la durabilité des matériaux monomatériaux, l'assemblage modulaire simplifié, l'ingénierie structurelle ultralégère et le recyclage aisé en bordure de trottoir. L'adoption de ces innovations structurelles écoresponsables réduit considérablement les coûts logistiques à long terme tout en répondant parfaitement aux exigences environnementales de plus en plus strictes des distributeurs internationaux sur différents marchés.
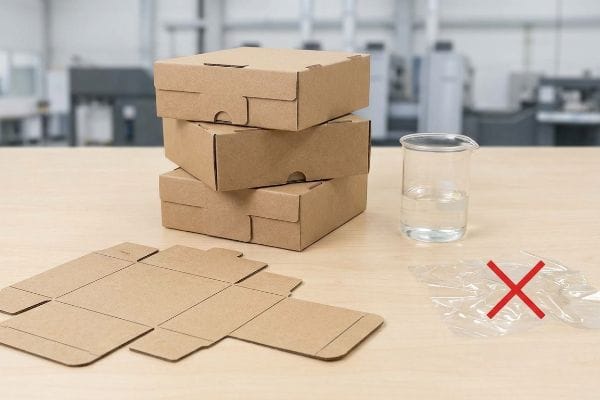
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche ; imposer la production de masse à des tendances écologiques non testées engendre souvent d'énormes responsabilités en aval.
Pourquoi la tendance du bioplastique PLA entraîne des refus de mise en décharge
Les marques imposent fréquemment le laminage en PLA (bioplastique) pour leurs nouvelles campagnes, partant du principe que ce film « à base de maïs » garantit une conformité écologique totale pour leurs présentoirs en carton ondulé . Elles l'appliquent en grande quantité sur des boîtes kraft personnalisées pour obtenir un aspect haut de gamme , tout en cherchant à satisfaire les exigences de développement durable de leurs acheteurs.
Dans mon usine, je constate régulièrement que cette tendance a des conséquences désastreuses lors de la validation des matériaux. Le PLA forme un film solide qui repousse activement l'eau. Lors d'un test standard de repulpage de carton ondulé, je vois ce film collant et plastique refuser obstinément de se dissoudre, obstruant fortement les cuves de pâte et enchevêtreant les lames d'extraction. Lorsque les centres de recyclage municipaux interceptent ce film bioplastique de 1,27 mm d'épaisseur lors du tri, la structure ondulée entière est immédiatement rejetée et envoyée directement à la décharge. Pour remédier à ce problème, je supprime complètement le film de PLA solide et j'applique un protocole de revêtement aqueux liquide. Les finitions aqueuses à base d'eau agissant comme une matrice polymère liquide qui se dissout complètement sans laisser de résidus plastiques importants, l'emballage reste 100 % recyclable en porte-à-porte, évitant ainsi de lourdes pénalités ESG aux détaillants et garantissant un traitement sans accroc pour les cuves des papeteries standard.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Laminage de kraft avec du film PLA23 | applications de revêtements aqueux liquides | Empêche l'enfouissement de lots entiers |
| En ignorant les mécanismes de la cuve de pâte à papier | Utilisation de matrices polymères hydrosolubles24 | Garantit un recyclage en bordure de rue sans faille |
| Simuler visuellement la conformité écologique | Ingénierie de véritables structures monomatières25 | Évite les rétrofacturations massives liées aux critères ESG des détaillants |
Les bioplastiques à la mode, qui font bonne figure dans une salle de réunion, vont activement détruire le flux de recyclage du papier et entraîner de graves problèmes de conformité dans le monde réel.
🛠️ Le bureau d'Harvey : Savez-vous si votre plastification « écologique » actuelle contribue réellement à réduire votre budget de déchets mis en décharge ? 👉 Envoyez-moi votre fichier de découpe ↗ — Je vérifierai les calculs avant que vous n'investissiez inutilement dans une production de masse.
Conclusion
Vous pouvez certes privilégier les tendances et les matériaux bon marché, mais si la fenêtre rigide en PET de votre boîte personnalisée se casse brutalement pendant le transport, provoquant un défaut esthétique majeur, cela ralentit toute la chaîne de réception et entraîne des refus immédiats de la part des détaillants. Voici la fiche technique exacte que mes 10 principaux clients du secteur de la distribution utilisent pour garantir zéro rejet d'impression. Ne vous laissez plus guider par les aléas liés aux matériaux : laissez-moi analyser vos fichiers de structure grâce à mon Audit de Moulage Gratuit ↗ afin de détecter les problèmes de matériaux critiques avant le lancement de la production en série.
« Comment les 4 C de l'emballage stimulent la croissance des entreprises », https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h . Confirmation de la pertinence des 4 C comme cadre stratégique reconnu pour la conception et le déploiement des emballages de vente au détail. Type de preuve : validation conceptuelle ; source : manuel sectoriel ou ouvrage de référence en design. Appui : Validité de la méthodologie des 4 C. Précision : Spécifique à l'emballage et au merchandising de détail.
« Emballages en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Preuves techniques expliquant comment la réduction de l'épaisseur du matériau ou le changement de qualité du carton affectent la stabilité physique et la tenue de forme des emballages. Rôle de la preuve : vérification technique ; type de source : étude en science des matériaux ou en ingénierie de l'emballage. Appui : Le lien entre la réduction de la qualité des matériaux pour des raisons de coût et les défaillances structurelles. Note sur la portée : Varie selon le type de matériau, comme le carton ondulé .
« Niveaux de cannelure, indices de résistance à l’écrasement des bords et épaisseur des parois : explications 2025 », https://anchorbox.com/corrugated-box-strength/ . Normes techniques définissant les indices de résistance à l’écrasement des bords (ECT) pour le carton ondulé et les différences de capacité de charge qui en résultent. Rôle de la preuve : définition technique ; type de source : norme d’ingénierie de l’emballage. Appui : les propriétés du matériau du carton mentionné. Note de portée : paramètres standard de l’industrie pour les matériaux ondulés.
« Comprendre les qualités de carton ondulé dans la fabrication », https://www.linkedin.com/posts/the-cardboard-box-company-ltd_board24-corrugatedboard-sheetboard-activity-7449418622478909440-_Q9v . Données industrielles ou études de cas démontrant comment une rigidité accrue du matériau réduit les erreurs d'assemblage et le temps de main-d'œuvre dans les emballages de vente au détail. Rôle de la preuve : validation quantitative ; type de source : livre blanc sur la logistique ou étude opérationnelle. Appuie : l'affirmation concernant les gains d'efficacité liés à l'amélioration des matériaux. Remarque sur la portée : les pourcentages peuvent varier en fonction de la complexité du produit.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Brève explication de la manière dont les valeurs d’indice de résistance à l’écrasement des bords (ECT) déterminent la capacité de charge des matériaux ondulés afin de prévenir l’écrasement. Type de preuve : spécification technique ; type de source : manuel de science des matériaux. Appuie : le lien entre la qualité du matériau et les dommages liés au transport. Note sur la portée : s’applique principalement au carton ondulé .
« Réduisez le temps d'assemblage grâce au ruban adhésif prédécoupé sur mesure | MPI Matco », https://mpi-matco.com/converting/how-custom-die-cut-tape-reduces-assembly-time/ . Explication succincte de la manière dont des tolérances de découpe standardisées réduisent les erreurs d'assemblage manuel et accélèrent les flux de production en co-conditionnement. Preuve : validation quantitative ; type de source : rapport de référence sectoriel. Avantages : gains d' efficacité de la main-d'œuvre grâce à une ingénierie de précision. Remarque : le pourcentage peut varier en fonction de la complexité de l'emballage.
« Quelles erreurs de conditionnement à façon entraînent des refacturations de la part des détaillants ? », https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks . Brève explication de la manière dont le respect des principes physiques de la logistique de détail permet d’éviter les dommages liés au transport et les pénalités pour non-conformité . Rôle de la preuve : lien de causalité ; type de source : manuel de logistique de détail. Appuie : la réduction des pénalités financières grâce à l’optimisation de la conception. Note de portée : « Entièrement » fait référence aux refacturations évitables par la conception.
« Boîtes en carton : types, matériaux et processus de fabrication », https://www.iqsdirectory.com/articles/corrugated-boxes/cardboard-boxes.html. Les manuels de conception d’emballages faisant autorité valident la méthode standard de l’industrie pour la fabrication de boîtes à fenêtre par collage de films polymères sur des ouvertures découpées. Rôle de la preuve : validation procédurale ; type de source : manuel technique. Supporte : méthode de construction standard pour les boîtes à fenêtre. Note sur la portée : limité aux emballages en carton destinés à la vente au détail .
« Recyclage de bouteilles en polyéthylène téréphtalate (PET)… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9231234/. Comparaison technique des coefficients de dilatation du plastique PET et du papier kraft en fonction des variations d’humidité. Type de preuve : validation technique ; source : manuel de science des matériaux. Confirme : l’affirmation selon laquelle une inadéquation des matériaux engendre des tensions. Remarque sur la portée : s’applique aux fluctuations d’humidité standard du commerce de détail .
« Quelle est la différence entre le papier kraft/film PLA et… », https://www.vp-packaging.com/foil-structure/compostable-pla-foil-laminate/kraft-paper-bopla-laminate/whats-the-difference-of-kraft-paper-pla-and-kraft-paper-plapbat/ . Analyse comparative de l'élasticité et du module du PLA par rapport au PET lorsqu'ils sont collés sur des panneaux de cellulose. Rôle de la preuve : validation technique ; type de source : fiche technique des polymères. Appuie : l'affirmation selon laquelle le PLA réduit le gauchissement induit par la tension. Note de portée : Spécifique aux films PLA haute transparence.
« Films de fenêtre PET vs PLA pour emballage : résistance et durabilité », https://packzino.com/pet-vs-pla-window-films/. Vérification technique démontrant que les propriétés du PLA offrent une flexibilité et une adhérence supérieures sur les supports poreux par rapport au PET rigide, évitant ainsi le décollement. Type de preuve : validation technique ; source : revue scientifique sur les matériaux ou guide technique de l’emballage. Appui : utilisation du PLA pour les fenêtres en papier kraft. Note sur la portée : étude axée sur la porosité du support .
« Les 5 meilleures colles pour carton en 2026 ! Adhésifs ultra-résistants », https://www.youtube.com/watch?v=vdyBA5bfoKY . Vérification que les adhésifs élastiques absorbent les variations thermiques et hygroscopiques du matériau sous différents climats afin de prévenir la déformation du carton. Preuve : validation technique ; source : spécifications du fabricant d’adhésif ou manuel d’ingénierie d’emballage. Objectif : prévenir la déformation du carton. Remarque : application spécifique aux fenêtres.
« Coefficient de dilatation thermique linéaire des polymères… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC12693757/ . Explication du principe d’ingénierie selon lequel l’adéquation des coefficients de dilatation et de flexibilité entre les films pour vitres et le carton permet d’éviter les déformations dues à la tension. Type de preuve : principe technique ; type de source : manuel d’ingénierie ou norme de conception industrielle. Apports : stabilité de l’ aspect des étagères. Note de portée : concerne le collage multi-matériaux.
« RVB vs CMJN : Le guide 2026 des couleurs d'impression parfaites », https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print. Explication de la divergence technique entre les modèles de couleurs RVB additifs utilisés à l'écran et les modèles CMJN soustractifs utilisés en impression quadri. Rôle de la preuve : vérification technique ; type de source : manuel de colorimétrie. Justifie : pourquoi les couleurs affichées à l'écran ne peuvent pas être parfaitement reproduites à l'impression. Remarque sur le champ d'application : s'applique à l'impression quadri industrielle standard .
« Modélisation mathématique et stratégies de compensation pour l'impression… », https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Explication technique du mécanisme d'absorption de l'encre par capillarité dans les supports poreux non couchés, à l'origine du gain de points et de la perte de saturation des trames. Type de preuve : Mécanisme technique ; source : Manuel technique de l'industrie de l'imprimerie. Justification : Cause des finitions ternes en impression CMJN sur papier kraft. Précision : S'applique spécifiquement aux papiers poreux non couchés .
« Données de suivi oculaire sur l’influence de la stratégie visuelle des produits et des unités… », https://pmc.ncbi.nlm.nih.gov/articles/PMC13010595/. Données empiriques sur la distance à laquelle les couleurs à contraste élevé sont reconnaissables par les consommateurs dans les environnements de vente au détail. Type de preuve : Mesure empirique ; type de source : Étude de merchandising visuel ou de psychologie du commerce de détail. Conclusion : Efficacité de l’utilisation de couleurs vives pour une visibilité à longue distance. Remarque : La distance peut varier en fonction de l’éclairage du magasin et de la largeur des allées .
« Pantone vs CMJN pour les emballages personnalisés – EcoEnclose », https://www.ecoenclose.com/blog/pantone-vs-cmyk-for-custom-branded-packaging?srsltid=AfmBOoonu7F8Zjcbtu4vDtO96aZuIR1Asqf5M2y-u66ejpCbTFThHU7K. Explication de l'interaction entre la transparence des encres CMJN et les supports bruns, créant un effet « boueux » par rapport aux couleurs d'accompagnement opaques. Preuve : spécification technique ; source : manuel d'impression. Affirmation : le CMJN sur papier kraft entraîne un rendu délavé des logos. Précision : spécifique aux papiers bruns poreux .
« Le nouvel effet de demi-teinte est la technique que l'impression a toujours utilisée pour imiter… », https://www.instagram.com/reel/DZpeysiNmGy/. Analyse technique de la façon dont une couverture pigmentaire solide empêche le support brun de transparaître à travers les trames de demi-teintes. Type de preuve : comparaison technique ; source : manuel d'arts graphiques. Appuie : l'affirmation selon laquelle les pigments prémélangés créent un contraste de visibilité plus élevé. Note de portée : se concentre sur le contraste optique sur les supports bruns .
« Impression sur papier kraft : Comment conserver des couleurs nettes et éclatantes », https://zhibangpackaging.com/printing-on-kraft-paper-how-to-keep-colors-clean-and-sharp/ . Documentation sur l'ajustement de la viscosité de l'encre et de la charge pigmentaire pour contrer l'effet d'absorption (capillaire) des fibres de papier non scellées. Rôle de la preuve : procédé technique ; type de source : guide des encres industrielles. Appuie : l'affirmation selon laquelle une formulation spécialisée préserve la fidélité des couleurs de la marque. Note de portée : Concerne la porosité du support.
« Développement et caractérisation de bioplastiques à base d'amidon de maïs… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8539400/ . Vérification que l'acide polylactique (PLA) est un thermoplastique biodégradable généralement issu de la fermentation d'amidon végétal, principalement de maïs. Rôle de la preuve : vérification technique ; type de source : base de données en sciences des matériaux. Appui : l'origine compositionnelle du matériau. Note de portée : s'applique à la production industrielle standard de PLA.
« Au cœur du débat sur le PLA, l’industrie de l’emballage… », https://www.packagingdive.com/news/polylactic-acid-pla-bioplastic-compostable-packaging/728875/. Vérification de l’épaisseur spécifique à partir de laquelle les films de PLA entraînent le rejet des structures ondulées dans les filières de recyclage municipales. Preuve : spécification technique ; source : directives de gestion des déchets. Confirme : l’affirmation selon laquelle une épaisseur spécifique de PLA permet de réduire la mise en décharge. Remarque : les tolérances d’épaisseur peuvent varier selon les installations régionales .
« Revêtement de papier recyclable et biodégradable avec… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/ . Explication technique de la dissolution des revêtements aqueux lors du repulpage sans laisser de résidus plastiques. Type de preuve : comparaison en science des matériaux ; source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle les finitions aqueuses garantissent le recyclage en porte-à-porte. Note de portée : se concentre sur le traitement standard en cuve de papeterie.
« Film de lamination PLA : l’alternative écologique pour… », https://naturepoly.com/pla-lamination-film-sustainable-packaging/. Vérification que les revêtements PLA sur papier kraft contaminent souvent les flux de recyclage du papier, entraînant sa mise en décharge. Rôle de la preuve : validation technique ; type de source : étude en sciences des matériaux. Justifie : le rejet de certains films laminés bioplastiques par les centres de recyclage. Remarque sur la portée : s’applique aux systèmes de collecte sélective classiques .
« Progrès dans le recyclage par solvant des polymères issus de multicouches… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC11207984/ . Confirmation technique que les polymères hydrosolubles permettent une décomposition homogène dans les cuves de pâte à papier lors du processus de recyclage du papier. Type de preuve : spécification technique ; source : revue de chimie des polymères. Appui : utilisation de matrices solubles comme alternative de recyclage au PLA. Remarque : limité aux flux de recyclage aqueux.
« L’emballage durable entre dans l’ère de la responsabilité », https://www.packagingdigest.com/sustainability/packaging-sustainability-enters-the-age-of-accountability. Documentation des sanctions financières ou des refacturations ESG imposées par le secteur de la distribution aux fournisseurs utilisant des emballages multi-matériaux non recyclables. Niveau de preuve : norme sectorielle ; source : lignes directrices de développement durable des entreprises. Argument : incitation commerciale à adopter des emballages monomatériaux. Remarque : la portée varie selon les réglementations régionales du secteur de la distribution .