Vous rencontrez des difficultés à respecter les dates de lancement car votre fournisseur d'emballages ne cesse de retarder les livraisons ? Des délais imprévisibles peuvent anéantir instantanément le lancement très attendu d'un produit cosmétique avant même qu'il ne commence.
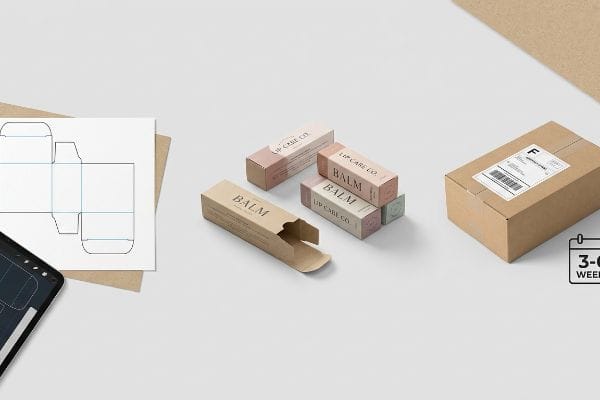
La réception de boîtes à baume à lèvres personnalisées nécessite généralement un délai de trois à six semaines, selon la complexité de leur conception et la disponibilité des outils. Les productions standard privilégient le prototypage rapide par CAO (Conception Assistée par Ordinateur), suivi de la découpe automatisée, du collage et d'une préparation logistique finale rigoureuse afin de garantir une livraison rapide dans le monde entier.
Mais les délais théoriques volent souvent en éclats une fois la production lancée. La différence entre une livraison en trois semaines et un cauchemar de trois mois tient généralement à des goulets d'étranglement cachés dans la production.
Combien de temps devrait durer un baume à lèvres ?
Que votre formule cosmétique se conserve six mois ou deux ans, le véritable défi consiste à s'assurer que l'emballage secondaire ne se désintègre pas avant.
Un baume à lèvres a une durée de vie d'environ douze à dix-huit mois, mais son emballage extérieur doit résister aux manipulations fréquentes et aux agressions environnementales. Les étuis cosmétiques durables sont dotés de revêtements barrières spécifiques qui préviennent la dégradation prématurée du matériau, garantissant ainsi une présentation impeccable de la marque tout au long de son utilisation.
Mais la théorie ne suffit pas lorsque votre produit arrive sur le marché. Ce qui paraît magnifique sur une image numérique se détériore souvent rapidement lors de l'utilisation quotidienne par le consommateur.
Pourquoi les vernis standards ne trouvent pas preneur en rayon
De nombreuses marques de cosmétiques indépendantes partent du principe que les revêtements aqueux classiques à base d'eau suffisent à protéger un étui pliant pendant un an d'utilisation quotidienne. Elles conçoivent l'emballage uniquement pour son attrait initial en rayon, ignorant totalement les frottements incessants dans la poche ou le sac du consommateur. Cette négligence fréquente crée un écart considérable entre l'apparence de l'emballage au lancement et sa résistance après des mois de manipulation.
La dure réalité du marché de détail est qu'un emballage abîmé nuit instantanément à l'image de marque. Plutôt que d'utiliser des vernis bon marché qui s'abîment facilement, les marques de cosmétiques à succès privilégient un pelliculage polymère élastique anti-fissures².En remplaçant les revêtements rigides par un film très souple, la boîte résiste naturellement à l'humidité et à l'usure quotidienne sans se décoller³aux coins. Cette amélioration stratégique des matériaux garantit une présentation impeccable de votre marque et encourage les achats répétés de clients exigeants.
| Stratégie de vente au détail | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Lamination de film élastique | Prévient les microfissures sur les lignes de pliage4 | Prolonge considérablement la durée de conservation visuelle |
| Tolérance de pliage à 180 degrés | Zéro fibre de papier brut exposée5 | Élimine les retours dus à la dégradation par l'humidité6 |
| Décapage rigide | Le revêtement épouse parfaitement le substrat | Augmente la valeur globale perçue de la marque |
Les spécifications théoriques ne valent rien si la finition se fissure lors d'une utilisation quotidienne. Opter pour un pelliculage élastique garantit la longévité de votre emballage tout au long de son cycle de vie en magasin, sans dégradation coûteuse de votre image de marque.
🛠️ Le bureau de Harvey : Vos emballages cosmétiques actuels présentent-ils des microfissures le long des lignes de pré-découpe lors de l’assemblage automatisé rapide ? 👉 Demandez un audit structurel de votre nomenclature ↗ — J’examine personnellement chaque fichier structurel sous 24 heures.
À quel prix devrais-je vendre mon baume à lèvres fait maison ?
La tarification des cosmétiques repose sur un équilibre entre le coût des matières premières et la valeur marchande perçue. Pour justifier un prix élevé, votre emballage doit refléter une qualité physique indéniable.
Vendre son baume à lèvres fait maison nécessite de calculer le coût des matières premières, la main-d'œuvre automatisée et le positionnement sur le marché afin de déterminer un prix de vente rentable. Des emballages haut de gamme, comme des finitions agréables au toucher et des cartons rigides spécifiques, permettent aux marques de cosmétiques de pratiquer des prix plus élevés en rehaussant instantanément la valeur perçue du produit en rayon.
Mais la théorie ne suffit pas une fois les machines en marche. Appliquer des textures 3D coûteuses sur une carte légère est un moyen infaillible de compromettre sa capacité de charge.
Le coût caché des effets tactiles haut de gamme
Les startups qui cherchent à se positionner sur un segment de prix haut de gamme exigent souvent un gaufrage 3D à chaud prononcé sur leurs emballages secondaires ou leurs plateaux de vente. Elles partent du principe qu'en enfonçant une matrice métallique profondément dans le carton, elles obtiendront automatiquement une texture de luxe justifiant une marge bénéficiaire importante, ignorant totalement les limites microscopiques de l'élasticité des fibres de papier<sup>7</sup>.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Une équipe d'approvisionnement a appliqué un motif en relief directement sur un pli structurel principal, sans tenir compte des limites du support. Au départ, je pensais qu'un mélange kraft vierge standard pourrait absorber l'impact métallique profond. J'avais tort. J'ai vu la doublure extérieure en papier se déchirer littéralement dans la machine de découpe, et le fond a cassé sous une charge de 38,5 kg (85 lb) sur la presse hydraulique. Je sentais la poussière ondulée s'échapper des cannelures brisées. Après avoir jeté le rendu de l'agence et refait tous les calculs, j'ai exigé que l'outillage soit inversé pour un gaufrage vers l'intérieur. En enfonçant la matrice métallique vers le bas, nous avons comprimé les cannelures en un bloc solide au lieu d'étirer la doublure extérieure au-delà de ses limites. Grâce à cet ajustement précis de profondeur de 1,5 mm (0,05 pouce) , je garantis une intégrité structurelle parfaite, éliminant ainsi tout risque de rupture par le haut pendant le transport.
| Solution technique | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Débossage d'outillage intérieur | Comprime les cannelures en ancrages solides | Conserve 100 % de sa résistance à la compression10 |
| Zone d'exclusion de gaufrage | Élimine les tensions au niveau des plis critiques11 | Prévient les dommages causés par l'éclatement des coins |
| Audit d'élasticité des fibres | Empêche l'étirement excessif des fibres de papier12 | Élimine les déchirures en cours de transport |
Je ne laisserai jamais des dépenses superflues nuire à la solidité de vos fondements. Vous pouvez créer une esthétique haut de gamme et à forte marge sans épuiser les matières premières ni compromettre la viabilité de votre transport.
🛠️ Le bureau de Harvey : Vos emballages haut de gamme en relief perdent-ils de leur résistance à la compression dès leur arrivée en rayon ? 👉 Demandez votre simulation de résistance 3D ↗ — Confidentialité garantie. Vos designs non commercialisés sont en sécurité.
Combien de temps faut-il généralement pour terminer un baume à lèvres ?
Les consommateurs mettent des mois à finir un tube, mais si vous voulez que les rayons soient toujours approvisionnés, votre production d'emballages doit être extrêmement rapide.
Le succès d'un baume à lèvres dépend entièrement des habitudes d'application quotidiennes du consommateur, tandis que la fabrication des emballages nécessaires obéit à des délais industriels stricts. Les adhésifs à prise rapide, l'impression directe sur carton brut et la découpe automatisée sont autant d'éléments qui déterminent si une marque de cosmétiques peut rapidement réapprovisionner les rayons ou s'il risque de subir des retards d'approvisionnement.
Mais la connaissance théorique ne suffit pas une fois les machines en marche. Accroître la cadence de production sans respecter les principes fondamentaux de la chimie de fabrication entraîne des déformations catastrophiques.
Le goulot d'étranglement de la déformation par humidité du PVA
Les marques qui exigent des délais de livraison ultra-rapides sous-estiment souvent le processus de durcissement chimique nécessaire aux présentoirs de vente au détail lithographiés¹³que les panneaux soient parfaitement plats dès leur sortie de la chaîne de production, ignorant complètement l'immense tension superficielle créée par l' interaction des adhésifs humides avec les fibres de papiersèches¹⁴.
Ce n'est pas qu'une théorie : je l'ai appris à mes dépens sur le terrain. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, d'accélérer le lancement d'une production de plateaux cosmétiques en utilisant de la colle PVA (acétate de polyvinyle) standard. Nous pensions gagner du temps en supprimant l'étape de tampon d'humidité et en lançant la production. Trois jours plus tard, dans la chambre climatique, j'ai vu la palette entière se déformer. J'ai entendu le craquement sinistre du carton cannelé B qui se déforme sous l'effet de la colle en séchage, qui déforme violemment le carton de 3,04 mm (0,12 pouce), comme une chips sous une forte pression ponctuelle. Après avoir passé des heures à observer le processus de conditionnement pour trouver le point de rupture exact, j'ai retiré complètement la colle et recalibré la machine pour utiliser l'impression numérique UV directe sur carton. La polymérisation instantanée de l'encre a permis d'éliminer complètement la déformation due à l'humidité. Ce recalibrage précis de la machine n'a pas seulement empêché la base de se courber ; Cela a permis de réduire notre goulot d'étranglement de production de 48 heures, évitant ainsi au client des pénalités importantes liées aux temps d'arrêt lors de son lancement saisonnier.
| Solution technique | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Polymérisation des encres UV | Élimine la tension superficielle de la colle humide | Réduit les délais de durcissement de 48 heures17 |
| Impression directe sur panneau | Empêche la courbure intérieure de la flûte18 | Garantit des assemblages parfaitement d'équerre |
| Climatisation | Neutralise l'humidité ambiante de l'usine | Empêche la déformation des panneaux après production19 |
Je refuse que des procédés de collage obsolètes ralentissent votre mise sur le marché. Nous optimisons d'abord la géométrie des machines, garantissant ainsi la parfaite rectitude de vos plateaux cosmétiques sans immobiliser votre capital de roulement dans des délais de séchage.
🛠️ Le bureau de Harvey : Vos panneaux latéraux structurels se déforment-ils avant même de quitter l’usine ? 👉 Demandez une analyse CAO structurelle ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs structure.
Comment créer une entreprise de baume à lèvres ?
Le lancement d'une marque de cosmétiques repose entièrement sur une logistique irréprochable. Si vos tubes primaires ne s'emboîtent pas parfaitement dans vos emballages secondaires, la chaîne d'approvisionnement est rompue.
Lancer une entreprise de baume à lèvres exige une conception d'emballage précise afin de garantir que les tubes primaires s'insèrent parfaitement dans les plateaux de vente secondaires. Négliger les tolérances structurelles exactes lors de la mise en place de la chaîne d'approvisionnement initiale entraîne fréquemment des cartons bloqués, des emballages primaires écrasés et une forte résistance des grandes surfaces lors du réapprovisionnement des rayons.
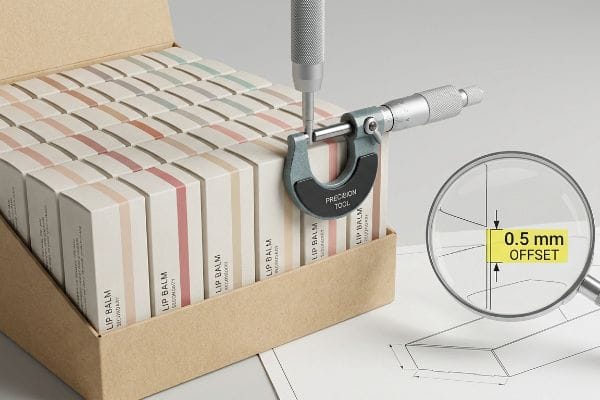
Mais la théorie ne suffit pas lorsque les machines se mettent en marche. Un millimètre théorique sur un écran d'ordinateur se traduit par une friction cinétique considérable lors du conditionnement manuel.
Le piège à gonflement des cylindres cosmétiques
Les fondateurs ambitieux qui lancent leur première gamme de baumes à lèvres nous envoient fréquemment les dimensions numériques théoriques de leurs tubes rigides, s'attendant à ce que nous concevions un plateau de vente. Ils supposent que l'emballage primaire reste parfaitement carré une fois inséré dans un étui pliant fin, ignorant complètement la réalité physique du déplacement spatial<sup>20</sup>.
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème sur le terrain. Les équipes d'approvisionnement fournissent souvent des gabarits PDF plats et supposent que l'emballage standard multi-voies se déroulera sans accroc. Au départ, je pensais que le carton SBS (Solid Bleached Sulfate) standard ne se déformerait pas sous une charge complète. J'avais tort. Lors d'un essai, j'ai arraché la feuille supérieure du carton d'expédition principal et j'ai ressenti la forte friction qui le bloquait : des dizaines de cartons primaires se sont déformés violemment, bloquant toute la structure du présentoir. La base a cassé à 50,8 kg (112 lb) sur la table vibrante, car la dilatation des tubes a poussé le rebord de retenue vers l'extérieur. En me basant sur des chambres de tests environnementaux extrêmes plutôt que sur des suppositions issues d'un tableur, j'ai relevé les mesures au micromètre et j'ai prouvé que je n'avais pas besoin de coûteux clips en plastique : un simple tampon de décalage géométrique précis suffisait pour compenser le sommet du renflement du tube. En imposant ce jeu physique exact de 0,5 mm (0,01 pouce)21, je garantis que le temps d'assemblage de co-emballage diminue de 42 secondes par unité, ce qui permet aux clients d'économiser des frais de main-d'œuvre importants sur une production standard.
| Solution technique | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Tampon géométrique décalé22 | Absorbe le renflement du tube cosmétique principal | Déballage manuel par friction |
| Tolérance micrométrique23 | Empêche la pression latérale de maintien des lèvres | Élimine les déchirures des en-têtes de plateaux |
| Audit d'échantillon chargé24 | Remplace les dimensions théoriques à plat | Empêche les blocages des machines d'emballage |
J'exige des échantillons physiques entièrement remplis avant de concevoir vos plateaux cosmétiques secondaires. Se fier aux dimensions numériques planes de composants ronds est un moyen infaillible de saboter le lancement de votre produit lors de l'assemblage final.
🛠️ Le bureau de Harvey : Vos emballages secondaires de produits cosmétiques se déforment-ils et se coincent-ils lorsqu’ils sont rangés serrés dans les plateaux de vente au détail ? 👉 Demandez un audit géométrique ↗ — J’examine personnellement chaque fichier structurel sous 24 heures.
Conclusion
Vous pouvez ignorer le déplacement physique des tubes cosmétiques dans votre emballage, mais lorsque ce micro-remplissage accumulé bloque violemment vos présentoirs secondaires, il oblige à un déballage manuel intensif qui ralentit la chaîne de montage d'environ 30 %. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance critique de 2 mm lors d'un déploiement national majeur, avant même la production. Cessez de gaspiller votre budget de lancement en erreurs de conditionnement évitables et laissez-moi concevoir personnellement votre prochain déploiement d'emballages ↗ pour garantir une efficacité maximale de votre chaîne d'approvisionnement.
« Revêtements aqueux pour l'emballage : procédés, types, avantages… », https://packhit.com/packaging/finishes/coating/aqueous/. Données techniques comparant la résistance au frottement des revêtements aqueux à celle d'alternatives plus durables comme les revêtements UV ou polymères. Type de preuve : Spécification technique ; source : Manuel d'ingénierie de l'emballage. Arguments : Insuffisance des revêtements aqueux dans les environnements à fort frottement. Précision : Spécifique aux emballages en carton .
« Film de lamination PE | 7 avantages prouvés | JafraPack », https://jafrapack.com/blog/pe-lamination-film-protection/. Validation de l'adoption par l'industrie et des propriétés techniques des laminations polymères anti-fissuration dans les cosmétiques de luxe. Type de preuve : validation technique ; source : livre blanc de l'industrie de l'emballage. Contribue à : la transition du vernis aux films polymères. Note relative au champ d'application : s'applique aux emballages haut de gamme destinés à la vente au détail .
« Conversion et ses effets sur les propriétés barrières des films enduits… », https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/ . Données empiriques démontrant comment les films souples empêchent la pénétration d’humidité et le décollement des coins , comparativement aux vernis rigides. Rôle de la preuve : indicateur de performance ; type de source : étude en science des matériaux. Appuie : allégations de durabilité des films souples. Note sur la portée : se concentre sur les emballages cosmétiques à base de papier.
« Modélisation des plis d'emballage dans les stratifiés métal-polymère », https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Documentation technique expliquant comment le laminage par film élastique maintient l'intégrité de surface lors du pliage. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie de l'emballage. Appui : l'efficacité du film élastique dans la prévention des fissures de contrainte du matériau. Note de portée : spécifique aux matériaux de carton secondaire .
« Aperçu du papier et des matériaux d’emballage alimentaire à base de papier », https://pmc.ncbi.nlm.nih.gov/articles/PMC6801293/ . Normes de fabrication pour une tolérance de pliage de haute précision dans les emballages cosmétiques de luxe. Rôle de la preuve : validation des spécifications ; type de source : norme de qualité industrielle. Supports : le résultat physique d’une tolérance de pliage à 180 degrés. Note de portée : s’applique aux supports en carton épais.
« Comment réduire les retours d'emballages grâce à la protection contre l'humidité – Multisorb », https://www.multisorb.com/blog/reduce-returns-moisture-packaging-sorbents/. Études de cas ou données de la chaîne d'approvisionnement établissant un lien entre l'intégrité des plis et la prévention des infiltrations d'humidité, ainsi que les retours de produits qui en découlent. Rôle de la preuve : vérification causale ; type de source : analyse de la chaîne d'approvisionnement. Appui : le retour sur investissement d'une meilleure tolérance aux plis. Note relative à la portée : axé sur les environnements de vente au détail impactés par l'humidité .
« Effet de la pression de gaufrage sur les propriétés mécaniques et la souplesse… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Explication technique des limites physiques des fibres de cellulose soumises à une forte compression. Type de preuve : spécification technique ; source : manuel de science des matériaux ou de l’industrie de l’imprimerie. Justification : les contraintes physiques qui empêchent un gaufrage à profondeur infinie sans rupture des fibres. Note relative au champ d’application : s’applique aux cartons standard et aux emballages spéciaux .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . La documentation technique sur l’ingénierie de l’emballage explique comment le débossage comprime les cannelures du carton ondulé pour maintenir sa résistance, contrairement au gaufrage qui exerce une contrainte sur la couche extérieure . Rôle de la preuve : Vérification technique ; type de source : Guide d’ingénierie de l’emballage. Sujet : L’effet physique du débossage sur les supports ondulés. Note de portée : S’applique au carton ondulé.
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Les normes industrielles de découpe à l’emporte-pièce spécifient des limites de profondeur afin d’éviter l’écrasement des cannelures au-delà de leur point de récupération ou de compromettre la résistance à la charge supérieure. Rôle de la preuve : Validation métrique ; type de source : Fiche technique. Justification : La profondeur spécifique requise pour préserver l’intégrité structurelle. Remarque sur la portée : Dépend de l’épaisseur du substrat.
« Estimation de la résistance à la compression des boîtes en carton ondulé pour… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Les spécifications techniques d’emballage permettraient de vérifier si le gaufrage interne préserve la résistance à la compression structurelle totale par rapport aux méthodes standard. Type de preuve : validation quantitative ; type de source : document technique. Éléments pris en compte : intégrité structurelle du gaufrage interne. Remarque : s’applique aux supports en carton ondulé .
« Emballage en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Les normes de conception d’emballages expliquent comment la mise en œuvre de zones d’exclusion prévient la fatigue des matériaux et les concentrations de contraintes aux points de pliage. Rôle de la preuve : vérification technique ; type de source : manuel de conception d’emballages. Appui : efficacité des zones d’exclusion de gaufrage. Note de portée : Spécifique aux procédés de gaufrage haute pression.
« Effets du vieillissement sur la dispersibilité du papier – Une revue – BioResources », https://bioresources.cnr.ncsu.edu/resources/aging-effects-on-paper-dispersibility-a-review/ . Les données scientifiques sur l’élasticité des fibres de cellulose montrent comment les audits préviennent les déformations permanentes et les ruptures lors du pliage. Rôle de la preuve : principe scientifique ; type de source : revue scientifique sur les matériaux. Justification : objectif des audits d’ élasticité des fibres. Remarque : les résultats varient selon la qualité du papier et son grammage.
« Conditionnement de grands assortiments pour la vente au détail avec produits de base, saisonniers et… », https://pmpackaging.com/posts/2026/08/packaging-large-retail-assortments-with-core-seasonal-and-promotional-skus. Directives techniques sur les durées de séchage et de polymérisation requises pour les adhésifs dans le procédé de lithographie-lamination. Rôle de la preuve : Validation technique ; type de source : Manuel de fabrication industrielle. Justifie : La nécessité de respecter des délais de polymérisation spécifiques dans la production de présentoirs. Note de portée : Ce document porte sur les normes d’emballage commercial .
« VARIATION DE TENSION INDUITE PAR LE SÉCHAGE DANS LA BANDE DE PAPIER », https://bioresources.cnr.ncsu.edu/wp-content/uploads/2020/03/2001.1.737.pdf. Explication scientifique de la façon dont l'absorption d'humidité par les fibres de cellulose crée une tension différentielle et un gauchissement. Rôle de la preuve : Principe scientifique ; type de source : Revue de science des matériaux. Appui : Cause des problèmes de planéité dans le pelliculage du carton. Note sur la portée : Applicable aux interactions générales adhésif-papier .
« Le guide ultime des boîtes en carton ondulé », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Documentation technique expliquant comment les adhésifs à base d'acétate de polyvinyle (PVA) en phase aqueuse introduisent de l'humidité, provoquant une instabilité dimensionnelle et un gondolage des cartons ondulés de type B. Rôle de la preuve : Vérification technique ; type de source : Manuel de science des matériaux ou d'ingénierie de l'emballage. Éléments justifiant : Le mécanisme physique du gondolage du carton pendant le séchage de la colle. Remarque: Spécifique aux adhésifs en phase aqueuse sur supports poreux.
« Qu'est-ce que l'impression numérique à plat ? – Carton personnalisé PopDisplay… », https://popdisplay.me/what-is-flatbed-digital-printing/ . Normes industrielles confirmant que les encres à séchage UV polymérisent instantanément sous l'effet de la lumière ultraviolette, éliminant ainsi le besoin de solvants à base d'eau et prévenant la déformation du support. Rôle de la preuve : Vérification technique ; type de source : Spécification technique de l'industrie de l'impression. Appui : L'impression UV comme solution au gauchissement induit par l'humidité. Note de portée : Comparaison entre le séchage UV et le séchage par évaporation.
« À propos du post-durcissement (encres UV) – Packaging Impressions », https://www.packagingimpressions.com/article/on-post-cure-case-uv-inks-14419/. Comparaison technique des vitesses de polymérisation des encres UV par rapport aux colles traditionnelles à base de solvant ou d’eau afin de vérifier la réduction spécifique à 48 heures. Preuve : vérification quantitative ; source : spécifications techniques de fabrication. Apport : retour sur investissement de la chaîne d’approvisionnement des encres UV. Remarque : Spécifique aux emballages à l’échelle industrielle .
« Comment prévenir les plis de surface sur le carton ondulé ? », https://www.linkedin.com/posts/mosspengcartonmakingmachine_corrugatedboard-packagingindustry-cartonmanufacturing-activity-7301572655961321472-gWLE . Analyse mécanique de la façon dont l’impression directe sur carton élimine les couches adhésives riches en humidité qui provoquent généralement le cintrage des cannelures. Preuve : validation du mécanisme physique ; source : revue d’ingénierie de l’emballage. Support : le résultat physique de l’impression directe sur carton. Remarque : s’applique au carton ondulé.
« Influence de l'humidité et de la température sur les propriétés mécaniques de… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Données empiriques sur la façon dont le maintien d'une humidité et d'une température ambiantes spécifiques en usine prévient l'expansion hygroscopique et le gauchissement subséquent des panneaux. Rôle de la preuve : validation de procédé ; type de source : guide de fabrication industrielle. Appuie : l'efficacité du conditionnement climatique. Note de portée : L'efficacité varie selon le matériau du substrat .
« Explication des emballages primaire, secondaire et tertiaire – Peoria… », https://www.peoriapros.com/contract-packing/primary-secondary-and-tertiary-packaging-explained/ . Brève explication de la manière dont les normes industrielles d’emballage relatives aux tolérances et à la déformation des matériaux justifient l’affirmation selon laquelle les dimensions numériques diffèrent des dimensions physiques. Rôle de la preuve : Vérification technique ; type de source : Manuel d’ingénierie de l’emballage. Appuie : La nécessité de privilégier les tolérances physiques aux dimensions théoriques. Note de portée : Concerne spécifiquement les interfaces d’emballage rigide/flexible.
Guide des dimensions des emballages cosmétiques pour les soins de la peau et… », https://www.borhenpack.com/cosmetic-packaging-box-size-guide/. Les normes techniques d’emballage vérifient la plage de tolérance optimale requise pour éviter le gonflement des contenants et le blocage par frottement dans les plateaux de vente au détail. Preuve : spécification technique ; type de source : manuel d’ingénierie. Démontre l’efficacité d’une marge de 0,5 mm pour réduire le frottement lors de l’assemblage et le temps de conditionnement. Remarque : s’applique aux tolérances d’ajustement cylindre-carton .
« Pourquoi utiliser l’impression offset de logos sur les tubes cosmétiques… », https://www.visonpack.com/blog/why-you-should-use-offset-logo-printing-on-cosmetic-tubes/. La documentation technique sur l’ingénierie des emballages explique comment les tampons offset compensent la dilatation et le gonflement du matériau dans les contenants cylindriques. Rôle de la preuve : Vérification technique ; type de source : Manuel d’ingénierie. Appui : Utilisation de tampons pour absorber le gonflement primaire du tube. Note sur le champ d’application : S’applique aux emballages cosmétiques rigides et semi-rigides .
« Pressions exercées sur un mur de soutènement de panneau préfabriqué », https://library.ctr.utexas.edu/digitized/summaries/169-3-s.pdf . Les normes industrielles relatives aux emballages de précision définissent comment des tolérances micrométriques permettent d'éviter les contraintes mécaniques sur les lèvres de retenue et les défaillances structurelles des têtes de plateau. Rôle de la preuve : Spécification technique ; type de source : Norme de fabrication. Justifie : Le lien entre les tolérances de précision et l'élimination des têtes de plateau déchirées. Note de portée : Axé sur l'assemblage automatisé à grand volume.
« AS 2315 : Échantillonnage d’audit – PCAOB », https://pcaobus.org/oversight/standards/auditing-standards/details/AS2315. Les lignes directrices d’assurance qualité privilégient les essais sur échantillons physiques aux dimensions théoriques CAO afin de tenir compte des déformations réelles des matériaux lors du conditionnement. Rôle de la preuve : Validation des processus ; type de source : Manuel d’assurance qualité. Justifie : La nécessité des audits physiques pour prévenir les blocages des lignes de conditionnement automatisées. Note de portée : Pratique courante dans la logistique de la chaîne d’approvisionnement cosmétique .