La fiabilité des emballages personnalisés pour la vente au détail repose sur une qualité constante, une communication transparente, une production précise et une livraison fiable. PopDisplay gère chaque étape – de la conception structurelle et du prototypage à l'impression, aux tests, à la production en série et à l'expédition – grâce à un processus de fabrication coordonné.
Forte de plus de 12 ans d'expérience, de trois lignes de production, d'une quantité minimale de commande de 100 pièces et de plus de 5 000 clients, PopDisplay propose des solutions fiables d'emballage et de présentoirs en carton personnalisés pour les programmes de vente au détail à l'échelle mondiale. Nos certifications FSC, BSCI, Sedex 4P et ISO 9001, associées à un contrôle qualité rigoureux et à un accompagnement réactif, offrent aux acheteurs B2B une sérénité accrue, de la conception à la livraison.
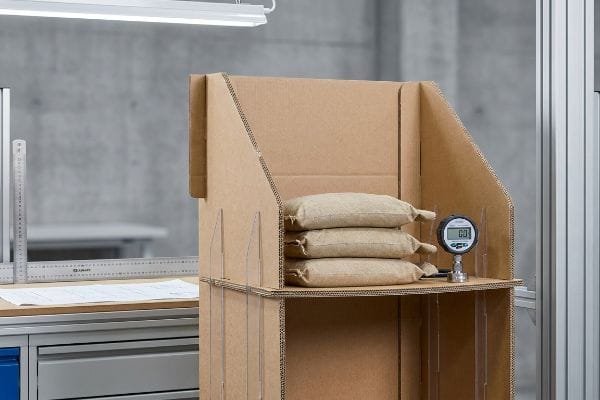
Cette fiabilité se reflète dans le résultat final : un emballage produit avec précision, des couleurs et des dimensions uniformes, une protection sûre du produit, une construction prête pour la vente au détail et des performances fiables tout au long du transport, du stockage et de l’utilisation en magasin.
Shoppopdisplays est-elle une entreprise légitime ?
Pour bien choisir un fournisseur, il faut aller au-delà de ses brochures marketing attrayantes. La véritable épreuve pour un partenaire de fabrication se déroule en laboratoire, avant même le début de la production en série.
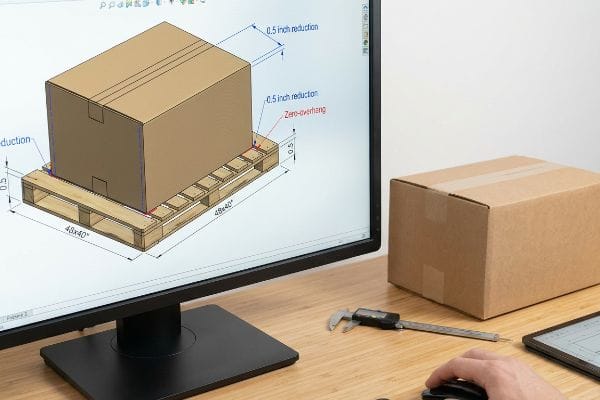
Oui. Shoppopdisplays est une entreprise légitime qui fonde sa conception structurelle sur les dures réalités de la logistique. Un fabricant sérieux calcule rigoureusement les tolérances CAO (Conception Assistée par Ordinateur) avec précision, garantissant ainsi que chaque emballage en carton ondulé s'aligne parfaitement avec les plateformes en bois standardisées pour résister aux rigueurs du transport maritime sans s'écraser.
Mais connaître les limites de charge théoriques ne suffit pas lorsque les chariots élévateurs se mettent en mouvement.
Pourquoi les faux tests détruisent les campagnes de vente au détail
Même les équipes d'approvisionnement les plus expérimentées augmentent souvent les dimensions des cartons d'expédition pour optimiser la densité du chargement, partant du principe que la résistance à la compression d'un carton épais suffira à protéger les marchandises. Elles ignorent complètement les lois physiques de l'empilage en entrepôt, croyant qu'un léger débordement n'aura pas d'incidence sur la stabilité globale¹.Le piège dangereux consiste à supposer que les données standard des matières premières s'appliquent de la même manière à un carton mal dimensionné, plein à craquer et mal positionné sur unepalette².
Il ne s'agit pas que de théorie : je suis confronté à ce problème constamment sur le terrain. Une agence a bâclé la conception d'un gabarit, privilégiant un volume interne maximal et optimisant l'encombrement au maximum, au ras d'une palette standard GMA (Grocery Manufacturers Association) de 121,9 × 101,6 cm (48 × 40 pouces)³. Au départ, je pensais que le kraft vierge testé à la compression des bords (32ECT) supporterait la charge dynamique. J'avais tort. Le capteur de force du test de compression de la boîte (BCT) s'est stabilisé à 95,4 kg (210,5 lb), et le niveau inférieur non soutenu s'est effondré de façon catastrophique. Les coins ne dépassaient du bois que de 6,35 mm (0,25 pouce), ce qui réduisait de 60 % la résistance verticale⁴.J'ai immédiatement entrepris une refonte structurelle dans notre logiciel de CAO. En réduisant artificiellement la zone de chargement maximale autorisée de 12,7 mm (0,5 pouce) exactement, j'ai contraint mathématiquement les coins porteurs à reposer entièrement sur le plateau en bois. Cette correction géométrique, imposée par rapport à la densité maximale, a permis de rétablir la solidité des coins. En éliminant strictement ce débordement, je garantis l'intégrité de la charge sur la palette, réduisant ainsi considérablement les risques de dommages et permettant à mes clients d'économiser des milliers d'euros en frais de refacturation immédiats.
| Solution technique | Résultat physique | Retour sur investissement du fret |
|---|---|---|
| Réduction de la boîte englobante de 0,5 pouce (12,7 mm)5 | Les coins restent soutenus à 100 % sur le pont | Empêche l'effondrement complet du niveau inférieur du transit |
| Alignement de charge de la cannelure verticale | Restaure 60 % de la force verticale du BCT6 | Élimine les frais de répercussion coûteux facturés aux détaillants en matière de transport |
| Obligation de périmètre sans surplomb | Empêche le déplacement latéral pendant le transport | Augmente la sécurité du double empilage des conteneurs maritimes7 |
Je refuse que la cupidité d'une agence en matière de dimensions détruise une base solide. Réduire légèrement l'emprise au sol garantit que votre cargaison survivra à la traversée océanique, diminuant drastiquement les risques de dommages et préservant vos marges bénéficiaires.
🛠️ Le bureau d'Harvey : Savez-vous si vos cartons d'emballage actuels dépassent insidieusement de vos palettes et perdent en résistance à la compression ? 👉 Demandez un audit gratuit de votre nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 heures.
Quelles sont les erreurs courantes concernant les présentoirs PLV ?
Lancer une campagne de vente au détail est déjà suffisamment stressant sans découvrir que vos structures personnalisées se sont déformées et sont devenues inutilisables avant même d'arriver en magasin.
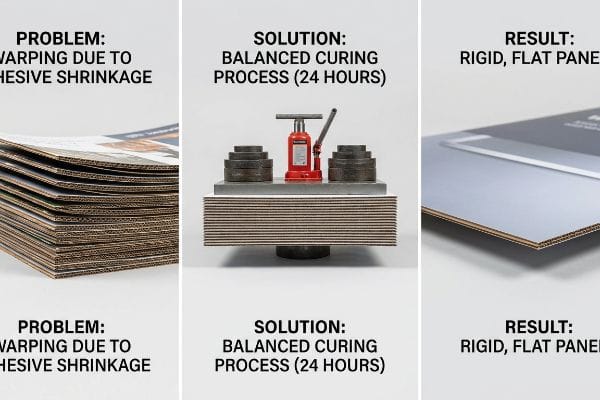
Les erreurs fréquentes concernant les présentoirs PLV consistent à négliger les variables environnementales lors de leur fabrication. Une erreur critique est de mal comprendre la réaction des adhésifs de lamination humides avec les panneaux ondulés poreux, ce qui entraîne d'importants déséquilibres de tension superficielle et une déformation physique de la structure finale bien avant son arrivée en rayon.
Mais comprendre la chimie des adhésifs sur papier ne sert à rien lorsque les panneaux commencent à se recourber sur le sol de l'usine.
La réalité chimique de la déformation due à l'humidité du PVA
Même les concepteurs les plus expérimentés partent du principe que le collage d'une feuille de surface imprimée de haute qualité sur un carton ondulé rigide de type B permet d'obtenir naturellement un panneau parfaitement plat. Ils traitent le carton ondulé comme un plastique inerte, ignorant totalement la réaction chimique volatile déclenchée par les adhésifs classiques à base d'eau<sup>8</sup>. Ils s'attendent à ce que le panneau reste impeccable quelles que soient les conditions ambiantes de séchage ou la porosité spécifique des fibres de papier sous-jacentes<sup>9</sup>.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. L'année dernière, lors d'une crise majeure liée à un prototype, un client a appelé en panique : ses panneaux latéraux massifs de 152,4 cm (60 pouces) se courbaient vers l'intérieur comme des chips géantes après une simulation de transport. Son fournisseur précédent avait secrètement opté pour un support de test moins cher et très poreux. Lors de notre essai interne, j'ai constaté que la colle PVA (acétate de polyvinyle) à base d'eau s'absorbait rapidement ;en séchant, elle se rétractait, créant une tension superficielle immense qui faisait violemment gondoler le substrat. J'ai abandonné le rendu de l'agence et refait les calculs à zéro, en me concentrant sur une amélioration radicale du matériau. J'ai formulé une colle plus épaisse et moins humide, et introduit une structure de panneau duplex équilibrée. L'ajout d'une fine couche de support a compensé la tension superficielle du PVAunpoids mort précis pendant 24 heures a imposé un durcissement uniforme. L'odeur de l'adhésif en train de sécher a envahi le laboratoire, mais les panneaux sont ressortis parfaitement rigides. En contrôlant le taux d'évaporation de l'humidité, j'ai évité une défaillance structurelle majeure, éliminant complètement les retards liés aux retouches manuelles et garantissant un processus de co-emballage sans friction.
| Solution technique | Résultat physique | Retour sur investissement opérationnel |
|---|---|---|
| viscosité de l'adhésif PVA à faible humidité12 | Réduit la saturation initiale des fibres de papier | Empêche la déformation importante des panneaux d'affichage |
| Support en carton duplex équilibré13 | Égalise la tension chimique des deux côtés | Élimine les coûteuses retouches manuelles en usine |
| processus de durcissement sous poids mort de 24 heures14 | Séchage structurel complètement plat | Accélère l'assemblage à grande vitesse des sous-traitants logistiques tiers (3PL) pour le conditionnement |
Je me fie à la physico-chimie, et non à de simples espoirs théoriques, pour concevoir des présentoirs. Maîtriser le taux d'absorption des liquides garantit que les panneaux latéraux restent bien droits au sol, projetant ainsi une image de marque haut de gamme plutôt que de ressembler à du carton bon marché et déformé.
🛠️ Harvey's Desk : Vos grands panneaux d'affichage se déforment-ils secrètement à cause d'un retrait incontrôlé de l'adhésif avant l'expédition ? 👉 Obtenez une simulation de contraintes structurelles 3D personnalisée ↗ — 100 % confidentiel. Vos maquettes non commercialisées sont en sécurité.
Que signifie PLV (Publicité sur le Marché) ?
Dans le secteur du commerce de détail, il est essentiel de savoir précisément comment vos structures fonctionneront au moment de la décision, mais leur construction exige une précision mécanique impitoyable.
Un présentoir PLV (Publicité sur le Lieu de Vente) positionne stratégiquement les produits là où les transactions des consommateurs ont lieu. Ces structures autoportantes ou de comptoir, à la conception sophistiquée, sont spécifiquement conçues pour perturber le parcours des clients, organiser physiquement les stocks et stimuler les achats impulsifs dans les allées très fréquentées des grandes surfaces.
Mais connaître la définition marketing ne vous sauvera pas lorsque les machines de production commenceront à déchirer violemment vos illustrations.
Pourquoi le pliage standard échoue au test de lithographie-fissuration
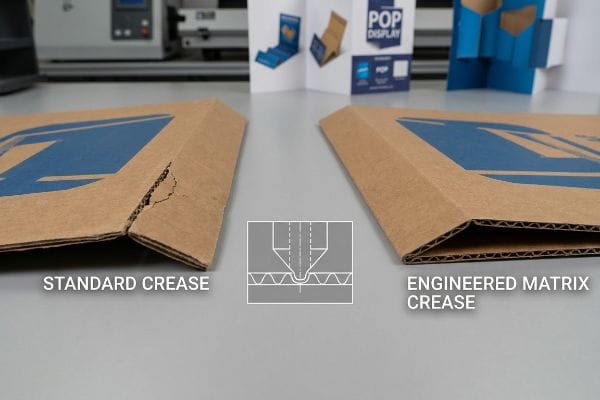
De nombreuses équipes d'approvisionnement croient qu'une simple ligne de pliure sur un gabarit numérique se traduit automatiquement par un pli parfait à 90 degrés sur la chaîne de montage15.Elles font aveuglément confiance aux matrices de règles en acier standard qui compresseront gracieusement les cannelures épaisses du carton ondulé16 sans endommager la feuille supérieure imprimée de qualité supérieure, en supposant que le papier se comporte comme une charnière souple.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience à l'usine. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de gérer une production de papier kraft vierge 32ECT17, un projet surdimensionné par une agence de design qui avait négligé la résistance physique des fibres denses. Nous pensions gagner du temps en utilisant des plaques de découpe plates standard. Au bout de trois heures, j'ai entendu le craquement sinistre des fibres du carton épais qui cédaient ; chaque pli se fendait violemment, laissant apparaître le papier brun brut sous l'encre. La structure était anéantie. J'ai immédiatement arrêté la ligne et lancé un étalonnage urgent de l'outillage. En montant des rainureurs femelles spécialisés18 directement sur la plaque de découpe, nous avons créé un effet d'enclume précis. Je me suis tenu au-dessus de la découpeuse rotative assourdissante, ajustant la pression de frappe millimètre par millimètre pour contrôler précisément l'étirement des fibres sous l'impact de l'acier. Ces heures d'observation attentive de la machine nous ont permis de régler la tension avec exactitude. Ce canal spécialisé en matrice polymère n'a pas seulement empêché la feuille supérieure de se fissurer ; il a également lissé l'action de pliage, réduisant ainsi le frottement lors de l'assemblage manuel du client de 35 secondes par unité et évitant le rejet par le détaillant des cosmétiques.
| Solution technique | Résultat physique | Retour sur investissement de qualité |
|---|---|---|
| canaux de plissement de la matrice femelle | Contrôle l'étirement dynamique des fibres de papier | Élimine les craquelures de l'encre imprimée sur la feuille supérieure19 |
| étalonnage de la pression de frappe de la machine | Empêche l'écrasement interne de la cannelure B | Préserve 100 % de la résistance à la charge structurelle dynamique20 |
| Profils d'enclume en polymère personnalisés21 | Permet d'obtenir des plis parfaitement nets à 90 degrés | Réduit considérablement le temps d'assemblage manuel |
Je ne laisse pas une matrice mal calibrée anéantir des milliers de dollars d'impression haut de gamme. Un profilage matriciel rigoureux garantit un pliage impeccable à chaque fois, préservant ainsi votre image de marque et éliminant toute usure structurelle avant le transport.
🛠️ Le bureau de Harvey : Vos présentoirs présentent-ils des bords de carton bruts et craquelés le long des plis structurels principaux ? 👉 Demandez votre audit d'outillage de production ↗ — Pas d'intermédiaires. Vous échangez directement avec des ingénieurs en structure.
Quels sont les avantages des présentoirs PLV en magasin ?
Investir dans des unités de vente au détail indépendantes offre une visibilité exceptionnelle sur le terrain, mais ces avantages s'estompent rapidement si l'aménagement physique frustre le personnel de vente.
Les présentoirs PLV offrent de nombreux avantages : augmentation significative des achats impulsifs, visibilité accrue de la marque et optimisation de l’espace de vente. En désencombrant les rayons, ces présentoirs indépendants incitent les clients à interagir physiquement avec le produit, tout en offrant aux marques une maîtrise totale de leur communication visuelle et de la présentation de leurs stocks.
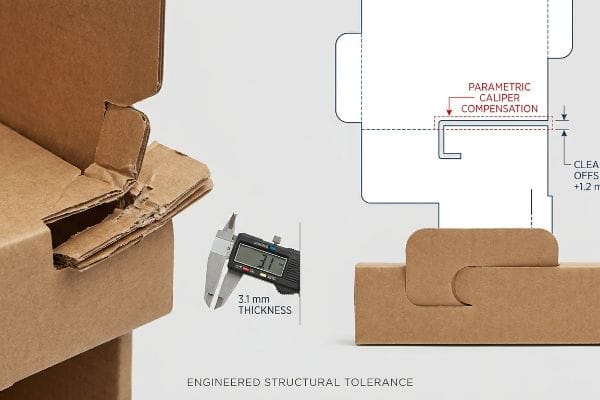
Mais ces avantages marketing sont totalement annulés si l'unité refuse physiquement de s'assembler dans l'arrière-boutique.
Le cauchemar de l'étrier ondulé non compensé
Même des marques expérimentées valident fréquemment les languettes d'affichage emboîtables en se basant uniquement sur des dessins vectoriels 2D. Elles traitent le matériau épais en cannelure E22 comme s'il s'agissait d'une ligne numérique sur un écran, sans tenir compte de l'épaisseur physique du carton ondulé23 une fois plié à 90 degrés. Elles s'attendent à ce qu'un ajustement numérique précis se traduise par un assemblage physique parfait.
Il ne s'agit pas que de théorie : je suis confronté à ce problème sur le terrain. Un déploiement massif était bloqué car une boîte de présentation standard se désagrégeait lors de l'assemblage par un prestataire logistique tiers (3PL). La marque supposait qu'une languette parfaitement dessinée s'insérerait sans effort dans une fente parfaitement dessinée. Je suis allé au laboratoire, j'ai retiré la feuille supérieure imprimée du prototype endommagé et j'ai constaté de visu les cannelures écrasées et comprimées là où les conditionneurs avaient forcé les pièces. Le pli avait consommé 3 mm de matériau, désalignant toute la structure. J'ai relevé les mesures au micromètre et prouvé que je n'avais pas besoin de leurs coûteux clips de renfort en plastique : un simple ajustement de tolérance de la chaîne d'approvisionnement, d'une extrême précision, suffisait. J'ai reconstruit le fichier CAO en utilisant une compensation paramétrique au pied à coulisse<sup>24</sup>, en élargissant mathématiquement les fentes de réception pour tenir compte de la tolérance de flexion spécifique du panneau épais<sup>25</sup>. Le recours à des chambres de tests environnementaux extrêmes pour valider le nouveau jeu micrométrique, plutôt que de se fier à des suppositions issues d'un tableur, a instantanément résolu le problème de friction. En imposant cette géométrie de tolérance précise, j'ai garanti un verrouillage parfait des pièces structurelles sans déchirure, réduisant ainsi le temps d'assemblage de 45 secondes par unité et permettant au client d'économiser des milliers de dollars en frais de main-d'œuvre prévus.
| Solution technique | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Compensation paramétrique de l'étrier26 | Ajoute l'espace de tolérance de pliage exact du matériau | Empêche les languettes de déchirer les fentes structurelles |
| Déport de jeu de 0,04 pouce (1 mm)27 | Empêche l'écrasement des cannelures lors de l'assemblage | Réduit considérablement les coûts de main-d'œuvre liés au conditionnement par des prestataires logistiques tiers (3PL) |
| Suppression des clips de fixation en plastique | Utilise des verrous en papier structurels conçus28 | Réduit les dépenses liées aux matières premières d'emballage de la nomenclature |
J'élimine les contraintes techniques pour que votre équipe logistique n'ait plus à lutter contre le carton. Des tolérances de pliage mathématiques précises garantissent un assemblage sans effort, accélérant votre mise sur le marché et préservant vos marges unitaires.
🛠️ Harvey's Desk : Vos prestataires logistiques vous facturent-ils des frais de main-d'œuvre supplémentaires parce que vos languettes en carton refusent de s'emboîter correctement ? 👉 Obtenez une vérification de tolérance CAO en direct ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Conclusion
Choisir le fournisseur le moins cher semble judicieux jusqu'à ce que la colle PVA à base d'eau déforme violemment vos panneaux latéraux, provoquant un gauchissement important de la base qui entraîne un refus immédiat du détaillant et anéantit votre marge bénéficiaire. Ce type d'analyse technique a récemment permis de déceler une erreur de tolérance fatale de 2 mm lors d'un lancement national majeur, avant même la production. Cessez de gaspiller votre budget marketing dans des prototypes instables et laissez-moi concevoir personnellement votre prochain lancement ↗ pour garantir un retour sur investissement maximal en magasin.
« [PDF] Effet du décalage des caisses palettisées sur la résistance à la compression des emballages unitaires… », https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?article=1067&context=it_fac. Des sources faisant autorité en logistique et en génie des structures expliquent comment même un léger débordement de la palette réduit considérablement la capacité de charge verticale des caisses en carton ondulé. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie. Appuie : l’affirmation selon laquelle le débordement compromet la stabilité. Note de portée : s’applique spécifiquement au carton ondulé .
« Explication du test de compression des boîtes (BCT) : Charge maximale avant… », https://www.presidentcontainergroup.com/box-compression-test-bct/. Les normes techniques d’emballage démontrent que les mesures de compression des matières premières (comme l’ECT) ne permettent pas de prédire l’effondrement réel des boîtes mal alignées ou mal supportées. Rôle de la preuve : vérification technique ; type de source : norme de l’industrie de l’emballage. Appuie : l’affirmation selon laquelle les données sur les matières premières sont insuffisantes pour les charges mal dimensionnées. Note de portée : se concentre sur l’écart entre les essais en laboratoire et l’application sur le terrain .
« Palettes GMA 48×40 » | Premier fabricant et fournisseur de palettes », https://www.palletone.com/products/gma-pallets/. Vérification des dimensions standard des palettes GMA afin de valider le contexte technique de l’allégation logistique. Rôle de la preuve : vérification des faits ; type de source : norme industrielle/organisme de réglementation. Justification : précision dimensionnelle de la configuration logistique. Note relative au périmètre : dimensions standard nord-américaines .
« Effet du débordement de la palette sur la résistance à la compression des boîtes », https://admin.fibrebox.org/wp-content/uploads/2025/07/Pallet_Overhang_Phase_1.pdf. Validation technique de l’influence du débordement de la palette sur le test de compression des boîtes (BCT) et la capacité de charge verticale des emballages en carton ondulé. Type de preuve : vérification technique ; source : étude d’ingénierie de l’emballage ou manuel de structure. Éléments à prendre en compte : la corrélation entre le support d’angle et la capacité de charge. Remarque : le pourcentage réel peut varier selon le matériau .
« Emballages en carton ondulé de conception innovante pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Vérification des normes industrielles relatives aux dimensions des boîtes afin de garantir le maintien des angles et d'éviter leur affaissement pendant le transport. Rôle de la preuve : vérification des spécifications techniques ; type de source : manuel d'ingénierie logistique. Objectif : amélioration de l'intégrité structurelle. Remarque sur la portée : concerne la stabilité du niveau inférieur.
« Estimation de la résistance à la compression des boîtes en carton ondulé pour… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Validation technique de l’influence de l’alignement vertical des cannelures sur les valeurs du test de compression des boîtes (BCT) dans les emballages en carton ondulé. Rôle de la preuve : vérification de la métrique ; type de source : étude d’ingénierie de l’emballage. Données : pourcentage de restauration de la résistance spécifique. Note de portée : s’applique aux structures en carton ondulé .
Communiqué de presse, https://longbeach.gov/press-releases/city-of-long-beach-statement-on-temporarily-allowing-additional-container-stacking/ . Preuves démontrant comment les périmètres d'emballage sans débordement permettent un double empilage sécurisé dans les conteneurs maritimes en empêchant tout déplacement latéral. Rôle de la preuve : vérification des normes opérationnelles ; type de source : directives relatives au transport maritime et au fret. Appuie : l'affirmation concernant l'efficacité des conteneurs maritimes. Note relative à la portée : axée sur la logistique des conteneurs maritimes.
« [PDF] Déformation des panneaux ondulés : causes et solutions », https://imisrise.tappi.org/download.aspx?key=92APR097 . Une source faisant autorité en science des matériaux ou en adhésifs expliquerait comment les colles aqueuses introduisent de l’humidité dans les fibres de cellulose, provoquant un gonflement et une déformation sous tension . Rôle de la preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Appui : la cause physique de la distorsion structurelle des présentoirs PLV. Note de portée : spécifiquement concernant les colles PVA ou à base d’eau sur des supports poreux.
« Vers un collage fiable – PMC – NIH », https://pmc.ncbi.nlm.nih.gov/articles/PMC12195023/. Cet ouvrage de référence en ingénierie de l’emballage détaille comment la variation de la densité et de la porosité des fibres influe sur la pénétration et le séchage de l’adhésif, entraînant une tension superficielle irrégulière. Type de preuve : argument factuel ; source : manuel de l’industrie de l’emballage. Appui : l’affirmation selon laquelle les variables du substrat influencent la planéité finale. Précision : limité aux substrats en carton ondulé .
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : validation technique ; type de source : revue de science des matériaux. Appui : Le mécanisme chimique par lequel l'absorption de la colle PVA et son évaporation subséquente provoquent le retrait et le gauchissement du substrat. Note sur la portée : Spécifique aux substrats cellulosiques poreux .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Brève explication de la manière dont une source externe faisant autorité appuie cette affirmation. Rôle de la preuve : vérification du processus ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’utilisation de structures de carton duplex équilibrées pour neutraliser la tension superficielle et prévenir le cintrage. Note sur la portée : s’applique aux constructions en carton grand format .
« Adhésif à base d'acétate de polyvinyle – un aperçu | ScienceDirect Topics », https://www.sciencedirect.com/topics/engineering/polyvinyl-acetate-adhesive . Données techniques sur la chimie de l'adhésif expliquant comment la réduction de la teneur en humidité du PVA empêche la sursaturation des fibres de cellulose et préserve ainsi l'intégrité structurelle . Niveau de preuve : spécification technique ; type de source : manuel de génie chimique. Justification : réduction de la saturation des fibres de papier. Note relative au champ d'application : spécifiquement pour les supports poreux à base de papier.
« Système et procédé d'équilibrage de tension de câble en acier pour… », https://patentscope.wipo.int/search/ko/detail.jsf;jsessionid=0AF68B9DFAC14617154FD5A27E662C16.wapp1nA?docId=WO2020119197&_cid=P10-KBM2JH-84197-9. Normes industrielles pour la fabrication de carton expliquant comment des compositions de revêtement symétriques égalisent la tension hygroscopique pour éviter le gauchissement. Rôle de la preuve : science des matériaux ; type de source : norme de l'industrie de l'emballage. Supporte : l'égalisation de la tension chimique sur les deux faces. Note de portée : s'applique aux cartons duplex à haut grammage .
« Quelle est la différence entre le temps de séchage et le temps de polymérisation ? », https://generalfinishes.com/faq/what-difference-between-dry-time-and-cure-time. Directives de fabrication concernant la durée de polymérisation et le poids appliqué nécessaires pour obtenir une planéité permanente des supports collés. Rôle de la preuve : vérification du procédé ; type de source : manuel de fabrication. Supports : séchage structurel à plat forcé. Note de portée : spécifique aux présentoirs de vente au détail collés au PVA .
« Créateur de modèles de boîtes gratuits – Personnalisez et téléchargez rapidement », https://www.pacdora.com/tools/box-template-maker . Les normes de fabrication des matériaux en carton ondulé détaillent l’écart entre les lignes de pliage numériques théoriques et les angles de pliage physiques. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Sujet : l’écart entre la conception numérique et la production physique. Note de portée : se concentre sur les tolérances du carton ondulé.
« [PDF] Choisir la règle adaptée à différents supports », https://steelrule.com/wp-content/uploads/2022/02/Selecting-the-Correct-Rule-for-Different-Substrates.pdf. Ce document technique sur l'emballage explique comment la compression des cannelures de carton ondulé par une matrice de découpe en acier peut provoquer des fissures superficielles sur les feuilles imprimées. Rôle de la preuve : validation technique ; type de source : manuel industriel. Sujet : défaut de rainage standard sur les présentoirs lithographiés. Remarque : Spécifique aux cannelures de carton ondulé à grammage élevé .
« Résistance à la compression des emballages en carton ondulé à faible… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Les spécifications techniques relatives à l’essai de résistance à l’écrasement des bords (ECT) vérifient la résistance et la densité des fibres du carton kraft 32ECT. Preuve : vérification des spécifications ; source : fiche technique du fabricant. Appuie : l’affirmation concernant la haute résistance physique et la densité des fibres du matériau. Remarque : les normes ECT peuvent varier légèrement selon les régions .
« Matrice de rainage – Fournitures pour la fabrication d'outils », https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. La documentation technique relative à l'ingénierie de l'emballage explique comment le rainage matriciel utilise un canal femelle pour répartir la pression et prévenir la rupture des fibres (fissuration). Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie industrielle. Appuie : l'affirmation selon laquelle le rainage matriciel prévient la fissuration de la feuille supérieure des cartons épais. Remarque : l'efficacité varie en fonction de l'épaisseur du carton et des réglages de pression .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explication technique du pliage de la matrice femelle pour minimiser la tension superficielle et prévenir la fissuration de l'encre. Type de preuve : validation technique ; source : manuel d'ingénierie d'emballage. Démonstration : efficacité du pliage de la matrice pour prévenir les fissures lithographiques. Remarque : s'applique spécifiquement aux supports imprimés lithographiés-laminés .
« Comprendre la résistance des cartons d'expédition – EcoEnclose », https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqQh2JWLjtH7OYz1cUSF5kkLFn4cMBVpFcV9ZM5uaVohDoyAOi2 . Vérification de la corrélation entre l'étalonnage de la pression de frappe et le maintien de l'intégrité des cannelures. Type de preuve : vérification quantitative ; source : norme de génie mécanique. Sujets étudiés : impact de l'étalonnage sur la capacité de charge structurelle. Précision : spécifique au carton ondulé de type B.
« Modélisation des plis d'emballage dans les stratifiés métal-polymère », https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346 . Spécifications techniques relatives à l'utilisation d'enclumes en polymère pour garantir des angles de pliage précis dans les écrans haut de gamme. Niveau de preuve : preuve en science des matériaux ; type de source : fiche technique de fabrication. Sujets abordés : rôle du matériau de l'enclume dans la précision du pliage. Note de portée : axé sur les équipements de pliage industriels.
« Carton ondulé et qualités de matériaux – Stratégies d'emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Spécifications techniques confirmant l'épaisseur et les propriétés structurelles du carton ondulé de type E. Rôle de la preuve : spécification technique ; type de source : fiche technique du matériau. Permet : l'identification de l'épaisseur E du matériau. Remarque : les normes peuvent légèrement varier selon le fabricant .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq sections… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ce guide d'ingénierie d'emballage détaille la prise en compte de l'épaisseur du matériau (calibre) lors de la conception des plis et des languettes afin d'assurer un ajustement parfait. Rôle de la preuve : vérification technique ; type de source : manuel industriel. Il confirme la nécessité de compenser l'épaisseur du matériau lors de l'assemblage 3D. Note relative à la portée : s'applique spécifiquement à la conception de structures en carton ondulé .
« Conception d'emballages avec un logiciel de CAO : Guide étape par étape », https://www.esko.com/en/blog/packaging-design-with-cad-software. Les principes de conception paramétrique en CAO permettent des ajustements dimensionnels automatiques basés sur les mesures d'épaisseur du matériau afin de garantir un ajustement précis. Rôle de la preuve : vérification technique ; type de source : documentation technique. Supporte : la méthodologie d'utilisation des ajustements paramétriques pour résoudre les problèmes d'alignement. Note de portée : Applicable à la fabrication de présentoirs de précision pour la vente au détail .
« Constructions en carton : Calcul de la tolérance de pliage 1 », https://www.youtube.com/watch?v=j1n5ojAbAic . Les normes d'ingénierie de l'emballage décrivent le calcul mathématique de la tolérance de pliage afin d'éviter le collage du matériau et la rupture de la structure. Rôle de la preuve : vérification technique ; type de source : manuel d'ingénierie. Justifie : la nécessité d'ajuster la largeur des fentes en fonction de l'épaisseur du matériau. Note relative au champ d'application : Spécifique au carton ondulé renforcé.
« Quels sont les inconvénients des boîtes en carton ondulé ? », https://popdisplay.me/what-about-the-disadvantages-of-corrugated-boxes/. Les normes d’ingénierie de l’emballage expliquent comment les ajustements paramétriques de l’épaisseur du matériau garantissent des tolérances de pliage précises dans la conception structurelle. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie. Appuie : l’utilisation de la compensation paramétrique pour l’ajustement des matériaux. Note de portée : spécifique à la conception CAO du carton ondulé. ↩
« Influence de la taille de l’emballage et du type de cannelure des boîtes en carton ondulé sur… », https://research.fs.usda.gov/treesearch/54788. Les spécifications techniques d’assemblage du carton ondulé précisent le jeu minimal requis pour éviter l’écrasement des cannelures lors de l’insertion des joints. Type de preuve : spécification technique ; type de source : guide de fabrication. Constat : efficacité d’un décalage de 1 mm pour prévenir l’écrasement des cannelures. Remarque sur la portée : varie selon la qualité du carton .
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/ . Une analyse comparative des systèmes de fermeture durables montre que les attaches en papier technique peuvent remplacer les clips en plastique sans compromettre l'intégrité structurelle. Type de preuve : comparaison des performances des matériaux ; source : livre blanc industriel. Conclusion : viabilité des attaches en papier pour la stabilité structurelle. Précision : limité aux exigences spécifiques de résistance à la charge.