Vos livraisons en gros souffrent-elles de panneaux latéraux écrasés ? L’expédition de marchandises en vrac exige une ingénierie structurelle spécialisée pour résister aux dures réalités des allées des grandes surfaces.
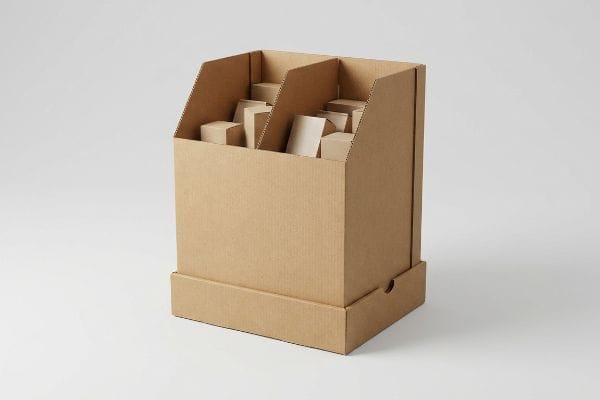
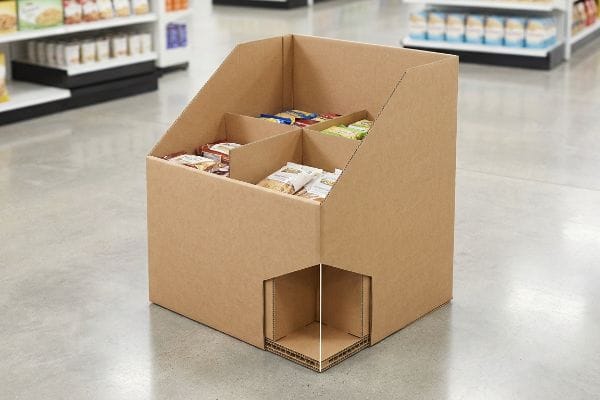
Un bac de présentation en carton ondulé à ouverture supérieure est conçu pour les marchandises en vrac en grande quantité. Ces présentoirs autoportants pour points de vente utilisent des renforts structurels spécifiques, tels que des séparateurs internes et des bases à double paroi, afin d'éviter toute déformation vers l'extérieur, garantissant ainsi une visibilité optimale des produits et un réapprovisionnement aisé dans les zones commerciales à fort trafic.
Mais connaître la définition de base de ces distributeurs en vrac ne suffit pas lorsqu'il s'agit de calculer les charges dynamiques pour un déploiement national dans le secteur de la vente au détail.
Qu'est-ce qu'un affichage de benne basculante ?
Si vous souhaitez écouler rapidement des stocks lourds et désorganisés, vous avez besoin d'un marchandiseur physique qui élimine tous les obstacles liés au réapprovisionnement pour les employés du magasin.
Un présentoir de type « dump bac » est un aménagement commercial temporaire fabriqué en carton ondulé rigide. Les marques utilisent ces structures à cavité ouverte pour présenter des articles promotionnels, en s'appuyant sur un rainurage spécial pour garantir leur stabilité verticale, contrairement aux rabats supérieurs continus des conteneurs d'expédition classiques.
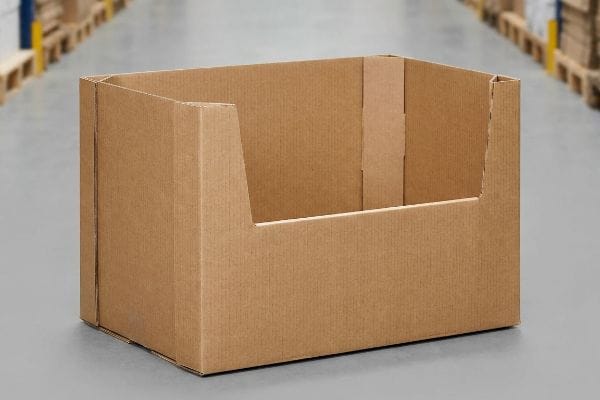
Le passage d'un emballage scellé à un conteneur ouvert introduit de graves vulnérabilités structurelles que la plupart des équipes d'approvisionnement ignorent complètement.
Pourquoi les conteneurs à ouverture supérieure (HSC à demi-fentes) se déforment-ils sous la pression ?
Même les acheteurs expérimentés remplacent fréquemment les bacs à fentes standard (RSC) par des bacs à demi-fentes (HSC) à dessus ouvert afin de réduire leurs coûts de matières premières. Ils partent du principe qu'il suffit de retirer les rabats supérieurs pour obtenir un bac prêt à la vente et que le matériau de base supportera tout le poids.
Je sais que vous êtes perplexe face à cette structure en carton , car 80 % de mes clients s'attendent à ce que les boîtes ouvertes se comportent comme des cubes scellés. Sans les rabats supérieurs qui stabilisent les coins, les bords ouverts deviennent extrêmement vulnérables à l'écrasement sous le poids des palettes empilées. J'ai récemment vu un vendeur tenter désespérément de sauver un bac effondré, entouré de coins de carton ondulé brut froissés, incapables de supporter la charge. Pour éviter cela, je compense mathématiquement la perte de stabilité supérieure en alignant parfaitement le grain du carton verticalement afin de maximiser la résistance à l'écrasement des bords (ECT)¹, ce qui élimine les retours clients coûteux et réduit les délais d'assemblage d'environ 25 %².
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Découper les rabats supérieurs des boîtes standard | Respect de l'alignement vertical du grain3 | Empêche l'écrasement des coins |
| En ignorant l'absence du compartiment supérieur | Passage au cannelage à double paroi4 | Supporte en toute sécurité les charges lourdes sur le dessus |
| En supposant que la densité statique du matériau soit suffisante | Déplacement de charge cinétique d'ingénierie5 | Empêche l'effondrement complet du niveau |
Je ne permets jamais à mes clients de dégrader aveuglément la qualité de leurs panneaux pour financer des dépenses marketing superflues. Un alignement vertical correct des fibres permet de corriger le déficit structurel et d'assurer la résistance des panneaux pendant le transport.
🛠️ Le bureau d'Harvey : Vous vous demandez si le sens du grain de votre matrice de découpe à ouverture supérieure est adapté à l'empilage intensif ? 👉 Obtenez un audit gratuit de votre matrice ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quelles sont les propriétés d'une boîte en carton ?
Comprendre les limites physiques de votre substrat d'emballage est le seul moyen d'éviter des défaillances structurelles catastrophiques lors du transport maritime multi-axes.
Les propriétés d'une boîte en carton englobent sa résistance à la compression dynamique, son étanchéité à l'humidité et la géométrie de ses cannelures internes. Ces caractéristiques structurelles déterminent sa capacité à absorber les chocs, à supporter des charges verticales importantes et à résister aux déformations environnementales tout au long des chaînes d'approvisionnement mondiales.
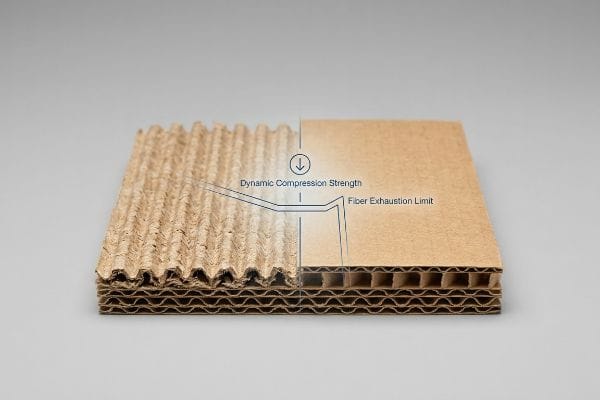
L'hypothèse la plus dangereuse que vous puissiez faire est de considérer tous les cartons bruns comme s'ils avaient exactement les mêmes limites mécaniques.
Limite d'épuisement des fibres des substrats ondulés
Les équipes d'approvisionnement soucieuses de développement durable exigent souvent du testliner 6 100 % recyclé pour leurs présentoirs de vente au détail robustes. Elles partent du principe que ce support écologique possède exactement la même intégrité physique et la même capacité de charge que le carton neuf provenant directement de la papeterie.
Il s'agit d'un piège courant qui atteint même les équipes d'approvisionnement les plus expérimentées, ignorant la réalité mécanique microscopique du repulpage du papier. Lors du recyclage, les fibres de cellulose se raccourcissent et s'affaiblissent structurellement<sup>7</sup>, ce qui signifie qu'elles n'ont plus la rigidité nécessaire pour résister à une évaluation TAPPI T811 standard. J'ai vu des présentoirs surrecyclés arriver au quai de réception complètement déformés, émettant le craquement caractéristique du carton brut lorsque les cannelures fragilisées cèdent sous une charge de 68 kg. Ma règle empirique consiste à imposer une approche hybride, en injectant précisément 30 % de kraft vierge<sup>8</sup> directement dans les cannelures porteuses afin de restaurer instantanément la résistance à la compression dynamique.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Obligation d'utiliser un testliner 100 % recyclé | Mélange de 30 % de fibres kraft vierges9 | Empêche l'effondrement du niveau de base |
| En négligeant le raccourcissement microscopique des fibres | Mise en œuvre des évaluations TAPPI T81110 | Garanties de survie en transit |
| Traiter tous les panneaux bruns de manière égale | Amélioration des cannelures porteuses | Élimine les rétrofacturations massives |
J'impose l'utilisation de fibres vierges pour tout présentoir supportant des charges importantes. Le recours exclusif à des doublures recyclées usées crée un déséquilibre majeur qui provoque inévitablement l'affaissement de la base du présentoir en magasin.
🛠️ Le bureau d'Harvey : Vos présentoirs écologiques souffrent-ils secrètement d'une dégradation microscopique des fibres avant même leur expédition ? 👉 Demandez un audit des matériaux ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les composants d'une boîte en carton ?
Chaque campagne de vente au détail réussie repose sur des composants structurels parfaitement conçus, fonctionnant ensemble sans faille sur une chaîne de montage à grande vitesse.
Les composants d'une boîte en carton comprennent le revêtement extérieur, le matériau cannelé et des languettes d'assemblage spécifiques. Ces éléments physiques doivent être dimensionnés avec précision pour absorber l'énergie cinétique, répartir le poids et faciliter un assemblage rapide sans recourir à des colles industrielles salissantes.
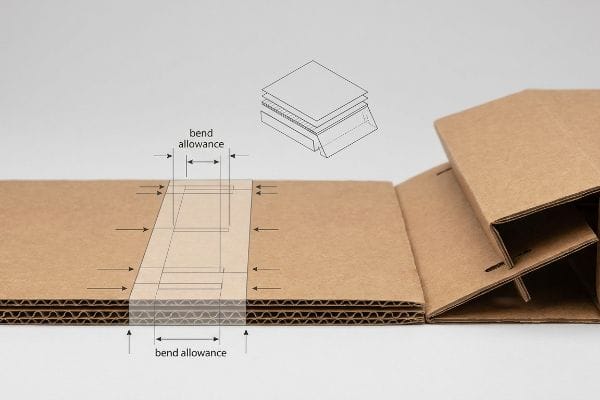
Mais dessiner ces éléments de base sur un écran numérique plat ignore complètement la physique tridimensionnelle brutale du papier plié.
Comment un pied à coulisse pliable détruit les languettes d'emboîtement
Les graphistes créent fréquemment des languettes imbriquées et des fentes de pliage dans leurs logiciels numériques à la même largeur que le panneau correspondant11.Ils traitent la ligne de découpe comme une feuille de papier d'imprimante standard plate, en supposant qu'une languette de 2 pouces (50,8 mm) de large s'insère parfaitement dans une fente de 2 pouces (50,8 mm) de large.
Imaginez que vous essayez de fermer un gros livre à couverture rigide : la reliure a besoin d’espace pour envelopper les pages. Lorsqu’une plaque de carton ondulé se plie à 90 degrés, elle consomme de la matière. Je vois constamment des conditionneurs peiner à assembler ces composants disparates, finissant par utiliser du ruban adhésif transparent, peu esthétique, pour maintenir en place la feuille supérieure déchirée. Pour remédier à ce problème, j’utilise un logiciel de CAO paramétrique (Conception Assistée par Ordinateur) qui applique automatiquement une compensation d’épaisseur à chaque encoche,en les élargissant mathématiquement pour tenir compte de la tolérance de pliage exacte du support cannelé.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dimensions de l'onglet de largeur du dessin à l'échelle 1:1 | Application des tolérances de pliage paramétriques13 | Assure un assemblage sans frottement |
| En ignorant la consommation de matériaux pliés | Élargissement des fentes structurelles de réception14 | Empêche la déchirure de la feuille supérieure |
| Compter sur du ruban adhésif d'emballage désordonné | Décalages CAO automatisés d'ingénierie15 | Accélère le temps de co-emballage |
Je recalcule systématiquement les gabarits plats en tenant compte des tolérances de pliage spécifiques. Cela élimine complètement le blocage par friction et garantit un assemblage parfaitement aligné de vos présentoirs pré-remplis.
🛠️ Harvey's Desk : Vous vous demandez si vos languettes d'emboîtement ont un jeu suffisant pour résister au conditionnement à grande vitesse ? 👉 Demandez votre contrôle de tolérance gratuit ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur ajoutée.
Qu'est-ce qu'une benne à déchets ?
Le déversement de centaines de produits individuels dans une immense cavité ouverte crée des zones de pression localisées qui déchirent le carton standard.
Un bac de présentation est généralement un grand présentoir de vente au détail conçu pour contenir des produits en vrac. Ces structures utilisent des panneaux latéraux renforcés et un faux fond surélevé pour optimiser les ventes impulsives lors des pics d'affluence, sans que les employés du magasin aient à aligner manuellement chaque article.
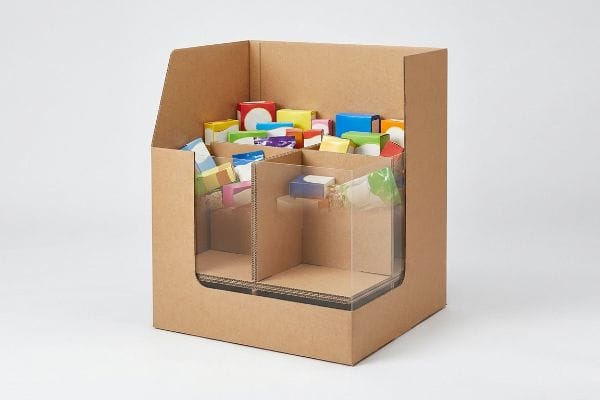
Il est facile de faire tenir un présentoir parfaitement vide dans un laboratoire, mais voici la dure réalité lorsqu'on en expédie 500 remplis d'un stock cinétique lourd.
Éliminer le « renflement de la benne à déchets » sur la chaîne de production
Les responsables marketing partent souvent du principe qu'un grand bac carré en carton ondulé conservera naturellement sa forme géométrique, quel que soit son contenu. Ils conçoivent d'immenses cavités ouvertes de 609,6 mm (24 pouces) de large, en supposant que les parois extérieures suffisent à contenir durablement les mouvementscentaines d' articles de consommation.
Dans mon atelier, je constate régulièrement les conséquences désastreuses d'une négligence de la pression latérale localisée lors des tests de préproduction. Lorsque je charge 38,5 kg de marchandises en vrac dans un bac non soutenu, je mesure à l'aide d'un micromètre la déformation immédiate vers l'extérieur, qui dépasse fréquemment 31,7 mm, provoquant un bombement important. Cette répartition parasite du poids entraîne une déformation visible des parois latérales, donnant au produit une apparence bon marché et provoquant un refus immédiat de la part du détaillant. Pour y remédier, je conçois mathématiquement un séparateur en H interne ou j'utilise une bande de renfort ventrale, redirigeant ainsi la force de cisaillement cinétique vers l'extérieur vers une structure rigide à double paroi. Grâce à ce renforcement ciblé, je garantis une verticalité parfaite de la structure, évitant ainsi à mes clients des retours importants et réduisant d'environ 40 % les retouches manuelles en magasin<sup>17</sup>.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Conception de grandes cavités non supportées | Intégration d'un diviseur en H interne18 | Élimine la déformation des parois extérieures |
| En ignorant le déplacement latéral du produit | Déploiement de ceintures ventrales renforcées19 | Maintient une esthétique haut de gamme pour les commerces de détail |
| En supposant que les parois extérieures résistent à la pression | Transfert de force vers une colonne vertébrale centrale20 | Empêche le rejet structurel |
Je refuse d'approuver les conceptions à cavité ouverte de grande taille sans avoir préalablement cartographié les zones de pression latérale. La conception d'une cloison interne invisible neutralise le renflement avant même que vos écrans n'arrivent au quai d'expédition.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez certes faire l'impasse sur les renforts internes pour économiser quelques centimes, mais si la pression latérale externe provoque un flambage important de la base, entraînant un refus immédiat du détaillant et des semaines de retouches manuelles coûteuses, la marge bénéficiaire de votre campagne s'évapore. Plus de 500 responsables de marque utilisent ma checklist prépresse pour éviter précisément ces erreurs fatales en début de production. Ne laissez plus les tolérances structurelles au hasard : laissez-moi auditer personnellement vos plans grâce à mon Audit de Moulage Gratuit ↗ afin de détecter ces risques de frottement cinétique avant le lancement de la production en série.
« Estimation de la résistance à l’écrasement des bords du carton ondulé à l’aide de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Cette documentation technique sur les emballages en carton ondulé explique comment l’orientation des cannelures influence la valeur du test d’écrasement des bords (ECT) en matière de résistance à la compression verticale. Rôle de la preuve : validation technique ; type de source : norme d’ingénierie. Appuie : l’affirmation selon laquelle l’alignement vertical du grain maximise la capacité de charge. Note de portée : s’applique spécifiquement au carton ondulé rigide .
« Planification de l’emballage et de la logistique pour les présentoirs de vente au détail – Frank Mayer », https://www.frankmayer.com/blog/packaging-and-logistics-planning-for-retail-displays/. Analyses comparatives et études de cas sectorielles sur la conception de présentoirs de vente au détail démontrant l’impact de la stabilité structurelle sur la rapidité d’assemblage. Type de preuve : données quantitatives ; source : rapport sectoriel. Appui : l’affirmation concernant la réduction des délais d’assemblage. Note relative à la portée : estimation basée sur des données comparatives de main-d’œuvre en magasin .
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Explication technique montrant comment l’alignement vertical des cannelures du carton augmente sa résistance à la compression et prévient l’écrasement. Rôle de la preuve : validation technique ; type de source : guide d’ingénierie des matériaux. Arguments : efficacité de l’alignement vertical des fibres. Note de portée : s’applique spécifiquement au carton ondulé.
« Comparaison des boîtes à simple et double cannelure : Comprendre les différences… », https://arvco.com/articles/comparing-single-wall-and-double-wall-boxes-understanding-the-differences/ . Comparaison de la résistance à l’éclatement et à l’empilement des matériaux en carton ondulé simple et double cannelure sous charges lourdes. Rôle de la preuve : vérification des spécifications ; type de source : norme de l’industrie de l’ emballage. Aptitude à supporter des charges élevées en partie supérieure. Remarque : les performances varient selon la taille des cannelures.
« 14 types de présentoirs de vente au détail | Chicago, IL », https://wertheimerbox.com/types-of-retail-displays/ . Analyse de la manière dont la conception structurelle redistribue les transferts de poids dynamiques afin de prévenir les défaillances systémiques des présentoirs de grande taille. Rôle de la preuve : principe technique ; type de source : manuel de génie des structures. Objectif : prévention de l’effondrement des niveaux. Note sur la portée : se concentre sur les charges dynamiques par rapport aux charges statiques.
« [PDF] Examen comparatif des propriétés physiques des fibres recyclées… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Vérification de l’intégrité structurelle et de la dégradation de la résistance associées à des substrats en fibres hautement recyclées par rapport aux fibres vierges. Rôle de la preuve : base technique ; type de source : revue de science des matériaux. Appuie : l’affirmation concernant la capacité du substrat. Note de portée : se concentre sur la résistance à la traction et à la compression .
« Impact du degré de broyage sur le potentiel de fabrication du papier recyclé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8410872/ . Explication technique de la dégradation des fibres lors du processus de repulpage et de son impact sur l'intégrité structurelle. Type de preuve : vérification du mécanisme ; source : revue scientifique des matériaux. Affirmation : le recyclage fragilise les fibres de papier. Précision : étude axée sur les supports ondulés.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Norme industrielle ou données d'ingénierie vérifiant le pourcentage précis de fibres vierges nécessaire au maintien de la stabilité structurelle du carton recyclé. Rôle de la preuve : référence technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : la recommandation concernant les matériaux hybrides à 30 %. Note relative à la portée : spécifiquement pour les cannelures porteuses.
« Impact environnemental des emballages en carton ondulé », https://www.internationalpaper.com/resources/blog/environmental-impact-corrugated-packaging-why-balanced-fiber-approach-best. Analyse technique expliquant comment les fibres kraft vierges améliorent la résistance à la traction et préviennent l’effondrement structurel par rapport aux revêtements 100 % recyclés. Type de preuve : validation technique ; source : revue scientifique sur les matériaux. Arguments : avantage du mélange de fibres vierges. Note de portée : étude axée sur la stabilité de la couche de base .
« [PDF] Importance de la préparation des échantillons pour les essais de compression sur chant… », https://imisrise.tappi.org/download.aspx?key=18APR219 . Documentation de la norme TAPPI T811 et de son application à la mesure des propriétés des fibres pour garantir la durabilité des emballages. Rôle de la preuve : vérification de la norme ; type de source : norme industrielle. Appui : utilisation de la norme T811 pour la résistance au transport. Note de portée : concerne l’épuisement et le raccourcissement des fibres.
« Guide de conception structurelle des emballages papier », https://greendotpackaging.com/paper-packaging-structural-design-guide/. Les spécifications techniques relatives à la conception des emballages exigent généralement un jeu (tolérance) entre les languettes et les encoches afin de compenser l'épaisseur du matériau. Rôle de la preuve : correction technique ; type de source : norme industrielle d'emballage. Sujet : Pourquoi les languettes de largeur exacte échouent-elles lors de l'assemblage physique ? Note de portée : S'applique aux matériaux en carton ondulé et en carton pliant .
« Conception optimale des emballages en carton ondulé double paroi – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/ . Vérification de l'utilisation d'un logiciel de conception paramétrique pour calculer et ajuster la largeur des fentes en fonction de l'épaisseur du matériau afin de garantir un emboîtement correct. Rôle de la preuve : validation procédurale ; type de source : guide de conception standard de l'industrie. Appui : la méthode de correction des défauts d'assemblage. Note de portée : spécifique aux emballages structurels de haute précision.
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Des guides techniques détaillés sur l'ingénierie de l'emballage expliquent comment les tolérances de pliage paramétriques tiennent compte de l'épaisseur du matériau pour garantir un ajustement précis. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie. Justifie : la nécessité de tolérances de pliage supérieures à 1:1. Note de portée : s'applique aux matériaux en carton ondulé et en carton pliant .
« Le guide ultime des boîtes en carton ondulé – Shorr Packaging », https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/ . Les normes d'emballage décrivent la relation entre la consommation de matériau lors du pliage et la largeur requise des encoches de réception pour éviter toute tension sur le matériau. Type de preuve : affirmation factuelle ; type de source : norme industrielle. Arguments : Le lien entre la largeur des encoches et la prévention du déchirement de la feuille supérieure. Note de portée : Axé sur les mécanismes d'emboîtement.
« L’emballage automatisé pour une gestion des commandes réussie en 2023 ! », https://silmanindustries.com/automated-packaging-systems-for-labor-and-economic-challenges/. Une étude sur les lignes d’assemblage automatisées démontre comment des décalages CAO précis réduisent les défauts d’alignement et accélèrent les processus de conditionnement. Type de preuve : affirmation basée sur des données métriques ; type de source : étude technique. Conclusion : gain d’efficacité grâce aux décalages CAO par rapport au rubanage manuel. Précision : spécifique aux lignes d’assemblage à grande vitesse .
« Étude des propriétés mécaniques du carton… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Analyse technique des contraintes et de la rupture des parois de grands bacs en carton ondulé soumis à des charges internes variables. Rôle de la preuve : validation technique ; type de source : guide d’ingénierie des structures ou de sciences de l’emballage. Sujet : La rupture des parois standard face aux variations cinétiques. Note de portée : L’étude porte sur la déformation des parois et la fatigue structurelle .
« Évaluation de l’impact destructeur de différents facteurs… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8746102/. Vérification de l’affirmation statistique concernant la réduction de la main-d’œuvre résultant d’une conception améliorée des emballages. Type de preuve : validation quantitative ; type de source : étude de cas industrielle ou rapport logistique. Arguments : gains d’efficacité liés à la prévention du débordement des bacs. Note relative à la portée : limité au contexte du merchandising de détail .
« Bacs de rangement en carton personnalisés – Boîtes et emballages personnalisés », https://boxpackingsolution.com/single-product/custom-cardboard-displays/dump-bins/. Documentation technique expliquant comment les séparateurs en H assurent un support vertical et latéral afin d'éviter la déformation des parois des grands présentoirs. Type de preuve : spécification technique ; source : guide d'ingénierie d'emballage. Démonstration : efficacité des séparateurs en H pour éliminer la déformation des parois. Remarque : applicable aux structures en carton ondulé .
« Ceintures ventrales et boîtes de présentation – Brimar Packaging », https://brimarpackaging.com/belly-bands-and-set-up-boxes/. Normes industrielles relatives à l’utilisation de cerclages renforcés pour contrer les mouvements latéraux et maintenir l’intégrité structurelle des bacs de vrac. Niveau de preuve : bonnes pratiques ; type de source : manuel de présentation en magasin. Appui : utilisation de cerclages ventraux pour préserver l’esthétique en évitant les déplacements. Remarque : ce document se concentre sur les chargements de produits à volume élevé .
« Présentoirs PLV personnalisés en carton ondulé », https://brownpackaging.com/custom-packaging-products/pop-displays/corrugated/dump-bin/ . Analyse d'ingénierie structurelle de la répartition des charges par transfert de pression des parois extérieures vers un axe central renforcé. Preuve : principe d'ingénierie ; type de source : article scientifique sur les matériaux. Avantages : prévention du rejet structurel par redistribution des forces. Note: Spécifique aux cavités de vente au détail à usage intensif.