Vous pensez faire des économies en achetant des boîtes kraft standard, jusqu'à ce que vos produits arrivent écrasés. La survie d'une véritable chaîne d'approvisionnement exige une ingénierie de précision, et non l'espoir d'un emballage générique.
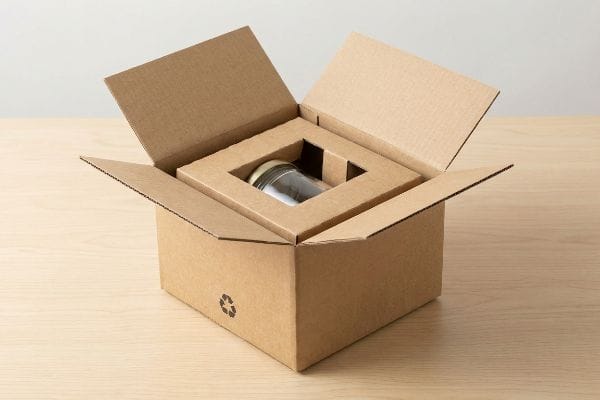
Une boîte kraft sur mesure est un emballage en carton ondulé conçu spécifiquement pour s'adapter aux dimensions du produit et aux exigences logistiques. Fabriquées à partir de pâte de bois non blanchie et très résistante, ces structures écologiques offrent une absorption des chocs cinétique supérieure, une utilisation optimale des palettes et une protection fiable pendant le transport pour les chaînes d'approvisionnement mondiales.
Mais connaître la théorie ne suffit pas lorsque les machines se mettent en marche dans l'usine.
Quels sont les avantages de l'utilisation de boîtes personnalisées ?
Les formats standards semblent pratiques jusqu'à ce qu'on prenne en compte les coûts logistiques cachés. La véritable personnalisation ne se résume pas à de jolis logos ; elle repose sur une optimisation rigoureuse de l'espace.
Les principaux avantages de l'utilisation de caisses sur mesure sont une capacité de charge dynamique maximale et une optimisation de l'espace. Grâce à des tolérances dimensionnelles précises, ces conteneurs en carton ondulé éliminent les débordements de palettes destructeurs, réduisent les frais de transport liés au poids volumétrique et diminuent considérablement le risque de dommages importants lors du transport maritime.
Les brochures marketing promettent des économies, mais sur le quai de chargement, une géométrie inadaptée anéantit brutalement les marges théoriques.
Pourquoi les empreintes standard échouent au test des palettes
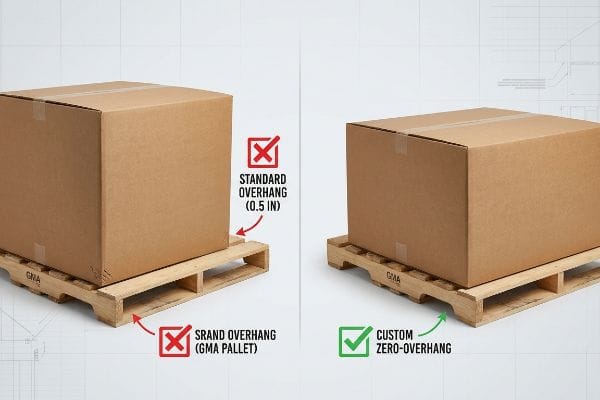
Même les équipes d'approvisionnement les plus expérimentées partent souvent du principe que maximiser les dimensions des cartons d'expédition pour y entasser davantage de produits est la solution logistique la plus judicieuse. Elles tentent d'adapter des cartons génériques surdimensionnés sur des palettes GMA standard de 1219 × 1016 mm (48 × 40 pouces) ¹ , ignorant complètement les contraintes physiques inhérentes à l'empilage vertical. Ceci crée un piège invisible : le carton dépasse légèrement du plateau en bois, ce qui, bien que paraissant anodin, modifie fondamentalement la répartition dynamique de la charge² .
Ce n'est pas qu'une simple théorie : je suis confronté à ce problème constamment sur le terrain. Le mois dernier, un client a apporté un modèle de boîte standard qui dépassait de sa palette de 12,7 mm (0,5 pouce). J'ai d'abord supposé que le tapis de test standard 32ECT (Edge Crush Test) supporterait le poids, mais j'avais tout faux. Lors d'un test de compression par le haut simulé, le capteur de force du test de compression de boîte (BCT) s'est stabilisé à 85 kg (187,5 lb). Comme une boîte en carton ondulé tire jusqu'à 60 % de sa résistance à la compression³de l'alignement vertical de ses quatre coins, ce léger débordement signifiait que les coins de la structure ne supportaient aucune charge, transférant ainsi une contrainte cinétique importante aux panneaux centraux non soutenus jusqu'à ce que le fond se déforme. J'ai immédiatement revu la conception structurelle dans le logiciel de CAO (Conception Assistée par Ordinateur), en réduisant artificiellement l'encombrement maximal autorisé de 12,7 mm précisément afin de créer une boîte sans débordement. En imposant cette géométrie mathématique personnalisée, j'ai veillé à ce que les angles structurels restent entièrement soutenus, éliminant ainsi les dommages latéraux liés au transport et réduisant les pénalités globales de fret d'environ 15 %.
| Solution technique | Résultat physique | Retour sur investissement logistique |
|---|---|---|
| Délimiteur CAO à porte-à-faux nul | Support de charge d'angle à 100 %4 | Élimine les écrasements liés au transport |
| Déduction du périmètre de 12,7 mm | Restauration de 60 % de la valeur de référence du BCT5 | Taux de dégâts des chutes : 15 %6 |
| Alignement vertical des cannelures | Prévention de la déformation des panneaux non soutenus | Optimise la densité des palettes |
Je refuse qu'une mauvaise planification spatiale détruise du carton ondulé de qualité. Un emballage sur mesure parfaitement adapté n'est pas un luxe ; c'est une assurance physique indispensable contre les défaillances catastrophiques de distribution.
🛠️ Le bureau d'Harvey : Savez-vous si vos cartons d'emballage actuels perdent secrètement 60 % de leur résistance à cause du débordement caché des palettes ? 👉 Demandez un audit de nomenclature ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Les boîtes d'expédition personnalisées sont-elles un bon investissement ?
Coller une étiquette d'expédition sur n'importe quel carton qui traîne est extrêmement risqué. Les produits haut de gamme exigent une ingénierie de transport dédiée.
Oui. Les emballages d'expédition sur mesure représentent un investissement judicieux car ils préviennent les ruptures catastrophiques de la chaîne logistique. Fabriqués à partir de carton kraft vierge plutôt que de matériaux recyclés usés, ces emballages garantissent une absorption maximale des chocs, neutralisant ainsi efficacement les dommages causés par les vibrations et les risques d'effondrement structurel lors du transport de marchandises lourdes sur palettes.
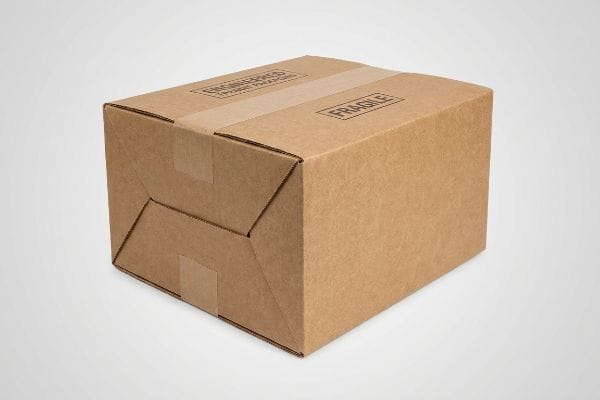
Réutiliser de vieux matériaux semble être une excellente idée pour démarrer une activité à moindre coût, mais la dégradation physique à l'intérieur de ces fibres de papier révèle une réalité bien plus sombre sous la pression.
Le danger caché de la fatigue des fibres ondulées
Les startups tentent souvent de réduire leurs coûts logistiques en réutilisant les emballages d'expédition e-commerce B2C pour leurs livraisons B2B. Elles partent du principe erroné qu'un carton d'apparence intacte conserve sa résistance d'origine. Elles ignorent que les cannelures du carton agissent comme des amortisseurs mécaniques<sup>7</sup> ; lors du transport initial, elles absorbent les micro-impacts et l'humidité, ce qui fragilise durablement la structure cellulosique<sup>8</sup>.
La réalité de cette défaillance structurelle se fait cruellement sentir lorsque les tables vibrantes sont mises en marche. Lors d'une récente simulation ISTA 3A (International Safe Transit Association) pour une marque d'articles de chasse, les emballages recyclés, censés être robustes, se sont complètement désintégrés. J'ai observé les caméras haute vitesse tandis que le carton ondulé de type B, déjà fragilisé, se rompait sous une charge dynamique de 65,8 kg (145,2 lbs), la chambre d'essai se remplissant d'une fine poussière de carton ondulé broyé. J'ai immédiatement interrompu le test et opté pour un matériau plus performant. J'ai remplacé le carton d'essai recyclé par un emballage neuf, sur mesure, conforme à la norme ISTA 6-Amazon SIOC (Ships In Own Container), de structure9 , entièrement fabriqué à partir de kraft vierge. La différence au toucher était flagrante : les fibres de papier neuves offraient une résistance ferme et inflexible. En concevant mathématiquement le profil exact de la cannelure pour correspondre à la masse du produit, j'ai rétabli 100 % de l'absorption des chocs cinétiques, éliminant ainsi le risque de refacturations coûteuses de la part des détaillants et assurant une réception 20 % plus rapide à l'entrepôt 3PL (logistique tierce partie).
| Solution technique | Résultat physique | Retour sur investissement en matière de conformité |
|---|---|---|
| Substitution de Kraft vierge | Tension maximale des fibres de cellulose10 | Pass ISTA 6-Amazon11 |
| Profilage personnalisé SIOC | Rigidité des angles sans compromis | Supprime totalement les rétrofacturations |
| Cannelures absorbant les chocs | Dissipe les fortes vibrations de transit | Vitesses d'admission 3PL 20%12 |
Réutiliser du carton usé est un pari perdant à tous les coups pour le transport de marchandises lourdes. Investir dans un emballage sur mesure adapté est la seule solution logique pour garantir la bonne réception de votre produit jusqu'au dernier kilomètre.
🛠️ Le bureau d'Harvey : Vos cartons d'expédition présentent-ils des microfissures invisibles avant même d'être chargés dans le camion de livraison ? 👉 Demandez votre test de transport ↗ — 100 % confidentiel. Vos maquettes non commercialisées sont en sécurité.
Quels sont les avantages d'utiliser une boîte d'emballage ?
Un véritable emballage va bien au-delà du simple contenant. Il détermine l'efficacité de votre chaîne d'approvisionnement et la présentation impeccable du produit final en rayon.
L'utilisation d'un emballage cartonné permet un conditionnement précis, optimisant ainsi l'assemblage automatisé et protégeant les produits. Ces cartons techniques, dotés de lignes de pliage calibrées et de parois ondulées résistantes, garantissent une parfaite équerrage, facilitant un conditionnement automatisé rapide tout en protégeant efficacement les marchandises des frottements extérieurs et de l'humidité.
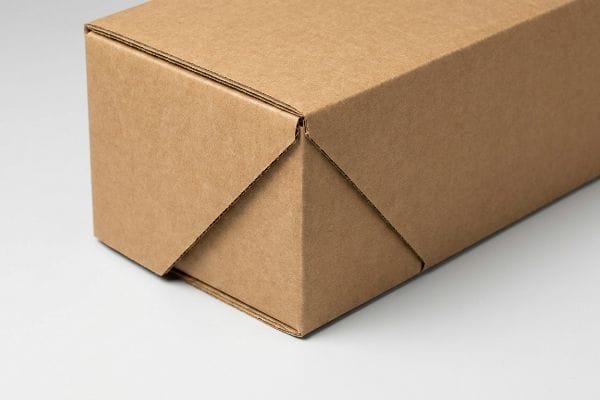
Les designers adorent dessiner de jolis onglets imbriqués sur un écran, mais l'insertion d'acier brut dans du carton épais nécessite une force industrielle violente.
Pourquoi des plis nets exigent un outillage matriciel personnalisé
De nombreuses agences partent du principe qu'un pli standard sur un gabarit numérique garantit automatiquement un pli parfait à 90 degrés sur la chaîne de montage. Elles ignorent totalement la résistance physique intrinsèque des fibres de papier ondulé épais. Lorsqu'une machine automatisée enfonce une matrice de pliage en acier dans un carton épais et rigide, la forte pression exercée peut facilement déformer les cannelures intérieures ou fissurer la feuille supérieure impriméesi elle n'est pas correctement maîtrisée.
Ce n'est pas qu'une théorie : j'en ai fait l'amère expérience à l'usine. En 2022, j'ai demandé à Mark, mon ingénieur packaging principal, de lancer une production de papier kraft vierge dense avec une plaque de rainage métallique standard. Je pensais gagner du temps de préparation en évitant les rainures sur mesure. Moins d'une heure après le début de la production, le craquement sinistre des rainures qui se déformaient résonnait dans la machine ; chaque pli cassait, laissant apparaître le carton brun brut à travers la lithographie14.J'avais complètement sous-estimé la tension des fibres. J'ai immédiatement arrêté la ligne et procédé à un étalonnage urgent de l'outillage. Debout juste au-dessus de la découpeuse bruyante et vibrante, j'ai monté des matrices de rainage femelles spécifiques en polymère sur la plaque de frappe15.Ce canal en polymère sur mesure agissait comme une enclume, contrôlant précisément l'étirement des fibres de papier sous l'impact de l'acier. Cet étalonnage mécanique précis a non seulement stoppé les craquelures, mais a aussi garanti un assemblage parfaitement d'équerre des boîtes, réduisant le temps de conditionnement d'environ 12 secondes par unité et préservant ainsi l'intégrité structurelle des emballages.
| Solution technique | Résultat physique | Retour sur investissement de la production |
|---|---|---|
| Canaux de matrice polymère | Étirement contrôlé des fibres de papier | Fissuration zéro de la litho-lamination16 |
| Calibrage personnalisé de l'enclume | Empêche l'écrasement interne des cannelures17 | Garantit des plis parfaitement carrés |
| Pression de frappe calibrée | Exécution de pliage fluide à 90 degrés | Temps d'assemblage des gouttes : 12 secondes18 |
Il est impossible de plier du carton ondulé épais sans le déchirer, à moins de concevoir précisément la zone de flexion. Le succès des emballages sur mesure repose sur la maîtrise mathématique des contraintes inhérentes au processus de fabrication.
🛠️ Harvey's Desk : Votre feuille de couverture imprimée se fissure-t-elle discrètement au niveau des plis, compromettant ainsi la présentation de vos produits en magasin ? 👉 Demandez un diagnostic de vos outils ↗ — Pas d'intermédiaires. Vous échangez directement avec des ingénieurs en structure.
Combien coûtent les boîtes personnalisées ?
Le coût est la plus grande idée fausse concernant l'emballage personnalisé. Une boîte conçue avec précision n'augmente pas votre budget ; elle élimine drastiquement le travail inutile et les matériaux de compensation coûteux.
Le coût des boîtes sur mesure varie considérablement en fonction de leur complexité structurelle, de la qualité des matières premières et des volumes commandés. Cependant, grâce à une optimisation rigoureuse des tolérances de pliage et à la suppression des cales de protection superflues, un carton sur mesure conçu intelligemment permet souvent de réduire les coûts globaux de la chaîne d'approvisionnement, compensant ainsi directement le prix unitaire initial plus élevé.
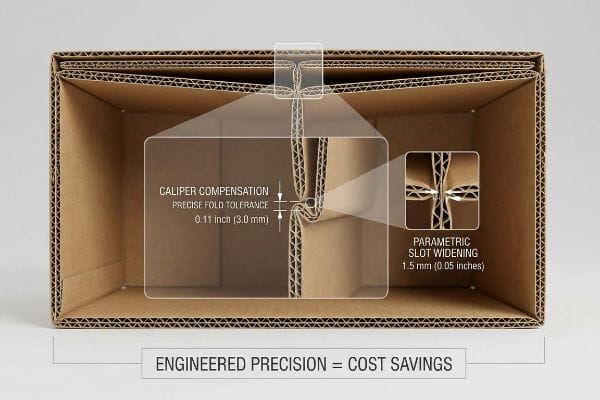
Vous pourriez hésiter face à un devis d'outillage plus élevé, mais un emballage bon marché réduira à néant votre marge bénéficiaire lors de la phase de traitement des commandes.
La réalité financière de la rémunération Caliper
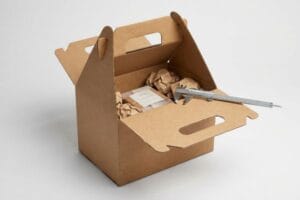
Les équipes d'approvisionnement cherchent souvent à réduire les coûts unitaires en acceptant des gabarits vectoriels génériques et plats, sans tenir compte de l'épaisseur physique du carton ondulé. Elles supposent que si une languette s'insère parfaitement dans une fente sur un écran d'ordinateur, elle fonctionnera aussi en réalité. Elles omettent de calculer l'épaisseur, ce qui signifie que lorsqu'un panneau de cannelure B de 3 mm d'épaisseur se plie à 90 degrés, il consomme physiquement du matériau, nécessitant un élargissement mathématique de la fente de réception .
Ce manque de précision engendre des pertes financières considérables lors de l'assemblage. Le trimestre dernier, j'ai inspecté un prototype endommagé d'un nouveau client furieux de ses factures de conditionnement. J'ai retiré la feuille supérieure de la base emboîtable et j'ai immédiatement constaté la résistance rigide et déformée des languettes, écrasées dans des fentes trop petites. Pour résoudre ce problème, j'ai effectué des mesures au micromètre et démontré que les coûteux clips de renfort en plastique qu'ils payaient étaient inutiles ; une refonte paramétrique rigoureuse suffisait. J'ai implémenté un algorithme de compensation d'épaisseur précis dans mon logiciel, élargissant artificiellement les fentes de réception de 1,5 mm (0,05 pouce) exactement pour compenser le rayon de pliure extérieur. Cette correction rigoureuse, basée sur les données, a permis de remplacer les nomenclatures superflues par une ingénierie ondulée ultra-précise, assurant un assemblage sans friction. Il en a résulté une accélération de 30 % de la vitesse de conditionnement et une réduction drastique des coûts de main-d'œuvre.
| Solution technique | Résultat physique | Retour sur investissement financier |
|---|---|---|
| Algorithme de compensation d'étrier | Responsabilise la perte de matière de 3,0 mm23 | Enlève les clips en plastique coûteux |
| Élargissement paramétrique de la fente | Empêche l'écrasement des verrous de friction | Accélère le conditionnement à façon de 30 %24 |
| Exécution à micro-tolérance | Donne des bases parfaitement carrées | Réduit le gaspillage lié au travail manuel |
Vous ne payez pas plus cher pour une boîte personnalisée ; vous payez pour éviter le travail manuel chaotique et coûteux nécessaire à l'assemblage de cartons mal conçus. La précision est la clé pour réaliser des économies substantielles.
🛠️ Harvey's Desk : Payez-vous des frais d'emballage exorbitants parce que vos cartons nécessitent du ruban adhésif et de la force brute pour être assemblés ? 👉 Demandez une analyse CAO gratuite ↗ — J'analyse personnellement chaque fichier de structure sous 24 h.
Quels sont les inconvénients du carton ?
Le carton ondulé est incroyablement résistant dans des conditions idéales, mais il présente une faiblesse majeure et inévitable : il « respire ». Et si vous négligez l’atmosphère, votre envoi sera voué à l’échec.
Les principaux inconvénients du carton résident dans sa sensibilité intrinsèque à l'humidité ambiante et sa forte capacité d'absorption d'humidité. Les fibres de cellulose poreuses se dilatant dynamiquement en milieu humide, les emballages en carton ondulé non traité perdent rapidement leur résistance à la compression et subissent un gonflement dimensionnel important, ce qui exige des tolérances d'ingénierie précises pour éviter des défaillances d'assemblage catastrophiques.
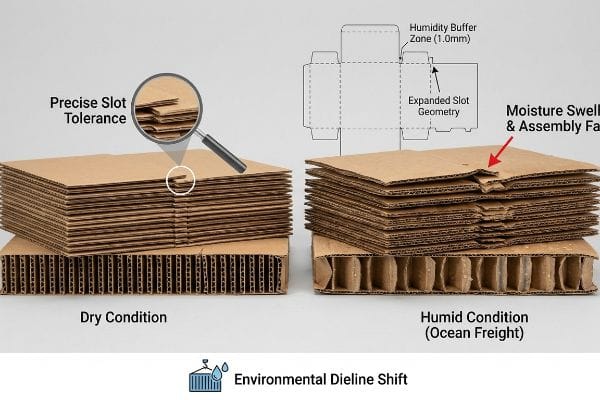
Un concepteur de bureaux voit du carton parfaitement sec sur son bureau, mais l'intérieur d'un conteneur de fret maritime étouffant est un marécage hostile et humide.
Survivre au phénomène de gonflement dû à l'humidité
Les ingénieurs définissent souvent des tolérances de découpe précises en se basant uniquement sur le calibre absolu à sec de la carte dans une salle à température contrôlée. Ils ignorent complètement les contraintes environnementales des chaînes d'approvisionnement mondiales. Lorsque les emballages plats sont expédiés par fret maritime ou stockés dans des régions à forte humidité, le revêtement poreux se comporte comme une éponge, absorbant abondamment l'humidité ambiante et gonflant physiquement<sup>25.
Les conséquences d'une négligence de ce piège à humidité sont désastreuses. Lors d'un test en chambre climatique pour un envoi à destination de la Floride, la flèche sous charge statique a dépassé 38,1 mm (1,5 pouce) à mesure que le carton gonflait. Les verrous à friction, parfaitement ajustés la veille, étaient soudainement trop serrés, et mon équipe d'emballage a dû écraser les cannelures pour assembler la base, compromettant ainsi totalement l'intégrité structurelle. J'ai immédiatement pris les choses en main et revu la conception. J'ai intégré mathématiquement un tampon d'humidité précis directement dans nos gabarits, créant un jeu supplémentaire de 1 mm (0,04 pouce)au niveau des fentes de réception. Cette correction géométrique précise a compensé mathématiquement l'inévitable expansion du papier. Elle a garanti que, même après des semaines dans un conteneur maritime humide, les pièces resteraient parfaitement assemblées, sans frottement ni déchirure, éliminant les blocages et sauvant ainsi l'ensemble du planning de production.
| Solution technique | Résultat physique | Retour sur investissement de la chaîne d'approvisionnement |
|---|---|---|
| Zone tampon d'humidité de 1,0 mm27 | Absorbe la dilatation du carton | Prévient les déchirures dues à l'humidité |
| Géométrie de fente étendue28 | Soulage les blocages par friction serrée | Évite les blocages sur les lignes de conditionnement à façon |
| Changement de ligne de découpe environnementale29 | Maintient l'intégrité structurelle | Garantit le respect des délais de transport maritime |
On ne peut empêcher les fibres de papier d'absorber l'eau, mais on peut contourner les lois de la physique. En anticipant les variations environnementales, je garantis que la structure du papier résistera aux conditions logistiques les plus extrêmes.
🛠️ Le bureau d'Harvey : Vos présentoirs à languettes emboîtables risquent-ils de se désassembler après trois semaines passées dans un conteneur humide ? 👉 Stratégie de gestion de l'humidité ↗ — Confidentialité garantie. Vos maquettes non commercialisées sont en sécurité.
Conclusion
Vous pouvez choisir un fournisseur non calibré pour économiser quelques centimes, mais si des plaques de carton ondulé poreuses et gonflées se déforment sous le poids d'une charge importante dans un entrepôt surchauffé, provoquant des frottements considérables et un ralentissement de la chaîne de montage estimé à 30 %, votre marge bénéficiaire sera complètement anéantie. Récemment, une analyse technique précise a permis de déceler une erreur de tolérance fatale de 2 mm lors d'un lancement national majeur, avant même la production. Cessez de gaspiller votre budget marketing à cause d'erreurs logistiques fatales et laissez-moi personnellement optimiser le retour sur investissement de vos emballages sur mesure pour garantir la pérennité de votre produit.
Palettes GMA « 48×40 » | Premier fabricant et fournisseur de palettes, https://www.palletone.com/products/gma-pallets/ . Vérification des spécifications standard des palettes de la Grocery Manufacturers Association (GMA). Type de preuve : vérification factuelle ; source : norme industrielle. Contribue à : l’exactitude des dimensions au sol des palettes standard. Remarque : s’applique principalement à la logistique nord-américaine.
« Réduire la fréquence d'effondrement des palettes : Partie II | Packaging World », https://www.packworld.com/home/article/13372817/reducing-the-occurrence-of-collapsing-pallet-loads-part-ii . Explication technique de la façon dont le débordement des cartons réduit la résistance à la compression verticale des emballages en carton ondulé. Rôle de la preuve : validation technique ; type de source : étude d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle les petits débordements compromettent la stabilité de la charge. Note sur la portée : se concentre sur l'intégrité structurelle pendant le transport.
« Étude comparative de la résistance à la compression de… », https://repository.rit.edu/theses/285/. La documentation technique sur l’ingénierie des emballages en carton ondulé explique comment l’alignement vertical des coins maximise les valeurs de BCT. Rôle de la preuve : Validation technique ; type de source : Manuel d’ingénierie. Éléments à prendre en compte : Le pourcentage spécifique de capacité portante attribué aux coins. Remarque sur la portée : S’applique aux boîtes RSC standard .
« Emballages en carton ondulé de conception innovante pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Analyse technique montrant comment un bordage sur mesure empêche le débordement afin de maximiser l'intégrité structurelle des angles verticaux. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'affirmation selon laquelle l'élimination du débordement garantit un support complet de la charge aux angles. Note de portée : Spécifique aux emballages rigides en carton ondulé.
« Estimation de la résistance à la compression des boîtes en carton ondulé pour une… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Données empiriques démontrant la corrélation entre la réduction de l'espace périmétrique et le rétablissement des valeurs du test de compression de boîte (BCT). Rôle de la preuve : preuve quantitative ; type de source : étude en science des matériaux. Appuie : l'affirmation selon laquelle des réductions périmétriques spécifiques rétablissent les valeurs de référence structurelles. Note de portée : Basé sur des tests normalisés de cannelures de carton ondulé .
« Comment les emballages sur mesure permettent de réaliser des économies sur les frais d'expédition et de réduire les dommages pendant le transport… », https://www.amshippingsupplies.com/blog/how-custom-packaging-saves-money-on-shipping-and-stops-transit-damage/ . Données logistiques comparatives mesurant la réduction des dommages liés au transport lors du passage d'un emballage standard à un emballage sur mesure . Type de preuve : statistique ; source : rapport du secteur de la logistique. Confirme : une réduction de 15 % des dommages pendant le transport. Remarque : moyenne calculée sur différentes catégories de biens de consommation.
« Évaluation des configurations d'ondulations dans les cartons ondulés… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/ . Explication technique du rôle des cannelures dans l'amortissement structurel et la résistance aux chocs. Type de preuve : explication technique ; source : manuel d'ingénierie de l'emballage. Sujet : rôle mécanique des cannelures dans la protection du contenu . Note relative au champ d'application : s'applique aux cartons ondulés standard simple et double cannelure.
« Influence de l'humidité et de la température sur les propriétés mécaniques de… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Explication scientifique de la façon dont l'absorption hygroscopique et les contraintes mécaniques entraînent une déformation permanente et une perte de résistance des fibres de cellulose. Type de preuve : preuve empirique ; type de source : revue scientifique des matériaux. Sujet : dégradation de la résistance des emballages réutilisés. Note sur la portée : analyse de la fatigue structurelle des fibres vierges par rapport aux fibres recyclées .
« Tests d'emballage Amazon ISTA 6 », https://www.tek.com/en/services/testing-services/ista-6-amazon-package-testing . Documentation des exigences techniques et des spécifications des matériaux nécessaires à l'obtention de la certification SIOC d'Amazon via les protocoles ISTA 6. Rôle de la preuve : conformité réglementaire ; type de source : norme de certification. Accompagnement : la transition vers une structure spécialisée et optimisée pour répondre aux exigences des détaillants. Remarque : Spécifiquement pour la logistique e-commerce.
« Étude comparative des propriétés physiques de… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Analyse en science des matériaux comparant la structure des fibres longues et la résistance à la traction du papier kraft vierge à celles des fibres de cellulose recyclées. Type de preuve : spécification technique ; source : revue de science des matériaux . Sujet : propriétés physiques de la substitution du kraft vierge. Remarque : s’applique aux supports kraft de haute qualité.
« Comprendre les normes d'emballage d'Amazon – ISTA 6 », https://vibrationresearch.com/blog/understanding-amazon-packaging-standards/ . Documentation technique de l'International Safe Transit Association (ISTA) confirmant les protocoles de test requis pour le programme « Ship-in-Own-Container » (SIOC) d'Amazon. Rôle de la preuve: validation ; type de source : norme industrielle. Conformité : substitution du papier kraft vierge. Remarque : Spécifique aux exigences des centres de distribution d'Amazon.
« Votre prestataire logistique peut-il (vraiment) gérer les emballages personnalisés ? – Kase », https://kase.com/blog/3pl-custom-packaging/. Rapport d'analyse comparative ou étude de cas quantifiant la réduction du temps de traitement dans les entrepôts des prestataires logistiques (3PL) grâce à l'utilisation d'emballages personnalisés optimisés. Type de preuve : quantification ; source : rapport sectoriel. Contribue à : l'efficacité opérationnelle du rainurage antichoc. Remarque : la portée peut varier en fonction du niveau d'automatisation de l'entrepôt .
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Explication technique de la rupture des matériaux du carton ondulé soumis à une compression excessive lors de la découpe. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie de l’emballage. Sujet : risques physiques liés à une pression verticale incontrôlée sur les panneaux rigides. Note de portée : spécifique au carton ondulé épais .
« Comprendre l’emballage litho-laminé et le contrecollage simple face », https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Explication technique de la façon dont les plaques de rainage métalliques standard provoquent des fissures de surface et le décollement du support dans les cartons ondulés litho-laminés. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Arguments : La tendance des fibres kraft denses à se rompre en l’absence de support matriciel. Note relative au champ d’application : S’applique aux matériaux litho-laminés à grammage élevé .
« Conversion et ses effets sur les propriétés barrières des matériaux d’emballage revêtus… », https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/ . Comparaison des matrices polymères et des plaques métalliques standard pour le contrôle de l’étirement des fibres et la prévention des fissures au niveau des plis. Type de preuve : vérification technique ; source : document technique industriel. Sujet : le rôle des canaux polymères comme enclume pour un pliage précis. Précision: Spécifique aux procédés de découpe de précision.
« Comment prévenir les craquelures et les bulles sur le carton ondulé… », https://www.superiorlithographics.com/news/2009/7/1/cracking-a-sticky-problem-how-to-prevent-cracked-scores-bubbling-on-corrugated-board-during-litho-lamination. Explication technique de la manière dont le contrôle de l’étirement des fibres de papier grâce à un outillage spécialisé empêche la fissuration des couches laminées. Preuve : vérification technique ; type de source : revue scientifique sur les matériaux ou livre blanc sur l’emballage. Confirme : l’affirmation selon laquelle les canaux de la matrice polymère éliminent les craquelures. Note relative au champ d’application : s’applique spécifiquement aux substrats ondulés litho-laminés .
« Estimation de la résistance à l’écrasement des bords du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Documentation technique détaillant comment des enclumes calibrées préservent l’intégrité structurelle des cannelures du carton ondulé lors du pliage. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie de l’emballage. Appuie : l’affirmation selon laquelle un calibrage personnalisé des enclumes protège les cannelures internes. Note de portée : axé sur la transformation du carton ondulé .
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Données empiriques ou études de cas industrielles mesurant la réduction du temps d’assemblage grâce à un pliage précis qui limite les corrections manuelles. Type de preuve : preuve quantitative ; type de source : rapport sur l’efficacité industrielle. Appui : l’indicateur précis de 12 secondes gagnées par unité. Remarque : les gains de temps peuvent varier en fonction des dimensions de la boîte et du niveau d’automatisation.
« Types de cannelures de carton ondulé expliqués : A, B, C, E et F », https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. Documentation de référence industrielle attestant de l’épaisseur typique du carton ondulé de type B. Rôle de la preuve : spécification technique ; type de source : norme de fabrication. Contribue à : la précision des mesures pour le matériau de type B. Remarque : les mesures peuvent légèrement varier selon la qualité .
« Détermination analytique de la rigidité en flexion d'un emballage à cinq couches… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Guide technique sur la conception d'emballages structurels expliquant la tolérance de pliage et la nécessité d'élargir les fentes pour compenser l'épaisseur du matériau lors du pliage. Rôle de la preuve : principe d'ingénierie ; type de source : manuel de conception structurelle. Appuie : l'exigence mécanique de compensation d'épaisseur. Note de portée : s'applique spécifiquement aux matériaux en carton ondulé pliés.
« Qu'est-ce qu'un emballage en carton ondulé ? – PopDisplay », https://popdisplay.me/what-is-corrugated-packaging/ . Brève explication de la manière dont l'ajustement des dimensions des fentes en fonction de l'épaisseur du matériau et du rayon de pliage est une pratique d'ingénierie courante pour garantir un assemblage solide . Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie de l'emballage. Appuie : l'application de tolérances spécifiques pour éviter les résistances à l'assemblage. Remarque : les décalages varient selon la qualité du carton.
« L’impact du conditionnement à façon sur les délais de lancement des produits », https://www.econo-pak.com/articles/the-impact-of-co-packing-on-product-launch-timelines/ . Explication succincte de la manière dont la réduction des frictions d’assemblage et l’élimination des corrections manuelles augmentent le débit dans les environnements de conditionnement à façon. Rôle de la preuve : analyse comparative des performances ; type de source : étude de productivité de la chaîne d’approvisionnement. Appuie : la corrélation entre l’ingénierie de précision et la réduction des coûts de main - d’œuvre. Note de portée : les gains d’efficacité dépendent des taux d’erreur initiaux.
« [PDF] Cal Poly BSAE Brake Caliper », https://digitalcommons.calpoly.edu/cgi/viewcontent.cgi?filename=1&article=1899&context=mesp&type=additional . Vérification des normes industrielles relatives à la compensation des pertes de matière dans la conception de boîtes de précision. Rôle de la preuve : spécification technique ; type de source : manuel d’ingénierie. Justifie : précision des calculs de pertes de matière. Note relative à la portée : spécifique aux boîtes pliantes sur mesure de haute précision.
« Cartonnage automatisé : Réduisez les coûts de co-emballage et optimisez… », https://www.nowpac.com/blog/automated-cartoning-the-key-to-reducing-co-packing-costs-and-increasing-accuracy . Preuves issues d’études de cas en logistique et emballage concernant les gains d’efficacité obtenus grâce à l’optimisation des tolérances d’encochage. Rôle de la preuve : indicateur de performance ; type de source : livre blanc sectoriel. Appuie : retour sur investissement quantitatif de la conception paramétrique. Note de portée : basé sur des références moyennes de co-emballage.
« Étude des propriétés mécaniques du carton… », https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Des preuves scientifiques concernant la nature hygroscopique des fibres de cellulose expliquent l’absorption de l’humidité atmosphérique et l’expansion volumétrique qui en résulte. Rôle de la preuve : vérification technique ; type de source : ouvrage de référence en science des matériaux. Appuie : l’affirmation selon laquelle le Testliner absorbe l’humidité et gonfle. Remarque : les effets varient selon la qualité du support .
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/. Vérification des tolérances dimensionnelles et des jeux de fonctionnement standard requis pour compenser la dilatation hygroscopique du carton ondulé. Type de preuve : Vérification technique ; source : Manuel d'ingénierie de l'emballage ou norme de science des matériaux. Justification : Validité technique d'une marge de 1,0 mm pour le gonflement induit par l'humidité. Remarque : Les tolérances exactes peuvent varier selon la qualité du carton et les conditions d'humidité spécifiques .
« Aperçu des matériaux cellulosiques expansés pour… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9143679/. Validation technique de mesures de tolérance spécifiques utilisées pour compenser la dilatation hygroscopique du carton ondulé. Niveau de preuve : spécification technique ; type de source : manuel d’ingénierie de l’emballage. Appui : efficacité des zones tampons pour prévenir les déchirures en climat humide. Note relative au champ d’application : applicable aux normes environnementales à forte humidité .
« Étude de l’effet des perforations sur la capacité de charge de… », https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/ . Documentation technique expliquant comment la modification des dimensions des fentes réduit le frottement lors de l’assemblage de matériaux gonflés par l’humidité. Rôle de la preuve : mécanisme technique ; type de source : guide de conception industrielle. Objectif : prévention des blocages sur les lignes de conditionnement. Remarque sur la portée : Spécifique aux processus d’assemblage à grand volume.
« De quoi sont faites les boîtes d'expédition ? – PopDisplay », https://popdisplay.me/what-are-mailer-boxes-made-of/. Normes industrielles pour l'ajustement des découpes afin de compenser le gonflement des matériaux lors du transport maritime de longue durée. Type de preuve : pratique industrielle ; type de source : norme logistique d'expédition. Objectif : maintien de l'intégrité structurelle pendant le transport maritime. Remarque : étude axée sur l'exposition environnementale à long terme .