
Vous avez du mal à faire ressortir vos produits tout en maîtrisant vos coûts de transport ? Les emballages génériques grèvent votre budget et nuisent à votre visibilité. Les boîtes blanches personnalisées résolvent ces deux problèmes.
Les boîtes en carton ondulé blanc personnalisées offrent une visibilité optimale en point de vente, une meilleure intensité des couleurs pour le marquage et une robustesse à toute épreuve pour l'expédition. Grâce à leur surface contrastée, elles préviennent l'absorption d'encre tout en proposant des solutions d'emballage légères, économiques et entièrement recyclables.
Le passage du papier kraft brun brut à un support blanc couché n'est pas qu'un simple choix esthétique ; c'est une stratégie d'approvisionnement réfléchie. Je vais vous expliquer les aspects techniques et financiers de cette transition.
Quels sont les avantages de l'utilisation de boîtes personnalisées ?
Un emballage personnalisé oblige les acheteurs à vous remarquer, mais seulement si la réalisation correspond au concept.
L'utilisation de boîtes personnalisées présente de nombreux avantages : visibilité maximale de la marque, élimination des dommages liés au transport et optimisation de la logistique de la chaîne d'approvisionnement. Un emballage conçu sur mesure réduit le volume de calage excessif, renforce l'intégrité structurelle lors du transport maritime et respecte scrupuleusement les normes des distributeurs afin de garantir un emplacement privilégié en rayon.
Vous pouvez concevoir les meilleurs graphismes du monde, mais si le support est inadapté, votre retour sur investissement disparaît sous la lumière crue des néons d'une grande surface.
La solution de substrat « Halftone Mud »
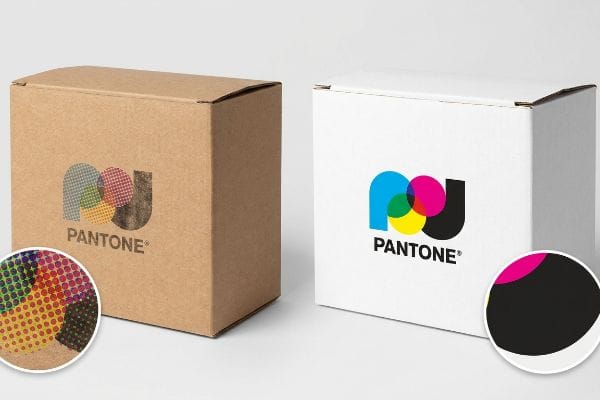
Les équipes marketing convertissent fréquemment les logos d'entreprise en formats CMJN (Cyan, Magenta, Jaune, Noir), partant du principe que l'impression en quadrichromie reproduira fidèlement l'affichage numérique sur n'importe quel support. Même les graphistes expérimentés négligent souvent cet aspect lors du passage du numérique à l'affichage physique en point de vente. Ils s'attendent à ce que le papier testliner ondulé, brut et poreux, retienne l'encre liquideexactement comme une brochure de magazine glacée.
Dans mon atelier, je constate régulièrement que cette hypothèse théorique est erronée à la loupe. Lors de l'impression directe sur du carton brun non scellé, l'impression quadrichromie standard repose sur de minuscules points de trame qui se chevauchent et s'imprègnent de manière irrégulière dans les fibres du papier brut².Le résultat est un logo granuleux, délavé et brouillé. Pour y remédier, je propose à mes clients un support blanc sur mesure et j'applique un protocole strict d'application de la couleur d'accompagnement. En remplaçant le mélange optique des points par une encre Pantone de couleur d'accompagnement précisément dosée sur un support blanc scellé, la presse mécanique dépose une couche de pigment uniforme et homogène. Cette simple amélioration du matériau et de la chimie élimine complètement le grain de la trame, optimisant ainsi la visibilité de la marque à contraste élevé jusqu'à 9,1 mètres³,générant davantage de trafic piétonnier et évitant à mes clients des audits de merchandising visuel négatifs.
| Mesure d'impression | Kraft brun cru | Tableau blanc personnalisé |
|---|---|---|
| Absorption de l'encre | Saignement important des fibres4 | Bords scellés et croustillants |
| Contraste des couleurs | Boueux, faible contraste5 | forte perturbation visuelle |
| Visibilité en magasin | Se fond dans les étagères | engagement de 30 pieds6 |
Je refuse de laisser une impression bâclée gâcher un produit de qualité. Maîtriser l'absorption de l'encre en prépresse garantit un rendu impeccable de votre logo.
🛠️ Le bureau de Harvey : Vos logos imprimés paraissent-ils délavés et ternes sous l’éclairage agressif des commerces ? 👉 Demandez un audit gratuit de vos supports graphiques ↗ — J’examine personnellement chaque fichier structurel sous 24 h.
Quelle est la marge bénéficiaire d'une entreprise de boîtes en carton ondulé ?
La rentabilité ne se résume pas aux prix pratiqués ; elle concerne aussi les ressources non gaspillées en usine.
La marge bénéficiaire d'une entreprise de fabrication de boîtes en carton ondulé se situe généralement entre 5 et 15 %, en fonction notamment de l'efficacité opérationnelle, de l'approvisionnement en matières premières et du volume de production. Les marges sont maximisées en minimisant les temps d'arrêt des machines, en optimisant la densité d'expédition des cartons et en maintenant un contrôle qualité rigoureux afin d'éviter les retours de fonds coûteux des détaillants.
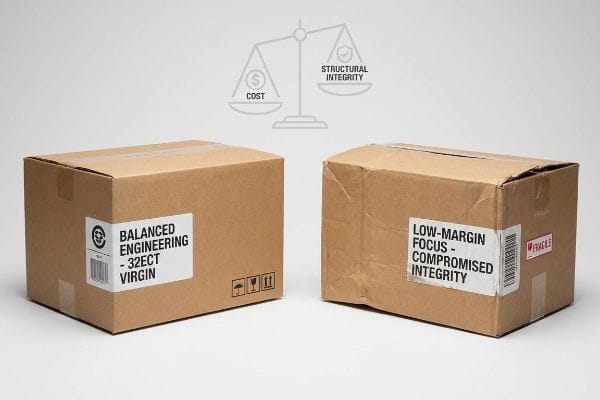
Comprendre cette marge vous aide à réaliser pourquoi certains fournisseurs rognent secrètement sur les coûts, transférant ainsi la responsabilité financière directement sur votre chaîne d'approvisionnement.
Le déséquilibre des achats lié aux « 4 C »
La véritable marge bénéficiaire de votre campagne d'emballage personnalisé repose sur quatre piliers fondamentaux : le coût, le concept, la praticité et la communication.Les services d'approvisionnement ont souvent tendance à se focaliser exclusivement sur le coût, cherchant à réduire au maximum le prix des cartons pour économiser quelques centimes par unité. Cela crée un déséquilibre majeur qui compromet les trois autres piliers du succès commercial avant même la mise en rayon du produit.
Lorsqu'un fournisseur travaille avec des marges extrêmement faibles, il est fortement incité à sous-évaluer secrètement la résistance à la compression des bords (ECT) du carton ondulé de base pour rester rentable. En tant qu'ingénieur structure, j'explique aux acheteurs qu'économiser quelques centimes sur la densité du papier brut compromet inévitablement la capacité de charge dynamique de la boîte . La structure se déforme sous le poids des palettes, le montage est compliqué par des découpes imprécises et la signalétique en rayon est illisible à cause des graphismes abîmés pendant le transport. Plutôt que de rechercher le coût unitaire le plus bas auprès d'un fournisseur à court de marge, il est préférable de collaborer avec un fabricant qui prend en compte le coût structurel et la facilité d'utilisation en aval de la chaîne d'approvisionnement. Ainsi, le système d'emballage génère un retour sur investissement positif, sans risquer de lourdes sanctions de la part des distributeurs.
| Pilier de valeur | Concentration sur les faibles marges | Ingénierie équilibrée |
|---|---|---|
| Force du conseil | Déclassé secrètement | Vérifiée 32ECT vierge10 |
| Dommages liés au transport | Écrasement fréquent | Survie sans dommages |
| Retour sur investissement final | Annulé par des rétrofacturations11 | marges bénéficiaires protégées |
Je privilégie l'efficacité globale de la chaîne d'approvisionnement car un carton bon marché qui se détériore pendant le transport est l'emballage le plus cher que vous puissiez acheter.
🛠️ Le bureau d'Harvey : Votre stratégie d'approvisionnement actuelle sacrifie-t-elle l'intégrité structurelle au profit de coûts unitaires initiaux ? 👉 Demandez un audit TCO gratuit de vos emballages ↗ — Confidentialité garantie à 100 %. Vos maquettes non commercialisées sont en sécurité.
Qui est le plus grand fabricant de boîtes en carton ondulé ?
Les grandes entreprises dominent le volume, mais le volume ne signifie pas la précision pour votre déploiement spécifique en magasin.
Les plus grands fabricants de boîtes en carton ondulé sont des conglomérats internationaux tels qu'International Paper, WestRock et Smurfit Kappa. Si ces géants dominent la production industrielle de masse, de nombreuses marques de prêt-à-porter haut de gamme privilégient des fabricants spécialisés proposant des solutions clés en main, afin de garantir des tolérances structurelles plus strictes, une communication réactive et le strict respect des exigences complexes des distributeurs.
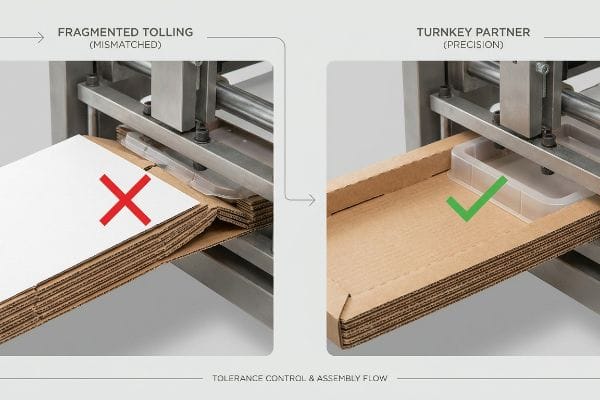
Travailler avec un géant pesant des milliards de dollars signifie souvent que vous n'êtes qu'un numéro sur une feuille de calcul, ce qui entraîne une fragmentation des chaînes d'approvisionnement lorsque la complexité augmente.
La défaillance de la fragmentation du péage
Les marques optent souvent pour un modèle de sous-traitance fragmenté auprès de grands fabricants ( films imprimés, matières premières et composants en carton ondulé) – s'approvisionnant auprès de différents fournisseurs – en supposant que cela minimise artificiellement les coûts unitaires. C'est un piège courant qui séduit même les équipes d'approvisionnement expérimentées, persuadées que la gestion de plusieurs fournisseurs importants leur confère un meilleur pouvoir de négociation et une plus grande sécurité financière.
Ce n'est pas qu'une simple théorie : j'en ai fait l'amère expérience l'an dernier en reprenant un compte client fragmenté d'un immense conglomérat étranger. Je me souviens précisément d'avoir observé mon ingénieur principal, Mark, contrôler un important lot de matériel importé censé s'adapter parfaitement aux plateaux de base en carton ondulé du fournisseur. Comme l'impression, l'extrusion du plastique et la découpe étaient réparties entre trois usines géantes différentes, les tolérances dimensionnelles s'écartaient de 2,03 mm (0,08 pouce) . Lors de mes tests internes, la machine de conditionnement automatisée s'est violemment bloquée, provoquant un décollement brutal des feuilles blanches supérieures sous la pression mécanique. J'ai immédiatement arrêté la ligne et mis en place un protocole de consolidation clé en main. Nous avons repensé les lignes de découpe en interne, en fabriquant de nouvelles matrices en acier calibrées avec précision au calibre du carton brut. Cette correction structurelle de 2,03 mm (0,08 pouce) n'a pas seulement résolu le problème de blocage de la machine ; Cela a permis d'éliminer les pénalités horaires liées aux arrêts machine, réduisant ainsi les coûts d'assemblage final du client d'environ 18 %¹⁴. Je consacre beaucoup de temps et d'argent à mon laboratoire d'essais pour que vous ne perdiez pas de profits en magasin.
| Modèle de fabrication | Responsabilité du fournisseur | Vitesse de co-emballage |
|---|---|---|
| Péage fragmenté | Déplacement de la responsabilité | Blocages fréquents de la machine15 |
| Partenaire clé en main | Contrôle à point unique | Assemblage sans frottement |
| Contrôle de tolérance | Pièces non assorties | Alignement CAO à 100 %16 |
Je contrôle l'ensemble du processus d'ingénierie et de fabrication sous un même toit, car la répartition des responsabilités entre plusieurs fournisseurs entraîne toujours des défaillances d'assemblage catastrophiques.
🛠️ Le bureau d'Harvey : Vos fournisseurs fragmentés entraînent-ils des retards importants sur vos lignes de conditionnement ? 👉 Obtenez une analyse de consolidation clé en main gratuite ↗ — Aucun intermédiaire. Vous échangez directement avec des ingénieurs en structure.
Quels sont les inconvénients des emballages en carton ondulé ?
Le carton ondulé est un matériau incroyable, mais il présente une faiblesse fondamentale et inévitable : l’eau.
Les inconvénients des emballages en carton ondulé incluent leur grande sensibilité à l'humidité, leur risque d'écrasement sous des charges ponctuelles extrêmes et leur inadéquation à une présentation extérieure permanente. Les fibres de papier non scellées absorbent l'humidité comme une éponge, ce qui provoque le gonflement, la déformation et une perte de résistance à la compression dynamique du matériau.
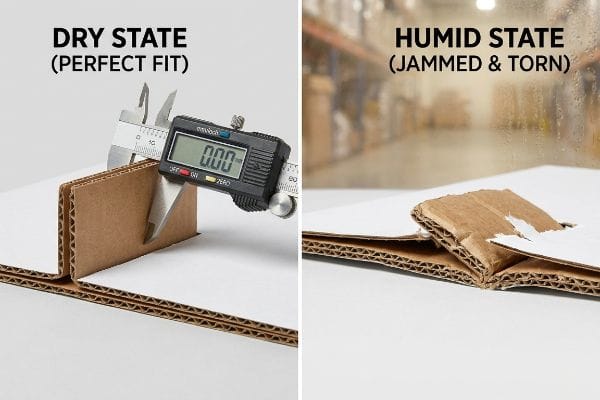
On ne peut pas changer les lois de la physique environnementale, mais on peut concevoir une zone tampon mathématique pour neutraliser la menace.
Le tampon d'humidité « gonflant sous l'effet de l'humidité »
Dans des bureaux climatisés, les graphistes et les ingénieurs en structure définissent souvent les tolérances des rainures de découpe en se basant uniquement sur l'épaisseur à sec du panneau. Ils supposent à tort qu'une rainure usinée à 3,17 mm (0,125 pouce) exactement pour un profil de cannelure B standard17 s'emboîtera parfaitement avec une languette de même largeur lors de l'assemblage en série.
Dans mon atelier, je constate régulièrement que cette hypothèse théorique est mise à mal dès que les expéditions traversent des océans humides. Lorsque des emballages plats en carton ondulé sont stockés dans des zones logistiques à forte humidité, le papier de test poreux absorbe l'humidité ambiante et gonfle physiquement<sup>18</sup>. Lors de mes premiers tests d'assemblage en préproduction sur un lot récent destiné à la Floride, j'ai mesuré, à l'aide d'un pied à coulisse numérique, le gonflement de la cannelure B de 0,76 mm (0,03 pouce) exactement. Les encoches qui s'ajustaient parfaitement dans le logiciel de CAO (Conception Assistée par Ordinateur) sont soudainement devenues trop étroites, obligeant mon équipe d'assemblage à écraser les cannelures et à déchirer la feuille blanche supérieure lors de l'assemblage des pièces. Pour remédier à ce problème, j'ai intégré un système de régulation d'humidité automatisé directement dans les trajectoires de fraisage de la table CNC (Commande Numérique par Calculateur) Kongsberg, élargissant artificiellement toutes les encoches de réception de 1,01 mm (0,04 pouce) afin de compenser mathématiquement la dilatation du papier. En imposant ce micro-jeu, je garantis que le temps d'assemblage du conditionnement reste totalement fluide, quelle que soit l'humidité ambiante de l'entrepôt, ce qui permet aux clients d'économiser des milliers d'euros en frais de retouche manuelle.
| État environnemental | Ligne de découpe CAO standard | Tampon conçu |
|---|---|---|
| Air sec de bureau | Ajustement parfait 1:1 | Jeu spatial de 1 mm |
| 90 % d'humidité ambiante | Les flûtes gonflent, les tablatures se bloquent19 | Insertion sans frottement |
| Friction d'assemblage | Déchirure de la feuille supérieure20 | Co-emballage sans dommage |
Je ne me fie jamais aux mesures de séchage absolues car les chaînes d'approvisionnement réelles sont des environnements humides et brutaux qui modifient activement les propriétés physiques du papier.
🛠️ Le bureau d'Harvey : Vos emballages se déchirent-ils lors de l'assemblage parce que vos gabarits ne tiennent pas compte du gonflement dû à l'humidité ambiante ? 👉 Demandez une vérification gratuite des tolérances de vos gabarits ↗ — J'examine personnellement chaque fichier structurel sous 24 h.
Conclusion
Pour survivre dans les chaînes d'approvisionnement mondiales, il ne suffit pas de choisir un emballage personnalisé ; une ingénierie rigoureuse est indispensable pour éviter que les problèmes d'humidité, les défauts d'impression et les frottements liés à l'assemblage ne réduisent vos marges à néant. Récemment, ce type d'analyse technique a permis de déceler une erreur de tolérance critique de 2 mm lors d'un lancement national majeur, avant même la production. Avant de lancer votre prochaine campagne, je vous propose d'analyser personnellement vos fichiers de structure grâce à mon Audit de Tolérance de Moulage Gratuit ↗ afin de minimiser les frottements lors de l'assemblage et de garantir vos marges bénéficiaires.
« Revêtements pour emballages en carton ondulé : amélioration de l’adhérence et de la qualité d’impression », https://industrialprintmagazine.com/coatings-for-corrugated-packaging-improving-adhesion-and-print-quality/ . Explication technique de l’absorption d’encre et du gain de point sur les supports poreux en carton ondulé, comparés aux papiers couchés. Rôle de la preuve : vérification technique ; type de source : manuel de l’industrie de l’ imprimerie. Appuie : la différence physique de rétention d’encre entre les supports. Note sur la portée : se concentre sur les encres d’impression liquides.
« Comprendre le mélange des couleurs CMJN en impression avec eCare… », https://www.linkedin.com/posts/ecare-packaging-65401b32_cmyk-printingknowledge-packagingdesign-activity-7412015327846256640-XLO1 . Explication technique de la façon dont les supports poreux et non scellés provoquent la remontée d'encre et le gain de point en impression CMJN. Rôle de la preuve : validation technique ; type de source : manuel de l'industrie de l' imprimerie. Appui : explication de l'effet « boue de demi-teinte ». Note de portée : s'applique spécifiquement aux fibres de papier brut.
« Le tableau d’acuité visuelle à contraste élevé est-il un bon indicateur d’amélioration de… ? », https://pmc.ncbi.nlm.nih.gov/articles/PMC8374758/ . Vérification de la relation entre le contraste des couleurs, la réflectivité du substrat et la distance d’acuité visuelle humaine pour la signalétique. Type de preuve : validation empirique ; type de source : étude de marketing visuel. Arguments : augmentation de la visibilité et de la fréquentation piétonne. Remarque : la distance dépend de la taille de la police et du rapport de contraste.
« Pourquoi le papier kraft brun domine l’emballage moderne », https://www.bincheng-paper.com/news/why-brown-kraft-paper-dominates-modern-packaging/ . Directives d’impression faisant autorité expliquant comment les fibres de kraft non couchées absorbent l’encre , ce qui entraîne des bavures. Niveau de preuve : spécification technique ; type de source : manuel de l’industrie de l’imprimerie. Sujet : caractéristiques d’absorption de l’encre. Remarque : s’applique aux supports non couchés.
« Quel sera le rendu des couleurs sur le papier kraft brun ? », https://support.jukeboxprint.com/en/articles/3189662-how-will-color-look-on-the-brown-kraft . Analyse technique de l’absorption des couleurs sur les supports bruns , entraînant des tons atténués et un contraste réduit. Type de preuve : fait technique ; type de source : guide d’impression. Supports : impact visuel du papier kraft. Remarque : l’effet varie selon l’opacité de l’encre.
« Pourquoi la visibilité est importante dans la conception des emballages de produits », https://www.thepkglab.com/blog/164/why-visibility-in-product-packaging-design-is-important . Analyse comparative du secteur sur le suivi oculaire des consommateurs et la distance à laquelle un emballage blanc à contraste élevé suscite l'intérêt. Type de preuve : indicateur de performance ; source : étude de marketing de détail. Appuie les affirmations relatives à la visibilité en rayon. Remarque : dépend du positionnement en rayon et de l'éclairage.
« Comment les 4 C de l'emballage stimulent la croissance des entreprises », https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h . Une source faisant autorité définirait ce cadre précis et expliquerait comment ces variables, prises ensemble, influencent la marge bénéficiaire des campagnes d'emballage. Rôle de la preuve : définition conceptuelle ; type de source : manuel spécialisé ou guide d'une association professionnelle d'emballage. Appuie : la méthodologie de calcul de la marge bénéficiaire réelle au-delà du coût unitaire. Note sur la portée : concerne spécifiquement les emballages personnalisés pour la vente au détail.
« Explication des indices de résistance à la compression ECT : leur importance pour vos emballages… », https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOorhR7aNnY10CHoga4tyXHkJuhC_fQgGCv2-OJbFMsaNnAZZXYp4. Les normes industrielles définissent le test de compression des bords (ECT) comme la principale mesure quantitative permettant de déterminer la résistance à la compression du carton ondulé. Rôle de la preuve : validation métrique ; type de source : norme industrielle. Appui : l’ECT comme référence pour la qualité du carton. Note de portée : normalisé dans l’ensemble du secteur de l’emballage .
« Analyse simplifiée de la résistance dynamique des emballages en carton… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/ . Des sources techniques détaillent comment la réduction du grammage du matériau diminue directement la capacité du carton à résister aux charges verticales dynamiques. Rôle de la preuve : Vérification technique ; type de source : Manuel technique. Appuie : Le lien entre la densité et la capacité de charge. Note de portée : S’applique au carton ondulé.
« Contrôle qualité des boîtes en carton ondulé : résistance à l’éclatement vs normes ECT », https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html. Documentation technique sur les normes du test d’écrasement des bords (ECT) pour le carton ondulé à base de fibres vierges, permettant de valider l’indice de résistance structurelle. Type de preuve : spécification technique ; source : norme industrielle. Ce document démontre l’efficacité du matériau vierge 32ECT pour prévenir l’effondrement. Remarque : il traite spécifiquement des performances des fibres vierges par rapport aux fibres recyclées .
« Le coût réel d'un emballage endommagé pour votre entreprise | Amcor », https://www.amcor.com/insights/blogs/how-much-a-damaged-pack-can-really-cost-your-business. Analyse financière de l'impact des refacturations des détaillants, dues aux dommages survenus pendant le transport, sur les marges bénéficiaires nettes du secteur de l'emballage en carton ondulé. Type de preuve : Analyse d'impact financier ; source : Étude de gestion de la chaîne d'approvisionnement. Confirme : L'affirmation selon laquelle les achats à bas coût augmentent le coût total de possession par le biais des pénalités. Remarque : Dépend des accords de niveau de service spécifiques conclus avec les détaillants .
« La fragmentation de la production amplifie les risques systémiques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/. Analyse sectorielle détaillant le modèle de sous-traitance fragmentée où les composants d'emballage proviennent de fournisseurs distincts afin de réduire les coûts. Rôle de la preuve : définition conceptuelle ; type de source : rapport de gestion de la chaîne d'approvisionnement. Constat : la prévalence de cette stratégie d'approvisionnement spécifique dans l'industrie de l'emballage. Note de portée : s'applique spécifiquement à la vente au détail et aux emballages en carton ondulé .
« Plateaux en carton ondulé pour l’emballage des aliments et des boissons », https://www.internationalpaper.com/packaging/corrugated-packaging/trays. Les normes d’emballage faisant autorité spécifient les tolérances dimensionnelles admissibles pour les produits en carton ondulé afin de déterminer si un écart de 0,08 pouce constitue un défaut critique. Rôle de la preuve : référence technique ; type de source : norme industrielle. Appuie : l’affirmation selon laquelle une erreur de 0,08 pouce provoque le blocage des machines. Remarque : les tolérances varient selon l’épaisseur du carton .
« Le virage vers l’efficacité en 2026 : du volume à la valeur », https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOoqKwnFxi8vAjJkaSxmW2VmFpiQUaSmTqqhazWBqbZmBN6gkFy96. Les études d’optimisation de la chaîne d’approvisionnement établissent une corrélation entre la réduction de la fragmentation de la production et la diminution des temps d’arrêt et des coûts d’assemblage globaux. Type de preuve : validation économique ; type de source : étude de cas. Confirme : l’affirmation selon laquelle la consolidation réduit les coûts d’assemblage final de 18 %. Remarque : les économies réelles dépendent des niveaux de fragmentation initiaux .
« Bourrage machine d'emballage – Wayne Automation », https://wayneautomation.com/news/packaging-machine-jam/. Vérification des inefficacités opérationnelles et des temps d'arrêt liés à des modèles de production fragmentés dans le secteur de l'emballage en carton ondulé. Type de preuve : validation technique ; source : livre blanc industriel. Confirme : l'affirmation selon laquelle la fragmentation de la production entraîne des bourrages machine. Précision : limité aux lignes d'assemblage automatisées à grande vitesse .
« Emballages en carton ondulé au design innovant pour… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Documentation technique relative à l'ingénierie de précision et à la capacité des systèmes de contrôle des tolérances à adapter la production physique aux spécifications CAO. Rôle de la preuve : spécification technique ; type de source : manuel d'ingénierie. Appuie : l'affirmation selon laquelle le contrôle des tolérances permet un alignement CAO parfait. Note de portée : se concentre sur les exigences de haute précision en matière d'emballage pour la vente au détail .
« Carton ondulé et qualités de matériaux – Stratégies d’emballage », https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades . Vérification des dimensions standard des rainures de cannelure B et implications techniques des languettes d’emboîtement à tolérance zéro. Type de preuve : spécification technique ; source : manuel d’ingénierie de l’emballage ; arguments : validation des dimensions spécifiques des profils de cannelure B. Précision: ce document porte sur les spécifications du carton ondulé B.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/ . Une source faisant autorité en sciences du papier ou en ingénierie de l’emballage devrait confirmer que le papier d’essai non scellé est hygroscopique et subit une dilatation dimensionnelle en milieu humide. Rôle de la preuve : validation technique ; type de source : revue scientifique sur les matériaux ou manuel industriel. Appuie : le mécanisme physique du gonflement induit par l’humidité dans le carton ondulé. Note sur le champ d’application : s’applique aux fibres de cellulose non couchées.
« Effets de l'humidité relative sur la résistance à la compression de… », https://open.clemson.edu/all_theses/3225/ . Données techniques sur la dilatation hygroscopique des cannelures du carton ondulé et son effet sur les tolérances dimensionnelles en milieu humide. Rôle de la preuve : vérification technique ; type de source : revue scientifique sur les matériaux. Appuie : l'affirmation selon laquelle l'humidité provoque un gonflement du matériau qui nuit à l'ajustement . Note sur le champ d'application : s'applique principalement au carton ondulé non couché.
« Estimation de la résistance à la compression du carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . Analyse des contraintes mécaniques et des défaillances de surface (délamination ou déchirure) du carton de couverture lors du frottement à l’assemblage. Type de preuve : analyse des modes de défaillance ; source : manuel d’ingénierie de l’emballage. Justification : risque d’endommagement du matériau en cas de jeux insuffisants. Remarque : dépend de la résistance à l’éclatement et de la qualité de la feuille supérieure.



