
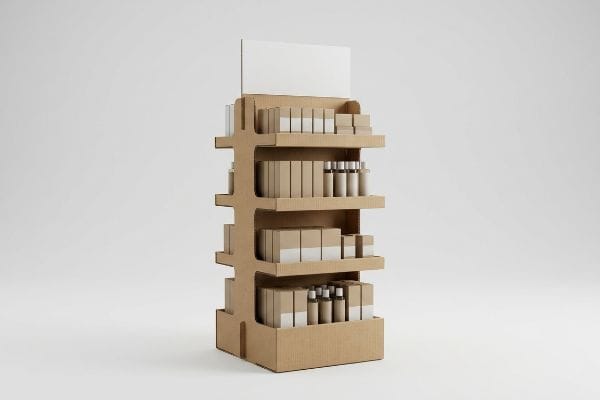
La conception de présentoirs en magasin allie ingénierie structurelle et psychologie du consommateur. Maîtriser cet équilibre permet d'éviter des retours massifs et garantit la bonne arrivée de vos produits promotionnels en rayon.
La conception d'un présentoir sur le lieu de vente (PLV) nécessite l'analyse des caractéristiques démographiques de la cible, des capacités de charge structurelles, de la durabilité des matériaux, des normes de conformité du secteur de la vente au détail et des difficultés d'assemblage. Ces éléments clés garantissent la résistance du présentoir aux conditions de transport et stimulent efficacement les achats impulsifs en magasin.
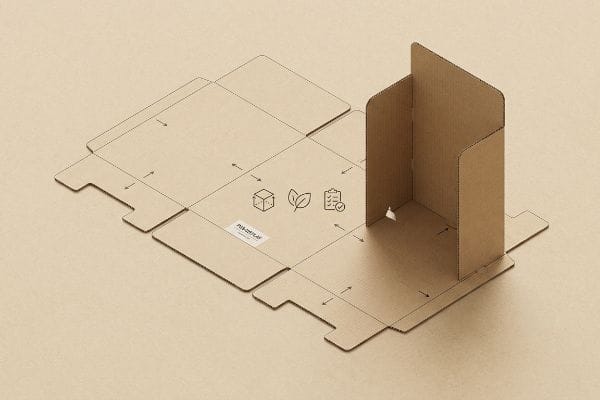
Comprendre ces variables fondamentales n'est que le point de départ. Voyons maintenant précisément comment ces concepts se traduisent concrètement en production sur une chaîne à grande vitesse.
Quels sont les 5 éléments les plus importants du merchandising visuel ?
Le merchandising visuel détermine si un client pressé arrête son chariot dans l'allée ou s'il passe devant votre coûteuse campagne promotionnelle.
Les éléments du merchandising visuel comprennent l'agencement de l'espace, le contraste des couleurs, la visibilité des produits, la stabilité des structures et la facilité d'accès. Un équilibre efficace de ces facteurs permet de contrôler le flux de clients, d'optimiser l'interaction physique et de guider naturellement leur regard vers le produit phare dans un environnement commercial mondial concurrentiel.
La connaissance des éléments du merchandising est utile pour la conception de mises en page numériques, mais leur exécution sur du carton physique exige une stratégie spatiale rigoureuse et mathématiquement fondée.
Mise en œuvre du merchandising visuel selon la règle 3-3-3
Les équipes marketing junior conçoivent souvent des présentoirs pour les points de vente uniquement pour une visualisation rapprochée sur des écrans d'ordinateur rétroéclairés. Elles privilégient la lecture de courts paragraphes de texte, ignorant totalement la réalité du comportement des clients dans les allées bondées des magasins. Sans éléments structurels adaptés aux différentes distances de visionnage¹,le présentoir se fond dans le décor et n'attire pas les clients.
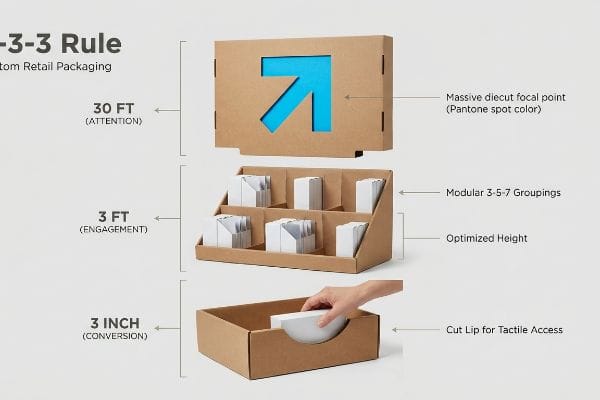
Même les directeurs marketing les plus expérimentés tombent dans ce piège lorsqu'ils tentent de condenser une brochure entière sur un petit en-tête. Les clients, submergés par l' information , passent leur chemin. Il faut appliquer la « règle 3-3-3 » de l'engagement en magasin pour y remédier. J'insiste toujours auprès de mes clients pour qu'ils suppriment les textes secondaires et utilisent des couleurs Pantone vives afin d'attirer l'attention à 9 mètres, qu'ils optimisent la hauteur des étagères pour une interaction à 90 cm et qu'ils raccourcissent le rebord avant pour une meilleure accessibilité tactile. Quand un vendeur force un présentoir surchargé de texte et mal agencé sur une étagère, j'entends le bruit du carton qui se déchire, car le concepteur n'a pas prévu suffisamment d'espace pour les produits.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Impression de texte dense dans les en-têtes | Utilisation de points focaux découpés à l'emporte-pièce massifs | Attire l'attention à 9 mètres4 |
| Références symétriques et compactes | Séparateurs modulaires avec groupements 3-5-75 | Empêche les déchirures de papier lors du réapprovisionnement |
| Rebords de retenue hauts sur les plateaux | Réduction de la lèvre avant à une visibilité de 85 %6 | Garantit la conversion physique finale |
Je refuse systématiquement les visuels trop complexes avant l'impression. Le respect strict des distances spatiales oblige le regard à s'attarder, réduisant ainsi les délais de réapprovisionnement et prévenant la fatigue visuelle qui freine les achats impulsifs en magasin.
🛠️ Le bureau d'Harvey : Vous craignez que vos œuvres d'art ne surchargent l'attention des clients pressés ? 👉 Obtenez un audit gratuit de vos œuvres d'art ↗ — Accès direct à mon bureau. Zéro spam commercial automatisé, promis.
Quelles sont les 5 étapes de la création d'un affichage ?
La mise en place d'une structure de vente au détail nécessite un processus séquentiel qui protège votre budget d'approvisionnement contre les défaillances catastrophiques en aval.
La création d'un présentoir comprend plusieurs étapes : ingénierie structurelle, prototypage 3D, modélisation des gabarits, tests de matériaux et assemblage final pour la production en série. Le respect de cette séquence garantit que l'emballage physique répond parfaitement aux exigences des distributeurs et résiste aux aléas de la chaîne logistique, notamment au poids des palettes.
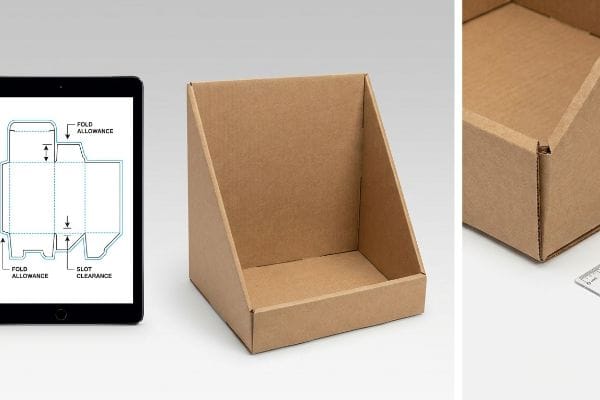
Suivre les étapes de conception sur ordinateur est facile, mais c'est lors du passage physique d'un écran plat à un support plié que la plupart des campagnes échouent discrètement.
Pourquoi la création d'un écran échoue sans compensation d'étrier
Les graphistes conçoivent souvent des languettes emboîtables et des fentes de pliage dans les logiciels de conception numérique, en respectant scrupuleusement la largeur du panneau correspondant. Ils supposent qu'une fente parfaitement plane dessinée à l'écran se comportera de la même manière une fois découpée dans le matériau physique. Or, cette approche néglige l' épaisseur physique fondamentale nécessaire à la création d'une structure ondulée tridimensionnelle robuste<sup>7</sup>.
Même les concepteurs les plus expérimentés négligent ce point faible lorsqu'ils tracent des gabarits à plat. Lorsqu'une plaque épaisse de carton ondulé se plie à 90 degrés, la couche de papier extérieure s'étire et consomme du matériau.Si je n'applique pas un algorithme de compensation d'épaisseur à votre fichier CAO( Conception Assistée par Ordinateur), les encoches physiques ne s'aligneront tout simplement pas. J'ai vu des opérateurs d'emballage frustrés transpirer à grosses gouttes sur la chaîne de montage, martelant avec acharnement un support en carton ondulé mal aligné. On sent la résistance rigide et inflexible du carton kraft vierge juste avant que le coin ne cède complètement, les obligeant à utiliser du ruban adhésif transparent, peu pratique et peu esthétique, pour maintenir le présentoir endommagé.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Dessiner des languettes et des fentes à l'échelle 1:1 dans le logiciel | Application des tolérances de pliage exactes10 | Garantit un assemblage par emboîtement sans frottement |
| En négligeant l'épaisseur physique du circuit imprimé | Réingénierie du gabarit pour des calibres spécifiques11 | Empêche la déformation structurelle et l'éclatement des coins |
| Laisser les points de friction non résolus | Ajout de dégagement aux fentes de réception12 | Élimine les déchirures des feuilles supérieures lors du co-emballage |
Je ne laisse jamais un fichier numérique plat arriver sur la table de découpe CNC (Commande Numérique par Calculateur) sans avoir préalablement ajusté les calculs de pliage internes. Corriger les tolérances d'épaisseur du matériau en amont permet d'économiser d'innombrables heures de travail manuel et évite tout dommage esthétique.
🛠️ Le bureau d'Harvey : Vous craignez que vos gabarits numériques ne se déchirent lors de l'assemblage physique ? 👉 Demandez un test de résistance des gabarits ↗ — Téléchargement sécurisé. Ma boîte de réception reste ouverte si vous avez des questions.
Quels sont les 5 types de systèmes de point de vente (POS) ?
Les détaillants imposent des formats structurels spécifiques, basés exclusivement sur le trafic en magasin, le volume saisonnier et les dimensions exactes des allées.
Les systèmes de point de vente (POS) se déclinent en plusieurs types : présentoirs de sol, présentoirs de comptoir, présentoirs quart de palette, têtes de gondole et bacs robustes pour grandes surfaces. Choisir l’architecture système adaptée garantit une parfaite intégration de votre campagne de merchandising aux plans de vos magasins, optimisant ainsi l’impact visuel et la conformité logistique dans divers environnements de vente au détail à travers le monde.
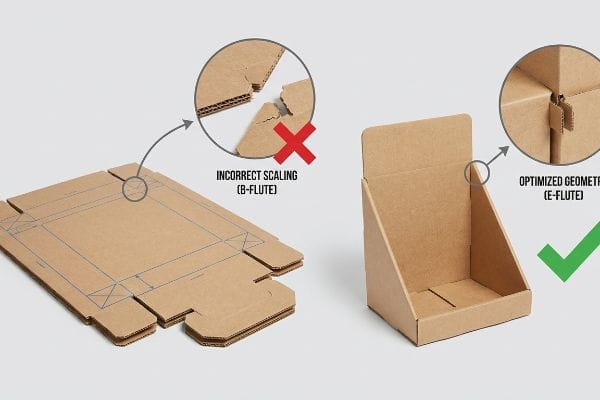
Bien que ces différents types d'écrans semblent visuellement similaires, la mise à l'échelle structurelle d'un format dans un autre est une recette pour un désastre physique.
Le piège des micro-onglets lors de la mise à l'échelle des systèmes de point de vente
Les équipes marketing tentent souvent de réduire les coûts en miniaturisant de moitié un présentoir de sol robuste et performant pour en faire un présentoir de comptoir. Elles partent du principe qu'un modèle structurel universel s'applique à toutes les dimensions spatiales. Cette approche ignore totalement les limites physiques du carton épais lorsqu'il est contraint à des dimensions réduites<sup>13</sup>.
Imaginez essayer de plier une grosse doudoune dans une minuscule enveloppe : la matière rigide résiste. Lorsque les rayons de pliage et les languettes d'emboîtement sont réduits à des micro-proportions sur du carton ondulé épais, les arcs internes ondulés ne peuvent pas se plier correctement<sup>14</sup>. J'ai vu des vendeurs tenter d'assembler ces présentoirs mal dimensionnés, ce qui provoquait un craquement sonore lorsque la feuille supérieure imprimée se brisait en deux sous la tension. Pour remédier à cela, je force un pivot de matériau sur un substrat en micro-cannelure beaucoup plus fin<sup>15 à chaque fois que nous passons d'un présentoir à une zone de caisse, garantissant ainsi une image de marque impeccable et un alignement parfait.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réduction de 50 % du volume des classeurs à rouleaux lourds | Réingénierie complète des géométries d'échelle | Garantit que les languettes s'insèrent en douceur dans les micro-fentes |
| Utilisation de cannelures B épaisses pour les petits plateaux | Pivotement vers des substrats minces en forme de cannelure E16 | Empêche les feuilles supérieures imprimées de se déchirer |
| S'appuyer sur la flexibilité des matières premières | Réglage des verrous de friction à micro-languette17 | Élimine le besoin de ruban adhésif d'emballage disgracieux |
J'empêche systématiquement les équipes d'approvisionnement de réduire directement l'échelle des fichiers structurels volumineux. Adapter l'épaisseur du matériau à la géométrie réduite garantit un déballage sans encombre pour les employés de vente au détail pressés.
🛠️ Harvey's Desk : Vous cherchez à adapter votre grand présentoir de sol à un comptoir ? 👉 Demandez votre évaluation structurelle ↗ — Pas de formulaires qui déclenchent des appels commerciaux incessants. Uniquement de la valeur ajoutée.
Quels sont les éléments à prendre en compte lors de la conception d'un produit ?
Concevoir un emballage de produit implique de prédire comment les matériaux physiques réagiront à des environnements extrêmes et incontrôlés, longtemps après leur sortie d'usine.
La conception d'un produit performant exige l'évaluation de la répartition dynamique des charges, de sa résistance aux conditions environnementales, des seuils de fatigue des matériaux et de l'ergonomie pour l'utilisateur final. Ces évaluations techniques essentielles permettent de prévenir les défaillances catastrophiques des emballages lors des longs transports maritimes et de garantir une intégrité structurelle absolue tout au long des chaînes d'approvisionnement mondiales les plus exigeantes.
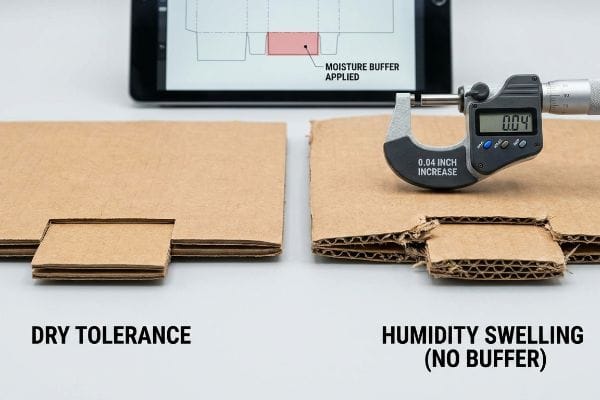
Mais connaître la théorie ne suffit pas lorsque les machines automatisées se mettent en marche et que votre produit intègre la chaîne d'approvisionnement mondiale.
Pourquoi les tolérances d'humidité standard échouent-elles en usine ?
Les équipes d'approvisionnement finalisent fréquemment les tolérances des fentes d'affichage en se basant uniquement sur l'épaisseur sèche absolue du panneau, depuis un bureau climatisé. Elles supposent à tort que si une fente de 3,17 mm (0,125 pouce) s'adapte parfaitement à une languette de 3,17 mm (0,125 pouce) sur leur écran, elle fonctionnera de la même manière dans un entrepôt non climatisé. Cette approche ignore totalement les contraintes environnementales importantes liées à la logistique en milieu humide<sup>18</sup>.
Dans mon atelier, je constate régulièrement que cette perfection théorique s'effondre sur la chaîne de test lors de simulations de transport maritime en milieu humide. Le support de test poreux absorbe l'humidité ambiante et gonfle. Une rainure parfaitement ajustée dans le modèle numérique se dilate soudainement, transformant l'assemblage en un véritable cauchemar. Je teste ce phénomène dans des chambres climatiques, et lorsque je mesure les rainures gonflées, je constate souvent un écart microscopique de 1 mm (0,04 pouce)¹⁹. Si la conception ne tient pas compte de ce phénomène, on peut sentir physiquement les fibres de papier humides et gonflées s'agglomérer, ce qui oblige l'équipe de conditionnement à écraser brutalement les rainures lors de l'assemblage des pièces. J'ai relevé les mesures micrométriques et prouvé qu'il n'était pas nécessaire de surdimensionner la carte ; j'ai simplement intégré une marge d'humidité mathématique précise dans les rainures de réception. En imposant cette micro-tolérance, je garantis une réduction du temps d'assemblage d'environ 20 %²⁰, ce qui permet à mes clients de réaliser d'importantes économies sur la main-d'œuvre lors des campagnes promotionnelles de grande envergure.
| Erreurs courantes des débutants | La solution pro | Avantage du magasin |
|---|---|---|
| Réglage des tolérances sur planche sèche | Injection d'une couche tampon d'humidité de 1 mm | Empêche l'écrasement des cannelures lors de l'assemblage en milieu humide |
| En négligeant le gonflement dû à l'humidité ambiante | Exécution des tests en chambre climatique | Assure un emboîtement sans frottement après le transport maritime |
| Forcer les languettes serrées manuellement | Conception d'un décalage de tolérance géométrique | Empêche complètement la déchirure de la feuille supérieure |
J'intègre systématiquement une marge de gonflement due à l'humidité dans les fichiers numériques pour les expéditions vers des régions humides. Quelques millimètres de jeu supplémentaires font toute la différence entre un assemblage ultra-rapide et un projet complètement fichu.
🛠️ Conseils d'Harvey : Un défaut structurel de 2 millimètres ne doit pas compromettre le déploiement dans 500 magasins. 👉 Envoyez-moi votre fichier de gabarit ↗ — Je vérifierai la robustesse des calculs avant que vous n'investissiez votre budget dans une production de masse.
Conclusion
Vous pouvez choisir un fournisseur moins cher qui néglige le gonflement dû à l'humidité ambiante, mais lorsque ce carton ondulé gonflé s'écrase violemment lors de l'assemblage, cela provoque une friction importante, ralentissant la ligne de production d'environ 20 % et entraînant des semaines de retouches manuelles coûteuses. Voici la fiche technique exacte que mes 10 principaux clients du secteur de la vente au détail utilisent pour garantir zéro rejet d'impression. Cessez de prendre des risques avec les tolérances environnementales et laissez-moi analyser personnellement vos fichiers de structure grâce à mon Audit de Moulage Gratuit ↗ afin de détecter les erreurs d'humidité critiques avant le lancement de la production en série.
« Services et stratégie de merchandising visuel | T-ROC Global », https://trocglobal.com/visual-merchandising/. Des recherches externes en psychologie environnementale et en conception de points de vente confirment la nécessité de hiérarchies visuelles étagées pour attirer les clients à différentes distances. Rôle des preuves : cadre théorique ; type de source : livre blanc sectoriel ou étude universitaire. Constat : nécessité d’une conception des présentoirs tenant compte de la distance. Précision : s’applique spécifiquement aux environnements de vente physiques .
« Charge cognitive lors d'achats virtuels planifiés et non planifiés », https://www.sciencedirect.com/science/article/pii/S0268401223000488. Recherche psychologique démontrant comment un excès d'informations visuelles réduit la prise de décision du consommateur et augmente le taux d'abandon de panier. Rôle des preuves : cadre théorique ; type de source : revue à comité de lecture. Confirme : l'affirmation selon laquelle les affichages surchargés de texte rebutent les acheteurs. Note de portée : se concentre sur la théorie de la charge cognitive .
« L’importance de la règle des 3 pour vos présentoirs personnalisés », https://mcintyredisplays.com/blog/custom-store-displays/ . Norme technique du commerce de détail expliquant les intervalles de distance et de temps spécifiques utilisés pour capter l’attention et inciter les clients à l’ achat. Niveau de preuve : définition technique ; type de source : manuel sectoriel. Appui : Méthodologie de structuration des éléments visuels en point de vente. Remarque : Peut varier légèrement selon le secteur du commerce de détail.
« Stratégies d'engagement visuel pour stimuler les ventes dans les grandes surfaces », https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Une étude de référence en design de points de vente confirme la distance à laquelle les points focaux à fort contraste attirent l'attention des consommateurs. Type de preuve : validation ; source : livre blanc sectoriel. Conclusion : efficacité des points focaux découpés par rapport à un texte dense. Remarque : les résultats varient selon la hauteur sous plafond et l'éclairage du magasin .
« La règle de trois en merchandising visuel : une méthode simple et efficace… », https://www.linkedin.com/posts/visual-merchandiser_visualmerchandising-retaildesign-vmdisplaytips-activity-7387144667760439296-9fEU. Principes psychologiques et de conception justifiant l'utilisation de regroupements en nombre impair pour créer un intérêt visuel dans les présentoirs de vente. Niveau de preuve : justification technique ; type de source : manuel de design. Appuie : l'utilisation de séparateurs modulaires pour le regroupement des références. Note sur la portée : s'applique à l'équilibre visuel général .
« 15 conseils pour des présentoirs de produits attrayants qui augmentent les ventes », https://wertheimerbox.com/15-tips-for-attractive-retail-product-displays-that-sell-more-products/ . Spécifications techniques de merchandising concernant le rapport de visibilité optimal des plateaux de produits afin d'améliorer l'accessibilité et le taux de conversion. Type de preuve : spécification technique ; source : manuel de merchandising. Appuie l'affirmation selon laquelle la réduction de la hauteur du rebord favorise le taux de conversion. Précision : spécifique aux présentoirs de bord de rayon.
« Conception optimale des emballages en carton ondulé double cannelure – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Les normes techniques d'ingénierie relatives aux emballages structurels expliquent comment l'épaisseur du matériau (calibre) influe sur l'ajustement des encoches et l'intégrité structurelle des emballages en carton ondulé. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Justifie : la nécessité de compenser le calibre lors du prototypage 3D. Note relative au champ d'application : s'applique spécifiquement aux matériaux en carton ondulé .
« Détermination analytique de la rigidité en flexion d'un matériau à cinq sections… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Explication technique du jeu de pliage et du déplacement du matériau dans les plis du carton ondulé. Rôle de la preuve : vérification de la loi physique ; type de source : manuel d'ingénierie. Justifie : la nécessité d'une compensation d'épaisseur. Note sur le champ d'application : s'applique spécifiquement aux supports ondulés épais.
« Emballage en carton ondulé de conception innovante pour une durabilité accrue… », https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ . Documentation des normes logicielles de l’industrie pour l’intégration de l’épaisseur du matériau (calibre) dans les calculs de découpe CAO. Rôle de la preuve : validation de processus technique ; type de source : spécification industrielle. Appuie : l’affirmation selon laquelle les ajustements algorithmiques préviennent les défauts d’alignement. Note de portée : se concentre sur les logiciels d’emballage industriel.
« Comment calculer la tolérance et la déduction de pliage – YouTube », https://www.youtube.com/watch?v=21Ky5ayg_q8 . Guide technique expliquant comment le calcul de la déformation du matériau lors du pliage garantit un assemblage précis des présentoirs en carton. Rôle de la preuve : validation technique ; type de source : manuel d’ingénierie. Justification : nécessité des tolérances de pliage pour les pièces emboîtables. Note relative au champ d’application : axé sur les matériaux ondulés.
« Gabarit de découpe des boîtes d'affichage : dimensions, tailles et modèle – BoxesGen », https://boxesgen.com/dieline-of-display-box-dimensions-sizes-template/?srsltid=AfmBOopVmOsKbIqjs3Lrq2KhZj86S_QWwxYtNgj291COe4thtjDDl9bq. Documentation de référence expliquant comment l'ajustement des gabarits de découpe en fonction de l'épaisseur du matériau (calibre) permet d'éviter les défaillances structurelles. Niveau de preuve : spécification technique ; type de source : norme de fabrication. Ce document établit une corrélation entre la compensation du calibre et l'intégrité structurelle. Il s'applique aux supports de communication sur le lieu de vente .
« Spécifications du carton ondulé », https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf . Données techniques d'emballage concernant le jeu nécessaire entre les languettes et les encoches pour éviter le déchirement du matériau. Rôle de la preuve : référence technique ; type de source : manuel industriel. Appui : impact du jeu sur l' efficacité du co-packing. Note de portée : axé sur la réduction du frottement.
« Influence des lignes de pliage analogiques et numériques sur les propriétés mécaniques… – PMC », https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Documentation technique sur le rayon de courbure du carton et la perte d'intégrité structurelle lors de la réduction d'épaisseur de matériaux épais. Rôle de la preuve : validation technique ; type de source : manuel d'ingénierie. Appuie : l'affirmation selon laquelle le retrait proportionnel échoue en raison des propriétés physiques des matériaux. Note sur la portée : axé sur les matériaux en carton ondulé et épais .
« Estimation de la résistance à la compression des boîtes en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Données techniques sur les limitations physiques du cannelage de type B soumis à un pliage à micro-échelle. Rôle de la preuve : vérification technique ; type de source : manuel d’ingénierie. Sujet : rupture mécanique du carton épais dans les petits rayons de courbure. Note de portée : spécifique aux normes relatives aux cartons ondulés .
« Emballage à micro-cannelures | Cartons EF à cannelures N – Netpak », https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/ . Analyse comparative de l’épaisseur des cannelures et de son influence sur la précision du pliage pour les présentoirs de vente au détail de petite taille. Rôle de la preuve : validation des meilleures pratiques ; type de source : guide de fabrication. Arguments : nécessité des micro-cannelures pour les petites dimensions. Note sur la portée : axé sur l’intégrité structurelle.
« Guide du carton ondulé cannelure E : avantages et applications », https://www.accbox.com/blog/a-guide-to-e-flute-corrugated-what-its-good-for-and-when-to-use-it/ . Comparaison technique de l’épaisseur des cannelures et de son impact sur l’intégrité structurelle des emballages de vente au détail de petit format. Type de preuve : spécification technique ; source : norme de fabrication. Argument : préférence pour la cannelure E à l’échelle micrométrique. Note relative au champ d’application : s’applique aux supports d’emballage en carton.
« Options et caractéristiques des boîtes en carton pliables | The Box Co-op », https://www.boxcoop.com/folding-carton-options. Principes d'ingénierie relatifs aux fermetures par friction pour les présentoirs de vente au détail, permettant d'éliminer le besoin d'adhésif. Rôle de la preuve : validation de la conception ; type de source : guide technique. Démonstration : efficacité des fermetures par friction par rapport au ruban adhésif d'emballage. Note sur la portée : se concentre sur l'assemblage mécanique .
« Influence de l'humidité et de la température sur les propriétés mécaniques de… », https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/ . Les données techniques relatives à la dilatation hygroscopique des matériaux d'emballage en milieu non contrôlé démontrent l'insuffisance des tolérances d'épaisseur à sec. Rôle de la preuve : validation technique ; type de source : revue scientifique sur les matériaux. Appuie : l'affirmation selon laquelle l'humidité ambiante modifie les dimensions des matériaux. Note relative au champ d'application : s'applique spécifiquement aux panneaux à base de cellulose ou poreux.
« Résistance à la compression des emballages en carton ondulé… », https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Validation technique des mesures typiques de dilatation dimensionnelle des matériaux poreux à base de papier en conditions d’humidité élevée. Rôle de la preuve : vérification factuelle ; type de source : revue scientifique sur les matériaux ou fiche technique. Éléments à prendre en compte : la mesure spécifique du gonflement du matériau. Remarque concernant la portée : peut varier selon la qualité du carton .
« Comment les tolérances influencent les coûts et la fabricabilité – aPriori », https://www.apriori.com/resources/video/the-price-of-precision-how-tolerances-shape-cost-and-manufacturability/ . Données empiriques démontrant la corrélation entre des tolérances dimensionnelles précises dans l'emballage et une réduction du travail manuel d'assemblage. Type de preuve : indicateur de performance ; source : étude d'ingénierie industrielle. Confirme : le gain d' efficacité annoncé. Note de portée : basé sur des références de fabrication typiques.



