Brändit menettävät katteitaan päivittäin, koska ne kohtelevat myyntitiskejä pelkkinä pahvilaatikoina. Pakkauksesi rakenteellinen geometria määrää, myykö tuotteesi vai meneekö se rikki.
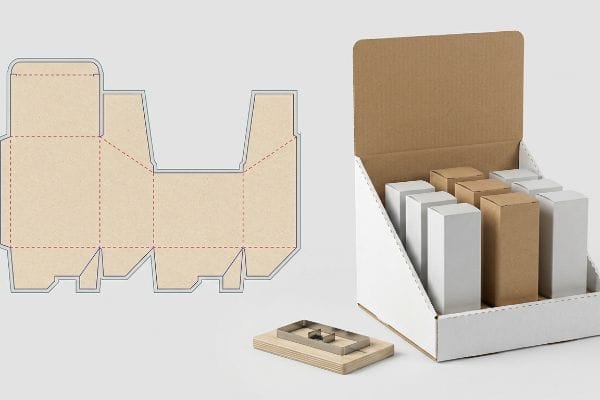
Leikattujen esillepanopakkausten tarkoituksena on samanaikaisesti suojata tuotteita kuljetuksen aikana ja herättää visuaalista huomiota vähittäiskaupan hyllyillä. Käyttämällä räätälöityjä teräsmuotteja tarkkojen rakennegeometrioiden leikkaamiseen, brändit saavuttavat kitkattoman kokoonpanon, maksimoivat lavojen osittaisen tiheyden ja edistävät impulssituotantoa ilman pysyviä metallikiinnikkeitä.
Näiden räätälöityjen rakenteiden taustalla olevien raakafysiikan ymmärtäminen on ensimmäinen askel kalliiden varastopullonkaulojen poistamiseksi.
Mikä on stanssattu pakkaus?
Litteä aaltopahvilevy ei tee yhtään mitään, ennen kuin se on matemaattisesti muunnettu toimivaksi 3D-myyntitelineeksi.
Stanssatut pakkausmateriaalit on erikoistunut valmistusprosessi, jossa teollinen CAD-ohjelmisto (tietokoneavusteinen suunnittelu) ajaa mekaanisia leikkauspöytiä tarkkoihin muotoihin aaltopahvista. Tämä tarkka suunnittelu poistaa sotkuisen pakkausteipin tarpeen ja mahdollistaa monimutkaisten lukittuvien välilehtien, räätälöityjen tarkistusikkunoiden ja ainutlaatuisten vähittäismyyntivalmiiden rakennesiluettien valmistuksen.
Mutta tarkkuusleikkaus on täysin hyödytön, jos koneet eivät pysty tulkitsemaan suunnittelijan digitaalista piirustusta tehtaan lattialla.
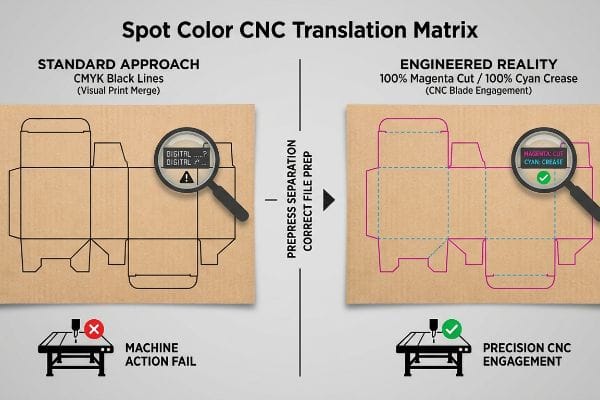
Spottivärin CNC-käännösmatriisi
Ajattele automatisoituja leikkauspöytiä kirjaimellisesti robottioperaattoreina. He eivät ymmärrä visuaalista grafiikkaa; he tulkitsevat vain mekaanisille toiminnoille osoitettuja tiettyjä vektorireittejä1.Kun rakennemuotti siirretään tehtaan lattialle, jokainen taitos ja siivu on yhdistettävä nimenomaisesti koneen tarkkoihin jyrsintäparametreihin2.
Näen säännöllisesti asiakastiedostoja, joissa on vakiomuotoiset CMYK-mustat viivat (syaani, magenta, keltainen, avain/musta), jotka osoittavat, mihin kohtaan kartongin tulisi taittua. Teollinen Kongsbergin leikkauspöytä ei kuitenkaan lue visuaalista mustaa mustetta3;se lukee absoluuttisia spottivärejä. Jos digitaalisesta tiedostosta puuttuu mekaaninen värien määritys, RIP (Raster Image Processor) -ohjelmisto yhdistää rakennereitit suoraan taideteokseen. Katkaisen nämä virheelliset tiedostot ja erottelen viivat mekaanisiksi spottiväreiksi, jolloin 100 % magenta on tiukasti kiinni täydessä fyysisessä leikkausvaiheessa4ja 100 % syaani taittovaiheessa. Tämä takaa, että CNC-terät (Computer Numerical Control) tarttuvat kartonkiin täydellisesti ja jättävät painetun grafiikan virheettömäksi, välttäen massiiviset tuotantoviiveet.
| Prepress-elementti | Vakiomenetelmä | Suunniteltu todellisuus |
|---|---|---|
| Leikkausviivat | CMYK-mustat viivat | 100 % magenta täplä5 |
| Taitosviivat | Katkoviivat harmaat viivat | 100 % syaani täplä6 |
| Konetoiminta | Visuaalisen tulostuksen yhdistäminen | CNC-terän kytkeytyminen7 |
Noudatan tiukkoja esipainon erottelusääntöjä, koska ohjelmiston rippausvirheiden pääsy leikkauspöydälle suistaa tuotantoaikataulun välittömästi raiteiltaan ja lisää koneiden seisokkiaikoja.
🛠️ Harveyn työpöytä: Viivästävätkö ohjelmistojen kopiointivirheet tuotelanseerauksiasi ja aiheuttavatko ne piilokuluja painoon? 👉 Hanki ilmainen Dieline-spottiväritarkastus ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Mitä on näyttöpakkaus?
Siirtyminen merikonteista vähittäiskauppaa palveleviin rakenteisiin muuttaa koko logistisen tavoitteen. Kyse ei ole enää vain selviytymisestä, vaan kognitiivisesta sitoutumisesta.
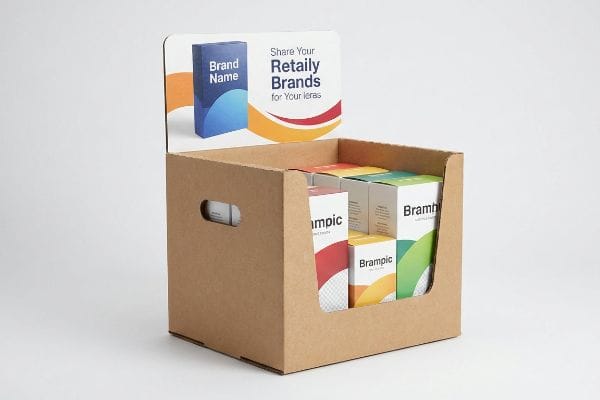
Näyttöpakkaukset ovat suunniteltu myyntialusta, joka on suunniteltu fyysisesti varastoimaan varastoa ja maksimoimaan brändin näkyvyys vähittäismyyntialueella. Toisin kuin tavanomaisissa kuljetinpakkauksissa, näissä yksiköissä käytetään erikoistuneita rakennegrafiikoita ja räätälöityjä kiinnitysreunoja, jotka häiritsevät asiakasvirtaa ja käynnistävät välittömästi impulssimyynnin ahtaissa käytävillä.
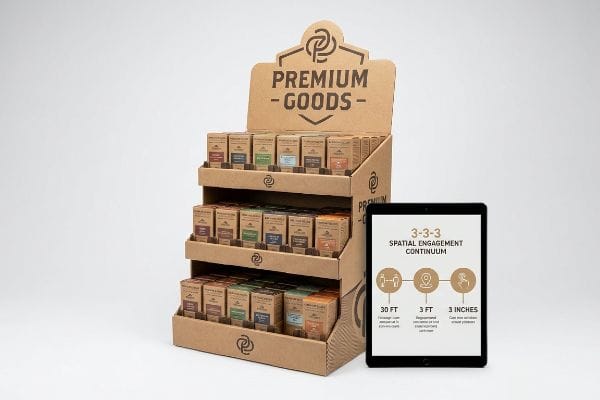
Ruskean kuljetuslaatikon muuttaminen hiljaiseksi vähittäismyyjäksi vaatii tiukkaa tilan psykologian noudattamista.
3-3-3-tilallinen sitoutumisjatkumo
Myymäläyksikkö toimii porrastettuna visuaalisena suppilona, joka liikkuu eri fyysisillä etäisyyksillä8.Sen on kurottava umpeen kuilu pitkän kantaman käytävähäiriöiden ja taktiilisen tuotevalikoiman välillä. Ilman erillisiä keskittymispisteitä kullekin tilakynnykselle9yksikkö yksinkertaisesti sulautuu suurmyymäläympäristön visuaaliseen kaaokseen.
Kun suunnittelen vähittäismyyntitilojen kokoonpanoja, noudatan tiukasti vähittäiskaupan sitoutumisen 3-3-3-sääntöä10.Näyttöpaneelin on herätettävä visuaalinen huomio 9,14 metrin etäisyydeltä, herätettävä tietty ostajan kiinnostus 0,91 metrin etäisyydeltä ja pyrittävä lopulliseen fyysiseen konversioon 76,2 mm:n etäisyydeltä. Tämä edellyttää aggressiivisia stanssattuja otsikoita ja Pantone-spottiväritulvia pitkän kantaman häiriöiden aikaansaamiseksi, optimoitua hyllyergonomiaa 1270 mm:n iskualueella11 keskitason sitoutumisen takaamiseksi ja matemaattisesti madallettuja etukiinnitysreunoja 85 %:n tuotenäkyvyyden takaamiseksi lopullista tuntovuorovaikutusta varten. Segmentoimalla rakennegeometrian tällä tavalla fyysinen yksikkö vetää aktiivisesti jalankulkua puoleensa sen sijaan, että se odottaisi passiivisesti.
| Ostajan etäisyys | Rakenteellinen toiminto | Suunniteltu ominaisuus |
|---|---|---|
| 30 jalkaa (9,14 m) | Visuaalisen käytävän häiriö | Ylisuuri leikattu otsikko |
| 3 jalkaa (0,91 m) | Ominaisuuksien sitouttaminen | 50 tuuman (1270 mm) iskualue12 |
| 3 tuumaa (76,2 mm) | Taktiilinen muuntaminen | 85 % näkyvyys eteen huuli13 |
Rakennan jokaisen vähittäismyyntipisteen näiden kolmen tiukan tilakynnyksen mukaisesti, koska visuaalinen monitulkintaisuus hidastaa suoraan varaston kiertonopeutta ruuhkaisissa vähittäismyyntiympäristöissä.
🛠️ Harvey's Desk: Onko nykyinen tiskinäyttösi vaarassa muuttua täysin näkymättömäksi ohikulkeville asiakkaille ankarassa vähittäismyyntivalaistuksessa? 👉 Pyydä tilasuunnittelun arviointia ↗ — 100 % luottamuksellinen. Julkaisemattomat vähittäismyyntisuunnitelmasi ovat turvassa minulla.
Mitkä ovat pakkausten kolme päätarkoitusta?
Laatikko, joka vain näyttää hyvältä, mutta romahtaa oman kuormansa alla, on täydellinen logistinen epäonnistuminen. Oikea pakkaus palvelee samanaikaisesti kolmea ehdotonta direktiiviä.
Pakkauksen kolme päätarkoitusta ovat rakenteellinen suojaus, logistinen kätevyys ja vähittäiskaupan viestintä. Onnistuneen esillepanon on suojattava varastoa kineettisiltä kuljetusshokeilta, tehostettava varaston nopeaa pakkausta ja välitettävä kontrastista brändiviestintää aktiivisten kuluttajakonversioiden edistämiseksi vähittäiskaupan tilassa.
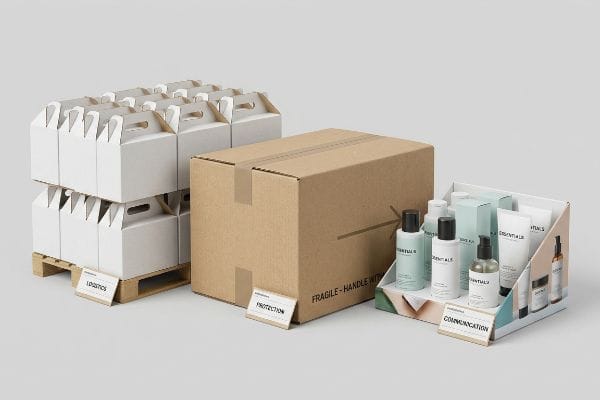
Yrittäessä eristää ja priorisoida vain yhtä näistä pilareista, tuhoutuu väistämättä kaksi muuta reaaliaikaisen rahdin liikkumisen aikana.
4 C:n rakenteellinen epätasapainoloukku
Kun tarkastan asiakkaiden putkilinjoja, näen jatkuvasti hankintaosastojen keskittyvän tiukasti raaka-ainekustannuksiin ja aktiivisesti poistavan kuitutiheyttä ytimen uurtelusta14.He olettavat pystyvänsä ylläpitämään fyysistä suojausta ja kommunikaatiota, kun taas ontot alustat kantavat kuorman. Jättämällä huomiotta raskaiden vähittäismyyntiympäristöjen dynaamiset realiteetit he suunnittelevat tahattomasti omat kuljetushäiriönsä.
Tämä ei ole vain teoriaa – opin tämän kantapään kautta viime kuussa testatessani onttoa PDQ (Pretty Darn Quick) -tarjotinrakennetta. Vuonna 2022 pyysin pääpakkausinsinööriäni Markia validoimaan asiakkaan määräämän 26 ECT (Edge Crush Test) -levyvaihtoehdon materiaalikustannusten säästämiseksi. Asiakas oletti, että tämä heikentynyt rakenteellinen suojaus kestäisi edelleen logistiikkaketjun. ISTA 3A (International Safe Transit Association) -värähtelysimulaatiomme15seurasin, kuinka 0,11 tuuman (2,79 mm) B-uurteinen16 delaminoitui kokonaan. Kineettinen kitka jauhoi heikentyneet paperikuidut, mikä aiheutti painetun grafiikan – vähittäiskaupan viestinnän ytimen – aggressiivisen lommoutumisen ja repeämisen. Suoritimme testin välittömästi, uursimme pohjan uudelleen hybridi 32 ECT -neitsytkraft-lainerilla ja muutimme pyörivän urituskoneemme suutinlinjaa liitostoleranssin parantamiseksi. Käytän aikaa ja rahaa testauslaboratoriossani, jotta voitot eivät mene hukkaan vähittäiskaupan lattialla. Tämä 2,4 mm:n (0,09 tuuman) mekaaninen korjaus ei ainoastaan estänyt jalustan romahtamista, vaan se myös lyhensi tiivisteiden kokoamisaikaa 42 sekunnilla yksikköä kohden, mikä säästi asiakkaalle arviolta 15 % toissijaisissa työkustannuksissa.
| Pakkauspilari | Hankintaoletus | Vaikutus reaalimaailmassa |
|---|---|---|
| Suojaus | Alenna 26 ECT:hen | B-urun delaminaatio17 |
| Viestintä | Koskematon grafiikka | Grafiikka Repäisy- ja solkikiinnitys |
| Sopivuus | Nopeampi kokoonpano | 15 %:n työvoimakulujen nousu18 |
Kieltäydyn antamasta erillisten kustannusmittareiden sanella raakaa rakenteellista eheyttä, koska romahtanut näyttö nollaa täysin markkinointimarkkinoinnin ROI:n.
🛠️ Harveyn työpöytä: Tuhoavatko yksittäiset kustannusleikkaukset salaa pakkauksesi kyvyn kestää tavallisia kuljetustärinöitä? 👉 Lunasta ilmainen T811 ECT -auditointi ↗ — Ei asiakkuuspäälliköitä välikädessä. Keskustelet suoraan rakennesuunnittelijoiden kanssa.
Mitä eroja on tavallisilla rakolaatikoilla ja stanssatuilla laatikoilla?
Hyppy tavallisista kuljetuslaatikoista premium-tason vähittäismyyntiesillepanoihin vaatii täysin erilaiset matemaattiset toleranssit ja valmistuskoneet.
Tavallisten uritettujen pahvilaatikoiden ja stanssattujen laatikoiden keskeiset erot keskittyvät rakenteellisiin räätälöintimahdollisuuksiin ja valmistustoleransseihin. Tavallisissa uritetuissa pahvilaatikoissa käytetään yksinkertaisia suoria leikkauksia ja jatkuvia taitoksia irtotavaralähetyksissä, kun taas stanssatuissa rakenteissa käytetään räätälöityjä terästeriä monimutkaisten kitkalukkojen ja esillepanovalmiiden siluettien valmistamiseen.
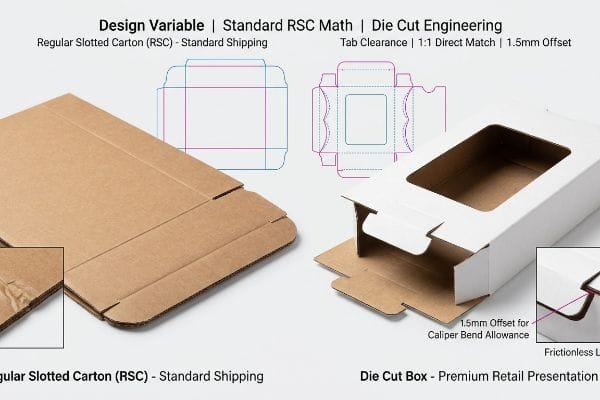
Päivittäminen monimutkaisiin räätälöityihin muotoihin tuo mukanaan vakavia taivutusvarahaasteita, joita tavalliset laatikkokasvit eivät yksinkertaisesti pysty käsittelemään.
Jarrusatulan kompensoinnin Dieline-siirtymä
Kun tarkastan saapuvia vähittäismyyntitiedostoja, huomaan usein suunnittelijoiden käsittelevän paksuja E-aaltouunin levyjä kuin litteitä tulostuspaperiarkkeja. He sovittavat matemaattisesti lukittuvien kielekkeiden leveyden tarkasti vastaanottouriin jättäen huomiotta fyysisen materiaalin paksuuden19.Tämä arkkitehtonisen ennakoinnin puute muuttaa tarkkuusstanssaukset jäykiksi kitka-ansoiksi.
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testaustilassa, kun tarjouspyyntö käsittelee sokeasti mittatilaustyönä tehtyä stanssattua laatikkoa kuin tavallista RSC:tä (Regular Slotted Containeri) esipainatuksen nopeuttamiseksi. Näen tiloissani rutiininomaisesti litteitä CAD-tiedostoja, joissa 0,12 tuuman (3,04 mm) B-uurrettua paneelia20 ohjeistetaan taittumaan 90 astetta ilman levennettyä uraa. Kun mittaan fyysistä lopputulosta kokoonpanotestauksen aikana, taittossäde kuluttaa materiaalia, jolloin kieleke jumittuu vastaanottoseinää vasten ja laukaisee voimakkaan taipumisen ylälainerikartongin poikki. Kun hankintatiimi antoi minun säätää Excelin osaluetteloa (BOM) ja ottaa käyttöön algoritmisen paksuuskompensaation, materiaali itse teki raskaan työn. Otin mikrometrilukemat ja todistin, etten tarvinnut sotkuista teippiä – tarvitsin vain 1,5 mm (0,05 tuumaa) leveämmän uratoleranssin21 paperikuidun tarkan turpoamisen huomioon ottamiseksi. Tämän mikrovälin avulla varmistan, että manuaalinen pakkausprosessi lyhenee 35 sekunnilla laatikkoa kohden, mikä vähentää merkittävästi toimitusketjun kitkaa ja alentaa asiakkaan kokonaistyökustannuksia.
| Suunnittelumuuttuja | Standard RSC -matematiikka | Stanssattu suunnittelu |
|---|---|---|
| Välilehden välys | 1:1 Suora ottelu | 1,5 mm:n (0,05 tuuman) siirtymä22 |
| Kulmataitos | Suora jakoviiva | Jarrusatulan taivutusvara23 |
| Kokoonpanon tulos | Huilun murskaus24 | Kitkaton lukitus |
Edellytän tiukkoja materiaalin kompensointialgoritmeja jokaiselle mukautetulle muodolle, koska paksujen urien pakottaminen ahtaisiin uriin pilaa sekä laatikon rakenteen että toteutusnopeuden.
🛠️ Harveyn työpöytä: Hidastaako liian tiukasti toisiinsa lukittuva kieleke toimituslinjojasi ja repiikö brändisi päällimmäistä arkkia? 👉 Hanki paksuuskorvaustarkastus ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Johtopäätös
Yleisten pahvigeometrioiden varaan turvautuminen aggressiivisessa vähittäiskaupan logistiikassa johtaa väistämättä murskautuneisiin uriin, viivästyneisiin pakkausaikatauluihin ja näkymättömään brändiviestintään. Pelkästään viime kuussa rakennetarkastukseni auttoi kolmea brändiä välttämään yli 10 000 dollarin arvosta romutettuja varastoja ja jälleenmyyjien takaisinperintöjä. Ennen kuin käynnistät seuraavan kausijulkaisusi, anna minun henkilökohtaisesti suorittaa rakennetiedostoillesi ilmainen dieline-aukkojen toleranssitarkastus ↗, jotta voin matemaattisesti poistaa kitkakohdat, jotka aktiivisesti syövät voittomarginaalejasi.
"CNC-plasmaleikkauksen hallitseminen – YouTube", https://www.youtube.com/watch?v=wtriVCfRIK0. Selitys siitä, miten CNC-järjestelmät muuntavat vektoridatan fyysisiksi konekoordinaateiksi. Todisteiden rooli: tekninen validointi; lähdetyyppi: teollisuustekniikan käsikirja. Tukee: automatisoitujen leikkauspöytien toimintalogiikkaa. Laajuushuomautus: liittyy G-koodiin ja vastaaviin vektoripohjaisiin ohjausjärjestelmiin. ↩
"Täydellinen opas räätälöityjen pakkausten ja painotuotteiden muokkauslinjoihin – Gentlever", https://gentlever.com/dielines-for-custom-packaging-and-printing/. Tekninen yksityiskohta rakenteellisten muokkauslinjojen muuntamisesta erityisiksi työstöradoiksi ja koneasetuksiksi. Todisteiden rooli: prosessin varmennus; lähdetyyppi: pakkausten valmistusopas. Tukee: vaatimusta eksplisiittisestä kartoituksesta stanssauksessa. Laajuushuomautus: koskee erityisesti aaltopahvin käsittelyä. ↩
"Spottiväri vs. CMYK-väri: Olennaisten erojen selitys", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Vahvistus siitä, että teolliset CNC-leikkauspöydät vaativat spottivärimerkintöjä työkaluradan tunnistukseen standardien CMYK-prosessivärien sijaan. Todisteena: tekninen erittely; lähdetyyppi: laitekäsikirja. Tukee: spottivärin määrityksen tarvetta CNC-työstössä. Laajuushuomautus: soveltuu useimpiin ammattimaisiin digitaalisiin leikkausjärjestelmiin. ↩
"adobe illustrator – Mitä värimallia leikkausviivoissa käytetään?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Dokumentaatio alan käytännöistä tiettyjen spottivärien määrittämiseksi leikkaus- ja taittopolkujen erottamiseksi digitaalisissa pakkaustiedostoissa. Todisteeksi: alan standardi; lähteen tyyppi: esipainon tekninen opas. Tukee: tiettyjä värin ja työkalun välisiä kartoitusprotokollia. Laajuushuomautus: käytännöt voivat vaihdella hieman laitoksen mukaan. ↩
"Kuinka valmistaa stanssit esipainoa ja tulostusta varten? – PopDisplay", https://popdisplay.me/how-to-prepare-dielines-for-prepress-printing/. 100 % magentan käytön varmennus teknisenä standardina leikkausreittien määrittelyssä CNC-stanssiohjelmistossa. Todisteen rooli: tekninen validointi; lähdetyyppi: alan käsikirja. Tukee: spottivärien kartoitusta leikkausta varten. Laajuushuomautus: koskee erityisesti CNC:n digitaalisia leikkaustyönkulkuja. ↩
"Milloin käyttää spottiväriä pakkaussuunnittelussa – PopDisplay", https://popdisplay.me/when-to-use-spot-color-in-your-packaging-design/. 100 % syaanin käytön varmennus teknisenä standardina taitto- tai uurrepolkujen määrittelyyn CNC-leikkausohjelmistoissa. Todisteen rooli: tekninen validointi; lähdetyyppi: alan käsikirja. Tukee: spottivärien kartoitusta taittoa varten. Laajuushuomautus: koskee erityisesti CNC-digitaalisia leikkaustyönkulkuja. ↩
"Die Cutting: Parts, Designs and Considerations – IQS Directory", https://www.iqsdirectory.com/articles/die-cutting.html. Tekninen selitys siitä, miten CNC-ohjaimet muuntavat spottivärivektorit aaltopahvin fyysisiksi terän liikkeiksi. Todisteiden rooli: prosessin varmennus; lähteen tyyppi: tekninen spesifikaatio. Tukee: stanssileikkauksen mekaanista toimintaa. Laajuushuomautus: keskittyy digitaalisen vektorin muuntamiseen fyysiseksi leikkaukseksi. ↩
"Visuaalisen sitouttamisen taktiikat, jotka edistävät myyntiä suurkaupoissa", https://thelookcompany.com/blog/visual-engagement-tactics-that-drive-sales-for-big-box-retail/. Lyhyt selitys siitä, miten vähittäiskaupan suunnitteluteoria validoi porrastetun visuaalisen suppilon käytön ostajien houkuttelemiseksi eri etäisyyksillä. Todisteiden rooli: käsitteellinen viitekehys; lähdetyyppi: vähittäiskaupan suunnittelukäsikirja. Tukee: esillepanopakkausten toiminnallista arkkitehtuuria. Laajuushuomautus: keskittyy fyysiseen vähittäismyyntitilaan. ↩
"Vähittäiskaupan kokemussuunnittelu: Ohjaa ostajia asettelun avulla, …", https://www.rmcad.edu/blog/retail-experience-design-guiding-shoppers-with-layout-light-and-motion/. Visuaalisen huomion ja keskipisteiden roolin analyysi visuaalisen sotkun poistamisessa vähittäiskauppaympäristöissä. Todisteiden rooli: empiirinen näyttö; lähdetyyppi: ympäristöpsykologian tutkimus. Tukee: suunniteltujen keskipisteiden tarvetta. Laajuushuomautus: koskee erityisesti tiheästi asuttuja vähittäiskaupan käytäviä. ↩
"AG 1091A: Vähittäiskaupan myyntitavaroiden esillepano julkisivuvyöhykkeellä", https://www.seattle.gov/transportation/permits-and-services/permits/applicant-guides/ag-1091a. Lyhyt selvitys siitä, miten auktoritiivinen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: validointi; lähteen tyyppi: vähittäiskaupan myyntiopas. Tukee: tiettyä etäisyyteen perustuvaa viitekehystä kuluttajien sitouttamiseen. Laajuushuomautus: voi olla toimialakohtainen heuristiikka. ↩
"Vähittäismyyntitilojen suunnittelu tehokkaita esillepanoja ja asiakasvirtaa varten", https://www.business.qld.gov.au/industries/manufacturing-retail/retail-wholesale/retail-displays. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteen rooli: tekninen erittely; lähteen tyyppi: ergonominen suunnittelukäsikirja. Tukee: optimaalista pystysuuntaista sijoittelua keskitason ostajavuorovaikutusta varten. Laajuushuomautus: perustuu keskimääräisiin ihmisen silmän tason mittareihin. ↩
"14 vähittäiskaupan näyttötyyppiä | Chicago, IL – Wertheimer Box", https://wertheimerbox.com/types-of-retail-displays/. Vähittäiskaupan myyntipistenäyttöjen tärkeimmän visuaalisen ja fyysisen vuorovaikutusalueen alan standardin mukaisen mittauksen varmentaminen. Todisteeksi: tekninen erittely; lähteen tyyppi: pakkausalan käsikirja. Tukee: tilallisia vuorovaikutusmittoja. Laajuushuomautus: mitat voivat vaihdella ergonomisten kohderyhmien mukaan. ↩
"BRÄNDI NÄKYVYYDEN KOROTTAMINEN MUKAUTETTUJEN POP-NÄYTTÖJEN AVULLA", https://www.bcipkg.com/elevating-brand-visibility-with-custom-pop-displays/. Tuotehuulten vaadittavan näkyvyyssuhteen validointi tuntokonversion ja kuluttajan tavoittavuuden optimoimiseksi. Todisteiden rooli: metrinen validointi; lähdetyyppi: teollisen suunnittelun ohjeisto. Tukee: tuntokonversion suunnittelua. Laajuushuomautus: soveltuu avoimiin vähittäismyyntirakenteisiin. ↩
"Rei'itysten vaikutuksen tutkiminen …:n kuormituksenkantokykyyn", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Pakkaustekniikan tekniset standardit selittävät, kuinka kuitutiheyden vähentäminen aaltopahvissa heikentää reunamurskaustestin (ECT) arvoja ja pystysuuntaista kuormituksenkantokykyä. Todisteiden rooli: tekninen validointi; lähdetyyppi: materiaalitieteellinen tutkimus. Tukee: yhteyttä alustan tiheyden ja rakenteellisen vikaantumisen välillä. Laajuushuomautus: koskee erityisesti aaltopahvia. ↩
"Testimenetelmät – International Safe Transit Association", https://ista.org/test_procedures.php. ISTA 3A -standardin todentaminen kuljetustärinän ja -iskun simuloinnissa pakkausten eheyden testaamiseksi. Todisteiden rooli: Standardin todentaminen; lähteen tyyppi: Tekninen standardi. Tukee: Rakenteellisten vikojen tunnistamiseen käytetyn testausmenetelmän validiteettia. Laajuushuomautus: Koskee erityisesti pienten pakettien toimitussimulaatioita. ↩
"Aaltolevy ja materiaalilaadut – pakkausstrategiat", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-aaltoisen aaltopahvin nimellispaksuusmääritysten vahvistus. Todisteeksi: Tekninen erittely; lähteen tyyppi: Materiaaliteollisuuden opas. Tukee: Levyn paksuusmittauksen teknistä tarkkuutta. Laajuushuomautus: Nimellisarvot voivat vaihdella hieman valmistajan mukaan. ↩
"Aaltopahvin reunanmurtumiskestävyyden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Tekninen analyysi siitä, miten B-aaltoutetun aaltopahvin reunanmurtumiskestävyyden (ECT) arviointien alentaminen lisää kerrosten irtoamisen riskiä. Todisteiden rooli: tekninen syy-yhteys; lähdetyyppi: materiaalitieteen aikakauslehti. Tukee: hankintojen laatua alentavista tekijöistä johtuvaa rakenteellista vikaantumista. Laajuushuomautus: keskittyy aaltopahvistandardeihin. ↩
"Pakkausten tehottomuuden piilevät kustannukset – ja miten ne korjataan", https://www.packagingdive.com/spons/the-hidden-cost-of-packaging-inefficiency-and-how-to-fix-it/741083/. Alan vertailuanalyysitiedot, jotka kvantifioivat käyttökustannusten nousun, kun huono pakkaussuunnittelu johtaa kokoonpanon epäonnistumiseen tai manuaaliseen korjaukseen. Todisteiden rooli: kvantitatiivinen mittari; lähdetyyppi: logistiikan operatiivinen raportti. Tukee: kokoonpanonopeuden asettamisen taloudellisia vaikutuksia rakenteellisen laadun kustannuksella. Laajuushuomautus: edustaa yleisiä varastointityökustannuksia. ↩
"Analogisten ja digitaalisten taittoviivojen vaikutus mekaanisiin … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Pakkaustekniikan standardit osoittavat, että materiaalin paksuuden (paksuuden) huomiotta jättäminen stanssattujen kielekkeiden ja urien suunnittelussa johtaa kokoonpanovirheisiin tai liialliseen kitkaan. Todisteiden rooli: Tekninen validointi; lähdetyyppi: Pakkaustekniikan käsikirja. Tukee: Syy-yhteyttä materiaalin paksuuden ja urien toleranssin välillä. Laajuushuomautus: Koskee aaltopahvi- ja taittokartonkimateriaaleja. ↩
"Pahvin paksuusopas", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoolNSgdg5AcrggCVPrsB1Ec7Z67s_pssMONcG2gk7hkIqQhHvXa. B-aaltouunin aaltopahvin teollisuusstandardien mukaisten mittojen varmentaminen. Todisteiden rooli: tosiasioiden varmentaminen; lähdetyyppi: pakkaustekniikan standardit. Tukee: materiaalin paksuusmäärityksiä. Laajuushuomautus: valmistajien välillä voi olla pieniä eroja. ↩
"The Ultimate Guide To Corrugated Boxes – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Tekninen perustelu stanssattujen urien erityistoleranssien lisäämiselle materiaalin paksuuden ja kuidun turpoamisen huomioon ottamiseksi. Todisteiden rooli: tekninen validointi; lähdetyyppi: valmistustekniikan opas. Tukee: stanssattujen laatikoiden tarkkuusvaatimuksia. Laajuushuomautus: ominaistoleranssi voi vaihdella kartonkilaadun mukaan. ↩
"Innovatiivisesti suunniteltu aaltopahvipakkaus …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Teknisissä pakkausohjeissa määritellään tarkat siirtymät stanssatuille kielekkeille häiriöiden estämiseksi kokoonpanon aikana. Todisteen rooli: tekninen erittely; lähteen tyyppi: valmistusohje. Tukee: stanssatun välyksen erityistä toleranssiarvoa. Laajuushuomautus: tietty arvo voi vaihdella materiaalin paksuuden mukaan. ↩
"Viisikerroksisen … taivutusjäykkyyden analyyttinen määritys", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Pakkaustekniikan standardit selittävät taivutusvaran laskemisen materiaalin paksuuden perusteella tarkkojen lopullisten mittojen varmistamiseksi. Todisteiden rooli: suunnitteluperiaate; lähteen tyyppi: tekninen oppikirja. Tukee: taivutusvaran käyttöä stanssattujen tuotteiden suunnittelussa. Laajuushuomautus: Koskee taitettuja aaltopahvimateriaaleja. ↩
"Aaltolevyn puristuslujuuden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Aaltopahvin valmistuksen toimiala-analyysi kuvaa, kuinka suorat uurreviivat ilman kompensointia voivat johtaa sisäuurteen rakenteelliseen romahtamiseen. Todisteiden rooli: tekninen vikaantumistapa; lähdetyyppi: toimialan raportti. Tukee: RSC-standardimatematiikan negatiivista kokoonpanotulosta. Laajuushuomautus: viittaa erityisesti kompensoimattomiin taitoksiin. ↩