
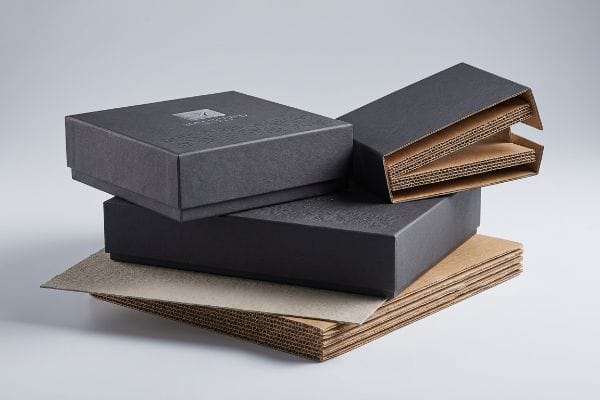
Jokainen uusi tuotemerkki haluaa elegantin avauskokemuksen, joka huokuu ensiluokkaista laatua.
Kyllä. Tyylikkäiden, räätälöityjen laatikoiden valmistaminen vaatii tasapainon korkealaatuisen kosmeettisen viimeistelyn ja rakenteellisen eheyden välillä. Saavutamme tämän levittämällä ensiluokkaisia litolaminointeja ja tuntuvia pinnoitteita tiheille uurretuille alustoille, mikä varmistaa, että lopullinen pakkaus näyttää visuaalisesti erinomaiselta tinkimättä kantavuudesta raskaiden kuljetusten aikana.
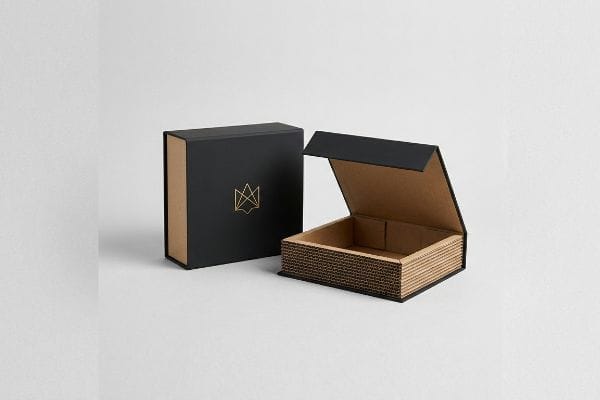
Mutta teorian tuntemus ei riitä, kun koneet alkavat toimia. Useimmat markkinointibudjetit menevät juuri siihen kuiluun, joka syntyy kauniista digitaalisesta renderöinnistä fyysiseen, massatuotettuun laatikkoon.
Paljonko räätälöityjen laatikoiden tekeminen maksaa?
Räätälöidyn painoksen hinnoittelu ei ole pelkästään musteen ja paperin hinnan määrittämistä.
Mukautettujen laatikoiden valmistuskustannukset riippuvat suuresti materiaalilaaduista, rakennesuunnittelun monimutkaisuudesta ja käytetyistä painotekniikoista. Huippuluokan kosmeettiset viimeistelyt usein nostavat yksikkökustannuksia, mikä edellyttää tiukkaa volyymin optimointia ja älykkäitä valmistustoleransseja kannattavan sijoitetun pääoman tuoton ylläpitämiseksi vakiomuotoisissa vähittäiskaupan käyttöönotoissa.
Mutta juuri perushinnan laskeminen taulukkolaskentaohjelmalla on se kohta, jossa useimmat hankintatiimit kävelevät sokkona ansaan.
Miksi kosmeettinen budjetointi tuhoaa laatikon puristuslujuuden
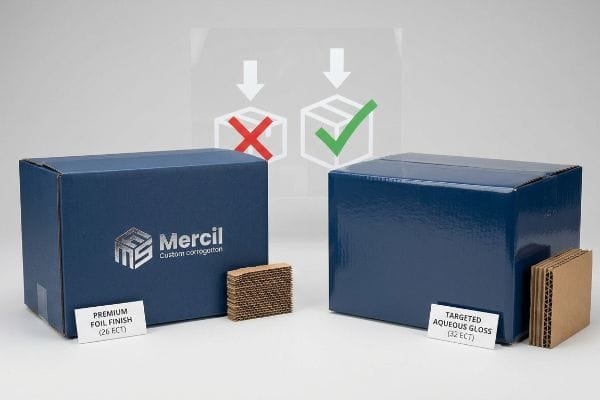
Kokeneet hankintatiimitkin käsittelevät usein ensiluokkaisia kosmeettisia viimeistelyjä, kuten täyspeittävä foliopinnoitusta, ehdottomana markkinointimääräyksenä eleganteille laatikoilleen. Näiden korkeiden esteettisten kustannusten kompensoimiseksi ja tavoitehinnan saavuttamiseksi he ohjeistavat salaa tehdasta alentamaan aaltopahvin ECT-luokitusta (Edge Crush Test)1 kestävyydestä 32 haurauteen 26. Tämä poistaa kriittisen kuitutiheyden ydinkartongista2, mikä luo visuaalisesti upean pakkauksen, joka on rakenteellisesti ontto.
Tämä ei ole vain teoriaa – käsittelen tätä jatkuvasti testauslattialla. Urheiluvälineasiakas toi minulle budjettivälittäjältä hankitun elegantin, paksusta foliosta valmistetun jousiammuntalaatikon olettaen, että alennettu 26 ECT -levy kestäisi hyvin. Olin täysin väärässä luottaessani heidän alkuperäiseen spesifikaatioonsa. Sisäisessä TAPPI T811 -arvioinnissani3pohjanapsahti tärypöydällä 51,02 kg:n painoon, mikä aiheutti katastrofaalisen BCT-murskaamisen standardin mukaisissa yläkuormissa. Muutin välittömästi rakennesuunnittelua. Sen sijaan, että olisin luottanut kalliisiin paksuihin folioihin elegantin ulkonäön saavuttamiseksi, määräsin materiaalin päivityksen takaisin neitseelliseen 32 ECT -standardiin4ja saavutin halutun ensiluokkaisen heijastavuuden käyttämällä korkeakiiltoisia vesipohjaisia pinnoitteita. Vaihtamalla kalliin folion kohdennettuun vesipohjaiseen kiiltoon palautin dynaamisen puristuslujuuden täysin, varmistaen, että päälaatikot kestivät kaksinkertaisen pinoamisen merirahdin ja samalla leikkasin materiaalikustannuksia noin 12 % yksikköä kohden.
| Kustannusoptimointistrategia | Fyysinen tulos | Taloudellinen ROI |
|---|---|---|
| Kokokalvolaminaatin poistaminen | Poistaa rakenteellisen ECT-hoidon heikkenemisen | Leikkaa yksikkökohtaisia materiaalikustannuksia |
| Päivitys neitsyt 32 ECT:hen | Palauttaa raskaan dynaamisen kuormituskyvyn | Estää rahtivahinkojen takaisinperinnät |
| Kohdennettu vesipitoisen kiillon levittäminen | Tarjoaa huippuluokan elegantin heijastuksen | Suojaa premium-brändipääomaa |
Kieltäydyn alentamasta rakennelevyjen laatua vain kosmeettisen turvotuksen rahoittamiseksi. Korvaamalla kalliit kalvot älykkäillä nestemäisillä pinnoitteilla takaan sekä korkealaatuisen estetiikan että rahtivaurioiden välttämisen.
🛠️ Harveyn työpöytä: Uhraatko tietämättäsi laatikkosi puristuslujuutta vain saadaksesi kiiltävän foliopinnan? 👉 Tarkista pakkauskustannuksesi ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Miten teen omia räätälöityjä laatikoita?
Oman premium-pakkauksen suunnittelu tuntuu voimaannuttavalta, kunnes huomaat, etteivät 2D-piirustukset taivu tosielämässä.
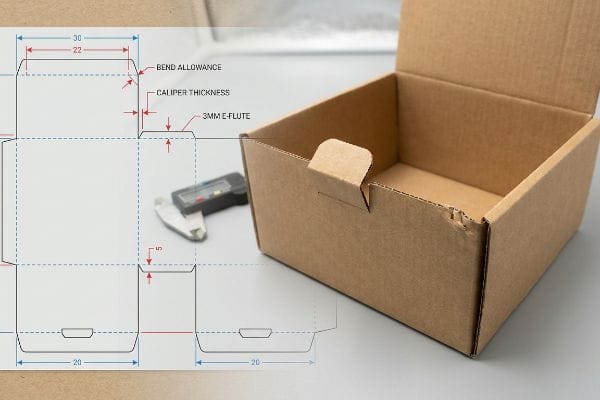
Omien räätälöityjen laatikoiden tekeminen vaatii parametrisen CAD-ohjelmiston (tietokoneavusteinen suunnittelu) käyttöä tarkkojen kolmiulotteisten rakenteiden suunnitteluun. Sinun on laskettava matemaattisesti aallotetun alustan fyysinen paksuus tarkkojen taivutusvaran luomiseksi, jotta voit varmistaa, että lukittuvat kielekkeet ja taittoaukot kokoontuvat saumattomasti repimättä ulkopintaista painettua vuorausta.
Siirtyminen litteästä näytöstä taiteltuun pahviin on kuitenkin raa'asti anteeksiantamatonta, jos jättää huomiotta perusfysiikan.
Jarrusatulan kompensoinnin katvealue 2D-suunnittelussa
Vallalla on itsepintainen myytti, että tavallisella vektoriohjelmistolla voi vain piirtää kauniin stanssiviivan ja lähettää sen suoraan CNC-leikkauspöydälle. Suunnittelijat rakentavat usein lukittuvia kielekkeitä ja taittouria täsmälleen samalle leveydelle kuin vastakkainen paneeli, eivätkä he laske lainkaan taitetun aaltopahvin fyysistä paksuutta. Kun 3 mm:n (0,11 tuumaa) paksu B-uurrettu paneeli5 taittuu 90 astetta, se kuluttaa fyysistä materiaalia, mikä tarkoittaa, että 1:1-urasta tulee heti liian tiukka6.
Tämä ei ole vain teoriaa – käsittelen tätä testaustilassa, kun asiakkaat yrittävät omaa rakennesuunnitteluaan. Huippuluokan metsästysvaatemerkki lähetti meille huolellisesti kuvitetun litteän pakkauksen suunnittelun, ja aluksi oletin, että vakioleikkaustoleranssit mahdollistaisivat sen kokoamisen. Olin täysin väärässä. Kokoonpanolinjalla 3 mm:n (0,11 tuuman) E-uurrekartonki7 vastusti voimakkaasti taitosta, ja lukittuvat kielekkeet taivuttivat sivupaneeleja pahasti repien elegantin päällimmäisen arkin kokonaan. Minun piti heittää pois agentuurin renderöinti ja laskea asiat alusta alkaen. Käytin parametrista suunnittelua soveltaakseni automaattisesti tiukkoja paksuuden kompensointialgoritmeja8 jokaiseen yksittäiseen taitokseen, leventäen keinotekoisesti vastaanottoaukkoja tietyn paperierän tarkan taivutussäteen huomioon ottamiseksi. Valvomalla tätä 1,5 mm:n (0,05 tuuman) aukkotoleranssin säätöä varmistin, että pakkausten kokoonpanoaika lyheni 35 sekunnilla yksikköä kohden, mikä säästi asiakkaille tuhansia manuaalisen työvoiman kustannuksissa ja esti grafiikan repeytymisen.
| Rakenteellinen uudelleensuunnittelu | Fyysinen tulos | Taloudellinen ROI |
|---|---|---|
| Tarkan levyn paksuuden laskeminen9 | Huomioi 90 asteen taitospaksuuden | Poistaa repeytyneet graafiset vuoraukset |
| Vastaanottoaukkojen leventäminen10 | Katkaisee kitkalukot taittamisen aikana | Lyhentää kokoamisaikaa nopeasti |
| Parametristen CAD-algoritmien soveltaminen11 | Varmistaa täysin suorakulmaiset lukittuvat kielekkeet | Estää kalliin manuaalisen uudelleentyön |
En koskaan luota littaan 2D-vektoritiedostoon 3D-rakenneongelmissa. Suunnittelemalla matemaattisesti tarkan taivutusvaran muottilinjaan varmistan kitkattoman ja repeämättömän kokoonpanon jokaiselle premium-laatikolle.
🛠️ Harveyn työpöytä: Ottiko graafinen suunnittelijasi huomioon taitetun B-huilulaudan fyysisen paksuuden stanssilinjassaan? 👉 Pyydä 3D CAD -auditointia ↗ — 100 % luottamuksellista. Julkaisemattomat vähittäismyyntisuunnitelmasi ovat turvassa minulla.
Voitko lähettää laatikon, jossa on kuvioita?
Brändätyn pääpakkauksen lähettäminen on kasvavan yrityksen markkinointikeino.
Kyllä. Laatikon lähettäminen kuvioineen edellyttää korkearesoluutioinena litolaminointia tai UV-digitaalipainatusta suoraan kestäville kuljetuskelpoisille aaltopahville. Tämä varmistaa, että ulkoinen brändäys pysyy eloisana ja ehjänä, samalla kun alla oleva rakennegeometria vaimentaa turvallisesti kineettisiä iskuja monimutkaisen toimitusketjun logistiikan aikana.
Mutta tuon moitteettoman visuaalisen estetiikan ylläpitäminen automatisoidussa tehdastuotannossa on mekaaninen painajainen.
Miksi vakiotulostusmarginaalit pilaavat tyylikkäät reunat
Jopa kokeneet suunnittelijat usein unohtavat laminointiprosessin mekaanisen vaihtelun tulostusmarginaaleja määrittäessään. He käyttävät tyypillisesti tyylikkäisiin aaltopahvikansioihinsa vakiona 0,125 tuuman (3,17 mm) tulostusvaraa olettaen , että se kiertää reunat saumattomasti. Painettujen pinta-arkkien liimaaminen paksuille aaltopahville aiheuttaa kuitenkin luonnostaan suuremman mekaanisen siirtymän automaattisen kiinnityksen aikana12mikä tarkoittaa, että vakiona tiukka tulostusvara on täysin riittämätön.
Tämä ei ole vain teoriaa – opin tämän kantapään kautta suuren julkaisun yhteydessä. Vuonna 2022 pyysin pääpakkausinsinööriäni Markia nopeuttamaan elegantin, mattamustan lähetyslaatikon valmistamista premium-jousen julkaisua varten. Ajattelin, että voisin säästää mustetta ja aikaa pitäytymällä toimiston vakiomallisessa 3 mm:n (0,11 tuuman) leikkausvarassa. Kolme päivää myöhemmin tuotantotiloissa katselin, kuinka litolaminointikone sylki ulos satoja yksiköitä, joissa jokaisessa taitetussa reunassa välähti raaka ruskea pahvi. Ilmassa leijui kuivuvan vesipohjaisen PVA (polyvinyyliasetaatti) -liiman13 , kun tajusin, että mekaaninen ajautuminen oli pilannut koko erän ensiluokkaisen estetiikan. Pysäytän linjan välittömästi ja juoksin suoraan esipainoterminaaliin. Levitin voimakkaasti kuvien taustoja ja määräsin vähintään 0,5 tuuman (12,7 mm) leikkausvaran14 fyysisen leikkausviivan yli toimimaan suunniteltuna turvaverkkona laminoinnin siirtymää vastaan. Tämä massiivinen leikkausvaran säätö ei ainoastaan estänyt ruskeita reunoja näkymästä; Se poisti sisäisen laadunvarmistukseni hylkäysprosentin täysin, mikä säästi asiakkaan visuaalisesti viallisten laatikoiden lähettämiseltä ja poisti 4 500 dollarin hätätulostuksen tarpeen.
| Esipainatuksen kalibrointi | Fyysinen tulos | Taloudellinen ROI |
|---|---|---|
| 0,5 tuuman leikkausvaran pakollinen määrittäminen 15 | Kattaa automatisoidun litolaminointiajon16 | Estää kalliit visuaalisten virheiden hylkäämiset |
| Esipainokuvan laajennuksen valvonta | Kiepauttaa grafiikan kokonaan reunojen ympärille | Poistaa hätätulostuskulut |
| Käyttämällä vahvaa PVA-liimaa17 | Ankkuroi päällimmäisen levyn testlineriin | Varmistaa ensiluokkaisen brändin estetiikan |
En koskaan antanut kaupallisten painotuotteiden vakiomarginaalien sanella aaltopahvin esipainosääntöjäni. Suunnittelemalla massiivisen turvaleveyden takaan, että elegantti grafiikkasi peittää jokaisen näkyvän reunan koneen siirtymästä riippumatta.
🛠️ Harveyn työpöytä: Tiedätkö, käyttääkö nykyinen tehtaasi vakiomuotoista kaupallista leikkausvaraa vai aitoa aaltopahvimarginaalia? 👉 Hanki esipainetun tiedoston tarkistus ↗ — Ei asiakkuuspäälliköitä välikädessä. Keskustelet suoraan rakennesuunnittelijoiden kanssa.
Paljonko suunnittelijat veloittavat pakkaussuunnittelusta?
Huippuluokan suunnittelupalveluihin investoiminen tuntuu perustellulta, kun tavoitteena on ylellinen unboxing-kokemus.
Pakkaussuunnittelun hinta suunnittelijoiden keskuudessa vaihtelee rakenteellisen monimutkaisuuden, graafisen esityksen ja valmistuksen valmistelun mukaan. Vaikka freelancerit saattavat veloittaa muutaman sadan dollarin perusvisuaalisista konsepteista, ammattimaiset rakennesuunnittelijat vaativat korkeampia palkkioita kuormankantokykyjen matemaattisesta validoinnista ja katastrofaalisten vikojen estämisestä massatuotannon aikana.
Mutta kauniista designista maksaminen korkeintaan eurolla ei tarkoita mitään, jos esteettiset ominaisuudet fyysisesti tuhoavat laatikon.
3D-kohokuviointi kuormitusta kestäviin taitoksiin
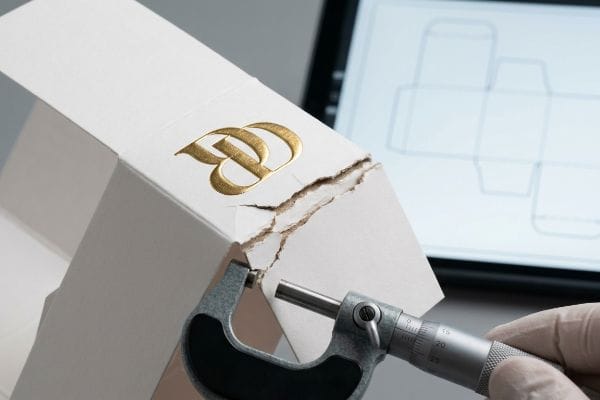
Suunnittelijat usein käyttävät premium-pakkauksissa paksua 3D-foliopainatusta perustellakseen korkeita suunnittelupalkkioitaan olettaen sen toimivan täsmälleen samalla tavalla kuin litteä foliopainatus. Aidossa kohopainatuksessa käytetään kuitenkin uros-naaras-muotteja18 , jotka venyttävät ja ohentavat raakakartonkiviä voimakkaasti luoden kohokuvioita. Jos toimiston suunnittelija sijoittaa syvän 3D-kohopainatuksen suoraan kriittisen kantavan rakennetaitoksen päälle tai lähelle, he tietämättään luovat massiivisen kaksoisjännitysalueen19.
Tämä ei ole vain teoriaa – käsittelen tätä testaustilassa arvioidessani kalliita toimistokonsepteja. Repäisin päällimmäisen arkin korkeasti palkatun suunnittelijan prototyypistä putiikkikosmetiikkarasiaa varten ja tunsin heti puuteristen, kuluneiden paperikuitujen pettävän peukaloni alla. Aluksi oletin, että normaali taittopaine oli syyllinen, mutta olin täysin väärässä. Syvä logon kohokuviointi sijoitettiin täsmälleen ensisijaiseen kulmataitteeseen, mikä sai rakenteellisesti kuluneet kuidut napsahtamaan rajusti irti automaattisen konetaiton aikana. Otin mikrometrilukemat ja todistin, ettei minun tarvinnut vaihtaa premium-alustaa – minun piti vain siirtää tekstuuria matemaattisesti. Loin CAD-ohjelmistooni tiukan kohopainatuksen poissulkemisalueen siirtämällä kaikki syvät 3D-tekstuurit 0,25 tuuman (6,35 mm) päähän20 ensisijaisista rakenteellisista taitoksista ja käytin erityisiä polymeerimatriisikanavia paperikuitujen kireyden dynaamiseen hallintaan21.Toteuttamalla tämän tarkan spatiaalisen siirron varmistin, että laatikon kulmat pysyivät täysin ehjinä yläkuormituksen puristuksen aikana, mikä eliminoi täysin rakenteelliset läpimurrot ja säästi asiakkaan tuhoisalta 40 %:n hävikiltä automatisoidulla pakkauslinjalla.
| Rakenteelliset toleranssit | Fyysinen tulos | Taloudellinen ROI |
|---|---|---|
| 3D-kohokuvion siirtäminen taitoksista | Estää kartongikuitujen venymisen22 | Poistaa automaattiset taittopuhallukset |
| Käyttämällä polymeeristä rypytysmatriisia23 | Säätelee jännitystä stanssauksen aikana | Suojaa pääpakkauksen puristusta |
| CAD-poikkeusvyöhykkeiden valvonta24 | Eristää kosmeettisen rasituksen rakenteesta | Pysäyttää massiiviset tuotantolinjahäviöt |
En koskaan anna kosmeettisen suunnitteluvalinnan vaarantaa kantavan nurkan rakenteellista eheyttä. Eristämällä kohokuviointijännityksen matemaattisesti suojaan sekä laatikon eleganttia estetiikkaa että fyysistä säilyvyyttä.
🛠️ Harveyn työpöytä: Sijoittaako kallis pakkaussuunnittelijasi syviä 3D-tekstuureja suoraan rakenteellisiin taitosviivoihin? 👉 Vaadi 3D-jännityssimulaatiota ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Johtopäätös
Voit valita budjettivälittäjän, joka salaa alentaa piirilevysi luokan 26 ECT:hen varaaksesi paksua foliota, mutta kun nuo rakenteellisesti ontot pääpakkaukset romahtavat kosteassa rahtikontissa, tuloksena oleva rikkoutunut varasto pyyhkii projektisi voittomarginaalin kokonaan pois. Pelkästään viime kuussa rakennetarkastukseni auttoi kolmea brändiä välttämään yli 10 000 dollaria romutetusta varastosta ja jälleenmyyjien takaisinperinnöistä. Lopeta markkinointibudjettisi tuhlaaminen hauraisiin, ylimitoitettuihin malleihin ja anna minun henkilökohtaisesti suunnitella seuraava räätälöity julkaisusi ↗ taatakseni silmiinpistävän estetiikan ja hurjan kestävyyden.
"ECT-luokitukset selitettynä: Mitä ne tarkoittavat aaltopahvipakkauksillesi", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Luotettavat pakkausstandardit selittävät, miten reunanmurtumistesti (ECT) -luokitus mittaa aaltopahvin pinoamislujuutta ja miten tämän arvon lasku korreloi rakenteellisen eheyden heikkenemiseen. Todisteiden rooli: tekninen eritelmä; lähteen tyyppi: alan standardi; Tukee: väitettä, että ECT-luokituksen alentaminen heikentää laatikkoa. Laajuushuomautus: rajoittuu aaltopahvin mittareihin. ↩
"Yhteenveto IPST:n viimeaikaisista aaltopahvin reunaa koskevista tutkimuksista …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Tekniset valmistusoppaat kuvaavat yksityiskohtaisesti, miten alhaisemmat ECT-luokitukset saavutetaan vähentämällä aallotusmateriaalin neliömassaa tai kuitutiheyttä. Todisteiden rooli: syy-seuraussuhde; lähdetyyppi: valmistuskäsikirja; Tukee väitettä, että materiaalilaadun alentaminen vähentää ytimen kuitutiheyttä. Laajuushuomautus: soveltuu erityisesti aaltopahvirakenteisiin. ↩
"Reunan puristuslujuuden testausmenetelmät ja laatikon puristus …", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Vahvistus siitä, että TAPPI T811 -standardi on sopiva menetelmä aaltopahvin lujuuden tai puristuksen arviointiin laboratorio-olosuhteissa. Todisteiden rooli: tekninen validointi; lähdetyyppi: teollisuusstandardi. Tukee: Mainitun testausmenetelmän validiteettia. Laajuushuomautus: Keskitytään T811-standardin soveltuvuuteen laatikon puristukseen. ↩
"Aaltokartonkien lujuusopas: Uurteiden luokitukset, ECT-luokitukset ja seinämän …", https://anchorbox.com/corrugated-box-strength/. Tekninen vertailu kuormankantokyvyistä 26 ja 32 reunamurskaustestin (ECT) luokituksen välillä puristuslujuuden kasvun validoimiseksi. Todisteiden rooli: tekninen vertailuarvo; lähdetyyppi: materiaalispesifikaatiolomake. Tukee: Väitettä, että ECT-luokituksen parantaminen palauttaa rakenteellisen eheyden. Laajuushuomautus: Aaltopahvin standardiluokitukset. ↩
"Aaltokartonki ja materiaalilaadut | 30.6.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-aaltokartongin teollisuusstandardipaksuuden varmentaminen. Todisteena: tekninen erittely; lähdetyyppi: teollisuusstandardien käsikirja. Tukee: materiaalin paksuusvakioita. Laajuushuomautus: Paksuus voi vaihdella hieman valmistajan mukaan. ↩
"Viisikerroksisen … taivutusjäykkyyden analyyttinen määritys", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Tekninen selitys materiaalin siirtymälle ja taivutusvaran tarpeelle taitetuissa aallotetuissa alustoissa. Todisteiden rooli: mekaaninen periaate; lähdetyyppi: pakkaustekniikan oppikirja. Tukee: paksuuskompensaation vaatimusta. Laajuushuomautus: Koskee erityisesti taittotoleransseja. ↩
"Pahvin paksuusopas – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Standardin mukaisten E-urun paksuusmittojen varmentaminen mainitun kartongin paksuuden teknisen tarkkuuden varmistamiseksi. Todisteena: tekninen erittely; lähdetyyppi: teollisuusstandardi. Tukee: materiaalin paksuutta koskevaa väitettä. Laajuushuomautus: tyypillinen E-urun paksuus on ohuempi, mikä viittaa erikoistuneeseen tai epästandardiin alustaan. ↩
"Kaksiseinäisten aaltopahvipakkausten optimaalinen suunnittelu – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Tekninen selitys siitä, miten parametrinen CAD-ohjelmisto säätää mittoja materiaalin paksuuden perusteella varmistaakseen oikean taitoksen. Todisteiden rooli: tekninen prosessi; lähteen tyyppi: suunnittelukäsikirja. Tukee: ohjelmiston käyttöä kokoonpano-ongelmien ratkaisemiseksi. Laajuushuomautus: koskee erityisesti aaltopahvialustoja. ↩
"Analogisten ja digitaalisten taittoviivojen vaikutus mekaanisiin …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Materiaalin paksuuden (paksuuden) laskennan käytön todentaminen taittohäviön kompensoimiseksi 90 asteen taivutuksissa. Todisteiden rooli: Tekninen validointi; lähdetyyppi: Pakkaustekniikan käsikirja. Tukee: Paksuuden kompensoinnin tarvetta 2D-suunnittelussa. Laajuushuomautus: Sovellettavissa aaltopahvi- ja jäykille kartonkimateriaaleille. ↩
"Paperipakkausten rakennesuunnitteluopas", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Selitys urien toleranssien ja kitkalukkojen vähenemisen välisestä suhteesta taittoprosessin aikana. Todisteiden rooli: Prosessin optimointi; lähdetyyppi: Teollisen suunnittelun opas. Tukee: Uran leveyden vaikutusta kokoonpanonopeuteen. Laajuushuomautus: Koskee erityisesti lukittuvia välilehti-uramekanismeja. ↩
"Innovatiivisesti suunniteltu aaltopahvipakkaus …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Tekninen näyttö siitä, miten parametrinen mallinnus ylläpitää geometrisia rajoitteita varmistaakseen neliömäiset lukittuvat kielekkeet koon muutoksista riippumatta. Todisteiden rooli: Metodologian varmennus; lähdetyyppi: CAD-ohjelmiston tekninen dokumentaatio. Tukee: Parametrisen suunnittelun käyttöä tarkkuuden saavuttamiseksi. Laajuushuomautus: Keskittyy automatisoituun rakenteelliseen asettelun säätöön. ↩
"Litho-laminointi antaa väriainekartoneille paremman kuvan", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Tekninen dokumentaatio, joka selittää painettujen arkkien aaltopahville kiinnittämisen aikana esiintyvät kohdistustoleranssit ja mekaaniset siirtymät. Todisteiden rooli: tekninen validointi; lähdetyyppi: pakkaustekniikan käsikirja. Tukee: laajennettujen vuotomarginaalien tarvetta litolaminoinnissa. Laajuushuomautus: koskee erityisesti automatisoituja kiinnityslaitteita. ↩
"Litho laminated packaging & Single Face …", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Polyvinyyliasetaatin (PVA) todentaminen standardiliimana litolaminointiprosessissa painettujen arkkien kiinnittämiseksi aaltopahviin. Todisteen rooli: tekninen todentaminen; lähdetyyppi: valmistus- tai pakkausteollisuuden käsikirja. Tukee: laminoinnissa käytettyjen kemikaalien teknistä tarkkuutta. Laajuushuomautus: erityisesti vesipohjaisille liimoille. ↩
"Litografinen laminointi", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Alan standardien mukaisten litografisen laminoinnin vuotomarginaalien määrittäminen mekaanisen siirtymisen vähentämiseksi ja pahvin paljastumisen (vilkkumisen) välttämiseksi reunoilla. Todisteeksi: tekninen erittely; lähdetyyppi: esipaino tai pakkaussuunnitteluopas. Tukee väitettä, jonka mukaan laminoinnin siirtymälle tarvitaan suuremmat marginaalit. Laajuushuomautus: erityisesti korkealaatuisten merkkien pääpakkauksille. ↩
"Litografinen laminointi", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Virallinen pakkaussuunnitteluopas vahvistaisi, että 0,5 tuuman vuotovara on tekninen vakiovaatimus koneen vaihteluiden kompensoimiseksi. Todisteeksi: tekninen erittely; lähteen tyyppi: alan käsikirja. Tukee: asianmukaista tulostuksen kohdistusta. Laajuushuomautus: koskee erityisesti suurkuvatulostusta. ↩
"Litho-laminated Microflute – MM Group", https://mm.group/packaging/technologies/lamination/. Tekninen valmistusdokumentaatio selittää mekaanisen vaihtelun eli 'ajautumisen', jota esiintyy painettujen arkkien aaltopahviin liimauksen aikana. Todisteiden rooli: prosessin validointi; lähdetyyppi: suunnittelukäsikirja. Tukee: vaatimusta vuotomarginaalien osalta. Laajuushuomautus: viittaa automatisoituihin tuotantolinjoihin. ↩
"Aaltopahviliimat", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Materiaaliturvallisuustiedotteet ja tekniset tiedotteet vahvistavat PVA-liiman roolin painettujen vuorausten kiinnittämisessä testlainerikartonkiin litolaminoinnissa. Todisteiden rooli: materiaalispesifikaatio; lähdetyyppi: tekninen tiedote. Tukee: brändättyjen laatikoiden rakenteellista liimausta. Laajuushuomautus: keskittyy PVA-pohjaiseen liimaukseen. ↩
"Kohopainatuksen paineen vaikutus mekaanisiin ominaisuuksiin ja pehmeyteen …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Lyhyt selvitys siitä, miten auktoriteettinen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: Tekninen varmennus; lähteen tyyppi: Valmistusopas. Tukee: Kohokuvioitujen kuvioiden luomisen mekaanista prosessia paperiin. Laajuushuomautus: Koskee teollista kartongin kohopainatusta. ↩
"Kohopainatuksen ja syväpainatuksen vaiheet – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Lyhyt selvitys siitä, miten auktoriteettimainen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: Rakenteellinen validointi; lähteen tyyppi: Pakkaustekniikan käsikirja. Tukee: Materiaalivaurion riskiä, kun kohopainatus osuu yhteen rakenteellisten taitosten kanssa. Laajuushuomautus: Keskittyy materiaalin väsymiseen massatuotannossa. ↩
"Kohopainatus", https://mm.group/packaging/technologies/embossing/. Lyhyt selitys alan standardeista rakenteellisten pakkausten suojavyöhykkeiden kohopainatukseen kuitujen rikkoutumisen estämiseksi. Todisteiden rooli: tekninen validointi; lähteen tyyppi: pakkaustekniikan käsikirja. Tukee: rakenteellisen eheyden ylläpitämiseksi tarvittavaa erityistä spatiaalista siirtymää. Laajuushuomautus: voi vaihdella GSM-alustan mukaan. ↩
"Kuitujännityksen vaikutus filamentin kelaamisen aikana …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Polymeeripohjaisten pinnoitteiden tai rakenteiden käytön tekninen todentaminen selluloosakuitujen stabiloimiseksi suuren jännityksen pakkausalueilla. Todisteiden rooli: tekninen todistus; lähdetyyppi: materiaalitieteen aikakauslehti. Tukee: menetelmää, jota käytetään rakenteellisten läpimurtojen estämiseen. Laajuushuomautus: koskee edistyneitä lisäaine- tai kemiallisia käsittelyjä. ↩
"Ultraäänen vaikutus pahvin kohokuviointituloksiin", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Pakkausten rakennesuunnittelua koskeva tekninen dokumentaatio, jossa selitetään, miten kohokuvioiden siirtäminen poispäin taitoksista estää kuitujen repeämisen. Todisteiden rooli: tekninen validointi; lähteen tyyppi: suunnittelukäsikirja. Tukee: kohokuvioitujen taitosten mekaanista eheyttä. Laajuushuomautus: koskee kartonkialustoja. ↩
"Metallimatriisi vs. muovimatriisi – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Leikkaustyökalujen teollisuusstandardit, jotka kuvaavat polymeerimatriisien käyttöä materiaalin jännityksen säätelyyn. Todisteiden rooli: tekninen eritelmä; lähteen tyyppi: valmistusopas. Tukee: leikkausjännityksen hallintaa. Laajuushuomautus: koskee suuren volyymin pakkaustuotantoa. ↩
"Vahvuuden pilarit: Rakenteellisen eheyden varmistaminen …", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Ammattimaiset suunnitteluohjeet, joissa yksityiskohtaisesti kuvataan poissulkemisvyöhykkeiden toteutusta CAD-ohjelmissa kosmeettisten elementtien erottamiseksi kantavista rakenteista. Todisteiden rooli: parhaiden käytäntöjen varmennus; lähdetyyppi: suunnittelukäsikirja. Tukee: kosmeettisen rasituksen eristämistä. Laajuushuomautus: keskittyy automatisoituihin tuotantoympäristöihin. ↩



