Haluat, että unboxing-kokemus on loistava, mutta tavallinen ruskea pahvi tuntuu halvalta. Suoraan rakenneosille tulostaminen tuntuu nopealta voitolta, kunnes muste leviää ja levyt vääntyvät fyysisesti.
Suoraan laatikoiden sisäosiin painaminen vaatii erityistä esipainotekniikkaa. Se tarkoittaa räätälöityjen grafiikoiden kiinnittämistä – yleensä litografisella laminoinnilla tai suorilla digitaalisilla menetelmillä – aaltopahviin, joka kiinnittää tuotteen ja parantaa brändin esillepanoa säilyttäen samalla kuljetuksen suojauksen edellyttämän fyysisen eheyden.
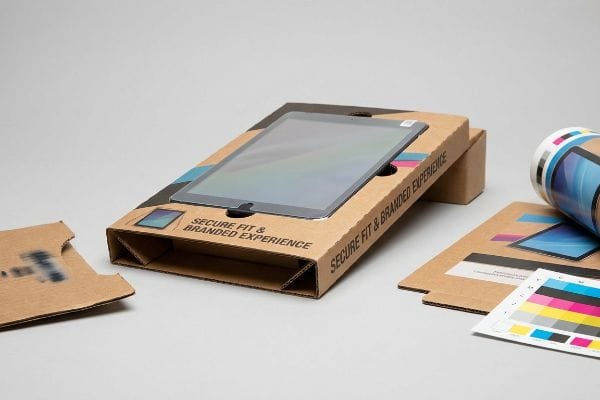
Painettujen inserttien taustalla olevan teorian tunteminen on helppoa, mutta tehdaslattian karuissa olosuhteissa selviytyminen vaatii todellista insinööritaitoa.
Minkä tyyppistä painatusta pakkauksissa käytetään?
Oikean painoprosessin valinta ratkaisee, näyttääkö vähittäismyyntilanseerauksesi premium-brändiltä vai halvalta, kuluneelta väärennökseltä.
Pakkausten painatuksessa käytetään tyypillisesti litografista offset-painatusta, fleksopainatusta ja digitaalista painatusta. Litollaminaatio tarjoaa parhaan visuaalisen tarkkuuden esillepanoissa, kun taas fleksopaino on vallitseva menetelmä suurten volyymien pakkauskartonkien pakkaamisessa ja digitaalinen painatus tukee nopeaa prototyyppien valmistusta ja muuttuvien tietojen painoajoa.
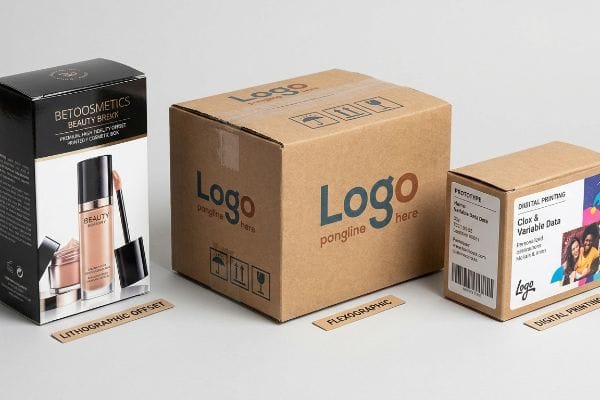
Kauniiden grafiikoiden saaminen tietokoneen näytölle on yksi asia, mutta niiden siirtäminen jäykälle kartongille vaatii tiukkoja fyysisiä valvontatoimia.
High-Fidelity-litografia vs. halvat vaihtoehdot
Monet brändien perustajat olettavat, että mikä tahansa heidän näytöllään hyväksymä tiedosto siirtyy välittömästi täydellisesti lopulliseen laatikkoon. He yrittävät usein painaa monimutkaisia, fotorealistisia grafiikoita tavallisilla fleksopainokoneilla säästääkseen muutaman sentin yksikkökustannuksissa. Todellisuudessa kaupalliset pakkaukset vaativat erillisiä teollisia prosesseja1,jotka perustuvat kokonaan pohjamateriaaliin ja vaadittuun visuaaliseen tarkkuuteen.
Näen tämän virheen jatkuvasti. Jopa kokeneet hankintatiimit yrittävät joskus puristaa huippuluokan kosmetiikkagrafiikkaa halvalle fleksopainolle, mikä johtaa epätarkkoihin logoihin, jotka näyttävät siltä kuin ne olisi leimattu sienellä. Jos haluat ensiluokkaisen, aikakauslehtilaatuisen viimeistelyn vähittäismyyntituotteiden julkaisuihisi, sinun on käytettävä litografista offset-painatusta2.Kuusivärisen Heidelberg-painokoneen kova, rytminen hurina, kun se levittää märkää mustetta päällimmäiselle arkille, on kiistaton. Nyrkkisääntöni on vaatia korkealaatuista litografiaa jopa lyhyille, 100 yksikön painoksille, koska terävä ja selkeä brändin läsnäolo hyllyllä on se, mikä itse asiassa oikeuttaa premium-hintalapun kuluttajalle.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Flekso-ompelun käyttö monimutkaisiin valokuviin | Litografia (offset)3 | Terävät, aikakauslehtilaatuiset kuvat |
| Laadusta tinkiminen pienissä erissä | Lyhytkestoiset, korkealaatuiset sarjat | Säilyttää premium-brändipääoman |
| Valaistusolosuhteiden huomiotta jättäminen | Spottivärin täsmäys4 | Estää värien haalistumisen |
En koskaan anna asiakkaiden tinkiä brändipääomastaan vain säästääkseni muutaman sentin halvemman hintaluokan painatuksessa. Visuaalisen standardin suojaaminen vaikuttaa suoraan kuluttajien luottamukseen, kun he nappaavat laatikon hyllyltä.
🛠️ Harveyn työpöytä: Etkö ole varma, kestääkö taideteoksesi resoluutio valtavan kaupallisen painosmäärän? 👉 Anna minun tarkistaa tiedostosi ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mitä painomenetelmää käytetään pahville?
Kun siirrytään ohuesta paperista paksuihin aaltopahvirakenteisiin, musteen ja paperin fysiikka muuttuu perustavanlaatuisesti.
Premium-vähittäismyyntisovelluksissa pahville painetaan pääasiassa litolaminointia. Tässä prosessissa korkearesoluutioiset grafiikat painetaan ensin ohuelle päällimmäiselle paperiarkille, joka sitten liimataan fyysisesti jäykkään, uurrettuun aaltopahviin visuaalisen ilmeen ja rakenteellisen lujuuden yhdistämiseksi.
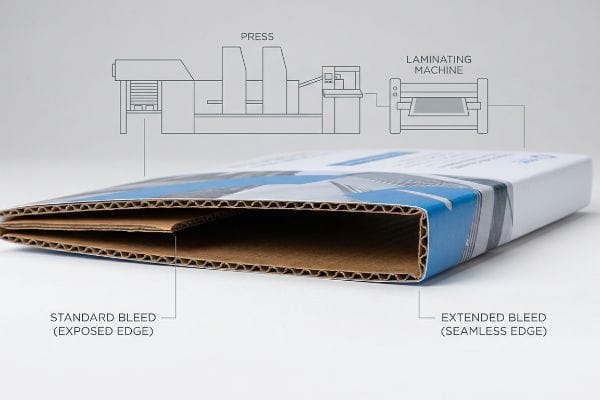
Se kuulostaa saumattomalta valmistusprosessilta, mutta märän paperin ja paksun kartongin yhdistäminen tuo mukanaan mekaanisia mikrosiirtymiä, jotka yllättävät suunnittelijat.
"Litho-Shift" -esipainon ansa
Useimmat graafiset suunnittelijat käsittelevät rakenneleikkausleikkausta aivan kuten tavallista kaupallista mainoslehtistä. He käyttävät standardin mukaisen 0,125 tuuman (3,17 mm) leikkausvaran5 olettaen, että automaattiset leikkauspöydät leikkaavat reunan täydellisesti joka kerta.
Tiedän, että olet tuijottanut juuri taiteltua telinettä ja miettinyt, miksi sen etutaitetussa reunassa näkyy ruma siivu raakaa ruskeaa pahvia . Tämä johtuu siitä, että litolaminoinnilla – painetun päällimmäisen arkin liimaamisella paksulle B-aaltokartongille – on luontainen mekaaninen toleranssi automatisoidun asennusprosessin aikana 6. Kun raskaat kartongit siirtyvät edes hieman tuotannon aikana, tuo vakiotulostuksen vuoto epäonnistuu ja paljaat reunat tulevat näkyviin. Vaadin ehdottomasti vähintään 0,5 tuuman (12,7 mm) vuotovaraa kaikissa aaltopahvitöissä. Olen kuullut karkean, kitkan aiheuttaman raapimisen, kun raakapaperin reunat hankautuvat yhteen pakkausprosessin aikana, koska suunnittelija ei pidentänyt kuvitusta, ja se pilaa koko esityksen välittömästi.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Käyttämällä tavallisia kaupallisia leikkausvaraa | 0,5 tuuman (12,7 mm) leikkausvaran noudattaminen7 | Ehkäisee raakoja ruskeita reunoja |
| Levyn siirtotoleranssien huomiotta jättäminen 8 | Esipainatuksen kalibrointitarkastukset | Varmistaa saumattoman reunojen käärimisen |
| Pahvin käsittely kuten litteä paperi | Suunnittelu uran paksuuden mukaan9 | Puhtaat, ammattimaiset taitoslinjat |
Hylkään esipainovaiheessa tiedostot, jotka eivät täytä tätä rajaa, mikä pakottaa suunnittelijat laajentamaan kuvien taustoja. Tämä massiivinen leikkausvara toimii ikään kuin suunniteltuna turvaverkkona, joka suojaa brändiesittelyä täysin.
🛠️ Harveyn työpöytä: Oletko huolissasi siitä, että nykyisissä suunnittelutiedostoissasi on vaarallisia leikkausvaran rajoja, jotka paljastavat raa'at reunat? 👉 Lataa leikkausvaramallini ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on myöhemmin kysyttävää.
Voiko kartongille tulostaa?
Suoraan raakaan aaltopahviin painaminen on mahdollista, mutta siihen liittyy vakavia optisia riskejä, joita useimmat markkinointitiimit aliarvioivat huomattavasti.
Kyllä. Voit tulostaa pahville, mutta suoratulostus huokoisille aaltopahville vaatii usein fleksopainoa tai digitaalisia UV-menetelmiä. Avaamaton testliner imee mustetta nopeasti, mikä tarkoittaa, että värit näyttävät vaimeilta, ellei ennen viimeisiä grafiikkakerroksia levitetä tiettyjä spottivärimusteita tai valkoisia pohjamaaleja.
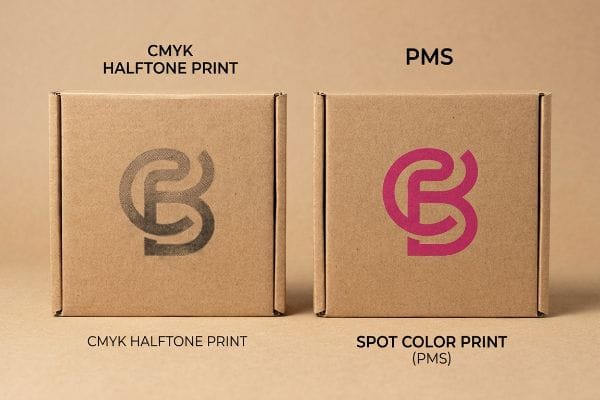
Musteen levittäminen suoraan käsittelemättömälle, huokoiselle pinnalle ei ole kuin sileän seinän maalaaminen; se käyttäytyy paljon enemmän kuin keittiösienen maalaaminen.
CMYK-rasterin mutakatastrofi
Brändit yrittävät usein muuntaa kiinteät yrityslogonsa CMYK-standardimuotoon (syaani, magenta, keltainen, musta/sinivalkoinen) suoraan rahtipainatusta varten ja yksinkertaisille myyntilaatikoille. He olettavat, että prosessipainatus vastaa saumattomasti heidän digitaalisia näyttöjään, jättäen täysin huomiotta raa'an, päällystämättömän testliner-materiaalin fyysisen todellisuuden10.
Ajattele sitä kuin yrittäisi piirtää terävän muotokuvan talouspaperille. Kun tavallinen neliväripainatus perustuu pieniin päällekkäisiin rasteripisteisiin, nämä pisteet imeytyvät epätasaisesti raakapaperikuituihin11.Olen nähnyt jälleenmyyjien heittelevän myyntitelineitä takahuoneeseen, koska mutainen, pikselöity logo näytti halvalta, luvattomalta kopiolta. Korjatakseni tämän määrään spottivärien levitysprotokollan kaikille pääbrändielementeille. Korvaamalla optisen pisteiden häivytyksen yhdellä , tarkasti sekoitetulla PMS (Pantone Matching System) -musteella12saamme tiheän, täysin tasaisen pigmenttikerroksen. Oikean spottivärin tahmea ja paksu tuntuma, joka syntyy valuessaan avaamattomalle kartongille, takaa, että logosi pysyy kontrastiltaan korkeana jopa 6 metrin etäisyydeltä kovassa tavaratalon valaistuksessa.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-värien käyttö suorissa logoissa | Pantone (PMS) -spottivärit | Estää logojen näyttämisen sotkuisilta |
| Painatus raakalle, avaamattomalle testliner-paperille | Valkoinen pohjamuste | Värit loistavat kirkkaasti hyllyillä |
| Digitaalisiin vedoksiin luottaminen | Fysikaalisten spektrofotometrien tarkastukset | Tarkka brändin värien yhteensovitus |
Varmistan, että asiakkaani luopuvat rasteripisteiden häivytyksestä ensisijaisissa logoissaan. Päivittämällä erilliseen spottiväriin poistat rakeisuuden ja suojaat brändiarvoasi koko myymäläalueella.
🛠️ Harveyn työpöytä: Näyttääkö brändisi tunnusväri haalistuneelta nykyisessä aaltopahvipakkauksessasi? 👉 Pyydä väritarkastus ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta vastinetta rahalle.
Miten ne painavat laatikoihin?
Jäykkien laatikoiden painamisen taustalla olevat valmistusvaiheet sanelevat, onnistuuko kampanjasi vai vääntyykö se kirjaimellisesti oman painonsa alla.
Laatikoiden painatus suoritetaan ajamalla litteitä arkkeja teollisuusoffset-painokoneilla, fleksopainokoneilla tai laajakuvatulostimilla. Korkealuokkaisissa vähittäismyyntirakenteissa prosessiin kuuluu erillisen päällimmäisen arkin painaminen, joka laminoidaan mekaanisesti uurrettuun rakenneytimeen ja stanssataan.
Mutta mekaanisen perustiedon tunteminen ei riitä, kun koneet alkavat toimia ja märkäkemia ottaa vallan.
PVA-kosteusloimun todellisuustarkistus
Asiakkaat olettavat, että korkealaatuisen painetun pintalevyn kiinnittäminen jäykkään B-aaltokartonkiin johtaa luonnostaan täysin tasaiseen ja rakenteelliseen näyttöpaneeliin. He jättävät huomiotta litolaminointiprosessin 13haihtuvienja odottavat fyysisen kartongin käyttäytyvän täsmälleen samalla tavalla kuin tasainen ja virheetön PDF-tiedosto heidän tietokoneensa näytöllä.
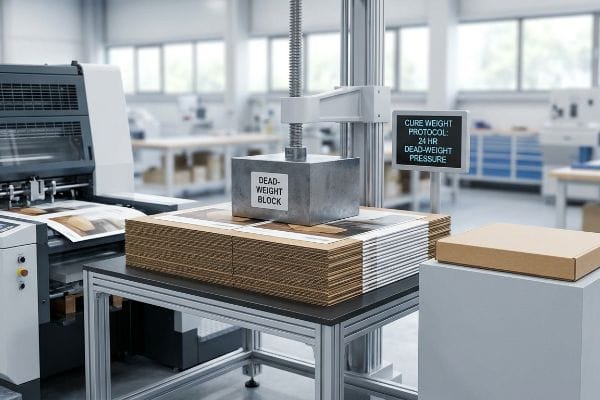
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testaustiimissä, kun hankintatiimit ohittavat asianmukaiset kovetusajat kiirehtiäkseen lähetystä korkean kosteuden varastoon Floridassa tai Texasissa Yhdysvalloissa. Laminointiprosessi perustuu vahvasti vesipohjaiseen PVA (polyvinyyliasetaatti) -liimaan. Kun märkä liima osuu laajoille pinnoille, huokoinen 32 ECT (reunanmurtumistesti) -laineri imee kosteuden ja kuivuessaan tehdasilmassa se kutistuu voimakkaasti. Olen kävellyt lattialla ja kuullut selkeän pintajännityksen "poksahduksen", kun suuret 60 tuuman (152,4 cm) sivupaneelit fyysisesti vääntyvät ja taipuvat sisäänpäin kuin jättimäiset perunalastut. Laitoksessaninoudatan tiukkaa kovetuspainoprotokollaa pinoamalla märät levyt tarkan omapainon paineen alle 24 tunniksi pakottaakseni ne tasaiseen kovettumiseen. Varmistamalla täysin suoran levyn estän voimakkaan taipumisen, joka aiheuttaa valtavaa kitkaa, hidastaa kokoonpanolinjaa arviolta 20 % ja estää merkittäviä jälleenmyyjien hylkäyksiä.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Laminoinnin kovettumisajan kiirehtiminen | 24 tunnin omapainokovetus14 | Litteät paneelit, jotka kootaan helposti |
| Vesipohjaisen liiman kutistumisen huomiotta jättäminen 15 | Tasapainotetut duplex-levyrakenteet16 | Estää näyttöjen taipumisen |
| Massiivisten tukemattomien paneelien suunnittelu | Rakenteellisten taustalevyjen lisääminen | Pitää korkeat rakenteet pystyssä |
En koskaan anna kiireellisten tilausten ohittaa kovettumispainojani. Pakottamalla levyn kuivumaan täysin tasaiseksi säästän asiakkaillani tuhansia euroja manuaalisessa uudelleentyöstössä ja takaan tarkan mittasuhteiden noudattamisen myymälässä.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit valita halvemman toimittajan, joka ohittaa 24 tunnin omapainon kovettumisprosessin, mutta kun vesipohjainen PVA-liima kuivuu ja vääntää aaltopahvilevyjäsi pahasti hidastaen pakkauslinjaa arviolta 20 %, koko vähittäismyyntikatteesi haihtuu. Tämä on täsmälleen sama spesifikaatio, jota kymmenen suurinta vähittäismyyntiasiakastani käyttävät taatakseen, ettei painotuotteita hylätä lainkaan. Lopeta uhkapelaaminen todistamattomilla rakennekemikaaleilla ja anna minun henkilökohtaisesti käydä taideteoksillasi läpi ilmainen Dieline Pre-Flight Audit ↗, jotta löydän kohtalokkaat reunatoleranssit ennen massatuotannon aloittamista.
"Top 5 Packaging Printing Methods Explained", https://greendotpackaging.com/packaging-printing-methods/. [Pakkaustuotannon alan standardit kuvaavat yksityiskohtaisesti, miten painomenetelmien – kuten litografian tai fleksografian – valinta määräytyy alustan huokoisuuden ja tavoitellun kuvaresoluution mukaan]. Todisteiden rooli: tekninen validointi; lähdetyyppi: painoteollisuuden käsikirja. Tukee: yhteyttä alustan/tarkkuuden ja prosessivalinnan välillä. Laajuushuomautus: koskee laajamittaista kaupallista tuotantoa. ↩
"Flexographic Printing vs Other Methods Guide", https://luminite.com/flexo-vs-other-printing. [Kaupallisia painoprosesseja käsittelevä tekninen opas vahvistaisi, että offset-litografia tarjoaa huomattavasti paremman kuvan resoluution ja väritarkkuuden kuin fleksopaino, mikä tekisi siitä alan standardin premium-vähittäismyyntiviimeistelylle]. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: alan käsikirja. Tukee väitettä, että litografiaa tarvitaan aikakauslehtilaatuisiin pakkauksiin. Laajuushuomautus: keskittyy paperi-/kartonkialustojen visuaaliseen tarkkuuteen. ↩
"Litho vs. Flexo Shipping Box Printing", https://customboxesnow.com/blog/litho-vs-flexo-box-printing/. [Painoprosessien teknisissä oppaissa selitetään, että offset-litografia tarjoaa valokuville korkeamman resoluution ja tarkempia yksityiskohtia kuin flekso. Todisteiden rooli: tekninen varmennus; lähdetyyppi: alan käsikirja. Tukee: litografian käyttöä monimutkaisiin valokuviin. Laajuushuomautus: koskee erityisesti korkealaatuisia vähittäismyyntipakkauksia.] ↩
"Värien yhteensovitusprosessi pakkauksissa: Tarkkuuden ja … varmistaminen", https://epacflexibles.com/the-color-matching-process-in-packaging-ensuring-precision-and-consistency/?srsltid=AfmBOop6LL3FmvG3sw45fXLptaqY9gC-d1kBXOtXeMR4XqZOjtJYD2rV. [Väritieteen standardit osoittavat, että spottivärien yhteensovitus estää värien siirtymiä ja haalistumista käyttämällä valmiiksi sekoitettuja musteita kerrostuksen sijaan. Todisteiden rooli: tosiasioiden validointi; lähdetyyppi: värienhallintaopas. Tukee: spottivärien roolia valaistuksen vakaudessa. Laajuushuomautus: koskee ensisijaisesti merkkikohtaisia värejä.] ↩
"Kuinka voin määrittää käytettävän leikkausvaran?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Painoteollisuuden ohjeistukset ja esipainokäsikirjat määrittelevät tyypillisesti 0,125 tuumaa kaupallisten painoprojektien vakioleikkausvaraksi leikkausvaihteluiden huomioon ottamiseksi. Todisteeksi: tekninen spesifikaatio; lähteen tyyppi: alan standardi. Tukee: yleisiä esipainon leikkausvara-arvoja. Laajuushuomautus: koskee yleisesti kaupallista offset- ja digitaalipainatusta. ↩
"Automatan Laminators – YouTube", https://www.youtube.com/watch?v=BzwweyvhM5c. [Aaltokartonkipainoprosessien tekninen dokumentaatio vahvistaa, että litolaminoinnissa automatisoituun kiinnitykseen sovelletaan kohdistusmuutoksia ja mekaanisia toleransseja]. Todisteiden rooli: tosiseikkoihin perustuva varmennus; lähteen tyyppi: alan tekninen opas. Tukee: Taitettujen näyttöjen näkyvien raa'iden reunojen syytä. Laajuushuomautus: Vaihtelu riippuu käytetyistä kiinnityslaitteista. ↩
"Pakkaus 101: Mitä on leikkausvara, leikkausvara ja turva-alue?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. [Virallinen painokäsikirja tai pakkausstandardi määrittäisi tarvittavat leikkausvaran mitat kartongin siirtymän kompensoimiseksi ja painamattomien reunojen estämiseksi aaltopahvissa]. Todisteeksi: tekninen erittely; lähteen tyyppi: alan käsikirja. Tukee: suositeltu leikkausvaran leveys pahville. Laajuushuomautus: mitat voivat vaihdella koneiden mukaan. ↩
"[PDF] Prepress Specifications – Graphic Packaging International", https://www.graphicpkg.com/custom-content/uploads/2023/08/prepress-specifications-Eng.pdf. [Litofilomoinnin tai fleksopainon valmistusspesifikaatiot määrittelevät odotetut mekaaniset toleranssit kartongin siirtymiselle asennusprosessin aikana]. Todisteiden rooli: tekninen mittari; lähdetyyppi: valmistusspesifikaatio. Tukee: prepress-kalibroinnin tarvetta. Laajuushuomautus: erityiset toleranssit vaihtelevat rekisteröintijärjestelmän mukaan]. ↩
"Innovatiivisesti muotoiltu aaltopahvipakkaus parannetulle …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. [Aaltopahvin suunnittelun tekninen dokumentaatio selittäisi, miten uurteen paksuuden huomioon ottaminen estää vääristymiä ja varmistaa siistit taitosviivat valmistuksen aikana]. Todisteiden rooli: suunnitteluperiaate; lähdetyyppi: pakkaussuunnitteluopas. Tukee: rakennelevyjen suunnitteluvaatimuksia. Laajuushuomautus: koskee erityisesti aaltopahvialustoja]. ↩
"UV-kovettuva pinnoitusprosessi CMYK-painetulle duplex-kartongille …", https://bioresources.cnr.ncsu.edu/resources/uv-curable-coating-process-on-cmyk-printed-duplex-paperboard-part-1-mechanical-and-optical-properties/. [Aaltopakkauksia tai painomateriaaleja käsittelevä luotettava lähde selittää, kuinka päällystämättömän testlainerin huokoinen luonne aiheuttaa musteen imeytymistä ja pisteiden kasvua, mikä johtaa vaimeampiin väreihin verrattuna digitaalisiin näyttöihin]. Todisteiden rooli: Tekninen validointi; lähteen tyyppi: Alan tekninen opas. Tukee: Alustan huokoisuuden vaikutusta värien toistoon. Laajuushuomautus: Koskee erityisesti päällystämätöntä aaltopahvia. ↩
"Väriaineiden vaikutus raskasmetallien pitoisuuteen kierrätetyssä …", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. [Painomateriaaleja koskeva tekninen dokumentaatio selittäisi, miten avaamattomien paperikuitujen huokoisuus aiheuttaa musteen leviämistä ja epätasaista rasterikuvioiden imeytymistä]. Todisteiden rooli: tekninen validointi; lähteen tyyppi: teollisen painatuksen käsikirja. Tukee väitettä, että CMYK-rasterisävyt epäonnistuvat raakakartongilla. Laajuushuomautus: koskee erityisesti päällystämättömiä, huokoisia materiaaleja. ↩
"Spottivärien ymmärtäminen (ja niiden rooli digitaalisessa painatuksessa)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. [Painoalan standardit osoittavat, että valmiiksi sekoitetut spottivärit tarjoavat suuremman pigmenttitiheyden ja läpinäkyvyyden verrattuna CMYK-pisteiden optiseen sekoittumiseen imukykyisillä pinnoilla]. Todisteiden rooli: tekninen vertailu; lähdetyyppi: graafisen alan oppikirja. Tukee: PMS:n käyttöä suurikontrastisten brändielementtien kanssa. Laajuushuomautus: keskittyy pigmenttitiheyteen. ↩
"Kosteuden vaikutukset laminointiprosessissa – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Pakkaustekniikan tekninen dokumentaatio kuvaa litolaminoinnissa käytettyjen liimojen kemiallisen koostumuksen ja niiden taipumuksen aiheuttaa alustan jännitystä tai vääntymistä]. Todisteiden rooli: tekninen varmennus; lähdetyyppi: pakkausteollisuuden käsikirja. Tukee: Kemiallisten muuttujien olemassaoloa litolaminointiprosessissa. Laajuushuomautus: Keskittyy liiman aiheuttamaan vääntymiseen]. ↩
"Pakkausten laminointityypit: märkä-, kuiva- ja lämpölaminointi", https://www.webcontrolgroup.com/types-of-lamination-in-packaging-wet-dry-and-thermal-lamination. [Luottamuksellinen lähde teollisista pakkauksista tai painotuotteiden viimeistelystä määrittäisi liimojen vaadittavan kovettumisajan paineen alaisena vääntymisen estämiseksi]. Todisteeksi tarkoitettu: tekninen eritelmä; lähteen tyyppi: alan käsikirja. Tukee: Litteille paneeleille sopivaa kovettumisaikaa. Laajuushuomautus: Kesto voi vaihdella liiman kemiallisen koostumuksen mukaan. ↩
"Täydellinen liima paperiaskarteluun | LIIMAOPAS – YouTube", https://www.youtube.com/watch?v=8_MB0G3a_js. [Liimojen tekninen dokumentaatio selittää, kuinka kosteuden menetys vesipohjaisissa liimoissa aiheuttaa kuitujen supistumista ja sitä seuraavaa materiaalin taipumista]. Todisteiden rooli: fysikaalinen mekanismi; lähdetyyppi: kemiantekniikka tai pakkausopas. Tukee: Näyttöjen taipumisen syytä. Laajuushuomautus: Koskee erityisesti huokoisia paperipohjaisia alustoja. ↩
"Duplex-kartonki vs. taittolaatikkokartonki: syvällinen vertailu", https://www.goldenpapergroup.com/blog/duplex-board-vs-folding-box-board-in-depth-comparison.html. [Pakkaustekniikan standardit kuvaavat, kuinka symmetriset materiaalikerrokset duplex-kartongeissa kumoavat liimausprosessin aikana syntyvän jännityksen]. Todisteiden rooli: suunnittelustandardi; lähdetyyppi: valmistuskäsikirja. Tukee: Jäykkien näyttöjen taipumisen estämistä. Laajuushuomautus: Koskee erityisesti duplex-kartongin rakennetta. ↩