Käynnistät massiivisen vähittäismyyntikampanjan, mutta piilokulut syövät hiljaa katteitasi. Jos pakkauksesi pettävät jo myynnissä, koko markkinointibudjettisi romahtaa sen mukana.
POP-näyttöjen (point of purchase, ostopaikkanäyttöjen) kustannuksiin vaikuttavia tekijöitä ovat raaka-aineiden valinta, litografiset painomenetelmät, rakennesuunnittelun monimutkaisuus ja logistisen jalanjäljen optimointi. Erikoiselementit, kuten kosteutta kestävät pinnoitteet, tarkkuusleikkaustyökalut ja pakkausten kokoonpanoaika, vaikuttavat suoraan lopulliseen tuotantobudjettiisi.
Mutta näiden teoreettisten kulujen laskeminen taulukkolaskentaohjelmalla on hyvin eri asia kuin tehdashallin armottomien fyysisten realiteettien hallinta.
Mitkä tekijät voivat vaikuttaa printtimainoksen hintaan?
Mainostoimistot usein olettavat, että aaltopahviin sovelletaan kaupallisen painamisen vakiosääntöjä . He eivät ymmärrä, että raakapahvin kemiallinen koostumus muuttaa täysin korkealaatuisten vähittäiskaupan grafiikoiden taloudellista todellisuutta.
Aaltopahvinäyttöjen painettujen mainosten kustannuksiin vaikuttavia tekijöitä ovat musteen määrä, painokoneen käyttöönottoaika ja valinta CMYK-vakiopainatuksen (Cyan Magenta Yellow Key) ja erikoistuneiden Pantone-spottivärien välillä. Korkealaatuinen vähittäiskaupan grafiikka vaatii tarkkaa värikalibrointia ja räätälöityjä työkaluja musteen imeytymisongelmien estämiseksi.
Mutta teorian tuntemus ei riitä, kun kuusivärinen offsetpainokone alkaa todella painaa suurkokoisia arkkeja.
Miksi tavallinen CMYK epäonnistuu tehtaan lattialla
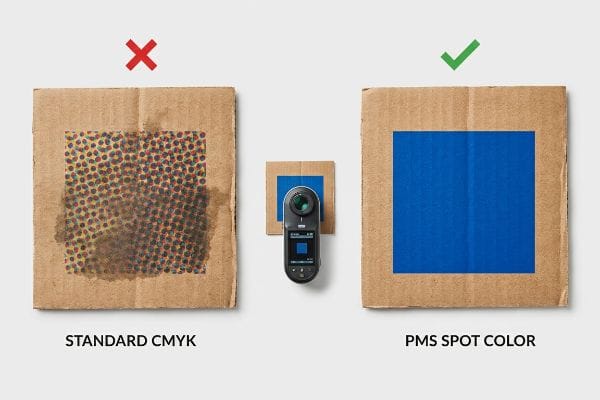
Markkinointitiimit muuntavat usein yksivärisiä yritysten logoja digitaalisiin formaatteihin olettaen, että prosessipainatus vastaa saumattomasti heidän näyttöjään. He olettavat, että neliväripainatus on kustannustehokkain tapa vähittäiskauppakampanjoissa. Raa'alle, huokoiselle aaltopahville painettaessa tavalliset päällekkäiset rasteripisteet imeytyvät kuitenkin epätasaisesti paperin kuituihin1.Tämä optinen häivytys epäonnistuu täysin avaamattomilla kartongeilla2, mikä luo samean, haalistuneen ulkonäön kovassa loisteputkivalaistuksessa vähittäiskaupan valossa.
Tämä ei ole vain teoriaa – käsittelen tätä ongelmaa testaustilassa, kun sovitan yhteen tärkeimpien yhdysvaltalaisten tuotemerkkien värejä. Eräs brändäystoimisto kiirehti laatimaan vakioprosessimallin valtakunnallista lanseerausta varten odottaen virheetöntä värien tarkkuutta tiukalla budjetilla. Aluksi oletin, että vakiovesipinnoitteemme tiivistäisi 32ECT (Edge Crush Test) -testlinerin riittävästi pitääkseen pisterakenteen kiinni. Olin täysin väärässä. Kun ensimmäiset 500 arkkia oli kulkenut Heidelberg-painokoneen läpi, otin spektrofotometrilukemat; Delta-E-varianssi oli täysin spesifikaation ulkopuolella äärimmäisen pisteenkasvun3.Minun piti vaihtaa koko rakenteellinen esipaino. Korvasin optisen pisteiden häivytyksen kokonaan yhdellä, tarkasti sekoitetulla PMS-spottivärimusteella415minuuttia painon kalibrointiaikaa ajoa kohden, mikä leikkasi kokonaispainokustannuksia ja säästi asiakkaalle arviolta 12 % hukkaan heitetystä musteesta.
| Mustestrategia | Fyysinen tulos | Taloudellinen ROI |
|---|---|---|
| Prosessirastoon | Muste tihkuu paperikuituihin5 | Laukaisee jälleenmyyjän takaisinperintöjä |
| Vesipohjainen esipinnoite | Lievä pistekasvun heikkeneminen6 | Lisää tuotannon kuivumisaikaa |
| Spottivärin tulva | Kirkas väritiheys | Vähentää mustehävikkiä 12 %7 |
Kieltäydyn antamasta epäselvien puolisävygrafiikoiden pilata premium-tuotelanseerausta. Kun karsin digitaaliset oletukset pois ja suunnittelin painoprosessin aidon aaltopahvifysiikan mukaisesti, brändisi erottuu virheettömästi kuuden metrin etäisyydeltä.
🛠️ Harvey's Desk: Näyttääkö nykyinen vähittäiskaupan grafiikkasi haalistuneelta ja rakeiselta aaltopahvin testlainerissa? 👉 Tilaa osaluettelotarkastus ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Mitä haittoja pop-näytöillä on?
Brändit arvostavat väliaikaisten vähittäismyyntirakenteiden joustavuutta, mutta he harvoin ennakoivat paperin ja nestemäisten liimojen yhdistämisen fyysisiä haavoittuvuuksia vaihtelevissa ilmasto-olosuhteissa.
POP-näyttöjen haittoihin kuuluvat tyypillisesti äärimmäinen alttius ympäristön kosteudelle, rajoitettu dynaaminen kuormituskapasiteetti raskaan painon alla ja kuljetushaavoittuvuus. Aaltopahvirakenteet voivat nopeasti menettää puristuslujuutensa tai kärsiä pinnan vääntymisestä, jos niitä ei ole suunniteltu tarkasti tiettyyn varaston kosteuteen ja myymälätilan olosuhteisiin.
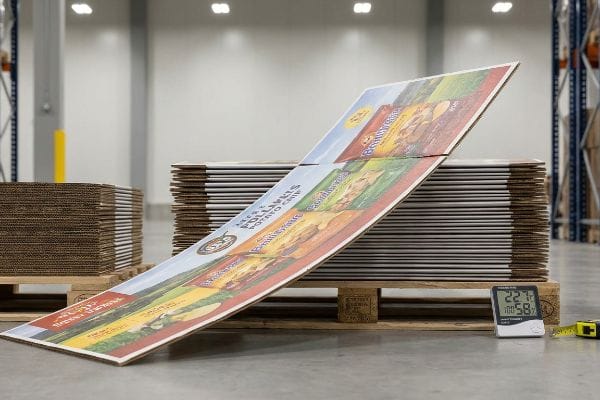
Voit suunnitella maailman kauneimpia grafiikoita, mutta fysiikka ei välitä suunnittelustasi, kun liima osuu lautaan.
Rakenteellisen vääntymisen piilotettu kemia
Asiakkaat olettavat, että korkealaatuisen painetun pintalevyn kiinnittäminen jäykkään B-aaltokartonkiin johtaa täysin tasaiseen näyttöpaneeliin. He jättävät huomiotta litolaminoinnin kemiallisen todellisuuden , joka perustuu vahvasti vesipohjaisiin PVA (polyvinyyliasetaatti) -liimoihin8.Kun märkää liimaa levitetään laajoille pinnoille, aaltopahvi imee kosteuden9.Kun se kuivuu tehdasilman vaikutuksesta, sille muodostuu valtava pintajännitys, joka uhkaa vääristää koko rakennetta.
Tämä ei ole vain teoriaa – käsittelen tätä testaustilassa joka viikko. Hankintatiimi valitti hiljattain edellisestä toimittajasta, jonka massiiviset 60 tuuman (1524 mm) sivupaneelit saapuivat 3PL:n (kolmannen osapuolen logistiikka) varastoon näyttäen kaarevilta perunalastuilta. Aluksi oletin, että tavallinen pinoaminen lavoille riittäisi pitämään neitseellisen kraft-kartonkimme tasaisina kovettumisen aikana. Olin täysin väärässä. Katselin paneelien taipuvan näkyvästi sisäänpäin 0,45 tuumaa (11,4 mm) yön yli ilmastoidussa laitoksessamme ja haistoin liimasta haihtuvan raskaan kosteuden. Hylkäsin vakiotyönkulun ja kehitin tiukan omapainoon perustuvan kovettumisprotokollan. Vaihdoin fyysisesti yksipuolisen vuorauskartongin tasapainotettuun kaksipuoliseen kartonkirakenteeseen ja lisäsin ohuen taustavuorauksen kemiallisesti tasapainottamaan vastakkaisen puolen pintajännitystä. Valvomalla tätä tiukkaa kosteustasapainoa poistin taipuman kokonaan, varmistin, että hyllyt seisoivat täysin pystysuorassa ja säästin asiakkaan arviolta 30 %:n hylkyprosentilta myymälän asennuksen aikana.
| Laminointiprosessi | Rakenteellinen tulos | ROI:n määrittäminen |
|---|---|---|
| Ympäristön ilmassa kovettuminen | 11,4 mm sisäänpäin taipuva10 | Myymälätilan kokoonpano epäonnistuu |
| Standard Flat Stack | Lievä pintajännitys | Hidastaa yhteispakkausnopeuksia |
| Kaksipuolinen taustalevy | Täydellisesti luotilaudoitetut paneelit | Poistaa 30 %:n hylkyprosentin11 |
En luota toivoon käsitellessäni märkiä liimoja ja paperikuituja. Tasapainottamalla matemaattisesti pintajännityksen levyn molemmilla puolilla varmistan, että hyllyt kestävät matkan tehtaaltani myymälään .
🛠️ Harvey's Desk: Laskeeko nykyinen näyttötoimittajasi liiman kosteudenpidätyskyvyn ennen toimitusta kosteisiin ilmastoihin? 👉 Vaadi henkilökohtaista rakenteellista jännityssimulaatiota ↗ — 100 % luottamuksellista. Julkaisemattomat vähittäismyyntisuunnitelmasi ovat turvassa minulla.
Mitkä tekijät vaikuttavat markkinointikustannuksiin?
Markkinointibudjetit karkaavat usein käsistä, ei niinkään mediaostojen, vaan piilevien tehtaan tehottomuusongelmien vuoksi. Huonosti kalibroidut työkalut pilaavat materiaalit ja nostavat yksikköhintaa.
Fyysisen vähittäiskaupan markkinointikustannuksiin vaikuttavia tekijöitä ovat piilotetut työkalumaksut, koneiden kalibrointiviiveet ja materiaalien hävikki. Kun rakenteelliset muottilinjat ovat epätarkkoja, siitä johtuva valmistuksen kitka pakottaa tehtaat toimimaan hitaammin ja tuhlaa kalliita piirilevyjä, mikä lopulta kasvattaa mainoskampanjasi kokonaisbudjettia.
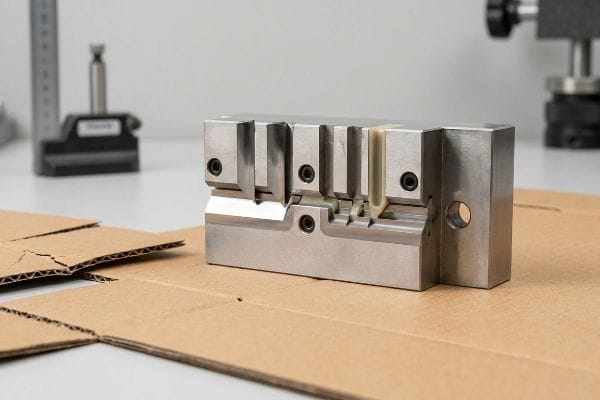
Kaikki keskittyvät agentuuripalkkioon, mutta todellinen taloudellinen verenvuoto tapahtuu, kun terässääntö osuu pahviin.
Koneistuksen kitka, joka paisuttaa budjettiasi
Suunnittelijat olettavat, että yksinkertainen taittoviiva CAD-tiedostossa (tietokoneavusteinen suunnittelu) luo automaattisesti täydellisen 90 asteen taitoksen pakkaustyökalulle. He jättävät huomiotta raa'an mekaanisen voiman, jota tarvitaan teräsviivaimen lävistämiseen paksuun aaltopahviin. Ilman asianmukaista koneellista profilointia sisäurat vääntyvät ja halkeavat painetun päällimmäisen levyn12, mikä tuhoaa estetiikan ja vaarantaa pystysuuntaisen kuormituksen kestävyyden13.
Tämä ei ole vain teoriaa – opin tämän kantapään kautta omassa tehtaassamme. Vuonna 2022 pyysin pääpakkausinsinööriäni Markia ajamaan uuden Club Store -alustan käyttäen erittäin jäykkää E-aaltokartonkia. Ajattelimme, että voisimme säästää aikaa jättämällä pois räätälöidyn naaraspuolisen nuuttausmatriisin ja luottamalla standardiin suutinpaineeseen. Kolmen tunnin kuluttua ajon aloittamisesta kuulin paperikuitujen pahoinvoivaa, kuivaa rapinaa pyörivästä uraleikkurista. Vedin arkin ja näin valtavaa litografista halkeilua jokaisella taittoviivalla, mikä vaaransi koko 68 kg:n pinoamiskapasiteetin. Pysäytämme koneet välittömästi. Vietin neljä tuntia suoraan leikkuupöydällä vaihtaen litteät levyt erikoistuneisiin polymeerisiin nuuttauskanaviin, jotka toimivat tarkkuusalasimena. Säädin hydraulisen paineen venyttääkseni neitseellisiä kuituja tarkasti katkaisemisen sijaan iskun aikana. Tämä työkalujen kalibrointi ei ainoastaan pysäyttänyt halkeilua, vaan se mahdollisti aihioiden taittamisen ilman vastusta, mikä lyhensi kokoonpanoaikaa 18 sekunnilla yksikköä kohden ja säästi asiakkaalle tuhansia piilossa kuluvia manuaalisia työtunteja.
| Työkalujen kalibrointi | Fyysinen tulos | Työvoiman tuottoprosentti |
|---|---|---|
| Standardi tasainen isku | Vakava litohalkeilu | Rikkoo visuaalisia brändistandardeja |
| Korkeapainepunnerrus | Murskatut sisäurat | Tuhoaa pinoamiskapasiteetin |
| Polymeerimatriisi alasin | Virheetön 90 asteen taitto | Leikkaa kokoonpanoa 18 sekunnilla |
Vihaan sitä, kun kalliit vähittäismyyntikampanjat kuolevat leikkauspöydällä laiskojen työkalujen takia. Suunnittelemalla tarkan mekaanisen iskupaineen suojaan levysi eheyttä ja pidän piilotetut markkinointikustannuksesi täysin maadoitettuina.
🛠️ Harveyn työpöytä: Syövyttävätkö piilotetut kokoonpanoviiveet markkinointibudjettiasi, koska levysi vastustavat taittoa? 👉 Pyydä ilmainen Dieline-optimointi ↗ — Ei asiakkuuspäälliköitä välikädessä. Keskustelet suoraan rakennesuunnittelijoiden kanssa.
Paljonko pop-upin pyörittäminen maksaa?
Väliaikaisen liiketilan rahoittaminen on jo muutenkin tarpeeksi kallista ilman turhia kokoonpanotunteja. Kun rakenteelliset pakkauksesi eivät sovi täydellisesti yhteen, käyttökustannukset nousevat pilviin.
Pop-up-näyttöjen ylläpitokustannukset riippuvat vahvasti kolmannen osapuolen pakkaustyövoimasta, rahtimääristä ja rakenteellisesta materiaalitehokkuudesta. Jos väliaikaisessa lattiayksikössä on huonot aukkotoleranssit, vaadittava manuaalinen kokoonpanoaika kasvaa dramaattisesti, mikä pakottaa brändit maksamaan valtavia tuntikohtaisia lisähintoja vain saadakseen tuotteensa hyllykuntoon.
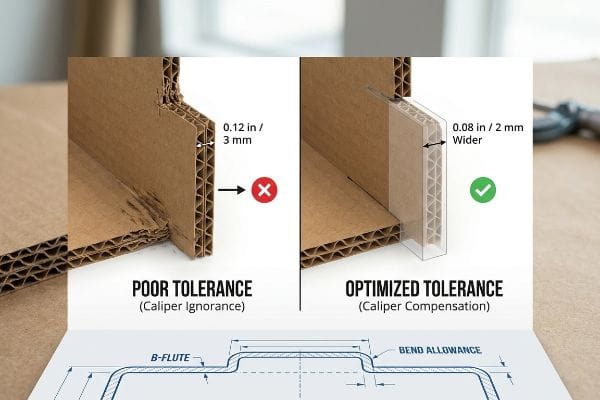
Brändit varaavat tuhansia euroja vähittäiskaupan lattiapinta-alaan, mutta jättävät täysin huomiotta millimetritason laskelmat, jotka sanelevat heidän työvoimakustannustensa suuruuden.
Jarrusatulan tietämättömyyden kokoonpanon painajainen
Graafiset suunnittelijat rakentavat usein lukittuvia kielekkeitä ja taittouria täsmälleen samalle leveydelle kuin vastapaneeli. He eivät laske taitetun aaltopahvin fyysistä paksuutta, kuten 3 mm paksun B-urun14.Kun paksu materiaali taittuu 90 astetta, se kuluttaa tilavuutta, mikä tarkoittaa, että säätämätön vastaanottoaukko aiheuttaa voimakasta kitkaa.
Tämä ei ole vain teoriaa – käsittelen tätä testaustilassa aina, kun perimme viraston tiedostoja. Eräs asiakas lähetti minulle äskettäin litteän muottimallin massiivista pop-up-yksikköä varten ja valitti, että heidän edellisen eränsä kokoaminen vei kahdella työntekijällä 15 minuuttia. Repäisin vaurioituneen prototyypin päällimmäisen levyn irti ja tunnustelin täysin murskatut urat, joissa kielekkeet oli pakotettu liian kapeisiin uriin. Aluksi oletin, että tavallinen testilaineri voitaisiin yksinkertaisesti työntää paikalleen repeämättä. Olin täysin väärässä. Pohja napsahti 38,7 kg:n paineessa, koska vaurioituneet liitokset pettivät BCT (Box Compression Test) 15 -hydraulipuristimessa. Otin mikrometrilukemat ja todistin, ettemme tarvinneet kalliita muovisia vahvikeklipsejä – tarvitsimme vain matemaattisen paksuuden kompensoinnin. Rakensin geometrian kokonaan uudelleen leventämällä jokaista vastaanottouraa tasan 2 mm:llä ulomman taittosäteen 16 huomioimiseksi . Valvomalla tätä huipputarkkaa toleranssia poistin liitosten kitkan, pudotin tiivisteiden kokoamisajan vain 3 minuuttiin ja säästin tuhansia dollareita hukkaan heitettyä työtä heidän budjetistaan.
| Toleranssisuunnittelu | Fyysinen tulos | Logistiikan ROI |
|---|---|---|
| Tarkka leveys urien | Voimakas nivelten kitka | Nelinkertaistaa kokoamisajan17 |
| Muovivahvikkeet | Keinotekoinen nivellujuus | Paisuttaa tuoterakenteen materiaalikustannuksia18 |
| Jarrusatulan kompensointi | Kitkattomat lukitusläpät | Leikkaukset työvoimakustannuksiin19 |
Kieltäydyn antamasta huonon millimetrilaskennan tyhjentää pop-up-budjettiasi. Kun optimoin urien toleranssit levyn tarkalle paksuudelle, näytöt napsahtavat yhteen vaivattomasti ja säästävät katteita kokoonpanolinjalla.
🛠️ Harveyn työpöytä: Käyttääkö rakennesuunnittelijanne automaattisia taivutusvarauksia muottilinjoihinne pakkauskitkan estämiseksi? 👉 Tarkistuta rakennelaskelmasi ↗ — Tarkistan jokaisen rakennetiedoston henkilökohtaisesti 24 tunnin kuluessa.
Johtopäätös
Voit valita toimittajan, joka jättää huomiotta kosteuden turpoamisen kemialliset realiteetit, mutta kun vesipohjainen liima vääntää näyttöpaneelejasi kuin perunalastuja, se laukaisee välittömän jälleenmyyjän hylkäämisen, joka pyyhkii pois täysin mainostuottosi. Tässä samassa teknisessä tarkastuksessa havaittiin hiljattain kohtalokas 2 mm:n toleranssivirhe suuressa kansallisessa käyttöönotossa ennen tuotantoa. Lopeta markkinointibudjettisi tuhlaaminen epäonnistuneisiin näyttöihin ja anna minun henkilökohtaisesti suunnitella seuraava käyttöönottosi ↗ varmistaakseni, että vähittäiskaupan rakenteet kootaan virheettömästi ja että ne kestävät toimitusketjun.
"[PDF] PISTEEN LISÄÄNTYMISEN TODELLINEN LÄHDE? – Teknologiavalmennus", https://www.tcbvba.be/index_htm_files/21%20The%20Real%20Source%20of%20dot%20gain.pdf. [Auktoritatiivinen opas alustan huokoisuudesta ja pisteenlisäyksestä selittää, kuinka avaamattomat kuidut aiheuttavat epätasaista musteen imeytymistä]. Todisteiden rooli: tekninen eritelmä; lähteen tyyppi: painoteollisuuden käsikirja. Tukee: musteen imeytymisongelmia aaltopahvipainatuksessa. Laajuushuomautus: Rajoitettu avaamattomiin testliner-alustoihin. ↩
"Aaltopahvilaatikon vikautumisanalyysi – Read Consulting", https://readconsulting.com/cardboard-box-failure/. [Huokoisten materiaalien valonsirontaa ja musteen kylläisyyttä koskevat tutkimukset selittävät värintoiston heikkenemisen käsittelemättömillä kartongeilla]. Todisteiden rooli: tekninen validointi; lähdetyyppi: materiaalitieteen aikakauslehti. Tukee: visuaalisen laadun heikkenemistä raakapahvilla. Laajuushuomautus: Koskee käsittelemättömiä alustoja. ↩
"Mitä on pistekasvu tulostuksessa? Syyt, tyypit ja kuinka korjata se | PSD", https://www.printingsuppliesdirect.com/blogs/news/what-is-dot-gain-in-printing?srsltid=AfmBOoo5_ks7FRqNPbY_0rx6YfjndFJ-Yc4mzxlB4l4IC0MpJG9TU6Lf. [Flekso- ja offset-painatusta käsittelevässä alan kirjallisuudessa selitetään, kuinka huokoiset aaltopahvipohjaiset alustat aiheuttavat musteen leviämistä, mikä lisää merkittävästi pistekasvua ja muuttaa värien tarkkuutta]. Todisteiden rooli: tekninen validointi; lähdetyyppi: painoteollisuuden käsikirja. Tukee: pahvin värivaihteluiden syytä. Laajuushuomautus: keskittyy alustan huokoisuuteen. ↩
"PMS vs. CMYK pakkaustekniikassa: Kumpi on parempi? – PAX Solutions", https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/. [Värintoistoa koskevat tekniset oppaat vahvistavat, että kiinteät Pantone-spottivärit tarjoavat tasaisemman peiton ja välttävät CMYK-prosessipainatuksessa imukykyisille materiaaleille esiintyvät pisteenkasvuongelmat]. Todisteiden rooli: tekninen ratkaisun varmennus; lähdetyyppi: värienhallintastandardi. Tukee: spottivärien tehokkuutta CMYK:iin verrattuna korkealaatuisessa vähittäiskaupan grafiikassa. Laajuushuomautus: soveltuu erittäin imukykyisille materiaaleille]. ↩
"aaltopahvin ja rasteripisteiden muodonmuutosten vaikutukset", https://www.academia.edu/60461055/Print_uniformity_of_corrugated_board_in_flexo_printing_effects_of_corrugated_board_and_halftone_dot_deformations. [Materiaalitieteellinen tutkimus huokoisista alustoista selittää kapillaarivaikutuksen, joka aiheuttaa rasterivärin leviämisen päällystämättömiin aaltopahvikuituihin]. Todisteiden rooli: fysikaalinen mekanismi; lähdetyyppi: materiaalitieteen aikakauslehti. Tukee: prosessirasterien epäonnistumista raakapahvilla. Laajuushuomautus: Koskee erityisesti päällystämättömiä, kierrätettyjä aaltopahvimateriaaleja. ↩
"Understanding What Is Aqueous Coating For Printed Boxes", https://www.wecustomboxes.com/blog/what-is-aqueous-coating/. [Painokemian tekninen dokumentaatio selittää, kuinka vesipitoiset esipinnoitteet tiivistävät huokoisia pahvikuituja minimoiden musteen leviämisen ja vähentäen pisteiden kasvua]. Todisteiden rooli: tekninen varmennus; lähdetyyppi: painoalan oppikirja. Tukee: esipinnoitteen fysikaalista tehokkuutta. Laajuushuomautus: Tulokset riippuvat levitetyn pinnoitteen viskositeetista. ↩
"OCC:n kierrätysaste saavuttaa 93 % – riippuen keneltä kysyt", https://www.wastedive.com/news/afpa-recycling-rate-corrugated-box-occ/690649/. [Alan vertailututkimus tai painotuotantokäsikirja tarjoaisi kvantitatiivista tietoa, joka vahvistaisi spottivärien tulvimisen ja prosessirasterin käytön aikaansaamat musteensäästöt]. Todisteiden rooli: kvantitatiivinen validointi; lähdetyyppi: toimialaraportti. Tukee: spottiväristrategioiden taloudellista ROI:ta. Laajuushuomautus: Prosenttiosuus voi vaihdella kokonaispeittoalueen mukaan. ↩
"Litholaminointi – Liiman valmistaja ja toimittaja", https://technicaladhesives.com/laminating/litho-laminating/. [Pakkausalan tekniset eritelmät vahvistavat, että PVA on ensisijainen litolaminointiprosessissa käytetty liima]. Todisteiden rooli: tekninen varmennus; lähdetyyppi: teollisuuskäsikirja. Tukee: liiman kemiallista koostumusta. Laajuushuomautus: koskee erityisesti vesipohjaisia järjestelmiä. ↩
"[PDF] Aaltopahvin kierre Kierre watti – syyt ja ratkaisut – TAPPI.org", https://imisrise.tappi.org/download.aspx?key=92APR097. [Materiaalitieteellinen tutkimus selluloosakuiduista osoittaa, kuinka kosteuden imeytyminen liimoista johtaa mittaepästabiilisuuteen ja vääntymiseen]. Todisteiden rooli: mekanistinen todiste; lähdetyyppi: vertaisarvioitu materiaalitieteellinen aikakauslehti. Tukee: rakenteellisen vääristymän syy. Laajuushuomautus: riippuu lainerikartongin tiheydestä ja liiman määrästä. ↩
"Koristepapereiden mittapysyvyyteen vaikuttavat tekijät …", https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. [Liimojen kovettumisvaikutuksia pahvialustoilla koskevat tekniset tiedot validoivat sisäänpäin taipumisen tietyn mittauksen]. Todisteiden rooli: tekninen validointi; lähdetyyppi: materiaalitieteen raportti. Tukee: materiaalin pettämistä ympäröivässä ilmassa kovetettaessa. Laajuushuomautus: Koskee vähittäiskaupan näyttöjen vakiopaksuuksia. ↩
"Miksi yritykset vaihtavat aluspaperittomiin etiketteihin – Kite Packaging", https://www.kitepackaging.co.uk/blog/the-hidden-waste-in-packaging-process-why-businesses-are-switching-to-linerless-labels/. [Myyntipistenäyttöjen tuotannon alan vertailuarvot osoittavat merkittävää hylkymateriaalin vähenemistä käytettäessä kaksipuolisia taustapapereita]. Todisteiden rooli: kvantitatiivinen validointi; lähdetyyppi: valmistuksen raportti. Tukee: kaksipuolisten taustapapereiden taloudellista hyötyä. Laajuushuomautus: Perustuu keskimääräiseen tuotantomäärään. ↩
"How to Prevent Liner Cracking in Corrugated Board", https://www.linkedin.com/posts/kashif-wattu-81b428124_corrugatorpro-corrugation-linercracking-activity-7383161179524882432-wnCT. [Aaltopakkauksia koskevat tekniset oppaat selittävät, kuinka väärät taitto-ura-suhdeluvut johtavat aaltojen romahtamiseen ja vuorauksen pettämiseen taiton aikana]. Todisteiden rooli: tekninen varmennus; lähdetyyppi: alan käsikirja. Tukee: materiaalijätteen mekaanisia syitä. Laajuushuomautus: koskee erityisesti aaltopahvin käsittelyä. ↩
"Aaltopahvilaatikoiden puristuslujuuden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. [Pakkausmateriaaleja koskevat tekniset tutkimukset osoittavat, että vaurioituneet urat heikentävät merkittävästi reunanmurskauskoetta (ECT) ja kokonaispystykuormituskapasiteettia]. Todisteiden rooli: tosiasioiden validointi; lähdetyyppi: materiaalitieteellinen tutkimus. Tukee: valmistusvirheiden rakenteellisia seurauksia. Laajuushuomautus: viittaa aksiaaliseen puristuslujuuteen. ↩
"[PDF] Aaltopahvin tekniset tiedot – Kansallisarkisto", https://www.archives.gov/files/preservation/storage/pdf/corrugated-board.pdf. [Aaltopakkausten tekninen opas määrittelee B-aaltomateriaalin standardipaksuuden]. Todisteiden rooli: tosiasioiden varmentaminen; lähdetyyppi: tekninen erittely; Tukee: materiaalin paksuusstandardit; Laajuushuomautus: nimellispaksuus voi vaihdella hieman valmistajan mukaan. ↩
"Aaltolevyn puristuslujuuden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. [Laatikon puristuskokeen (BCT) teollisuusstandardit määrittelevät menetelmän aaltopahvilaatikon kestämän enimmäiskuormituksen mittaamiseksi ennen rakenteellista pettämistä]. Todisteiden rooli: tekninen määritelmä; lähteen tyyppi: teollisuusstandardi. Tukee: hydraulisen puristuskokeen käyttöä liitosten pettämisen tunnistamiseksi. Laajuushuomautus: Yleinen soveltaminen aaltopahvimateriaaleihin. ↩
"Täydellinen opas aaltopahvilaatikon mittatoleranssiin – Upack", https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor434oqXkx0bVMNjq_8RRITx8w8WBkuNHEU0xjhtmmXgfwTEido. [Pakkaussuunnittelun ohjeissa määritellään uratoleranssien tarve, jotka ottavat huomioon materiaalin paksuuden ja ulomman taittosäteen kitkan ja rakenteellisen murskaantumisen estämiseksi kokoonpanon aikana]. Todisteeksi: tekninen erittely; lähteen tyyppi: suunnittelukäsikirja. Tukee: matemaattisen paksuuden kompensoinnin tarvetta suulakesuunnittelussa. Laajuushuomautus: erityiset toleranssit voivat vaihdella uran koon ja materiaalilaadun mukaan. ↩
"Puristusjännitysrajojen määritys kiristetylle …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11819977/. [Tekninen analyysi tai toimialatutkimus, joka osoittaa, kuinka huono toleranssisovite ja liitosten kitka lisäävät työtunteja kokoonpanon aikana]. Todisteiden rooli: kvantitatiivinen todistus; lähdetyyppi: tekninen raportti. Tukee: urien tarkkuuden ja kokoonpanonopeuden välistä korrelaatiota. Laajuushuomautus: koskee erityisesti modulaarisia vähittäiskaupan rakenteita. ↩
"Pakkaussektori kohtaa rakenteellisten kustannusten uudelleenasettelun", https://www.packaging-gateway.com/news/packaging-sector-faces-structural-cost-reset/. [Valmistuskustannusanalyysi, jossa yksityiskohtaisesti kuvataan, miten vahvikekomponenttien lisääminen huonon istuvuuden kompensoimiseksi lisää kokonaismateriaaliluetteloa]. Todisteeksi: taloudellinen validointi; lähdetyyppi: valmistuskustannusraportti. Tukee: vahvikkeiden käytön taloudellisia kustannuksia tarkkuustekniikkaan verrattuna. Laajuushuomautus: viittaa materiaalikustannuksiin väliaikaisissa esillepanoissa. ↩
"Kuinka vetokielekkeet vähentävät asennuskustannuksia – JBC Technologies", https://www.jbc-tech.com/blog/posts/pull-tabs-reduce-installation-costs/. [Tapaustutkimuksia, jotka osoittavat työtuntien ja työvoimakustannusten vähenemisen käytettäessä tarkasti kalibroituja lukitusmekanismeja vähittäiskaupan pop-up-myymälöissä]. Todisteiden rooli: taloudellisen hyödyn analyysi; lähdetyyppi: toiminnan tehokkuusraportti. Tukee: yhteyttä paksuuden kompensoinnin ja vähentyneiden toimintakulujen välillä. Laajuushuomautus: sovellettavissa nopeasti käyttöönotettaviin vähittäiskauppaympäristöihin. ↩