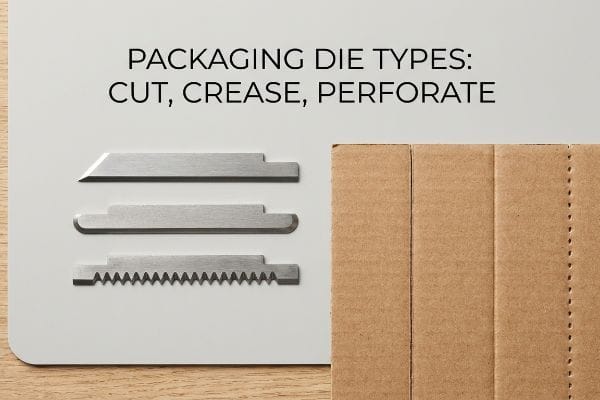
Aaltopahvin leikkaaminen vaatii paljon muutakin kuin vain teräviä teriä. Prosessi vaatii tarkkaa, suunniteltujen työkalujen ekosysteemiä brändisi eheyden täydelliseksi suojaamiseksi.
Muottityyppeihin kuuluvat leikkaus-, taitto- ja rei'itystyökalut, joita käytetään aaltopahvinäyttöjen muotoiluun. Nämä mekaaniset työkalut määräävät rakenteellisen eheyden ja taittotarkkuuden. Oikean kokoonpanon valinta estää materiaalin repeytymisen ja varmistaa, että pakkauksesi kestää helposti monimutkaiset kokoonpanolinjat ja vilkkaasti liikennöidyt vähittäiskauppaympäristöt ympäri maailmaa.
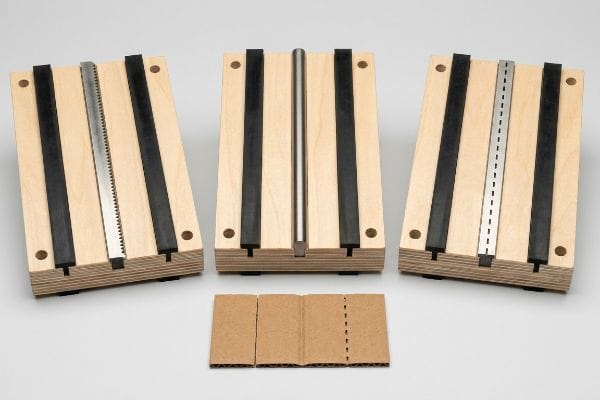
Ennen kuin viimeistelet seuraavan vähittäismyyntikampanjasi, haluan näyttää sinulle tarkalleen, miten nämä näkymättömät työkalut määräävät operatiivisen menestyksesi.
Kuinka monta erilaista muottia on olemassa?
Työkaluvaihtoehtojen ymmärtäminen on ratkaiseva tekijä siinä, onko kyseessä virheetön esillepano vai pakkauslattialla oleva hukkapahvikasa.
Pakkauksissa käytetään useita erityyppisiä muotteja, jotka jaetaan pääasiassa läpileikkaaviin, osittain taittuviin ja rei'itettyihin muotteihin. Automaattikoneet tarvitsevat erilliset työkalukomennot erottaakseen raakapahvin viipaloinnin sen kevyestä taivuttamisesta. Näiden erikoistuneiden muotojen oikea käyttö takaa saumattoman siirtymisen litteistä arkeista toimiviksi markkinointimateriaaleiksi.
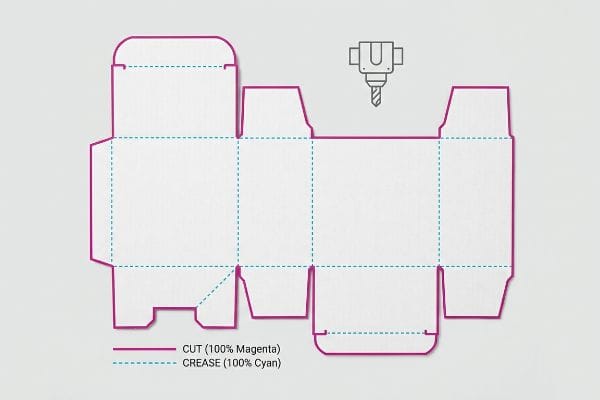
Saatavilla olevien leikkaustyökalujen valtava määrä ei merkitse mitään, jos suunnittelutiedostosi puhuvat väärää kieltä.
Piilotettu CNC-ansa muottisovelluksissa
Useimmat bränditiimit olettavat, että pelkkä mustan ääriviivan piirtäminen Illustrator-tiedostoon riittää kertomaan tehtaalle, mistä leikata. He käsittelevät rakennepohjaa tavallisena visuaalisena grafiikkana ja jättävät huomiotta, miten automaattiset muuntolaitteet todellisuudessa tulkitsevat dataa .
Näen tämän virheen jatkuvasti, kun nuoremmat suunnittelijat lähettävät tasaisia malleja käyttäen CMYK-vakiomustetta (syaani, magenta, keltainen, musta) jokaista taittoa ja leikkausta varten. Kun nämä tiedostot saapuvat RIP-ohjelmistoon, kone yhdistää leikkausreitit kuvaan2,jolloin käyttäjälle jää täydellisesti tulostettu laatikko, jossa on näkyvät mustat ääriviivat, mutta ei yhtään varsinaista leikkausta. Muistan edelleen ilmassa leijuvan stanssauspölyn puuterimaisen tunteen, kun katselin koko näyte-erän tulevan pois CNC-pöydältä (Computer Numerical Control) täysin tasaisena, koska ohjelmisto ei pystynyt erottamaan terän tyyppiä grafiikasta.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Mustan käyttäminen kaikilla viivoilla | Määritä leikkauksille 100 % magenta-spottiväri3 | Estää kalliit uudelleentulostusviiveet |
| Taitosten ja leikkausten häivytys | Käytä 100 % syaania spottiväriä taitoksiin4 | Takaa tarkat 90 asteen taitokset |
| Koneohjelmistosääntöjen huomiotta jättäminen | Rakenteellisten spottivärien esikäsittely5 | Säästää 20 minuuttia kokoamisessa |
Katkaisen ja muunnan nämä geneeriset mustat viivat mekaanisiksi spottiväreiksi joka ikinen päivä. Digitaalisten vektorien kunnollinen kartoittaminen 30 sekunnissa poistaa manuaalisen uudelleentyöstön kitkan ja pitää aikajanasi täysin luodinkestävänä.
🛠️ Harveyn työpöytä: Etkö ole varma, kumoavatko taideteoksesi kerrokset vahingossa leikkuuterät? 👉 Lähetä minulle litteä leikkausviivakansiosi ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mitkä ovat neljä kuoleman tyyppiä?
Valmistuksessa rakenteellinen vika ei ole vain haitta; se tuhoaa täysin kampanjan ROI:n. Luokittelemme nämä kohtalokkaat virheet erillisiksi häiriöiksi.
Aaltopahvipakkausten neljä vikaa viittaavat rakenteellisiin vaurioihin: rakojen kaareutuminen, litohalkeilu, lavan ylityksen aiheuttama murskautuminen ja kosteuden aiheuttama vääntyminen. Nämä kohtalokkaat viat syntyvät, kun suunnittelijat jättävät huomiotta taivutetun pahvin fyysisen paksuuden, mikä johtaa täydelliseen dynaamiseen kuorman romahtamiseen myymälätilassa raskaiden tuotteiden alla.
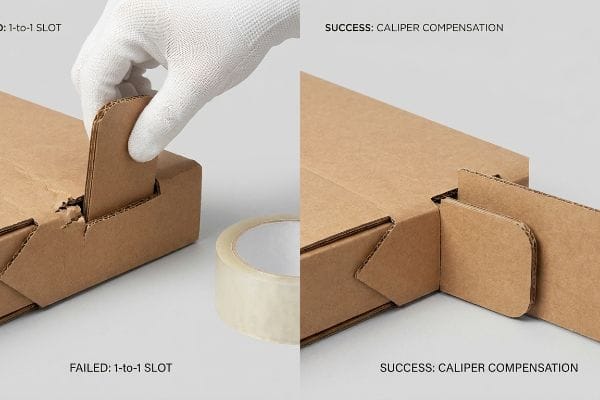
Kaikista näistä vikaantumistyypeistä materiaalin paksuuden huomiotta jättäminen stanssausvaiheessa on nopein tapa pysäyttää projekti.
Jarrusatulan kompensointi ja kokoonpanon tuhoutuminen
Graafiset suunnittelijat piirtävät usein lukittuvat kielekkeet täsmälleen samalle leveydelle kuin vastakappaleen ura olettaen, että litteä paperigeometria pätee fyysisessä maailmassa. He eivät ota huomioon uurretun aaltopahvin6 , kun se taitetaan 90 asteen kulmassa.
Kun paksu levy taittuu, se fyysisesti kuluttaa materiaalia ja vaatii leveämmän vastaanottoaukon7 ulomman säteen sijoittamiseksi. Näin hiljattain turhautuneen myyjän hikoilevan pakottaakseen monimutkaisen yläreunan irti viidentoista minuutin ajan, koska muotin ura oli vain aavistuksen liian tiukka. Neitsytkraft-levyn jäykkä vastus aiheutti lopulta koko paneelin lommotuksen, mikä pakotti heidät turvautumaan rumaan kirkkaaseen teippiin, joka pilasi täysin premium-brändin imagon.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| 1:1-välilehtien ja -urien leveydet | Lisää taivutusvaraa muotin uriin8 | Mahdollistaa kitkattoman lukituksen |
| Aallotusprofiilin paksuuden huomiotta jättäminen | Parametrinen kompensointi B-huilulle9 | Pysäyttää näytön taivutuksen |
| Luottaa tasaiseen 2D-geometriaan | ArtiosCAD 3D -toleranssitestaus10 | Poistaa ruman teipin käytön |
Kieltäydyn ehdottomasti käyttämästä litteitä mallipohjia säätämättä matemaattisesti vastaanottoaukkoja levyn paksuuden mukaan. Digitaaliseen tiedostoon lisätty pieni taivutusvara takaa, että pakkauskone kokoonpanossa on kitkaton ja repeämätön, mikä suojaa brändiarvoasi.
🛠️ Harveyn työpöytä: Ovatko rakenteelliset urasi matemaattisesti säädetty kestämään 90 asteen taitoksen repeämättä? 👉 Pyydä rakenteellisen toleranssin tarkistus ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on kysyttävää myöhemmin.
Mitä erilaisia kuolemia on olemassa?
Puiseen työkalulevyyn upotetun terän fyysinen muoto muuttaa perustavanlaatuisesti sitä, miten valmiin pakkauksen ja ihmiskäden välinen vuorovaikutus on mahdollista.
Erilaisia muokkausteriä ovat suorareunainen leikkaus, aaltoileva leikkaus ja erikoisterä. Vaikka tavalliset suorat terät leikkaavat tehokkaasti paksua aaltopahvia, vaihtoehtoiset aaltoprofiilit luovat mikroskooppisen rosoisen reunan, joka estää aktiivisesti vakavat paperin leikkaukset, kun vähittäiskaupan työntekijät kokoavat suuria määriä litteitä pakkauksia.
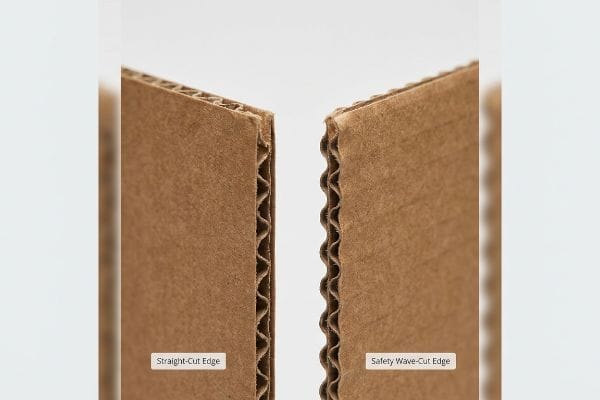
Oikean teräprofiilin valinta varmistaa, että loppukäyttäjäsi ovat suojassa ikäviltä piileviltä vaaroilta.
Turvareunan etu suurnopeuskaupoissa
Hankintatiimit käyttävät usein oletuksena halvinta vakiomuotoista suoraa teräsviivainta tilatessaan suuria tuotantomääriä. He harvoin ottavat huomioon, millainen fysiologinen vaikutus noilla terävillä, juuri leikatuilla pahvin reunoilla11 on henkilöstöön, jonka tehtävänä on pystyttää satoja yksiköitä vuorossa.
Ajattele suoraa paperin reunaa kuin juuri teroitettua kokkiveistä; se saattaa näyttää puhtaalta, mutta se on brutaalin anteeksiantamaton nopeassa liikkeessä. Opin tämän läksyn varhain, kun koko myyntitiimi valitti viiltävänsä sormensa auki taittaessaan nopeasti vakiomuotoisia myyntialustoja. Syvän paperin leikkauksen terävä pisto hidastaa kokoonpanolinjaa arviolta kahdellakymmenellä prosentilla12, minkä vuoksi vaihdoin välittömästi työkalut turvalliseen aaltoleikkausprofiiliin13.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Standardin suorat muottiterät | Aaltoileikattujen turvaprofiilien määrittely14 | Estää vakavia paperin viiltoja |
| Kokoonpanon ergonomian huomiotta jättäminen | Pyöristettyjen kulmien integrointi15 | Nopeuttaa laatikon avaamista |
| Halvimpien työkalujen perässä | Investoinnit räätälöityihin turvamuotteihin | Vähentää jälleenmyyjien valituksia |
Uskon vakaasti, että brändiäsi fyysisesti rakentavien vähittäiskaupan työntekijöiden rankaiseminen on kamalaa puuhaa. Muottiprofiilin päivittäminen turvareunaksi lisää mitättömiä kustannuksia, mutta ostaa valtavasti hyvää tahtoa ja tehokkuutta tuotantotiloissa.
🛠️ Harveyn työpöytä: Oletko tarkistanut, vahingoittavatko nykyiset esittelysi tietämättäsi niitä täyttäviä myyjiä? 👉 Hanki turvallisuusarvio ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta vastinetta rahalle.
Mikä on yleisin kuolaintyyppi?
Koko jalostusteollisuudessa perinteinen teräsviivain on ensisijainen menetelmä aaltopahvihyllyjen leimaamiseen.
Yleisin muottityyppi on tasomainen teräksinen viivoitin. Tässä mittatilaustyönä valmistetussa puulevyssä on tarkasti taivutetut metalliterät ja nuuttausviivaimet. Se iskee aaltolevyihin valtavalla paineella varmistaen nopean, toistettavan ja kustannustehokkaan rakenteellisen muovauksen massiivisissa maailmanlaajuisissa vähittäismyyntikampanjoissa.
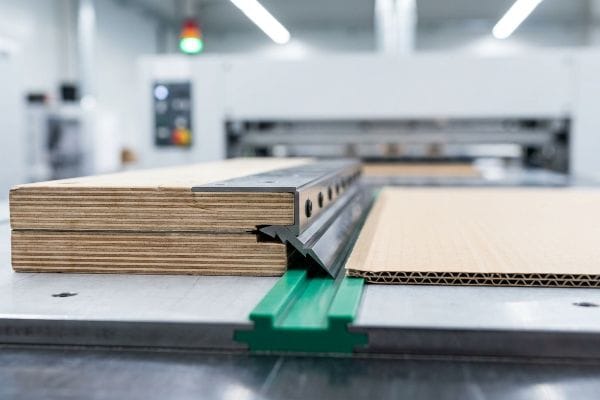
Mutta teorian tuntemus ei riitä, kun koneet alkavat käydä ja herkille painetuille pinnoille kohdistuu voimakas paine.
Miksi tavalliset teräsmuottiosat aiheuttavat mikrokitkaa suuressa mittakaavassa
Asiakkaat olettavat usein, että tavallisen teräsviivoittimen puristaminen korkealaatuiseen aaltopahviin tuottaa automaattisesti täydellisen ja virheettömän 90 asteen taitoksen. He luottavat stanssauspuristimen raakaan mekaniikkaan täysin tietämättöminä siitä voimakkaasta fyysisestä vastuksesta, jota neitseelliset kraft-kuidut kohdistavat metalliseen nuuttausviivaimeen16.
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testauslattialla, kun korkeapaineinen metalli osuu alustaan. Työpaikallani näenrutiininomaisesti, kuinka tavalliset teräsmitat värjäävät sisäuria ja halkeilevat rajusti painettua pintalevyä paljastaen raakoja ruskeita kuituja saranoiden kohdalla. Kun mittaan 32 ECT (Edge Crush Test) -levyn vastusta, löydän usein 0,11 tuuman (2,79 mm) taipuman, joka aiheuttaa täydellisen litohalkeilun17 iskun aikana. Otin mikrometrilukemat ja todistin, ettei minun tarvinnut vaihtaa premium-paperia; minun piti vain toteuttaa erityinen naaraspuolinen polymeeritaitausmatriisikanava leikkauslevyyn18.Hallitsemalla kuitujen venymistä tällä 2,4 mm:n alasinkanavalla eliminoin halkeilun kokonaan, varmistin, että pakkausten kokoonpanoaika lyheni 40 sekunnilla yksikköä kohden ja suojasin tuotemerkin visuaalista tasaisuutta.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Normaali puskuroimaton rypytys | Käyttämällä naaraspuolista nuuttausmatriisia19 | Poistaa rumia, halkeilevia ryppyjä |
| Suuttimen ylipaineistaminen | Iskupään virittäminen20 | Pitää rakenteen jäykänä |
| Paperin laadun vaihtaminen | Polymeeristen alasinkanavien asentaminen21 | Lyhentää kokoamisaikaa rajusti |
En koskaan tee korkealaatuisia painettuja näyttöjä ilman voimakkaasti profiloitua taittomatriisia muottialustalla. Tämän fyysisen kuitujännityksen hallinta näkyy suoraan moitteettomassa myyntiesillepanossa ja säästää sinut säröillä olevien yksiköiden manuaalisen hävittämisen painajaiselta.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit valita toimittajan, joka jättää materiaalin paksuuden huomiotta työkalujen valmistuksen aikana, mutta kun ahtaat urat aiheuttavat vakavaa pohjan nurjahdusta, joka johtaa välittömään jälleenmyyjän hylkäämiseen, se pyyhkii pois voittomarginaalisi kokonaan. Yli 500 brändipäällikköä käyttää painoon valmistavaa tarkistuslistaani välttääkseen juuri nämä kohtalokkaat alkuvaiheen virheet. Lopeta pahvin toleranssien arvailu ja anna minun henkilökohtaisesti käydä tiedostosi läpi ilmaisella Dieline Pre-Flight Audit -tarkastuksellani ↗, jotta löydän piilevät fyysiset kitkakohdat ennen kuin metalliterät putoavat.
"Tekoäly stanssauskoneissa: Odotetut muutokset – SBL", https://sblmachinery.com/ai-in-die-cutting-machines-expected-transformations/. [CNC-muuntokoneiden teknisissä käsikirjoissa kuvataan vektoripolkujen tarkka muuntaminen koneellisesti luettavaan koodiin leikkausta ja nuuttausta varten]. Todisteiden rooli: Tekninen varmennus; lähdetyyppi: Suunnittelukäsikirja. Tukee: Väitettä, että koneet vaativat erityistä datan tulkintaa visuaalisen esityksen lisäksi. Laajuushuomautus: Rajoitettu automatisoituihin pakkausmuuntajiin. ↩
"Mastering Vector Artwork For Screen Printing – YouTube", https://www.youtube.com/watch?v=IwH6MeS7YRs. [RIP-ohjelmiston teknisessä dokumentaatiossa kuvataan yksityiskohtaisesti spottivärien tai erillisten tasojen vaatimus, jotta leikkausreittejä ei renderöidä CMYK-tulostusmusteena]. Todisteeksi: Tekninen varmennus; lähteen tyyppi: Ohjelmistokäsikirja. Tukee: CNC-piirtureiden mekaanista vikaantumista, kun reittejä ei ole eristetty kuvista. Laajuushuomautus: Koskee RIP-ohjattuja CNC-järjestelmiä]. ↩
"Väriasetukset tulostusta varten: 4-väriprosessi, laajennettu väriasteikko ja spottivärit …", https://inovarpackaging.com/color-setup-for-print-4-color-process-extended-gamut-spot-colors-explained/. [Virallinen paino- tai painokäsikirja vahvistaa 100 % magentan spottivärien käytön leikkausviivojen merkitsemiseen stanssausmalleissa]. Todisteeksi: tekninen erittely; lähdetyyppi: alan käsikirja. Tukee: oikeaa värien määritystä leikkausta varten. Laajuushuomautus: tiettyjen ohjelmistojen/työnkulun standardien mukainen. ↩
"Spottivärien ja prosessivärien ymmärtäminen - Täydellinen opas", https://www.ukpackpackaging.com/company-news/understanding-spot-colors-a-complete-guide/. [Pakkaussuunnittelun teknisissä ohjeissa määritellään 100 % syaani yleiseksi standardiksi taitosten tai taitosviivojen merkitsemiseen]. Todisteeksi: tekninen spesifikaatio; lähteen tyyppi: suunnittelukäsikirja. Tukee: taitosten oikeaa värien määritystä. Laajuushuomautus: tiettyjen ohjelmistojen/työnkulkustandardien mukainen. ↩
"Prepress 101: Spottivärit ja niiden käyttö", https://www.americancarton.com/prepress-101-spot-colors-and-how-they-can-be-used. [Preflighting-ohjelmiston dokumentaatio selittää, kuinka erillisten rakennespottivärien käyttö estää virheitä stanssileikkauskoneisiin siirron aikana]. Todisteiden rooli: prosessin validointi; lähdetyyppi: ohjelmistodokumentaatio. Tukee: rakenteellisen esiflight-tarkastuksen tehokkuutta. Laajuushuomautus: riippuu käytetystä esiflight-ohjelmistosta. ↩
"Kuinka kartongin paksuus vaikuttaa taittokartongin suorituskykyyn ja kustannuksiin", https://brownpackaging.com/how-board-caliper-impacts-folding-carton-performance-and-cost/. [Aaltomateriaalien tekninen pakkauskäsikirja tai alan standardi määrittelee materiaalin paksuuden ja sen vaikutuksen taitosgeometriaan]. Todisteiden rooli: tekninen eritelmä; lähdetyyppi: alan käsikirja. Tukee: taittovaran vaatimusta rakennesuunnittelussa. Laajuushuomautus: koskee erityisesti uurrettua aaltopahvia. ↩
"[PDF] NUTTAUS JA TAITTO – BioResources", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. [Pakkaustekniikan standardit selittävät, miten materiaalin paksuus vaikuttaa taivutussäteeseen, mikä edellyttää suurempia rakojen mittoja juuttumisen estämiseksi kokoonpanon aikana]. Todisteiden rooli: tekninen todentaminen; lähteen tyyppi: suunnittelukäsikirja. Tukee: paksuuden kompensoinnin tarvetta rakojen suunnittelussa. Laajuushuomautus: koskee erityisesti aaltopahvin paksuutta. ↩
"Pahvirakenteet: Taivutusvaran laskeminen 1 – YouTube", https://www.youtube.com/watch?v=j1n5ojAbAic. [Pakkaussuunnittelun suunnittelukäsikirjat selittävät, miten taivutusvara ottaa huomioon materiaalin muodonmuutoksen tarkan sovituksen varmistamiseksi]. Todisteeksi: tekninen eritelmä; lähteen tyyppi: suunnittelukäsikirja. Tukee: taivutusvaran tarvetta lukitusmekanismeille. Laajuushuomautus: koskee erityisesti taitettavia aaltopahvimateriaaleja. ↩
"Viisikerroksisen … taivutusjäykkyyden analyyttinen määritys", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. [Uurrettujen materiaalien tekniset standardit kuvaavat yksityiskohtaisesti, miten B-uurteen paksuuden huomioon ottaminen estää rakenteellista vääntymistä]. Todisteiden rooli: materiaalin ominaisuus; lähdetyyppi: valmistusstandardi. Tukee: esillepanon kaareutumisen estämistä parametrisen suunnittelun avulla. Laajuushuomautus: rajoitettu B-uurrettuun aaltopahviin. ↩
"pakettisuunnitteluohjelmisto (rakenne) – Core77-keskustelupalstat", https://boards.core77.com/t/package-design-software-structure/17140. [ArtiosCAD-ohjelmiston dokumentaatio kuvaa, kuinka 3D-simulointi tunnistaa interferenssi- ja toleranssiongelmat rakenteellisen kokoonpanon optimoimiseksi]. Todisteiden rooli: ohjelmiston ominaisuus; lähdetyyppi: tekninen dokumentaatio. Tukee: toissijaisten liimojen poistamista virtuaalitestauksen avulla. Laajuushuomautus: koskee vain Esko ArtiosCAD -ohjelmistoa. ↩
"[PDF] Materiaalien käsittely ja varastointi – OSHA", https://www.osha.gov/sites/default/files/publications/OSHA2236.pdf. [Luottamuksellinen työterveyttä ja -turvallisuutta tai pakkaustekniikkaa käsittelevä lähde dokumentoisi standardinmukaisten suoraan leikattujen pahvireunojen viiltojen esiintyvyyden kokoonpanoympäristöissä]. Todisteiden rooli: tosiseikkoihin perustuva varmennus; lähteen tyyppi: työturvallisuusraportti. Tukee: Väitettä, että standardimuotit aiheuttavat vaarallisia reunoja työntekijöille. Laajuushuomautus: Keskittyy suurten volyymien manuaaliseen kokoonpanoon. ↩
"Tuottavuushäviöt ei-kuolemaan johtaneista vammoista Yhdysvalloissa – PubMed", https://pubmed.ncbi.nlm.nih.gov/40812486/. [Teollisuuden ergonomiatutkimus tai työturvallisuusraportti, jossa kvantifioidaan pienten toistuvien haavojen vaikutusta työntekijöiden tehokkuuteen ja suorituskyvyyn. Todisteiden rooli: kvantitatiivinen validointi; lähdetyyppi: akateeminen tutkimus. Tukee: Spesifistä tuottavuushäviön mittaria. Laajuushuomautus: Prosenttiosuudet voivat vaihdella kokoonpanonopeuden ja -määrän mukaan.] ↩
"[PDF] Oikean säännön valinta eri materiaaleille", https://steelrule.com/wp-content/uploads/2022/02/Selecting-the-Correct-Rule-for-Different-Substrates.pdf. [Muotinvalmistajan tekninen dokumentaatio, jossa kuvataan, miten aaltoleikkausprofiili luo epälineaarisen reunan syvien paperileikkausten riskin vähentämiseksi. Todisteena: tekninen eritelmä; lähteen tyyppi: alan käsikirja. Tukee: Turvareunan fyysistä mekanismia. Laajuushuomautus: Koskee erityisesti kartonkia ja aaltopahvia.] ↩
"Tuotteet: Cutting Rule – Wave – National Steel Rule on johtava …", https://steelrule.com/product-cutting-rule-wave/. Alan turvallisuuskäsikirja stanssaustyökaluista selittää, miten aaltoleikatut reunat jakavat paineen estäen syviä ihovaurioita verrattuna suoriin teriin. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: valmistuksen turvallisuusohje. Tukee: vakavien paperin leikkausten vähentämistä. Laajuushuomautus: Sovelletaan pahviin ja paksuihin paperimateriaaleihin. ↩
"Taivutetut kulmalaatikot: "vähittäiskaupan toimituslaatikko" – Trend Hunter", https://www.trendhunter.com/trends/retail-shipping-box. Ihmisiin liittyvät tutkimukset osoittavat, että pyöristetyt reunat vähentävät kitkaa ja tarttumista manuaalisen kokoonpanon aikana, mikä lisää läpivirtauskapasiteettia. Todisteiden rooli: suorituskyvyn validointi; lähdetyyppi: ergonominen tutkimus. Tukee: laatikon purkamisen nopeuden parantamista. Laajuushuomautus: Keskittyy suurten volyymien vähittäiskaupan käsittelyyn. ↩
"Analogisten ja digitaalisten taittoviivojen vaikutus mekaanisiin … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Materiaalitieteen tai pakkaustekniikan tekninen lähde selittäisi, miten neitseellisten kraft-kuitujen rakenteellinen eheys ja elastisuus luovat fyysistä vastusta, kun niitä puristetaan metallin taittosäännöllä]. Todisteiden rooli: tekninen selitys; lähteen tyyppi: suunnittelukäsikirja. Tukee: Väitettä, että materiaalin kestävyys häiritsee virheetöntä taittoa. Laajuushuomautus: Koskee erityisesti erittäin lujia neitseellisiä kraft-kuituja. ↩
"ECT-luokitukset selitettynä: Mitä ne tarkoittavat aaltopahvilaadullesi …", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopJlHucFxRm06i6QsGRVLNQzN5iDFlXxKNDnXXPr_9iEWzrWyk-. [32 ECT -levyjen tekniset tiedot antavat fysikaaliset kynnysarvot, joilla alustan taipuma johtaa pinnan murtumiseen tai litohalkeiluun.] Todisteiden rooli: tekninen varmennus; lähdetyyppi: materiaalitieteen artikkeli. Tukee: materiaalin vikaantumiskynnys. Laajuushuomautus: koskee vain 32 ECT -levylaatua. ↩
"Kuinka estää paperin halkeilu taittoviivoilla stanssauksen aikana", https://www.kamura-steelrule.com/en/application-detail/die-cut-scoring-issues/. [Stanssaustyökaluja koskevat alan oppaat kuvaavat, kuinka polymeerimatriisikanavat hallitsevat kuitujen venymistä pinnan halkeilun estämiseksi verrattuna terässääntöihin.] Todisteiden rooli: tekninen mekanismi; lähdetyyppi: valmistuskäsikirja. Tukee: matriisikanavien tehokkuutta halkeilun vähentämisessä. Laajuushuomautus: soveltuu korkeapaineleikkaukseen. ↩
"Aaltopahvin taittomatriisi – Cito-System", https://www.cito.de/en/SA/cito/products-corrugated-board/creasing-matrix-corrugated-board/. Aaltopahvipakkausten alan standardit osoittavat, kuinka naaraspuoliset taittomatriisit estävät pinnan halkeilua tarjoamalla tarkan vastapainepisteen. Todisteiden rooli: tekninen varmennus; lähdetyyppi: valmistuskäsikirja. Tukee: taittomatriisien vaikutusta taitoslaatuun. Laajuushuomautus: koskee erityisesti aaltopahvia. ↩
"Yleiset pahvilaatikoiden rypistymisongelmat – Packmage", https://www.packmage.com/about/article/320-B_The_commonly_carton_box_creasing_issues. Leikkauslaitteiden tekniset oppaat selittävät, kuinka iskupalkin säätö estää materiaalin muodonmuutoksen ja ylläpitää rakenteellista eheyttä. Todisteiden rooli: tekninen varmennus; lähdetyyppi: laitekäsikirja. Tukee: iskupalkin säädön vaikutusta jäykkyyteen. Laajuushuomautus: viittaa teräsmittaisiin tasomaisiin muotteihin. ↩
"Pahvin stanssauskoneiden usein kysytyt kysymykset – AOPACK", https://www.aopackmachine.com/cardboard-die-cutting-machine-faq-guide/. Materiaalitieteelliset tiedot osoittavat, että polymeerialasinten kanavat vähentävät kitkaa ja parantavat leikkaustarkkuutta perinteiseen teräkseen verrattuna, mikä helpottaa manuaalisen kokoonpanon nopeutumista. Todisteiden rooli: tekninen varmennus; lähdetyyppi: teollinen tutkimus. Tukee: polymeerialasinten hyötyä kokoonpanonopeudelle. Laajuushuomautus: tehokkuuden parannukset vaihtelevat paperilaadun mukaan. ↩