Olet lanseeraamassa vähittäismyyntituotetta, eivätkä tavalliset pakkauslaatikot riitä. Herättääksesi huomiota ruuhkaisilla hyllyillä tarvitset räätälöityjä muotoja ja tarkkaa rakennesuunnittelua.
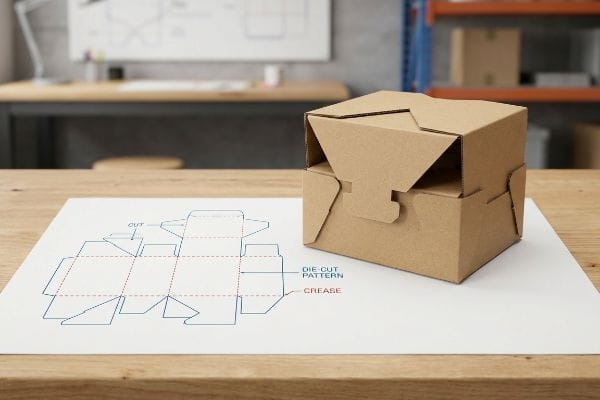
Stanssatut pakkauslaatikot ovat mittatilaustyönä valmistettuja aaltopahvi- tai pahvilaatikoita, jotka valmistetaan teräksisellä viivoittimella tai digitaalisella CNC-pöydällä tiettyjen muotojen, kielekkeiden ja lukitusmekanismien leimaamiseksi. Tämä tarkka leikkausprosessi varmistaa virheettömän kokoonpanon, rakenteellisen eheyden ja ainutlaatuisen visuaalisen esillepanon kilpailukykyisissä vähittäismyyntiympäristöissä.
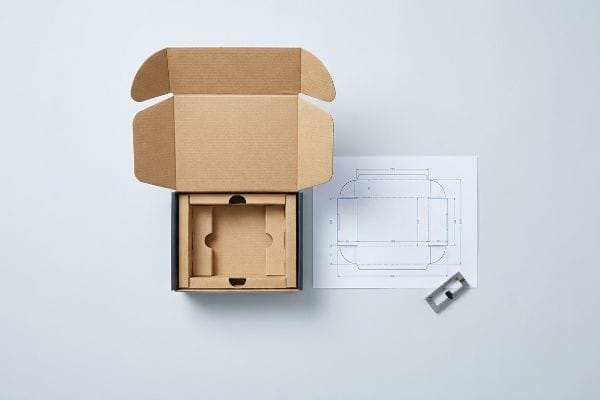
Mutta mukautetun muodon suunnitteleminen näytöllesi on täysin eri asia kuin sen massatuotanto selviytyäkseen ankarassa varastoympäristössä.
Mitä "leikattu pakkaus" tarkoittaa?
Termi kuulostaa teolliselta, mutta se on yksinkertaisesti tarkka prosessi, jossa tasainen raaka-ainelevy muutetaan toimivaksi, 3D-vähittäismyyntirakenteeksi.
Standattu pakkaus tarkoittaa erikoistunutta valmistusprosessia, jossa terävät terästerät tai digitaaliset jyrsimet leikkaavat kartonkia luodakseen tarkat rakenneääriviivat. Tämä tekniikka mahdollistaa monimutkaiset taittuvat reunat, räätälöidyt ikkunaleikkaukset ja lukittuvat paneelit, joita tavalliset uurretut laatikot eivät yksinkertaisesti pysty kopioimaan tehtaan lattialla.
Se kuulostaa yksinkertaiselta, mutta digitaalisen taiteen ja fyysisten terästerien välinen silta on se kohta, jossa useimmat kampanjat hiljaa suistuvat raiteiltaan.
CAD-työkalujen (tietokoneavusteisen suunnittelun) näkymätön kieli
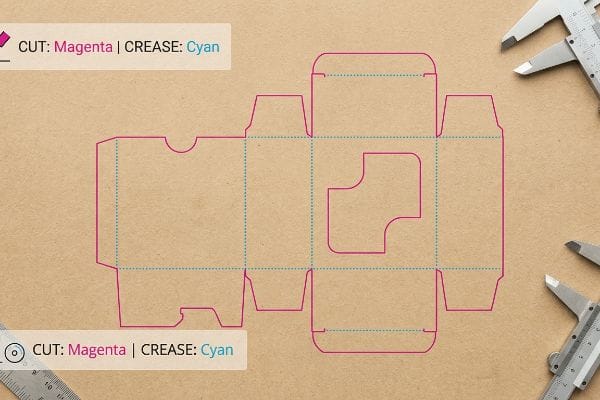
Jopa kokeneet suunnittelijat unohtavat usein mekaanisen siirron sokean pisteen. He toimittavat kauniita rakennesuunnitelmia käyttäen CMYK-standardin mukaisia mustia viivoja1osoittamaan , mistä näyttö tulisi leikata tai taittaa. He olettavat, että automatisoidut tehdaskoneet ymmärtävät intuitiivisesti heidän visuaalisen taideteoksensa ja suorittavat fyysiset leikkaukset täydellisesti.
Näen tämän ansan joka viikko, kun litteät stanssit saapuvat esipainojonooni .Todellisuudessa CNC-jyrsimet (Computer Numerical Control) ja laserilla työstettävät stanssilevyt eivät pysty lukemaan visuaalisia värejä; ne laukeavat vain, kun ne havaitsevat absoluuttisia spottiväriviivoja2.Kun suunnittelija lähettää tiedoston, jossa on standardit mustat ääriviivat, koneen ohjelmisto yhdistää nämä viivat kuvituskerrokseen. Kerran näin valtavan painotalon sylkevän ulos täyden erän kauniisti painettuja levyjä, joissa oli näkyvät mustat reunat, mutta ei yhtään fyysistä leikkausta, mikä loi valtavan logistisen pullonkaulan. Korjatakseni tämän vaadin tiukkaa värikartoitusprotokollaa, jossa leikkauspoluille määritetään 100 % magenta3ja taitoksille 100 % syaani. Tämä mikrosäätö estää koneen täydellisen vikaantumisen, säästää asiakkaiden aikaa ja varmistaa, että fyysiset levyosat erottuvat siistillä ja tyydyttävällä repäisyllä.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-mustan käyttö leikkausviivoissa | Absoluuttisten spottivärien määrittäminen4 | Estää koneen leikkausvirheet 100 %:sti |
| Taideteosten ja rakenteen yhdistäminen | Leikkausreittien eristäminen CAD-ohjelmassa5 | Säästää tuntikausia painatusviiveitä |
| Terän paksuuden huomiotta jättäminen | Mikrotoleranssien lisääminen leikkauksille6 | Varmistaa, että välilehdet lukittuvat sujuvasti |
Kieltäydyn arvailemasta, mitä suunnittelija tarkoitti leikata. Lukitsemalla mekaaniset spottivärit ennen kuin levy edes osuu leikkauspöytään, takaan, että rakenteellinen asettelusi muuttuu virheettömästi fyysiseksi todellisuudeksi.
🛠️ Harveyn työpöytä: Etkö ole varma, kommunikoivatko taideteoksesi kerrokset todella leikkausterien kanssa? 👉 Hanki ilmainen leikkauslinjan tarkastus ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Onko stanssattu kalliimpaa?
Räätälöinnillä on yleensä hintansa, eikä rakenteellinen pakkaus ole poikkeus. Kuitenkin sen ymmärtäminen, mistä maksat tarkalleen, muuttaa tapaa, jolla mittaat todellista sijoitetun pääoman tuottoa.
Kyllä. Stabiaaliset pakkaukset aiheuttavat korkeammat alkukustannukset räätälöityjen rakennesuunnittelu- ja fyysisten työkalujen kustannusten vuoksi. Tämä alkuinvestointi kuitenkin vähentää merkittävästi loppupään työvoimaa poistamalla sotkuisen pakkausteipin tarpeen ja nopeuttamalla manuaalista kokoonpanoa, mikä tekee niistä usein kustannustehokkaampia suurten volyymien vähittäismyyntitilauksissa.
Todellinen taloudellinen vaara ei ole työkalujen ennakkomaksu, vaan se, mitä työkalulle tapahtuu ensimmäisen tuotantoerän valmistuttua.
Heikentyneiden työkalulevyjen piilokustannukset
Hankintatiimit hyväksyvät yleensä rakennemuotin alkuasennusmaksun olettaen, että tämä kertaluonteinen hankinta varmistaa pysyvän ja tuhoutumattoman omaisuuden. He suunnittelevat budjettinsa olettaen, että täsmälleen samaa työkalua voidaan käyttää uudelleen täydellisesti vuosien ajan samanlaisilla kausittaisilla uusintatilauksilla.
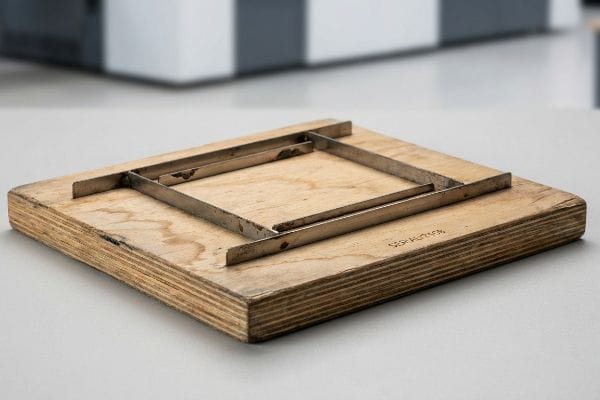
Tämä oletus jättää huomiotta tavallisen teräsmitan 7 materiaalisen todellisuuden , joka koostuu käsittelemättömään vanerialustaan upotetuista metalliteristä. Näen tiloissani rutiininomaisesti, kuinka huokoinen puu imee tehdasympäristön kosteutta muutaman kuukauden ajan, mikä fyysisesti vääntää alustaa ja ruostuttaa terät 8. Jos yritän käyttää tätä vaurioitunutta levyä uudelleentilauksessasi, väärin kohdistetut terät repivät tulostetun pintalevyn sen sijaan, että ne viipaloisivat sen siististi. Tämä tuottaa jauhemaista, aaltoilevaa pölyä, joka pilaa mustepinnan ja aiheuttaa valtavaa kitkaa kokoonpanon aikana. Brändipääomasi suojelemiseksi noudatan tiukkaa protokollaa, jossa laserpoltan uuden muotin jokaista eräajoa varten. Tämä poistaa täysin rosoiset reunat ja kokoonpano-ongelmat, mikä lopulta säästää sinut katastrofaalisilta vähittäiskaupan takaisinperinnöiltä, jotka johtuvat heikentyneestä rakenteellisesta eheydestä.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Vanhojen vääntyneiden puumuottimien uudelleenkäyttö | Uusien noppien polttaminen jokaista juoksua varten | Takaa terävät reunat9 |
| Muottien säilytys kosteissa tiloissa | Ilmastoitu lavastus | Estää metalliterän ruostumisen10 |
| Halvimman työkalumaksun perässä | Investoinnit korkealaatuiseen teräkseen11 | Estää lukitusliuskojen repeämisen |
En koskaan laita riskiä raskaaseen vähittäismyyntiin tarkoitetun tuotteen käyttöönotossa halvan, kosteuden vääntämän puukappaleen varaan. Uusien työkalujen polttaminen jokaista erää varten on ainoa tapa taata täydellinen rakenteellinen yhdenmukaisuus.
🛠️ Harveyn työpöytä: Onko kausitilauksissasi yhtäkkiä repeytyneitä välilehtiä ja sotkuista kokoamista? 👉 Pyydä työkalujen arvostelu ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on myöhemmin kysyttävää.
Miksi sitä kutsutaan stanssatuksi?
Terminologia juontaa juurensa massatuotannon alkuajoilta, mutta prosessin fysikaaliset ominaisuudet pysyvät täsmälleen samoina tänäkin päivänä nopeilla pakkauslinjoilla.
Sitä kutsutaan stanssatuksi, koska prosessissa käytetään fyysistä työkalua, jota kutsutaan "stanssiksi", muotojen leimaamiseen. Aivan kuten raskaaseen piparkakkumuottiin, tämä räätälöity metalliterä puristetaan suoraan pahviin valtavalla voimalla leikkaamaan tarkat rakenteelliset jäljet.
Vaikka ulkomuodon viipalointi on suoraviivaista, paperin sisäisen taivutuksen hallinta on täysin erilainen insinööritaistelu.
Taitosmatriisin profiloinnin fysiikka
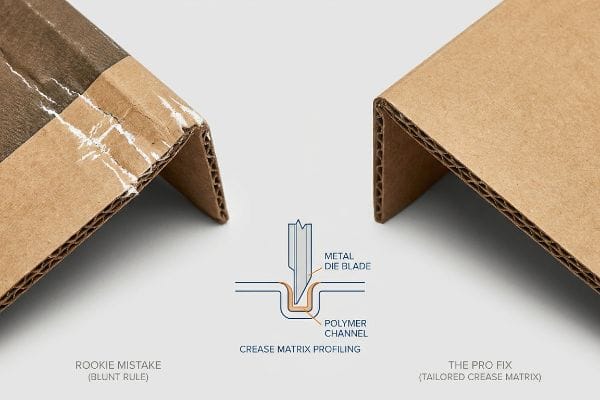
Suunnittelijat olettavat tyypillisesti, että yksinkertaisen taittoviivan lisääminen digitaaliseen mallipohjaan johtaa automaattisesti täydelliseen 90 asteen taitokseen. He käsittelevät paksua aaltopahvia kuten tavallista tulostuspaperia ja odottavat sen antavan periksi vaivattomasti ilman mekaanista vastusta.
Katselen tämän teorian murenevan, kun massiivinen teollisuuspuristin iskee tylpän teräksisen taittoviivaimen raskaaseen 32ECT-neitsytolavaan. Tylppä isku pakottaa sisäiset urat rypistymään rajusti, mikä aiheuttaa kovan napsahduksen, kun ulommat paperikuidut venyvät yli rajansa ja halkeavat laminoidun grafiikan. Estääkseni tämän ruman valkoisen halkeilun taitoslinjassa, piirrän leikkauslevyn alle erityisiä polymeerimatriisikanavia toimimaan alasimena. Tämä kontrolloi tarkasti kuitujen venymistä iskun aikana ja eliminoi täysin litohalkeilun valvomalla tiukkaa 0,04 tuuman (1 mm) mikrotoleranssia taivutuksessa12.Tämä mikrosäätö estää visuaalisia virheitä ja nopeuttaa pakkauslinjaa arviolta 20 prosentilla13, koska myyjät eivät enää joudu taistelemaan jäykkiä, ehjiä taitoksia vastaan.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Luottamalla tylsiin sääntöiskuihin | Käyttämällä räätälöityä taitosmatriisia14 | Poistaa rumia graafisia halkeiluja |
| Paperin syiden suunnan huomiotta jättäminen | Taitosten kohdistaminen huilun kanssa15 | Varmistaa täydellisen suorakulmaiset taitokset |
| Paksun levyn pakottaminen taivuttamaan | Uurteiden esimurskaaminen16 | Nopeuttaa manuaalista kokoonpanoa |
Kieltäydyn antamasta raa'an konepaineen tuhota ensiluokkaisia grafiikoitasi. Suunnittelemalla jokaisen yksittäisen taitoksen tarkan kireyden varmistan, että pakkauksesi näyttää virheettömältä tehtaalta kassalle.
🛠️ Harveyn työpöytä: Näkyykö nykyisissä esittelylaatikoissasi rumia valkoisia halkeamia tärkeimpien taitosaumojen kohdalla? 👉 Tee rakenteellinen jännityskoe ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta vastinetta rahalle.
Mitä erilaisia leikattuja laatikoita on olemassa?
Yksinkertaisista postituslistoista monimutkaisiin modulaarisiin hyllyalustoihin, geometriset mahdollisuudet ovat rajattomat, kun siirrytään pois tavallisista suorakaiteen muotoisista kuljetuslaatikoista.
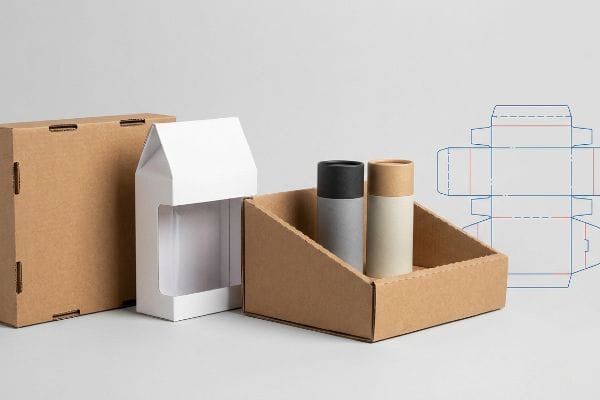
Erilaisia muotoonleikattuja laatikoita ovat postituslaatikot, taittuvat pahvilaatikot, esillepanovalmiit hyllyalustat ja puoliksi auki olevat rasiat. Näissä erilaisissa rakennemuodoissa käytetään tarkkoja lukittuvia kielekkeitä, räätälöityjä ikkunoita ja kulmikkaita kiinnitysreunoja, jotka kiinnittävät tuotteet täydellisesti ja maksimoivat brändin näkyvyyden ruuhkaisilla vähittäiskaupan hyllyillä.
Mutta teorian tuntemus ei riitä, kun koneet alkavat käydä ja näiden räätälöityjen muotojen päälle kasataan valtava paino .
Miksi HSC-standardin mukaiset muutokset epäonnistuvat tehtaan lattialla
Hankintatiimit yrittävät usein luoda pika-avonaisia vähittäismyyntilaatikoita yksinkertaisesti leikkaamalla yläläpät pois tavallisesta RSC17 (Regular Slotted Container). He olettavat, että raaka-ainekustannusten säästäminen tässä HSC-versiossa (Half Slotted Container) tuottaa täysin toimivan ja edullisen esillepanoalustan.
Näen laitoksessani säännöllisesti, kuinka tämä oikotie johtaa tuhoisiin rakenteellisiin vaurioihin tuotantoa edeltävien kuormitustestien aikana. Kun jatkuvat yläläpät poistetaan, 360 asteen yläkotelo poistuu kokonaan, mikä tuhoaa laatikon kyvyn jakaa dynaamista yläkuorman painetta pystysuorille seinilleen. Testasin tätä TAPPI T811 -reunanmurskaustestillä18, ja tavallisen yksiseinäisen HSC-laatikon tukemattomat kulmat taipuvat näkyvästi ulospäin ja lommoutuvat vain 85 kg:n lavapainon alla19.Korjatakseni tämän kohdistan matemaattisesti uran syyt täysin pystysuoraan ja päivitän ytimen kaksiseinämäiseksi profiiliksi erityisesti korvaamaan puuttuvan yläjännityksen. Tämän materiaalisäädön avulla palautan puristuslujuuden kokonaan estäen katastrofaalisen pohjakerroksen murskaantumisen, joka muuten johtaisi massiivisiin jälleenmyyjien takaisinperintöihin ja kalliiseen manuaaliseen uudelleenpakkaamiseen.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Läppien leikkaaminen pois tavallisista laatikoista | Pystysuuntaisen kuormituksen uudelleensuunnittelu | Estää pohjakerroksen murskaantumisen20 |
| Yläkannen jännityshäviön huomiotta jättäminen | Päivitys kaksiseinäiseen ytimeen21 | Kestää raskaan kuormalavojen pinoamisen |
| Vaakasuoran uran syiden käyttö | Pakottamalla tiukasti pystysuorat huilut | Maksimoi reunan murskauslujuuden22 |
En voi antaa teidän lähettää raskaita tavaroita rakenteellisesti kastroiduissa laatikoissa. Kartongin profiilin päivittäminen kannen poistamisen yhteydessä on ainoa tapa taata tuotteidenne säilyminen toimitusketjussa.
🛠️ Harveyn työpöytä: Kaatuvatko avoimet vähittäismyyntialustasi, kun varasto pinoaa lavasi kahteen kertaan? 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit valita pakkauksillesi halvemman toimittajan, mutta kun tukematon avonainen laatikko romahtaa raskaan varastopinon alla, se aiheuttaa valtavaa logistista kitkaa, joka laukaisee välittömät jälleenmyyjien hylkäykset. Tämä on täsmälleen sama spesifikaatio, jota kymmenen suurinta vähittäismyyntiasiakastani käyttävät taatakseen, ettei tulosteita hylätä lainkaan. Lopeta pystysuuntaisten kuormitustoleranssien arvailu ja anna minun henkilökohtaisesti arvioida arkkitehtuuriasi ilmaisen Dieline Pre-Flight Audit -tarkastukseni avulla ↗, jotta löydän kohtalokkaat rakenteelliset viat ennen massatuotannon aloittamista.
"Mitä eroa on spottiväreillä (PMS) vs. …", https://blog.fantastapack.com/difference-between-spot-colors-vs.-cmyk-packaging. Tekninen dokumentaatio, joka selittää alan standardin, jossa stanssilinjoille käytetään CMYK-värien sijaan erillisiä spottivärejä koneellisen luettavuuden varmistamiseksi. Todisteeksi: tekninen erittely; lähteen tyyppi: ammattimainen suunnitteluopas. Tukee: visuaalisen taiteen ja mekaanisten ohjeiden välistä eroa. Laajuushuomautus: koskee kaupallista painatusta ja stanssausta. ↩
"Top 10 laserongelmia ja ratkaisuja – YouTube", https://www.youtube.com/watch?v=k_fnsQYJYm0. Tekninen dokumentaatio, joka selittää, miten CAM-ohjelmisto tulkitsee spottivärejä erottaakseen painokuvat ja leikkausreitit. Todisteeksi: tekninen erittely; lähteen tyyppi: valmistuskäsikirja. Tukee: spottivärien tarvetta koneiden liipaisimille. Laajuushuomautus: koskee erityisesti vektoripohjaisia stanssaustyönkulkuja. ↩
"Mikä on stanssattujen tuotteiden pakkausten tarkoitus?", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Alan ohjeet stanssattujen tuotteiden värikoodaukseen leikkaus-, taitto- ja vuotoviivojen erottamiseksi toisistaan. Todisteiden rooli: alan standardi; lähdetyyppi: esipainotuotanto-opas. Tukee: magentan käyttöä leikkausviivoissa. Laajuushuomautus: yleinen käytäntö, mutta toimittaja voi mukauttaa sen. ↩
"Graafiset ohjeet", https://www.delinebox.com/graphic-guidelines/. Tekninen selitys siitä, miten RIP-ohjelmisto erottaa spottivärit prosessiväreistä leikkaustyökalujen laukaisemiseksi painomusteen sijaan. Todisteiden rooli: tekninen validointi; lähdetyyppi: painoteollisuuden käsikirja. Tukee: spottivärien välttämättömyyttä koneellisen leikkauksen tarkkuuden kannalta. Laajuushuomautus: koskee erityisesti digitaalista ja offset-stanssausta. ↩
"Exploring Packaging Prepress: A Simplified Guide – Alpha BPO", https://www.alphabpo.com/blog/exploring-packaging-prepress-a-simpliified-guide/. Alan standardin mukainen työnkulku rakenteellisten muottiviivojen erottamiseksi graafisesta kuvamateriaalista tuotantovirheiden estämiseksi ja prepress-prosessin tehostamiseksi. Todisteiden rooli: prosessin validointi; lähdetyyppi: CAD/CAM-ohjelmistodokumentaatio. Tukee: polkujen eristämisen tehokkuutta prepress-viiveiden vähentämiseksi. Laajuushuomautus: keskittyy teollisiin CAD-työkalujen työnkulkuihin. ↩
"Tasapainota stanssaustoleranssit stanssauskustannusten kanssa", https://www.interstatesp.com/blog/post/balance-die-cutting-tolerances-with-die-cutting-costs/. Ammattimaista ohjausta leikkuuterän (ura) leveyden kompensoimiseksi sen varmistamiseksi, että taitetut kielekkeet lukittuvat tukevasti. Todisteiden rooli: tekninen erittely; lähteen tyyppi: pakkaustekniikan opas. Tukee: terän paksuuden vaikutusta rakenteelliseen sopivuuteen. Laajuushuomautus: soveltuu fyysisiin stanssaustyökaluihin. ↩
"LCB vs. CB-teräsmitta stanssaukseen – Yitai Precision Machinery", https://yitaipacking.com/performance-of-die-steel-rule-on-different-materials/. Teräsmittamuotin valmistuksessa käytettyjen materiaalien tekninen vahvistus, erityisesti metalliterien ja puualustojen yhdistelmä. Todisteeksi: tekninen erittely; lähteen tyyppi: valmistuskäsikirja. Tukee: työkalun fyysistä koostumusta. Laajuushuomautus: Koskee perinteisiä teräsmittamuottimia, ei magneettisia tai digitaalisia vaihtoehtoja. ↩
"Kuinka kosteus vaikuttaa metalliin, puuhun, muoviin ja pahviin", https://dehum.com/how-humidity-affects-different-materials/. Materiaalitieteellistä näyttöä vanerialustojen hygroskooppisesta luonteesta ja hiiliterästerien hapettumisalttiudesta kosteissa tehdasympäristöissä. Todisteiden rooli: syy-seuraussuhde; lähdetyyppi: työkalujen huolto-opas. Tukee: työkalujen heikkenemisen syy. Laajuushuomautus: Ympäristövaikutukset vaihtelevat laitoksen ilmastoinnin mukaan. ↩
"4 PUUN VÄÄRISTYMISEN TYYPPIÄ (Mistä ne tulevat + Miten …), https://www.youtube.com/watch?v=NEHowi-_hvw. Analyysi siitä, miten puupohjaisten työkalulevyjen heikkeneminen johtaa reunojen muodonmuutokseen ja uusien muottien eduista tarkkuusleikkauksissa. Todisteiden rooli: prosessin validointi; lähdetyyppi: teollisen painon käsikirja. Tukee väitettä, että uudet muotit takaavat leikkauslaadun. Laajuushuomautus: viittaa perinteiseen puupohjaiseen stanssileikkaukseen. ↩
"LÄMPÖTILAN JA KOSTEUDEN VAIKUTUKSET …", https://www.osti.gov/etdeweb/servlets/purl/20468663. Tekninen selitys siitä, miten ilmastoidut ympäristöt vähentävät hiiliteräksisten muottiterien hapettumista ja korroosiota. Todisteiden rooli: tosiasioiden varmentaminen; lähdetyyppi: materiaalitieteen opas. Tukee: ilmastoidun vaiheistuksen tarvetta työkalujen pitkäikäisyyden kannalta. Laajuushuomautus: koskee erityisesti muita kuin ruostumattomia työkaluteräksiä. ↩
"Työkaluteräslaadut: Kattava opas – Ryerson", https://www.ryerson.com/metal-resources/metal-market-intelligence/tool-steel-grades-a-comprehensive-guide. Stanssityökaluissa käytettävien terässeosten vertailu ja miten kovuus ja kulutuskestävyys estävät materiaalin repeytymisen rakennepakkauksissa. Todisteiden rooli: tekninen erittely; lähdetyyppi: työkalujen valmistuskäsikirja. Tukee: teräksen laadun ja lukitusliuskojen eheyden välistä korrelaatiota. Laajuushuomautus: keskittyy teollisuusluokan rakennemuotteihin. ↩
"GURMEET SINGH – Stanssausprosessi pakkauksissa", https://www.linkedin.com/posts/gurmeet-singh-9b539a228_die-cutting-process-in-packaging-problems-activity-7378517393884647424-GqiW. Aaltopahvialustojen kuituhalkeilun estämiseksi tarvittavan toleranssimittauksen tekninen validointi. Todisteiden rooli: tekninen eritelmä; lähteen tyyppi: suunnittelukäsikirja. Tukee: tarkan matriisiprofiloinnin tehokkuutta litohalkeilun estämisessä. Laajuushuomautus: toleranssi voi vaihdella materiaalin ECT-luokituksen mukaan. ↩
"Analogisten ja digitaalisten taittoviivojen vaikutus mekaanisiin …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Empiirinen data tai alan vertailuarvot, jotka korreloivat taittojäykkyyden vähenemisen lisääntyneen kokoonpanonopeuden kanssa pakkauksissa. Todisteiden rooli: suorituskykymittari; lähdetyyppi: teollinen tapaustutkimus. Tukee: ammattimaisen taittomatriisin toiminnan tehokkuuden parannuksia. Laajuushuomautus: prosenttiosuus on arvio, joka perustuu tiettyihin linjaolosuhteisiin. ↩
"Kartongin stanssaus ja nuuttaus – Holmen Iggesund", https://www.iggesund.com/insights/paperboard-know-how/paperboard-manual/paperboard-manual-publication/printing-and-converting-performance/die-cutting-and-creasing/. Luotettava lähde selittää, kuinka tarkkuusprofiloidut nuuttausmatriisit hallitsevat materiaalin puristusta pinnan halkeilun estämiseksi. Todisteiden rooli: tekninen validointi; lähteen tyyppi: suunnittelukäsikirja. Tukee: räätälöityjen matriisien tehokkuutta. Laajuushuomautus: koskee erityisesti korkean GSM-pitoisuuden materiaaleja. ↩
"Mukautettujen paperilaatikoiden stanssaus", https://www.deprintedbox.com/die-cutting-creasing-scoring-for-custom-printed-paper-box.php. Aaltopahvipakkausten tekniset oppaat kuvaavat yksityiskohtaisesti, kuinka taitosten kohdistaminen aaltopahvin suuntaan estää vääristymiä ja varmistaa kohtisuoruuden. Todisteiden rooli: mekaaninen periaate; lähdetyyppi: pakkausalan standardi. Tukee: taitosten rakenteellista eheyttä. Laajuushuomautus: koskee aaltopahvia. ↩
"Mitä on stanssaus pakkauksissa? Opas stanssattuihin laatikoihin – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Raskaan kartongin valmistusstandardit kuvaavat esimurskauksen edut taittovastuksen vähentämiseksi. Todisteiden rooli: prosessin optimointi; lähdetyyppi: tuotanto-opas. Tukee: kokoonpanonopeutta. Laajuushuomautus: keskittyminen paksujen alustojen manuaaliseen kokoonpanoon. ↩
"Basic Box Styles", https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Pakkaustekniikan standardit määrittelevät tavallisen rakolaatikon (RSC) ja puoliraotetun laatikon (HSC) välisen rakenteellisen eron ja vahvistavat yläläppien poistamisen ensisijaiseksi geometriseksi eroksi. Todisteiden rooli: tekninen erittely; lähteen tyyppi: teollisuusstandardi. Tukee: RSC:n HSC-modifikaation kuvausta. Laajuushuomautus: koskee aaltopahvistandardeja. ↩
"Aaltolevyn reunasuuntainen puristuslujuus …", https://www.tappi.org/product_pull/09/dec/__05/edgewise-compressive-strength-of-corrugated-fiberboard-short-column-test-test-method-t-811-om-17/. TAPPI T811 -standardin soveltamisen todentaminen aaltopahvin puristuslujuuden mittaamisessa. Todisteiden rooli: menetelmän todentaminen; lähteen tyyppi: tekninen standardi. Tukee: rakenteellisten vaurioiden tunnistamiseen käytettyä erityistä testausmenettelyä. Laajuushuomautus: keskittyy testausprotokollaan. ↩
"Kuinka paljon painoa aaltopahvilaatikko kestää?", https://brownpackaging.com/how-much-weight-can-a-corrugated-box-hold/. Empiirisiä tietoja tai teknisiä vertailuarvoja, jotka vahvistavat standardinmukaisten yksiseinäisten puoliuritettujen laatikoiden kantavuuden ja murtumispisteet. Todisteiden rooli: tosiasioiden varmentaminen; lähdetyyppi: suunnittelukäsikirja tai tekninen tutkimus. Tukee väitettä, että tietyt painot aiheuttavat nurjahduksen. Laajuushuomautus: tulokset voivat vaihdella materiaalilaadun mukaan. ↩
"Rei'itysten vaikutuksen tutkiminen …:n kuormankantokykyyn", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analyysi siitä, miten läppien rakenteellisen eheyden ylläpitäminen tai pystysuorien kuormareittien uudelleensuunnittelu estää pinon alimpien laatikoiden romahtamisen. Todisteiden rooli: rakenneanalyysi; lähdetyyppi: logistiikan raportti. Tukee: yhteyttä pystysuuntaisen kuorman suunnittelun ja pohjakerroksen vikaantumisen estämisen välillä. Laajuushuomautus: koskee standardinmukaista kuljetuslaatikoiden geometriaa. ↩
"Kerrostettujen aaltopahvilevyjen lujuusvaihtoehdot: Yksiseinämäinen vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Yksiseinäisten ja kaksiseinäisten aaltopahvilevyjen puristuslujuuden ja kuormituksen kantokyvyn vertailu lavaympäristöissä. Todisteiden rooli: suorituskyvyn varmentaminen; lähdetyyppi: teollisuuspakkausstandardi. Tukee: kaksiseinäisten ytimien käyttöä raskaan pinoamisen kestämiseksi. Laajuushuomautus: tulokset voivat vaihdella tiettyjen urayhdistelmien mukaan. ↩
"Uusi reunanmurskaustestin konfiguraatio, jota on parannettu täyden kentän …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8510352/. Tekninen selitys siitä, miten pystysuoran uran kohdistus optimoi reunanmurskaustestin (ECT) arvon pystysuorien kuormien tukemiseksi. Todisteiden rooli: tekninen validointi; lähteen tyyppi: pakkaustekniikan käsikirja. Tukee väitettä, että pystysuorat urat maksimoivat rakenteellisen lujuuden. Laajuushuomautus: koskee erityisesti aaltopahvimateriaaleja. ↩