
Raskaiden, räätälöityjen pakkausten suunnittelu vaatii tarkkaa huomiota rakennefysiikkaan. Suunnitellaan kaksiseinäinen laatikko, joka kestää helposti nykyaikaisen toimitusketjun rajun prosessin.
Mukautettujen kaksiseinäisten pahvilaatikoiden luominen vaatii tarkkojen rakenteellisten toleranssien ja materiaaliluokkien laskemista. Kaksiseinäinen aaltopahvi koostuu kahdesta uurretusta kerroksesta, jotka on pinottu kolmen lainerikartongin väliin, mikä tarjoaa erinomaisen pinoamislujuuden raskaille hyötykuormille. Tämän erityisen rakenteen hallitseminen poistaa kuljetusvahingot ja estää kalliit jälleenmyyjien takaisinveloitukset globaalissa toimitusketjussa.
Teoreettisen määritelmän tunteminen on helppoa, mutta suunnittelun kääntäminen fyysiseksi, massatuotetuksi rahtaajaksi vaatii syvällisempää tarkastelua tehdasmekaniikasta.
Kuinka tehdä oma mukautettu pahvilaatikko?
Oman pakkausprojektin aloittaminen alkaa usein perussuunnitteluohjelmistolla, mutta rakennesuunnittelu vaatii erillistä mekaanista kommunikaatiota.
Oman mittatilaustyönä tehdyn pahvilaatikon valmistus alkaa suunnittelemalla tarkka rakennemuotoinen muotti ammattimaisessa CAD-ohjelmistossa (tietokoneavusteinen suunnittelu). Suunnittelijoiden on käytettävä näihin vektorireitteihin tiettyjä spottivärejä varmistaakseen, että automaattiset leikkauspöydät lukevat fyysiset ohjeet oikein, estäen massiiviset esipainoviiveet ja materiaalin hukkakulutuksen.
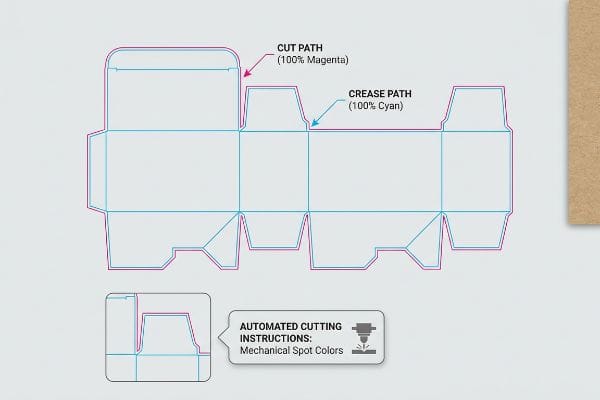
Muodon piirtäminen on vasta lähtökohta; koneiston ohjaaminen ratkaisee, taittuuko laatikko todella.
Täydellisen dieline-tiedoston asettaminen
Kokeneetkin suunnittelijat unohtavat usein automatisoitujen pakkauskoneiden vaatiman mekaanisen siirron. He luonnostelevat lukitusliuskat ja taitosviivat tyypillisesti käyttämällä CMYK-vakiovärejä (Cyan, Magenta, Yellow, Key) mustia viivoja1 . Tietokoneen näytöllä tämä näyttää täysin loogiselta piirustukselta räätälöidylle kartongille.
Ongelma ilmenee heti, kun tiedosto osuu CNC-jyrsintäpöytääni (Computer Numerical Control). Automaattisilla leikkauskoneilla ei ole silmiä; ne eivät pysty erottamaan mustaa painettua grafiikkaa fyysisestä leikkausviivasta, ellei sille ole määritetty tiettyä mekaanista spottivärin nimeä2.Olen nähnyt asiakkaiden paniikissa, kun heidän kalliit painetut näytteensä saapuvat näkyvillä mustilla ääriviivoilla, mutta ilman fyysisiä leikkauksia, jolloin raaka kartonki jää täysin tasaiseksi. Leikkuuterän kova, korkea vinkuminen ei yksinkertaisesti käynnisty, koska RIP (Raster Image Processor) -ohjelmisto on yhdistänyt kaiken kuvamateriaalikerrokseen. Voit korjata tämän määrittämällä leikkausreiteille aina 100 % magenta ja taitoksille 100 % syaani3,mikä poistaa kokonaan esipainon pullonkaulat ja säästää tuntikausia kalliilta manuaaliselta tiedostojen asettamiselta.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-mustan käyttö leikkausviivoissa | Mekaanisten spottivärien määrittäminen4 | Poistaa viiveet esipainoon |
| Rakenne- ja taidekerrosten yhdistäminen | Eristä dieline lukitulla tasolla5 | Estää graafisten elementtien puuttumisen |
| Taittotoleranssien huomiotta jättäminen | Karttakohtaiset syaanirypytyskanavat6 | Varmistaa selkeän ja helpon kokoonpanon |
Työpöydälläni on viikoittain kymmeniä huonosti muotoiltuja tiedostoja, jotka muuten tulostuisivat tyhjäksi roskaksi. Vektoripolkujen oikea jäsentäminen alusta alkaen pitää tuotantoaikataulusi liikkeessä ja suojaa markkinointibudjettiasi.
🛠️ Harveyn työpöytä: Etkö ole varma, onko vektorigrafiikkasi määritetty automatisoiduille koneille? 👉 Anna minun tarkastaa dielineesi ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mistä voin löytää mittatilaustyönä tehtyjä pahvilaatikoita?
Luotettavan valmistuskumppanin löytäminen on vaikeampaa kuin vain nopea verkkohaku. Tarvitset toimitusketjun, joka ottaa täyden vastuun.
Mittatilaustyönä tehtyjen pahvilaatikoiden löytäminen edellyttää yhteistyötä keskitetyn, avaimet käteen -periaatteella toimivan tuotantolaitoksen kanssa. Sen sijaan, että materiaaleja hankittaisiin hajanaisilta toimittajilta, yhtenäisen tehtaan valitseminen varmistaa, että rakennesuunnittelu, painatus ja fyysinen kokoonpano hoidetaan saman katon alla, mikä takaa tiukan laadunvalvonnan ja erittäin ennustettavan logistiikan.
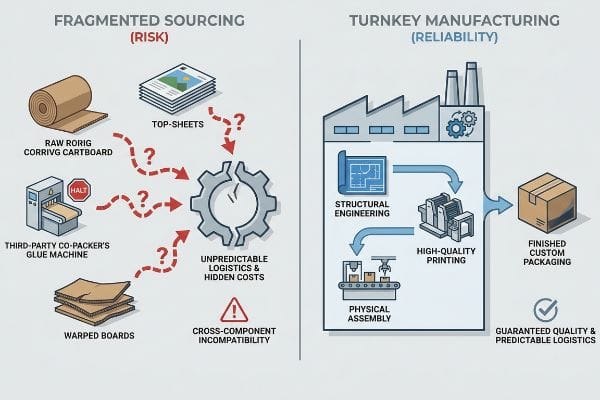
Komponenttien hankkiminen halvalla saattaa aluksi tuntua houkuttelevalta, mutta pirstaloituneet toimitusketjut kätkevät sisällään valtavia operatiivisia riskejä.
Pirstaloitetun hankinnan piilokustannukset
Hankintatiimit yrittävät usein manipuloida järjestelmää käyttämällä ns. totutusmallia7.He hankkivat halpoja raaka-aaltolevyjä yhdeltä toimittajalta, mittatilaustyönä painettuja pintalevyjä toiselta ja maksavat sitten kolmannen osapuolen pakkaajalle pelkästään kokoonpanotyöstä. Laskentataulukossa näiden kustannusten eristäminen näyttää loistavalta strategialta voittomarginaalien maksimoimiseksi.
Kun jaat hankinnan useiden laitosten kesken, otat täyden vastuun komponenttien yhteensopivuudesta. Jos painetut arkit saapuvat hieman vääntyneinä, pakkausyhtiö yksinkertaisesti pysäyttää automaattisen liimauslinjansa ja alkaa veloittaa sinulta valtavia tuntikohtaisia koneen seisokkiaikamaksuja8.Kuivuvan PVA (polyvinyyliasetaatti) -liiman haju, joka vääntää aggressiivisesti9 valtavaa pinoa yhteensopimattomia levyjä, on painajainen, joka pyyhkii välittömästi pois kaikki alkuvaiheen säästöt. Käyttämällä avaimet käteen -konsolidointiprotokollaa, jossa tehtaani hallitsee sekä raaka-ainetta että lopullista kokoonpanoa, kannan tämän vastuun kokonaan. Tämä takaa, että yksikkösi liukuvat yhteen ilman kitkaa, suojaat julkaisupäivämäärääsi ja pidät yksikkökustannuksesi tiukasti lukittuina.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Komponenttien erillinen hankinta | Käytä avaimet käteen -valmistuskumppania | Lukitsee ennustettavan yksikköhinnan10 |
| Koneen seisokkimaksujen huomiotta jättäminen | Keskitä kokoonpanovastuu | Estää massiiviset piilolaskut11 |
| Sokeasti jahdaten halvinta tarjousta | Arvosta saumatonta integraatiota | Takaa oikea-aikaisen toimituksen vähittäismyyntiin12 |
Tuotemerkit eivät voi langeta ansaan, jossa eri toimittajat vain osoittelevat sormella toisiaan. Keskitetty valmistus on ainoa oikea tapa skaalata fyysistä pakkauskampanjaa turvallisesti.
🛠️ Harveyn työpöytä: Oletko huolissasi siitä, että nykyinen toimittajasi piilottaa kokoonpanovastuun pienellä präntättynä? 👉 Pyydä avaimet käteen -tarjous ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on myöhemmin kysyttävää.
Mikä on kaksiseinäinen pahvi?
Kun tavallinen yksiseinämäinen materiaali pehmittyy paineen alla, sinun on päivitettävä rakennematematiikkaasi. Kaikki aaltopahvit eivät ole samanlaisia.
Kaksinkertainen pahvi on kestävä pakkausmateriaali, joka on valmistettu pinoamalla kaksi erillistä uurrettua aaltopahvikerrosta kolmen tasaisen vuorauskartongin väliin. Tämä kaksoiskaarigeometria lisää merkittävästi dynaamista kuormituksen siirtymää ja ECT-kestävyyttä (Edge Crush Test), estäen katastrofaalisen sivuseinien nurjahduksen kuljetettaessa raskaita kaupallisia tavaroita tai varastolavoja.
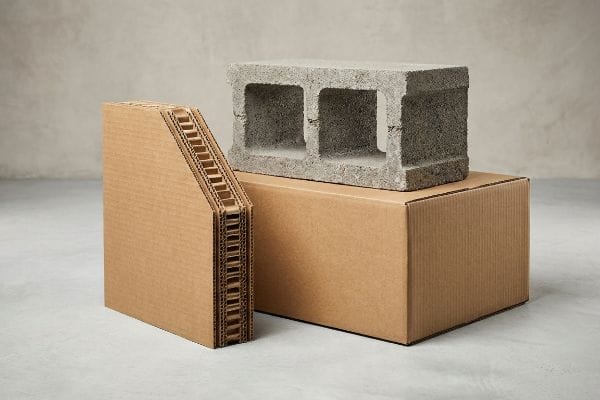
Paksumman materiaalin käyttöön vaihtaminen ei ole vain rahan käyttämistä; se on laskelmoitu puolustus gravitaatiofysiikkaa vastaan.
Kadonneen rakenteellisen eheyden korvaaminen
Ostajat yrittävät usein säästää rahaa muokkaamalla vakiolaatikoiden malleja, kuten poistamalla rahtikontin yhtenäiset yläläpät luodakseen heti avoimen vähittäismyyntilaatikon. Vaikka tämä näyttää erittäin toimivalta kaksiulotteisessa havainnollistamisessa, se poistaa kokonaan täysin suljetun yläkotelon. Puuttuva kansi heikentää merkittävästi rakenteen kykyä jakaa yläkuorman painetta13 pystysuorille seinille.
Ajattele pahvilaatikkoa talona; jos katto poistetaan, seinät voivat välittömästi romahtaa sivusuunnassa. Kun myyjä pudottaa raskaan lavan tavallisesta yksiseinäisestä pahvista tehdyn avoimen laatikon päälle, kuulet välittömästi paperiurien sisäänpäin taittuvan kovan, sairaalloisen rysähdyksen. Jotta tämä menetetty ylävakaus voitaisiin matemaattisesti kompensoida tinkimättä avoimen katon kätevyydestä, määrään välittömästi päivityksen kaksiseinäiseen kartonkiprofiiliin. Kaksinkertaistamalla sisäisen uritetun arkkitehtuurin palautamme rakenteellisen puristuslujuuden14varmistaen, että avoimet reunat kestävät massiivisia dynaamisia yläkuormia murskaamatta sisällä olevia herkkiä tuotteita.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Yksiseinäisen säiliön käyttö avosäiliöissä | Päivitä kaksiseinäiseen lautaan | Kestää raskaan kuormalavojen pinoamisen15 |
| Yläläpän poiston vaikutuksen huomiotta jättäminen | Kompensoi paksummalla uurteella | Estää katastrofaalisen sivuseinän murskaantumisen16 |
| Raaka-aineen tiheyteen perustuen | Keskitytään kaksoiskaarigeometriaan17 | Pitää vähittäismyyntilaatikot täysin suorassa kulmassa |
Pystysuuntaisen puristuslujuuden tinkiminen muutaman sentin pienentämiseksi tuotantoerästä on riskialtista. Alustan päivittäminen on ehdottomasti paras vakuutus epäonnistunutta kaupallista käyttöönottoa vastaan.
🛠️ Harveyn työpöytä: Onko nykyisellä avokattoisella rahtauskontillasi vaikeuksia selviytyä varaston pinoamisesta? 👉 Hanki materiaalipäivityssuunnitelma ↗ — Ei lomakkeita, jotka laukaisevat loputtomia myyntipuheluita. Vain puhdasta vastinetta rahalle.
Miten voin luoda mukautetun laatikon?
Täydellisen räätälöidyn toimittajan luominen mittakaavassa vaatii siirtymistä teoreettisesta digitaalisesta piirustuksesta tarkasti säänneltyyn fyysiseen valmistusympäristöön.
Mukautetun laatikon luominen vaatii siirtymistä tasomaisesta piirustuksesta tarkkaan mittasuunnitteluun, jossa otetaan huomioon fyysinen materiaalin paksuus. Suunnittelijoiden on matemaattisesti säädettävä rakenteellisia uria kompensoidakseen aaltopahvin tietyn paksuuden, varmistaen kitkattoman manuaalisen kokoonpanon ja estäen paneelien vääristymisen massatuotannon aikana.
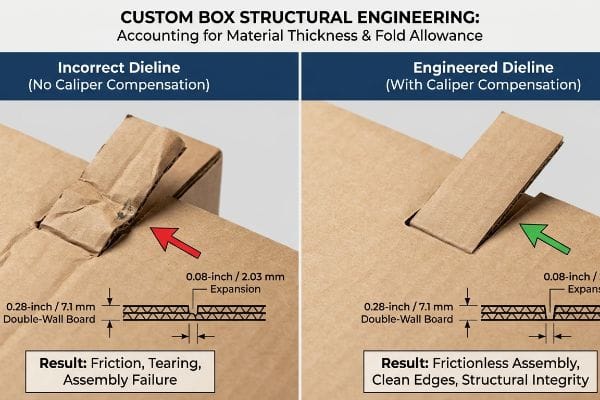
Yhden prototyypin saaminen pystyyn ilmastoidussa toimistossa on helppoa, mutta karu totuus on se, että 500 kappaletta lähetetään nopeasti muuttuvaan toimitusketjuun.
Materiaalin paksuuden huomiotta jättämisen vaara
Työpaikallani näen usein graafisten suunnittelijoiden rakentavan ohjelmistoonsa lukittuvia kielekkeitä ja vastaanottouria täsmälleen samalle leveydelle kuin vastapaneeli. He olettavat, että täysin vastaava matemaattinen mitta digitaalisessa tiedostossaan takaa täydellisen varman istuvuuden tehtaan lattialla. Tämä jättää täysin huomiotta paksun, kaksiseinäisen aaltopahvin taittamisen fyysisen todellisuuden18.
Kun 7,1 mm paksuinen kaksiseinämäinen paneeli taittuu 90 astetta, ulompi paperivuoraus venyy fyysisesti ja kuluttaa materiaalia19.Jos testaan tätä tasaista suutinta Kongsberg-näytepöydälläni, tuloksena oleva rako on heti liian tiukka. Kun kiireinen pakkaaja yrittää pakottaa kielekkeen tähän kapeaan onteloon, voi kirjaimellisesti tuntea neitseellisen kraft-kartongin jäykän vastuksen ennen kuin se repeää aggressiivisesti ja pilaa painetun pintalevyn. Korjaan tämän soveltamalla tiukkoja paksuuden kompensointialgoritmeja jokaiseen taitokseen ja laajentamalla vastaanottoaukkoja täsmälleen 2,03 mm20 taivutusvaran kompensoimiseksi. Valvomalla tätä ylispesifistä toleranssia varmistan, että pakkaamon kokoonpanoaika lyhenee arviolta 25 %, mikä suojaa tehokkaasti laukaisuaikatauluasi ja pitää manuaalisen kokoonpanon marginaalit ennallaan.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Piirustus 1:1 uran mitoista | Käytä tiettyä paksuuskompensaatiota21 | Varmistaa kitkattoman manuaalisen kokoonpanon |
| Taitosmateriaalin venymisen huomiotta jättäminen | Levitä uria taivutusvaraa varten22 | Estää päällimmäisen levyn repeämisen |
| Käsittele paksua kartonkia kuten paperia | Insinöörien mikrovälykset23 | Alentaa pakkaajien tuntimaksuja |
Kompensoimattomia tasoviiloja ei pitäisi koskaan käyttää massatuotantokoneissa. Juuri substraatin paksuuden mukainen matematiikka erottaa turhauttavan askarteluprojektin skaalautuvasta kaupallisesta menestyksestä.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit hankkia halvimman saatavilla olevan kaksiseinämäisen kartongin, mutta kun kompensoimaton ura aiheuttaa ulkovuorauksen aggressiivisen repeytymisen kokoonpanon aikana, kohtaat katastrofaalisia viivästyksiä, jotka hidastavat pakkauslinjaasi arviolta 30 %. Yli 500 brändipäällikköä käyttää prepress-tarkistuslistaani välttääkseen juuri nämä kohtalokkaat alkuvaiheen virheet. Lopeta monimutkaisten materiaalitoleranssien arvailu ja anna minun henkilökohtaisesti käydä rakennetiedostosi läpi ilmaisella Dieline Pre-Flight Audit -tarkastuksellani ↗, jotta voin paikantaa vikakohdat ennen kuin tuhlaat tuotantobudjettisi.
"Spottiväri vs. CMYK-väri: Olennaiset erot selitettynä", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Alan standardit painojälkien esikäsittelylle selittävät, miksi spottivärit ovat pakollisia leikkauspöydissä leikkauslinjojen erottamiseksi kuvista, toisin kuin tavallinen CMYK-musta. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: painoalan opas. Tukee: teknistä virhettä CMYK:n käytössä mekaanisissa ohjeissa. Laajuushuomautus: koskee automatisoituja CNC-leikkausjärjestelmiä. ↩
"Mikä on stanssattujen tuotteiden näyttöpakkausten tarkoitus? – PopDisplay", https://popdisplay.me/what-is-the-purpose-of-die-cut-display-packaging/. Luotettava digitaalisen leikkauksen tai esipainostandardien lähde vahvistaa, että spottivärejä tarvitaan vektorileikkauspolkujen erottamiseksi painetuista kuvista. Todisteena: tekninen erittely; lähteen tyyppi: alan käsikirja. Tukee: spottivärien tarvetta stanssatuissa materiaaleissa. Laajuushuomautus: tiettyjen värien nimet voivat vaihdella ohjelmiston mukaan. ↩
"Graafiset ohjeet – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Pakkaussuunnittelun tekniset oppaat määrittävät erillisten spottivärien käytön leikkaamisen ja taittauksen erottamiseksi RIP-ohjelmistossa. Todisteiden rooli: alan standardi; lähteen tyyppi: tekninen opas. Tukee: tiettyjä värimäärityksiä automaatiota varten. Laajuushuomautus: vaikka nämä värit ovat yleisiä, niitä voidaan mukauttaa koneen kokoonpanon mukaan. ↩
"Mikä on pakkausten esipaino? Täydellinen yleiskatsaus", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Luotettava esipainoopas selittäisi, miksi leikkausviivojen erottamiseksi tulostettavasta CMYK-musteesta tarvitaan spottivärejä. Todisteena: tekninen spesifikaatio; lähdetyyppi: alan käsikirja. Tukee: vaatimusta ei-tulostettavista spottiväreistä stanssauksessa. Laajuushuomautus: sovellettavissa kaupallisiin painatustyönkulkuihin. ↩
"Pakkausten dieline-suunnittelu: Mitä antaa suunnittelijallesi ja miten saada …", https://www.digitalpolo.com/packaging-dieline-design/. Pakkausten ammattimaiset suunnittelustandardit määrittelisivät rakenneosien eristämisen lukituilla tasoilla, jotta estetään vahingossa tapahtuvat siirtymät taideteosten sijoittelun aikana. Todisteiden rooli: alan parhaat käytännöt; lähteen tyyppi: suunnittelukäsikirja. Tukee: tasojen eristämisen tarvetta tuotannon tarkkuuden kannalta. Laajuushuomautus: keskittyy vektoriohjelmistoihin, kuten Adobe Illustratoriin. ↩
"Diecut & Bleed – The simple guide to packaging – DelightAD", https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/. Tekninen rakennesuunnitteludokumentaatio vahvistaisi tiettyjen värikanavien (kuten syaanin) käytön käytännön taittoviivojen erottamiseksi leikkausviivoista. Todisteiden rooli: tekninen standardi; lähteen tyyppi: suunnitteluopas. Tukee: taittoviivojen merkitsemistä rakenteellisissa muokkausviivoissa. Laajuushuomautus: vaihtelee muotinvalmistajan vaatimusten mukaan. ↩
"Strategic Sourcing Corrugated Packaging", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. 'Tolling-mallin' todentaminen erityisenä hankintastrategiana, jossa raaka-aineet hankitaan kokoonpanopalvelusta riippumatta. Todisteiden rooli: tekninen määritelmä; lähdetyyppi: toimitusketjun hallinnan kirjallisuus. Tukee: pirstaloituneiden hankintamallien olemassaoloa pakkausalalla. Laajuushuomautus: rajoitettu teollisiin valmistuskäytäntöihin. ↩
"The Complete Guide to Co-Pack Software – Nulogy", https://nulogy.com/the-complete-guide-to-co-pack-software/. Yhteispakkaus- ja pakkauskokoonpanosopimusten alan standardit määräävät usein seisokkimaksuja, kun vialliset tai yhteensopimattomat materiaalit pysäyttävät automatisoidut tuotantolinjat. Todisteiden rooli: alan käytännön validointi; lähdetyyppi: logistiikka- ja hankintaopas. Tukee: pirstaloituneeseen hankintaan liittyviä taloudellisia riskejä. Laajuushuomautus: tietyt hinnat riippuvat palvelutasosopimuksesta. ↩
"7 vinkkiä pahvin käyristymisen estämiseen – Wargaming Hobby", https://www.wargaminghobby.com/article/cardboard-warps-obnoxiously-31.html. Luotettava lähde liimoista tai pakkaustekniikasta vahvistaisi, että PVA-liiman vesipitoisuus voi aiheuttaa mittaepästabiilisuutta ja käyristymistä huokoisissa alustoissa. Todisteiden rooli: tekninen validointi; lähteen tyyppi: materiaalitieteen käsikirja. Tukee: levyn käyristymisen kemiallista syytä. Laajuushuomautus: vaikutus vaihtelee liiman määrän ja alustan paksuuden mukaan. ↩
"Mitä on avaimet käteen -sopimusvalmistus?", https://generalassembly.com/what-is-turnkey-contract-manufacturing/. Toimitusketjun hallintaa koskeva ulkopuolinen tutkimus osoittaa, kuinka paketoidut avaimet käteen -palvelut vähentävät hintavaihtelua ja hallinnollisia kuluja verrattuna hajanaiseen hankintaan. Todisteiden rooli: tukeva; lähdetyyppi: alan raportti. Tukee: Yhden valmistuskumppanin käytön taloudellista hyötyä. Laajuushuomautus: Keskittyy räätälöityihin pakkauksiin ja kokoonpanoon. ↩
"Suunnittelemattomien seisokkien kustannukset valmistuksessa (vähennys …", https://oxmaint.com/industries/manufacturing-plant/unplanned-downtime-cost-manufacturing-reduction-strategies-predictive-maintenance. Valmistussopimuksia koskevat luotettavat lähteet selittävät, kuinka vastuun keskittäminen siirtää koneiden seisokkiajan riskin toimittajalle, mikä poistaa ostajan odottamattomat kustannukset. Todisteiden rooli: tukeva; lähteen tyyppi: toimitusketjun analyysi. Tukee: Keskitetyn vastuun riskienhallinnan hyötyä. Laajuushuomautus: Erityisesti B2B-valmistussopimusten osalta. ↩
"Kestävä toimitusketjun hallinta kohti disruptioita …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7521552/. Logistiikkatiedot osoittavat, että vertikaalisesti integroidut tai saumattomat toimitusketjukumppanuudet johtavat korkeampiin oikea-aikaisiin toimitusasteisiin pienemmän luovutuskitkan ansiosta. Todisteiden rooli: tukeva; lähdetyyppi: logistiikan suorituskykyraportti. Tukee: Saumattoman integraation operatiivista tehokkuutta. Laajuushuomautus: Sovellettavissa vähittäismyyntivalmiisiin pakkauksiin. ↩
"Aaltopahvin puristuslujuuden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Tekninen selitys siitä, miten suljettu yläosa helpottaa kuorman jakautumista aaltopahvikonttien pystysuorille seinille. Todisteiden rooli: tekninen validointi; lähdetyyppi: pakkaustekniikan käsikirja. Tukee: avoimien yläosasta valmistettujen laatikoiden rakenteellista haittaa. Laajuushuomautus: liittyy pystysuoraan puristuslujuuteen. ↩
"Kerrostetun aaltopahvin lujuusvaihtoehdot: Yksiseinäinen vs. …", https://ufppackaging.com/insights/layered-corrugated-strength-options. Aaltopahvin tekniset standardit vahvistavat, että kaksiseinäinen rakenne lisää pystysuoraa kuormituksen kantokykyä ja reunanmurtumistestin (ECT) luokituksia. Todisteiden rooli: tekninen validointi; lähteen tyyppi: teollisuusstandardi. Tukee väitettä, että lisäuurrekerrokset lisäävät puristuslujuutta. Laajuushuomautus: tehokkuus riippuu käytetystä uurteiden yhdistelmästä. ↩
"Osasto- vs. kaksiseinäiset aaltopahvilaatikot", https://packagingx.co.uk/blog/single-wall-vs-double-wall-corrugated-boxes/. Teknisiä tietoja, joissa verrataan kaksiseinäisen ja yksiseinäisen aaltopahvin pystysuuntaista puristuslujuutta (ECT) raskaiden kuormien alla. Todisteiden rooli: tosiseikkoihin perustuva varmennus; lähteen tyyppi: alan tekninen eritelmä. Tukee väitettä, että kaksiseinäinen pahvi parantaa kuormalavojen pinoamiskestävyyttä. Laajuushuomautus: Keskittyy pystysuoraan kuormituksen kantokykyyn. ↩
"Innovatiivisesti suunniteltu aaltopahvipakkaus …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Tekninen analyysi siitä, miten aallotetun laatikon paksuuden lisääminen kompensoi rakenteellisen eheyden menetystä, kun yläläpät poistetaan aaltopahvilaatikosta. Todisteiden rooli: tekninen perustelu; lähteen tyyppi: pakkaustekniikan käsikirja. Tukee: paksumman aallotetun laatikon roolia sivuseinän romahtamisen estämisessä. Laajuushuomautus: Erityisesti sovellettavissa avoimiin laatikoihin. ↩
"Kaksiseinäisen aaltopahvipakkauksen optimaalinen suunnittelu", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Selitys siitä, miten kaksiseinäisen pahvin kaksikerroksinen kaarirakenne lisää jäykkyyttä ja säilyttää mittasuhteet verrattuna pelkkään materiaalitiheyteen. Todisteiden rooli: teoreettinen perusta; lähdetyyppi: materiaalitieteen opas. Tukee: geometrian etua tiheyteen verrattuna laatikon muodon säilyttämisessä. Laajuushuomautus: Liittyy rakenteelliseen jäykkyyteen. ↩
"The Ultimate Guide To Corrugated Boxes – Shorr Packaging", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Luotettava pakkaustekniikan opas tai alan standardi (esim. FEFCO) selittäisi tarvittavat välykset ja toleranssit, joita vaaditaan urien osalta kaksiseinäisen kartongin paksuuden huomioon ottamiseksi. Todisteiden rooli: tekninen validointi; lähteen tyyppi: alan standardi. Tukee: Väitettä, jonka mukaan tarkat matemaattiset mitat epäonnistuvat fyysisessä kokoonpanossa. Laajuushuomautus: Koskee erityisesti aaltopahvin paksuutta. ↩
"Viisikerroksisen aaltopahvin taivutusjäykkyyden analyyttinen määritys …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Tekninen selitys siitä, miten aaltopahvin ulkopintaan kohdistuu vetojännitystä ja venymistä taittamisen aikana. Todisteiden rooli: fysikaalinen periaate; lähdetyyppi: materiaalitieteen oppikirja. Tukee: kaksiseinäisten paneelien rakojen tiiviyden syytä. Laajuushuomautus: Sovellettavissa ensiöpohjaiseen kraft-kartonkiin. ↩
"Yhteenveto IPST:n viimeaikaisista aaltopahvin reunatutkimuksista …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Pakkaustekniikan standardit kaksiseinäisten aaltopahvimateriaalien taivutusvaran ja raon kompensoinnin laskemiseksi kokoonpanovastuksen estämiseksi. Todisteiden rooli: tekninen erittely; lähteen tyyppi: teollisuuden valmistusopas. Tukee: paksuuden kompensoinnissa käytettyä erityistä mittausta. Laajuushuomautus: Arvot voivat vaihdella kartonkilaadun ja paksuuden mukaan. ↩
"Mikä on aaltopahvilaatikko? – PopDisplay", https://popdisplay.me/what-is-a-corrugated-box/. Tekninen dokumentaatio siitä, miten materiaalin paksuus (paksuus) vaatii mittasäätöjä urituksessa oikean istuvuuden varmistamiseksi. Todisteiden rooli: tekninen validointi; lähteen tyyppi: alan tekninen standardi. Tukee: kompensaation tarvetta 1:1-piirustuksissa. Laajuushuomautus: erityisesti aaltopahvin lähettäjille. ↩
"Aaltokartonkisuunnittelu", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Materiaalin venymistä ja taivutusvaran laskemista koskevat suunnitteluohjeet rakenteellisten vaurioiden estämiseksi taivutuksen aikana. Todisteiden rooli: tekninen validointi; lähteen tyyppi: valmistusspesifikaatio. Tukee: raon leveyden säätämistä taivutusvaran mukaan. Laajuushuomautus: koskee eri levylaatuja. ↩
"Perforaatioiden vaikutuksen tutkiminen …:n kuormankantokykyyn", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Analyysi siitä, miten tarkat välykset raskaissa kartonkipakkauksissa optimoivat manuaalisen kokoonpanon nopeuden ja vähentävät työvoimakustannuksia. Todisteiden rooli: toiminnan validointi; lähdetyyppi: valmistuksen tapaustutkimus. Tukee: yhteyttä välystekniikan ja alennettujen pakkauspalkkioiden välillä. Laajuushuomautus: keskittyy suurtuotantoon. ↩



