
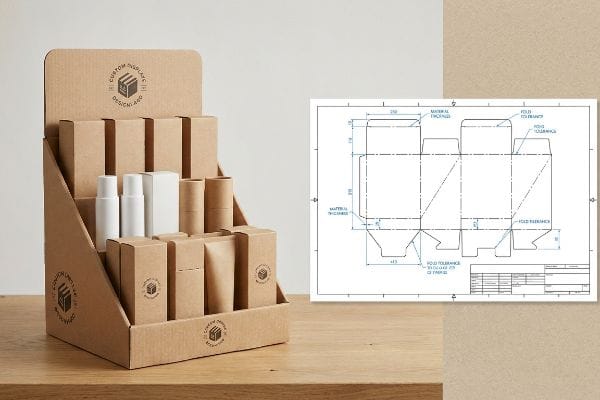
Lopeta sotkuisen pakkausteipin ja romahtavan pahvin kanssa kamppailu myymälätiloissa. Räätälöityjen myyntitelineiden on suoraviivaista, kun noudatat oikeaa rakennesuunnitelmaa.
Mukautettujen pahvilaatikoiden luominen vaatii suunniteltuja muottilinjoja, jotka ottavat huomioon materiaalin paksuuden, tarkat taittotoleranssit ja automatisoidut kokoonpanovaiheet. Oikein suunniteltu pakkaus varmistaa nopean kasausasennuksen ilman manuaalista kitkaa, suojaa vähittäismyyntikampanjasi visuaalista brändäystä ja tukee samalla raskaita dynaamisia kuormia suurnopeuskuljetuksen aikana.
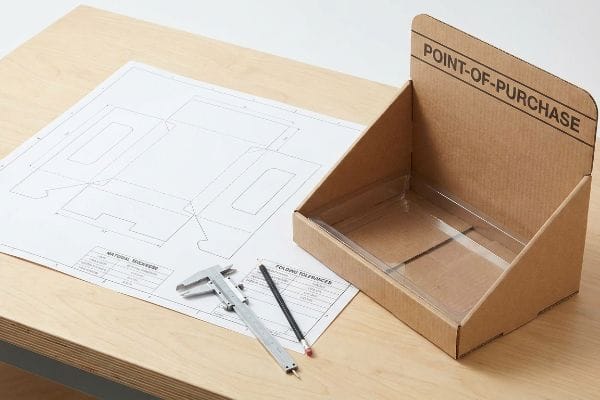
Mutta teoreettisen suunnitelman tunteminen näytöllä on täysin eri asia kuin fyysisen, raskaasti lastatun tarjottimen.
Kuinka tehdä oma mukautettu pahvilaatikko?
Ennen kuin aloitat tasaisen testlinerin leikkaamisen työpöydällä, sinun on ymmärrettävä, miten fyysinen materiaalin paksuus muuttaa geometriaa, kun taivutat paneelit kolmiulotteiseen muotoon.
Oman mittatilaustyönä tehdyn pahvilaatikon tekeminen vaatii tarkkaa paksuuden kompensointia materiaalin paksuuden huomioon ottamiseksi. Kun paksut aaltopellit taittuvat 90 astetta, ne kuluttavat pahvia. Laajenevat kielekkeet varmistavat keinotekoisesti kitkattoman kokoonpanoprosessin, joka estää rakenteen taipumisen ja ylläpitää tiukkoja puristuslujuusmittareita.
Monet graafiset taiteilijat ohittavat tämän matemaattisen vaiheen, mikä johtaa täydelliseen kaaokseen, kun on aika rakentaa fyysisiä yksiköitä.
Miksi tavalliset pahvista valmistetut dielinet eivät taitu täydellisesti
Useimmat suunnittelutiimit käyttävät litteää suulakemallia aivan kuten tavallista paperiorigamia. He piirtävät toisiinsa lukittuvat kielekkeet ja vastaanottoaukot vektoriohjelmistoonsa täsmälleen samalle leveydelle kuin liitospaneeli olettaen, että yksi yhteen -sovitus on luotettavin menetelmä. Tämä teoreettinen lähestymistapa näyttää täysin selkeältä taustavalaistulla näytöllä.
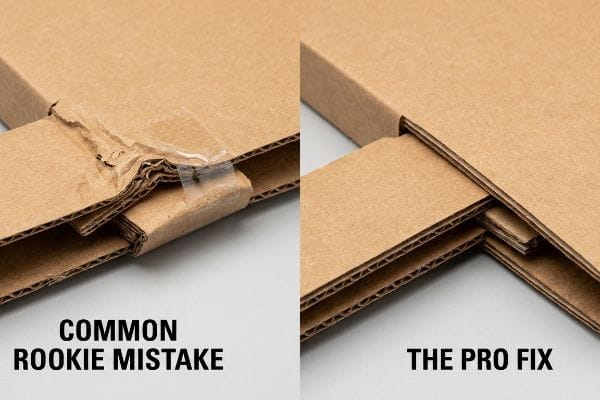
Paksun B-uurretun kartongin todellisuus on paljon vähemmän anteeksiantava. Yleinen sokea piste, jonka jopa kokeneet tiimit huomaavat, on materiaalin fyysisen paksuuden huomiotta jättäminen. Kun 0,125 tuumaa (3,17 mm) paksu paneeli1 taittuu, ulkosäde venyy ja kuluttaa materiaalia2.Olen seissyt lattialla katselemassa turhautunutta pakkaajaa, joka hikoilee pakottaakseen matemaattisen yksi-yhteen-läpän vastaanottoaukkoon 15 minuutin ajan. Neitsytkraft-kartongin jäykkä vastus ei yksinkertaisesti antanut periksi, mikä lopulta pakotti heidät murskaamaan uurteet ja käärimään kulman rumaan kirkkaaseen teippiin vain estääkseen sitä ponnahtamasta auki. Sinun on käytettävä parametrista CAD-ohjelmistoa (tietokoneavusteista suunnittelua) taivutusvara-algoritmien automaattiseen soveltamiseen, mikä leventää uria, jotta taitettu läpä liukuu sisään vaivattomasti.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| 1:1-välilehtien leveyksien piirtäminen | CAD-paksuuskompensaation käyttö3 | Säästää 45 sekuntia kokoamisaikaa4 |
| Tiukkojen nivelten pakottaminen | Urat laajennetaan tarkan laudan paksuuden mukaan5 | Estää päällimmäisten arkkien repeytymisen |
| Käyttämällä sotkuista kirkasta teippiä | Luottamalla suunniteltuihin kitkalukkoihin | Säilyttää ensiluokkaisen brändin estetiikan |
Kiellän pysyvästi 1:1-urasuhteet laitoksessani, koska fysiikka voittaa aina tasaisia vektoripiirustuksia vastaan. Tarkan taivutusvaran lisääminen varmistaa, että jokainen esitäytetty yksikkö napsahtaa yhteen vaivattomasti ilman kalliita liimakiinnikkeitä.
🛠️ Harveyn työpöytä: Etkö ole varma, onko lukitusliuskoissasi riittävästi tilaa paksuille uritukselle? 👉 Pyydä dieline-toleranssitarkastus ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mistä voin saada mittatilaustyönä tehtyjä pahvilaatikoita?
Oikean valmistuskumppanin valinta määrää, saapuuko projektisi ajoissa perille vai jääkö se jumiin eri toimitusketjujen toimittajien väliseen kilpailuun.
Räätälöityjen pahvilaatikoiden turvallinen toimittaminen edellyttää hankintoja avaimet käteen -periaatteella toimivalta valmistuskumppanilta. Hajanaisten toimittajien varaan luottaminen erillisissä tulostus-, stanssaus- ja kokoonpanovaiheissa aiheuttaa vakavaa mekaanista vastuuta. Keskitetty toimittaja takaa komponenttien välisen rakenteellisen yhteensopivuuden ja poistaa kalliit koneiden seisokkiajat lopullisen yhteispakkauksen aikana.
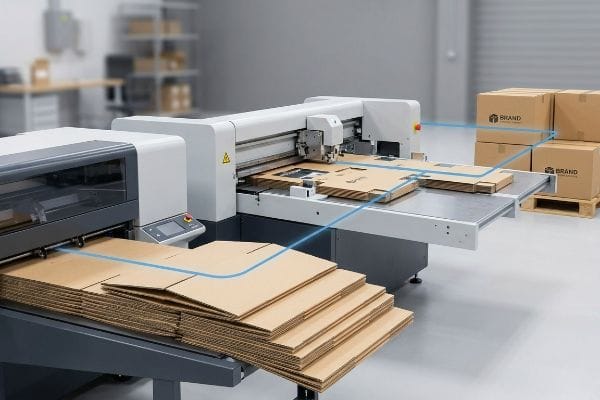
Halpojen raaka-aineiden hankkiminen useista eri laitoksista luo usein piilovastuita, jotka tuhoavat todelliset voittomarginaalit.
Pirstaloitetun räätälöidyn laatikkohankinnan piilokustannukset
Hankintaosastot yrittävät usein keinotekoisesti alentaa yksikkökustannuksia käyttämällä ns. tolling-mallia6, jossa raa'at aaltopahvikomponentit hankitaan yhdeltä toimittajalta ja painetut pintalevyt toiselta. He olettavat, että kolmannen osapuolen pakkaaja voi saumattomasti yhdistää nämä erilliset osat yhtenäiseksi vähittäismyyntiesillepanoksi. Tämä näyttää hyvältä ostolaskennassa.
Heti kun nämä yhteensopimattomat komponentit saapuvat nopealle kokoonpanolinjalle, järjestelmä hajoaa. Näen usein tilanteita, joissa erilliseltä tulostimelta hankittu jäykkä litografialla laminoitu arkki saapuu vain millimetrin murto-osan poikkeamalla7ja on täysin vinossa stanssatun rakennealustan kanssa. Voit heti kuulla kovan, hankaavan rysähdyksen, kun automaattinen kone jumiutuu ylisuuriin läppiin. Sopimuspakkaaja yksinkertaisesti painaa hätäpysäytyspainiketta, pysäyttäen tuotannon kokonaan ja veloittaen brändiltä massiiviset tunneittain koneiden seisokkiaikasakot8.Yhteistyö avaimet käteen -toimittajan kanssa, joka hallitsee sekä rakennesuunnittelua että lopullista fyysistä kokoonpanoa, siirtää komponenttien yhteensopivuusvastuun kokonaan pois brändiltäsi ja takaa kitkattoman toteutuksen.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Paino- ja kartonkitoimittajien jakaminen | Keskitetyn avaimet käteen -valmistuksen käyttö | Poistaa koneiden seisokkimaksut9 |
| Luotettavat tiemaksukokoonpanomallit | Yhden lähteen rakenteellinen vastuu | Takaa tarkan yksikköhinnan10 |
| Komponenttien varianssin huomiotta jättäminen | Mittahallinta kokonaisvaltaisesti | Estää aggressiiviset pakkausyhteistyökumppaneiden takaisinperinnät11 |
Kieltäydyn käyttämästä hajanaisia materiaaleja linjallani, koska hajanaiset hankinnat ovat tikittävä aikapommi. Koko tuotantoputken hallinta raakamateriaalista lopulliseen kokoonpanoon on ainoa tapa suojata käyttöönottobudjettiasi.
🛠️ Harveyn työpöytä: Oletko huolissasi siitä, että erilliset tulostus- ja kartonkitoimittajasi osoittelevat sormella toisiaan vastaan? 👉 Pyydä tarjous yhtenäisestä valmistuksesta ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on kysyttävää myöhemmin.
Miten voin suunnitella oman pakkaukseni?
Rakenteellisen grafiikan suunnittelu vaatii luovan brändäyksen yhdistämistä jäykkää matemaattista fysiikkaa käyttäen, jotta varmistetaan, että korkean resoluution taideteoksesi sopii täydellisesti lopulliseen fyysiseen taitettuun muotoon.
Oman pakkauksen suunnittelu edellyttää valmiiksi suunnitellun PDF-rakennemallin lukitsemista suunnitteluohjelmiston pohjakerrokseen. Verkkopohjaiset rasterityökalut poistavat kriittiset taivutusvarat ja tarkat leikkausjäljet. Pintagrafiikan levittäminen tiukasti ehjän vektorimuotoisen viivan päälle takaa rakenteellisen eheyden ja estää katastrofaaliset vähittäismyyntinäyttöjen romahtamiset.
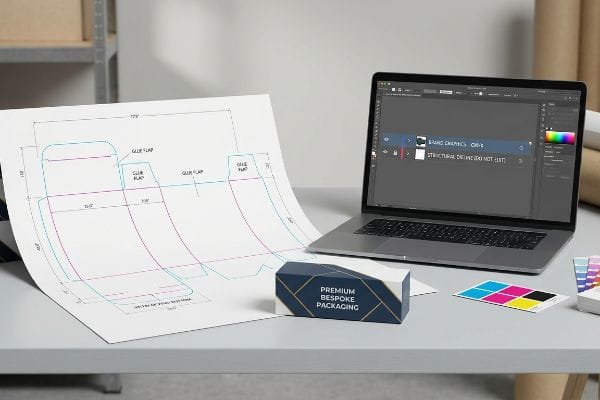
Värikkäiden logojen heittäminen tyhjälle digitaaliselle kankaalle ilman ankkuroitua matemaattista perustaa on resepti fyysiseen katastrofiin.
Miksi perus web-suunnittelutyökalut pilaavat räätälöidyt pakkaukset
Brändimarkkinointitiimit yrittävät usein säästää rahaa tuomalla tyhjän suorakaiteen muotoisen laatikon yksinkertaisiin vedä ja pudota -verkkosuunnittelualustoihin. He venyttävät logonsa ja lifestyle-kuvansa teoreettisten paneelien yli olettaen, että painokone yksinkertaisesti selvittää, mistä leikata ja taittaa myöhemmin.
Ajattele sitä kuin maalaisi talon seiniä ennen kuin urakoitsija on edes valanut betoniperustuksen. Jopa kokeneet suunnittelutiimit unohtavat, että perusverkkotyökalut tuottavat yhdistämätöntä rasterigrafiikkaa, joka poistaa kokonaan CNC-leikkauspöytien (Computer Numerical Control) vaatimat mekaaniset spottivärit12.Sain kerran tiedoston, jossa monimutkaiset toisiinsa lukittuvat pohjakielekkeet oli piirretty kokonaan kuluttajaverkkosovellukseen. Kun suoritimme ensimmäisen fyysisen testin, tunsin leikkauspölyn puuterimaisen tunteen ilmassa, kun terä luki pikselöidyt viivat väärin ja ohitti kokonaan kriittiset kantavat taitokset. Voit korjata tämän aloittamalla aina ammattimaisesta rakenneohjelmistosta viedyllä suunnitellulla vektori-PDF-tiedostolla, lukitsemalla sen pohjakerrokseen ja lisäämällä CMYK (Cyan, Magenta, Yellow, Key/Black) -pintagrafiikat päälle, jotta rakennematematiikka pysyy täydellisesti ehjänä.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Suunnittelu rasterisovellusten perusteissa | Lukittujen PDF-rakennetasojen käyttö13 | Varmistaa terän tarkan leikkausjäljen |
| Taitosviivojen päällekirjoitus | Grafiikan erottaminen rakenteesta | Pitää näytöt pystyssä |
| Arvausvälilehden mitat | Valmiiksi suunniteltuihin malleihin luottaminen | Sallii 2 500 paunan (1 133,9 kg) hyötykuormat14 |
Noudatan aina tiukkaa lukittujen kerrosten protokollaa, koska pikselöidyt rakennepolut pilaavat automatisoidun valmistuksen. Luovan taiteen pitäminen selkeästi erillään matemaattisesta kaaviosta varmistaa, että kampanjasi näyttää visuaalisesti upealta ja selviytyy samalla ankarista myymäläympäristöistä.
🛠️ Harveyn työpöytä: Onko sinulla vaikeuksia sovittaa brändisi kuvitusta yhteen monimutkaisten taittuvien välilehtien kanssa Illustratorissa? 👉 Lunasta valmiiksi suunniteltu muotinsuunnittelumallipohjasi ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta arvoa.
Kuinka tehdä laatikko pahvista helposti?
Pakkaustuotannon skaalaaminen yhdestä prototyypistä viiteensataan esitäytettyyn lavaan vaatii suunnittelua, jolla eliminoidaan fyysinen kokoonpanon kitka tehdastasolla.
Pahvilaatikon kokoonpanon helpottaminen edellyttää kosteuspuskurin matemaattista laskemista toisiinsa lukittuviin suulakeuriin. Aaltopahvin testauskalvo imee ympäristön kosteutta ja turpoaa fyysisesti merikuljetuksen aikana. Tiukan välystoleranssin lisääminen takaa repeämättömän ja kitkattoman asennuksen pakkauskoneille varaston ilmasto-olosuhteista riippumatta.
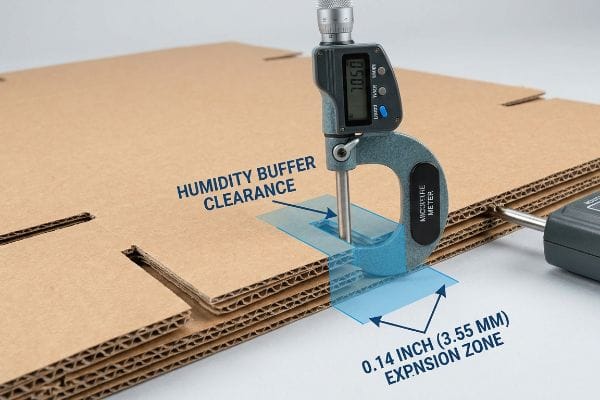
Yhden virheettömän prototyypin kokoaminen yhteen ilmastoidussa toimistossa on helppoa, mutta täyden konttikuorman lähettäminen on karua todellisuutta.
Piilotettu kosteusloukku helppoon laatikkokokoonpanoon
Hankintatiimit hyväksyvät usein stanssatun laatikkosuunnittelun, joka perustuu tiukasti levyn absoluuttiseen kuivapaksuuteen15olettaen, että täydellinen tiukka istuvuus seulaan tarkoittaa tyydyttävää ja varmaa lukitusta fyysisellä kokoonpanolinjalla. He käyttävät näitä tarkkoja toleransseja massatuotantoon luottaen siihen, että matematiikka pitää paikkansa globaaleissa logistiikkaketjuissa.
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testauslattialla, kun toimitukset saapuvat kosteille alueille, kuten Floridaan. Huokoinen 32ECT (Edge Crush Test) -testikalvo toimii kuin sieni16, imee ympäristön kosteutta ja turpoaa fyysisesti. Kun mittaan oletettavasti täydellistä aukkoa mikrometrillä, aukko on usein kutistunut 0,14 tuumaa (3,55 mm)17 kuidun laajenemisen vuoksi. Pakkaaja joutuu vasaroimaan turvonneet kielekkeet aggressiivisesti yhteen, mikä repii ensiluokkaisen litilaminoidun pintalevyn prosessissa. Pakottamalla 0,04 tuuman (1 mm) kosteuspuskurivälin tarkasti vastaanottouriin alkuperäisen CAD-vaiheen aikana varmistan, että kokoonpano pysyy täysin kitkattomana. Tämä armoton, dataan perustuva korjaus tarkoittaa, että pakkaajan kokoonpanoaika lyhenee 38 sekunnilla yksikköä kohden, mikä vähentää työvoimakustannuksia arviolta 15 % ilman, että raaka-ainebudjettia nostetaan.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Kuivalevytoleranssien käyttö | Kosteuspuskurin suunnittelu18 | Estää päällimmäisen levyn repeämisen |
| Varastoilmaston huomiotta jättäminen | Matemaattisesti laajenevat välilehtipaikat19 | Lyhentää kokoamisaikaa rajusti |
| Luotetaan tiukkoihin CAD-sovitteisiin | Huokoisten kuitujen turpoamisen säätäminen20 | Poistaa manuaalisen uudelleentyöstön kustannukset |
Syötän kosteustoleranssit automaattisesti jokaiseen rakennetiedostoon, koska ympäristöfysiikka ei välitä täydellisestä näyttösuunnittelusta. Suunnittelu tosielämän materiaalien turpoamisen huomioon ottamiseksi takaa, että laatikko toimii todella moitteettomasti silloin, kun sillä on eniten merkitystä.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit halutessasi jättää materiaalifysiikan fysikaaliset realiteetit huomiotta, mutta kun tuo matemaattisesti täydellinen 32ECT-levy turpoaa kosteassa 3PL (kolmannen osapuolen logistiikka) -varastossa, se aiheuttaa väistämättä massiivisen kitkan, hidastaen kokoonpanolinjaasi arviolta 30 % ja pyyhkien pois projektin voittomarginaalin kokonaan. Yli 500 brändipäällikköä käyttää painoon valmistavaa tarkistuslistaani välttääkseen juuri nämä kohtalokkaat alkuvaiheen virheet. Lopeta mielivaltaisilla toleransseilla uhkapelaaminen ja anna minun henkilökohtaisesti tarkastaa pakkaustiedostosi ilmaisen Dieline Audit ↗ , jotta löydän nämä näkymättömät kitkakohdat ennen kuin valtuutat massatuotannon.
"Aaltokartonki ja materiaalilaadut – pakkausstrategiat", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-aaltokartonkimateriaalin paksuuden teollisuusstandardien varmentaminen. Todisteena: tekninen erittely; lähdetyyppi: pakkausalan standardit. Tukee: materiaalin paksuuden tarkkuutta. Laajuushuomautus: tyypillinen paksuus voi vaihdella hieman valmistajan mukaan. ↩
"Analyyttinen määritys taivutusjäykkyydestä …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Tekninen selitys taivutusvarasta ja materiaalin siirtymästä aaltopahvin taittamisen aikana. Todisteiden rooli: tekniikan periaate; lähdetyyppi: konetekniikan tai pakkaustekniikan oppikirja. Tukee: materiaalin paksuuden kompensoinnin tarvetta suulakkeiden taitoksissa. Laajuushuomautus: soveltuu kaikkiin uratyyppeihin. ↩
"Kaksiseinäisten aaltopahvipakkausten optimaalinen suunnittelu – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Pakkaustekniikan tekninen käsikirja selittää, kuinka paksuuden kompensointi säätää suulakkeita aaltopahvin fyysisen paksuuden huomioon ottamiseksi. Todisteiden rooli: Tekninen validointi; lähteen tyyppi: Tekniikan käsikirja. Tukee: Ohjelmistopohjaisten säätöjen käyttöä taitostarkkuuden varmistamiseksi. Laajuushuomautus: Koskee erityisesti CAD-pohjaisia pakkaustyönkulkuja. ↩
"Aaltopakkausten tuotantoprosessin optimointi mittakaavan avulla …", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Teollisuuden tehokkuustutkimus tai aika-liike-analyysi, jossa verrataan optimoitujen ja optimoimattomien pahvista valmistettujen suulakeputkien kokoonpanonopeutta. Todisteiden rooli: Määrällinen varmennus; lähdetyyppi: Alan tapaustutkimus. Tukee: Ammattimaisten suulakeputkien korjausten erityistä ajansäästöetua. Laajuushuomautus: Ajansäästö voi vaihdella laatikon koon ja monimutkaisuuden mukaan. ↩
"The Ultimate Guide To Corrugated Boxes", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Pakkaussuunnittelustandardit kuvaavat yksityiskohtaisesti toleranssien lisäämisen tarpeen uriin kartongin paksuuden perusteella materiaalin rasituksen ja repeämisen estämiseksi. Todisteiden rooli: Tekninen validointi; lähteen tyyppi: Pakkaussuunnittelustandardi. Tukee: Menetelmää päällyslevyn rikkoutumisen estämiseksi kokoonpanon aikana. Laajuushuomautus: Sovellettavissa lukittuviin kielekkeisiin. ↩
"Strategic Sourcing Corrugated Packaging", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: Alan hankintakäytäntöjen todentaminen; lähteen tyyppi: Toimitusketjun hallinnan kirjallisuus. Tukee: Maksumallien käyttöä raaka-aineiden hankinnan erottamiseksi viimeistelypalveluista yksikkökustannusten alentamiseksi. Laajuushuomautus: Sovelluskohtainen aaltopahvipakkauksiin ja yhteispakkauslogistiikkaan. ↩
"[PDF] Laminaattimateriaalien tarkka kohdistus anturipohjaisen robotin avulla …", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Tekninen dokumentaatio litolaminoitujen materiaalien valmistustoleransseista ja automaattisen kokoonpanon synkronoinnin edellyttämistä tarkkuuskynnyksistä. Todisteena: tekninen erittely; lähteen tyyppi: teollisuustekniikan käsikirja. Tukee väitettä, että alle millimetrin vaihtelut aiheuttavat mekaanista kohdistusvirhettä. Laajuushuomautus: koskee erityisesti nopeita pakkauslinjoja. ↩
"Minimoi pakkauskoneiden seisokit | Huoltovihjeitä", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Alan standardien mukaisten linjapysäytys- tai koneseisokkisakkolausekkeiden todentaminen pakkaus- ja yhteispakkaussopimuksissa. Todisteena: liiketoimintakäytäntöjen todentaminen; lähdetyyppi: logistiikkapalvelusopimusten standardit. Tukee väitettä, jonka mukaan tuotemerkeille aiheutuu suoria taloudellisia seuraamuksia tuotannon keskeytyksistä. Laajuushuomautus: vaihtelee sopimusehtojen mukaan. ↩
"Kuinka kokonaisvaltainen valmistus yksinkertaistaa hankintoja", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Lyhyt selitys siitä, miten konsolidoitu tuotanto estää useiden toimittajien koordinoinnista aiheutuvia viivästyksiä ja niihin liittyviä sakkoja. Todisteiden rooli: syy-yhteys; lähdetyyppi: toimiala-analyysi. Tukee: kokonaisvaltaisen valmistuksen taloudellista hyötyä. Laajuushuomautus: koskee pakkausten tuotantolinjoja. ↩
"Toll Manufacturing vs Contract Manufacturing: Key Differences", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Hankintamallien analyysi, joka osoittaa, kuinka yhden lähteen vastuu poistaa sopimuskokoonpanoon liittyvät muuttuvat yleiskustannukset. Todisteiden rooli: kustannusvertailu; lähdetyyppi: hankintatutkimus. Tukee: yksikkökustannusten vakautta. Laajuushuomautus: riippuu tietyistä sopimuksista. ↩
"Mitkä sopimuspakkausvirheet aiheuttavat jälleenmyyjien takaisinperintöjä?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Luotettava logistiikkaopas, jossa kerrotaan yksityiskohtaisesti, miten epäjohdonmukaiset pakkausmitat johtavat kolmansien osapuolten pakkaajien taloudellisiin seuraamuksiin. Todisteiden rooli: riskin validointi; lähdetyyppi: toimintakäsikirja. Tukee: kokonaisvaltaisen mittojen hallinnan tarvetta. Laajuushuomautus: keskittyy vähittäiskaupan yhteispakkausympäristöihin. ↩
"Laserleikkuri – Vektori- vs. rasterilaserleikkaus | Operations", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Tekninen valmistusdokumentaatio selittää, kuinka CNC-leikkausohjelmisto käyttää erillisiä spottivärejä leikkaus- ja taittopolkujen erottamiseen, mitä rasterikuvat eivät pysty tarjoamaan. Todisteeksi: tekninen erittely; lähdetyyppi: teollisuustekniikan käsikirja. Tukee: spottivärien tarvetta automatisoidun leikkaustarkkuuden kannalta. Laajuushuomautus: Koskee ammattimaisia stanssaus- ja digitaalisia leikkaustyönkulkuja. ↩
"Create Stanssatut tiedostot: Tarkkuustekniikoiden opas", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Tekninen dokumentaatio vektoripohjaisten kerrosten tarpeesta CNC- ja stanssausterien radoissa rasterien interpolointivirheiden estämiseksi. Todisteiden rooli: tekninen prosessin validointi; lähdetyyppi: valmistusstandardi. Tukee: rakennekerrosten käyttöä tarkkuusleikkauksessa. Laajuushuomautus: viittaa alan standardien mukaisiin PDF/X-muotoihin. ↩
"Aaltopahvin puristuslujuuden arviointi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Yksityiskohtaiset tekniset tiedot, jotka vahvistavat valmiiksi suunniteltujen raskaiden pakkausmallien kantavuuden. Todisteiden rooli: kvantitatiivinen todentaminen; lähdetyyppi: suunnittelukäsikirja. Tukee: ammattimaisten rakennemallien painokapasiteettiväitettä. Laajuushuomautus: kapasiteetti riippuu materiaalilaadusta (esim. aaltopahvi B-aalto vs. C-aalto). ↩
"Tyhjän kosteuden vaikutus muovauskäyttäytymiseen ja …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Lyhyt selitys siitä, miten paksuusmittausten teollisuusstandardit eroavat kuiva- ja vakiotilassa ja miten ne vaikuttavat stanssattujen tuotteiden kokoonpanotoleransseihin. Todisteiden rooli: tekninen validointi; lähdetyyppi: pakkaustekniikan käsikirja. Tukee: Kuivamittausten käytön riskiä lopullisessa kokoonpanossa. Laajuushuomautus: Koskee selluloosapohjaisia aaltopahvimateriaaleja. ↩
"Kosteuden ja lämpötilan vaikutus … mekaanisiin ominaisuuksiin", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. 32ECT-aaltopahvin hygroskooppisten ominaisuuksien varmentaminen ja miten ympäristön kosteus aiheuttaa fyysistä laajenemista. Todisteiden rooli: Tekninen validointi; lähdetyyppi: Materiaalitieteellinen spesifikaatio. Tukee: Väitettä, että kosteuden imeytyminen aiheuttaa materiaalin turpoamista. Laajuushuomautus: Vaikutus voi vaihdella pinnoitteen ja vuorauksen laadun mukaan. ↩
""Suhteellisen kosteuden vaikutukset …:n puristuslujuuteen", https://open.clemson.edu/all_theses/3225/. Empiirisiä tietoja aaltopahvin tyypillisestä mittavaihtelusta ja rakojen kutistumisesta korkean kosteuden olosuhteissa. Todisteiden rooli: Empiirinen vertailuanalyysi; lähdetyyppi: Pakkaustekniikan tapaustutkimus. Tukee: Kuitulaajenemisesta johtuvan rakojen kutistumisen spesifistä mittausta. Laajuushuomautus: Todelliset mittaukset riippuvat tietyistä kosteussaturaatiotasoista. ↩
"Mikä on suhteellinen kosteus ja miten se vaikuttaa laatikoihinne?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: tekninen ratkaisu; lähteen tyyppi: teollisen suunnittelun opas. Tukee: laskettujen toleranssien käyttöä materiaalijännityksen ja rakenteellisten vikojen estämiseksi. Laajuushuomautus: Keskittyy pintalevyn repeämisen estämiseen. ↩
"RSC:n toleranssit kotelokoneiden ja -pakkaajien työstökoneille – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteena käytetty lähde: alan parhaat käytännöt; lähteen tyyppi: pakkaustekniikan käsikirja. Tukee: vaatimusta säätää rakojen mittoja kokoonpanokitkan estämiseksi materiaalin laajenemisen aikana. Laajuushuomautus: Sovelletaan teolliseen skaalaukseen. ↩
"Miten kosteus vaikuttaa aaltopahvilaatikoihin", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: tekninen validointi; lähteen tyyppi: materiaalitieteen aikakauslehti. Tukee: aaltopahvin selluloosakuitujen fyysistä laajenemista hygroskooppisesta vaikutuksesta. Laajuushuomautus: Koskee erityisesti huokoisia paperipohjaisia materiaaleja. ↩



