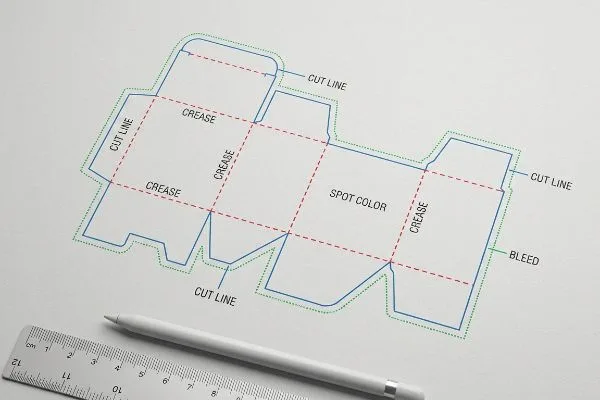
Käytät viikkoja taiteen hiomiseen, mutta yksikin väärin sijoitettu leikkausviiva voi pilata koko tuotantosarjan, maksaa tuhansia euroja hukkaan heitettyä materiaalia ja aiheuttaa valtavia viivästyksiä kampanjassa.
Stanssausviivojen valmistelu esipainoa varten vaatii tarkkoja 2D-vektoriasetteluja, joissa on kuvattu jokainen leikkaus, taitos ja leikkausvara. Sinun on määritettävä spottivärit rakennepoluille, jatkettava kuvitusta 0,5 tuumaa (12,7 mm) leikkausviivojen yli ja tarkistettava päällekkäispainatusasetukset varmistaaksesi saumattoman automaattisen stanssauksen ilman raakapahvin näkymistä.
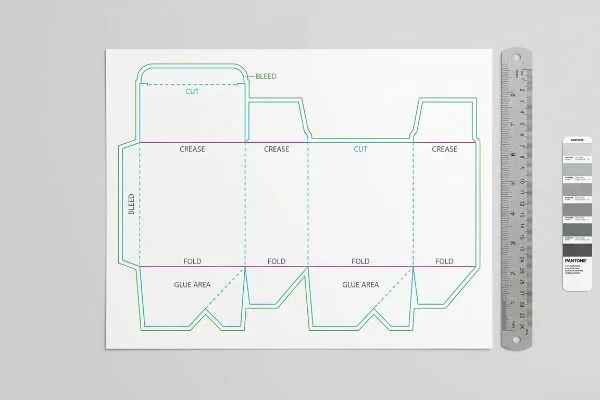
Ennen kuin lataat lopullisen taideteoksesi tehdaspalvelimelle, puretaanpa mekaaniset tosiasiat, jotka sanelevat, miten tasainen grafiikkatiedosto fyysisesti muuntuu rakenteellisesti kestäväksi vähittäismyyntitelineeksi.
Kuinka dieline perustetaan?
Rakennetiedoston oikeaoppinen luominen alusta alkaen estää katastrofaaliset kohdistusmuutokset ja koneviat suurnopeuslaminoinnin ja -leikkauksen aikana.
Suuttimen käyttöönotto edellyttää tiettyjen vektoripolkujen luomista leikkauksille, taitoksille ja perforoinneille erillisessä ohjelmistokerroksessa. Suunnittelijoiden on määriteltävä 0,5 tuuman (12,7 mm) leikkausmarginaali ja käytettävä mekaanisia spottivärejä tavallisen CMYK-mustan sijaan kommunikoidakseen suoraan CNC-leikkauskoneiden kanssa.
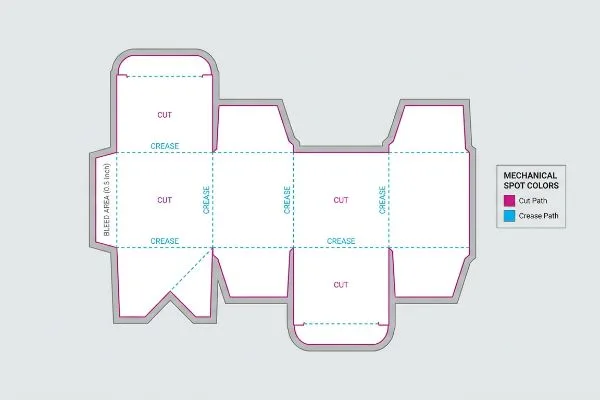
Jopa kokeneet graafiset suunnittelijat ymmärtävät usein väärin, miten raskaiden tuotantokoneiden kanssa kommunikoidaan, ja pitävät mallipohjaa vain visuaalisena oppaana.
Piilotettu mekaaninen pistevärisääntö
Yleinen käytäntö on lähettää vektoritiedosto, jossa on mustat viivat1 , jotka osoittavat laatikon taitto- tai leikkauskohdat. Bränditiimit olettavat, että jos viivat näyttävät selkeiltä PDF-tiedostossa, tehdaslaitteet tietävät automaattisesti, mitä tehdä tiedostoa käsiteltäessä.
Mutta tässä on mitä tapahtuu, kun tiedosto päätyy esipainoon tarkoitettuun RIP (Raster Image Processor) -ohjelmistooni: automaattiset CAD (Computer-Aided Design) -leikkauspöydät eivät lue visuaalisia viivoja; ne lukevat vektoriviivoille määritettyjä spottivärien nimiä2.Näen usein tiedostoja, joissa suunnittelija on käyttänyt standardeja mustia viivoja, jolloin kone yhdistää leikkausviivat suoraan kuvamateriaaliin. Tuloksena on tulostettu laatikko, jossa on näkyvät mustat ääriviivat, mutta ei fyysisiä leikkauksia, mikä pysäyttää tuotantotilan kokonaan. Määrittämällä tiettyjä mekaanisia spottivärejä (kuten 100 % magenta "Leikkaukselle" ja 100 % syaani "Taittamiselle") varmistan, että CNC (Computer Numerical Control) -terät koskettavat fyysisesti 32ECT-levyä pitäen samalla tulostetun grafiikan virheettömänä. Tämä estää CAD-pöydän kovaa, hankaavaa nykimistä ja jumiutumista, säästää tuntikausia esipainoon kuluvaa kitkaa ja välttää kalliin uusintapainatuksen.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-mustien viivojen käyttö | Tarkkojen spottivärien kartoittaminen (magenta/syaani)3 | Puhdasta taidetta ilman painettuja ääriviivoja |
| Olettaen vakiona 3 mm:n leikkausvaran | Suurenna leikkausvaraa 0,5 tuumaan (12,7 mm)4 | Peittää raa'at pahvin reunat |
| Rakennekerrosten yhdistäminen | Pidä stanssipolut lukitulla ylimmällä tasolla5 | Estää koneen leikkausvirheet |
Hylkään tiedostot, jotka yhdistävät rakennematematiikkaa graafisiin tasoihin. Vektoriesi lukitseminen tiettyihin spottiväreihin takaa, että teräni leikkaavat pahvin, eivät brändisi logoa.
🛠️ Harveyn työpöytä: Etkö ole varma, onko taideteoksesi turvallisesti leikkausrajan sisäpuolella? 👉 Tarkistan tiedostosi ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mikä on dieline painotekniikassa?
Litteä piirros näyttää täydelliseltä tietokoneen näytöllä, mutta aaltopahvia on kolmessa fyysisessä ulottuvuudessa, mikä vaatii tarkkaa tilasuunnittelua.
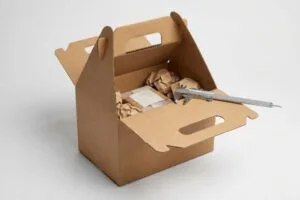
Muottimalli on litteä arkkitehtoninen piirustus, joka sanelee pakkaussuunnittelun tarkat fyysiset leikkaukset, taitokset ja rakenteelliset kielekkeet. Se toimii graafisen sijoittelun päämallina ja samalla kartoittaa tarkat toleranssit, joita tarvitaan automaattiseen stanssaukseen ja lopulliseen kokoonpanoon myymälätiloissa.
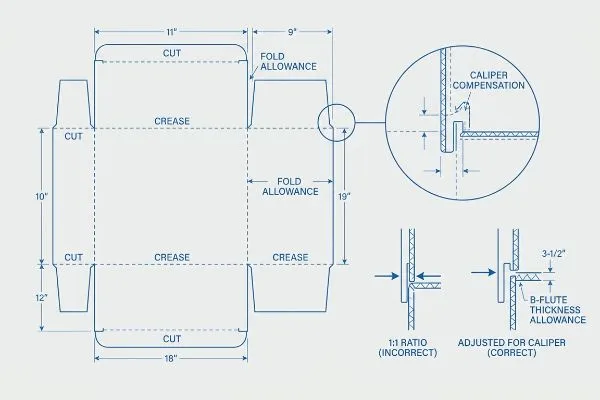
Monet markkinointitiimit näkevät tämän tiedoston vain tyhjänä kanvaasipohjana grafiikoille, jättäen huomiotta musteen alla olevan jäykän fysiikan.
Jarrusatulan kompensoinnin 3D-todellisuus
Tavallisessa kaupallisessa painatuksessa tiimit käsittelevät rakennepiirustuksia staattisina 2D-rajoina6.He sijoittavat grafiikkansa tarkasti annettuihin taittopaikkoihin olettaen, että mitat ovat täydellisesti kohdallaan, kun materiaali on muotoiltu fyysiseksi laatikoksi.
Tiedän, että tuijotat Illustrator-tiedostoasi ja mietit, miksi yksinkertainen lukitusliuska ei sovi, koska asiakkaat piirtävät jatkuvasti uriaan täsmälleen samalle leveydelle kuin vastapaneeli. He eivät ota huomioon aaltopahvin fyysistä paksuutta – kuten B-uurretussa kartongissa 3 mm:n paksuudelta7– joka vie tilaa taivutettaessa 90 astetta. Kun testaan näitä säätämättömiä tiedostoja tehdaslattialla, tuloksena oleva näyttö taipuu voimakkaasti, jolloin pakkaustiimi kokee paksun kartongin repeämisen aiheuttamaa karheaa kitkaa vain pakottaakseen osat yhteen. Rakentamalla tiedoston uudelleen ArtiosCADissa algoritmisten taivutusvarantojen avulla poistan tämän fyysisen vastuksen, mikä lyhentää manuaalista kokoonpanoaikaa noin 30 % yksikköä kohden8 ja varmistaa, että näyttö istuu täysin suorassa raskaiden kuormien alla kosteissa Floridan varastoissa.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| 1:1 välilehtien ja paikkojen suhde | Lisää erityiset taittotaivutusvarat9 | Kitkaton, repeämätön kokoonpano |
| Materiaalin paksuuden huomiotta jättäminen | B-urun/E-urun paksuuden esilaskenta10 | Täysin suorat, taipumattomat seinät |
| Suunnittelu puhtaasti 2D-muodossa | Renderöi ensin 3D-rakennemalli | Tarkistaa kantavan geometrian11 |
Näen päivittäin kauniita taideteoksia, jotka pilaavat huonon rakennematematiikan. Jos et laske taittosädettä, näyttösi rypistyy ennen kuin se ehtii pitää tuotetta.
🛠️ Harveyn työpöytä: Onko lukitusurat matemaattisesti säädetty laudan paksuuden mukaan? 👉 Lue koko piirustus ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on auki, jos sinulla on myöhemmin kysyttävää.
Mitä tiedostomuotoa suositellaan dieline-mallille?
Rakenteen vieminen väärässä muodossa poistaa kriittisiä vektoritietoja, mikä tekee tiedostosta täysin käyttökelvottoman automatisoiduille valmistuslaitteille.
Suositeltu tiedostomuoto dieline-mallille on vektoripohjainen Adobe Illustrator (.ai) tai korkearesoluutioinen, kerroksellinen PDF-tiedosto. Nämä vektorimuodot säilyttävät CNC-leikkauskoneiden ja esipaino-ohjelmistojen vaatimat terävät matemaattiset polut, toisin kuin rasterikuvamuodot, kuten JPEG tai PNG.
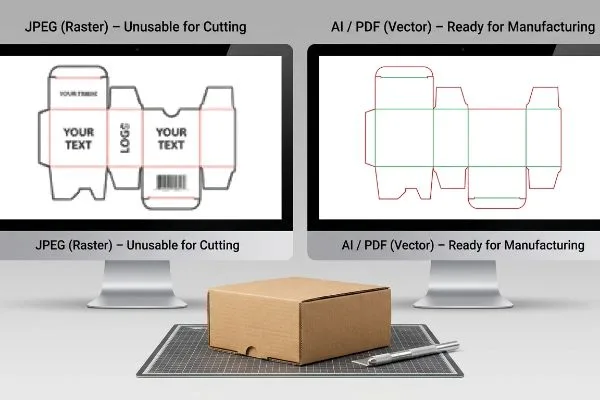
Oikean tiedostotyypin käyttäminen on ainoa tapa suojata rakenteellista eheyttä pikselitietojen päällekirjoitukselta.
Rasterisoitujen web-suunnittelutyökalujen vaara
Säästääkseen yleiskustannuksia nousevat brändit yrittävät usein suunnitella pakkausrakenteensa käyttämällä suosittuja verkkopohjaisia graafisia työkaluja. He olettavat, että mikä tahansa tiedostomuoto, joka näyttää heidän logonsa selvästi näytöllä, riittää tehtaan tulostukseen ja leikkaamiseen.
Ajattele sitä kuin yrittäisit rakentaa taloa käyttämällä piirustusvalokuvaa varsinaisen arkkitehtonisen tiedoston sijaan. Saan jatkuvasti litistettyjä PNG-tiedostoja tai verkosta vietyjä tiedostoja, joissa kriittiset lukitusliuskat on muunnettu irrallisiksi, rosoisiksi pikseleiksi. Kun leikkauskoneeni yrittää seurata näitä rasteroituja reunoja, terä nykii ja tuhoaa 2 500 paunan (1 133 kg) dynaamisen kuormituskapasiteetin edellyttämän sujuvan rakennematematiikan 12. Korjatakseni tämän julkaisen ArtiosCAD 13: lla luodun esisuunnitellun vektori-PDF -tiedoston; lukitset tämän rakennekerroksen tukevasti työtilan alaosaan ja lisäät päälle vain pintagrafiikkaa. Tämä tiukka vektoriprotokolla takaa, että monimutkainen suunnittelusi ei tuhoudu huolimattomasta pikselien käsittelystä, sillä lukitun vektoripolun jäykkä, visuaalinen "napsahdus" estää massiiviset vakaushäiriöt kuljetuksen aikana.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Vienti litistettynä JPEG-tiedostona | Käytä natiivia vektori-tekoälyä tai PDF-tiedostoa14 | Kristallinkirkas teksti ja logot |
| Suunnittelu rasteriverkkotyökaluilla | Tuo lukittuja rakenteellisia PDF-tiedostoja | Säilyttää dynaamisen kuormituskyvyn15 |
| Yhdistämättömät polun osat | Käytä automatisoituja "Liity polut" -makroja | Sujuvat, jatkuvat koneleikkaukset16 |
En koskaan lähetä pikselöityjä asetteluja leikkauspöydilleni. Aidon vektori-PDF-tiedoston toimittaminen on ehdoton perusta onnistuneelle tuotantoajolle.
🛠️ Harveyn työpöytä: Onko sinulla vaikeuksia erottaa taideteoskerrokset rakennepoluistasi? 👉 Pyydä vektorigrafiikkamallipohjaa ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta arvoa.
Miten dielineille asetetaan päällekkäistulostus?
Väriominaisuuksien virheellinen määrittäminen pyyhkii kirjaimellisesti pois osia kuvastasi offset-painoprosessin aikana.
Leikkausviivojen asettaminen päällepainatukseksi edellyttää rakenteellisten viivapolkujen valitsemista suunnitteluohjelmistossa ja "Päällepainatusviiva"-attribuutin käyttöönottoa. Tämä tärkeä esipainotoiminto pakottaa visuaaliset leikkausviivat tulostumaan läpinäkyvästi taustan päälle estäen RIP-ohjelmistoa painamasta valkoisia rakoja niiden alle.
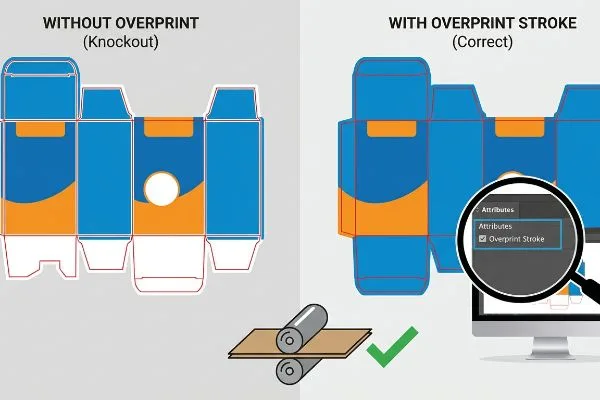
Mutta teorian tuntemus ei riitä, kun koneet alkavat käydä suurilla nopeuksilla tehdaslattialla.
Miksi vakioväriasetukset epäonnistuvat tehtaan lattialla
Monet markkinointitiimit olettavat, että pelkkä rakennemallin asettaminen kuvamateriaalin päälle riittää tarkastuksen läpäisemiseen. He vievät tiedoston ja näkevät rakenneviivat täydellisesti päällekkäin näytöllään ja odottavat painolevyjen luonnollisesti jättävän nämä viivat huomiotta massatuotannon aikana.
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testaustilassa, kun esipainotiedostoja kopioidaan levyille, joissa päällekkäisyysattribuuttia ei ole erikseen otettu käyttöön. Omassa laitoksessani, jos "Päällekkäisviiva"-ruutua ei ole valittu, esipaino-ohjelmisto olettaa rakenneviivojen olevan fyysisiä suunnitteluelementtejä ja "typistää" automaattisesti niiden alla olevan taustavärin 17. Kun vedän ensimmäisen arkin pois Heidelbergin 6-värisestä offsetpainokoneesta, tuoreen märän musteen omaleimainen kemiallinen haju jää varjoon, koska kuvassa on pysyviä, painamattomia valkoisia haamuviivoja juuri siellä, missä leikkausten ja taitosten pitäisi olla. Edellyttää tiukkaa esitarkastusta PitStop Prolla, joka tunnistaa ja korjaa automaattisesti ei-päällekkäisyysreitit 18 ennen levyjen polttamista. Tämän mikrosäädön avulla varmistan, että kiinteän musteen peitto pysyy keskeytymättömänä, mikä säästää asiakkaan jälleenmyyjien tuhoisalta esteettiseltä hylkäykseltä ja poistaa tuhansia hukkaan heitettyjä testliner-kartonkeja.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Päällepainatuksen jättäminen pois käytöstä | Valitse ruutu "Päällepaina viivaa" | Estää valkoisten haamuviivojen muodostumisen19 |
| Viivojen upottaminen kuviin | Säilytä polut ei-tulostettavilla tasoilla20 | Virheetön brändivärien toisto |
| Prepress-esivalikon ohittaminen | Käytä automatisoituja PitStop Pro -tarkistuksia21 | Välttää kalliit täyserätulostukset |
Käytän tarkkoja prepress-algoritmeja näiden tarkkojen knockout-virheiden havaitsemiseen. Digitaalisen attribuutin korjaaminen vie kaksi sekuntia; pilalle menneen painoksen korjaaminen vie kaksi viikkoa.
🛠️ Harveyn työpöytä: Tiedätkö, peittävätkö rakennepolkusi vahingossa taustamusteen? 👉 Lähetä minulle dieline-tiedostosi ↗ — Testaan laskelmat stressitasolla ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit halutessasi jättää huomiotta paksuuskompensaation ja taivutusvarat, mutta kun nämä liian tiukat urat aiheuttavat 32ECT-levysi nurjahtamisen kokoonpanon aikana, syntyvä kitka hidastaa pakkauslinjaa arviolta 30 % ja johtaa välittömiin jälleenmyyjien hylkäyksiin. Yli 500 brändipäällikköä käyttää esipainotarkistuslistaani välttääkseen juuri nämä kohtalokkaat alkuvaiheen virheet. Lopeta automatisoitujen stanssaustoleranssien kanssa pelaaminen ja anna minun henkilökohtaisesti käydä tiedostosi läpi ilmaisella stanssaustarkastuksellani ↗, jotta voin havaita katastrofaaliset rakenteelliset viat ennen tuotannon aloittamista.
"Vektorigrafiikkaa tuotepakkausten suunnitteluun – VectoSolve", https://vectosolve.com/blog/vector-graphics-packaging-design. [Tekniset pakkausmääritykset selventävät, riittävätkö standardimustat viivat vai tarvitaanko automatisoiduille CNC-koneille mekaanisia spottivärejä]. Todisteeksi: tekninen varmennus; lähdetyyppi: alan käsikirja. Tukee: visuaalisen suunnittelun ja mekaanisten ohjeiden välistä eroa. Laajuushuomautus: vaatimukset voivat vaihdella laitevalmistajan mukaan. ↩
"CNC-plasmaleikkausohjelmiston perusteet (täydellinen opas)", https://westcottplasma.com/the-basics-cnc-plasma-cutting-software-complete-guide/. [CAD-leikkausohjelmiston tekninen dokumentaatio selittää, kuinka tiettyjä spottivärinimiä käytetään erillisten työstökoneratojen käynnistämiseen visuaalisen rasteridatan sijaan]. Todisteeksi: Tekninen validointi; lähdetyyppi: Tekninen käsikirja. Tukee: Spottivärien mekaanista vaatimusta muottiviivoissa. Laajuushuomautus: tietyt nimeämiskäytännöt voivat vaihdella ohjelmistotoimittajan mukaan. ↩
"CMYK vs. spottivärit pakkauspainatuksessa", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [Alan esipainostandardien opas varmistaisi, että spottivärejä käytetään leikkausreittien signalointiin plotterille ilman painatusta. Todisteena: tekninen erittely; lähteen tyyppi: esipainokäsikirja. Tukee: ei-painattavien spottivärien käyttöä die-linjoilla. Laajuushuomautus: soveltuu digitaaliseen ja offset-painatukseen]. ↩
"Leikkauksen tärkeyden ymmärtäminen pakkaussuunnittelussa", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOory-4P-MFEHOc51P3TR4xmAD8CBaLwFkJsOeckkre_ePvysYDf7. [Rakenteellisten pakkausten tekniset eritelmät vahvistaisivat vaadittavan läpimittauksen, jotta voidaan ottaa huomioon mekaaninen siirtyminen paksun materiaalin leikkauksessa. Todisteiden rooli: tekninen mittari; lähteen tyyppi: rakennesuunnittelun käsikirja. Tukee: erityistä läpimittaa raakareunan peittämiseksi. Laajuushuomautus: ensisijaisesti aaltopahville tai paksulle pahville]. ↩
"Vältä kalliita virheitä: hallitse muottilinjoja pakkaussuunnittelussa", https://www.cwaysoftware.com/blog/mastering-die-lines-packaging-design. [Koneen käyttöohjeissa kerrotaan yksityiskohtaisesti, miten rakennekerroksen erottaminen ja lukitseminen estää vahingossa tapahtuvat siirtymät leikkausradalla. Todisteena: työnkulkuprotokolla; lähteen tyyppi: laitteiston käyttöohje. Tukee: kerrosten organisointia koneen tarkkuuden varmistamiseksi. Laajuushuomautus: keskittyy automatisoituihin leikkausjärjestelmiin]. ↩
"Täydellinen opas räätälöityjen pakkausten ja painotuotteiden muokkauslinjoihin", https://gentlever.com/dielines-for-custom-packaging-and-printing/. [Pakkaustekniikkaa koskevassa alan dokumentaatiossa selitetään perinteinen 2D-muokkauslinjojen käyttö graafisen kartoituksen ensisijaisena arkkitehtonisena piirustuksena]. Todisteen rooli: alan standardi; lähteen tyyppi: tekninen käsikirja. Tukee: yleistä työnkulkua kaupallisessa painatuksessa. Laajuushuomautus: Koskee yleisiä suunnitteluvaiheita ennen materiaalikohtaisia paksuuden säätöjä. ↩
"Aaltokartonkilaadut ja paksuus | Chicago, IL", https://wertheimerbox.com/corrugated-cardboard-grades-and-thickness/. [Aaltokartonkistandardien tekniset eritelmät vahvistavat B-aaltokartonkimateriaalin tyypillisen paksuusalueen]. Todisteiden rooli: tekninen erittely; lähdetyyppi: teollisuusstandardi. Tukee: Pakaimen kompensointivaatimuksia. Laajuushuomautus: Eri valmistajien välillä voi olla pieniä eroja. ↩
"Taivutustarkkuus: Valmistuksen onnistumisen avain – Carlyle Metals", https://carlylemetals.com/blog/f/bending-accuracy-the-key-to-fabrication-success. [Pakkaussuunnittelun optimoinnin alan vertailuarvot osoittavat, että algoritmisten taivutusvarantojen hyödyntäminen vähentää kokoonpanon kitkaa ja työaikaa]. Todisteiden rooli: suorituskykymittari; lähdetyyppi: alan tapaustutkimus. Tukee: Algoritmisten suulakesäätöjen tehokkuutta. Laajuushuomautus: Prosentuaaliset parannukset vaihtelevat suunnittelun monimutkaisuuden mukaan. ↩
"Taittolaatikoiden suunnittelu (täydellinen opas) – Bailipack", https://bailipaperpackaging.com/folding-carton-design-technical-guide/. [Pakkaussuunnitteluopas tarjoaisi matemaattiset kaavat taivutusvaroille sen varmistamiseksi, että kielekkeet sopivat uriin ilman jännitystä]. Todisteeksi: tekninen erittely; lähteen tyyppi: suunnittelukäsikirja. Tukee: asianmukaista kokoonpanoa ja sovitusta. Laajuushuomautus: Spesifiset varat vaihtelevat materiaalitiheyden mukaan. ↩
"Aaltokartonkityyppien selitys: A, B, C, E ja F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. [Aaltokartonkimateriaalien tekniset tiedot määrittelevät B- ja E-aaltokartongin standardipaksuuden eli paksuuden]. Todisteeksi kelpaa alan standardi; lähdetyyppi: valmistajan erittelylomake. Tukee: seinämän suoruutta ja rakenteellista eheyttä. Laajuushuomautus: Paksuus voi vaihdella hieman eri toimittajien välillä. ↩
"Pahvipakkausten yksinkertaistettu dynaaminen lujuusanalyysi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. [Rakenneanalyysin dokumentaatio selittää, kuinka 3D-renderöinti ja simulointi voivat ennustaa laatikkorakenteen puristuslujuuden ja kantavuuden]. Todisteiden rooli: tekninen varmennus; lähdetyyppi: rakennesuunnittelututkimus. Tukee: 3D-mallinnuksen tarvetta. Laajuushuomautus: Rajoitettu ohjelmistossa käytetyn materiaalifysiikkaprofiilin tarkkuudella. ↩
"Rei'itysten vaikutuksen tutkiminen kuormankantokykyyn …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Luottamuksellinen lähde rakennepakkaustekniikasta kuvaisi yksityiskohtaisesti, miten tarkkuusleikkaustoleranssit vaikuttavat suoraan säiliön suurimpaan kuormankantokykyyn]. Todisteiden rooli: tekninen eritelmä; lähteen tyyppi: suunnittelukäsikirja. Tukee: vektoritarkkuuden ja fyysisen rakenteellisen vakauden välistä yhteyttä. Laajuushuomautus: Koskee erityisesti raskaita teollisuuspakkauksia. ↩
"[PDF] global-packaging-dimensional-drawing-requirements.pdf – 3M", https://multimedia.3m.com/mws/media/2619413O/global-packaging-dimensional-drawing-requirements.pdf. [ArtiosCADin tekninen dokumentaatio vahvistaa sen aseman alan standardina CNC-leikkauskoneiden kanssa yhteensopivien rakennevektoritiedostojen luomisessa]. Todisteena: alan standardin varmennus; lähdetyyppi: ohjelmistodokumentaatio. Tukee: ArtiosCADin luomien tiedostojen suosimista ammattimaisessa valmistuksessa. Laajuushuomautus: Keskittyy ohjelmistotulosteiden yhteensopivuuteen. ↩
"Pakkausmateriaalien ja dieline-asennusohjeiden käyttö | Tiedoston valmisteluopas", https://www.customboxmakers.com/dieline-design-tips/?srsltid=AfmBOoq2dvc0Zs22oUIFVjz61w58ujMcdhqSIDkZeXgwvI6kvuAvysrs. [Kaupallisen painatuksen ja pakkausten alan standardit määrittävät, että vektorimuotoja, kuten .AI ja .PDF, tarvitaan skaalautuvien, matemaattisten polkujen säilyttämiseksi valmistuslaitteissa]. Todisteeksi: alan standardi; lähdetyyppi: painoalan opas. Tukee: Suositeltuja tiedostomuotoja tuotannossa. Laajuushuomautus: Standardi useimmissa kaupallisissa painotaloissa. ↩
"Monimutkaisten pakkausten rakennesuunnittelu", https://lan-portal.uob.edu.ly/key/CHAPTER/62O2060P30/complex_packaging_structural-package-design.pdf. [Luottamuksellinen pakkaustekniikkaa käsittelevä lähde selittää, kuinka tarkan vektorigeometrian ylläpitäminen rakenne-PDF-tiedostoissa varmistaa lopputuotteen fyysisen eheyden ja kuormitusta koskevat laskelmat]. Todisteiden rooli: tekninen validointi; lähteen tyyppi: suunnittelukäsikirja. Tukee: Suulakkeiden rakenteellista eheyttä. Laajuushuomautus: Koskee pakkauksen fyysistä lujuutta. ↩
"CNC-leikkauslaadun ongelmien diagnosointi ja ratkaiseminen", https://nextwavecnc.com/diagnosing-and-solving-issues-with-cnc-cut-quality/?srsltid=AfmBOop531UcGT-ADXnL8mf8tSaqVtNY3UTRifqSSP8VPYG35a7o4p0D. [Automatisoitujen leikkauslaitteiden teknisissä oppaissa selitetään, että vektoriratojen aukot aiheuttavat terän nousemisen tai nykimisen, kun taas yhdistetyt radat varmistavat yhden, sujuvan liikkeen]. Todisteiden rooli: tekninen validointi; lähdetyyppi: valmistajan spesifikaatio. Tukee: Radan jatkuvuuden vaikutusta leikkauslaatuun. Laajuushuomautus: Koskee erityisesti automatisoituja vektorileikkaustyökaluja. ↩
"Päällepainatus ja poisto – Kuvantamiskeskus", https://campus.collegeforcreativestudies.edu/imaging-center/2021/06/22/overprinting-knockout/. [Prepress RIP -prosessien tekniset oppaat vahvistavat, että ei-päällepainatuselementit luovat poistoefektin poistamalla alla olevia mustealueita]. Todisteiden rooli: tekninen validointi; lähteen tyyppi: tekninen käsikirja. Tukee: valkoisten haamuviivojen syytä offset-painatuksessa. Laajuushuomautus: Useimpien RIP-ohjelmistojen vakiotoiminta. ↩
"Change Overprint – Enfocus", https://www.enfocus.com/manuals/Extra/GlobalChanges/18/en-us/common/glch/concept/glch_change_overprint.html. [Enfocuksen tuotedokumentaatiossa määritetään, että PitStop Pro voi automatisoida päällekkäispainatusominaisuuksien havaitsemisen ja korjaamisen toimenpidelistojen avulla]. Todisteeksi rooli: työkalun varmennus; lähdetyyppi: ohjelmistodokumentaatio. Tukee: esitarkastusohjelmiston käyttöä tulostusvirheiden estämiseksi. Laajuushuomautus: Koskee erityisesti Enfocus PitStop Prota. ↩
"Päällepainatuksen käyttö Illustratorissa – Adoben ohjekeskus", https://helpx.adobe.com/illustrator/using/overprinting.html. [Luottamuksellinen esipainatusta ja offset-painatusta käsittelevä lähde selittää, kuinka päällepainatus estää valkoiset aukot tai haamukuvan, jotka johtuvat rekisteröintisiirtymistä, kun värit pyyhkiytyvät pois]. Todisteiden rooli: tekninen selitys; lähteen tyyppi: painoalan käsikirja. Tukee: päällepainatuksen viivan käyttöönoton etua. Laajuushuomautus: koskee CMYK/spottivärivuorovaikutusta. ↩
"Pakkaussuunnittelun valmisteluopas: Taidetiedostot, stantsiviivat ja leikkausvara", https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. [Diagrammien luonnin alan standardit suosittelevat apuviivojen sijoittamista ei-tulostettaville kerroksille sen varmistamiseksi, etteivät ne häiritse taideteoksen musteen peittoa]. Todisteeksi rooli: työnkulun standardi; lähdetyyppi: graafisen suunnittelun opas. Tukee: jäljennöslaatua. Laajuushuomautus: koskee vektoripohjaisia stantsiviivoja. ↩
"[PDF] Esitarkastusten yleiskatsaus – Enfocus", https://www.enfocus.com/manuals/Extra/PreflightChecks/19/pdf/PreflightChecksOverview.pdf. [Enfocus PitStop Pron tekninen dokumentaatio osoittaa, kuinka automaattiset esitarkastustarkistukset tunnistavat virheitä, kuten puuttuvia päällekkäispainatuksia, tuotantohävikin estämiseksi]. Todisteeksi tarkoitettu työkalun validointi; lähdetyyppi: ohjelmistodokumentaatio. Tukee: automaattisen esitarkastustarkistuksen käyttöä kustannusten vähentämiseksi. Laajuushuomautus: viittaa alan standardiohjelmistoon. ↩