
Olet investoinut tuotteeseesi paljon, mutta tarkistamattomien kuvien lähettäminen suoraan tehtaalle on valtava taloudellinen riski, joka johtaa usein katastrofaalisiin hylkäyksiin vähittäiskaupassa.
Kyllä. Laatikoiden suunnittelun esittely ennen valmistusta on vakioprotokolla. Tässä tuotantoa edeltävässä validointivaiheessa käytetään tarkkaa fyysistä prototyyppien luomista ja digitaalisia renderöintejä kalliiden rakenteellisten virheiden poistamiseksi ja varmistetaan, että lopullinen pakkauksesi kestää toimitusketjun ankarat olosuhteet ja tiukat kauppiaiden vaatimustenmukaisuustarkastukset kitkattomasti.
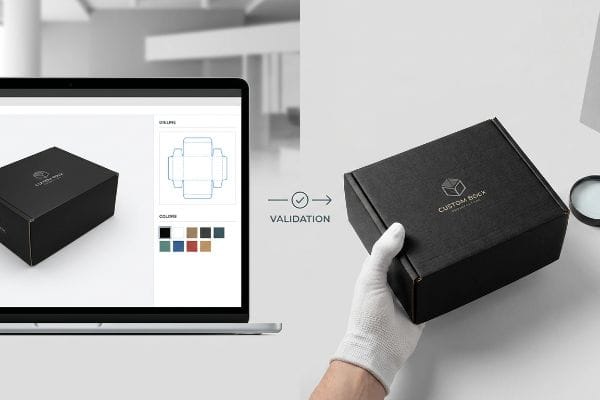
Visuaalisen vedoksen saaminen ei ole pelkästään estetiikkaa; se on viimeinen este kannattavan käyttöönoton ja käyttökelvottoman pahvin täyttämän varaston välillä.
Kuinka luoda laatikkopakkaussuunnittelu?
Onnistuneen rakenteen rakentaminen alkaa kauan ennen kuin muste koskettaa paperia.
Laatikkopakkaussuunnittelun luominen edellyttää rakennesuunnittelun integrointia suoraan graafisiin asetteluihin. Tämä perustavanlaatuinen prosessi laskee tarkat materiaalipaksuudet, taivutusvarat ja dynaamiset kuormituskapasiteetit varmistaen, että litteät mallit muuntuvat onnistuneesti jäykiksi kolmiulotteisiksi myyntitelineiksi, jotka kestävät raskaan rahdin ja aggressiiviset vähittäismyyntiympäristöt.
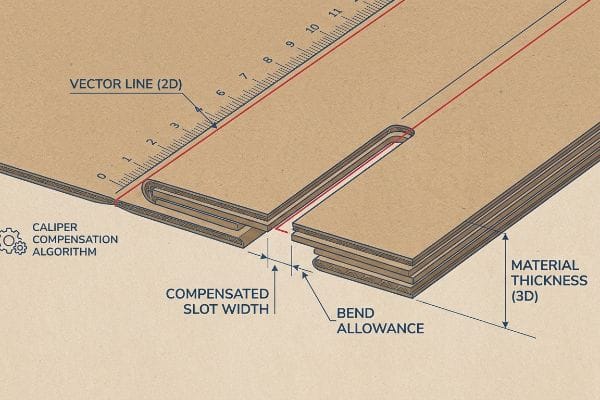
Litteä piirros saattaa näyttää täydelliseltä ruudulla, mutta paksun kartongin taittamisen fyysinen todellisuus vaatii tiukkaa matemaattista kurinalaisuutta.
Jarrusatulan kompensaation piilotettu matematiikka
Kokeneetkin suunnittelijat unohtavat usein valitsemansa alustan fyysisen paksuuden. He rakentavat lukittuvat kielekkeet ja taittourat 2D-ohjelmistoon täsmälleen samalle leveydelle kuin vastakkainen paneeli1.He olettavat, että yksinkertainen vektoriviiva taittuu siististi kokoonpanolattialla.
Näen tämän ongelman jatkuvasti, kun asiakkaat lähettävät litteitä tekoälytiedostoja (Adobe Illustrator) raskaista B-aaltoutuneista aaltopahvikampanjoista. He unohtavat, että 0,125 tuuman (3,17 mm) paksu kartonki2 kuluttaa materiaalia, kun se taittuu 90 astetta. Jos suutinlinjan vastaanottoaukkoa ei levennetä tuon ulkosäteen kompensoimiseksi, fyysinen näyttö taipuu pahasti. Olen nähnyt pakkaajien hikoilevan kokoonpanolinjalla työntäen voimakkaasti välilehtiä yhteen, kunnes kuulet raa'an kartongin repeämisäänen. Korjaamme tämän käyttämällä CAD-ohjelmistoa (tietokoneavusteinen suunnittelu), joka soveltaa automaattisesti taivutusvara-algoritmia jokaiseen uraan. Leventämällä välejä vain millimetrin murto-osalla varmistamme, että kappaleet liukuvat yhteen vaivattomasti, mikä vähentää kokoonpanotyötä arviolta 20 %3 ja poistaa repeytyneet paneelit.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Välilehtien ja urien piirtäminen täsmälleen samalla 1:1 leveydellä | CAD-paksuuskompensaatioalgoritmien soveltaminen4 | Säästää 20 sekuntia kokoonpanoaikaa yksikköä kohden5 |
| Levyn paksuuden huomiotta jättäminen 90 asteen taitoksissa | Leventävät vastaanottoaukot taivutussäteelle6 | Estää pintalevyn repeämisen ja lommoutumisen |
| Epäsopivien osien pakottaminen yhteen linjalla | Suunnittelun mukaiset mikrovälykset sujuvaa liukumista varten | Vähentää merkittävästi pakkauskuluja |
Kieltäydyn lähettämästä kompensoimattomia vektoritiedostoja leikkauspöydälle. Ainoa tapa taata suorakulmainen ja vakaa rakenne raskaan hyötykuorman alla on säätää uran leveyttä tiettyä levypaksuutta varten.
🛠️ Harveyn työpöytä: Etkö ole varma, onko lukittuvien välilehtiesi taivutusvara oikea? 👉 Lähetä minulle litteä dieline-mallisi ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Mitkä ovat pakkaussuunnittelun trendit vuonna 2026?
Seuraava rakenteellisten innovaatioiden aalto liikkuu aggressiivisesti kohti kitkatonta kestävyyttä.
Vuoden 2026 pakkaussuunnittelutrendit priorisoivat vahvasti ehdotonta yksimateriaalista valmistusta ja kierrätettävyyttä. Tiukkojen kauppiaiden määräysten mukaisesti valmistajat korvaavat sekamuovit ja pysyvät metalliosat aaltopahvilla, joissa käytetään vesipohjaisia pinnoitteita korkean dynaamisen kuormituksen ylläpitämiseksi ja samalla saumattoman ympäristövaatimusten noudattamisen varmistamiseksi.
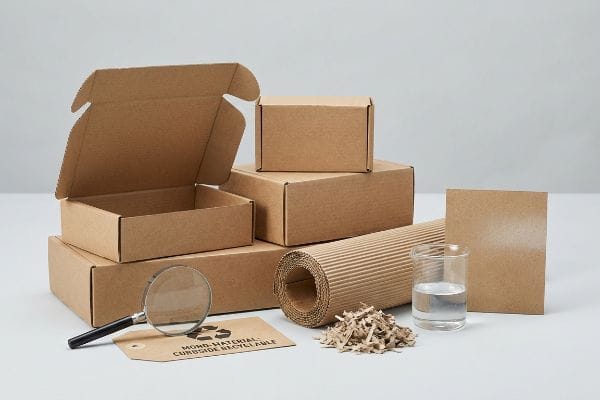
Brändit haluavat esitellä ympäristöystävällistä imagoa, mutta väärän materiaalin valinta johtaa usein odottamattomiin vaatimustenmukaisuusongelmiin.
Biomuovin uudelleenkäytettävyyden ansa
Monet markkinointitiimit vaativat PLA (polymaitohappo) -biomuovilaminaatioita7 vähittäismyyntitiimien esittelyihin. He toimivat sillä oletuksella, että kasvipohjainen kalvo takaa automaattisesti ympäristövaatimustenmukaisuuden. Tämä näyttää hyvältä neuvottelupuheessa, mutta epäonnistuu täysin loppuvaiheessa.
Minun on usein ohitettava nämä spesifikaatiot ennen kuin ne päätyvät tehtaan lattialle. Kun tavallinen OCC:n (vanhojen aaltopahvipakkausten) kierrätyslaitos käsittelee PLA-kalvolla päällystettyä näyttöä, materiaali hylkii vettä ja tukkii koneet8.Voit fyysisesti tuntea muovikalvon tahmean ja taipumattoman kireyden, joka kieltäytyy hajoamasta uudelleenkäsittelysäiliössä. Kierrätyksen sijaan laitokset ohjaavat koko rakenteen suoraan kaatopaikalle, mikä johtaa valtaviin jälleenmyyjien takaisinperintöihin. Ohitan tämän kokonaan käyttämällä nestemäistä vesipitoista pinnoitusprotokollaa raakatestlainerin päällä9.Tämä pintakäsittely tarjoaa vaaditun kosteussulun, mutta liukenee saumattomasti kierrätyksen aikana, pitäen kampanjasi 100 % vaatimustenmukaisena ja säästäen sinut kalliilta ympäristösakoilta.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| PLA-biomuovien käyttö ympäristöystävällisyyden edistämiseksi | Päivitys nestemäisiin vesipitoisiin suojapinnoitteisiin10 | Läpäisee tiukat jälleenmyyjien kestävän kehityksen tarkastukset |
| Olettaen, että kaikki kasvipohjaiset kalvot ovat uudelleenkäytettäviä sellumateriaaliksi11 | 100 %:sti yhdestä materiaalista valmistettujen paperirakenteiden varmistaminen 12 | Estää kaatopaikoille suunnatun jätteen takaisinperintöjä |
| Sekamateriaalien lisääminen aaltopahvitelineisiin | Kierrätyskelvottomien permanenttikalvojen poistaminen | Yksinkertaistaa myymälätason jätteenlajittelua |
En koskaan uhraa mekaanista uudelleenkäytettävyyttä pinnallisen markkinointiväitteen vuoksi. Todellinen kestävyys tarkoittaa sellaisen rakenteen suunnittelua, jonka tavalliset kunnalliset paperitehtaat pystyvät käsittelemään ilman erikoistuneita kemiallisia toimenpiteitä.
🛠️ Harveyn työpöytä: Laukaisevatko nykyiset kosteussulkusi piileviä ympäristövaatimustenmukaisuuspysähdyksiä? 👉 Pyydä materiaalitarkastus ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on myöhemmin kysyttävää.
Miten suunnitella pakkaus askel askeleelta?
Virheettömän tuotantoprosessin toteuttaminen vaatii systemaattista ja ennustettavaa työnkulkua.
Pakkausten vaiheittainen suunnittelu vaatii tarkkaa esipainoprosessia, jossa keskitytään mekaanisiin toleransseihin. Tämä työnkulku sisältää rakennesuunnittelun, tarkan vuotomarginaalin laajennuksen, materiaalilaadun valinnan ja fyysisen koneen kalibroinnin, mikä varmistaa, että digitaalinen taideteos sopii saumattomasti fyysiseen aaltopahvialustaan nopeiden automatisoitujen valmistustoimintojen aikana.
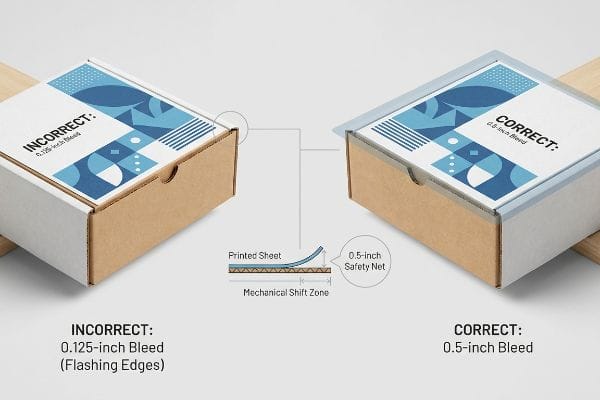
Yleisin virhekohta tässä sekvenssissä tapahtuu, kun graafiset taiteilijat käsittelevät paksuja pakkauksia kuin litteitä mainoslehtiä.
Litofilaminaation muutoskerroin
Graafiset osastot käyttävät rutiininomaisesti kaupallisten painotuotteiden vakiomuotoisia leikkausvarauksia, yleensä noin 0,125 tuumaa (3,17 mm)13, lopullisiin esittelytiedostoihinsa. He odottavat automaattisten leikkauskoneiden osuvan laserin tarkkuudella heidän taideteoksensa reunaan joka kerta.
Näen tämän sokean pisteen pilaavan massatuotannon lähes viikoittain. Kun suoritamme litolaminointia – fyysistä prosessia, jossa painetut pinta-arkit liimataan paksuille aaltopahville – märkä PVA-liima (polyvinyyliasetaatti) ja raskaat telat aiheuttavat luonnollisen mekaanisen siirtymän14.Olen seissyt laminaattorin vieressä ja katsellut, kuinka levyt liukuvat hieman, kun kova alipaineimu tarttuu paperiin. Jos jätät vain pienen leikkausvaran, tämä pieni mekaaninen siirtymä paljastaa raa'at ruskeat pahvin reunat lopullisessa taitetussa yksikössä, mikä johtaa visuaalisesti virheelliseen tuotteeseen. Käytän tiukkaa 0,5 tuuman (12,7 mm) leikkausmarginaalia15 fyysisen leikkausviivan jälkeen toimiakseni suunnitelluna turvaverkkona tätä siirtymää vastaan. Tämä yksinkertainen vaiheittainen esipainosääntö takaa virheettömät reunat estäen kokonaisten erien hylkäämisen laadunvalvonnassa.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Käyttämällä kaupallisten painotuotteiden vakioleveysreunuksia | 0,5 tuuman turvaleikkauksen valvonta leikkausviivojen ohi16 | Poistaa raakojen ruskeiden reunojen välkehdyksen |
| Märkälaminoinnin mekaanisen siirtymän huomiotta jättäminen | PVA-liima-alustan liukumäen kirjanpito17 | Varmistaa visuaalisen brändipääoman hyllyllä |
| Olettaen laserin tarkkuutta automaattisissa teloissa18 | Suunnitellun graafisen turvaverkon rakentaminen | Estää massiivisten erälaatujen hylkäämisen |
Hylkään aina tiedostot esipainovaiheessa, jos ne eivät ylitä tätä marginaalikynnystä. Taustan laajentaminen vie suunnittelijalta kaksi minuuttia, mutta se estää tuhansien dollarien hukkaan heitetyn materiaalin.
🛠️ Harveyn työpöytä: Etkö ole varma, onko taideteoksesi turvallisesti ulotettu litolaminoinnin siirtymäalueen ulkopuolelle? 👉 Tee esipainotiedoston tarkistus ↗ — Ei lomakkeita, jotka laukaisevat loputtomia myyntipuheluita. Vain puhdasta vastinetta rahalle.
Kuinka suunnitella mukautettu laatikko?
Ainutlaatuisen rakenteen kehittäminen antaa tuotteellesi selkeän edun hyllyllä.
Mukautetun laatikon suunnittelu edellyttää fyysisen alustan matemaattista suunnittelua tietyn tuotekuorman tukemiseksi. Tämä tekninen räätälöinti sisältää tarkkojen painopisteen siirtymien laskemisen, kohdennettujen kaksoisseinämäisten vahvikkeiden käytön ja räätälöityjen lukitusliuskojen välysten kartoittamisen kitkattoman kokoonpanon ja pitkäaikaisen rakenteellisen kestävyyden takaamiseksi.
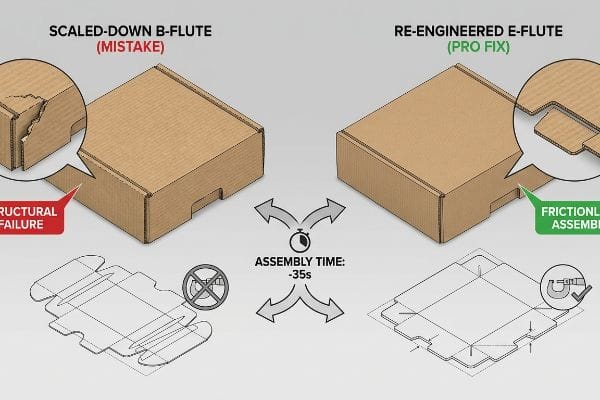
Mutta teorian tuntemus ei riitä, kun koneet alkavat toimia ja mukautetut mitat törmäävät fyysisten materiaalien rajoihin.
Miksi tavanomainen kutistusskaalaus epäonnistuu tehtaan lattialla
Hankintatiimit yrittävät usein säästää suunnittelukuluissa pienentämällä raskaaseen käyttöön tarkoitettua lattianäyttöjen muotokappaletta matemaattisesti 50 %, jotta sitä voidaan käyttää mittatilaustyönä tehtynä työtasoyksikkönä. He olettavat, että universaali vektoritiedosto toimii moitteettomasti kaikissa mitoissa ja alustoissa19.
Näen laitoksessani rutiininomaisesti tämän suoran skaalausloukun katastrofaaliset seuraukset tuotantoa edeltävien testien aikana. Kun taittosäteet ja lukittuvat kielekkeet pienennetään mikromittasuhteisiin tiheällä B-aalloitetulla kartongilla, sisäiset paperiuurteet eivät voi puristua puhtaasti20.Testaan tätä mikrometrillä, ja kun pienennetty 0,4 tuuman (10,1 mm) kieleke pakotetaan suhteellisesti kutistettuun rakoon, päällimmäinen paperiarkki yksinkertaisesti napsahtaa poikki jännityksen alla. Lopputuloksena on huojuva hylly ja pakkausmateriaalit turvautuvat sotkuiseen kirkkaaseen teippiin vain pitääkseen mukautetun rakenteen koossa. Kääntymällä ohuempaan E-aallotettuun (mikroaallotettuun) alustaan ja suunnittelemalla kielekkeiden välykset matemaattisesti uudelleen erityisesti pienempää mittakaavaa varten, rikkon tämän kitkalukon. Tämä säätö lyhentää pakkausmateriaalien kokoamisaikaa jopa 35 sekunnilla yksikköä kohden21, mikä varmistaa projektin voittomarginaalin vaarantamatta brändin estetiikkaa.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Matemaattisesti pienentävät suuria näyttöjen dielineja | Lukkojen uudelleensuunnittelu tietylle muodolle | Estää rakenteellisen romahduksen tiskillä |
| Paksujen B-uurteiden pakottaminen mikrouriin | Päivitys mikroaaltoalustoihin22 | Poistaa sotkuisen kirkkaan teipin tarpeen |
| Käyttämällä täsmälleen samaa CAD-tiedostoa kaikille kokoille | Mukautettujen välysten yhdistäminen skaalatuille välilehdille | Pudottaa kokoamisaikaa 35 sekuntia yksikköä kohden23 |
En koskaan salli suoraa matemaattista skaalausta eri materiaalilaatujen välillä. Räätälöity laatikko vaatii räätälöityä fysiikkaa, mikä tarkoittaa, että jokainen kitkalukko on suunniteltava erikseen sen aiottua vähittäismyyntiympäristöä varten.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit valita halvemman toimittajan räätälöityihin pakkauksiin, mutta kun nuo matemaattisesti kutistuneet B-uurretut kielekkeet napsahtavat napsahtamaan yhteen pakkaamisen aikana, syntyvä kitka hidastaa kokoonpanolinjaa arviolta 30 % ja pyyhkii pois kokonaan voittomarginaalisi. Tämä on täsmälleen sama spesifikaatio, jota 10 suurinta vähittäismyyntiasiakastani käyttävät taatakseen, ettei painotuotteita hylätä lainkaan. Lopeta materiaalitoleranssien arvailu ja anna minun henkilökohtaisesti suorittaa rakennetiedostosi ilmainen Dieline Pre-Flight Audit ↗ , jotta löydän kohtalokkaat skaalausvirheet ennen massatuotannon aloittamista.
"Mastering Tab and Slot Design for Efficient Metal Fabrication", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Pakkaustekniikan standardit määrittävät, että urien on oltava leveämpiä kuin vastinliuska materiaalin paksuuden ja taittosäteen huomioon ottamiseksi kokoonpanon varmistamiseksi. Todisteiden rooli: tekninen erittely; lähteen tyyppi: rakennepakkausopas. Tukee väitettä, että 1:1 leveyssuhteet johtavat sovitusvirheisiin. Laajuushuomautus: Koskee aaltopahvi- ja taittokartonkialustoja. ↩
"Aaltokartonki ja materiaalilaadut | 30.6.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-aaltokartongin standardipaksuuden tekninen tarkastus. Todisteena: tekninen erittely; lähteen tyyppi: alan materiaalistandardi. Tukee: materiaalipaksuusväitteiden tarkkuutta. Laajuushuomautus: mitat voivat vaihdella hieman alueellisen valmistajan mukaan. ↩
"Viisikerroksisen … taivutusjäykkyyden analyyttinen määritys", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Määrällinen näyttö tehokkuuden parantumisesta, joka johtuu taivutusvara-algoritmien soveltamisesta rakennepakkausten suunnittelussa. Todisteiden rooli: suorituskykymittari; lähdetyyppi: valmistuksen tapaustutkimus. Tukee: käyttökustannusten alentamista. Laajuushuomautus: prosenttiosuus voi vaihdella suunnittelun monimutkaisuudesta riippuen. ↩
"Kaksiseinäisten aaltopahvipakkausten optimaalinen suunnittelu – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Pakkaussuunnitteluohjelmiston tekninen dokumentaatio, jossa selitetään algoritmien käyttöä materiaalin paksuuden (paksuuden) säätämiseen. Todisteiden rooli: tekninen validointi; lähdetyyppi: ohjelmistosuunnittelun käsikirja. Tukee: automaattisen kompensoinnin käyttöä tarkan sovituksen saavuttamiseksi. Laajuushuomautus: Sovelletaan ensisijaisesti automatisoituihin CAD/CAM-työnkulkuihin. ↩
"Tuottavuuden parantaminen kokoonpanolinjan tasapainottamisen avulla …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Teollisuustekniikan tapaustutkimuksia, joissa kvantifioidaan manuaalisen kokoonpanon ajan lyhenemistä, kun osat suunnitellaan oikeilla toleransseilla. Todisteiden rooli: kvantitatiivinen mittari; lähdetyyppi: toiminnan tehokkuustutkimus. Tukee: väitettä merkittävistä työajan säästöistä. Laajuushuomautus: Aikasäästöt vaihtelevat laatikon monimutkaisuuden ja työntekijän taitojen mukaan. ↩
"Yhteenveto IPST:n viimeaikaisista aaltopahvin reunaa koskevista tutkimuksista …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Rakenteellisia pakkausstandardeja, joissa kerrotaan, miten vastaanottoaukot on ylimitoitettava materiaalin taivutussäteen huomioon ottamiseksi taittamisen aikana. Todisteiden rooli: tekninen standardi; lähteen tyyppi: alan käsikirja. Tukee: materiaalin repeämisen ja nurjahtamisen estämistä. Laajuushuomautus: Riippuu kartongin laadusta ja paksuudesta. ↩
"Polymaitohapon (PLA) elinkaariarviointi …" (The Life Cycle Assessment for Polylactic Acid (PLA) to Make It a …), https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Tekninen dokumentaatio tai jätehuoltotutkimukset, jotka osoittavat, että PLA-laminoinnit saastuttavat perinteisiä kierrätysvirtoja ja niistä usein puuttuu teollisen kompostoinnin infrastruktuuri, jota tarvitaan todelliseen hajoamiseen. Todisteiden rooli: tekninen validointi; lähteen tyyppi: teollisuusraportti tai akateeminen tutkimus. Tukee väitettä, että PLA-kalvot eivät täytä ympäristövaatimuksia loppupäässä. Laajuushuomautus: keskittyy erityisesti teoreettisen kompostoitavuuden ja käytännön jätevirran käsittelyn väliseen ristiriitaan. ↩
"Mitä on kierrätyskontaminaatio? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Tekninen dokumentaatio, joka selittää, miksi polymaitohappokalvoja (PLA) ei voida uudelleenkäyttää tavallisissa OCC-virroissa ja miksi ne aiheuttavat mekaanisia vikoja. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: teollisen kierrätyksen raportti. Tukee väitettä, jonka mukaan biomuovikalvot estävät paperin kierrätystä. Laajuushuomautus: koskee erityisesti tavallisia OCC-käsittelylaitoksia. ↩
"Kierrätettävä ja biohajoava paperipinnoite funktionalisoidulla PLA:lla …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Alan standardit vahvistavat, että vesipohjaiset vesipohjaiset pinnoitteet säilyttävät rakenteelliset kosteusesteet ja pysyvät samalla täysin yhteensopivina uudelleenselluloosaprosessien kanssa. Todisteiden rooli: tekninen validointi; lähdetyyppi: materiaalitieteellinen tutkimus. Tukee: vesipohjaisten pinnoitteiden tehokkuutta kestävänä vaihtoehtona muovikalvoille. Laajuushuomautus: keskittyy uudelleenselluloosakertoimen mittareihin. ↩
"Biopohjaiset vesidispersiot, jotka perustuvat tyydyttymättömään PLA:han … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Vesipohjaisten ja biomuovien pinnoitteiden tekninen vertailu niiden yhteensopivuuden suhteen kierrätysvirtojen ja jälleenmyyjien kestävyysstandardien kanssa. Todisteiden rooli: tekninen validointi; lähdetyyppi: alan raportti. Tukee: Vesipohjaisten pinnoitteiden käyttöä parempana vaihtoehtona PLA:lle ympäristöväittämissä. Laajuushuomautus: Tehokkuus riippuu tuotteen erityisistä suojausvaatimuksista. ↩
"Kierrätettävän vs. uudelleenkäytettävän pakkauksen selitys", https://papertrays.com/decoding-sustainability-understanding-recycable-and-repulpable-food-packaging/. Tieteellinen analyysi siitä, miten erilaiset kasvipohjaiset polymeerit ovat vuorovaikutuksessa teollisten massanvalmistuslaitteiden kanssa ja aiheuttavatko ne epäpuhtauksia. Todisteiden rooli: tosiasioiden korjaus; lähteen tyyppi: materiaalitieteellinen tutkimus. Tukee: Väitettä, jonka mukaan kasviperäinen alkuperä ei takaa uudelleenkäytettävyyttä massana. Laajuushuomautus: Keskittyy teollisen mittakaavan kierrätysinfrastruktuuriin. ↩
"Mitä uutta pakkauspolitiikassa? Pakkauspolitiikan yhteenveto", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Jälleenmyyjien ohjeet pakkausjätteen käsittelystä ja kierrätyskelvottomiin sekamateriaaleihin liittyvistä taloudellisista seuraamuksista. Todisteiden rooli: taloudellinen validointi; lähdetyyppi: vähittäiskaupan kestävän kehityksen käsikirja. Tukee: Yhden materiaalin suunnittelun ja kaatopaikkamaksujen välttämisen välistä yhteyttä. Laajuushuomautus: Sovelletaan ensisijaisesti suurmyymäläympäristöihin. ↩
"Kuinka voin määrittää käytettävän vuotovaran?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Kaupallisessa painatuksessa ja graafisessa suunnittelussa käytettyjen alan standardien mukaisten vuotovaramääritysten varmennus. Todisteena: tekninen validointi; lähteen tyyppi: painoteollisuuden käsikirja. Tukee väitettä, että 0,125 tuumaa on vakiovuotoraja. Laajuushuomautus: erityisvaatimukset voivat vaihdella painotoimittajan tai materiaalin mukaan. ↩
"Understanding Litho Laminated Packaging & Single Face Lamination", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Aaltopahvin liimausprosesseja käsittelevässä teknisessä kirjallisuudessa selitetään, kuinka PVA:n kosteus ja telan paine aiheuttavat alustan liikettä laminoinnin aikana. Todisteiden rooli: tekninen validointi; lähdetyyppi: alan suunnitteluopas. Tukee: kartongin virheasennon fyysistä syytä. Laajuushuomautus: koskee erityisesti märkäliimalla tehtäviä laminointiprosesseja. ↩
"Litho-laminoitu vs. digitaalinen painatus: Teollisen ostajan opas …", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Pakkaussuunnittelustandardien tai painotuotantokäsikirjojen tekniset tiedot määrittelevät vaadittavan leikkausvaran laminoinnin kohdistussiirtymän huomioon ottamiseksi. Todisteeksi: spesifikaation varmennus; lähteen tyyppi: tekninen tuotantokäsikirja. Tukee: tiettyä mittaa, jota käytetään reunojen paljastumisen estämiseksi. Laajuushuomautus: arvot voivat vaihdella alustan paksuuden mukaan. ↩
"Litografinen laminointi", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Painoteollisuuden standardit määrittelevät tarvittavat leikkausmarginaalit, jotta raakamateriaalin reunat eivät näy leikkauksen jälkeen. Todisteeksi: tekninen eritelmä; lähteen tyyppi: painoteollisuuden käsikirja. Tukee: erityistä 0,5 tuuman leikkausvaravaatimusta. Laajuushuomautus: koskee aaltopahvin litografista laminointia. ↩
"Kosteuden vaikutukset laminointiprosessiin – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. PVA-liimojen tekninen dokumentaatio selittää, kuinka liiman nestemäinen luonne aiheuttaa materiaalin siirtymää laminoinnin aikana. Todisteiden rooli: materiaalitieteellinen tosiasia; lähdetyyppi: liiman valmistajan tietolomake. Tukee: mekaanisen siirtymän olemassaoloa märkälaminoinnissa. Laajuushuomautus: keskittyy vesipohjaisiin liimoihin. ↩
"Pakkausautomaatio-opas – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Teollisuustekniikan standardit kuvaavat yksityiskohtaisesti suurten volyymien telajärjestelmiin liittyvät toleranssivaihtelut ja rekisteröintivirheet. Todisteiden rooli: tekninen rajoitus; lähteen tyyppi: teollisuustekniikan käsikirja. Tukee: teknisten graafisten turvaverkkojen tarvetta. Laajuushuomautus: vertaa automatisoituja teloja laserohjattuihin tarkkuusjärjestelmiin. ↩
"Kuinka valmistaa dieline pakkaussuunnittelua varten: Vaiheittainen opas", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Pakkaustekniikan tekninen dokumentaatio selittää, miksi vektoritiedostojen lineaarinen skaalaus ei ota huomioon materiaalin paksuutta ja taittovaraa. Todisteiden rooli: tekninen ristiriita; lähteen tyyppi: pakkaustekniikan käsikirja. Tukee: kutistussovitusskaalan epäonnistumista fyysisessä tuotannossa. Laajuushuomautus: koskee erityisesti aaltopahvia ja raskaiden materiaalien materiaaleja. ↩
"The Ultimate Guide To Corrugated Boxes", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Tekninen dokumentaatio aaltopahvimateriaalitieteestä koskien uurteiden kokoonpuristumista ja puristusrajoja tiukan taittosäteen aikana. Todisteiden rooli: tekninen validointi; lähteen tyyppi: materiaalitieteen käsikirja. Tukee: B-uurteiden mekaanista vikaantumista mikrotasapainossa. Laajuushuomautus: koskee erityisesti tiheitä uurteiden profiileja. ↩
"F-, E- ja B-aaltouunin vertailu aaltopahvipakkauksissa", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Teollisuustekniikan vertailuarvot, joissa verrataan manuaalisia kokoonpanonopeuksia eri aaltopahvikokojen ja -liuskojen välysten osalta. Todisteiden rooli: kvantitatiivinen validointi; lähdetyyppi: teollisuustekniikan raportti. Tukee: mikroaaltouunin käyttöön siirtymisen tehokkuuden parantumista. Laajuushuomautus: tulokset riippuvat laatikon kokonaismonimutkaisuudesta. ↩
"Mikroaaltouurteiset pakkaukset | EF N-aaltouurteiset pahvilaatikot", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Lyhyt selvitys siitä, miten arvovaltainen ulkoinen lähde tukee tätä väitettä. Todisteen rooli: tekninen erittely; lähteen tyyppi: materiaalitieteen opas. Tukee: mikroaaltouurteen käyttöä paremman sopivuuden saavuttamiseksi pieniin uriin verrattuna B-aaltouurteeseen. Laajuushuomautus: tulokset voivat vaihdella tietyn aaltouurteen laadun mukaan. ↩
"[PDF] Keskeiset mittarit …:n suorituskyvyn ja vaikutuksen mittaamiseksi", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Lyhyt selvitys siitä, miten auktoriteettimainen ulkoinen lähde tukee tätä väitettä. Todisteiden rooli: todentaminen; lähteen tyyppi: teollisuustekniikan tapaustutkimus. Tukee: kokoonpanoajan kvantitatiivista lyhentämistä optimoitujen CAD-välysten avulla. Laajuushuomautus: mittari koskee skaalattuja vähittäismyyntinäyttöjä. ↩



