Olet käyttänyt viikkoja taideteoksesi hiomiseen, mutta digitaalisten tiedostojen muuntaminen fyysisiksi 3D-rakenteiksi johtaa usein venytettyihin logoihin ja epäselviin väreihin, jos jätät huomiotta valmistusprosessien perusasiat.
Kyllä. Pahvista valmistettujen esittelytelineiden mukauttaminen omilla taideteoksilla vaatii korkearesoluutioisten vektorigrafiikoiden siirtämistä rakenteellisesti suunniteltuihin malleihin. Korkeatasoinen vähittäiskaupan valmistus käyttää offset-litofilomointia tai digitaalista UV-painatusta brändättyjen mallien levittämiseen, mikä varmistaa, että värit pysyvät eloisina ja rakenteet sopivat täydellisesti globaaleihin myyntipisteympäristöihin.
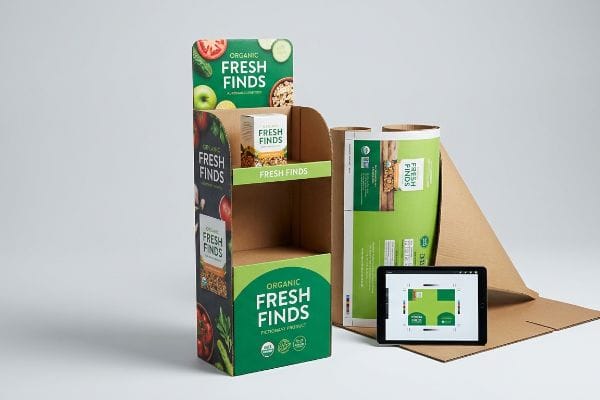
Täydellisen digitaalisen renderöinnin saaminen kestämään painokoneen, vaatii tiukkaa esipainotyönkulkua, ja aion näyttää teille tarkalleen, miten laitokseni täyttää tämän kuilun.
Kuinka tehdä näyttöteline pahvista?
Oikeiden ohjelmistojen ja työkalukomentojen valinta määrää, leikataanko taideteoksesi oikein tehtaan lattialla vai tulostuuko se vain litteänä sotkuna.
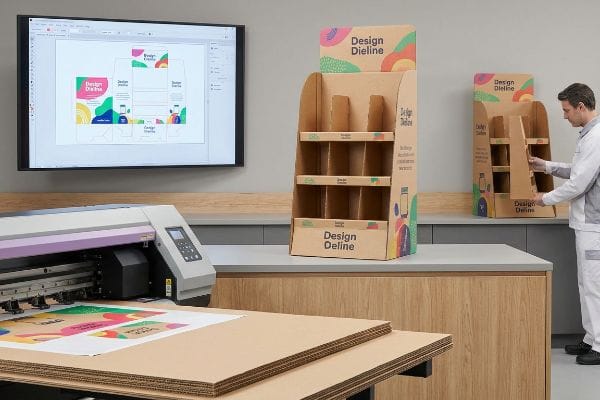
Näyttelytelineen valmistaminen erityisellä graafisen suunnittelun ohjelmistolla vaatii absoluuttisten spottivärien määrittämistä mekaanisille stanssausjäljille. Toisin kuin perinteisessä kaupallisessa painatuksessa, rakennepakkauksissa käytetään automatisoituja leikkauspöytiä, jotka lukevat tarkat värien nimet ja muuntavat digitaaliset vektorit tarkoiksi fyysisiksi taitoksiksi ja leikkauksiksi aaltopahville.
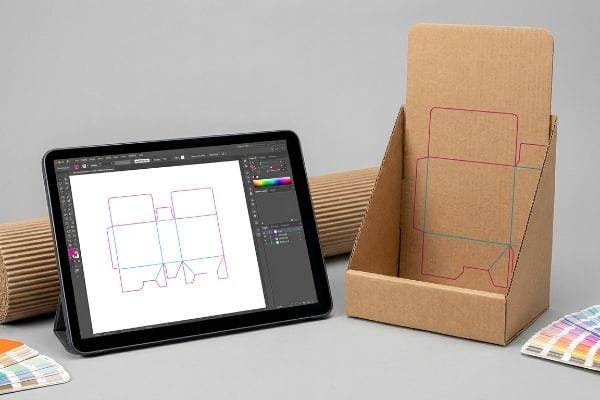
Näytöllä saattaa olla kaunis suunnitelma, mutta jos kone ei pysty lukemaan rakennekomentojasi, koko projekti pysähtyy.
Ohjelmistokomentojen kääntäminen fyysiseksi pahviksi
Graafisen suunnittelun ohjelmistot, kuten Adobe Illustrator, ovat standardi pakkausmallien kuvien lisäämiseen1.Jopa kokeneet suunnittelijat olettavat usein, että yksinkertainen musta viiva digitaalisella muottilinjalla kertoo automaattisesti tehdaskoneille, mistä fyysinen rakenne leikataan tai taitetaan. He lähettävät CMYK (syaani, magenta, keltainen, avain/musta) -tiedostoja odottaen, että automatisoidut CNC-jyrsintätaulukot2 ymmärtävät intuitiivisesti rakennegeometrian.
Näen työpaikallani säännöllisesti kauniisti suunniteltujen tiedostojen pysäyttävän tuotantolinjan, koska rakennereitit jätettiin CMYK-visuaalisiksi viivoiksi. Kongsberg -leikkauspöytiämme3 käyttävä RIP (Raster Image Processor) -ohjelmisto ei näe mustia viivoja fyysisinä ohjeina, vaan yhdistää ne suoraan kuvamateriaaliin. Kerran katselin painokoneen käyttäjää vetävän malliarkin hihnalta haistaen tuoreen musteen, vain huomatakseen, että kone oli tulostanut mustan ääriviivan täydellisesti, mutta ei suorittanut yhtään fyysistä leikkauksta, mikä meni hukkaan koko testierän. Korjatakseni tämän käytän tiukkaa esipainoprotokollaa, jossa rakennereitit on määritetty absoluuttisille spottiväreille – 100 % magenta leikkauksille, 100 % syaani taitoksille4 . Tämä mikroskooppinen säätö varmistaa, että terät koskettavat levyä virheettömästi, estäen kalliit koneen seisokkiajat ja säästäen asiakkaiden manuaalisen tiedostojen uudelleentyöstämisen päiviä.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-mustien viivojen käyttö rakenneleikkauksissa | Absoluuttisten spottivärien määrittäminen (esim. 100 % magenta)5 | Estää leikkaamattomien ja hukkaan heitettyjen tulostuserien syntymisen |
| Kuvituksen ja dieline-tasojen yhdistäminen | Rakenteellisten polkujen lukitseminen erilliselle ylimmälle kerrokselle | Nopeuttaa esipainon hyväksyntää tunneilla |
| Flat-rasterikuvien lähettäminen | Vektoripohjaisten PDF- tai tekoälytiedostojen käyttö6 | Varmistaa CNC-terän terävyyden ja tarkkuuden |
Kieltäydyn antamasta yksinkertaisen tasojen nimeämisvirheen pilata tuotantoaikataulua. Erottamalla mekaaniset työstöpolut visuaalisesta taiteesta takaan kitkattoman siirtymisen digitaalisesta ohjelmistosta fyysiseen leikkauspöytään.
🛠️ Harveyn työpöytä: Etkö ole varma, sopivatko digitaaliset leikkausviivasi tehdaskoneisiin? 👉 Hanki ilmainen tiedostotarkastus ↗ — Suora pääsy työpöydälleni. Ei automatisoitua myyntiroskapostia, lupaan.
Kuinka esitellä omia taideteoksiasi?
Brändisi värien painaminen fyysiseen myyntipisteeseen vaatii enemmän kuin vain painatuksen aloittamista; se vaatii syvällistä ymmärrystä siitä, miten paperikuidut imevät nestemäistä mustetta.
Omien taideteosten esillepano vähittäiskaupan rakennuksissa edellyttää musteen imeytymisen ja värien yhteensovitusprotokollien hallintaa. Koska raaka aaltopahvi on erittäin huokoista, tavallinen päällekkäispainatus voi aiheuttaa visuaalisia vääristymiä, mikä vaatii erikoistuneita väritulvia brändin näkyvyyden säilyttämiseksi voimakkaassa kaupallisessa valaistuksessa.
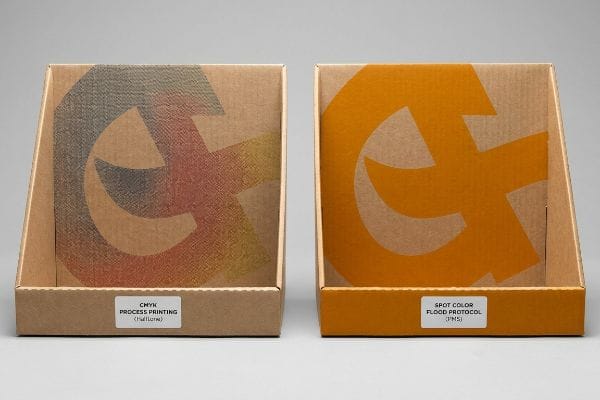
Kirkkaiden näyttövärien saavuttaminen fyysisessä myymälässä on taito, joka yllättää monet hankintatiimit.
CMYK-rasterin mutaansan valloitus
Markkinointitiimit muuntavat usein kiinteät yrityslogonsa standardimuotoisiksi neliväriprosessimuodoiksi olettaen, että painokone vastaa saumattomasti heidän digitaalisia näyttöjään. He luottavat standardeihin digitaalisiin vedoksiin ja odottavat visuaalisen tulosteen siirtyvän täydellisesti fyysiseen myyntitilaan . Raa'alle, huokoiselle aaltopahville painaminen tuo kuitenkin mukanaan vakavan optisen haasteen , 7 jota tavallinen kaupallinen painatus ei pysty peittämään.
Tämä ei ole vain teoriaa – näen tämän tapahtuvan testaustilassa, kun tavalliset päällekkäiset rasteripisteet imeytyvät epätasaisesti raakapaperin kuituihin8.Eräs asiakas lähetti kerran upean, eloisan digitaalisen tiedoston, mutta koska he luottivat pelkästään prosessipainatukseen, fyysinen tulos näytti rakeiselta, haalistuneelta mudalta ankarissa tehdastarkastusvaloissamme. Optinen häivytys epäonnistui mekaanisesti täysin avaamattomalla levyllä. Puutuin asiaan välittömästi ja määräsin spottiväritulvan, korvaten optisen pisteiden häivytyksen yhdellä, tarkasti sekoitetulla PMS (Pantone Matching System) -spottivärimusteella9.Levittämällä tiheän kerroksen puhdasta pigmenttiä poistin rasterirakeisuuden kokonaan, palautin brändin ensiluokkaisen estetiikan ja varmistin, että logo herätti ostajan huomion 9,1 metrin päästä estäen katastrofaalisen myymälätason hylkäyksen.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| CMYK-värikartan käyttö vankkojen brändilogojen luomisessa | Omien PMS-spottivärimusteiden pakollisuus10 | Tarjoaa virheettömän ja kontrastisen näkyvyyden |
| Vähittäiskaupan loisteputkivalaistuksen huomiotta jättäminen | D50-valaistusolosuhteissa tapahtuvien virrankulutuksen testaus11 | Poistaa haalistuneen visuaalisen vääristymän |
| Herkkien rasterisävyjen painaminen raakapaperille | Korkean kiintoainepitoisuuden omaavien tulvapinnoitteiden käyttö huokoisten kuitujen päällä 12 | Estää samean ja rakeisen brändiviestinnän |
Kannustan aina brändejä lopettamaan tietokoneiden näyttöjen käytön ja luottamaan pigmenttien fysiikkaan. Kaoottisen rasterisekoituksen vaihtaminen omaan spottiväriin parantaa koko kampanjasi näkyvyyttä hyllyllä ilman, että ydinmateriaalibudjetti kasvaa.
🛠️ Harveyn työpöytä: Oletko huolissasi siitä, että brändisi värit näyttävät sameilta ja haalistuneilta raa'alla aaltopahvilla? 👉 Pyydä värien yhteensovituskonsultaatiota ↗ — Lataa turvallisesti. Sähköpostilaatikkoni on avoinna, jos sinulla on myöhemmin kysyttävää.
Miten tehdä taidenäyttelyihin näyttöpaneeleita?
Taidenäyttelyt vaativat moitteetonta visuaalista estetiikkaa, mikä tarkoittaa, että jokaisen esittelypaneelin näkyvän reunan on oltava virheetön grafiikan kanssa ilman, että raaka ruskea pahvi näkyy.
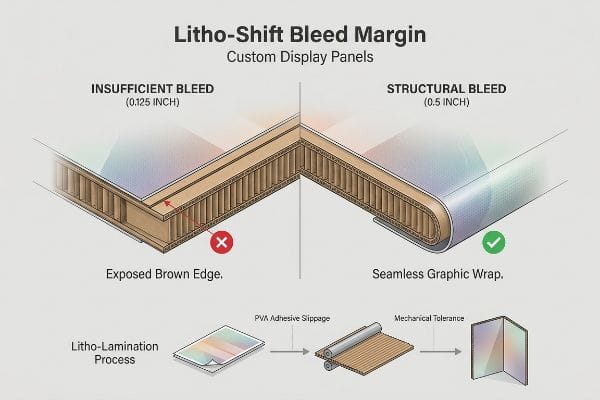
Taidenäyttelyiden näyttöpaneelien tekeminen vaatii suunniteltuja leikkausreunoja, jotta korkean resoluution grafiikka voidaan kiertää kokonaan rakenteellisten reunojen ympäri. Offset-litolaminoinnissa painettu pinta-arkki liimataan uurrettuun kartonkiin, mikä edellyttää tiukkoja mekaanisia toleransseja, jotta raakapaperi ei paljastu lopullisen taitto- ja kokoonpanoprosessin aikana.
Kaunis maalaus näyttää kamalalta, jos kehys on hajoamassa, ja samat fyysiset säännöt pätevät myös aaltopahvista valmistettuihin taidepaneeleihin.
Litho-Shift-leveysmarginaalin suunnittelu
Kun suunnittelijat suunnittelevat kuvitustaan suurille, itsenäisille esillepanopaneeleille , he käyttävät tiedostoihinsa yleensä vakiopainotuotteiden leikkausvaraa, joka on 0,125 tuumaa (3,17 mm) 13. He käsittelevät kestävää aaltopahvia täsmälleen kuin ohutta aikakauslehtipaperia olettaen, että pieni ylimääräinen musteen määrä riittää peittämään reunat. He eivät ota huomioon fyysistä liukumista, jota tapahtuu, kun painettu arkki 14 liimataan paksulle, kaarevalle alustalle.
Ajattele sitä kuin pukisi räätälöidyn puvun liikkuvalle maalille; jos et jätä tarpeeksi ylimääräistä kangasta, saumat repeävät auki, kun henkilö koukistaa käsiään. Nopeassa litolaminointiprosessissa märkä PVA (polyvinyyliasetaatti) -liima toimii voiteluaineena15, mikä luo laajemman mekaanisen toleranssin, kun päällysarkki kiinnitetään B-uurrelevyyn. Olen katsellut myymälätyöntekijöiden avaavan kauniisti painettuja paneeleja laatikoista vain huomatakseen välkehtiviä kohtia – rumia paljaita raakoja ruskeita pahvireunoja – koska 0,125 tuuman (3,17 mm) vuotovara siirtyi automaattisen asennuksen aikana. Tämän torjumiseksi valvon ehdottomasti vähintään 0,5 tuuman (12,7 mm) vuotovaraa16 fyysisen leikkausviivan jälkeen kaikissa laminointitöissä. Tämä massiivinen turvaverkko absorboi matemaattisesti laminoinnin siirtymän, mikä takaa, että painettu grafiikka kiertää kokonaan jokaisen paljaan reunan ja eliminoi täysin korkealaatuisen visuaalisen hylkäyksen riskin.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Käyttämällä standardia 0,125 tuuman kaupallista leikkausvaraa17 | 0,5 tuuman (12,7 mm) rakenteellisen leikkausvaran valvonta 18 | Estää rumien, ruskeiden pahvireunojen muodostumisen |
| Taideteoksen pysäyttäminen täsmälleen taitosviivaan | Taustavärien laajentaminen kokonaan partituurin yli | Varmistaa saumattoman grafiikan jokaisesta katselukulmasta |
| Laminointikoneen luistamisen huomiotta jättäminen 19 | Mekaanisten toleranssien sisällyttäminen esipainotiedostoon | Estää kokonaisten tuotantoerien romuttamisen |
En koskaan anna pienen painatusta edeltävän virheen pilata kallista markkinointiaktivointia. Keinotekoisesti suurentamalla leikkausvaraa tarjoan pysyvän rakenteellisen turvaverkon, joka pitää taideteoksesi virheettömänä galleriassa tai myymälän hyllyillä.
🛠️ Harveyn työpöytä: Etkö ole varma, kestääkö taideteoksesi turvallisesti kriittisten litolaminoinnin siirtymäalueiden yli? 👉 Lunasta esipainoarviointisi ↗ — Ei lomakkeita, jotka laukaisevat loputtomasti myyntipuheluita. Vain puhdasta vastinetta rahalle.
Kuinka tehdä esittelyteline kotona?
Prototyypin rakentaminen autotallissa on loistava tapa testata konseptia, mutta itse tehdyn tiedoston matemaattinen skaalaaminen massatuotantoon on vaarallinen ansa.
Näyttelytelineen tekeminen kotona edellyttää perusmateriaalien leikkaamista ja taittamista, mutta massatuotantoon siirtyminen vaatii fyysisen materiaalin paksuuden laskemista. Ilman rakenteellisiin stanssattuihin tiedostoihin ohjelmoituja automatisoituja taivutusvara-arvoja fyysinen aaltopahvi taipuu pahasti, repeytyy tai ei kokoonnu tarkasti.
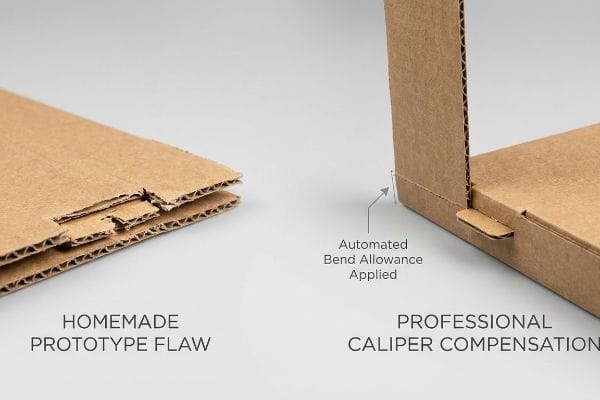
Mutta teorian tuntemus ei riitä, kun koneet käynnistyvät, sillä se, mikä toimii yhdelle käsinleikatulle prototyypille, epäonnistuu katastrofaalisesti nopealla pakkauslinjalla.
Jarrusatulan kompensaation todellisuustarkistus
Kun itse tehtyä konseptia siirretään ammattimaiseen valmistukseen, ostajat usein olettavat, että 1:1-digitaalinen piirustus siirtyy suoraan rakenteelliseen todellisuuteen. He rakentavat ohjelmistoonsa lukittuvat kielekkeet ja taittourat täsmälleen samalle leveydelle kuin vastakkainen paneeli, jolloin pahvia käsitellään kaksiulotteisena tasona. He jättävät täysin huomiotta aaltopahvin20 kun se taipuu.
Yhden näytön saaminen pystyyn laboratoriossa on helppoa, mutta karu totuus on se, kun lähetät 500 kappaletta kiireiseen jakelukeskukseen. Näen tiloissani usein litteitä muottimalleja paksuille B-uurteisille levyille, joissa urien taivutusvara on nolla. Kun 3 mm paksu paneeli21 taittuu 90 astetta, se kuluttaa fyysistä materiaalia. Jos vastaanottoaukkoa ei levennetä kompensoimaan sitä, pakkauskoneet kohtaavat valtavaa vastusta. Olen katsellut kokoonpanotiimien hikoilevan ja aggressiivisesti nykivän näitä tiukkoja kielekkeitä kuunnellen raakakartongin repeämisen kamalaa ääntä, ennen kuin he lopulta turvautuvat käärimään rikkoutuneet liitokset kirkkaaseen teippiin. Korjaan tämän käyttämällä CAD-ohjelmistoa (tietokoneavusteinen suunnittelu), joka soveltaa automaattisesti tiukkaa paksuuden kompensointialgoritmia22 jokaiseen taitokseen. Leventäämällä uria matemaattisesti taivutuksen ulkosäteen mukaan varmistan, että kokoonpanotiimi kokee nollakitkan, mikä lyhentää kokoonpanoaikaa noin 25 sekuntia yksikköä kohden ja säästää asiakkaalle merkittäviä tuntikohtaisia työvoimakustannuksia.
| Yleinen aloittelijan virhe | Ammattilaisen korjaus | Myymälän etu |
|---|---|---|
| Urat piirretään täsmälleen saman levyisiksi kuin välilehdet | Matemaattisen taivutusvaran soveltaminen kaikkiin uriin23 | Mahdollistaa kitkattoman ja nopean pakkauskokoonpanon |
| Levyn fyysisen paksuuden huomiotta jättäminen | Parametrisen CAD-ohjelmiston käyttö toleranssien säätämiseen24 | Estää pahvin repeytymisen ja rakenteiden rikkoutumisen |
| Tiukkojen välilehtien pakottaminen kokoonpanolinjalle | Tarkan mikrovälipuskurin suunnittelu25 | Poistaa ruman vahvistusnauhan tarpeen |
Kieltäydyn antamasta huonon matematiikan sabotoida toimitusketjuasi. Laskemalla huolellisesti materiaalin kulutuksen jokaisella taitoksella takaan, että itse tekemäsi konsepti skaalautuu virheettömäksi, vähittäismyyntivalmiiksi myyntitelineeksi.
🛠️ Harveyn työpöytä: Älä anna kahden millimetrin rakenteellisen vian pilata 500 myymälän käyttöönottoa. 👉 Lähetä minulle diesel-tiedostosi ↗ — Testaan laskelmat stressitestillä ennen kuin tuhlaat budjettiasi massatuotantoon.
Johtopäätös
Voit valita halvemman toimittajan, joka sokkona painaa, mutta kun tuo kalibroimaton uratoleranssi aiheuttaa massiivista kitkaa kokoonpanon aikana ja hidastaa pakkauslinjaa arviolta 30 %, se pyyhkii projektisi voittomarginaalin täysin pois. Tämä on täsmälleen sama spesifikaatio, jota kymmenen parasta vähittäismyyntiasiakastani käyttävät taatakseen, ettei painatuksessa ole hylkäyksiä. Lopeta rakennematematiikan arvailu ja anna minun henkilökohtaisesti ajaa taideteoksesi ilmaisella Dieline Audit -tarkastuksella ↗ havaitakseni kohtalokkaat mittavirheet ennen massatuotannon aloittamista.
"DIELINE – The Leading Source for Packaging Innovation and Insight", https://thedieline.com/. Pakkaussuunnittelua käsittelevät arvovaltaiset alan oppaat vahvistavat Adobe Illustratorin ensisijaiseksi työkaluksi vektoripohjaisten muotoiltujen viivojen ja kuvitusten asettelun luomiseen. Todisteena: tekninen standardi; lähdetyyppi: alan käsikirja. Tukee: ohjelmistojen vakiokäyttöä. Laajuushuomautus: Koskee ensisijaisesti vektoripohjaista rakennesuunnittelua. ↩
"Pahvilaatikoiden leikkaus – Neuvoja – V1E.com-foorumi", https://forum.v1e.com/t/cutting-cardboard-boxes/44271. Tekninen valmistusdokumentaatio selittää, kuinka CNC-jyrsintäpöydät tulkitsevat digitaalisia vektorikoordinaatteja suorittaakseen tarkan leikkauksen ja uurron alustoille. Todisteeksi: tekninen erittely; lähteen tyyppi: valmistuskäsikirja. Tukee: fyysistä valmistusmenetelmää. Laajuushuomautus: Koskee erityisesti automatisoituja rakennepakkauksia. ↩
"Spottivärit – Fiery Communities", https://efi.my.site.com/community/s/topic/0TO39000000KYyuGAG/spot-colors?language=en_US. Kongsbergin leikkausjärjestelmien tekninen dokumentaatio selittää, miten RIP-ohjelmisto erottaa prosessivärit ja spottivärit työkaluratojen luomiseksi. Todisteeksi: tekninen erittely; lähteen tyyppi: ohjelmistokäsikirja. Tukee: CMYK-viivojen epäonnistumista fyysisten leikkausten käynnistämisessä. Laajuushuomautus: Koskee erityisesti automatisoituja leikkauspöytien työnkulkuja. ↩
"adobe illustrator – Mitä värimallia leikkausviivoissa käytetään?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Pakkausteollisuuden standardit määrittelevät tiettyjen spottivärien tavanomaisen käytön merkitsemään erilaisia rakenneoperaatioita muottilinjalla. Todisteiden rooli: alan standardi; lähteen tyyppi: ammatillinen ohjeistus. Tukee: Leikkauksen ja taittauksen erityisiä värimäärityksiä. Laajuushuomautus: Vaikka niitä käytetään laajalti, tietyt värikoodit voivat vaihdella tuotantolaitoksen mukaan. ↩
"Graphic Guidelines – DeLine Box and Display", https://www.delinebox.com/graphic-guidelines/. Vahvistus siitä, että spottivärit ovat alan standardi rakenteellisten leikkauspolkujen erottamiseksi tulostettavasta CMYK-kuvituksesta, jotta vältetään leikkausviivojen painaminen. Todisteena: tekninen validointi; lähdetyyppi: painoteollisuuden käsikirja. Tukee: vaatimusta spottivärien määrittämisestä esipainossa. Laajuushuomautus: Tietyt värivalinnat voivat vaihdella toimittajan mukaan. ↩
"Rasterikaiverrus vs. vektorikaiverrus | Vinkkejä Trotec Laseriin", https://www.troteclaser.com/en-us/helpcenter/software/graphics-software/raster-engraving-vector-engraving. Selitys siitä, miksi vektoriradat ovat matemaattisesti välttämättömiä CNC-koneille tarkkuuden ja skaalan ylläpitämiseksi verrattuna pikselipohjaisiin rasterikuviin. Todisteen rooli: tekninen erittely; lähdetyyppi: CNC-ohjelmistodokumentaatio. Tukee: vektorimuotojen ja terän tarkkuuden välistä yhteyttä. Laajuushuomautus: Koskee AI-, PDF- ja SVG-muotoja. ↩
"Väriaineiden vaikutus raskasmetallien pitoisuuteen kierrätetyssä …", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/. Alustan huokoisuutta ja musteen leviämistä koskeva tekninen dokumentaatio selittää, miksi raa'at aaltopahvit vääristävät väriä ja kontrastia. Todisteiden rooli: Tekninen varmennus; lähteen tyyppi: Painotekniikan käsikirja. Tukee: Väitettä, että huokoiset kartongit aiheuttavat optisia haasteita. Laajuushuomautus: Koskee päällystämätöntä aaltopahvia. ↩
"[PDF] 1. Pisteenlisäys on rasteripisteiden koon kasvua musteen imeytyessä …", https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. Tekninen selitys siitä, miten musteen imeytyminen ja pisteidenlisäys tapahtuvat avaamattomissa, huokoisissa alustoissa, mikä johtaa visuaaliseen heikkenemiseen. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: painoteollisuuden käsikirja. Tukee väitettä, että rasteripisteet epäonnistuvat raakapaperilla. Laajuushuomautus: keskittyen päällystämättömään aaltopahviin. ↩
"Spottivärien ymmärtäminen (ja niiden rooli digitaalisessa painatuksessa)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. Alan standardit, joissa verrataan spottivärien tiheyttä ja yhdenmukaisuutta CMYK-rasterin häivytykseen imukykyisillä materiaaleilla. Todisteiden rooli: alan standardien validointi; lähdetyyppi: graafisen alan oppikirja. Tukee: spottivärien tulvien tehokkuutta rasterin rakeisuuden poistamisessa. Laajuushuomautus: koskee brändikriittisiä vähittäiskaupan kylttejä. ↩
"Spottiväri vs. CMYK-väri: Olennaisten erojen selitys", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Selitys siitä, miten Pantone Matching System (PMS) varmistaa tarkan värien toiston verrattuna CMYK-prosessipainatuksen vaihteluun. Todisteen rooli: tekninen varmennus; lähteen tyyppi: alan standardikäsikirja. Tukee väitettä, että spottivärit tarjoavat paremman kontrastin ja näkyvyyden. Laajuushuomautus: koskee erityisesti ammattimaista offset- ja silkkipainatusta. ↩
"Värikaos valokojussa: Miksi D50 on pakkauksesi …", https://www.linkedin.com/pulse/color-chaos-light-booth-why-d50-your-packaging-carmon-madison-6bb4e. D50:n (5000K) varmennus kansainvälisenä standardina värivedosten katseluun metamerian estämiseksi ja värien tarkkuuden varmistamiseksi. Todisteen rooli: standardin varmennus; lähdetyyppi: ISO/ANSI-tekninen standardi. Tukee: D50-valaistuksen käyttöä visuaalisten vääristymien poistamiseksi. Laajuushuomautus: standardi graafiselle taiteelle ja valokuvaukselle. ↩
"Voimapaperin (KP) vedenkestävyyden vaikutus rikkiä käytettäessä …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9506043/. Tekninen analyysi siitä, miten tulvapinnoitus luo huokoisille alustoille esteen estäen musteen uppoamisen ja pisteiden lisääntymisen. Todisteiden rooli: prosessin varmennus; lähdetyyppi: painomateriaalitieteen oppikirja. Tukee väitettä, että pinnoitteet estävät sameat puolisävyt voimapaperilla. Laajuushuomautus: koskee alustan valmistelua kaupallisessa painatuksessa. ↩
"Understanding Printer Bleed for Perfect Prints – Printing Partners", https://www.printingpartners.net/printing-knowledge-library/what-is-printer-bleed/. Kaupallisen painatuksen alan standardin mukaisen leikkausvaran todentaminen reunasta reunaan -peiton varmistamiseksi leikkauksen jälkeen. Todisteeksi: teknisen standardin todentaminen; lähdetyyppi: painoteollisuuden käsikirja. Tukee: vakiomuotoisia leikkausvaramäärityksiä. Laajuushuomautus: yleiset kaupallisen painatuksen standardit. ↩
"Understanding Litholaminated Packaging", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Tekninen selitys mekaanisesta siirtymästä tai 'virumisesta', jota esiintyy litolaminointiprosessin aikana liimaamalla pintalevy aaltopahviin. Todisteiden rooli: tekninen selitys; lähteen tyyppi: pakkaustekniikan opas. Tukee: tarvetta lisätä läpivirtausmarginaaleja rakenteellisille alustoille. Laajuushuomautus: koskee erityisesti offset-litolaminointia. ↩
"Poly(vinyylialkoholin) vaikutus kylmäkovettuvuuden ominaisuuksiin …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12654749/. Lyhyt selitys siitä, miten PVA-liiman fysikaaliset ominaisuudet vaikuttavat pintalevyn sijoittumiseen aaltopahvilla. Todisteiden rooli: Tekninen varmennus; lähdetyyppi: Pakkaustekniikan käsikirja. Tukee: Väitettä, että liima luo mekaanista toleranssia asennuksen aikana. Laajuushuomautus: Koskee erityisesti märkäliimalla tehtäviä laminointiprosesseja. ↩
"Suoraan laatikkolisäkkeille tulostaminen? – PopDisplay – Pahvinäyttö …", https://popdisplay.me/printing-directly-on-box-inserts/. Alan standardien mukaisten leikkausvaravaatimusten todentaminen automaattisen kiinnityksen "vilkkumisen" tai raa'iden reunojen estämiseksi. Todisteena: Alan vertailuarvo; lähdetyyppi: Painatus- ja pakkausspesifikaatio-opas. Tukee: 0,5 tuuman marginaalin käyttöä laminointisiirtymän vaimentamiseksi. Laajuushuomautus: Voi vaihdella koneen tarkkuuden mukaan. ↩
"There Will Be Bleed (and other design terms you should know)", https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/. Vahvistus siitä, että 0,125 tuumaa on vallitseva alan standardi kaupallisille painotuotteiden leikkausvaralle. Todisteena: perusspesifikaatio; lähdetyyppi: painoteollisuuden käsikirja. Tukee: yleistä perusviivaa kaupallisille painotuotteille. Laajuushuomautus: Sovelletaan sekä tavalliseen offset- että digitaaliseen painatukseen. ↩
"LCD-näytön vuoto: Yksityiskohtainen analyysi IPS LCD -näytölle", https://www.rocktech.com.hk/rocktech-blog/ips-lcd-screen-bleed/. Tekninen perustelu suuremman 0,5 tuuman vuotovaran käytölle materiaalisiirtymän huomioon ottamiseksi rakenteellisissa kiinnityksissä. Todisteiden rooli: tekninen suositus; lähteen tyyppi: laajakuvatulostuksen opas. Tukee: pidennettyjen marginaalien tarvetta paljaan alustan välttämiseksi. Laajuushuomautus: Koskee erityisesti jäykän näyttöpaneelin suunnittelua. ↩
"[PDF] IB 4.06 – Laminointikalvojen käsittelyvinkkejä (DOL/SL)", https://graphics.averydennison.com/content/dam/averydennison/graphics/ap/en/Instructional-Bulletins/ib-4.06-processing-tips-for-laminating-films.pdf. Selitys mekaanisesta ilmiöstä, jossa materiaalit siirtyvät laminoinnin aikana, ja siitä, miten toleranssit kompensoivat sitä. Todisteiden rooli: tekninen syy-seuraus-suhde; lähdetyyppi: valmistustekniikan dokumentaatio. Tukee: mekaanisten toleranssien vaatimusta esipainotiedostoissa. Laajuushuomautus: Koskee laajamittaisia laminointiprosesseja. ↩
"Viisikerroksisen … taivutusjäykkyyden analyyttinen määritys", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Rakenteellisten pakkausten suunnittelua koskevat luotettavat oppaat kuvaavat yksityiskohtaisesti, miten materiaalin paksuus vaikuttaa taivutustoleranssien ja kokoonpanotoleranssien suuruuteen. Todisteiden rooli: tekninen varmennus; lähteen tyyppi: alan standardi. Tukee: vaatimusta ottaa huomioon levyn paksuus oikean kokoonpanon varmistamiseksi. Laajuushuomautus: Koskee erityisesti aaltopahvia. ↩
"[PDF] Aaltopahvin tekniset tiedot – Fibre Box Association", https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. B-aaltouunin aaltopahvin paksuuden todentaminen alan standardin mukaisesti. Todisteena: tekninen erittely; lähteen tyyppi: valmistajan datalehti. Tukee väitettä, että B-aaltouunin materiaalin standardipaksuus on 0,11 tuumaa (3 mm). Laajuushuomautus: mitat voivat vaihdella hieman valmistajan mukaan. ↩
"Aaltokartonkisuunnittelu – Google-ryhmät", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. CAD-ohjelmistomenetelmien vahvistus taivutusvaran ja materiaalin paksuuden kompensoinnin laskemiseksi rakennepakkaussuunnittelussa. Todisteena: tekninen prosessin validointi; lähdetyyppi: suunnittelukäsikirja. Tukee: matemaattisten säätöjen käyttöä kokoonpanovastuksen ja materiaalivikojen estämiseksi. Laajuushuomautus: terminologia voi vaihdella ohjelmistotoimittajien välillä. ↩
"Pahvirakenteet: Taivutusvaran laskeminen 1 – YouTube", https://www.youtube.com/watch?v=j1n5ojAbAic. Tekninen selitys siitä, miten taivutusvara ottaa huomioon materiaalin venymisen ja puristumisen taittamisen aikana, jotta varmistetaan tarkka uran ja kielekkeen välinen sovitus. Todisteiden rooli: tekninen määritelmä; lähteen tyyppi: suunnittelukäsikirja. Tukee: matemaattisten säätöjen tarvetta uran mitoituksessa. Laajuushuomautus: koskee erityisesti taitettavia materiaaleja. ↩
"Toleranssianalyysin integroinnin hyödyt tuotesuunnittelussa …", https://www.sigmetrix.com/blog/benefits-integrating-tolerance-analysis-product-design-software. Ohjeita siitä, miten parametrinen mallinnus mahdollistaa globaalien muuttujien muutokset toleranssien ylläpitämiseksi monimutkaisissa kokoonpanotiedostoissa. Todisteiden rooli: alan käytäntö; lähdetyyppi: tekninen dokumentaatio. Tukee: parametrisen ohjelmiston käyttöä materiaalivikojen estämiseksi. Laajuushuomautus: koskee ammattimaisia CAD-työnkulkuja. ↩
"Top Tips for Tab and Lock Design for Sheet Metal Part Assembly", https://www.youtube.com/watch?v=DHcrX_ZnByA. Määritykset lukittuvien osien välisen vähimmäisilmaraon mitoitukselle, jotta manuaalinen kokoonpano voidaan tehdä ilman rakenteellista muodonmuutosta. Todisteiden rooli: suunnitteluspesifikaatio; lähteen tyyppi: valmistusstandardi. Tukee väitettä, että mikrovälykset poistavat vahvistusnauhan tarpeen. Laajuushuomautus: riippuu materiaalin paksuudesta. ↩