
Oled oma tootesse palju investeerinud, aga kontrollimata kunstiteoste otse tehasesse saatmine on tohutu finantsrisk, mis sageli toob kaasa katastroofilisi jaemüügist tagasilükkamisi.
Jah. Karpide disaini näitamine enne tootmist on standardprotokoll. See tootmiseelne valideerimisetapp kasutab täpset füüsilist prototüüpimist ja digitaalset renderdamist, et kõrvaldada kallid konstruktsioonivead, tagades, et teie lõplik pakend peab vastu karmidele tarneahela tingimustele ja rangetele kaupmeeste vastavusaudititele ilma hõõrdumisteta.
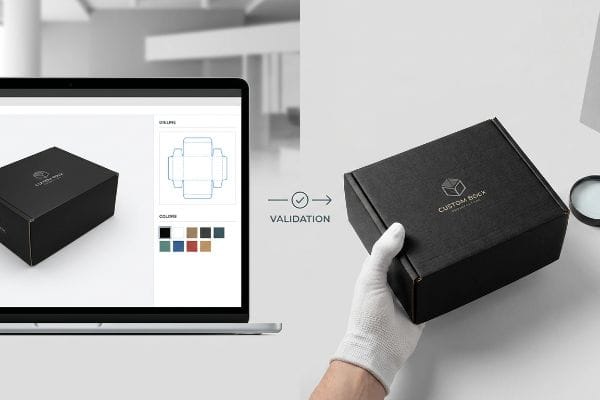
Visuaalse tõestuse saamine ei ole ainult esteetika küsimus; see on viimane barjäär kasumliku turuletoomise ja kasutuskõlbmatu papiga täidetud lao vahel.
Kuidas luua karbipakendi kujundust?
Eduka struktuuri loomine algab ammu enne, kui tint paberile jõuab.
Karbipakendi disaini loomine nõuab konstruktsioonitehnika otsest integreerimist graafiliste paigutustega. See põhiprotsess arvutab täpsed materjali paksused, paindevarud ja dünaamilised kandevõimed, tagades, et lamedatest mallidest saab edukalt teha jäiku kolmemõõtmelisi müügivitriine, mis on võimelised vastu pidama rasketele kaubadele ja agressiivsetele jaemüügikeskkondadele.
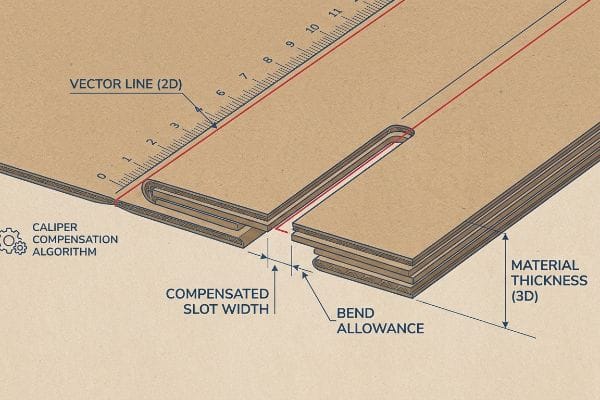
Tasapinnaline joonis võib ekraanil ideaalne välja näha, kuid paksu papi voltimise füüsiline reaalsus nõuab ranget matemaatilist distsipliini.
Pidurisadula kompensatsiooni varjatud matemaatika
Isegi kogenud disainerid jätavad sageli tähelepanuta valitud alusmaterjali füüsilise paksuse. Nad ehitavad 2D-tarkvaras omavahel ühendatud sakid ja voltimispilud täpselt sama laiusega kui vastaspaneel1.Nad eeldavad, et lihtne vektorjoon volditakse montaažipõrandal puhtalt.
Näen seda lõksu pidevalt, kui kliendid esitavad paksu B-flöödiga lainepapist kampaaniate jaoks tasaseid tehisintellektil (Adobe Illustrator) loodud faile. Nad unustavad, et 0,125-tollise (3,17 mm) paksuse papi2 90-kraadise nurga all voldimisel kulub materjali. Kui stantsimisliini vastuvõtuava ei ole selle välise raadiuse kompenseerimiseks laiendatud, siis füüsiline ekraan paindub tugevalt. Olen näinud, kuidas pakkijad konveieril higistavad, lükates sakke jõuliselt kokku, kuni kuuled toorpapi rebenemisheli. Meie lahendame selle, kasutades CAD-tarkvara (arvuti abil projekteerimise) tarkvara, mis rakendab automaatselt igale pilule painutusvaru algoritmi. Laiendades vahesid vaid millimeetri murdosa võrra, tagame, et tükid libisevad kokku pingutuseta, vähendades montaažitööd hinnanguliselt 20%3 ja kõrvaldades rebenenud paneelid.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Joonista vahelehti ja pilusid täpselt sama 1:1 laiusega | CAD-i nihiku kompensatsioonialgoritmide rakendamine4 | Säästab 20 sekundit kokkupanekuaega ühiku kohta5 |
| Plaadi paksuse ignoreerimine 90-kraadise voltimise ajal | Painutusraadiuse laiendavad vastuvõtuavad6 | Hoiab ära pealmise lehe rebenemise ja kortsumise |
| Sobimatute osade kokkusurumine joonel | Sujuva libisemise tagamiseks on loodud insenerimikrovahed | Vähendab drastiliselt pakkimiskulude kaasmaksmist |
Ma keeldun saatmast lõikelauale kompenseerimata vektorfaile. Ainuke viis tagada kandiline ja stabiilne konstruktsioon suure koormuse all ainult pilu laiuse reguleerimisega vastavalt plaadi nihikule.
🛠️ Harvey laud: Pole kindel, kas sinu omavahel ühendatavatel sakkidel on õige paindevaru? 👉 Saada mulle oma tasane stantsimisjoon ↗ — Otsene juurdepääs minu lauale. Null automatiseeritud müügirämpsposti, luban.
Millised on pakendidisaini trendid 2026. aastal?
Järgmine struktuurilise innovatsiooni laine liigub agressiivselt nullhõõrdumisega jätkusuutlikkuse poole.
2026. aasta pakendidisaini trendid seavad esikohale absoluutse ühematerjalilise konstruktsiooni ja teeäärse ringlussevõtu. Rangete kaupmeeste mandaatide tõttu asendavad tootjad segaplasti ja püsivaid metalldetaile töödeldud materjalidest lainepapiga, kasutades veepõhiseid katteid, et säilitada suur dünaamiline kandevõime ja tagada samal ajal sujuv keskkonnanõuete järgimine.
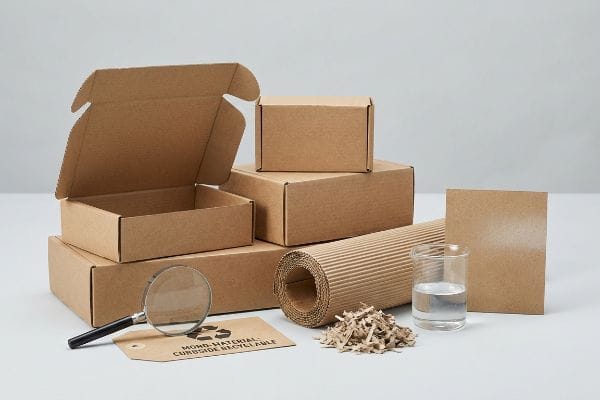
Brändid soovivad esitleda keskkonnasõbralikku kuvandit, kuid vale materjali valimine põhjustab sageli ootamatuid nõuetele vastavuse probleeme.
Bioplasti taaskasutatavuse lõks
Paljud turundusmeeskonnad nõuavad PLA (polüpiimhape) bioplastist lamineerimist7. Nad lähtuvad eeldusest, et taimne kile tagab automaatselt keskkonnanõuetele vastavuse. See näeb juhatuse esitluses suurepärane välja, kuid ei toimi täielikult hilisemas etapis.
Pean need spetsifikatsioonid sageli enne tehasepõrandale jõudmist läbi mõtlema. Kui tavaline vanade lainepapist pakendite (OCC) ringlussevõtu tehas töötleb tahke PLA-kilega kaetud kuvarit, siis materjal tõrjub vett ja blokeerib masinaid8.Füüsiliselt on tunda kile kleepuvat ja järeleandmatut pinget, mis keeldub ümbertöötlemistünnis lagunemast. Ringlussevõtu asemel suunavad tehased kogu konstruktsiooni otse prügimäele, mis toob kaasa tohutuid jaemüüjate tagasimakseid. Mina möödun sellest täielikult, rakendades toorele testlainerile vedela vesipõhise katte protokolli9.See viimistlus tagab vajaliku niiskustõkke, kuid lahustub ringlussevõtu ajal sujuvalt, hoides teie kampaania 100% nõuetele vastavana ja säästes teid kulukatest keskkonnatrahvidest.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| PLA bioplasti kasutamine keskkonnasõbralike väidete esitamiseks | Vedelatele vesipõhistele barjäärikatetele10 | Läbib jaemüüjate ranged jätkusuutlikkuse auditid |
| Eeldades, et kõik taimsed kiled on taaskasutatavad11 | 100% monomaterjalist paberistruktuuride tagamine 12 | Hoiab ära prügilasse suunamise tagasimaksete |
| Segatud materjalide lisamine lainepapist vitriinidele | Taaskasutuskõlbmatute püsikilede eemaldamine | Lihtsustab prügi sorteerimist kaupluses |
Ma ei ohverda kunagi mehaanilist paberimassi taaskasutatavust pealiskaudse turundusväite nimel. Tõeline jätkusuutlikkus tähendab sellise konstruktsiooni loomist, mida tavalised munitsipaalpaberivabrikud saavad töödelda ilma spetsiaalsete keemiliste sekkumisteta.
🛠️ Harvey töölaud: Kas teie praegused niiskustõkked käivitavad varjatud keskkonnanõuetele vastavuse piiramisi? 👉 Taotle materjaliauditit ↗ — Laadige turvaliselt alla. Minu postkast on avatud, kui teil tekib hiljem küsimusi.
Kuidas pakendit samm-sammult kujundada?
Veatu tootmisprotsessi läbiviimine nõuab süstemaatilist ja etteaimatavat töövoogu.
Pakendite samm-sammult kujundamine nõuab ranget trükieelset järjestust, mis keskendub mehaanilistele tolerantsidele. See töövoog hõlmab konstruktsiooni projekteerimist, spetsiifilist läbilaskevaru laiendamist, materjaliklassi valikut ja masina füüsilist kalibreerimist, tagades digitaalse kunstiteose sujuva joondumise füüsilise lainepapi aluspinnaga kiire automatiseeritud tootmisprotsesside ajal.
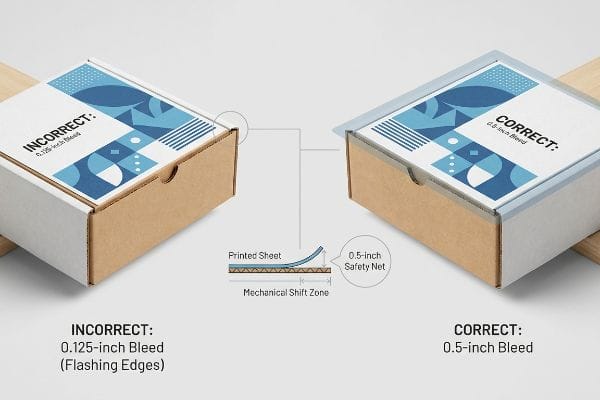
Selle jada kõige levinum ebaõnnestumiskoht ilmneb siis, kui graafilised kunstnikud käsitlevad paksu pakendit nagu lamedat reklaamajakirja.
Litolamineerimise nihketegur
Graafikaosakonnad rakendavad oma lõplikele kuvamisfailidele rutiinselt standardseid kommertstrükkide lõikevarusid, mis on tavaliselt umbes 0,125 tolli (3,17 mm)13.Nad eeldavad, et automatiseeritud lõikemasinad tabavad iga kord laseriga täpselt nende kunstiteose serva.
Näen, et see pimeala rikub masstootmise peaaegu igal nädalal. Kui me teostame litolamineerimist – trükitud pealislehtede liimimise füüsilist protsessi paksudele lainepappidele –, tekitavad märg PVA (polüvinüülatsetaat) liim ja rasked rullid loomuliku mehaanilise nihke14.Olen seisnud laminaatori kõrval ja jälginud, kuidas plaadid kergelt libisevad, kui vali vaakumimemine paberit haarab. Kui jätta vaid väike läbivoolu vahemik, paljastab see väike mehaaniline nihe lõplikul volditud ühikul toored pruunid papist servad, mille tulemuseks on visuaalselt defektne toode. Rakendan rangelt 0,5-tollise (12,7 mm) läbivooluvaru15 füüsilisest lõikejoonest kaugemale, et toimida tehnilise turvavõrguna selle nihke vastu. See lihtne samm-sammult trükieelne reegel tagab laitmatud servad, hoides ära tervete partiide tagasilükkamise kvaliteedikontrolli poolt.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Kasutades standardseid kommertstrüki lõikevarusid | 0,5-tollise ohutusväljalaske rakendamine lõikejoontest mööda16 | Eemaldab toorespruunide servade välgumise |
| Märglamineerimise mehaanilise nihke ignoreerimine | PVA-liimiga aluspinna slaidi arvestus17 | Kindlustab visuaalse brändiväärtuse riiulil |
| Eeldades lasertäpsust automatiseeritud rullidel18 | Insenerigraafilise turvavõrgu loomine | Hoiab ära massilise partiikvaliteediga tagasilükkamise |
Ma lükkan alati trükieelses etapis failid tagasi, kui need ei ületa seda veerise läve. Kujundusliku tausta laiendamine võtab disaineril kaks minutit, aga see hoiab ära tuhandete dollarite raiskamise materjali näol.
🛠️ Harvey laud: Pole kindel, kas teie kunstiteos on litolamineerimise nihketsoonist ohutult väljas? 👉 Laske eeltrüki faili kontrollida ↗ — Ei mingeid vorme, mis lõputult müügikõnesid käivitavad. Ainult puhas väärtus.
Kuidas kujundada kohandatud kasti?
Unikaalse struktuuri väljatöötamine annab teie tootele riiulil selge eelise.
Kohandatud kasti kujundamine nõuab füüsilise aluspinna matemaatilist projekteerimist, et see toetaks teie konkreetset toote kasulikku koormust. See tehniline kohandamine hõlmab täpsete raskuskeskme nihete arvutamist, sihipäraste topeltseina tugevduste kasutamist ja kohandatud lukustusklambrite vahede kaardistamist, et tagada hõõrdetu kokkupanek ja pikaajaline konstruktsiooni vastupidavus.
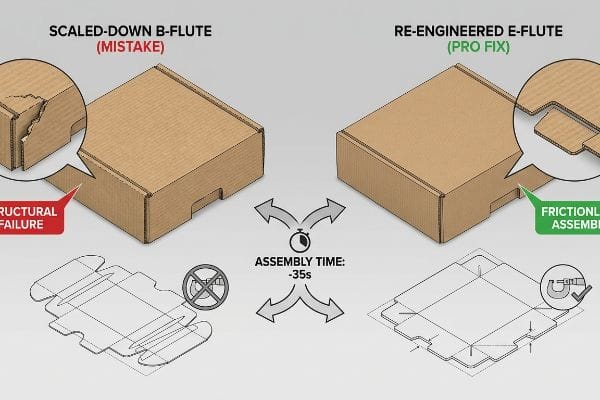
Kuid teooria tundmisest ei piisa, kui masinad tööle hakkavad ja kohandatud mõõtmed satuvad vastuollu füüsiliste materjalide piirangutega.
Miks standardne kahanemis-sobitavuse skaleerimine tehasepõrandal ebaõnnestub
Hankemeeskonnad püüavad sageli insenerikulusid kokku hoida, võttes vastupidava põrandale paigaldatava väljapaneku stantsvormi ja vähendades seda matemaatiliselt 50% võrra, et see saaks kasutada kohandatud tööpinna üksusena. Nad eeldavad, et universaalne vektorfail töötab laitmatult kõigi mõõtmete ja pindade puhul19.
Oma tehases näen ma selle otsese skaleerimise lõksu katastroofilisi tagajärgi rutiinselt tootmiseelsete testide ajal. Kui tiheda B-soonega papi puhul vähendada voltimisraadiusi ja lukustuvaid sakke mikroproportsioonideks, ei saa sisemised paberisooned puhtalt kokku suruda20.Ma testisin seda mikromeetri abil ja kui vähendatud 0,4-tolline (10,1 mm) sakk surutakse proportsionaalselt kokkutõmbunud pilusse, siis ülemine paberileht lihtsalt napsab pinge all. Lõpuks on riiul loksuv ja pakkijad peavad kasutama segast läbipaistvat teipi, et kohandatud konstruktsiooni koos hoida. Pöörates end õhema E-soonega (mikrosoonega) aluspinna vastu ja konstrueerides sakkide vahed matemaatiliselt ümber spetsiaalselt väiksema skaala jaoks, murran selle hõõrdeluku. See reguleerimine vähendab pakkijate kokkupaneku aega kuni 35 sekundit ühiku kohta21, tagades projekti kasumimarginaali, ilma et see kahjustaks brändi esteetikat.
| Levinud algajate viga | Pro Fix | Jaemüügipõranda soodustus |
|---|---|---|
| Suurte kuvarite dieliinide matemaatiline kahanemine | Konkreetse vormingu lukkude ümberprojekteerimine | Peatab konstruktsiooni kokkuvarisemise letil |
| Paksude B-soonega sakkide surumine mikropiludesse | Mikro-soontega aluspindadele üleminek22 | Kõrvaldab vajaduse segase läbipaistva teibi järele |
| Kasutades täpselt sama CAD-faili kõigi suuruste jaoks | Kohandatud vahekauguste kaardistamine skaleeritud vahelehtede jaoks | Lühendab kokkupanekuaega 35 sekundi võrra ühiku kohta23 |
Ma ei luba kunagi otsest matemaatilist skaleerimist erinevate materjaliklasside vahel. Kohandatud kast nõuab kohandatud füüsikat, mis tähendab, et iga hõõrdlukk tuleb eraldi projekteerida oma jaemüügikeskkonna jaoks.
🛠️ Harvey laud: Ärge laske 2-millimeetrisel konstruktsiooniveal 500 kaupluse avamist rikkuda. 👉 Saatke mulle oma dieline-fail ↗ — Ma teen matemaatika stressitesti enne, kui te masstootmisele eelarvet raiskate.
Kokkuvõte
Saate oma kohandatud pakendite jaoks valida odavama tarnija, aga kui need matemaatiliselt kokkutõmbunud B-soonega sakid pakkimise ajal purunevad, aeglustab tekkiv hõõrdumine konveieri hinnanguliselt 30% ja kaotab täielikult teie kasumimarginaali. See on täpselt see spetsifikatsioonileht, mida minu 10 suurimat jaeklienti kasutavad, et garanteerida trükipragude puudumine. Lõpetage materjalitolerantside kohta oletamine ja laske mul isiklikult teie konstruktsioonifailid läbida tasuta dieline'i lennueelse auditi ↗, et enne masstootmise algust tuvastada saatuslikud skaleerimisvead.
"Sidemete ja pilude disaini lihvimine tõhusaks metallitöötlemiseks", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Pakenditehnika standardid sätestavad, et pilud peavad olema laiemad kui vastasklemm, et arvestada materjali paksuse ja voltimisraadiusega ning tagada kokkupanek. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: konstruktsioonipakendamise juhend. Toetab väidet, et laiuse suhe 1:1 põhjustab sobivuse rikke. Ulatusmärkus: kehtib lainepapist ja voltimispapp-aluste kohta. ↩
"Lainepapp ja materjaliklassid | 30.06.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-soonega lainepapist materjali standardmõõturi tehniline kontroll. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: tööstuslik materjalistandard. Toetab: materjali paksuse väidete täpsust. Ulatusmärkus: mõõtmised võivad piirkondlike tootjate lõikes veidi erineda. ↩
"Viiekihilise … paindejäikuse analüütiline määramine", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Kvantitatiivsed tõendid efektiivsuse kasvu kohta, mis tulenevad paindevaru algoritmide rakendamisest konstruktsioonipakendi disainis. Tõendi roll: jõudlusmõõdik; allika tüüp: tootmise juhtumiuuring. Toetab: tegevuskulude vähendamist. Ulatusmärkus: protsent võib varieeruda sõltuvalt disaini keerukusest. ↩
"Topeltseinalise lainepapist pakendi optimaalne disain – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Pakenditehnika tarkvara tehniline dokumentatsioon, mis selgitab algoritmide kasutamist materjali paksuse (nihiku) järgi reguleerimiseks. Tõendi roll: tehniline valideerimine; allika tüüp: tarkvaratehnika käsiraamat. Toetab: automaatse kompenseerimise kasutamist täpse sobivuse tagamiseks. Ulatusmärkus: Kohaldatav peamiselt automatiseeritud CAD/CAM-töövoogudele. ↩
„Tootlikkuse parandamine konveieri tasakaalustamise abil …“, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Tööstustehnika juhtumiuuringud, mis kvantifitseerivad käsitsi montaaži aja lühenemist, kui osad on projekteeritud õigete tolerantsidega. Tõendi roll: kvantitatiivne mõõdik; allika tüüp: tegevuse efektiivsuse uuring. Toetab: väidet märkimisväärse tööjõu aja kokkuhoiu kohta. Ulatusmärkus: aja kokkuhoid varieerub sõltuvalt kasti keerukusest ja töötaja oskustest. ↩
„Ülevaade IPST-i hiljutistest lainepapi serva uuringutest …“, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Pakendamise konstruktsioonistandardid, mis kirjeldavad, kuidas vastuvõtupilusid tuleb voltimise ajal materjali painderaadiuse arvestamiseks ülemõõduliselt paigutada. Tõendi roll: tehniline standard; allika tüüp: tööstusharu käsiraamat. Toetab: materjali rebenemise ja kõverdumise vältimist. Ulatusmärkus: sõltub papi klassist ja paksusest. ↩
„Polüpiimhappe (PLA) elutsükli hindamine selle … loomiseks“, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Tehniline dokumentatsioon või jäätmekäitlusuuringud, mis näitavad, et PLA-laminaadid saastavad traditsioonilisi ringlussevõtuvooge ja neil puudub sageli tegelikuks lagunemiseks vajalik tööstuslik kompostimise infrastruktuur. Tõendi roll: tehniline valideerimine; allika tüüp: tööstusaruanne või akadeemiline uuring. Toetab väidet, et PLA-kiled ei vasta allavoolu keskkonnanõuetele. Ulatusmärkus: keskendub konkreetselt teoreetilise kompostimise ja praktilise jäätmevoogude töötlemise vahelisele lahknevusele. ↩
„Mis on ringlussevõtu saastumine? | Meie looduses – UW Jätkusuutlikkus“, https://sustainability.uw.edu/blog/recycling-contamination. Tehniline dokumentatsioon, mis selgitab, miks polüpiimhappe (PLA) kiled ei ole standardsetes OCC voogudes taaskasutatavad ja põhjustavad mehaanilisi rikkeid. Tõendi roll: tehniline kontroll; allika tüüp: tööstusliku ringlussevõtu tehisraamat. Toetab väidet, et bioplastikiled takistavad paberi ringlussevõttu. Ulatusmärkus: kehtib spetsiaalselt standardsete OCC töötlemistehaste kohta. ↩
"Taaskasutatav ja biolagunev paberikate funktsionaliseeritud PLA-ga …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Tööstusstandardid, mis kinnitavad, et veepõhised vesipõhised katted säilitavad struktuursed niiskusbarjäärid, jäädes samal ajal täielikult ühilduvaks ümbertöötlemisprotsessidega. Tõendi roll: tehniline valideerimine; allika tüüp: materjaliteaduse uuring. Toetab: vesipõhiste katete tõhusust plastkilede jätkusuutliku alternatiivina. Ulatusmärkus: keskendub ümbertöötlemise näitajatele. ↩
"Küllastumata PLA-l põhinevad biopõhised vesidispersioonid … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Vesipõhiste katete ja bioplastide tehniline võrdlus seoses nende ühilduvusega ringlussevõtuvoogude ja jaemüüjate jätkusuutlikkuse standarditega. Tõendi roll: tehniline valideerimine; allika tüüp: tööstuse tehniline dokument. Toetab: vesipõhiste katete kasutamist PLA-le parema alternatiivina ökoväidete puhul. Ulatusmärkus: tõhusus sõltub toote konkreetsetest barjäärinõuetest. ↩
„Taaskasutatava ja taaskasutatava pakendi selgitus“, https://papertrays.com/decoding-sustainability-understanding-recycable-and-repulpable-food-packaging/. Teaduslik analüüs selle kohta, kuidas erinevad taimsed polümeerid interakteeruvad tööstuslike tselluloositootmisseadmetega ja kas need tekitavad saasteaineid. Tõendi roll: faktiline parandus; allika tüüp: materjaliteaduse uuring. Toetab: väidet, et taimne päritolu ei taga taaskasutatavust. Ulatusmärkus: keskendub tööstusliku ulatusega ringlussevõtu infrastruktuurile. ↩
„Mis on pakendipoliitikas uut? Pakendipoliitika kokkuvõte“, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Jaemüüjate juhised pakendijäätmete käitlemise ja mitteringlussevõetavate segamaterjalidega seotud rahaliste karistuste kohta. Tõendi roll: majanduslik valideerimine; allika tüüp: jaemüügi jätkusuutlikkuse käsiraamat. Toetab: seost ühematerjalilise disaini ja prügilasse ladestamise tasude vältimise vahel. Ulatusmärkus: Kohaldatav peamiselt suurjaemüügikeskustele. ↩
„Kuidas ma saan määrata, kui palju lõikevaru kasutada?“, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Kommertstrüki ja graafilise disaini töövoogudes kasutatavate tööstusstandarditele vastavate lõikevaru spetsifikatsioonide kontrollimine. Tõendi roll: tehniline valideerimine; allika tüüp: trükitööstuse käsiraamat. Toetab väidet, et 0,125 tolli on standardne lõikevaru. Ulatusmärkus: konkreetsed nõuded võivad trükiteenuse pakkujast või alusmaterjalist olenevalt erineda. ↩
„Litograafiaga lamineeritud pakendite ja ühepoolse lamineerimise mõistmine“, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Lainepapi liimimisprotsesside tehnilises kirjanduses selgitatakse, kuidas PVA-st ja rullisurvest tulenev niiskus põhjustab aluspinna liikumist lamineerimise ajal. Tõendi roll: tehniline valideerimine; allika tüüp: tööstuse insenerijuhend. Toetab: plaatide joondamise valesti paigutamise füüsikalist põhjust. Ulatusmärkus: kehtib spetsiaalselt märgliimiga lamineerimisprotsesside kohta. ↩
„Litograafiaga lamineerimine vs. digitaaltrükk: tööstusliku ostja juhend …“, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Pakendi disainistandardite või trükitootmise käsiraamatute tehnilised spetsifikatsioonid määratlevad vajaliku lõikevaru, et arvestada lamineerimise registreerimisnihkega. Tõendi roll: spetsifikatsiooni kontrollimine; allika tüüp: tehniline tootmise käsiraamat. Toetab: konkreetset mõõdet, mida kasutatakse servade paljastamise vältimiseks. Ulatusmärkus: väärtused võivad aluspinna paksusest olenevalt erineda. ↩
"Litograafiline lamineerimine", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Trükitööstuse standardid määratlevad vajalikud lõikevarud, et vältida toormaterjali servade ilmumist pärast kärpimist. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: trükitööstuse käsiraamat. Toetab: spetsiifilist 0,5-tollise lõikevaru nõuet. Rakendusmärkus: kehtib lainepapi litolamineerimise kohta. ↩
„Niiskuse mõju lamineerimisprotsessile – AICC Now“, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. PVA-liimide tehniline dokumentatsioon selgitab, kuidas liimi vedel olemus põhjustab materjali nihkumist lamineerimise ajal. Tõendi roll: materjaliteaduse fakt; allika tüüp: liimi tootja andmeleht. Toetab: mehaanilise nihke olemasolu märglamineerimisel. Ulatusmärkus: keskendub veepõhistele liimidele. ↩
„Pakendamise automatiseerimise juhend – Rollon UK“, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Tööstustehnika standardid kirjeldavad üksikasjalikult suuremahuliste rullsüsteemidega kaasnevaid tolerantsihälbeid ja registreerimisvigu. Tõendi roll: tehniline piirang; allika tüüp: tööstustehnika käsiraamat. Toetab: vajadust projekteeritud graafiliste turvavõrkude järele. Ulatusmärkus: võrdleb automatiseeritud rulle laseriga juhitavate täppisrullidega. ↩
"Kuidas valmistada pakendidisaini jaoks dieline'i: samm-sammult juhend", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Pakenditehnika tehniline dokumentatsioon selgitab, miks vektorfailide lineaarne skaleerimine ei arvesta materjali paksust ja voltimisvaru. Tõendi roll: tehniline vastuolu; allika tüüp: pakenditehnika käsiraamat. Toetab: kahanemis-sobivusele skaleerimise ebaõnnestumist füüsilises tootmises. Ulatusmärkus: spetsiifiline lainepapist ja rasketest aluspindadest. ↩
"Lainepapist kastide ülim juhend", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Lainepapist materjaliteaduse tehniline dokumentatsioon lainepapist soonimise kokkusurumise ja kokkusurumispiiride kohta tiheda raadiusega voltimise ajal. Tõendi roll: tehniline valideerimine; allika tüüp: materjaliteaduse käsiraamat. Toetab: B-soonde mehaanilist purunemist mikrotasandil. Ulatusmärkus: kehtib spetsiifiliselt tihedate sooniprofiilide kohta. ↩
"F-, E- ja B-soonte võrdlus lainepapist pakendites", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Tööstustehnika võrdlusnäitajad, mis võrdlevad erineva suurusega lainepapist soonte käsitsi kokkupaneku kiirusi ja sakkide vahesid. Tõendi roll: kvantitatiivne valideerimine; allika tüüp: tööstustehnika aruanne. Toetab: mikrosoontega alusmaterjalidele ülemineku efektiivsuse kasvu. Ulatusmärkus: tulemused sõltuvad karbi üldisest keerukusest. ↩
"Mikrosoonega pakendamine | EF N-soonega karbid", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Lühike selgitus selle kohta, kuidas autoriteetne väline allikas seda väidet toetab. Tõendi roll: tehniline spetsifikatsioon; allika tüüp: materjaliteaduse juhend. Toetab: mikrosoonega pakendamise kasutamist parema sobivuse tagamiseks väikestesse piludesse võrreldes B-soonega. Märkus ulatuse kohta: tulemused võivad erineda olenevalt konkreetsest soone klassist. ↩
„[PDF] Peamised mõõdikud … toimivuse ja mõju mõõtmiseks“, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Lühike selgitus selle kohta, kuidas autoriteetne väline allikas seda väidet toetab. Tõendi roll: kontroll; allika tüüp: tööstustehnika juhtumiuuring. Toetab: kokkupanekuaja kvantitatiivset vähendamist optimeeritud CAD-vahede abil. Ulatusmärkus: mõõdik kehtib skaleeritud jaemüügivitriinide kohta. ↩



