Comprender cómo se traduce la tinta al cartón evita cambios de color desastrosos. Veo marcas que pierden semanas de producción por no comprender la mecánica básica de la impresión a cuatro colores.
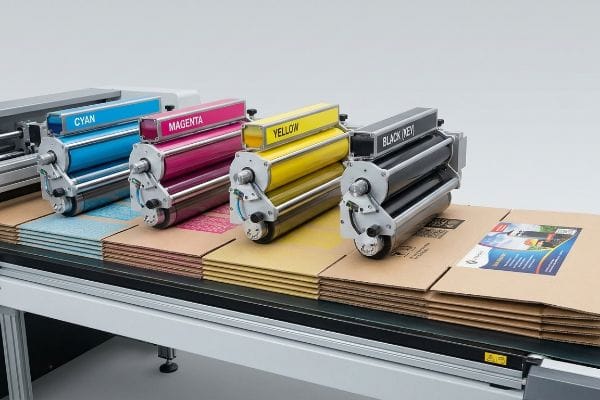
El proceso de impresión CMYK (cian, magenta, amarillo y negro) es un modelo de color sustractivo utilizado en la fabricación física. Mediante la superposición de estas cuatro tintas base, la maquinaria de preimpresión crea gráficos complejos y fotorrealistas directamente sobre los envases y expositores de punto de venta.
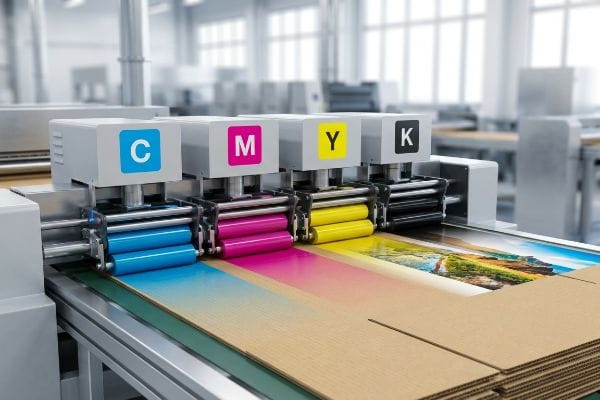
Pero conocer el modelo de color teórico es completamente diferente a mantener esos colores perfectamente registrados en una planta de producción de alta velocidad.
¿Cómo imprimo en modo CMYK?
La transición de tus diseños digitales a la fabricación física requiere un formato de preimpresión riguroso.
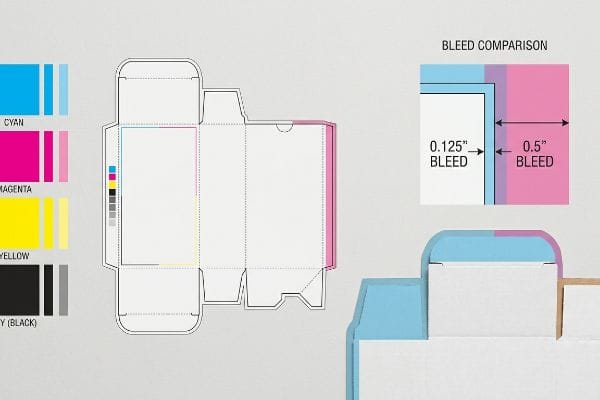
La impresión en modo CMYK requiere convertir los archivos de diseño digital a un perfil de cuatro colores antes de exportar la plancha de impresión final. Este paso previo a la impresión garantiza que el software de maquetación transmita con precisión la densidad de color a la maquinaria automatizada de fabricación de planchas en la fábrica.
Definir el espacio de color del documento es solo el punto de partida; el verdadero desafío comienza cuando asignamos ese archivo a las ondulaciones físicas del cartón corrugado.
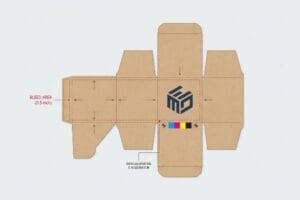
Por qué su troqueladora CMYK necesita un sangrado masivo
La mayoría de los diseñadores gráficos aplican de forma natural un sangrado estándar de impresión comercial de 3,17 mm (0,125 pulgadas)¹ a sus archivos de embalaje. Suponen que si el diseño se superpone ligeramente a la línea de corte, las cuchillas CNC (Control Numérico por Computadora) automatizadas producirán un borde perfectamente rematado. En un estudio con temperatura controlada, esta lógica matemática tiene todo el sentido del mundo.
Sé que estás mirando esta estructura de cartón con cierta confusión, porque muchos de mis clientes ven papel marrón crudo y feo que se transparenta en los bordes de sus expositores plegados. El problema no es tu diseño; es el proceso físico de laminación litográfica. Cuando el pegamento húmedo entra en contacto con cartón grueso de flauta B, se desplaza inherentemente durante el montaje automatizado².Si solo me das un margen estándar, ese desplazamiento mecánico expondrá el testliner crudo en el momento en que un dependiente pliegue la bandeja, dejando una unidad visualmente dañada. Para solucionar esto, aplico estrictamente un margen de sangrado mínimo de 0,5 pulgadas (12,7 mm)³ más allá de la línea de corte física para todos los trabajos de laminación litográfica. Puedes oír la fuerte succión de la mesa Kongsberg que sujeta el cartón, pero incluso con camas de vacío de alta gama, esa media pulgada adicional actúa como una red de seguridad de ingeniería necesaria, evitando rechazos estéticos y ahorrando costosos gastos de reempaquetado.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Aplicando un sangrado estándar de 0,125 pulgadas (3,17 mm) | Aplicar un margen mínimo de 0,5 pulgadas (12,7 mm)4 | Evita que queden expuestos los bordes de la tabla sin tratar |
| Exportación de archivos en formato RGB basado en web | Utilizando un perfil de preimpresión estricto de cuatro colores5 | Evita cambios de color severos durante la impresión |
| Dejar las líneas de corte como trazos negros estándar | Conversión de trazados estructurales a colores planos6 | Elimina los fallos de encendido mecánicos del enrutador |
Rechazo en la fase de preimpresión los archivos que no cumplen con este requisito, lo que obliga a los equipos a extender sus fondos. Puede sonar drástico, pero esta estricta tolerancia garantiza que el gráfico se ajuste perfectamente a cada borde expuesto, preservando así la imagen de su marca en el punto de venta.
🛠️ Oficina de Harvey: ¿No estás seguro de si tu diseño está dentro del margen de sangrado? 👉 Envíame tu archivo de troquelado ↗ — Acceso directo a mi oficina. Sin spam de ventas automatizado, te lo prometo.
¿Es mejor imprimir en CMYK?
La elección entre la impresión a cuatro colores y la impresión con tintas planas depende totalmente de la materia prima.
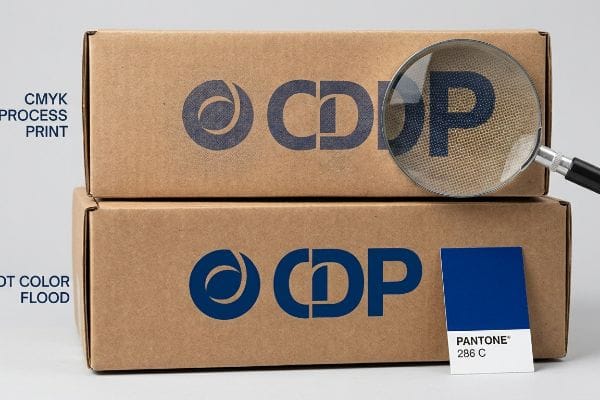
Depende. La impresión en CMYK es mejor para imágenes fotorrealistas y degradados complejos, pero falla mecánicamente al reproducir logotipos de marcas sólidas en cartón corrugado sin sellar. Los colores de proceso dependen de pequeños puntos de semitono superpuestos que se absorben de forma desigual en las fibras porosas del papel.
Cuando se necesita la máxima disrupción visual de alto contraste a una distancia de seis metros, la mezcla de procesos estándar resulta peligrosamente insuficiente.
La trampa del lodo de los medios tonos en la comercialización minorista
Los equipos de marketing suelen convertir los logotipos corporativos en formatos estándar de cuatro colores, dando por sentado que la tinta coincidirá a la perfección con sus pantallas digitales retroiluminadas. Crean encabezados promocionales con un diseño atractivo y superpuesto, confiando en que las imprentas offset estándar reproducirán a la perfección la identidad de su marca en miles de expositores.
Es una trampa común que atrapa incluso a equipos de compras experimentados, especialmente al imprimir directamente sobre cartón sin sellar. La impresión a cuatro colores requiere que pequeños puntos ópticos se superpongan, pero en una superficie porosa, esos puntos se corren y se mezclan con las fibras7, lo que resulta en un logotipo granulado y descolorido bajo la intensa iluminación fluorescente de las tiendas. Cuando paso el pulgar por la textura rugosa de un testliner recién impreso, puedo sentir de inmediato cómo la superficie sin sellar hace que el grano de semitonos destruya los bordes nítidos de la marca. Mi solución profesional es exigir un protocolo de inundación de color directo para los logotipos principales. Al reemplazar la mezcla de puntos ópticos con una sola tinta de color directo Pantone mezclada con precisión, garantizamos una inundación densa y perfectamente lisa de pigmento8 que elimina por completo el grano de semitonos y aumenta drásticamente la visibilidad en el pasillo.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Creación de logotipos de marca en cuatro colores estándar | Utilizando un color directo Pantone específico | Elimina el grano de semitonos borrosos9 |
| Confiar en los códigos hexadecimales RGB en pantalla | Escaneo de desprendimientos físicos bajo luz D5010 | Garantiza un cumplimiento perfecto de la marca |
| Impresión de degradados sobre lienzo de prueba sin tratar | Actualización a un sustrato de lámina superior recubierta | Maximiza la retención de tinta y la nitidez11 |
Si solo buscas la caja más barata para enviar paquetes, no soy la persona indicada. Me especializo en lanzamientos minoristas de alto riesgo, lo que implica priorizar la difusión de colores intensos para garantizar que tu mensaje principal destaque entre la competencia visual.
🛠️ Harvey's Desk: ¿Los colores de tu marca se ven apagados bajo las luces fluorescentes de las tiendas? 👉 Obtén una auditoría de color gratuita ↗ — Descárgala de forma segura. Mi bandeja de entrada está abierta si tienes alguna pregunta.
¿Cómo convierto mi imagen a CMYK?
Convertir un archivo digital en un documento listo para imprenta requiere más que simplemente activar o desactivar una función en un programa informático.
La conversión de una imagen a CMYK implica el uso de software profesional de preimpresión para asignar los píxeles digitales a las planchas de impresión físicas. Esta conversión matemática aplica perfiles de color específicos que determinan la cantidad exacta de tinta cian, magenta, amarilla y negra que incidirá sobre el cartón.
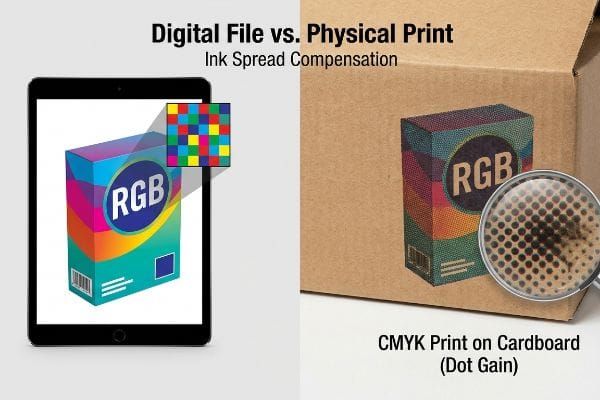
Sin embargo, el simple hecho de cambiar el espacio de color del documento en Illustrator no tiene en cuenta cómo se comporta físicamente la tinta cuando llega a la planta de producción.
Control de la ganancia de punto en sustratos corrugados
Los diseñadores junior suelen usar las herramientas estándar de conversión de imágenes de su software gráfico y envían inmediatamente el PDF exportado directamente a la fábrica. Dan por sentado que una conversión digital uno a uno es perfectamente suficiente para la impresión en masa.
Piensa en la tinta como el agua que toca una toalla de papel seca; se extiende naturalmente en cuanto entra en contacto físico. Cuando aplicas pigmento líquido a cartón poroso, un punto digital con una densidad del 50 % se expande físicamente hasta alcanzar una densidad del 65 % en el cartón¹²,lo que hace que toda la imagen se vea excesivamente oscura y pesada. He visto a gerentes de marca desesperados rechazar tiradas completas de prototipos porque sus brillantes fotografías de estilo de vida se convertían en imágenes oscuras y opacas. Para solucionar esto, utilizo una curva de reducción matemática en nuestro software RIP (Procesador de Imágenes Rasterizadas) de preimpresión¹³.Al reducir drásticamente los puntos digitales en un porcentaje calculado antes incluso de que se graben con láser las planchas de impresión de aluminio, compenso la expansión física, asegurando que la tinta seca final coincida exactamente con tu intención de diseño original sin desperdiciar costoso tiempo de impresión.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Confiar en interruptores de color de software básicos | Utilizando software de preimpresión RIP especializado | Garantiza una entrega física de tinta precisa |
| Ignorando la propagación de la tinta líquida | Aplicación de una curva de recorte de puntos matemática14 | Evita imágenes de estilo de vida oscuras y turbias |
| Superando los límites totales de tinta por encima del 300% | Aplicar una estricta zona de seguridad del 260%15 | Acelera el secado y evita las manchas |
Jamás dejo que un archivo convertido sin procesar llegue a mis imprentas offset sin antes ajustar matemáticamente la dispersión física de los puntos. Controlar estas curvas de preimpresión evita un oscurecimiento excesivo del color y garantiza resultados predecibles y de alta fidelidad.
🛠️ Harvey's Desk: ¿Los encabezados impresos de tus anuncios salen más oscuros que las pruebas digitales? 👉 Solicita una revisión de preimpresión ↗ — Sin formularios que generen interminables llamadas de ventas. Solo valor puro.
¿Con qué colores tiene problemas el formato CMYK?
Ciertos efectos visuales y recubrimientos protectores alteran fundamentalmente el rendimiento de los pigmentos de cuatro colores.
El espectro CMYK presenta dificultades específicas con los colores neón vibrantes, los tonos metálicos intensos y los azules marinos profundos. Además, la aplicación de acabados táctiles de alta calidad sobre tintas de proceso estándar altera su reflectancia química, lo que dificulta notablemente mantener estos colores dentro de las estrictas tolerancias de conformidad de la marca durante la fabricación en masa.
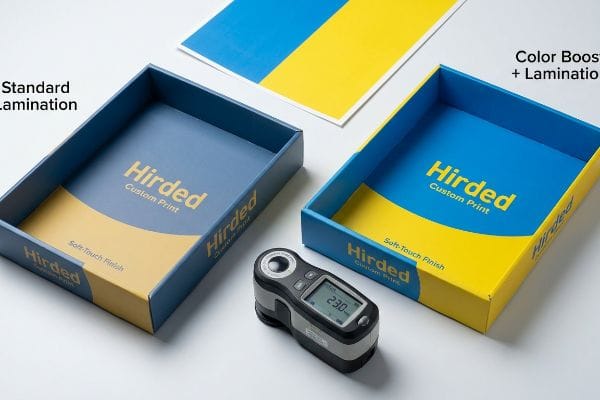
Pero conocer la teoría no es suficiente cuando las máquinas empiezan a funcionar y tus laminados de alta calidad entran en contacto con la tinta.
¿Por qué falla la tinta de proceso estándar en la planta de producción?
Los equipos de marca suelen asumir que aplicar una laminación térmica suave de alta calidad no afectará visualmente los colores impresos subyacentes16.Aprueban una prueba en papel crudo, sin laminar, en una oficina bien iluminada y esperan que las bandejas de venta al público coincidan exactamente con esa densidad de color.
En mis instalaciones, observo con frecuencia fallos masivos en el cumplimiento de Delta-E cuando los compradores combinan a ciegas el procesamiento a cuatro colores con películas de polímero táctiles. Esto no es solo teoría: lo veo suceder en la planta de pruebas cuando medimos la superficie con un espectrofotómetro. La estructura microscópica biaxialmente orientada de la película suave al tacto17 actúa como un vacío que absorbe la luz. Oscurece físicamente los pigmentos subyacentes en un promedio del 5,4 %18, convirtiendo un azul vibrante de la marca en un azul marino apagado y denso. Para solucionar esto, exijo una curva de compensación de laminación estricta en la preimpresión, inyectando de forma preventiva un refuerzo de cian del 12,3 % antes de la impresión. Al perforar con fuerza el polímero que absorbe la luz, garantizo que su producto final empaquetado llegue a los estantes con una precisión de color perfecta, evitando por completo los costosos rechazos estéticos de los minoristas que eliminan por completo el margen de beneficio del proyecto.
| Error común de principiante | La solución profesional | Beneficio para el punto de venta |
|---|---|---|
| Aprobación de colores en pruebas de papel sin laminar | Exigir desmontajes físicos laminados | Garantiza una apariencia precisa en los estantes de venta al por menor |
| Ignorando la absorción de luz del polímero | Inyectando un aumento del 12,3 % en la densidad de tinta base19 | Previene el oscurecimiento estético severo |
| Confiar en la inspección visual humana | Utilizando un espectrofotómetro calibrado20 | Garantiza el estricto cumplimiento de la norma Delta-E21 |
Lograr que un perfil de color brillante funcione en una hoja sin sellar es fácil, pero resistir una laminación con polímeros gruesos requiere cálculos precisos. Ajusto las densidades de pigmento antes de grabar la primera plancha, neutralizando por completo el efecto de oscurecimiento.
🛠️ Oficina de Harvey: No permita que un defecto estructural de 2 milímetros arruine el lanzamiento de 500 tiendas. 👉 Envíeme su archivo de troquelado ↗ — Analizaré los cálculos antes de que malgaste su presupuesto en la producción en masa.
Conclusión
Puedes optar por un proveedor más económico, pero si la laminación táctil oscurece físicamente los colores principales de tu marca en un 5,4 % durante la producción, se produce un rechazo estético inmediato y semanas de costosos retrasos por reimpresiones manuales. Más de 500 responsables de marca utilizan mi lista de verificación de preimpresión para evitar precisamente estos errores fatales en las primeras etapas. Deja de adivinar las densidades de tinta y permíteme auditar personalmente tu diseño con mi Auditoría Previa a la Producción Gratuita ↗ para detectar cambios de color críticos antes de que comience la producción en masa.
"Conceptos básicos de embalaje: ¿Qué son el sangrado, el recorte y la zona de seguridad?", http://www.wcpsolutions.com/news/packaging-101-bleed-trim-safety-zone/. Las especificaciones técnicas de la industria de los proveedores de impresión confirman 0,125 pulgadas como el sangrado base estándar para la impresión comercial. Función de la evidencia: verificación del estándar de la industria; tipo de fuente: manual técnico. Soporte: la medida común aplicada a los archivos de embalaje. Nota de alcance: puede variar según los requisitos específicos de la impresora. ↩
"Litografía laminada vs. impresión digital: la perspectiva de un comprador industrial…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. La documentación técnica sobre el proceso de litografía laminada describe cómo la humedad del adhesivo húmedo y las tolerancias mecánicas provocan desplazamientos durante el montaje. Función de la evidencia: Explicación técnica; tipo de fuente: Manual de la industria del embalaje. Apoyos: La necesidad de sangrados extendidos. Nota de alcance: Se aplica específicamente a la laminación con adhesivo húmedo. ↩
"Duraderas y llamativas: Cajas de cartón corrugado laminadas litográficamente", https://rockvalleypackaging.com/corrugated-boxes-litho-laminated-durable-and-eye-catching/. Las especificaciones de preimpresión para expositores de cartón corrugado definen los márgenes de sangrado estándar necesarios para compensar el desplazamiento del material durante la laminación. Función de evidencia: Especificación técnica; tipo de fuente: Guía de preimpresión. Apoya: El requisito de margen de seguridad de 0,5 pulgadas. Nota de alcance: Puede variar según la maquinaria específica utilizada. ↩
"Aprenda sobre sangrado y marcas de corte | Soporte – Smartpress", https://smartpress.com/support/printing-basics/bleed-borders?srsltid=AfmBOorzRs3no0oNJkGS-m-jQdQU_oaopnnWaaZLfTuWu0Ol6Xnf6dXy. Verificación de los tamaños de margen recomendados para la impresión en sustrato para evitar que los bordes del cartón queden expuestos durante el troquelado. Función de evidencia: especificación técnica; tipo de fuente: manual de la industria de la impresión. Soportes: ancho de margen necesario para la impresión en cartón. Nota de alcance: puede variar según el grosor del sustrato y la precisión de corte. ↩
"RGB vs CMYK: ¿Cuál es la diferencia? | VistaPrint US", https://www.vistaprint.com/hub/correct-file-formats-rgb-and-cmyk?srsltid=AfmBOopX2Lwrmgi3lljjm92PnEHMXDzXG5cUAZZgQjAN26g7Ogcl4tMc. Documentación técnica que explica cómo los perfiles de color CMYK evitan el cambio de color durante las tiradas de impresión física en comparación con RGB. Función de evidencia: estándar técnico; tipo de fuente: guía de gestión del color. Apoya: la necesidad de perfiles de cuatro colores para la consistencia de la salida. Nota de alcance: Se aplica específicamente a la fabricación de prensas offset y digitales. ↩
"Adobe Illustrator: ¿Qué muestra de color usar para las líneas de corte?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Explicación de cómo se utilizan los colores directos designados como marcadores técnicos para que las fresadoras CNC distingan las trayectorias de corte del diseño imprimible. Función de la evidencia: especificación técnica; tipo de fuente: directrices de preimpresión. Apoya: el uso de colores directos para evitar fallos de encendido de la fresadora. Nota de alcance: Depende de las capacidades específicas del software RIP. ↩
"Modelado matemático y estrategias de compensación… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Explicación técnica de la absorción de tinta y la ganancia de punto (sangrado) en sustratos porosos sin recubrimiento. Función de la evidencia: mecanismo técnico; tipo de fuente: manual de la industria de la impresión. Apoya: la causa de la degradación de la imagen en cartón sin sellar. Nota de alcance: se aplica específicamente a fibras de papel absorbente. ↩
"Pantone vs. CMYK para empaques personalizados", https://www.ecoenclose.com/blog/pantone-vs-cmyk-for-custom-branded-packaging?srsltid=AfmBOooNH7uWdo76Rjjta5jYvc1i9uFqmRbN5YHwMlvbiCge9QO3IGU8. Análisis comparativo de la densidad y cobertura de la tinta entre colores directos sólidos e impresión de semitonos en materiales absorbentes. Función de la evidencia: ventaja comparativa; tipo de fuente: especificación técnica de artes gráficas. Apoyos: la superioridad de los colores directos para la densidad del logotipo. Nota de alcance: se centra en la opacidad en superficies porosas. ↩
"Diferencia entre color directo y color CMYK", https://www.deprintedbox.com/blog/spot-vs-process-color/. Explicación técnica de cómo los colores directos de un solo pigmento evitan los patrones de trama y el cambio de color asociados con la impresión a cuatro colores. Función de la evidencia: verificación técnica; tipo de fuente: manual de la industria de la impresión. Apoya: la ventaja de los colores Pantone sobre CMYK para logotipos sólidos. Nota de alcance: específico para métodos de impresión a cuatro colores frente a colores directos. ↩
"Iluminante estándar – Wikipedia", https://en.wikipedia.org/wiki/Standard_illuminant. Referencia a las normas ISO que establecen el D50 como iluminante estándar para las artes gráficas para garantizar la consistencia del color en diferentes entornos de visualización. Función de evidencia: verificación de estándar; tipo de fuente: norma internacional (ISO). Apoya: la necesidad de una iluminación estandarizada para la precisión del color. Nota de alcance: se aplica a la corrección de color y la prueba de color profesionales. ↩
"Investigación de la evaluación de impresión de la retención de tinta brillante de…", https://scholarworks.wmich.edu/cgi/viewcontent.cgi?article=1210&context=engineer-senior-theses. Análisis comparativo de las tasas de absorción de tinta entre sustratos recubiertos y un testliner sin recubrimiento, detallando cómo los recubrimientos evitan la penetración de la tinta en la fibra. Función de la evidencia: verificación fáctica; tipo de fuente: ficha técnica de ciencia de materiales. Apoya: la afirmación de que las láminas recubiertas mejoran la calidad del gradiente. Nota de alcance: centrado en la porosidad del sustrato. ↩
"1. La ganancia de punto es el aumento del tamaño de los puntos de semitono como", https://www.coloradomesa.edu/art/documents/student-resources/study-guide-2019.pdf. Documentación técnica sobre absorción de tinta y métricas de ganancia de punto para sustratos corrugados. Función de la evidencia: cuantificación; tipo de fuente: manual técnico de la industria de la impresión. Apoya: la expansión física de los puntos de tinta en materiales porosos. Nota de alcance: los valores pueden variar según la viscosidad específica de la tinta y la porosidad del cartón. ↩
"Compensación de ganancia de punto personalizada para software RIP de semitonos para… – YouTube", https://www.youtube.com/watch?v=BjgkGau4rdc. Documentación de software que detalla el uso de curvas de compensación en procesos RIP para mitigar la ganancia de punto. Función de evidencia: verificación de proceso; tipo de fuente: manual técnico de software. Admite: el método utilizado para reducir los puntos de forma preventiva y garantizar la precisión de la salida. Nota de alcance: se aplica a flujos de trabajo de preimpresión profesionales. ↩
"Ganancia de punto", https://printplanet.com/threads/dot-gain.12998/. Una fuente autorizada sobre impresión de preimpresión debería explicar cómo las curvas de reducción de punto compensan la dispersión de la tinta en materiales porosos para mantener la nitidez de la imagen. Función de la evidencia: validación técnica; tipo de fuente: manual de impresión. Apoya: el uso de curvas de reducción para evitar imágenes borrosas. Nota de alcance: específicamente para sustratos corrugados. ↩
"Gestión de la cobertura de tinta en el diseño de impresión: una guía para el color selectivo…", https://www.printing.org/content/2024/04/23/adjustinginklimits.april2024. Los estándares de la industria para la cobertura total del área (TAC) en sustratos corrugados deben verificar el umbral del 260 % como referencia para un secado óptimo. Función de la evidencia: referencia cuantitativa; tipo de fuente: especificación técnica. Apoya: reducción del límite de tinta para evitar manchas. Nota de alcance: los valores pueden variar ligeramente según el fabricante de la tinta. ↩
"Comprensión de la laminación Soft Touch: La guía definitiva", https://www.customproductpackaging.com/blog/soft-touch-lamination. Documentación técnica que explica cómo las películas de laminación térmica alteran la refracción de la luz y la saturación de color percibida de las tintas subyacentes. Función de la evidencia: verificación técnica; tipo de fuente: guía de la industria de la impresión. Apoya: la afirmación de que la laminación cambia los resultados visuales del color. Nota de alcance: se centra en los cambios de contraste y densidad. ↩
"Comprendiendo la película BOPP: una solución de embalaje versátil", https://www.firstagroup.com/resources/understanding-bopp-film-a-versatile-packaging-solution-67079d866c604.html. Una fuente de ciencia de materiales que explica cómo la orientación biaxial de los polímeros en acabados táctiles afecta la dispersión y absorción de la luz. Función de la evidencia: explicación técnica; tipo de fuente: revista de química de polímeros. Apoyos: causa estructural del cambio de color. Nota de alcance: se aplica a tipos específicos de polímeros táctiles. ↩
"Guía para la laminación de tacto suave: El lujo de 2026…", https://xactz.com/blogs/news/guide-to-soft-touch-lamination-the-2026-luxury-packaging-trend?srsltid. Un estudio técnico o referencia de la industria que cuantifica la reducción promedio en la reflectancia de la luz al aplicar películas de tacto suave sobre tintas CMYK. Función de evidencia: verificación fáctica; tipo de fuente: documento técnico. Apoyos: métrica específica de oscurecimiento del pigmento. Nota de alcance: los resultados pueden variar según el grosor de la película. ↩
"Selección de materiales de tinta y consideraciones de diseño óptico en DLP 3D…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10421610/. Validación técnica del aumento porcentual específico en la densidad de la tinta necesario para contrarrestar la absorción de luz causada por los recubrimientos de polímero. Función de la evidencia: verificación cuantitativa; tipo de fuente: manual técnico de impresión o estudio de ciencia de materiales. Apoya: la afirmación de que un aumento del 12,3 % evita el oscurecimiento. Nota de alcance: Los porcentajes específicos pueden variar según el grosor del polímero y el índice de refracción. ↩
"¿Qué es un colorímetro/espectrofotómetro en la impresión?", https://www.linshangtech.com/tech/colorimeter-spectrophotometer-in-printing-packaging-tech1524.html . Explicación técnica de cómo los espectrofotómetros cuantifican la reflectancia espectral para garantizar la precisión del color más allá de la percepción humana. Función de la evidencia: prueba metodológica; tipo de fuente: guía de instrumentación o documento técnico de la industria. Apoya: el cambio de la inspección visual a la medición calibrada. Nota de alcance: se centra en la precisión del hardware en un entorno de fábrica.
¿Qué es la precisión del color en el embalaje? Igualación Pantone…, https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Verificación de Delta-E (ΔE) como métrica matemática estándar para medir la diferencia de color perceptible en la producción de impresión. Función de evidencia: estándar de la industria; tipo de fuente: norma ISO o publicación de ciencia del color. Apoya: el uso de Delta-E para el cumplimiento de la calidad. Nota de alcance: los umbrales aceptables de Delta-E difieren entre el comercio minorista de lujo y el de mercado masivo. ↩